01
Пластиковые монтажные приспособления
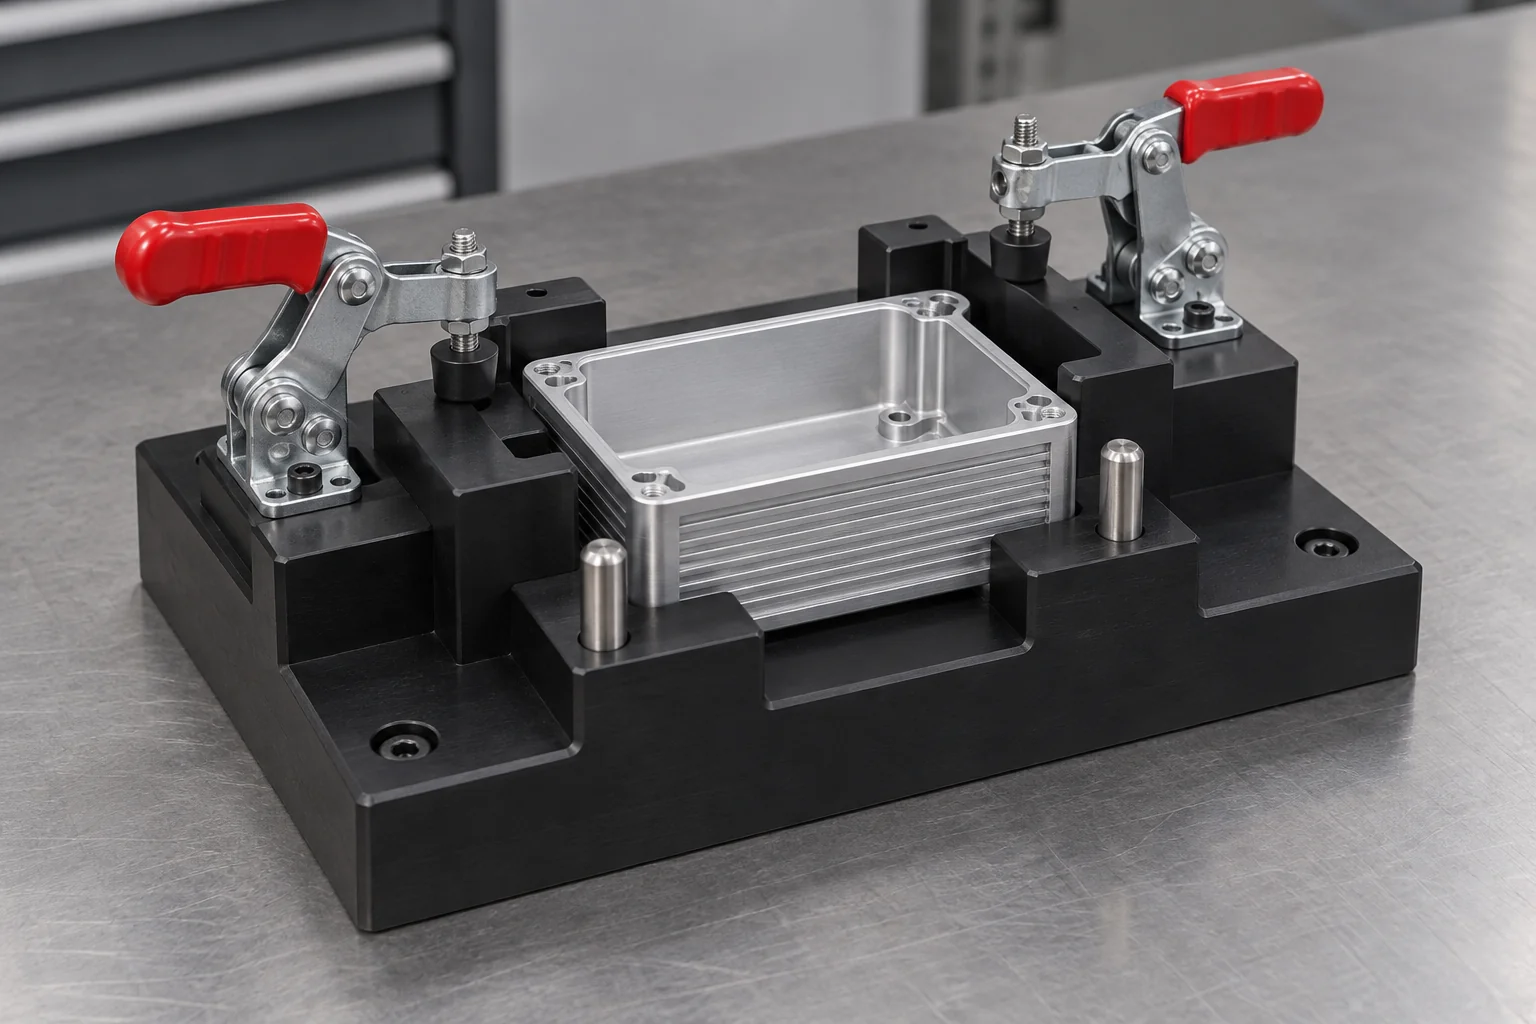
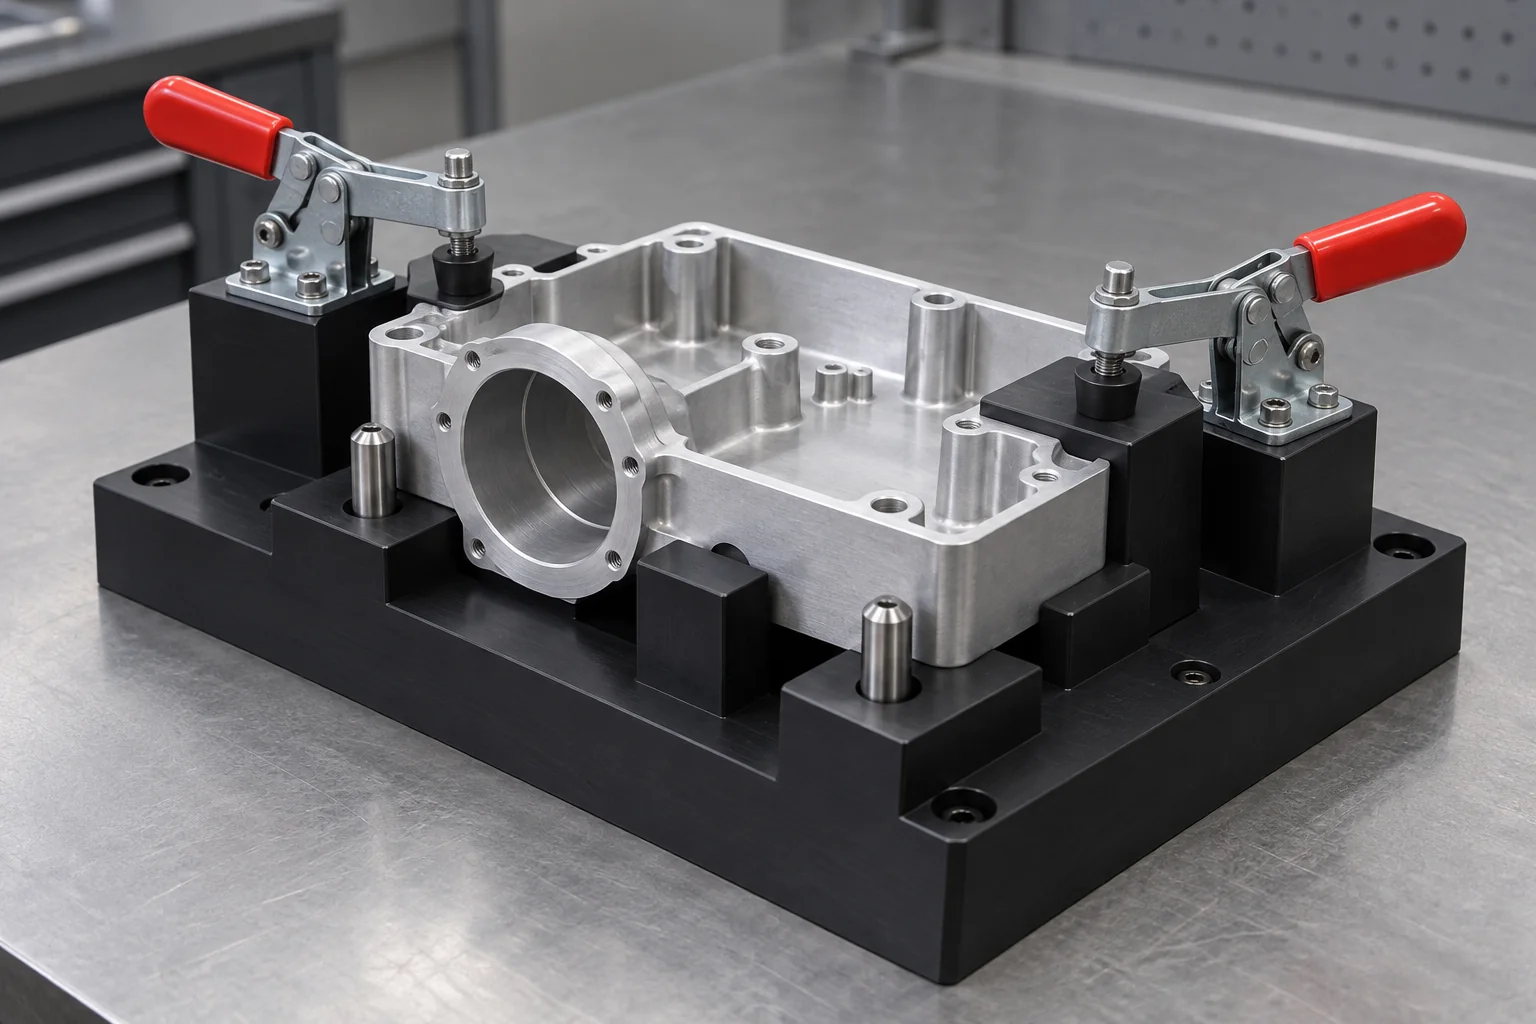
Удерживайте компоненты в правильном положении во время крепления, соединения, проводки, вставки и сборки. Обеспечьте доступ к инструментам и четкую последовательность загрузки.
Обсудить это приспособление →
ПОЗИЦИОНИРОВАТЬ. ЗАКРЕПЛЯТЬ. ПОВТОРЯТЬ.
TOPS Plastics производит специальные пластиковые приспособления и приспособления для крепления, сборки, проверки, сверления, испытаний и поддержки производства. Мы обрабатываем на станках с ЧПУ крепежные пластины, гнезда, локационные блоки, инспекционные приспособления и специальные инструменты из POM, нейлона, PEEK, UHMW, PEI и других конструкционных пластмасс в соответствии с файлами САПР и технологическими требованиями заказчика.
Изготовление производственного инструмента для печати начинается с заготовки, операции и необходимых взаимосвязей.
| Возможность | TOPS Plastics |
|---|---|
| Типы светильников | Сборка, проверка, сверление, крепление, испытания и раскройные приспособления |
| Материалы | POM, нейлон, UHMW, PEEK, PEI, PPS и указанные марки |
| Особенности | Карманы, гнезда, отверстия, локаторы, упоры, прорези и вставки |
| Аппаратное обеспечение | Штифты, втулки, зажимы, вставки и крепежные детали, если указано. |
| Процессы | Фрезерование, токарная обработка, сверление, нарезание резьбы с ЧПУ и 5-осевая обработка. |
| Производство | Одноразовая оснастка, дублирующие приспособления и повторяющаяся оснастка. |
| Ввод | Модели САПР, чертежи деталей, технологические требования и образцы |
| Инспекция | Проверка критических исходных данных, отверстий, локаторов и границ раздела |
Восемь функций инструмента, каждая из которых построена вокруг детали, процесса и последовательности загрузки. Укажите ссылки на местоположение и необходимое оборудование.
Удерживайте компоненты в правильном положении во время крепления, соединения, проводки, вставки и сборки. Обеспечьте доступ к инструментам и четкую последовательность загрузки.
Обсудить это приспособление →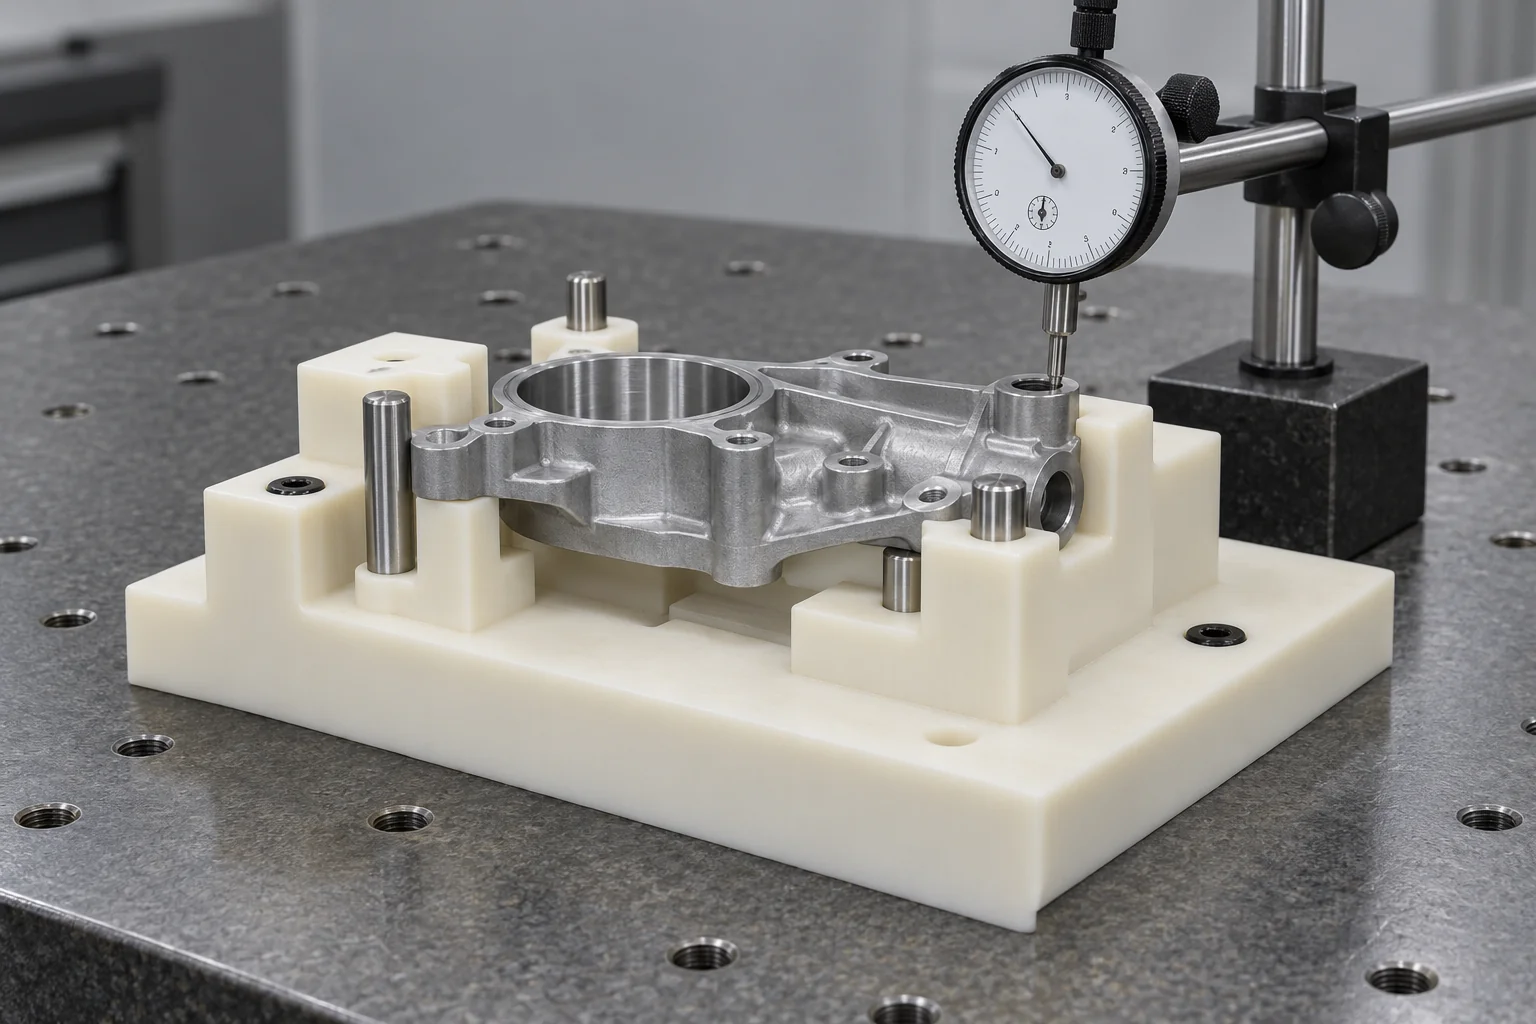
Располагайте детали последовательно для размерного или визуального контроля. Определите систему отсчета, интерфейсы датчиков и метод приемки.
Обсудить это приспособление →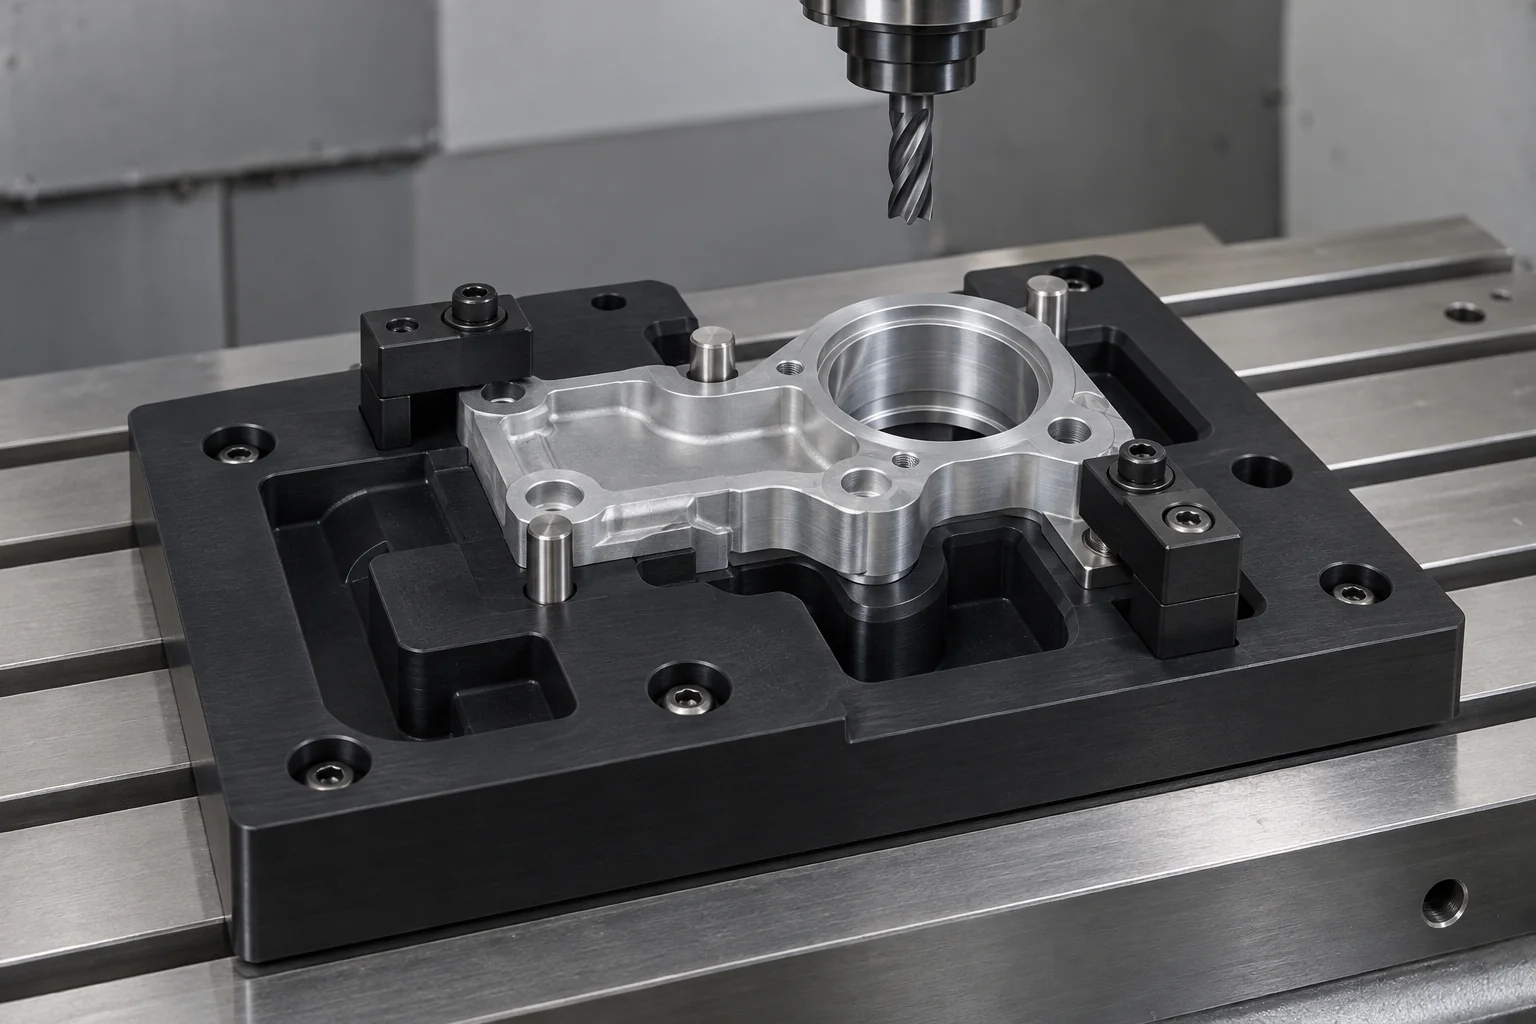
Найдите и поддержите детали для механической обработки, вторичных операций или позиционирования в процессе. Проверьте силы резания, поддержку и фиксацию зажима.
Обсудить это приспособление →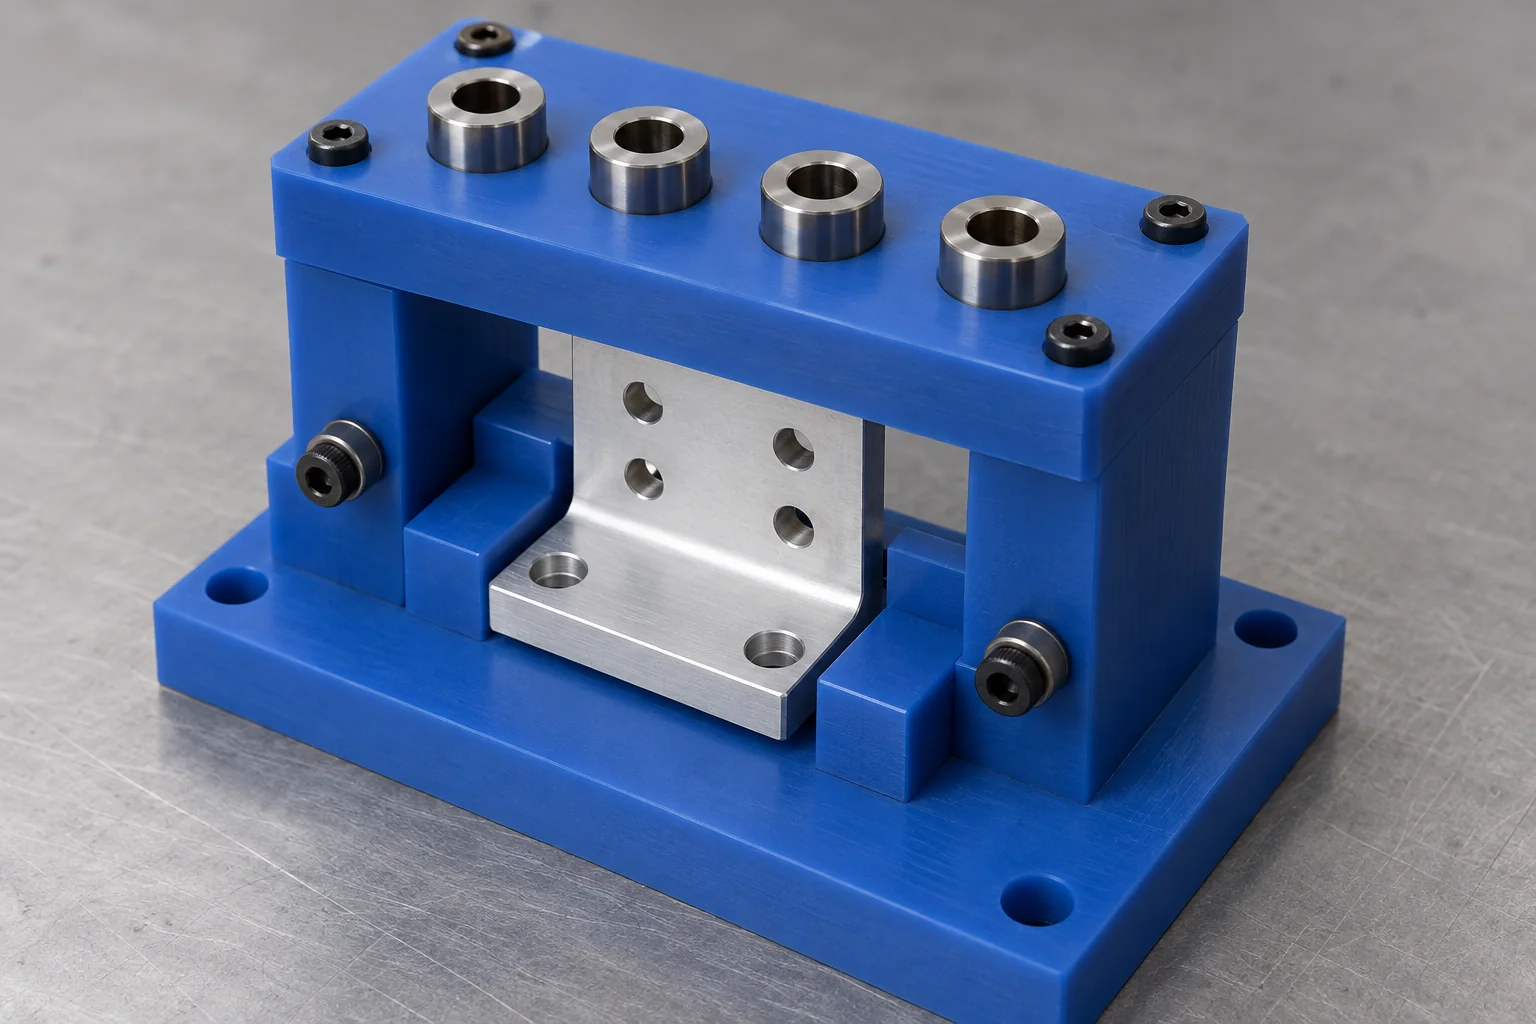
Найдите повторяющиеся операции сверления с использованием указанных сверлильных втулок. Определите размер втулки, фиксацию, доступ к сверлу и зазор стружки.
Обсудить это приспособление →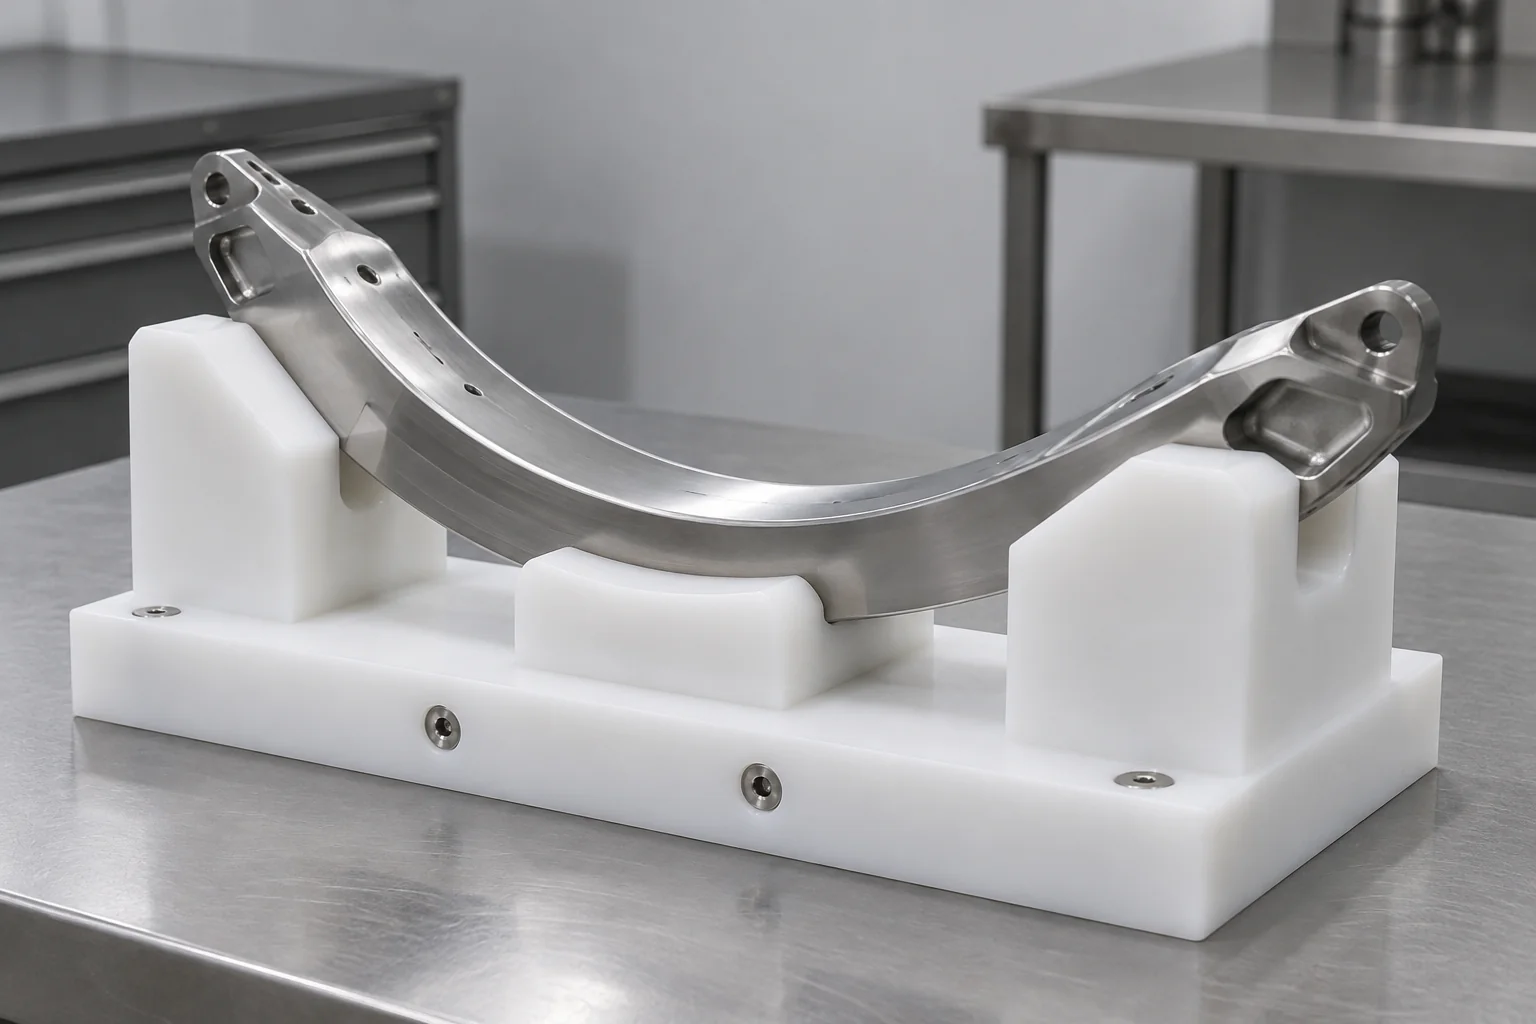
Используйте специальные полости или профили для поддержки определенной детали, не придавая ей искаженной формы. Освободите нефункциональные поверхности.
Обсудить это приспособление →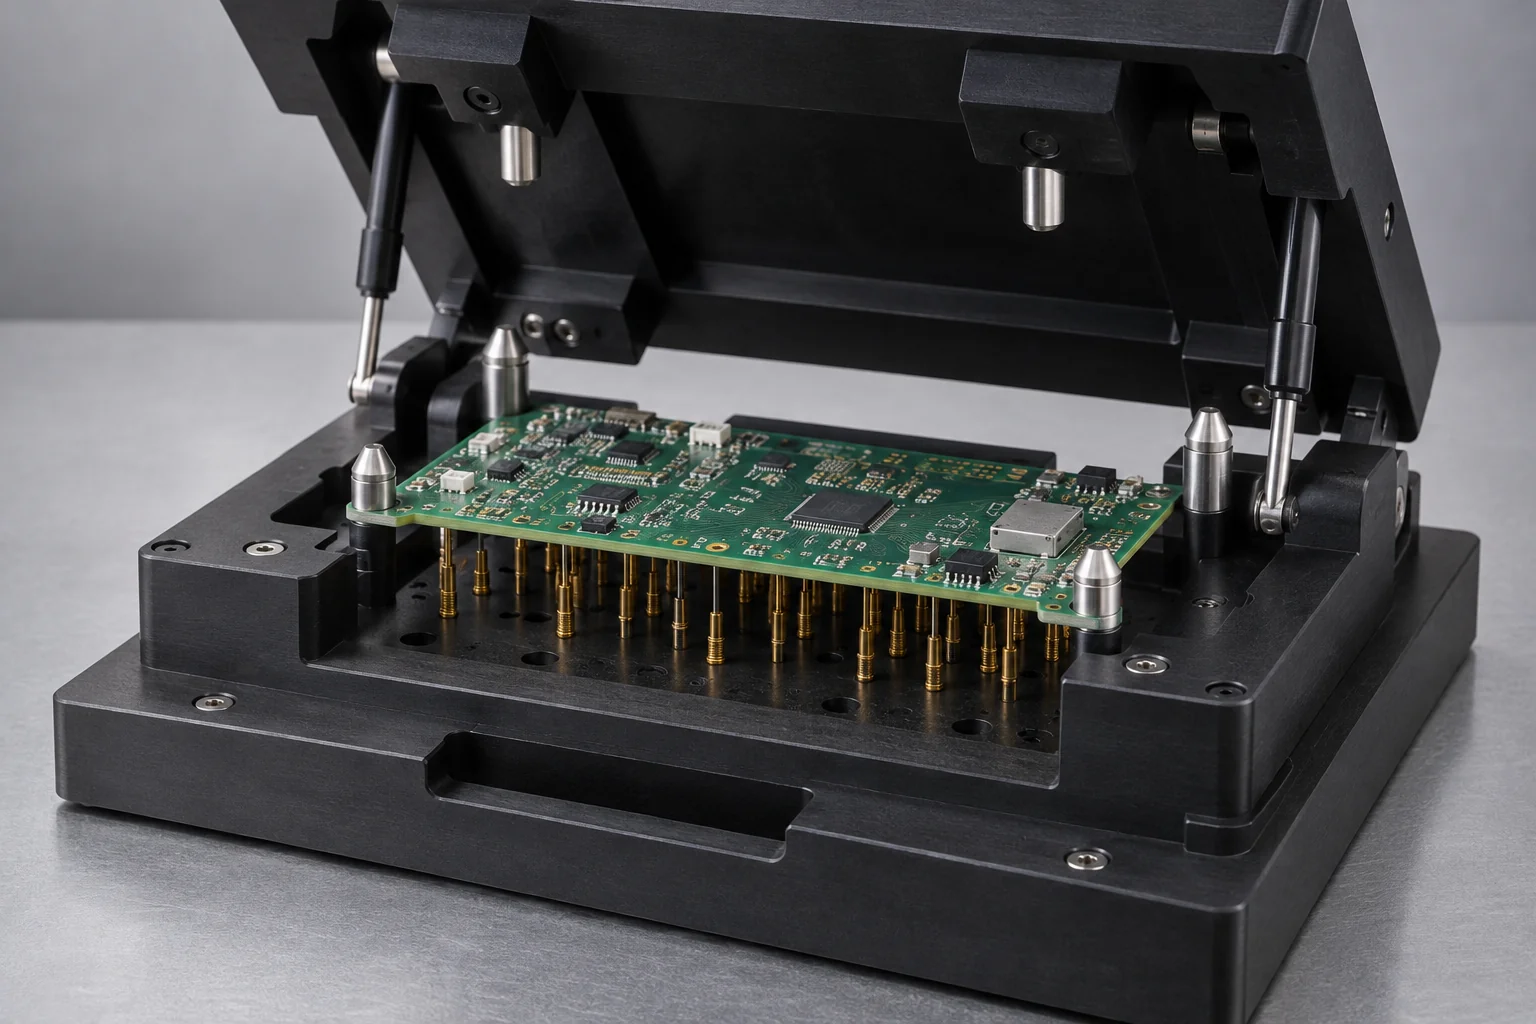
Держите электронику, датчики и разъемы для функционального тестирования. Укажите доступ к датчику, выравнивание разъема и электрические требования.
Обсудить это приспособление →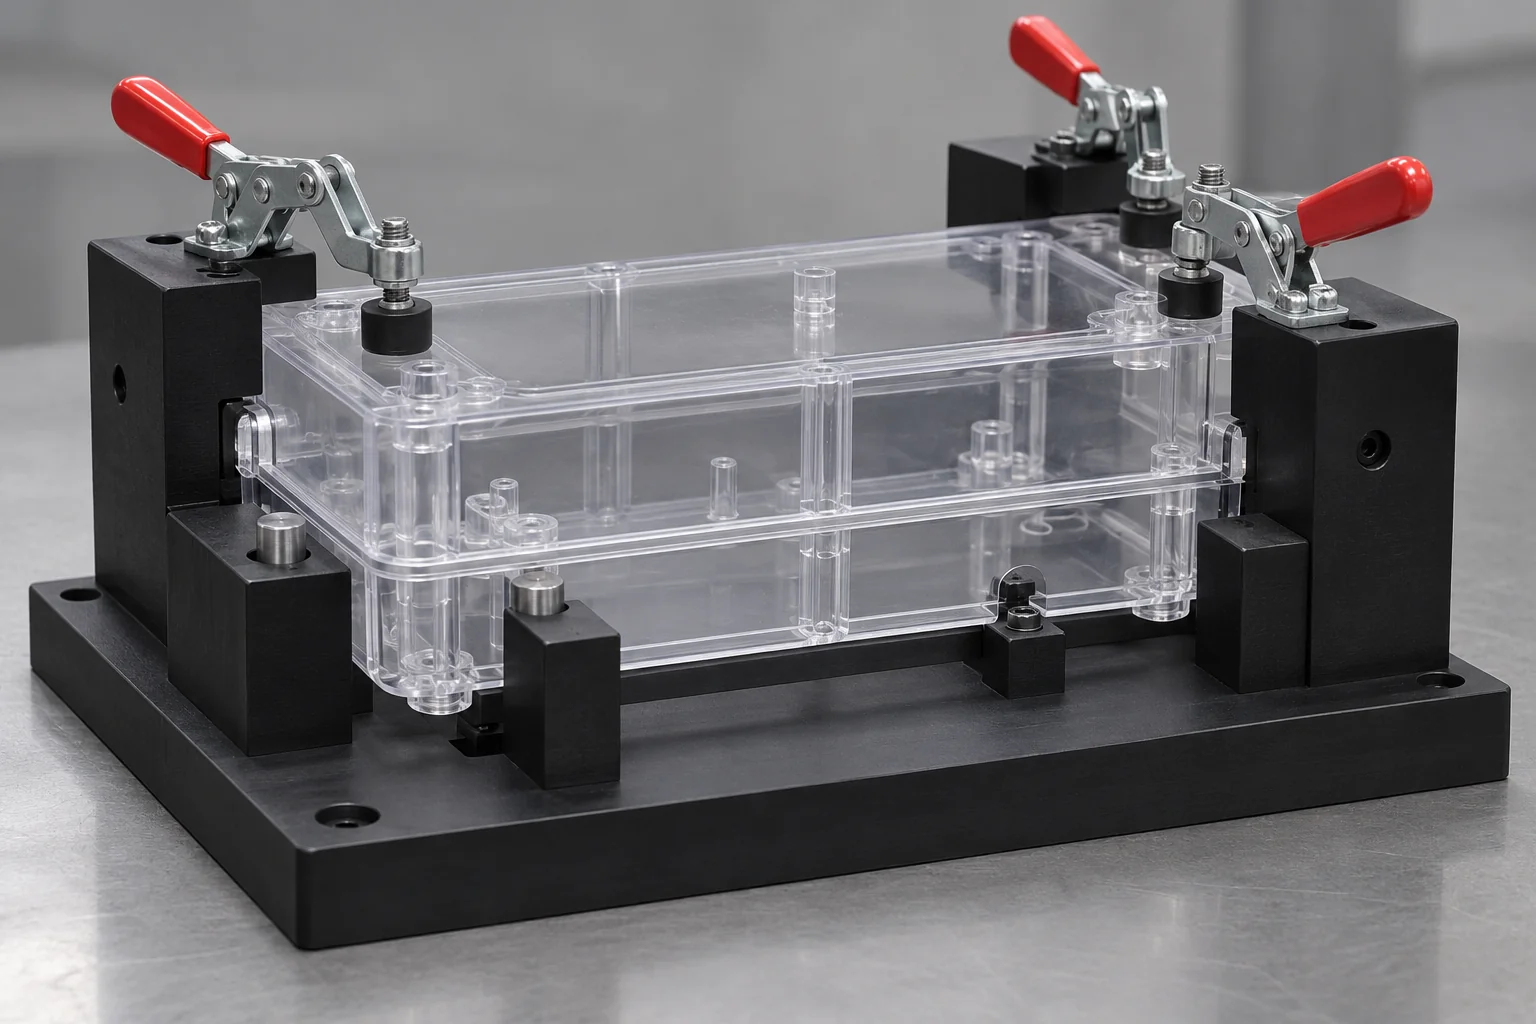
Поддерживайте выравнивание во время склеивания, ультразвуковой сварки, термофиксации или других операций соединения. Изучите тепловое, химическое воздействие и технологические силы.
Обсудить это приспособление →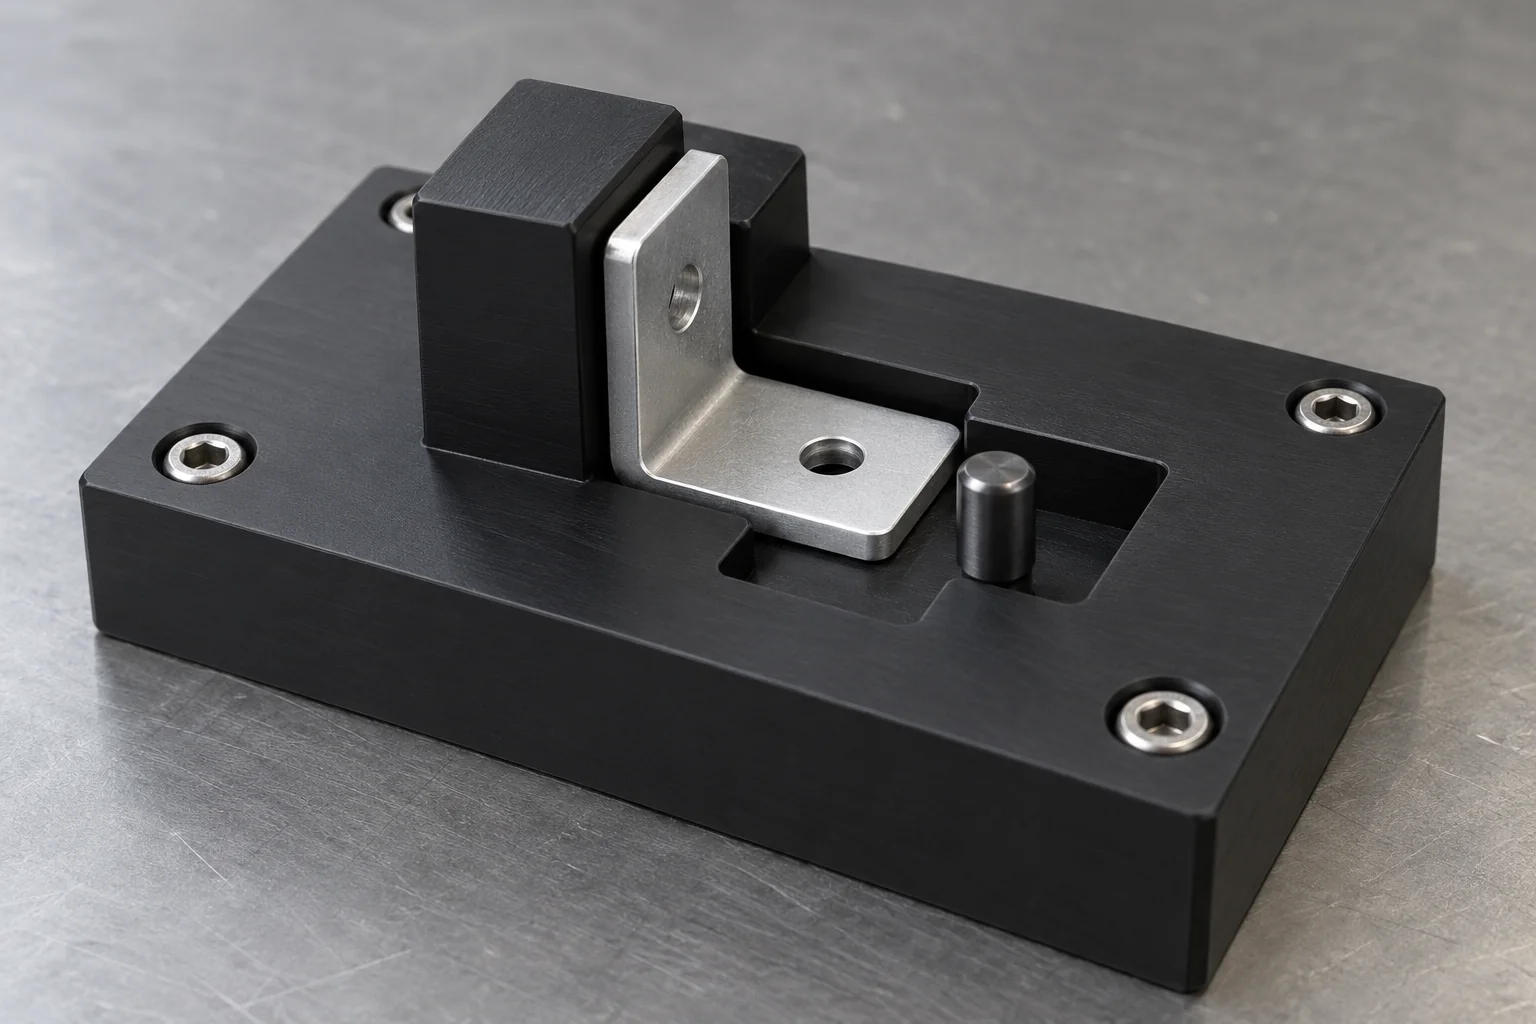
Используйте гнезда со шпонками, асимметричные упоры или элементы ориентации, чтобы уменьшить неправильную загрузку деталей. Подтвердите предполагаемую защиту от ошибок с помощью представительных деталей.
Обсудить это приспособление →Пластиковые приспособления и приспособления — это специальные производственные инструменты, используемые для последовательного поиска, поддержки, удержания, направления, проверки или сборки деталей во время производства.
Приспособление обычно направляет или контролирует операцию, например, нахождение сверла через втулку.
Приспособление в первую очередь позиционирует и удерживает заготовку. Многие специальные производственные инструменты сочетают в себе обе функции.
Конструкционные пластмассы полезны там, где инструменты контактируют с готовыми поверхностями, уменьшают вес, электрически изолируют компоненты, противостоят коррозии или воспроизводят сложные контуры деталей.
Отобранные полимеры могут помочь защитить косметические и готовые поверхности. Контактное давление и чистота по-прежнему требуют контроля.
Материалы с меньшей плотностью могут облегчить перемещение и загрузку инструментов эквивалентного размера; сравните полную сборку.
Выбранные марки подходят для влажной или химической среды после воздействия и проверки температуры.
Изоляционные марки могут обеспечить электрическое разделение в некоторых электронных и тестовых приложениях.
Подходящие материалы могут облегчить скольжение или погрузку в гнездах и контактных поверхностях.
Обрабатывайте сложные контуры и раскладки деталей непосредственно из выпущенной САПР.
POM часто является отправной точкой для прецизионных локаторов, UHMW — для скользящего контакта, Nylon — для прочных инструментов, а PEEK или PEI — для сложных термических или электрических условий. Проверьте фактическую марку и рабочую среду.
| Материал | Лучшее для | Основная сила | Основное соображение |
|---|---|---|---|
| POM / Delrin | Прецизионные гнезда и локаторы | Низкое поглощение влаги и стабильность размеров. | Умеренная температура; воздействие в зависимости от класса |
| Нейлон | Прочные производственные приспособления | Ударопрочность | Поглощение и кондиционирование влаги |
| UHMW | Скользящий/защитный контакт | Низкое трение и износостойкость | Меньшая жесткость и ползучесть при длительной нагрузке |
| PEEK | Требовательные/высокотемпературные светильники | Механические и тепловые характеристики | Более высокая стоимость материала |
| PEI / Ultem | Электро/термоинструмент | Тепловые и электрические характеристики | Более высокая стоимость; химическая совместимость |
| PPS | Химические/стабильные инструменты | Тепловая и химическая стойкость | Хрупкость и чувствительность к надрезам |
| HDPE | Общие погрузочно-разгрузочные приспособления | Химическая стойкость и стоимость | Более низкая жесткость и стабильность размеров |
Найдите на основе определенных функциональных баз, а не сопоставляйте каждую внешнюю поверхность. Облегченное гнездо уменьшает чрезмерные ограничения и позволяет повторять посадку.
НАЙДИТЕ ПЕРВЫМ. ЗАЖИМ ВТОРОЙ.
Концептуальный вид сверху: три основные опоры расположены под заготовкой. Боковые контакты и концевой упор определяют остальные точки привязки.
Отделение размещения от хранения. Разместите реакции зажима рядом с опорами и проверьте фактическую геометрию заготовки.
Установите основную посадочную плоскость с тремя соответствующим образом разделенными опорными контактами в типичной призматической установке.
Два контакта на второй грани устанавливают боковое выравнивание и управляют вращением вокруг нормали первичной плоскости.
Один концевой упор завершает точку привязки для типичной схемы 3-2-1.
Укажите положение штифта, его посадку и доступ. Пара локаторов с закругленными краями и рельефом позволяет избежать заедания там, где деталь фиксируется двумя отверстиями.
Поддерживайте функциональные области, устраняя отклонения деталей, радиусы и мусор. Не используйте зажимы для обеспечения плохой посадки.
Принцип 3-2-1 — это практичная стартовая концепция подходящих призматических деталей, а не универсальный рецепт. Цилиндрические, гибкие или нестандартные детали требуют стратегии позиционирования, соответствующей их геометрии. Зажимы удерживают посадку на локаторах.
Используйте достаточное удержание для операции, ограничивая при этом прогиб, повреждение поверхности и длительное сжатие полимера.
Направляйте нагрузку на поддерживаемые участки, чтобы заготовка и приспособление не изгибались без необходимости.
Тонкие или деликатные детали требуют контролируемого усилия и достаточной площади контакта. Обзор ползучести при длительной нагрузке.
Обеспечьте свободный доступ, видимость сидений и безопасное пространство для рук и инструментов.
Приведение в действие и освобождение зажима согласовывайте с объемом производства и последовательностью действий оператора.
Возможные методы включают коленно-рычажные, винтовые, пружинные и пневматические зажимы или, где это возможно, пассивное удержание. Магнитная фиксация требует совместимой детали и системы; он не действует непосредственно на обычный пластиковый корпус светильника. Подтвердить сохранение для фактических нагрузок процесса.
Размещайте контакты вокруг косметических и функциональных поверхностей. Более мягкий полимер или полимер с низким коэффициентом трения может уменьшить образование царапин, но захваченный мусор, давление и очистка остаются важными.
Используйте чистые контактные площадки и избегайте небольших контактов с высоким давлением на видимых поверхностях.
Держите заусенцы, стружку и открытые детали подальше от поверхностей с покрытием.
Проверьте отверждение покрытия, контактную нагрузку и чистящие средства.
Обеспечьте широкую поддержку и зазор для освобождения, не перетаскивая деталь.
Определите разрешенные зоны контакта и критерии приемлемости поверхности.
Защитите косметические поверхности, сохраняя при этом доступ к разъемам и узлам.
Точность крепления зависит не только от допуска на обработку. Стабильность материала, износ локатора, усилие зажима, конструкция опорной точки и окружающая среда влияют на повторяемость производства.
| Фактор | Почему это важно |
|---|---|
| Стабильность материала | Температура и влажность могут изменить размеры; выберите и подготовьте сорт соответствующим образом. |
| Базовое проектирование | Обеспечивает повторяемую посадку и ориентацию. |
| износ локатора | Износ меняет положение детали в течение повторяющихся циклов. |
| Усилие зажима | Может деформировать деталь или сжать приспособление. |
| Базовая плоскостность | Управляет размещением на столе или интерфейсе машины. |
| Вставка / штифт подходит | Влияет на положение локатора, удержание и замену сервиса. |
| Температура окружающей среды | Температуры осмотра и эксплуатации влияют на размеры полимера. |
| Очистка/загрязнение | Мусор может помешать полной посадке. |
Укажите состояние измерения, функциональные исходные данные и испытание на повторяемость, а не предполагайте, что только проверка размеров подтвердит производительность.
Электрическая изоляция, рассеивание заряда и химическая совместимость — это разные требования. Укажите каждый отдельно.
Определите напряжение, необходимую изоляцию и условия испытаний для всего инструмента, включая металлические детали.
При необходимости укажите документально подтвержденную марку, диапазон электрического сопротивления, метод испытаний и схему заземления. Стандартный изоляционный пластик не является автоматически безопасным для электростатического разряда.
Ознакомьтесь с чистящими средствами, флюсами, маслами, охлаждающими жидкостями, растворителями и технологическими химикатами с указанием их концентрации, температуры и продолжительности воздействия.
Черный цвет не определяет проводимость или рассеивание статического электричества. Прежде чем делать заявление о характеристиках ESD, необходимы документированные свойства марки и проверка сборки.
Не обязательно жертвовать всем приспособлением. Сменные элементы, подверженные быстрому износу, могут сократить объем технического обслуживания.
Используйте указанные втулки для повторного проведения сверления с согласованной посадкой и фиксацией.
Используйте износостойкие точки крепления там, где их оправдывает количество циклов.
Замените изношенные контактные поверхности, не заменяя всю основу.
Защитите повторяющиеся винтовые интерфейсы; проверьте удерживание вставки в выбранном полимере.
Замените локализованный изношенный контур, сохранив при этом основу и систему отсчета.
Воспользуйтесь одобренными вариантами или компенсацией с надежным методом блокировки.
Отношения между базовыми точками и положения локаторов обычно имеют большее значение, чем жесткие допуски на каждой внешней поверхности. Согласуйте значения конкретных элементов после чертежа и проверки материала.
| Особенность | Почему это важно |
|---|---|
| Положение фиксирующего штифта | Контролирует позиционирование детали и повторяемость |
| Геометрия гнезда | Контролирует посадку деталей без вмешательства |
| Плоскостность базовой поверхности | Обеспечивает стабильную опорную плоскость |
| Схема расположения отверстий | Согласовывает интерфейсы оборудования и деталей |
| Расположение зажима | Управляет распределением силы |
| Функция датчика | Влияет на результат проверки и неопределенность измерений |
| Вставить позицию | Поддерживает повторяемую замену признаков износа |
| Базовые размеры | Интегрируется со станком или столом |
Не существует универсального допуска, применимого к каждому приспособлению. Материал, размер, опора, температура, метод измерения и эксплуатационные нагрузки определяют, что подходит.
Определите критерии работы и приемки перед выпуском геометрии инструмента.
Укажите сборку, проверку, сверление, испытание или механическую обработку, а также технологические силы и доступ к инструментам.
Там, где это практически возможно, укажите поверхности, которые имеют значение на готовой детали, и определите интерфейс между приспособлением и станком.
Предоставьте только необходимые контактные данные; учитывать допуск детали и тепловое перемещение.
Используйте ключевые функции, видимые сиденья и простую последовательность зажимов, чтобы уменьшить количество ошибок при загрузке.
По возможности держите зажимы и локаторы подальше от критически важных мест.
Обеспечьте удаление стружки и мусора с помощью доступных чистящих поверхностей.
Отделите высокоцикловые контактные элементы от прочного основания светильника.
Проверьте кондиционирование и изменения размеров, особенно для нейлоновых и более крупных светильников.
Производство соответствует выпущенной САПР, базовой схеме, спецификациям материалов и требованиям к оборудованию.
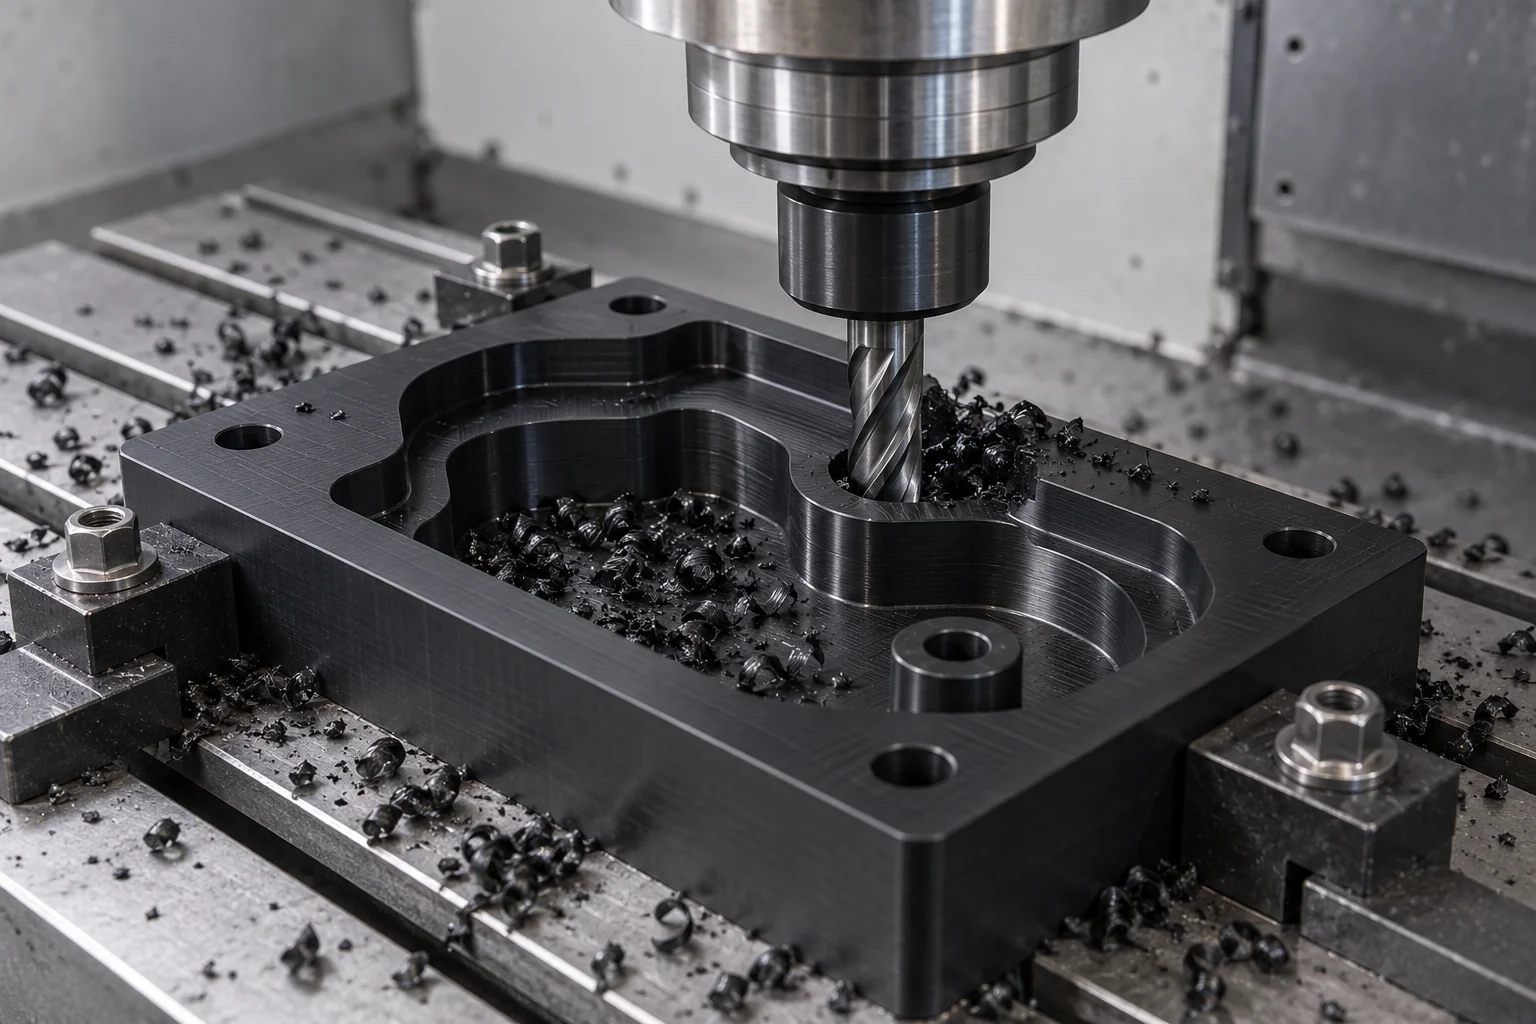
Пластины крепления станка, гнезда, карманы, установочные поверхности и элементы зажима.
Создавайте сложные раскладки с контурами деталей и многогранные элементы, где геометрия и доступ оправдывают этот процесс.
Производство цилиндрических локаторов, втулок и других компонентов вращающихся приспособлений.
Создайте определенные интерфейсы для зажимов, штифтов, винтов и крепежных изделий.
Установите втулки, фиксирующие штифты, резьбовые вставки и зажимы в соответствии с согласованной спецификацией сборки.
Проверьте исходные данные, положения отверстий, посадочные места, крепеж и сборку приспособления; используйте ответную часть заказчика, если она поставляется.
Выбирайте пластик там, где важны защитный контакт, электрическая изоляция, вес или химическая совместимость. Алюминий может выдерживать более высокую жесткость или зажимные нагрузки; Гибридная оснастка может сочетать металлическую основу с полимерными контактами.
| Фактор | Пластиковый крепеж | Алюминиевый крепеж |
|---|---|---|
| Вес | Обычно ниже для эквивалентной геометрии | Обычно выше для эквивалентной геометрии |
| Неповреждающий контакт | Хороший потенциал при подходящих контактах и очистке | Возможно, потребуются защитные накладки |
| Электрическая изоляция | Доступен с изоляционными классами | Проводящий, если не предусмотрена система изоляции. |
| Жесткость | Нижний; поддержка и раздел по теме | Обычно выше |
| Высокая температура | В зависимости от марки и нагрузки | Часто подходит для более высоких температур; сплав и состояние имеют значение |
| Комплексная обработка | Возможны сложные гнезда и контуры | Возможна сложная геометрия |
| Химическая стойкость | Зависит от полимера и воздействия | Зависит от сплава, покрытия и воздействия |
| Обращение оператора | Может уменьшить подъемную массу | Может потребоваться помощь в обращении |
| Высокая зажимная нагрузка | Сжатие и ползучесть требуют пересмотра | Часто лучше подходит; дизайн по-прежнему контролирует производительность |
Это инструментальные приложения для проверки на соответствие реальному процессу, а не общие заявления о квалификации.
Гнезда для печатных плат, приспособления для разъемов и испытательные инструменты с указанными электрическими требованиями.
Сборка, проверка и установка приспособлений для производственных рабочих мест.
Инструменты для точной сборки и контроля с использованием материалов, подходящих для указанного процесса.
PEEK, PEI и технические инструменты с определенными требованиями к чистоте и охране окружающей среды.
Легкие инструменты для сборки и контроля, изготовленные по чертежам заказчика.
Приспособления для крепления и сверления с контролем силы и доступа в зависимости от операции.
Инструменты для позиционирования продукта и повторяющейся сборки, интегрированные с интерфейсами станции.
Согласуйте план проверки перед производством. Сопряженная деталь заказчика или эталонный образец поддерживают дополнительную проверку соответствия.
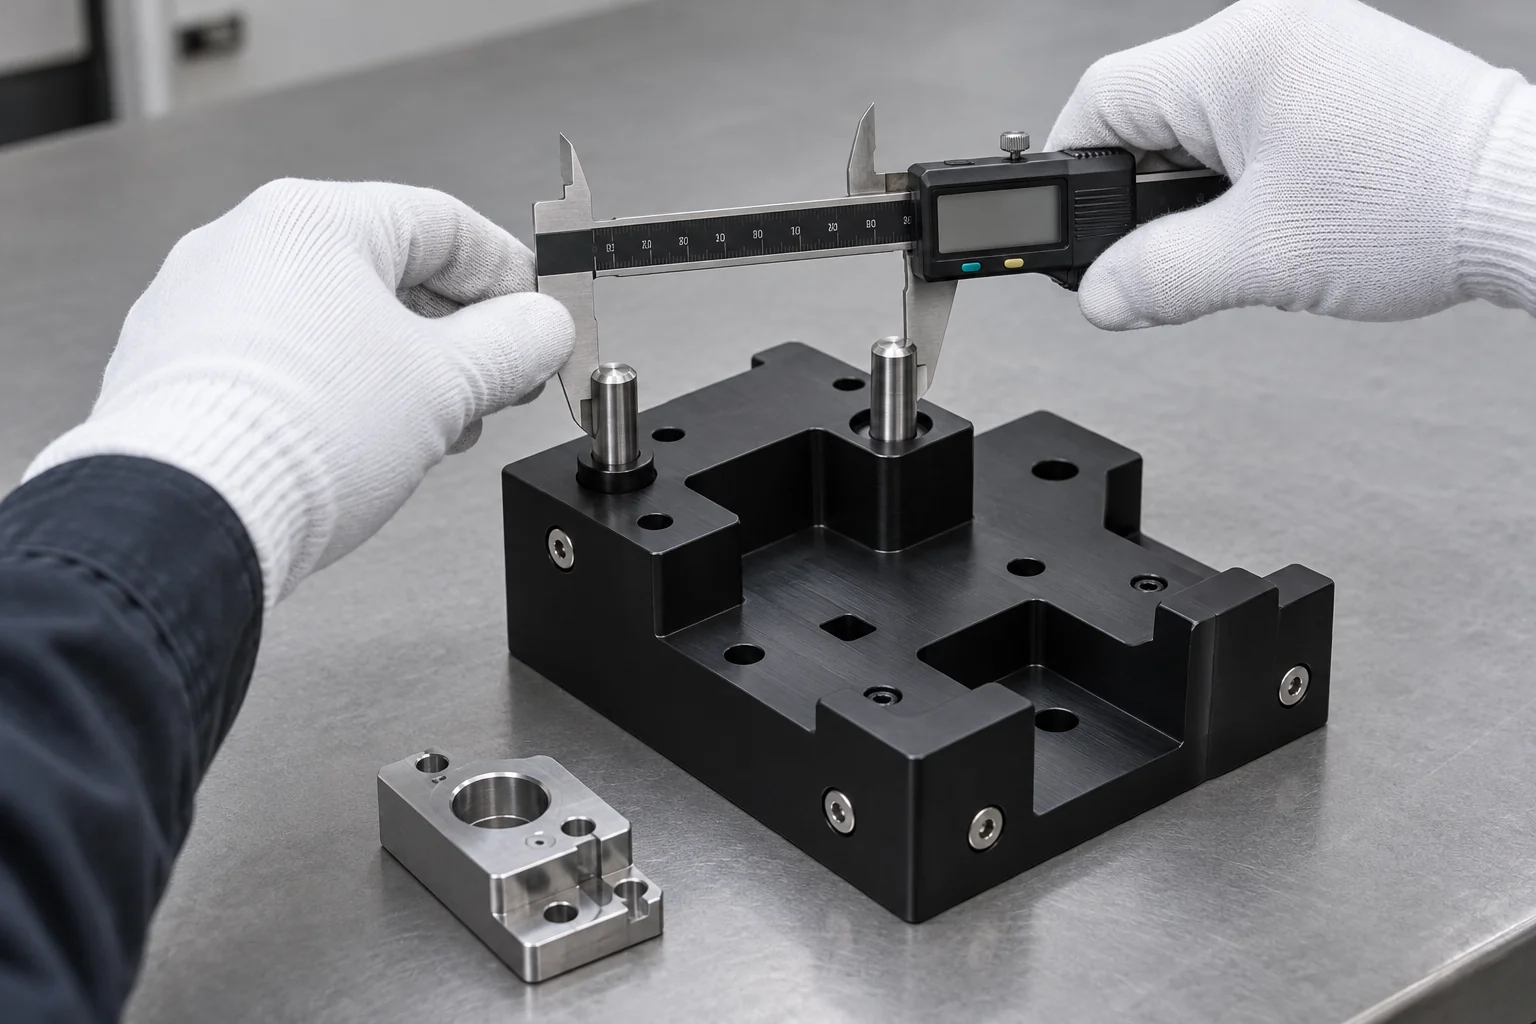
Проверьте указанную марку и запрошенную документацию по отслеживанию.
Подтвердите версии, важные функции и ссылки на измерения.
Измерьте посадочные поверхности и интерфейс крепления приспособления.
Проверьте расположение штифтов и упоров относительно согласованных точек отсчета.
Проверьте функциональные контуры, зазоры и опорные отношения.
Просмотрите установленные позиции, требования к подгонке и креплению.
Проверьте компоненты, ход, зазор и поддерживаемые точки контакта.
Если поставляется сопрягаемый компонент, проверьте посадку и нагрузку; при необходимости согласовать испытания с повторной нагрузкой.
Защитите установочные поверхности, оборудование и важные поверхности при транспортировке.
Проверка соответствия отличается от валидированного производственного процесса. Функциональные испытания, манометрические исследования и приемка возможностей требуют согласованных методов, образцов и условий эксплуатации.
Оснастка проходит через согласованный процесс выпуска, а уроки испытаний на нагрузку и износ учтены в следующей версии.
Проверьте концепцию размещения, посадку сопрягаемых частей и нагрузку на оператора.
Оцените время цикла, повторяемость и износ в запланированном процессе.
Используйте выпущенные CAD, стандартизированное оборудование и согласованные критерии проверки.
Поставьте соответствующие инструменты для нескольких линий или рабочих станций с контролируемыми редакциями и базовыми интерфейсами.
Хорошее приспособление должно обеспечивать повторяемость положения, защищать важные поверхности, контролировать усилие зажима, компенсировать производственный износ и упрощать нагрузку на оператора.
Производство на основе выпущенной заготовки и технологических требований.
Выберите маршрут обработки для раскроя и многогранной геометрии.
Проверьте выбор материалов с учетом температуры, влаги, контакта и химического воздействия.
Сосредоточьте проверку на функциональных базовых данных и взаимосвязях локаторов.
Рассмотрите контактные зоны и подходящие границы раздела полимеров.
В комплект поставки входят указанные вставки, штифты, втулки и компоненты зажимов.
Поддержка прототипов, повторяющихся инструментов и контролируемых дублирующихся наборов.
Согласуйте важные измерения и проверки сопрягаемых деталей перед изготовлением.
Ответы о стратегии базирования, защитном контакте, классах электростатического разряда, проверке оборудования и креплений.
Они находят, поддерживают, удерживают, направляют, проверяют или собирают детали во время производства. Обычное использование включает сборочные гнезда, сверлильные станки, контрольные приспособления и испытательные инструменты.
Приспособление обычно направляет операцию; приспособление в первую очередь удерживает и фиксирует деталь. Некоторые специальные инструменты выполняют обе функции.
POM часто является полезным исходным материалом для прецизионных гнезд и локаторов. Окончательный выбор зависит от нагрузки, температуры, влажности, химикатов и требуемой стабильности исходной поверхности.
Да, подходящие сплавы Delrin/POM можно использовать для обработанных сборочных гнезд и установочных блоков. Проверьте контактное давление, температуру, воздействие и фактическую марку.
UHMW полезен для скользящего и защитного контакта там, где важно низкое трение. Его меньшую жесткость и ползучесть следует учитывать при использовании прецизионных локаторов или длительных нагрузок на зажимы.
Да, в пластиковый корпус можно встроить указанные металлические штифты, втулки и резьбовые вставки. Их посадка, удержание, расстояние и метод замены требуют определения.
Только если указанный материал и комплектное приспособление соответствуют требуемым электрическим критериям. Обычный изоляционный пластик не является автоматически рассеивающим статическое электричество или электростатическим разрядом.
Точность зависит от функции и приложения. Согласуйте допуски, состояние материала, температуру, проверку исходных данных и проверку повторяемости после просмотра чертежа.
Образец может служить подтверждением измерения и проверки замены. Предоставить данные о сопрягаемых деталях, функциональные данные и критерии приемки; Прежде чем выпустить чертеж, необходимо устранить износ или недокументированные модификации.
Выбирайте пластик там, где приоритетными являются защитный контакт, меньший вес, электрическая изоляция или соответствующая химическая стойкость. Алюминиевые или гибридные инструменты могут лучше выдерживать высокие жесткостные, тепловые или зажимные нагрузки.
ВАША ЧАСТЬ. ВАШ ПРОЦЕСС. ВАШ ПРИСПОСОБЛЕНИЕ.
Загрузите CAD-модель вашего приспособления, чертеж, файл сопрягаемых деталей или описание процесса. Укажите материал, функцию крепления, критические исходные данные, положения локаторов, требования к зажимам, ожидаемый объем цикла и производственную среду. TOPS Plastics может просмотреть геометрию инструмента и подход к обработке перед составлением предложения.
Форма должна быть простой: необходимо указать компанию, имя, адрес электронной почты и телефон. Страна, номер детали, количество и загрузка чертежа/CAD не являются обязательными. Поместите технические детали в свой рисунок или по электронной почте; при необходимости объедините файлы 2D, 3D и сопрягаемых деталей в один ZIP-файл.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF или ZIP, максимум 10 МБ. Пакетами большего размера можно поделиться по электронной почте. Прежде чем отправлять конфиденциальные чертежи, согласуйте обработку конфиденциальных файлов.