01
Accesorios de montaje de plástico
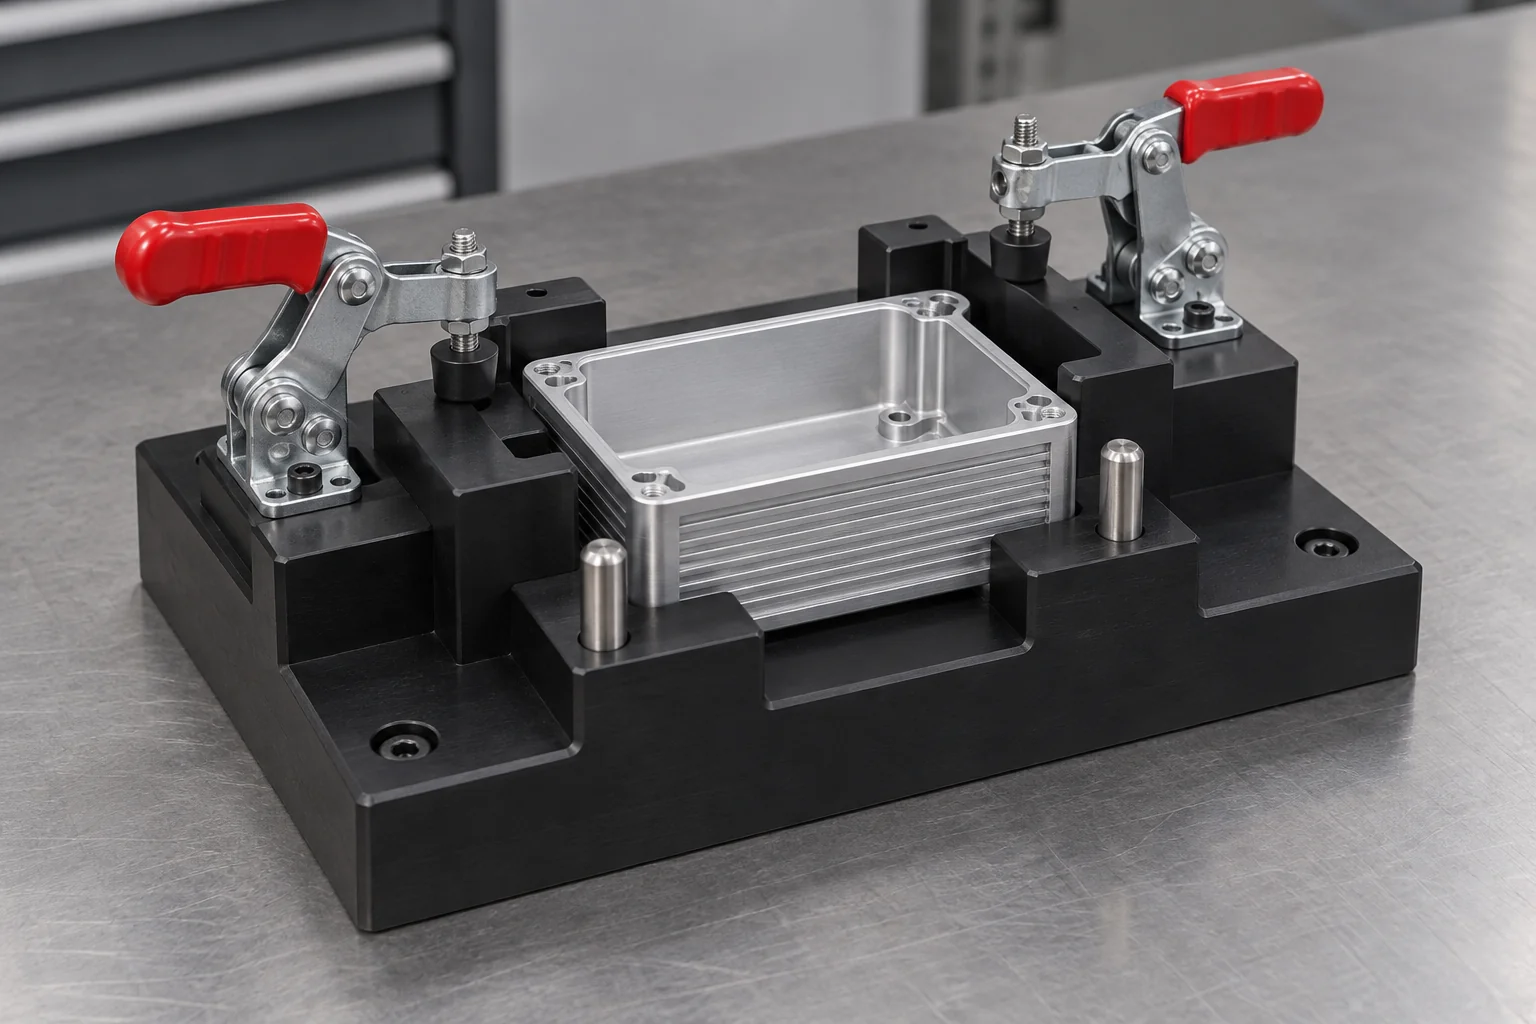
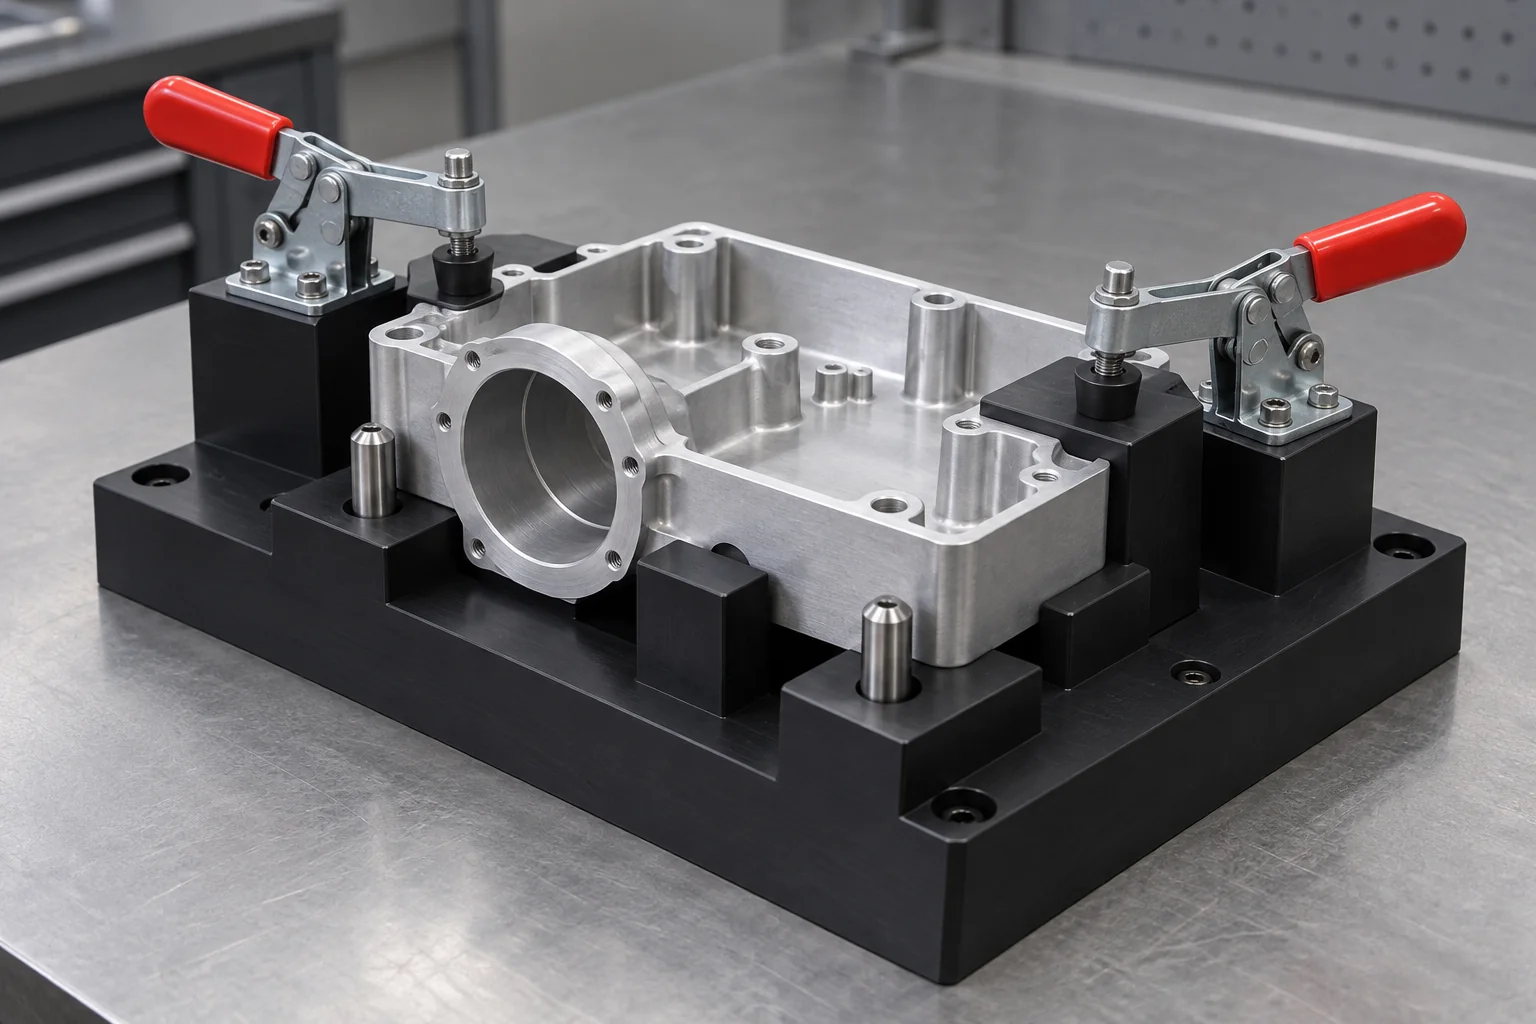
Mantenga los componentes en la relación correcta durante la fijación, unión, cableado, inserción y montaje. Proporcione acceso a herramientas y una secuencia de carga clara.
Discutir este accesorio →
POSICIONAR. SUJETAR. REPETIR.
TOPS Plastics fabrica plantillas y accesorios de plástico personalizados para sujeción de piezas, montaje, inspección, perforación, pruebas y soporte de producción. Mecanizamos con CNC placas de fijación, nidos, bloques localizadores, accesorios de inspección y herramientas personalizadas de POM, Nylon, PEEK, UHMW, PEI y otros plásticos de ingeniería de acuerdo con los archivos CAD del cliente y los requisitos del proceso.
Las herramientas de producción construidas para imprimir comienzan con la pieza de trabajo, la operación y las relaciones de ubicación requeridas.
| Capacidad | TOPS Plastics |
|---|---|
| Tipos de accesorios | Montaje, inspección, perforación, sujeción de piezas, pruebas y accesorios de nido |
| Materiales | POM, Nylon, UHMW, PEEK, PEI, PPS y grados especificados |
| Características | Cajeras, nidos, agujeros, localizadores, topes, ranuras e insertos |
| Ferretería | Pasadores, casquillos, abrazaderas, insertos y sujetadores donde se especifique |
| Procesos | Fresado, torneado, taladrado, roscado y mecanizado de 5 ejes CNC |
| Producción | Herramientas únicas, accesorios duplicados y herramientas repetidas |
| Entrada | Modelos CAD, dibujos de piezas, requisitos de proceso y muestras. |
| Inspección | Inspección de puntos críticos, orificios, localizadores e interfaces |
Ocho funciones de herramientas, cada una construida en torno a la pieza, el proceso y la secuencia de carga. Especifique las referencias de ubicación y el hardware requerido.
Mantenga los componentes en la relación correcta durante la fijación, unión, cableado, inserción y montaje. Proporcione acceso a herramientas y una secuencia de carga clara.
Discutir este accesorio →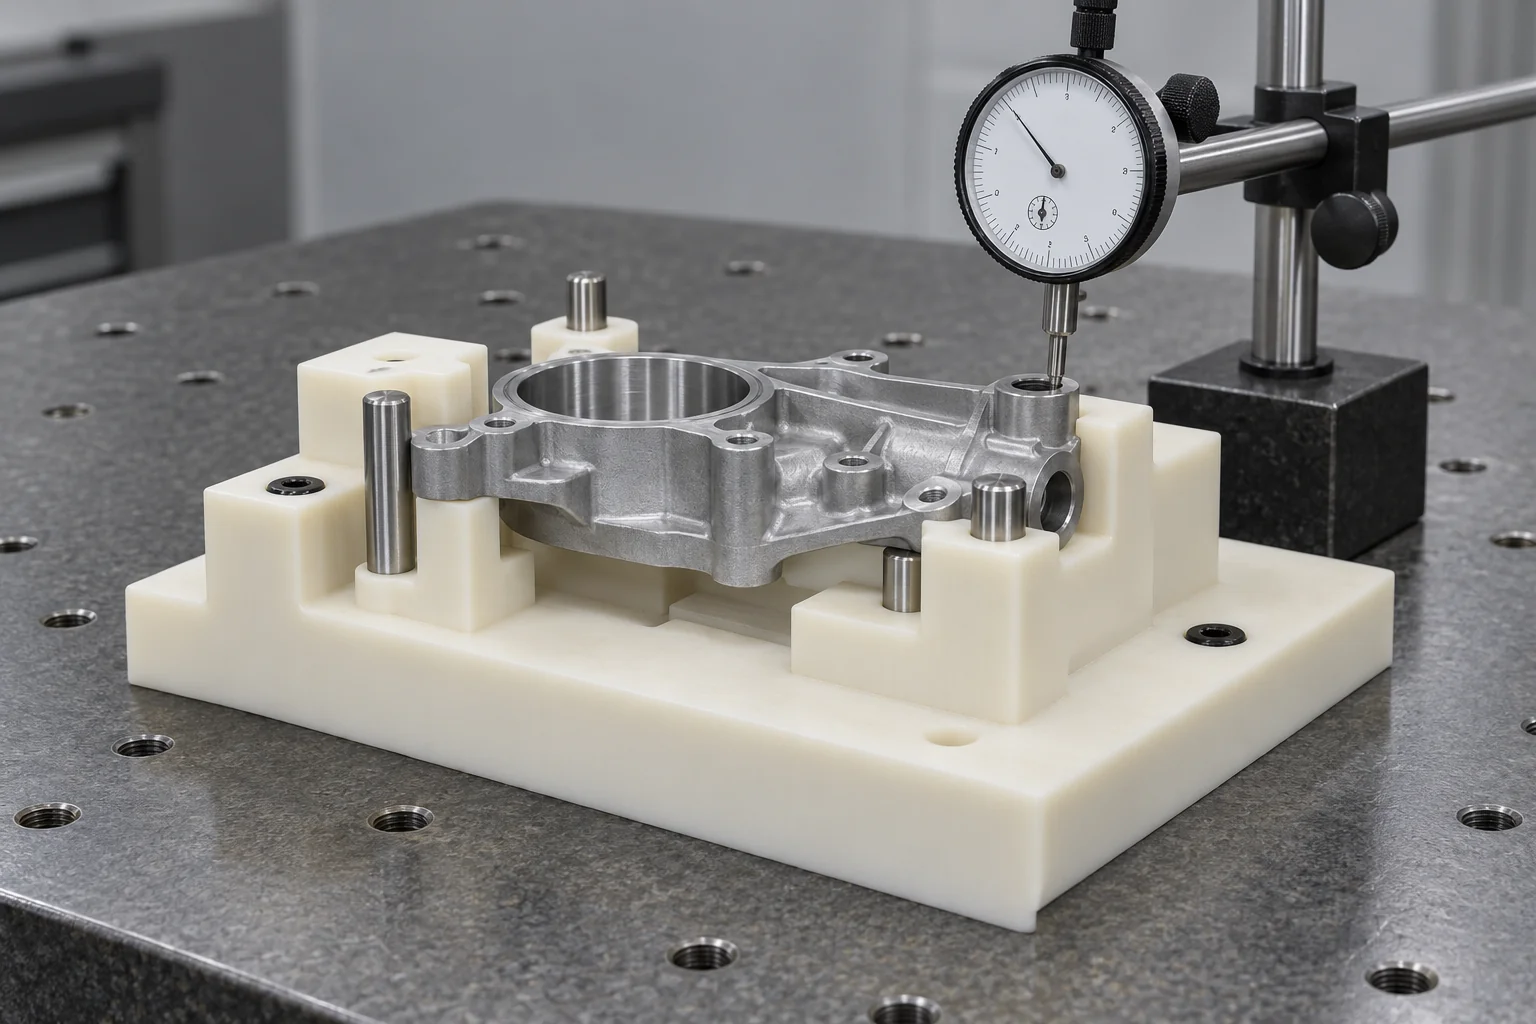
Coloque las piezas de manera consistente para inspección dimensional o visual. Definir el sistema de referencia, las interfaces de medición y el método de aceptación.
Discutir este accesorio →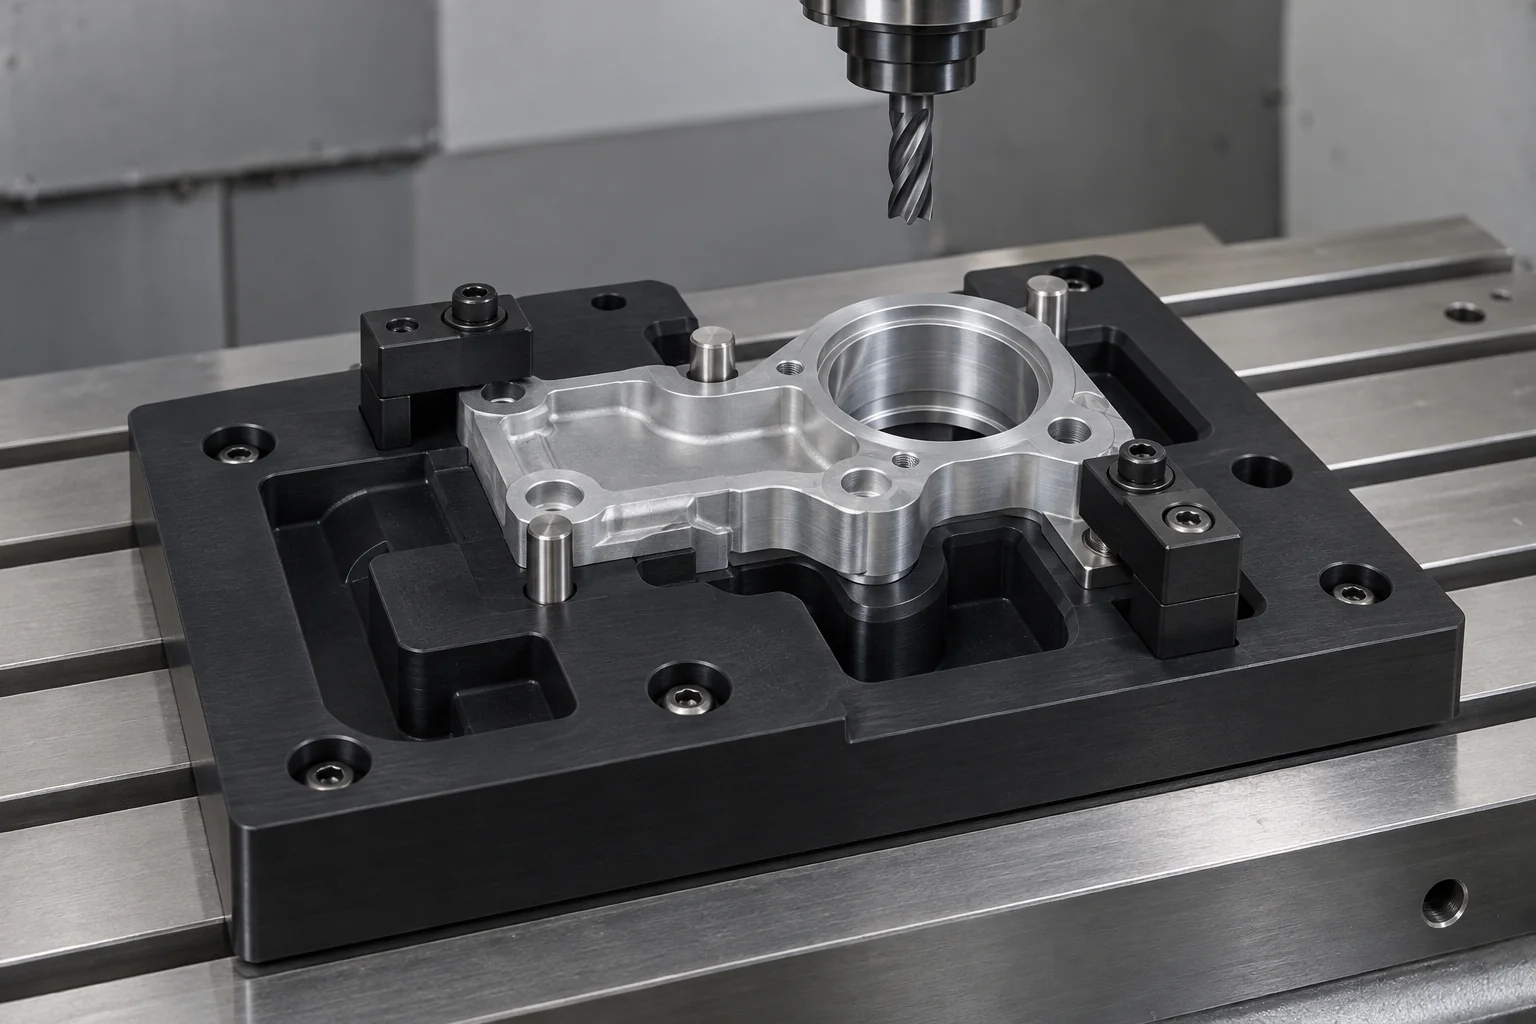
Localizar y soportar piezas para mecanizado, operaciones secundarias o posicionamiento de procesos. Revisar las fuerzas de corte, soporte y retención de abrazaderas.
Discutir este accesorio →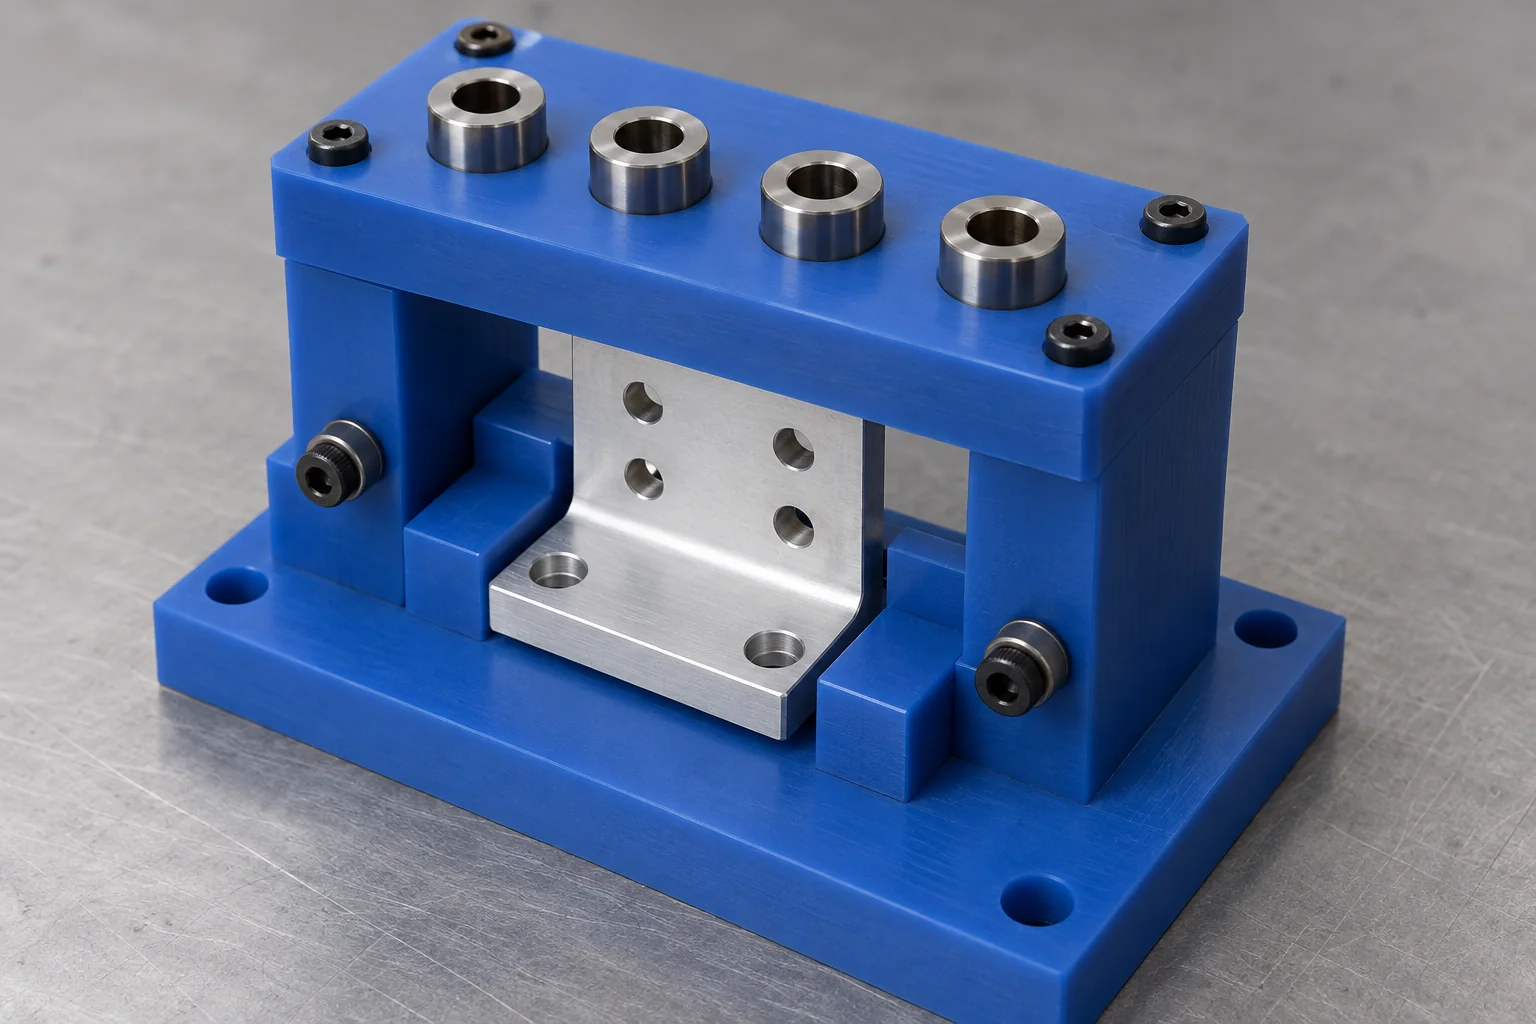
Localice las operaciones repetidas de perforación utilizando casquillos de perforación especificados. Defina el tamaño del casquillo, la retención, el acceso a la perforación y la separación de virutas.
Discutir este accesorio →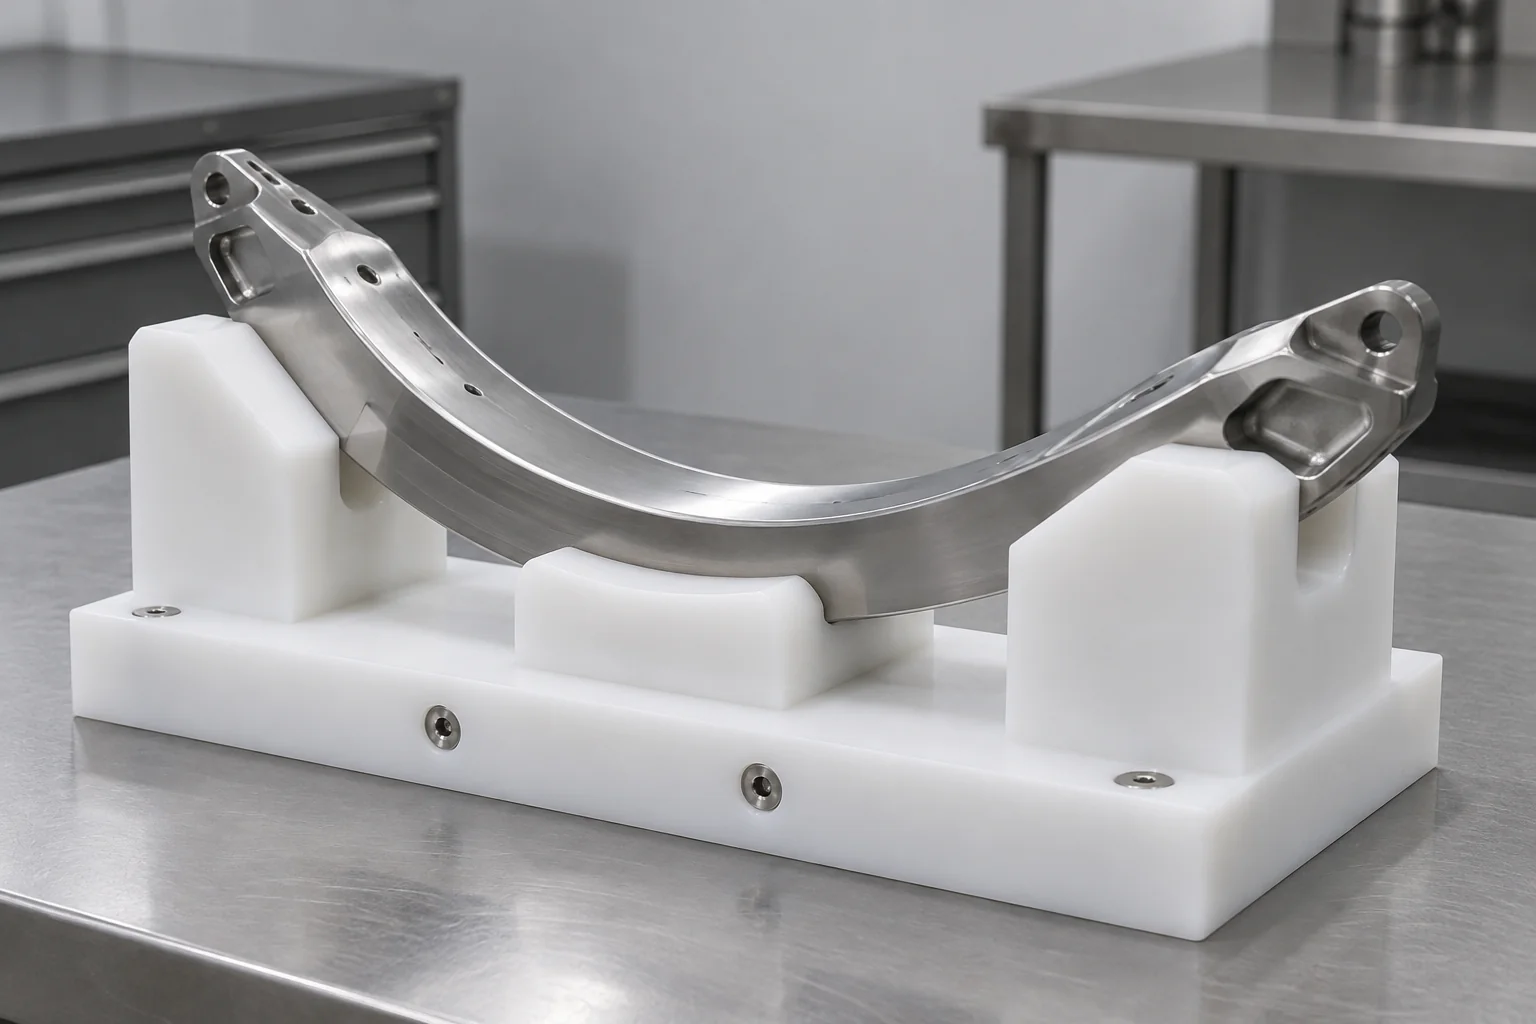
Utilice cavidades o perfiles personalizados para soportar una pieza específica sin forzarla a adoptar una forma distorsionada. Aliviar superficies no funcionales.
Discutir este accesorio →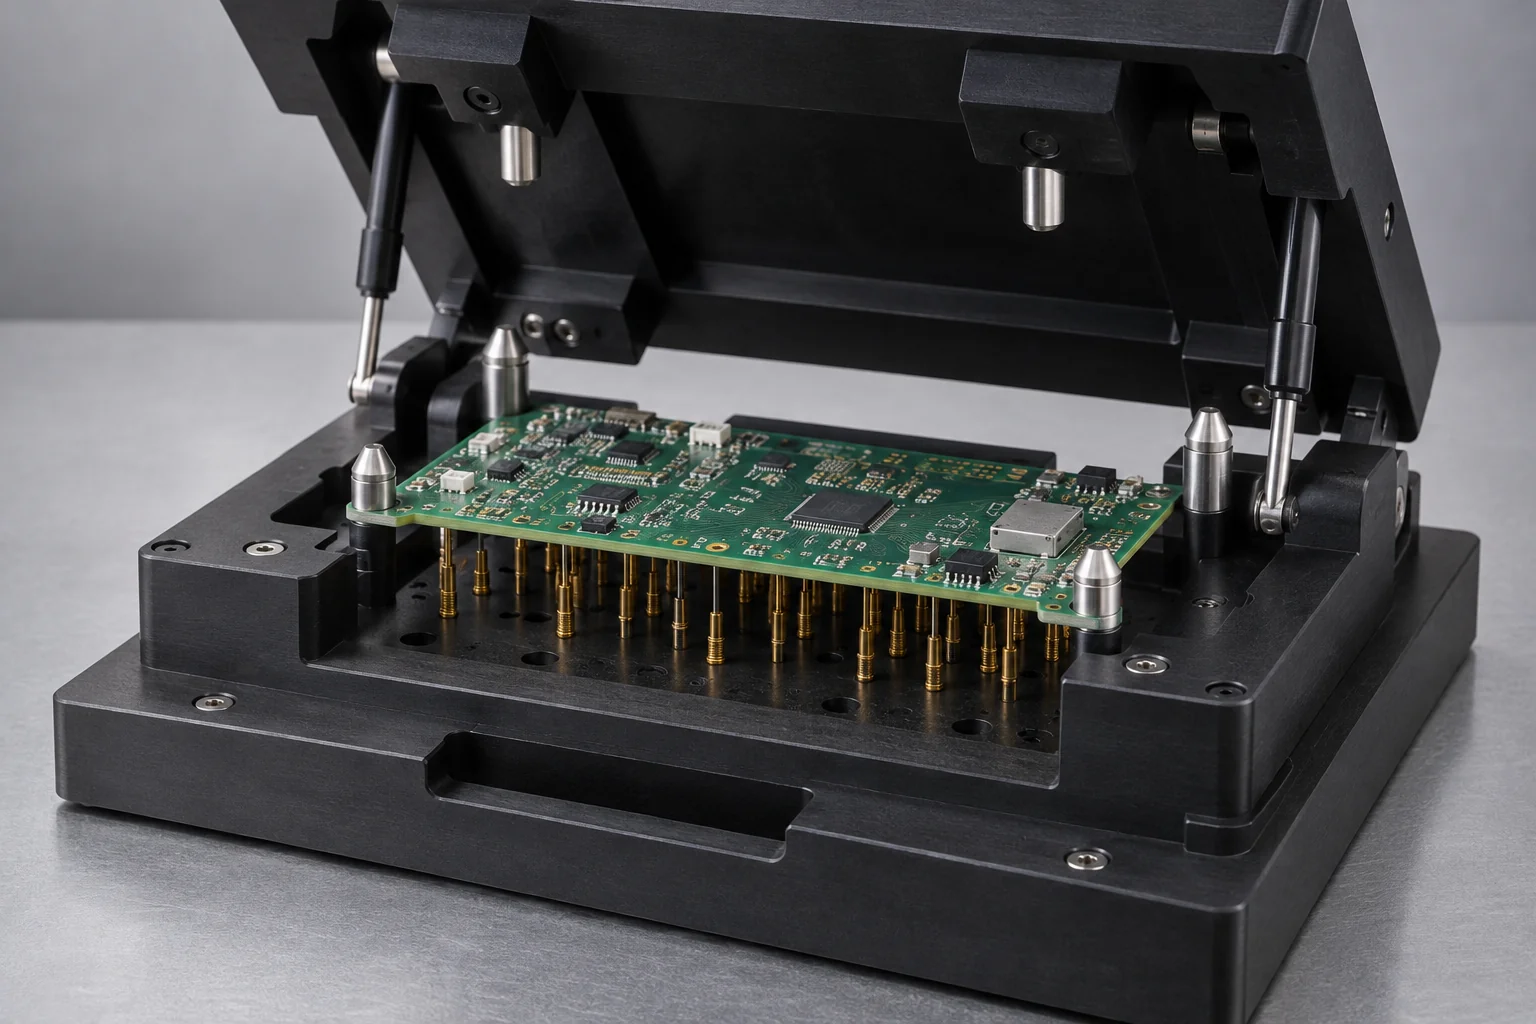
Mantenga componentes electrónicos, sensores y conectores para pruebas funcionales. Especifique el acceso a la sonda, la alineación del conector y los requisitos eléctricos.
Discutir este accesorio →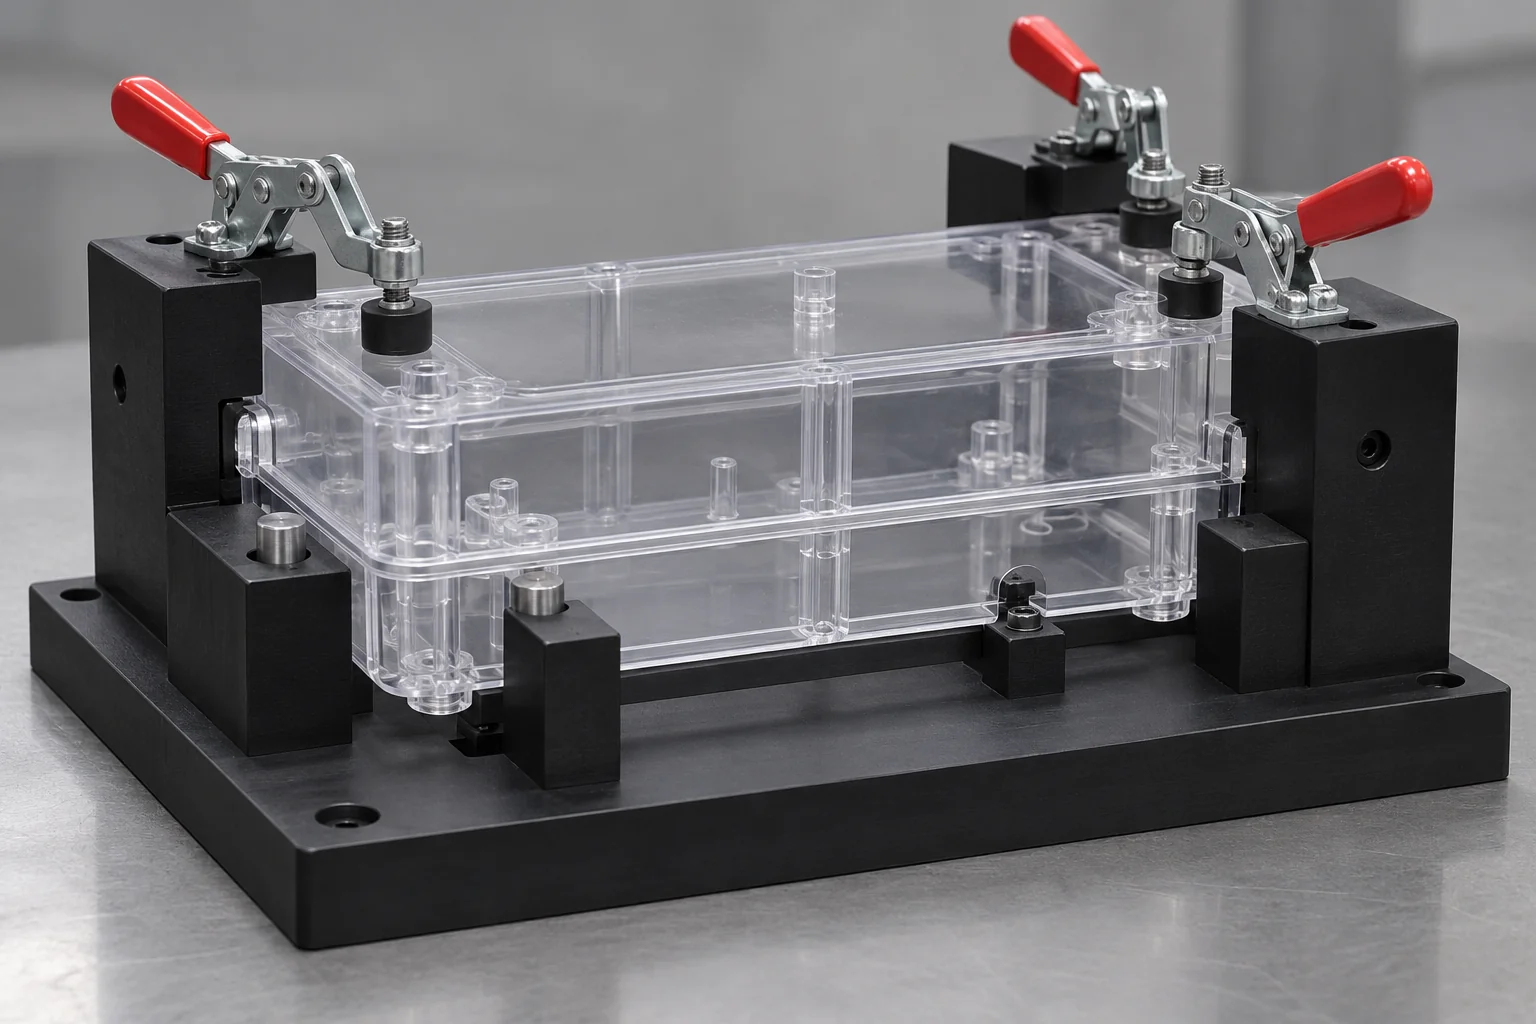
Mantenga la alineación durante la unión adhesiva, la soldadura ultrasónica, el estacado térmico u otras operaciones de unión. Revise el calor, la exposición a sustancias químicas y las fuerzas del proceso.
Discutir este accesorio →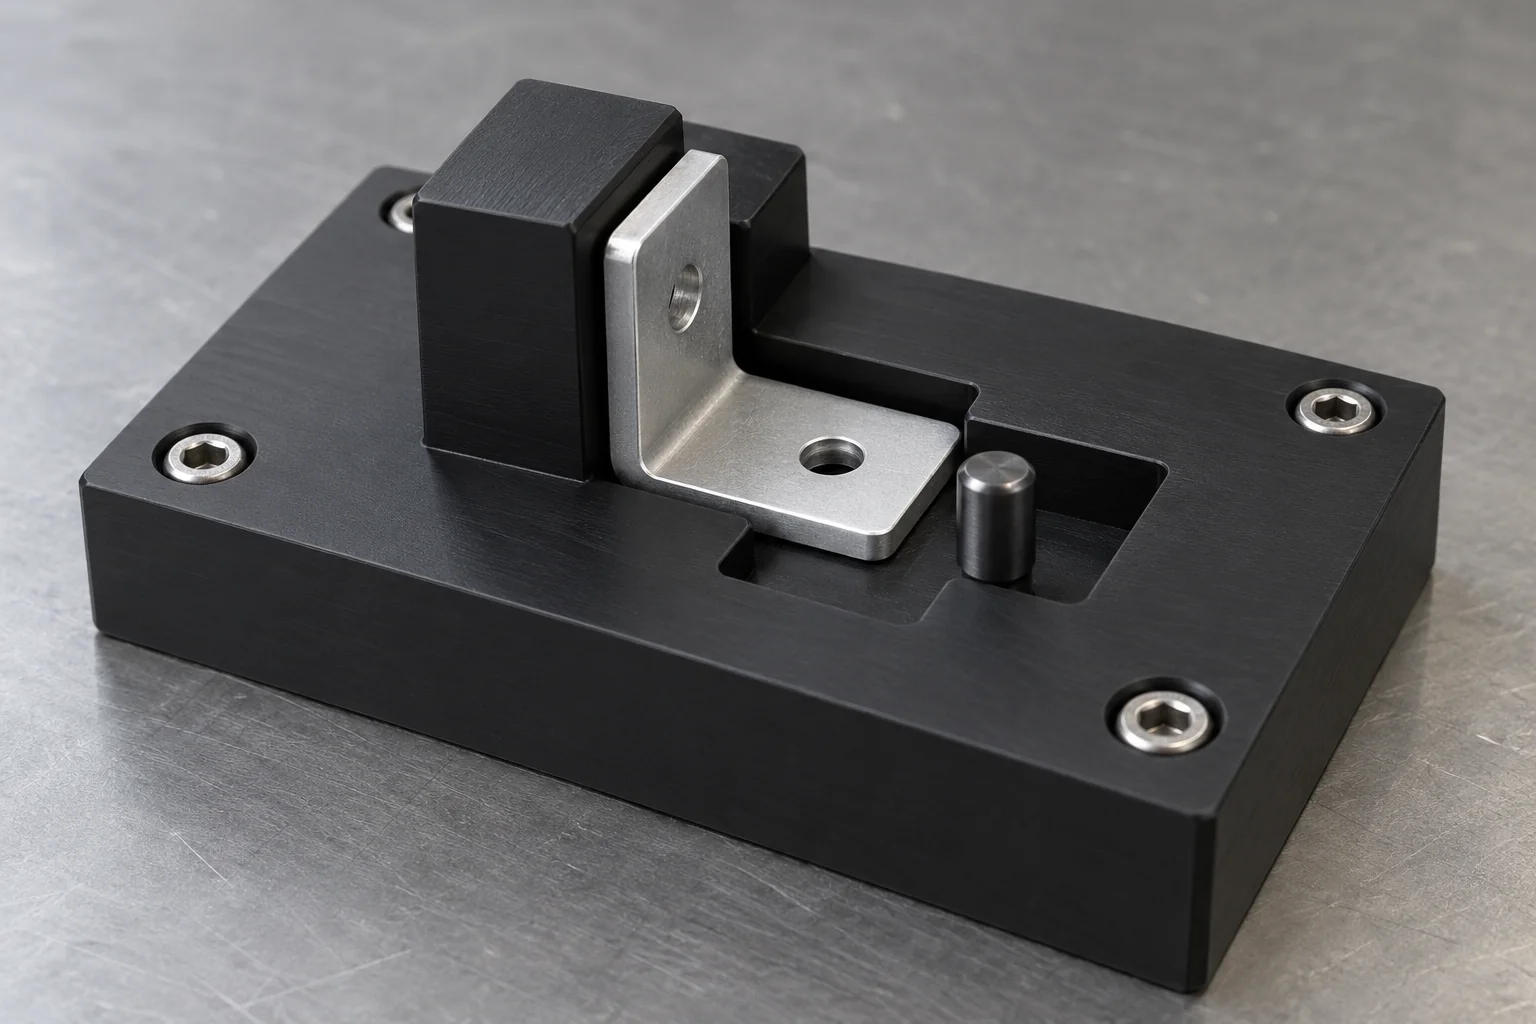
Utilice nidos con llave, topes asimétricos o funciones de orientación para reducir la carga incorrecta de piezas. Valide la prueba de errores prevista con piezas representativas.
Discutir este accesorio →Las plantillas y accesorios de plástico son herramientas de fabricación personalizadas que se utilizan para ubicar, soportar, sujetar, guiar, inspeccionar o ensamblar piezas de manera consistente durante la producción.
Una plantilla generalmente guía o controla una operación, como ubicar un taladro a través de un casquillo.
Un dispositivo posiciona y sostiene principalmente la pieza de trabajo. Muchas herramientas de producción personalizadas combinan ambas funciones.
Los plásticos de ingeniería son útiles cuando las herramientas entran en contacto con superficies acabadas, reducen el peso de manipulación, aíslan eléctricamente componentes, resisten la corrosión o reproducen contornos de piezas complejas.
Los polímeros seleccionados pueden ayudar a proteger las superficies cosméticas y acabadas. La presión de contacto y la limpieza aún requieren control.
Los materiales de menor densidad pueden hacer que las herramientas de tamaño equivalente sean más fáciles de mover y cargar; comparar el conjunto completo.
Los grados seleccionados se adaptan a ambientes húmedos o químicos después de la exposición y la revisión de la temperatura.
Los grados aislantes pueden proporcionar separación eléctrica en aplicaciones de prueba y electrónica seleccionadas.
Los materiales adecuados pueden facilitar el deslizamiento o la carga en nidos e interfaces de contacto.
Mecanice contornos complejos y nidos de piezas directamente desde CAD publicado.
POM suele ser un punto de partida para localizadores de precisión, UHMW para contacto deslizante, nailon para herramientas resistentes y PEEK o PEI para condiciones térmicas o eléctricas exigentes. Verifique el grado real y el entorno operativo.
| Materiales | Lo mejor para | Fortaleza principal | Consideración principal |
|---|---|---|---|
| POM / Delrin | Nidos y localizadores de precisión | Baja absorción de humedad y estabilidad dimensional. | Temperatura moderada; exposición dependiente del grado |
| nailon | Accesorios de producción resistentes | Resistencia al impacto | Absorción y acondicionamiento de humedad. |
| UHMW | Contacto deslizante / protector | Baja fricción y resistencia al desgaste. | Menor rigidez y fluencia bajo carga sostenida |
| PEEK | Luminarias exigentes/de alta temperatura | Rendimiento mecánico y térmico. | Mayor costo de material |
| PEI/Ultem | Herramientas eléctricas/térmicas | Rendimiento térmico y eléctrico. | Mayor costo; compatibilidad química |
| PPS | Herramientas químicas/estables | Resistencia al calor y a los químicos | Fragilidad y sensibilidad a las muescas. |
| HDPE | Accesorios de manipulación general | Resistencia química y costo. | Menor rigidez y estabilidad dimensional. |
Ubique a partir de datos funcionales definidos en lugar de hacer coincidir cada superficie externa. Un nido aliviado reduce el exceso de restricción y permite un asiento repetible.
UBICAR PRIMERO. ABRAZADERA SEGUNDA.
Una vista en planta conceptual: los tres soportes principales se encuentran debajo de la pieza de trabajo. Unos contactos laterales y un tope establecen las restantes referencias de posicionamiento.
Separar localización de retención. Coloque las reacciones de sujeción cerca de los soportes y verifique la geometría real de la pieza de trabajo.
Establezca el plano de asiento principal con tres contactos de soporte adecuadamente separados en una configuración prismática típica.
Dos contactos en una segunda cara establecen la alineación lateral y controlan la rotación alrededor del plano primario normal.
Un tope final completa la referencia de ubicación para una disposición típica 3-2-1.
Especifique la posición, el ajuste y el acceso del pasador. Un par de localizadores redondos y en relieve puede evitar que se atasquen donde dos orificios ubican una pieza.
Respalde las áreas funcionales al mismo tiempo que brinda alivio para la variación de piezas, radios y desechos. No utilice abrazaderas para forzar un ajuste deficiente.
El principio 3-2-1 es un concepto inicial práctico para piezas prismáticas adecuadas, no una prescripción universal. Las piezas cilíndricas, flexibles o irregulares requieren una estrategia de localización adecuada a su geometría. Las abrazaderas mantienen el asiento contra los localizadores.
Utilice suficiente retención para la operación y al mismo tiempo limite la deflexión, el daño a la superficie y la compresión del polímero a largo plazo.
Dirija la carga hacia las áreas de soporte para que la pieza de trabajo y el accesorio no se doblen innecesariamente.
Las piezas delgadas o delicadas necesitan una fuerza controlada y un área de contacto adecuada. Revisar la fluencia bajo carga sostenida.
Proporcione acceso claro, visibilidad de los asientos y espacio libre seguro para manos y herramientas.
Haga coincidir la activación y liberación de la abrazadera con el volumen de producción y la secuencia del operador.
Los métodos posibles incluyen abrazaderas de palanca, de tornillo, de resorte y neumáticas, o retención pasiva cuando sea adecuado. La retención magnética requiere una pieza de trabajo y un sistema compatibles; no actúa directamente sobre el cuerpo de un aparato de plástico ordinario. Validar la retención para cargas de proceso reales.
Coloque contactos alrededor de superficies cosméticas y funcionales. Un polímero más suave o de baja fricción puede reducir los rayones, pero los residuos atrapados, la presión y la limpieza siguen siendo importantes.
Utilice almohadillas de contacto limpias y evite pequeños contactos de alta presión en las caras visibles.
Mantenga rebabas, astillas y herrajes expuestos lejos de las superficies recubiertas.
Revise el curado del recubrimiento, la carga de contacto y los productos químicos de limpieza.
Proporcione un amplio soporte y espacio de liberación sin arrastrar la pieza.
Definir zonas de contacto permitidas y criterios de aceptación de superficies.
Proteja las caras cosméticas mientras preserva el acceso al conector y al ensamblaje.
La precisión del accesorio depende de algo más que la tolerancia del mecanizado. La estabilidad del material, el desgaste del localizador, la fuerza de sujeción, el diseño de referencia y el medio ambiente afectan la repetibilidad de la producción.
| factores | Por qué es importante |
|---|---|
| Estabilidad del material | La temperatura y la humedad pueden cambiar las dimensiones; seleccionar y acondicionar la calificación adecuadamente. |
| Diseño de referencia | Establece asientos y orientación repetibles. |
| Desgaste del localizador | El desgaste cambia la posición de la pieza durante ciclos repetidos. |
| Fuerza de sujeción | Puede distorsionar la pieza o comprimir el accesorio. |
| Planitud de la base | Controla el asiento en el banco o en la interfaz de la máquina. |
| Inserto/ajuste de pasador | Afecta la posición del localizador, retención y reposición del servicio. |
| Temperatura ambiental | Las temperaturas de inspección y servicio afectan las dimensiones del polímero. |
| Limpieza / contaminación | Los escombros pueden impedir que se asiente por completo. |
Especifique el estado de medición, los datos funcionales y la prueba de repetibilidad en lugar de asumir que una inspección dimensional por sí sola demuestra el rendimiento.
El aislamiento eléctrico, la disipación de carga y la compatibilidad química son requisitos diferentes. Especifique cada uno de forma independiente.
Defina el voltaje, el aislamiento requerido y las condiciones de prueba para el conjunto completo de herramientas, incluido el hardware metálico.
Especifique un grado documentado, un rango de resistencia eléctrica, un método de prueba y una disposición de conexión a tierra cuando sea necesario. El plástico aislante estándar no es automáticamente seguro contra ESD.
Revise los limpiadores, fundentes, aceites, refrigerantes, disolventes y productos químicos de proceso con su concentración, temperatura y duración de exposición.
El color negro no establece conductividad ni comportamiento disipador de estática. Se necesitan propiedades de calidad documentadas y validación del ensamblaje antes de realizar una afirmación de rendimiento ESD.
Todo el encuentro no tiene por qué ser un sacrificio. Las características reemplazables de alto desgaste pueden reducir el alcance del mantenimiento.
Utilice casquillos especificados para guiar la perforación repetida, con ajuste y retención acordados.
Utilice puntos de localización resistentes al desgaste donde el número de ciclos los justifique.
Renueva las caras de contacto desgastadas sin sustituir la base completa.
Proteger las interfaces de tornillos repetidas; revisar la retención del inserto en el polímero seleccionado.
Reemplazar un contorno desgastado localizado preservando al mismo tiempo la base y el sistema de referencia.
Acomoda variantes aprobadas o compensación, con un método de bloqueo seguro.
Las relaciones de referencia y las posiciones de los localizadores suelen ser más importantes que las estrictas tolerancias en cada superficie externa. Acuerde los valores específicos de las características después del dibujo y la revisión del material.
| Característica | Por qué es importante |
|---|---|
| Posición del pasador localizador | Controla el posicionamiento y la repetibilidad de las piezas. |
| Geometría del nido | Controla el asiento parcial sin interferencias. |
| Planitud de la superficie de referencia | Proporciona un plano de referencia estable |
| Patrón de agujeros | Alinea las interfaces del hardware y la pieza de trabajo. |
| Ubicación de la abrazadera | Controla la distribución de la fuerza. |
| Función de calibre | Afecta el resultado de la inspección y la incertidumbre de la medición. |
| Insertar posición | Admite el reemplazo repetible de características de desgaste |
| Dimensiones básicas | Se integra con la máquina o banco. |
No se aplica ninguna tolerancia universal a todos los accesorios. El material, el tamaño, el soporte, la temperatura, el método de medición y las cargas de servicio determinan lo que es apropiado.
Definir los criterios de operación y aceptación antes de liberar la geometría del utillaje.
Especifique el montaje, la inspección, la perforación, las pruebas o el mecanizado, junto con las fuerzas del proceso y el acceso a las herramientas.
Cuando sea práctico, haga referencia a las superficies importantes en la pieza terminada y defina la interfaz entre el accesorio y la máquina.
Proporcione sólo los contactos de localización necesarios; permitir la tolerancia de la pieza y el movimiento térmico.
Utilice funciones clave, asientos visibles y una secuencia de sujeción sencilla para reducir los errores de carga.
Mantenga las abrazaderas y los localizadores alejados de áreas de apariencia crítica siempre que sea posible.
Proporcione alivio de virutas y residuos con superficies de limpieza accesibles.
Separe los elementos de contacto de alto ciclo de la base duradera del dispositivo.
Revise los cambios de acondicionamiento y dimensiones, particularmente para nailon y accesorios más grandes.
La fabricación sigue el CAD publicado, el esquema de referencia, las especificaciones de materiales y los requisitos de hardware.
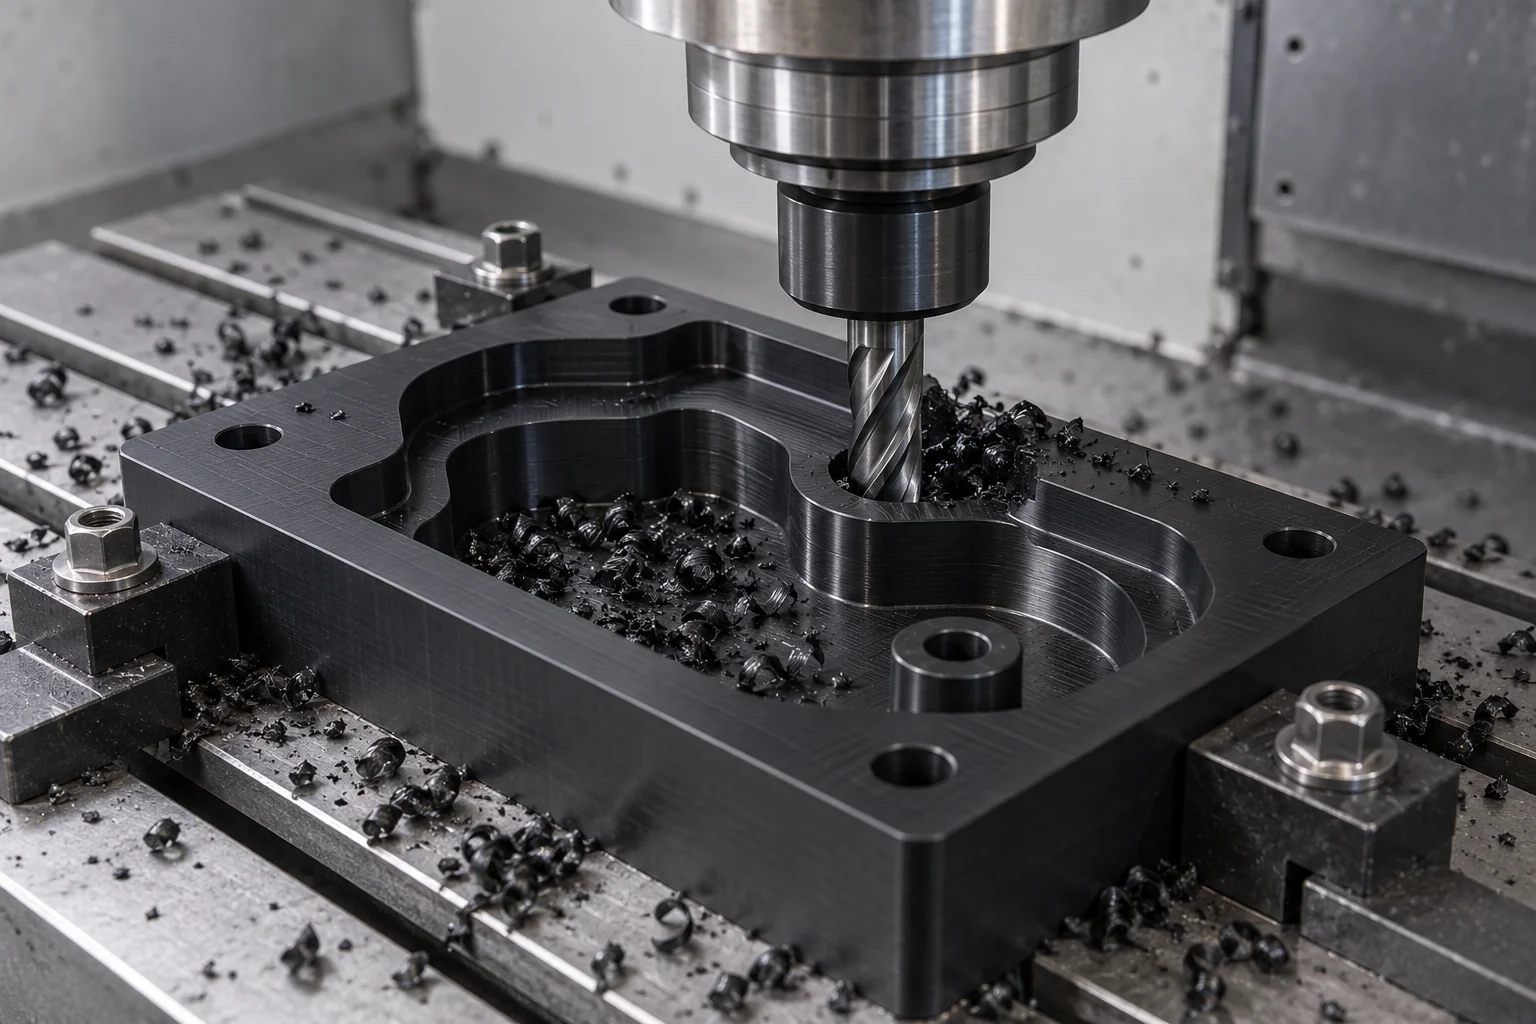
Placas de fijación de la máquina, nidos, cavidades, superficies de ubicación y características de sujeción.
Produzca nidos de contornos de piezas complejos y operaciones multicara donde la geometría y el acceso justifiquen el proceso.
Produzca localizadores cilíndricos, manguitos y otros componentes de accesorios rotativos.
Cree interfaces específicas para abrazaderas, pasadores, tornillos y hardware.
Instale casquillos, pasadores posicionadores, insertos roscados y abrazaderas según las especificaciones de montaje acordadas.
Verificar los datos, las posiciones de los orificios, los asientos, los herrajes y el conjunto de accesorios; utilice una pieza de acoplamiento del cliente donde se suministra.
Elija plástico donde el contacto protector, el aislamiento eléctrico, el peso de manipulación o la compatibilidad química sean importantes. El aluminio puede adaptarse a una mayor rigidez o cargas de sujeción; Las herramientas híbridas pueden combinar una base metálica con contactos de polímero.
| factores | Accesorio de plástico | Accesorio de aluminio |
|---|---|---|
| Peso | Generalmente más bajo para una geometría equivalente | Generalmente más alto para geometría equivalente |
| Contacto que no daña | Buen potencial con contactos y limpieza adecuados. | Puede necesitar almohadillas protectoras |
| Aislamiento electrico | Disponible con grados aislantes | Conductivo a menos que se proporcione un sistema de aislamiento. |
| Rigidez | Bajar; materia de soporte y sección | Generalmente más alto |
| Alta temperatura | Depende del grado y la carga | A menudo se adapta a temperaturas más altas; La aleación y la condición importan. |
| Mecanizado complejo | Posibilidad de nidos y contornos complejos | Posible geometría compleja |
| Resistencia química | Polímero y exposición dependiente | Dependiente de la aleación, el recubrimiento y la exposición |
| Manejo del operador | Puede reducir la masa de elevación | Puede requerir asistencia para el manejo |
| Alta carga de sujeción | La compresión y la fluencia requieren revisión | A menudo es más adecuado; El diseño aún controla el rendimiento. |
Se trata de aplicaciones de herramientas para compararlas con el proceso real, en lugar de reclamaciones de calificación generales.
Nidos de PCB, accesorios para conectores y herramientas de prueba con requisitos eléctricos específicos.
Elementos de montaje, control y posicionamiento de puestos de trabajo de producción.
Herramientas de inspección y montaje de precisión utilizando materiales adecuados para el proceso especificado.
PEEK, PEI y utillajes técnicos con requisitos de limpieza y medioambientales definidos.
Herramientas livianas de ensamblaje e inspección construidas según los planos del cliente.
Dispositivos de sujeción y perforación con revisión de acceso y fuerza específica de la operación.
Posicionamiento del producto y herramientas de ensamblaje repetitivas integradas con interfaces de estación.
Acordar el plan de inspección antes de la producción. Una pieza coincidente del cliente o una muestra maestra admiten una verificación de ajuste adicional.
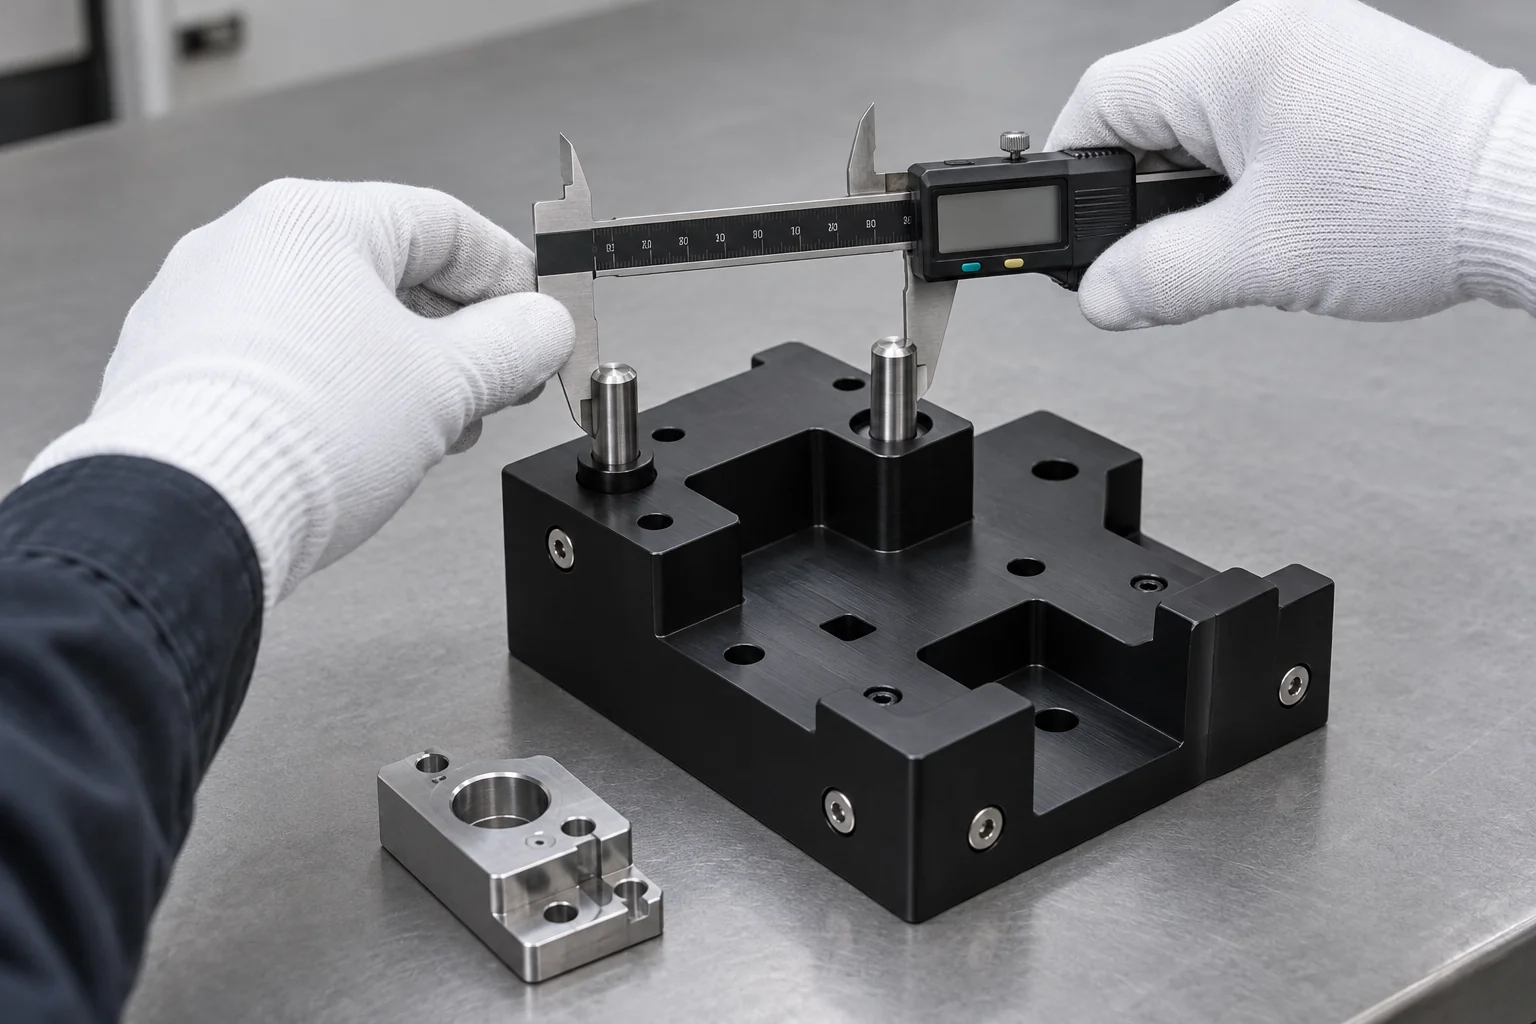
Verifique el grado especificado y la documentación de trazabilidad solicitada.
Confirmar revisiones, características críticas y referencias de medición.
Mida las caras de los asientos y la interfaz de montaje del dispositivo.
Inspeccione las ubicaciones de pasadores y topes en relación con los puntos de referencia acordados.
Verifique los contornos funcionales, los espacios libres y las relaciones de soporte.
Revise las posiciones instaladas, los requisitos de ajuste y retención.
Verifique los componentes, el recorrido, el espacio libre y los puntos de contacto admitidos.
Cuando se suministre un componente de acoplamiento, verifique el asiento y la carga; acordar pruebas de carga repetida si es necesario.
Proteja las caras de ubicación, el hardware y las superficies críticas para el envío.
Una verificación de ajuste es distinta de un proceso de producción validado. Las pruebas funcionales, los estudios de calibre y la aceptación de capacidad requieren métodos, muestras y condiciones operativas acordados.
Las herramientas avanzan a través de un proceso de lanzamiento acordado, y las lecciones de las pruebas de carga y desgaste se capturan en la próxima revisión.
Valide el concepto de localización, el ajuste de las piezas acopladas y la carga del operador.
Evaluar el tiempo del ciclo, la repetibilidad y el desgaste en el proceso previsto.
Utilice CAD publicado, hardware estandarizado y criterios de inspección acordados.
Suministre herramientas coincidentes para múltiples líneas o estaciones de trabajo con revisiones controladas e interfaces de referencia.
Un buen dispositivo debe ubicarse repetidamente, proteger las superficies críticas, controlar la fuerza de sujeción, adaptarse al desgaste de producción y simplificar la carga del operador.
Fabricación en torno a la pieza de trabajo liberada y los requisitos del proceso.
Seleccione la ruta de mecanizado para el nido y la geometría multicara.
Revise las opciones de materiales en función de la temperatura, la humedad, el contacto y la exposición química.
Centrar la inspección en los datos funcionales y las relaciones del localizador.
Revise las zonas de contacto y las interfaces poliméricas adecuadas.
Incluya inserciones, pasadores, casquillos y componentes de abrazadera especificados.
Prototipos de soporte, repetición de herramientas y conjuntos duplicados controlados.
Acuerde medidas críticas y verificaciones de piezas coincidentes antes de la fabricación.
Respuestas sobre estrategia de referencia, contacto protector, grados ESD, validación de hardware y accesorios.
Localizan, sostienen, sostienen, guían, inspeccionan o ensamblan piezas durante la producción. Los usos comunes incluyen nidos de ensamblaje, plantillas de perforación, accesorios de inspección y herramientas de prueba.
Una plantilla suele guiar una operación; un accesorio principalmente sostiene y ubica la pieza. Algunas herramientas personalizadas realizan ambas funciones.
POM suele ser un material de partida útil para localizadores y nidos de precisión. La selección final depende de la carga, la temperatura, la humedad, los productos químicos y la estabilidad de referencia requerida.
Sí, se pueden utilizar grados Delrin / POM adecuados para nidos de ensamblaje mecanizados y bloques de ubicación. Revise la presión de contacto, la temperatura, la exposición y el grado real.
UHMW es útil para contacto deslizante y protector donde es importante la baja fricción. Se debe considerar su menor rigidez y fluencia para localizadores de precisión o cargas de sujeción sostenidas.
Sí, los pasadores metálicos, los casquillos y los insertos roscados especificados se pueden integrar en un cuerpo de plástico. Es necesario definir su método de ajuste, retención, espaciamiento y reemplazo.
Solo cuando el material especificado y el accesorio completo cumplan con los criterios eléctricos requeridos. El plástico aislante común no disipa automáticamente la estática ni es seguro contra ESD.
La precisión es específica de la función y la aplicación. Acordar tolerancias, acondicionamiento de materiales, temperatura, inspección de datos y pruebas de repetibilidad después de revisar el plano.
Una muestra puede respaldar la medición y la revisión de reemplazo. Suministrar datos de piezas acopladas, datos funcionales y criterios de aceptación; el desgaste o las modificaciones no documentadas deben resolverse antes de publicar un dibujo.
Elija plástico cuando el contacto protector, el menor peso de manipulación, el aislamiento eléctrico o la resistencia química adecuada sean prioridades. Las herramientas de aluminio o híbridas pueden adaptarse mejor a cargas de alta rigidez, calor o sujeción.
TU PARTE. TU PROCESO. TU ACCESORIO.
Cargue el modelo CAD de su dispositivo, dibujo, archivo de pieza acoplada o descripción del proceso. Proporcione el material, la función del accesorio, los datos críticos, las posiciones del localizador, los requisitos de sujeción, el volumen de ciclo esperado y el entorno de producción. TOPS Plastics puede revisar la geometría de las herramientas y el enfoque de mecanizado antes de la cotización.
Mantenga el formulario simple: se requieren empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga de un dibujo/CAD son opcionales. Ponga detalles técnicos en su dibujo o correo electrónico; combine archivos 2D, 3D y de piezas coincidentes en un solo ZIP si es útil.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los paquetes más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.