01
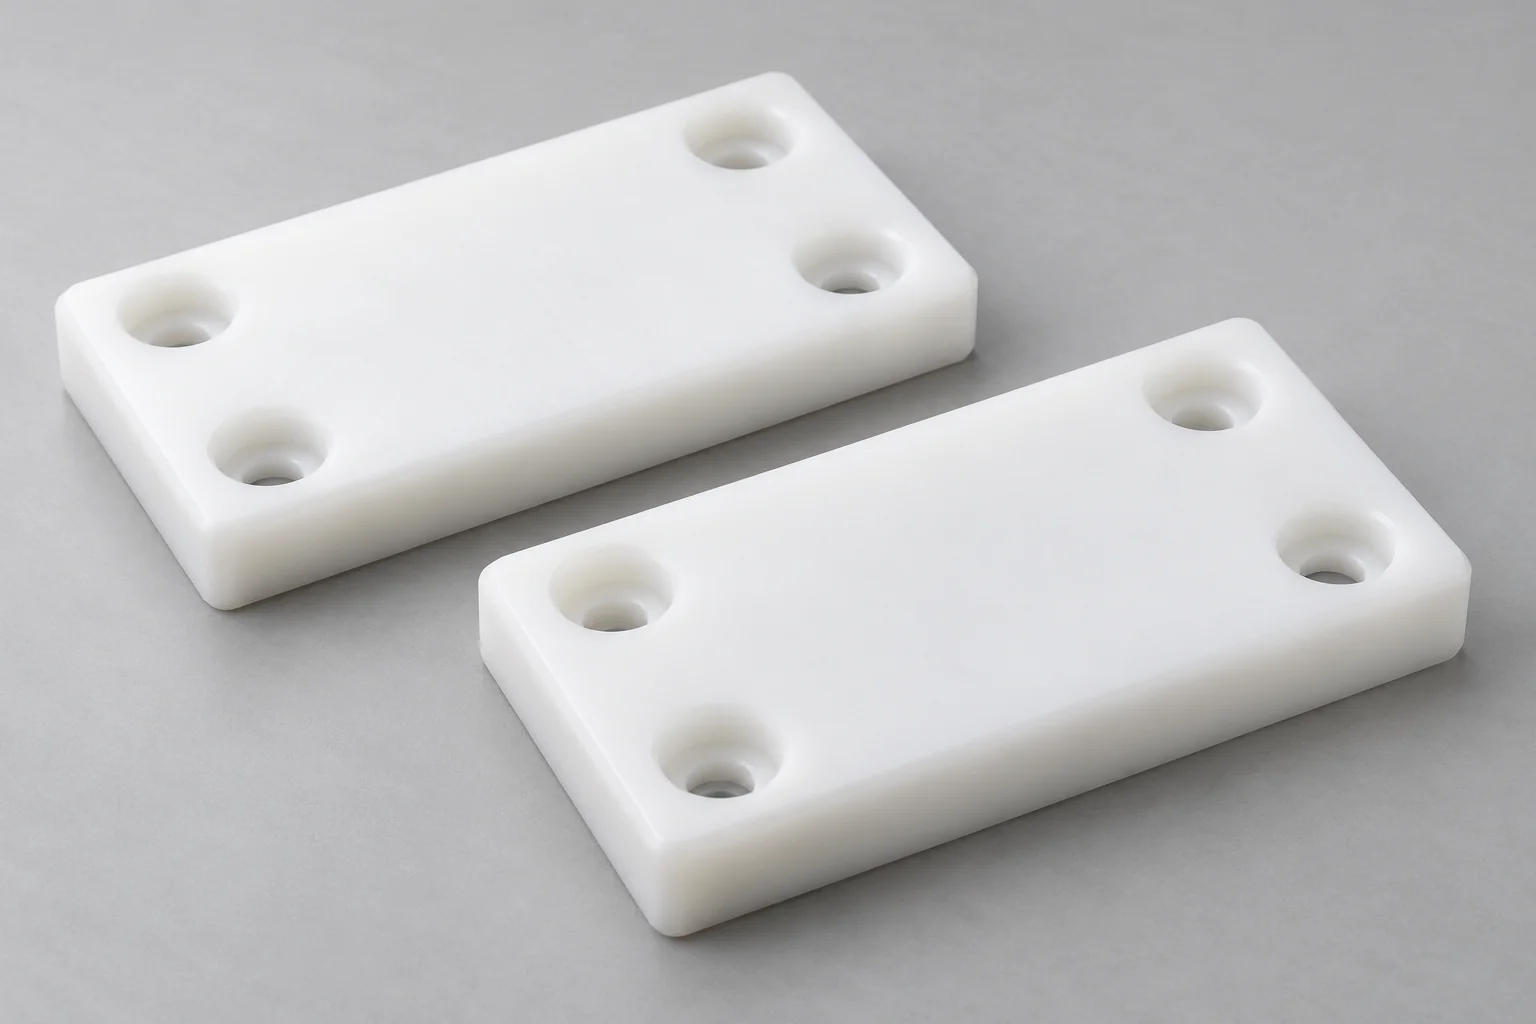
Flache Kunststoff-Gleitplatten
Rechteckige oder geformte Opferpolster zwischen gleitenden Maschinenoberflächen. Individuelle Dicke und Montageaussparungen.
Besprechen Sie dieses Gleitplatten →
ERSETZEN SIE DAS PAD. SCHÜTZEN SIE DIE MASCHINE.
TOPS Plastics fertigt kundenspezifische Kunststoff-Gleitplatten, Gleitblöcke, Führungspolster und Verschleißplatten für Industriemaschinen, Förderbänder, Automatisierungssysteme, landwirtschaftliche Geräte und Materialtransportanwendungen. Wir bearbeiten CNC-Bearbeitungen von UHMW-PE, Nylon, POM und anderen technischen Kunststoffen mit kundenspezifischen Lochmustern, Senkungen, Nuten, Montagemerkmalen und Verschleißzugaben gemäß Kundenzeichnungen oder Mustern.
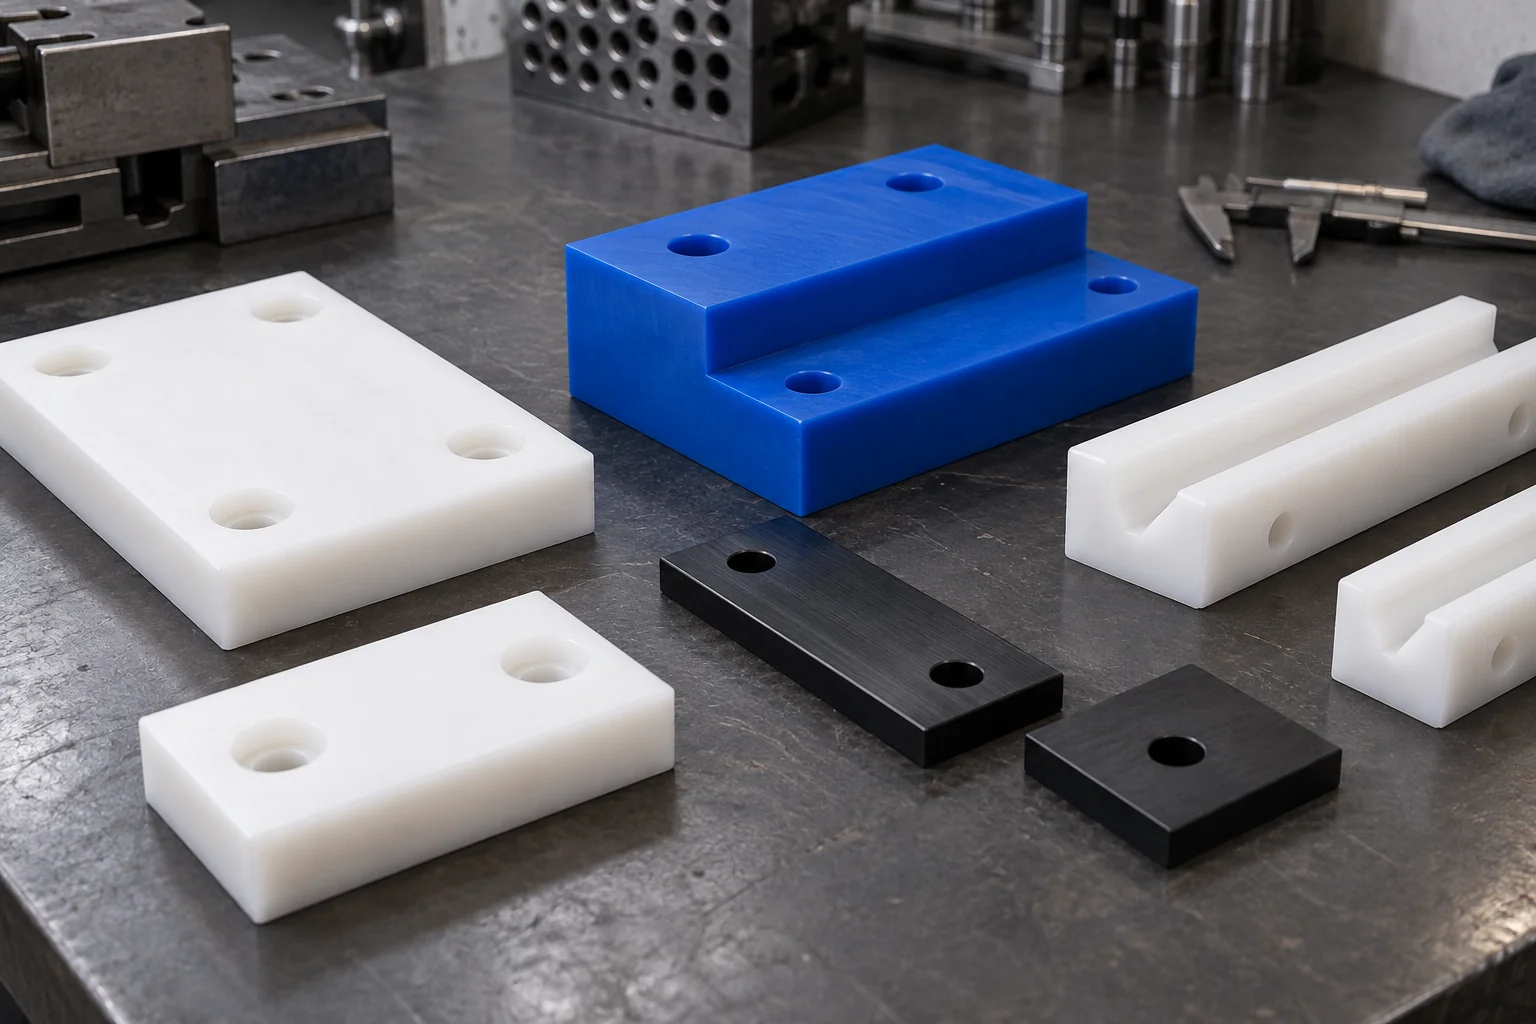
Geben Sie die Verschleißfläche, das Montagemuster und die Arbeitsbedingungen an. Wir überprüfen Geometrie-, Material- und Prüfanforderungen vor der Angebotserstellung.
| Funktion | Projektanforderung |
|---|---|
| Verschleißteile | Pads, Gleitblöcke, Verschleißstreifen, Führungsblöcke und Liner |
| Materialien | UHMW-PE, Gussnylon, MoS₂-Nylon, POM und bestimmte technische Qualitäten |
| Geometrie | Flache, abgestufte, V-förmige, gerillte, gebogene und kundenspezifische Profile |
| Montage | Durchgangslöcher, Schlitze, Senkungen und Senkungen |
| Prozesse | CNC-Fräsen, Fräsen, Bohren und Drehen bei Bedarf |
| Produktion | Einmaliger Austausch, Kleinserienbestellungen und Wiederholungsproduktion |
| Eingabe | Zeichnung, CAD, Maßskizze, getragene Muster oder Referenzfotos |
| Inspektion | Länge, Breite, Dicke, Lochbild, Aussparungstiefe und Profil |
Von flachen Opferpads bis hin zu geformten Führungsblöcken: Wählen Sie die Kontaktgeometrie und definieren Sie dann das Material, das Montagemuster und die Austauschzugabe.
Rechteckige oder geformte Opferpolster zwischen gleitenden Maschinenoberflächen. Individuelle Dicke und Montageaussparungen.
Besprechen Sie dieses Gleitplatten →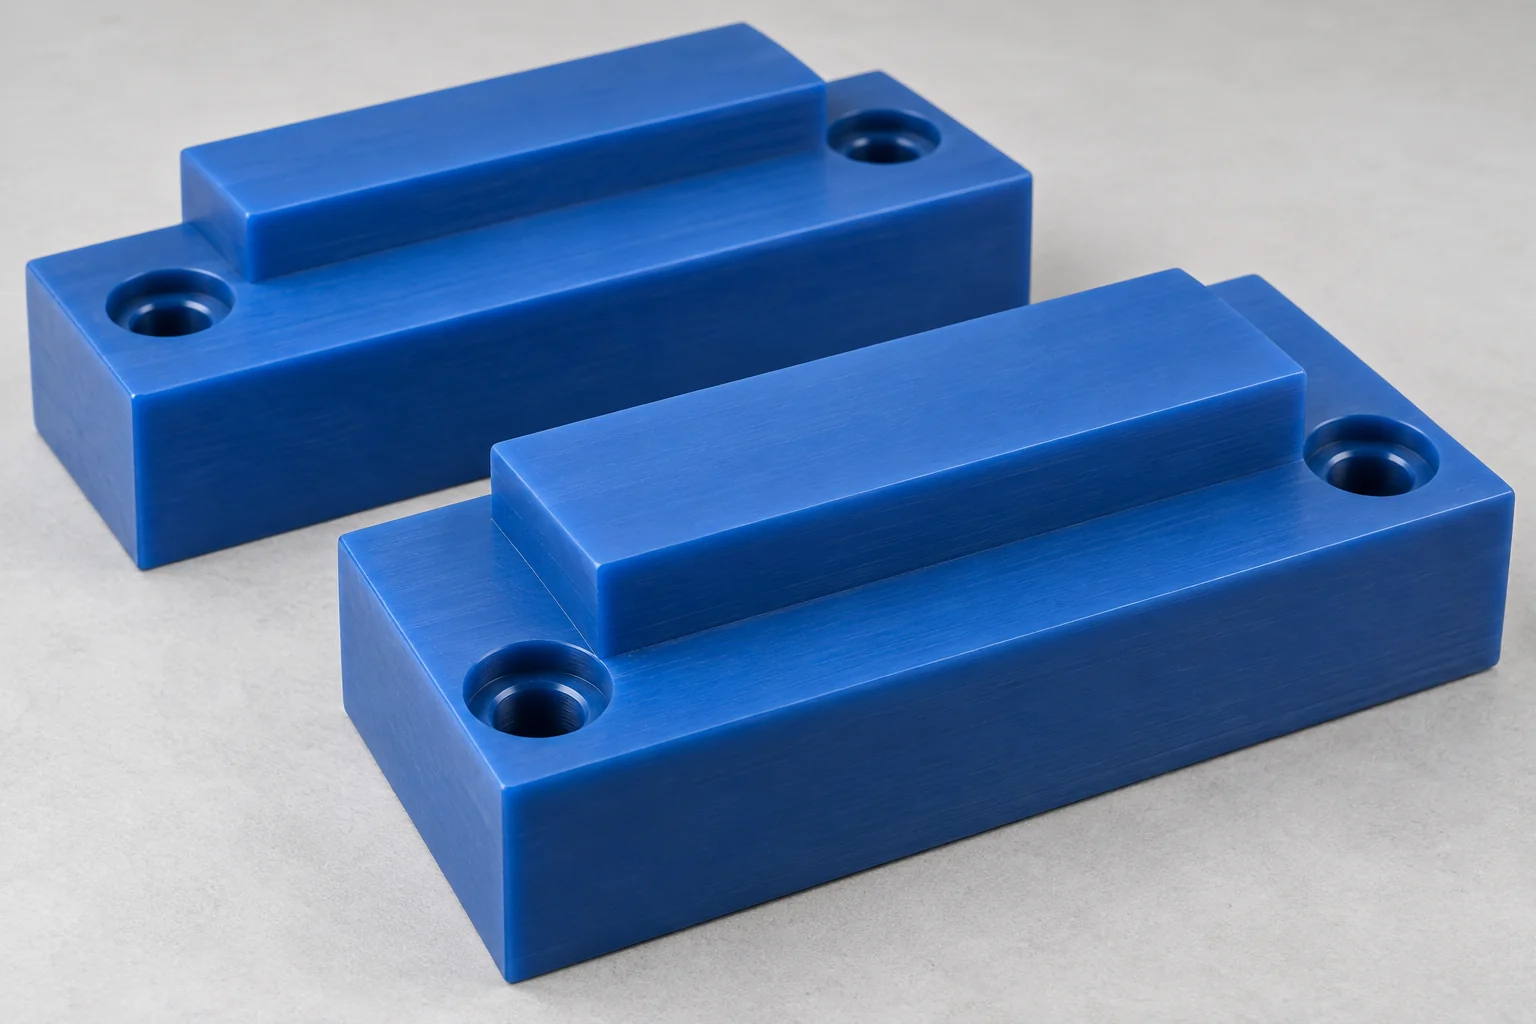
Dickere Komponenten für geführte lineare Bewegungen oder belastete Gleitschnittstellen. Überprüfen Sie die Unterstützung und Freigabe.
Besprechen Sie dieses Gleitplatten →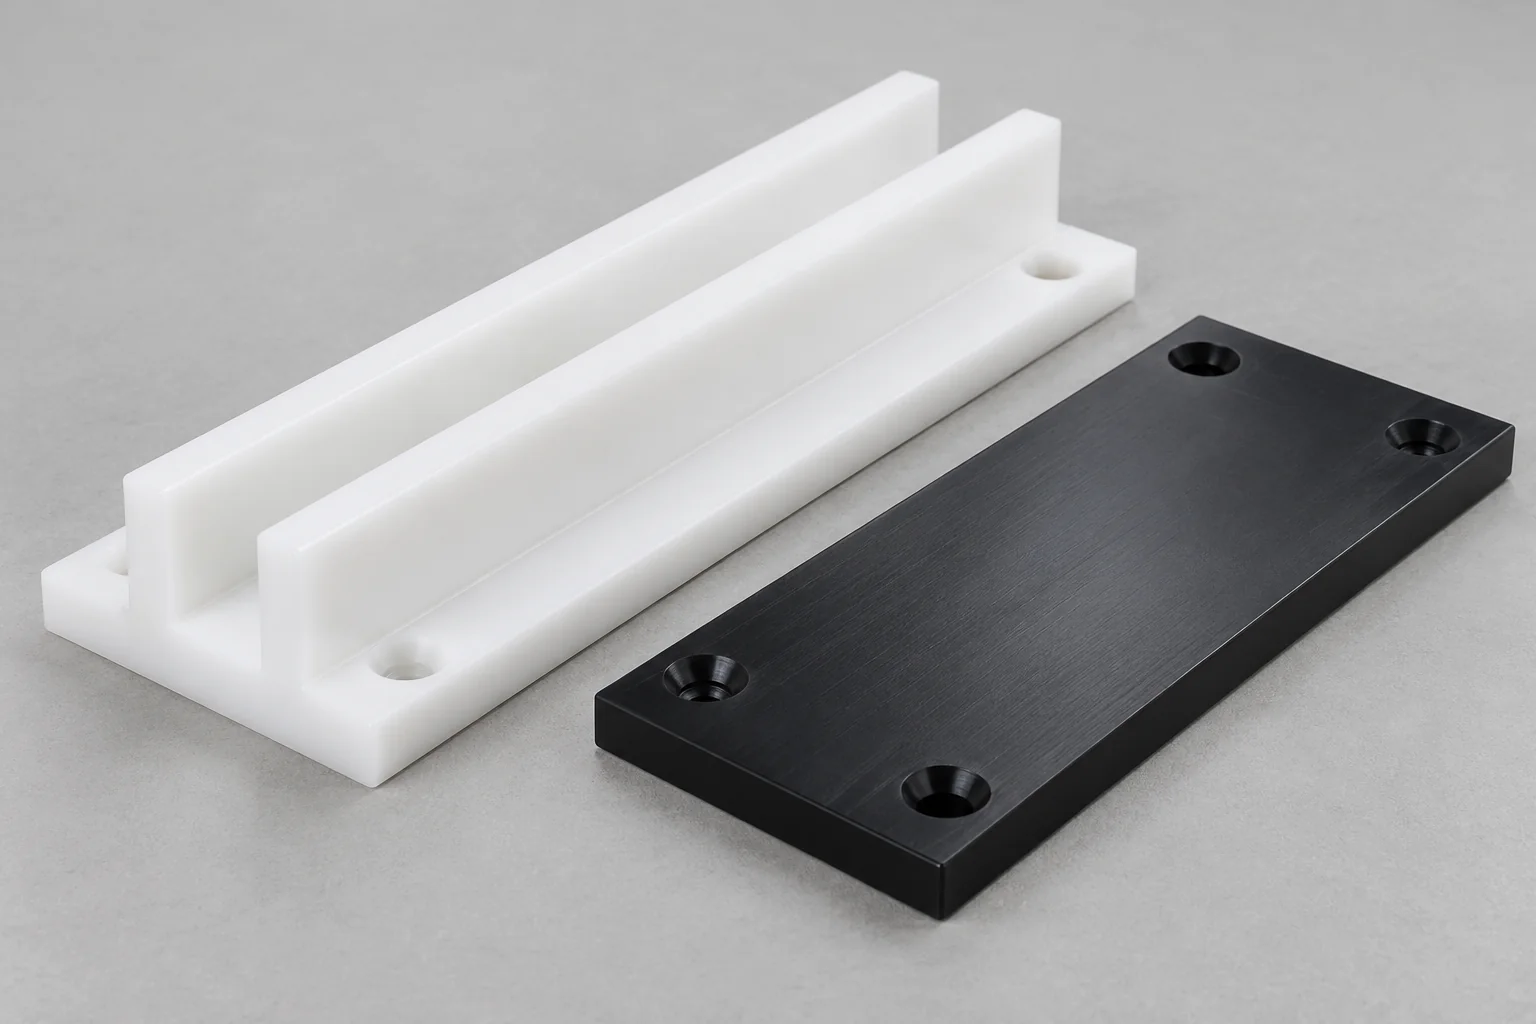
Führen Sie bewegliche Baugruppen und trennen Sie gleichzeitig die sich berührenden Metalloberflächen.
Besprechen Sie dieses Gleitplatten →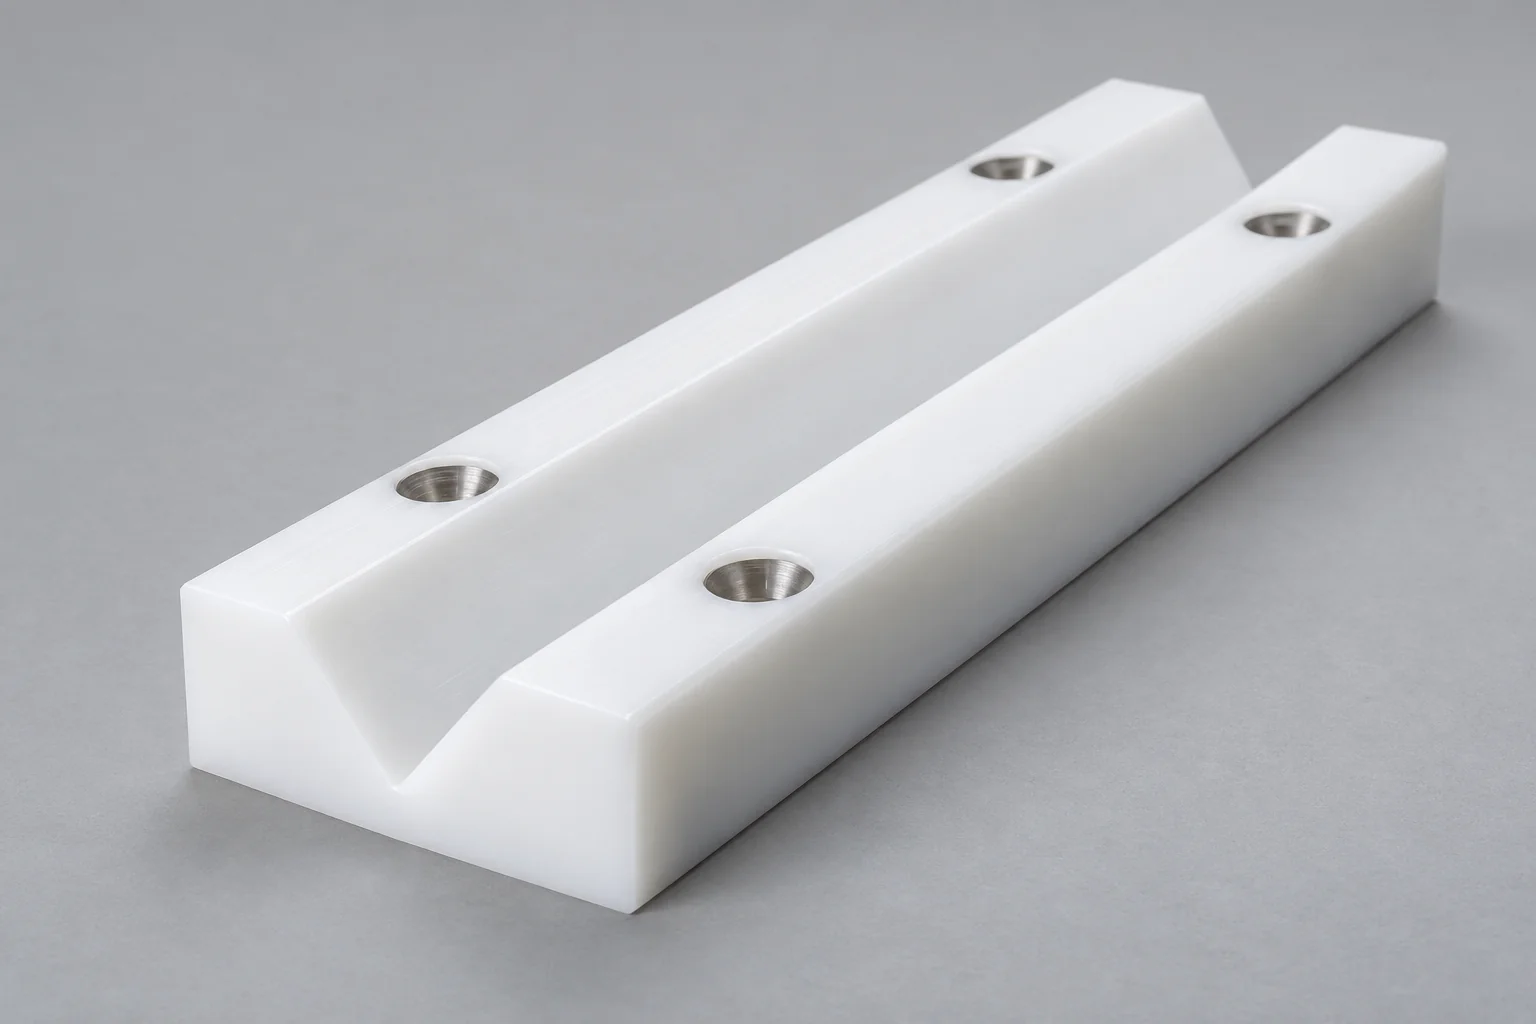
Kundenspezifische Winkelprofile für Schienen, Führungen und passende Kontaktflächen.
Besprechen Sie dieses Gleitplatten →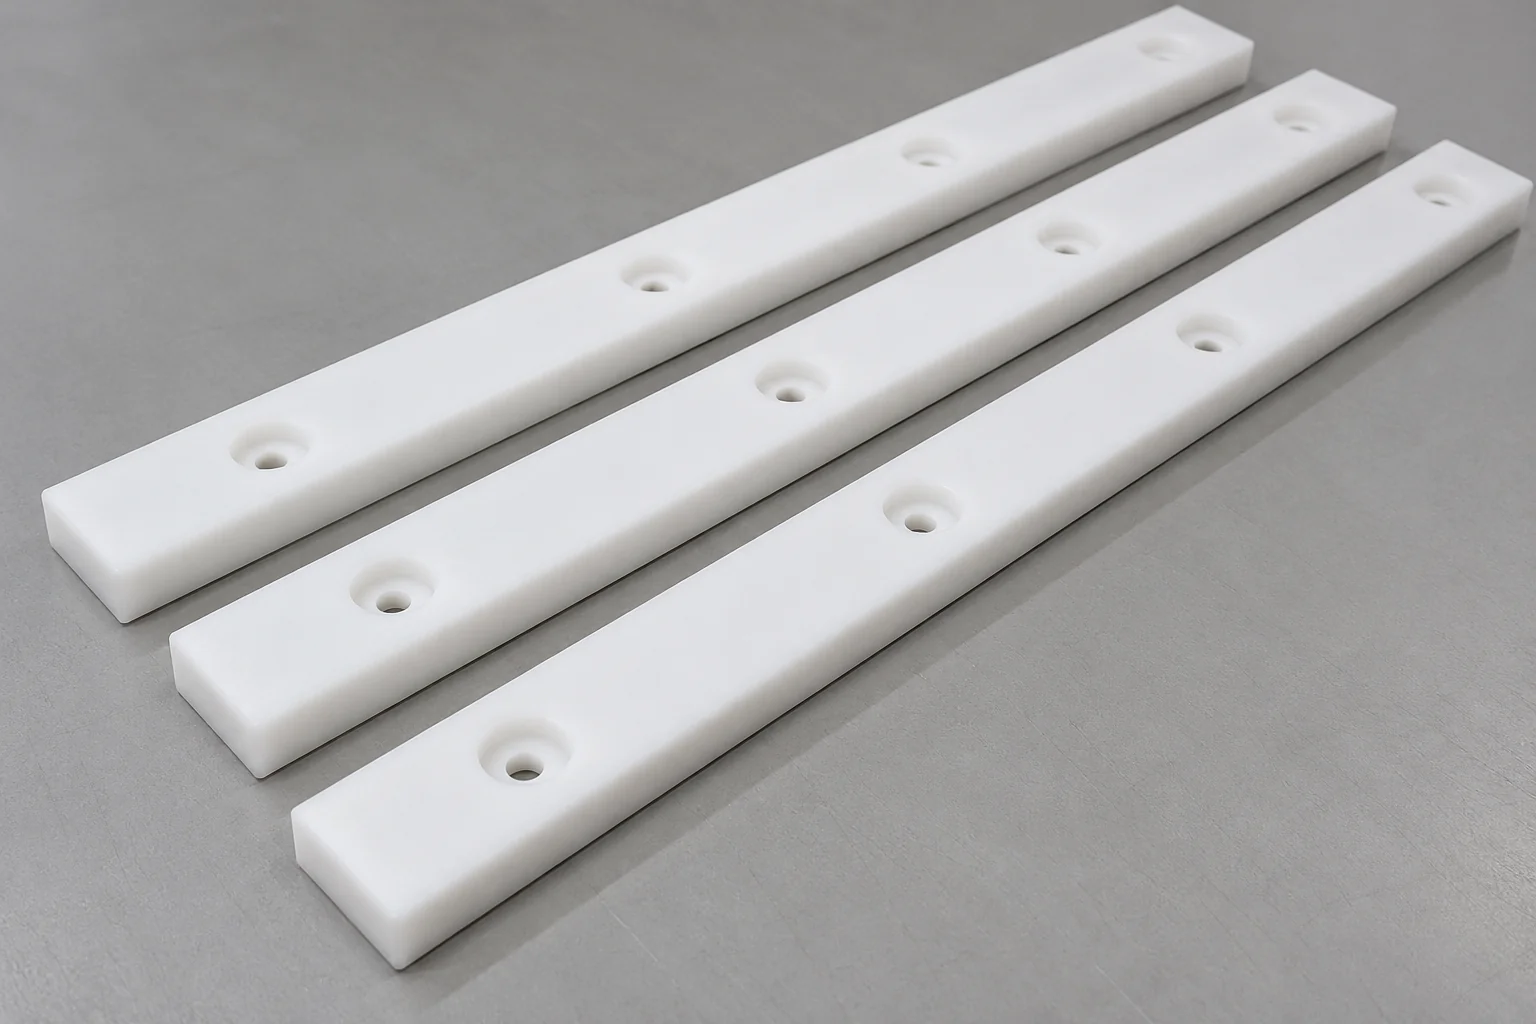
Lange schmale Streifen für Förderbänder, Ketten, Führungsschienen und Gleitschienen.
Besprechen Sie dieses Gleitplatten →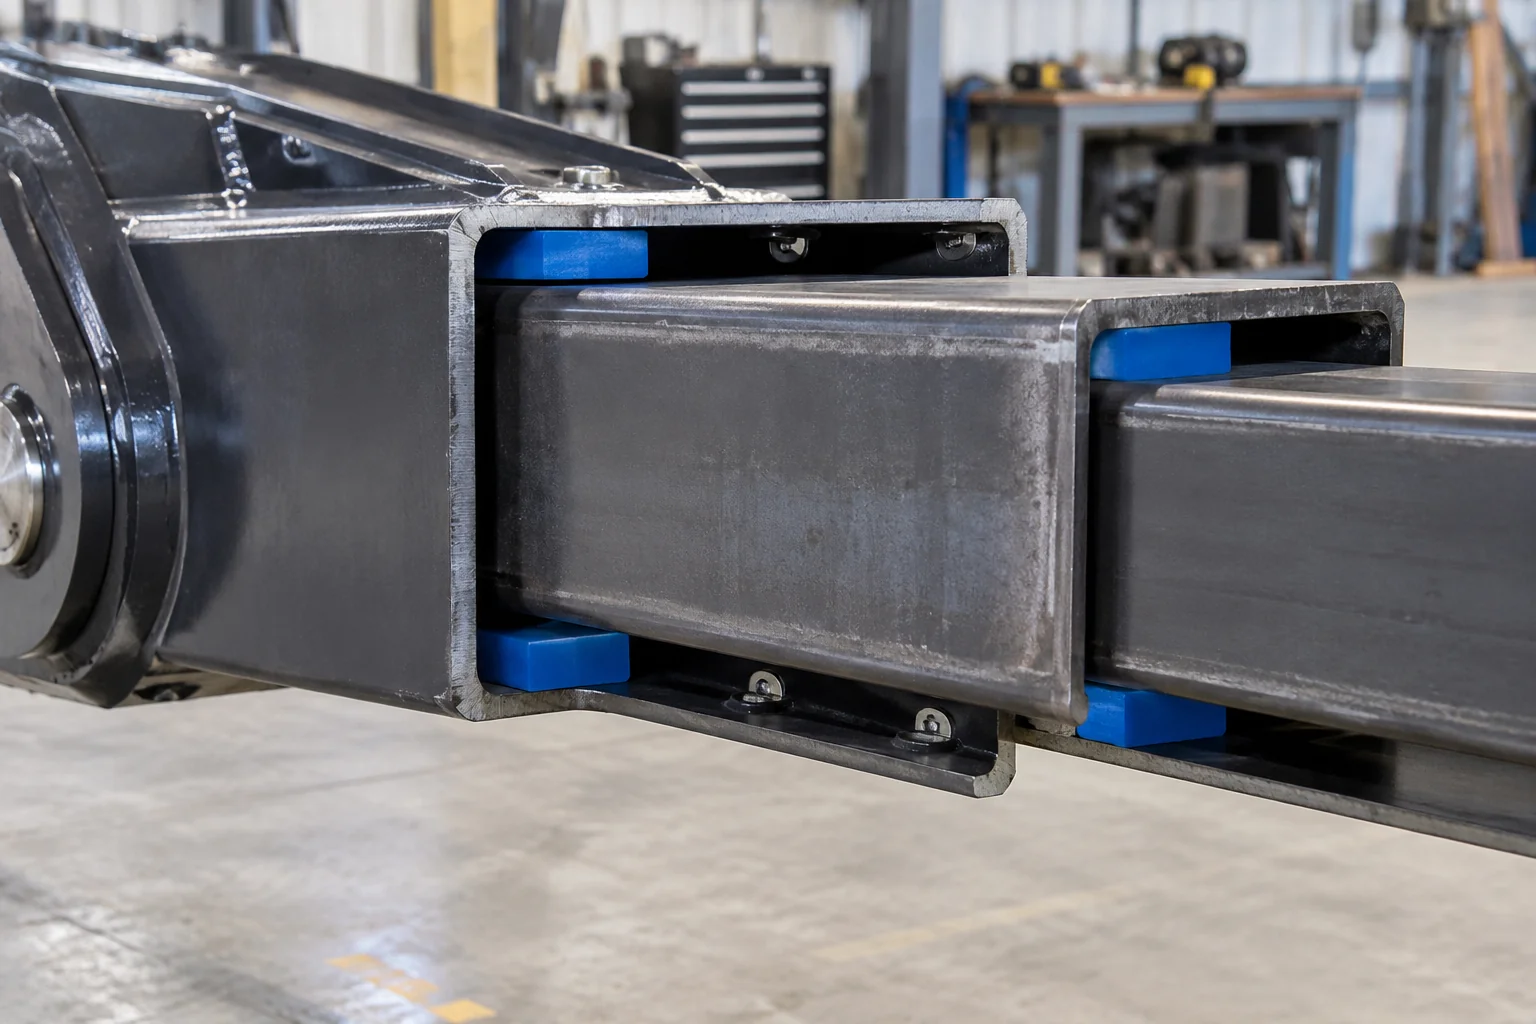
Gleitplatten für ausziehbare Ausleger, Hebezeuge und ineinander verschachtelte Teleskopabschnitte.
Besprechen Sie dieses Gleitplatten →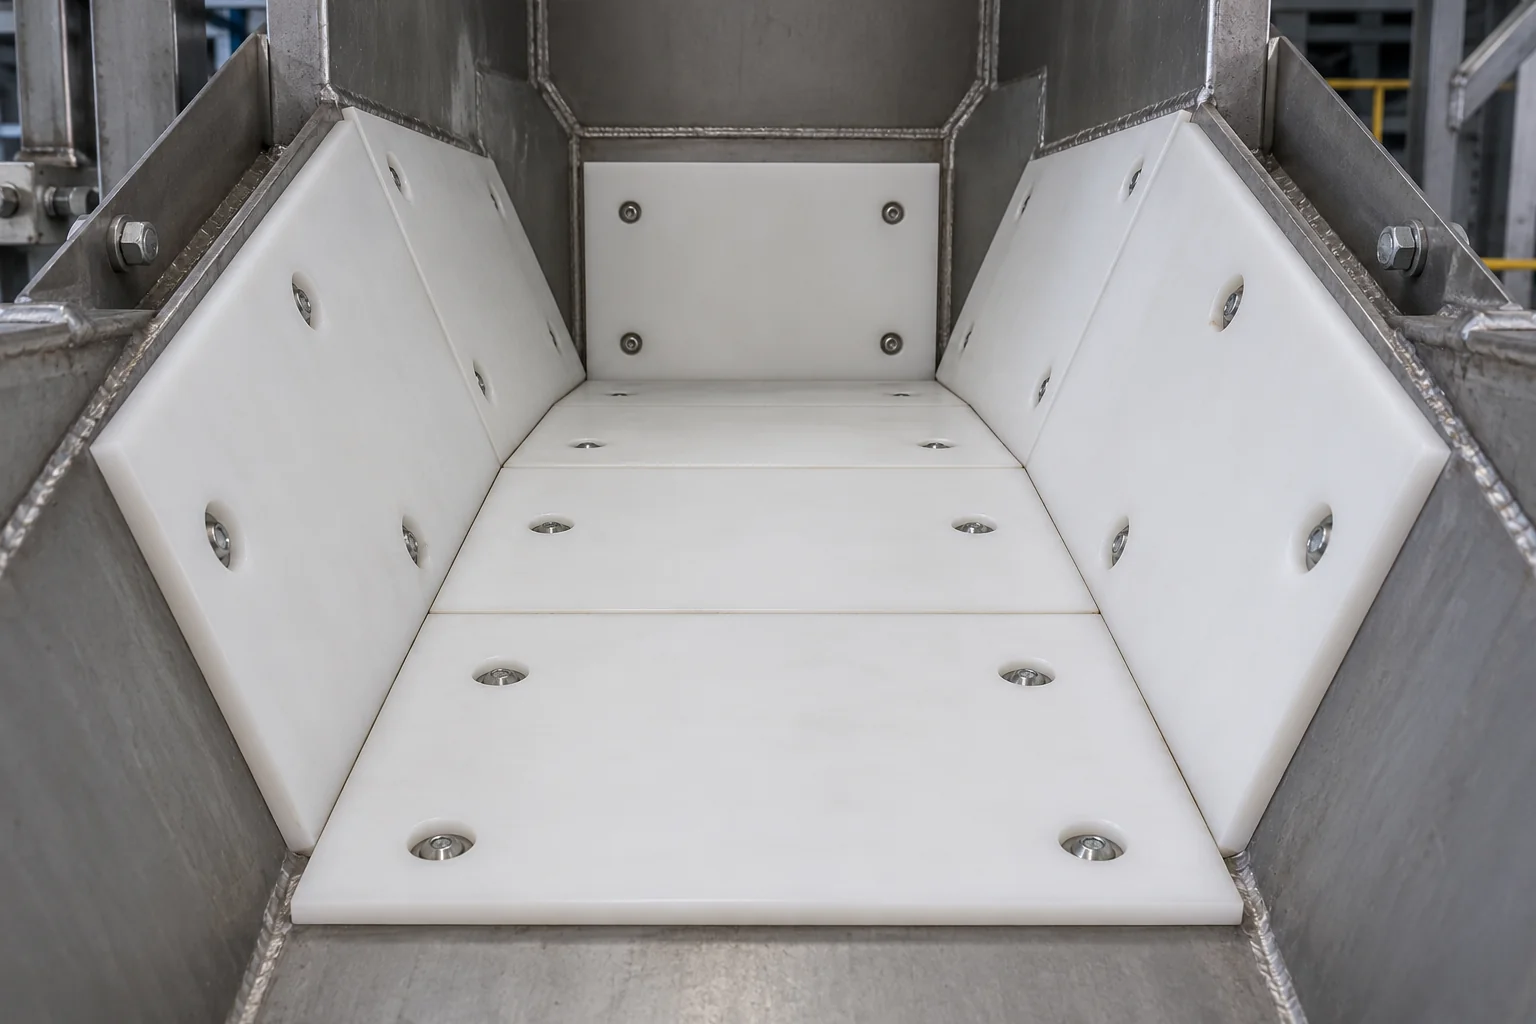
Austauschbare Liner-Pads für Materialhandhabung und Abriebzonen.
Besprechen Sie dieses Gleitplatten →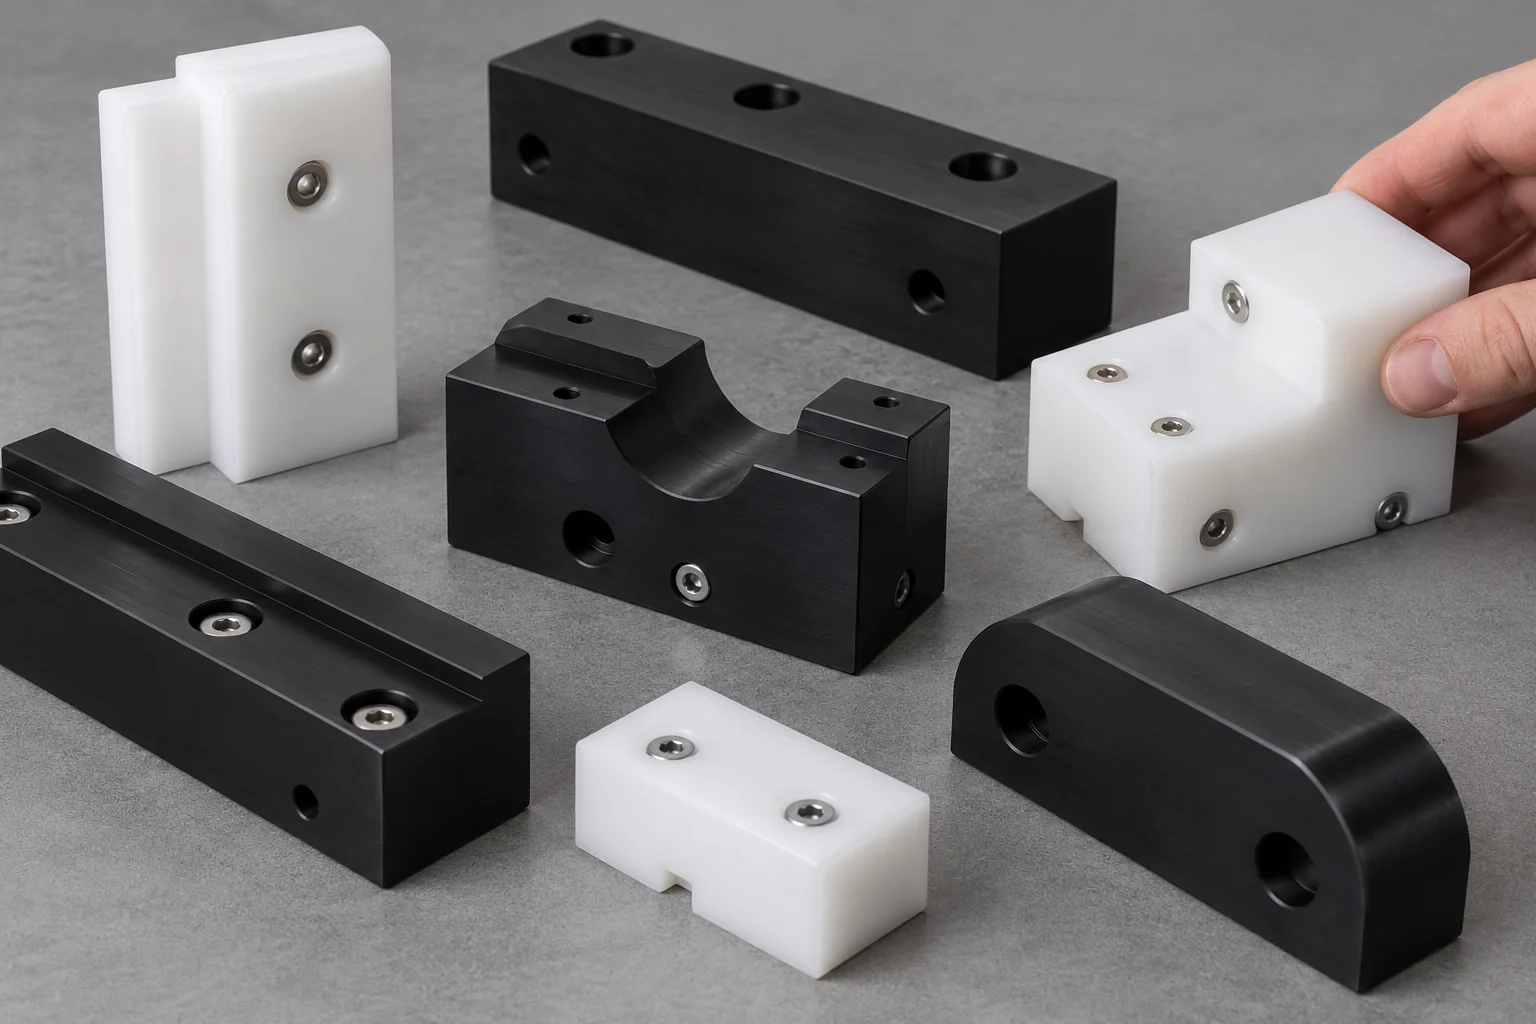
Bearbeitete Stufenflächen, Taschen, Aussparungen, Kurven und spezielle Montagemerkmale.
Besprechen Sie dieses Gleitplatten →Kunststoff-Gleitplatten sind austauschbare Polymerkomponenten, die zwischen sich bewegenden oder berührenden Maschinenoberflächen installiert werden, um die Reibung zu verringern, den Kontakt von Metall auf Metall zu verhindern und teurere Strukturteile vor Verschleiß zu schützen.
In vielen Konstruktionen wird die Unterlage absichtlich geopfert: Der Austausch einer Polymerunterlage ist praktischer als die Reparatur einer Stahlschiene, eines Auslegers, eines Rahmens oder einer Maschinenoberfläche. Das Pad, die Gegenfläche und die Haltemethode müssen gemeinsam entworfen werden.
Gleitplatten sorgen für eine gleitende Verschleißoberfläche. Kunststoffrollen drehen sich, um die Bewegung zu unterstützen oder zu führen; Kunststoffbuchsen führen eine Welle oder bilden ein Gleitlager. UHMW-Bearbeitung beschreibt Material- und Prozesskompetenz und nicht eine bestimmte Komponente.
Ein geeignetes Polymer kann die Verbindungsstruktur schützen und die Wartung erleichtern. Die Vorteile hängen von Steigung, Last, Geschwindigkeit, Gegenfläche und Umgebung ab.
Trennen Sie Schienen, Ausleger, Rahmen und Maschinen mit einer austauschbaren Kontaktfläche.
Geeignete Qualitäten unterstützen ein sanfteres Gleiten. Überprüfen Sie den Trocken- oder Schmierbetrieb und die tatsächliche Gegenlauffläche.
Ersetzen Sie ein dokumentiertes Polster, bevor der Verschleiß die tragende Struktur erreicht oder die Hardware freilegt.
Erwägen Sie kompatible Polymere für nasse oder chemisch ausgesetzte Anwendungen. Überprüfen Sie das genaue Medium und die Temperatur.
Polymerkontakt kann Rattern und Gleitgeräusche in geeigneten Geräten reduzieren.
Eine geringere Materialdichte kann die Handhabung im Vergleich zu einer vergleichbaren Verschleißplatte aus Metall vereinfachen.
UHMW ist normalerweise das erste Material, das für allgemeine Gleitverschleißbeläge bewertet wird. Nylon für höhere Belastungen, POM für Dimensionskontrolle und PEEK für anspruchsvollere Temperatur- oder chemische Bedingungen.
| Material | Antrag zur Bewertung | Hauptstärke | Hauptüberlegung |
|---|---|---|---|
| UHMW-PE | Allgemeines Gleiten und Abrieb | Abriebfestigkeit, geringe Reibung und Schlagzähigkeit | Geringere Steifigkeit; Kriechen und thermische Bewegung |
| Gegossenes Nylon | Höher belastbare Pads | Festigkeit, Steifigkeit und Verschleißverhalten | Feuchtigkeitsaufnahme und Konditionierung |
| MoS₂-Nylon | Belastete Gleitflächen | Sortenspezifisches Verschleiß- und Reibungsverhalten | Feuchtigkeit, Gegenwirkung und exakte Formulierung |
| POM / Delrin | Dünne Präzisionspads | Dimensionsstabilität und Bearbeitbarkeit | Schlagbelastung und Betriebsgrenzen beurteilen |
| PEEK | Technische Hochtemperatur-Pads | Hitze- und Chemikalienbeständigkeit in geeigneten Qualitäten | Höhere Kosten; Wählen Sie eine entsprechende Lager-/Verschleißklasse |
| HDPE | Allgemeine kostengünstigere Pads | Chemische Beständigkeit und wirtschaftliche Herstellung | Normalerweise weniger geeignet als UHMW für anspruchsvollen Abrieb |
Materialnamen allein sagen noch nichts über die Lebensdauer aus. Überprüfen Sie die Lieferantendaten hinsichtlich der genauen Sorte, des Drucks, der Gleitgeschwindigkeit, der Temperatur, der Feuchtigkeit, der Chemikalien und des Schmiersystems. Eine selbstschmierende Sorte macht die Schmierung der Ausrüstung nicht automatisch überflüssig.
Die Dicke des Gleitplattens sollte das zum Tragen der Last erforderliche Material und das Opfermaterial umfassen, das sich vor dem Austausch abnutzen kann.
Neue Verschleißfläche → Austauschgrenze → beibehaltene Unterstützung
Das Schraubenkopfspiel muss auf der Austauschgrenze bleiben. Überprüfen Sie den Abschnitt unter jeder Senkung.
Geben Sie die Dicke des Neuteils sowie die Stütz- und Kontaktgeometrie an, um der erwarteten Belastung und Verformung standzuhalten.
Fügen Sie eine definierte Opferdicke über dem minimalen Gebrauchszustand hinzu. Der Gerätekonstrukteur legt den Zuschlag fest.
Definieren Sie die Austauschgrenze und eine praktische Mess- oder Inspektionsmethode. Berücksichtigen Sie ungleichmäßige Abnutzung und lokale Belastung.
Halten Sie die Schraubenköpfe während des gesamten vorgesehenen Verschleißintervalls unter der Verschleißoberfläche. Überprüfen Sie gemeinsam die Tiefe der Aussparung und das verbleibende Material unter der Senkung.
Die Tiefe der Senkung muss die Schraubenkopfgeometrie sowie die vorgesehene Verschleißzugabe und das erforderliche Spiel berücksichtigen. Mit zunehmender Tiefe verringert sich auch das Stützmaterial unter dem Schraubenkopf; Beurteilung der Lagerspannung, des Durchzugs und der Stoßbelastung. Es gibt kein bestimmtes Tiefen- oder Dickenverhältnis, das zu jedem Pad passt.
Befestigungsköpfe sollten nicht zur neuen Verschleißfläche werden. Entwerfen Sie Aussparungen rund um die tatsächliche Hardware und den erwarteten Verschleiß vor dem Austausch.
| Funktion | Projektanforderung |
|---|---|
| Durchgangsloch | Geben Sie anhand der Installationsdaten den angegebenen Befestigungsabstand und das Lochmuster an. |
| Senkung | Versenken Sie den Schraubenkopf unterhalb der minimalen Verschleißfläche und achten Sie dabei auf ausreichenden Halt darunter. |
| Senker | Bewerten Sie die Keilwirkung, die Lastkonzentration, das Drehmoment und die Festigkeit des Polymers um das Loch herum. |
| Steckplatz | Ermöglichen Sie eine vereinbarte Anpassung oder thermische Bewegung, ohne die Retention oder Ausrichtung zu verlieren. |
| Unverlierbare Hardware | Planen Sie sichere Aufbewahrung, Zugang und praktische Wartung ein, wenn das Polster ausgetauscht wird. |
| Klebstoff | Bestätigen Sie Qualität, Vorbereitung, Ladung, Temperatur und Umgebung. Die Bindung ist nicht universell, insbesondere für UHMW mit niedriger Oberflächenenergie. |
| Verdeckter Verschluss | Schützen Sie die Gleitfläche und behalten Sie gleichzeitig den Zugang zur Installation und den zuverlässigen Halt bei. |
Geben Sie Schraubengröße, Kopfform, Unterlegscheiben, Montagedrehmoment und Unterstützung an. Vermeiden Sie es, beim Festziehen ein weiches Polster zu zerdrücken. Die Befestigung muss das erforderliche Gleitspiel einhalten und der tatsächlichen dynamischen Belastung standhalten.
Die Lebensdauer hängt vom kompletten Schiebesystem ab. Ein Materialvergleich ist nur ein erster Screening-Schritt.
Vereinfachter durchschnittlicher Kontaktdruck · N/mm² = MPa
Screening-Schätzung – keine Berechnung der VerschleißlebensdauerFlächendruck und Lastverteilung beeinflussen Verformung, Kriechen und Verschleiß. Berücksichtigen Sie Stoß- und Kantenbelastung.
Mehr Bewegung erhöht den Verschleiß; Drehzahl und Einschaltdauer beeinflussen die Reibungswärme.
Stahl, Aluminium, Lack und raue Schienen interagieren unterschiedlich mit einem Polymer. Geben Sie Oberfläche, Härte und Zustand an.
Staub, Splitt, Späne und Schleifpartikel können sich festsetzen und den Verschleiß des Pads oder der Gegenfläche beschleunigen.
Temperatur verändert Steifigkeit, Abmessungen und Verschleißverhalten. Berücksichtigen Sie Umgebungs- und Reibungsheizung.
Verwenden Sie p = F / A als vereinfachte Schätzung des durchschnittlichen Kontaktdrucks: p ist der durchschnittliche Druck, F die angewendete Normallast und A die effektive projizierte Kontaktfläche. N dividiert durch mm² ergibt N/mm², entsprechend MPa.
Bei dieser Schätzung handelt es sich nicht um eine Berechnung der Verschleißlebensdauer. Kantenkontakt, ungleichmäßige Belastung, Kriechen, Stoß, Reibungswärme oder Verschleißrate werden dadurch nicht behoben. Nutzen Sie relevante Lieferantendaten und ggf. einen Anwendungstest.
Bemaßen Sie die Verschleißfläche und die Montagemerkmale gemeinsam. Kundenspezifische CNC-Kunststoff-Gleitplatten können einer freigegebenen Zeichnung oder einem genehmigten rekonstruierten Modell folgen.
| Funktion | Projektanforderung |
|---|---|
| Länge | Maßgeschneidert zum Zeichnen |
| Breite | Maßgeschneidert zum Zeichnen |
| Dicke | Neuteildicke mit vereinbartem Verschleißzuschlag |
| Lochmuster | Benutzerdefinierte Positionen aus Bezugspunkten |
| Durchmesser/Tiefe der Senkbohrung | Abgestimmt auf Schraubenkopf, Verschleißzugabe und Restquerschnitt |
| Senker | Angegebener Winkel, Durchmesser und verbleibende Unterstützung |
| Spielautomaten | Anpassung oder Bewegung wie vorgesehen |
| Fasen | Definierte Montage- und Gleitkanten |
| V-Winkel | Spezifiziertes Schienenkontaktprofil |
| Gebogenes Profil | Passender Kontaktradius oder Form |
| Stufen/Taschen | Kundenspezifische Stütz- und Montagegeometrie |
| Verschleißrillen | Vorgegebene Entlastungs-, Schmier- oder Inspektionsfunktionen |
| Benutzerdefinierte Gliederung | Nach dem zugelassenen Profil bearbeitet |
Wenden Sie strengste Kontrollen bei den Merkmalen an, die den Sitz, das Gleitspiel und den Schutz der Befestigungselemente bestimmen. Die allgemeinen Abmessungen sollten für das Polymer und die Teilegröße praktikabel bleiben.
| Funktion | Projektanforderung |
|---|---|
| Dicke | Steuert das Gleitspiel, die Lastverteilung und die verfügbare Verschleißlebensdauer |
| Lochmuster | Bestimmt die Einbaupassung |
| Tiefe der Senkung | Schützt die Hardware und kontrolliert die verbleibende Unterstützung |
| Führungsbreite | Steuert Ausrichtung und Gleitspiel |
| V-Profil | Bestimmt den Schienenkontakt und die Lastverteilung |
| Ebenheit | Beeinflusst die Kontaktverteilung |
| Gesamtprofil | Bestimmt den Maschinenraum und die Montagepassung |
| Ersatzmaße | Steuert die Austauschbarkeit mit der vorhandenen Ausrüstung |
UHMW sollte für Arbeiten mit engen Toleranzen nicht wie Metall behandelt werden. Aufgrund seines weichen, flexiblen Verhaltens und der erheblichen Wärmeausdehnung können Spanndruck, Teileauflage und Temperatur die gemessenen Abmessungen verändern. Definieren Sie die Prüftemperatur, den Freizustand und die Messmethode, wenn die Passung entscheidend ist.
Berücksichtigen Sie bei Nylon sowohl die Feuchtigkeitskonditionierung als auch die Temperatur. Bestätigen Sie die Zeichnungstoleranzen, nachdem Sie die genaue Qualität, Größe, Dicke und den Installationszustand überprüft haben. Es wird keine universelle Toleranz versprochen.
Ein Verschleißschutz soll die Maschine schützen und nicht zu einer weiteren Schadensquelle werden. Berücksichtigen Sie gemeinsam Material, Dicke, Gegenfläche, Befestigungsaussparung, Verschleißzugabe und Austauschintervall.
Wählen Sie das Kontaktpaar so aus, dass ein wartungsfähiges Polster die teurere Gegenschiene oder den teureren Rahmen schützt.
Legen Sie einen Austausch fest, bevor Schraubenköpfe oder empfindliche Strukturoberflächen freiliegen.
Halten Sie die Köpfe unterhalb der vorgesehenen Verschleißfläche und bewahren Sie ausreichend Material unter der Aussparung auf.
Behalten Sie insbesondere bei großen UHMW-Teilen genaue Kontrollen für passgenaue Funktionen bei.
An Metallrahmen befestigte lange Leisten erfordern eine kontrollierte Montage- und Bewegungsstrategie.
Vermeiden Sie kleine hochbelastete Kontaktbereiche und unbeabsichtigten Kantenkontakt.
Identifizieren Sie Material, Oberfläche, Rauheit, Beschichtungen und Verunreinigungen.
Sorgen Sie für Zugang, Teileidentifizierung und ein sicheres Wartungsverfahren.
Der Fertigungsweg richtet sich nach Zeichnung, Güteklasse, Verschleißoberfläche, Aussparungsgeometrie und Prüfplan.
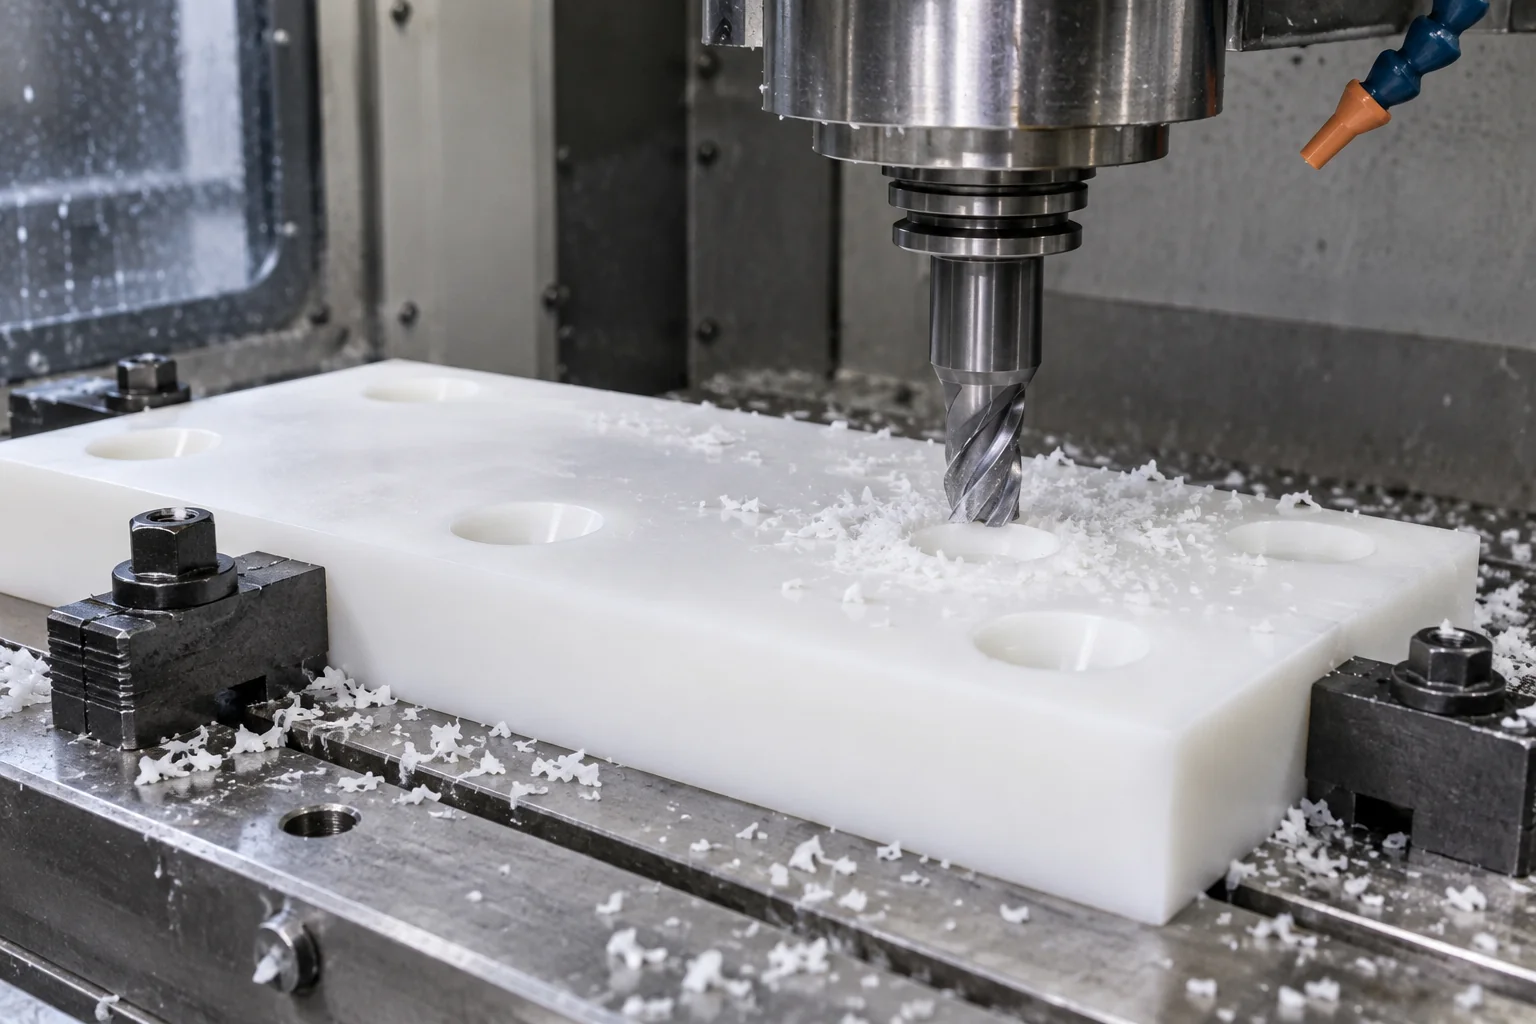
Bearbeiten Sie das Außenprofil, Taschen, Schlitze, V-Geometrie und abgestufte Flächen und stützen Sie dabei das Teil ab.
Erstellen Sie das individuelle Montagemuster und die Durchgangslöcher für die Befestigungselemente.
Maschinenzeichnungsdefinierter Aussparungsdurchmesser, Tiefe und Winkel für die angegebene Hardware.
Produzieren Sie bei Bedarf runde Verschleißscheiben, Pads und spezielle Rotationsteile.
Entfernen Sie Grate und bearbeiten Sie die vorgegebenen Kanten für die Montage und den Gleitkontakt.
Überprüfen Sie Dicke, Lochpositionen, Senkungstiefe, Profil und vereinbarte Ebenheit.
Bewerten Sie Kunststoff dort, wo es auf geringe Reibung, Austauschbarkeit, Korrosionsbeständigkeit und Gegenflächenschutz ankommt. Betrachten Sie Metall, bei dem eine sehr hohe Belastung, Steifigkeit oder Temperatur vorherrscht.
| Faktor | Gleitplatten aus Kunststoff | Verschleißplatte aus Metall |
|---|---|---|
| Reibung | Bei geeignetem Polymer und Gegenlauffläche oft gering | Abhängig von Legierung, Oberfläche und Schmierung |
| Gewicht | Normalerweise geringere Dichte | Normalerweise höhere Dichte |
| Lärm | Kann Gleitgeräusche reduzieren | Der Kontakt kann lauter sein |
| Korrosion | Abhängig von der Sorte und der chemischen Kompatibilität | Legierungs- und beschichtungsabhängig |
| Hohe Belastung | Steifheit und Kriechen können die Verwendung einschränken | Oftmals bessere Belastbarkeit und Steifigkeit |
| Hohe Temperatur | Klassenspezifische Betriebsgrenze | Je nach Legierung oft besser geeignet |
| Austauschbarkeit | Gut, wenn es auf Zugriff und Aufbewahrung ausgelegt ist | Gut, wenn es auf Zugriff und Aufbewahrung ausgelegt ist |
| Schienenschutz | Opferpolymer kann die Gegenschiene schützen | Ein ungeeignetes Kontaktpaar kann den Verschleiß der Gegenlauffläche beschleunigen |
Dabei handelt es sich um Screening-Vergleiche, nicht um universelle Rankings. Überprüfen Sie das tatsächliche Kontaktpaar, die Schmierung, die Temperatur und den Fehlermodus. Das Ersetzen einer Metallplatte durch eine Kunststoffplatte erfordert möglicherweise Änderungen an der Halterung, der Dicke, der Befestigung und dem Abstand.
Typische Anwendungen sind austauschbare Gleit- oder Schleifkontaktoberflächen. Der Gerätekonstrukteur legt Belastungen, Materialeignung und die Wartungsgrenze fest.
Förderer-Gleitplatten, Gleitschienen, Ketten-Gleitplatten und Führungen.
Zugstangen, Kettenführungen und Gleitverschleißschnittstellen.
Ausleger-Gleitplatten, Teleskop-Gleitstrukturen und Stützen.
Führungsblöcke, Gleitschienen und austauschbare Kontaktpads.
Maschinenverschleißpolster zum Schutz von Schienen, Rahmen und beweglichen Baugruppen.
Rutschen- und Trichterauskleidungspolster für Abriebzonen.
Reibungsarme Führungsleisten und Gleitblöcke aus Kunststoff.
Vereinbaren Sie vor der Herstellung die Zeichnungsrevision, den Referenzzustand, die Probenahme und die Berichtsanforderungen.
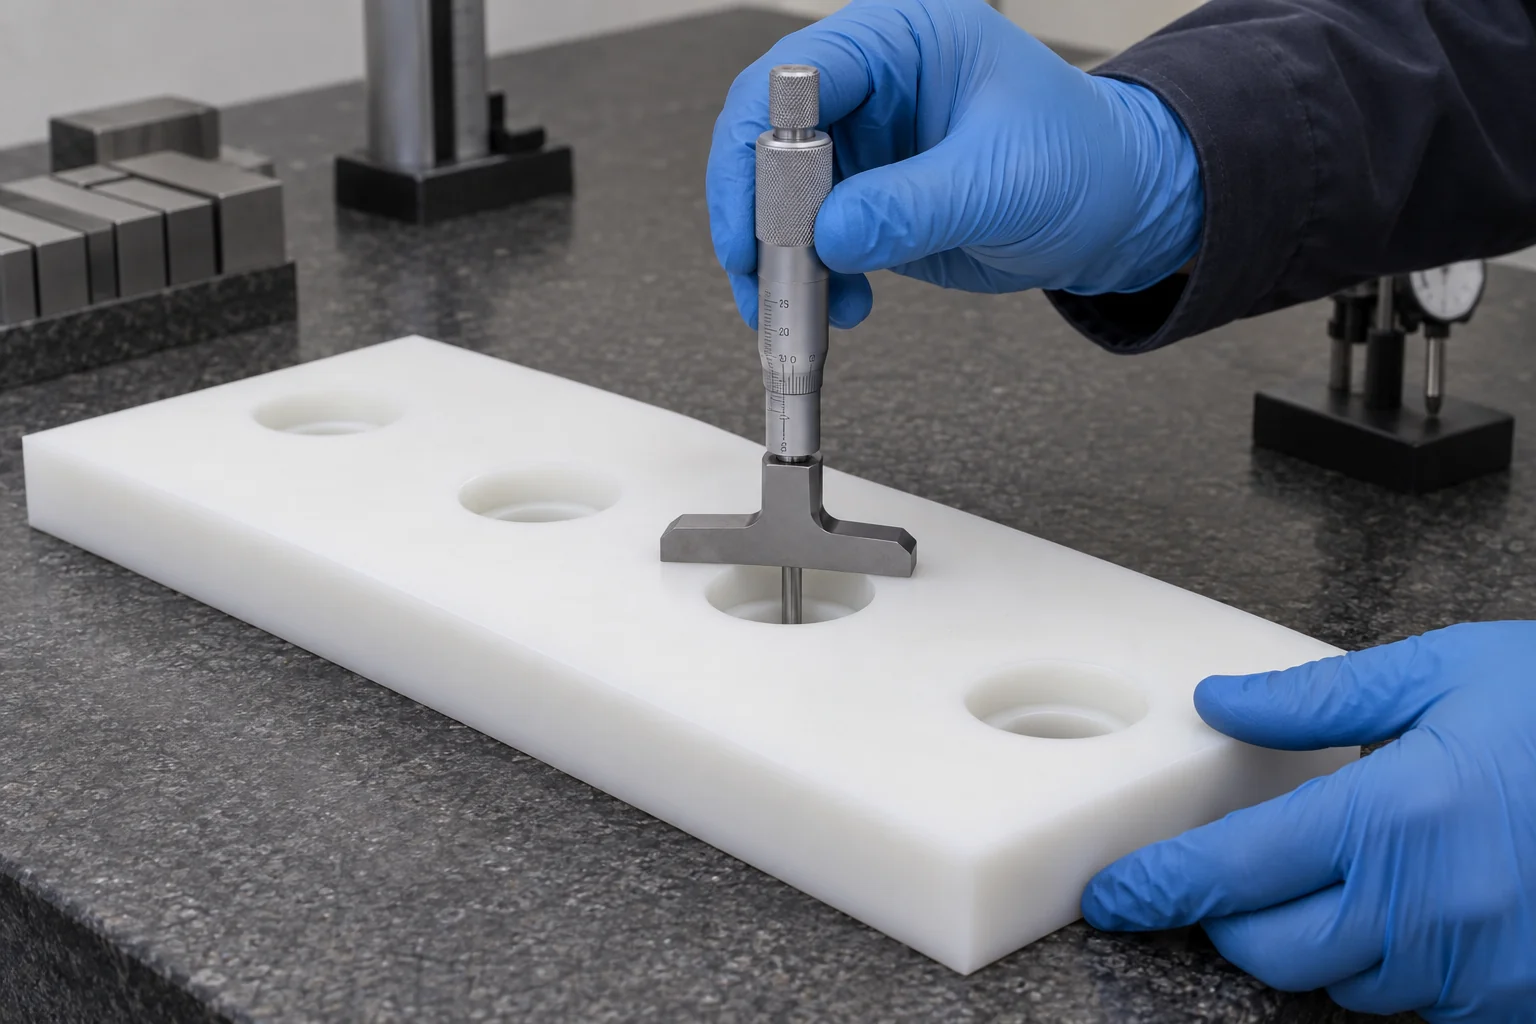
Überprüfen Sie das angegebene Polymer, die Rezeptur, den Lagerbestand und die angeforderte Dokumentation.
Unterscheiden Sie Originalbezüge von abgenutzten, verzerrten oder beschädigten Oberflächen.
Gesamtgröße und Funktionsdicke im vereinbarten Zustand messen.
Überprüfen Sie Positionen, Durchmesser und Einbauschnittstellen.
Überprüfen Sie Tiefe, Durchmesser, Winkel und den verbleibenden Stützbereich.
Überprüfen Sie Schienenkontaktprofile, Kurven, Stufen und Rillen.
Überprüfen Sie die vereinbarte Ebenheit, Grate, Beschädigungen und Gleitfläche.
Schützen Sie Verschleißflächen und achten Sie darauf, dass Sätze, Revisionen und Materialien gekennzeichnet sind.
Kontrollieren oder zeichnen Sie bei langen UHMW-Verschleißstreifen die Prüftemperatur auf, bei der thermisches Wachstum die Akzeptanz beeinträchtigt. Vermeiden Sie die Messung weicher Teile unter übermäßiger Krafteinwirkung; Bestätigen Sie die Unterstützungs- und Freistaatsdimensionen.
Ja, wenn die ursprüngliche Geometrie anhand einer Zeichnung, eines CAD-Modells, einer Maßskizze, eines physischen Musters oder ausreichend klarer Referenzfotos ermittelt werden kann. Stellen Sie die beabsichtigte ursprüngliche Verschleißoberfläche wieder her, anstatt den abgenutzten Zustand zu kopieren.
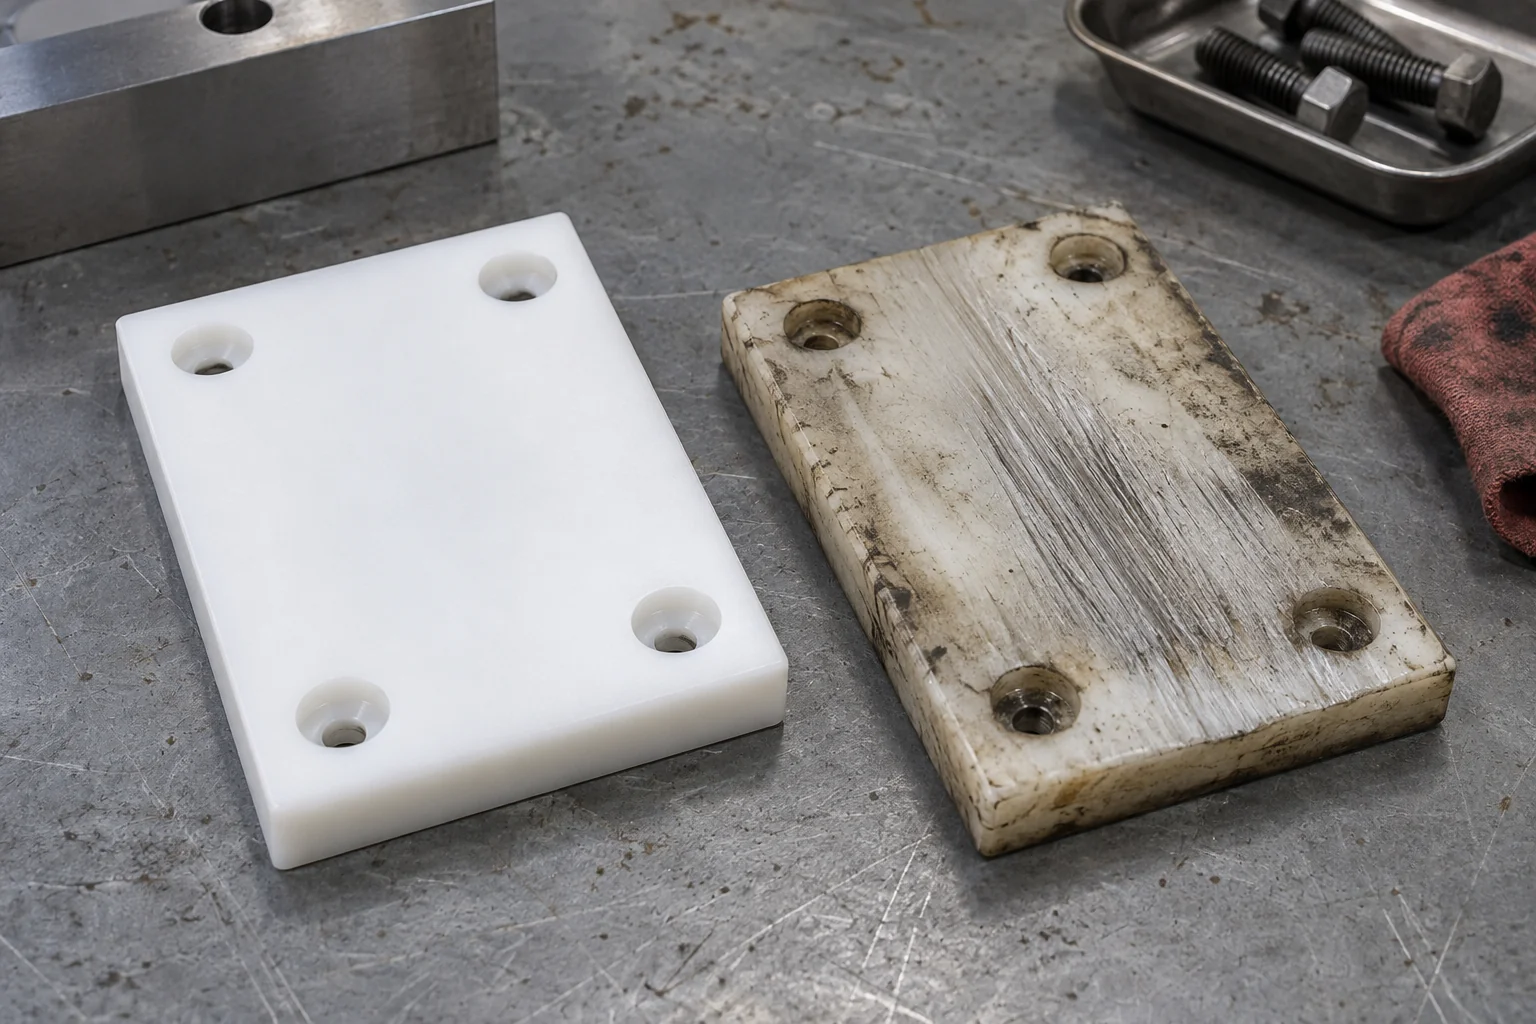
Rekonstruieren Sie einen dokumentierten Ersatz, wenn das Originalersatzteil nicht mehr lieferbar ist.
Bestätigen Sie die ursprüngliche Dicke, das Montagemuster und den installierten Gleitspiel.
Trennen Sie intakte Bezüge von Beschädigungen und stellen Sie das erforderliche Kontaktprofil her.
Stimmen Sie Material und ursprüngliche Geometrie ab, bevor Sie einen Ersatz freigeben.
Dokumentieren Sie die Maschinenschnittstelle und genehmigen Sie eine lokal erstellte Ersatzzeichnung.
Fotos unterstützen die Überprüfung, zeigen jedoch möglicherweise nicht den Maßstab, die Tiefe der Aussparung oder die ursprüngliche Verschleißfläche an. Stellen Sie bei Bedarf Messungen, Details zu passenden Teilen oder eine physische Probe zur Verfügung. Vor der Bearbeitung identifizieren wir unsichere Maße zur Genehmigung.
Materialidentifikation, Belastung, ursprüngliche Freigabe und Austauschgrenzen sollten bestätigt werden. Eine abgenutzte Probe allein beweist nicht die ursprüngliche Qualität oder Dicke.
Wartungsersatz und neue OEM-Designs erfordern beide eine kontrollierte Teiledefinition.
Bestätigen Sie vor einer Nachbestellung Passform, Lochbild, Material und Wartungsfreiraum.
Fertigen Sie Wartungsersatzteile oder Spezialmaschinensätze nach der genehmigten Zeichnung.
Kontrollieren Sie Qualität, Abmessungen, Lochmuster, Aussparungsgeometrie und Überarbeitung bei wiederkehrenden Lieferungen.
Bringen Sie die Teilegeometrie und die Arbeitsbedingungen in einer Fertigungsüberprüfung zusammen.
Verwenden Sie freigegebene CAD-Dateien, Zeichnungen und genehmigte rekonstruierte Maße.
Überprüfen Sie das Material hinsichtlich der Gleitlast und den Maßanforderungen.
Fertigen Sie Verschleißflächen, Profile und Montagemuster nach der vereinbarten Zeichnung an.
Koordinieren Sie Senkungen, Senkungen und die tatsächliche Schraubengeometrie.
Identifizieren Sie die Oberfläche des Neuteils, die Verschleißgrenze und den verbleibenden Stützbereich.
Stellen Sie die dokumentierte Originalgeometrie wieder her, anstatt den Verschleiß zu reproduzieren.
Unterstützen Sie Wartungsaustausch und kontrollierte Nachbestellungen.
Überprüfen Sie die vereinbarten kritischen Abmessungen und Serviceschnittstellen.
Antworten zu UHMW, Nylon, Senkungen, Verschleißzugabe und Wartungsersatz.
Sie bieten austauschbare Gleitkontaktflächen, die den Kontakt von Metall zu Metall reduzieren und Schienen, Ausleger, Führungen oder Rahmen schützen. Das Gerätedesign bestimmt die Belastungs-, Spiel- und Austauschgrenzen.
UHMW ist oft die erste Option bei allgemeinem Abrieb und Gleiten; Nylon für höhere Steifigkeit und Belastung, POM für Dimensionskontrolle und PEEK für anspruchsvolle Temperatur- oder Chemikalieneinsätze. Über die Eignung entscheiden die genauen Güte- und Kontaktbedingungen.
Keines ist immer besser. UHMW wird häufig wegen seiner Abrieb-, Stoß- und geringen Reibungseigenschaften in Betracht gezogen, während Nylon eine höhere Steifigkeit für belastete Pads bietet. Bewerten Sie Feuchtigkeit, Temperatur, Kriechen, Geschwindigkeit und die Gegenfläche.
Geben Sie eine ausreichende Anfangsdicke für die Lastaufnahme sowie eine definierte Verschleißzugabe an. Die verbleibende Mindestdicke muss einen sicheren Halt, Wartungsspielraum und den Schutz der Befestigungselemente gewährleisten. Keine universelle Dicke passt für alle Maschinen.
Die Aussparung muss den Schraubenkopf, die vorgesehene Verschleißzugabe und den erforderlichen Abstand aufnehmen und gleichzeitig ausreichend Material unter dem Kopf lassen. Verwenden Sie die tatsächlichen Hardwareabmessungen und beurteilen Sie die Belastung und den Durchzug.
Manchmal nach einer Bewerbungsprüfung. Reibungsarme oder selbstschmierende Polymere eliminieren die Schmierung nicht generell, und bei Metall-zu-Kunststoff-Änderungen sind möglicherweise unterschiedliche Unterstützung, Dicke, Retention oder Abstand erforderlich. Befolgen Sie die Gerätespezifikation.
Temperatur verändert Abmessungen, Steifigkeit und Kriechverhalten. Berücksichtigen Sie thermische Bewegungen in langen Streifen und definieren Sie die Prüfbedingungen, bei denen die Passung entscheidend ist. Reibungserwärmung in die Materialprüfung einbeziehen.
Ja, wo die vorgesehene Originalgeometrie hergestellt werden kann. Wir unterscheiden abgenutzte Flächen von Originaldaten und holen vor der Herstellung die Genehmigung der rekonstruierten Dicke, des Profils und des Materials ein.
Geben Sie Länge, Breite, Neuteildicke, Lochmuster, Befestigungsgröße, Senkungsdurchmesser und -tiefe, Profil und Verschleißzugabe an. Fügen Sie Gegenfläche, Last, Geschwindigkeit, Temperatur und Umgebung hinzu, um eine nützliche Materialüberprüfung zu erhalten.
Ja, wenn anhand der Probe und unterstützender Messungen der erforderliche Ersatz festgestellt wird. Stellen Sie Details oder Zeichnungen des Gegenstücks für fehlende und verschlissene Abmessungen zur Verfügung und genehmigen Sie die Definition des rekonstruierten Teils vor der Bearbeitung.
IHRE GESICHT. IHR MONTAGEMUSTER.
Laden Sie Ihre Gleitplattenzeichnung, Ihr CAD-Modell, Ihre Skizze oder Referenzfotos hoch und geben Sie Material, Länge, Breite, Dicke, Lochmuster, Befestigungstyp, Senkungsanforderungen, Betriebslast und Verschleißumgebung an. TOPS Plastics kann die Pad-Geometrie und das Material vor dem Angebot überprüfen.
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Fügen Sie die technischen Informationen Ihrem Zeichnungspaket bei oder senden Sie es per E-Mail.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.