
O empenamento da usinagem de plástico pode ser causado por tensão residual, calor de corte, fixação ou mudanças na umidade e temperatura. Você precisa identificar a causa antes de escolher um remédio. Este guia explica o que verificar, quando o recozimento merece revisão e o que especificar antes de encomendar peças plásticas de precisão.
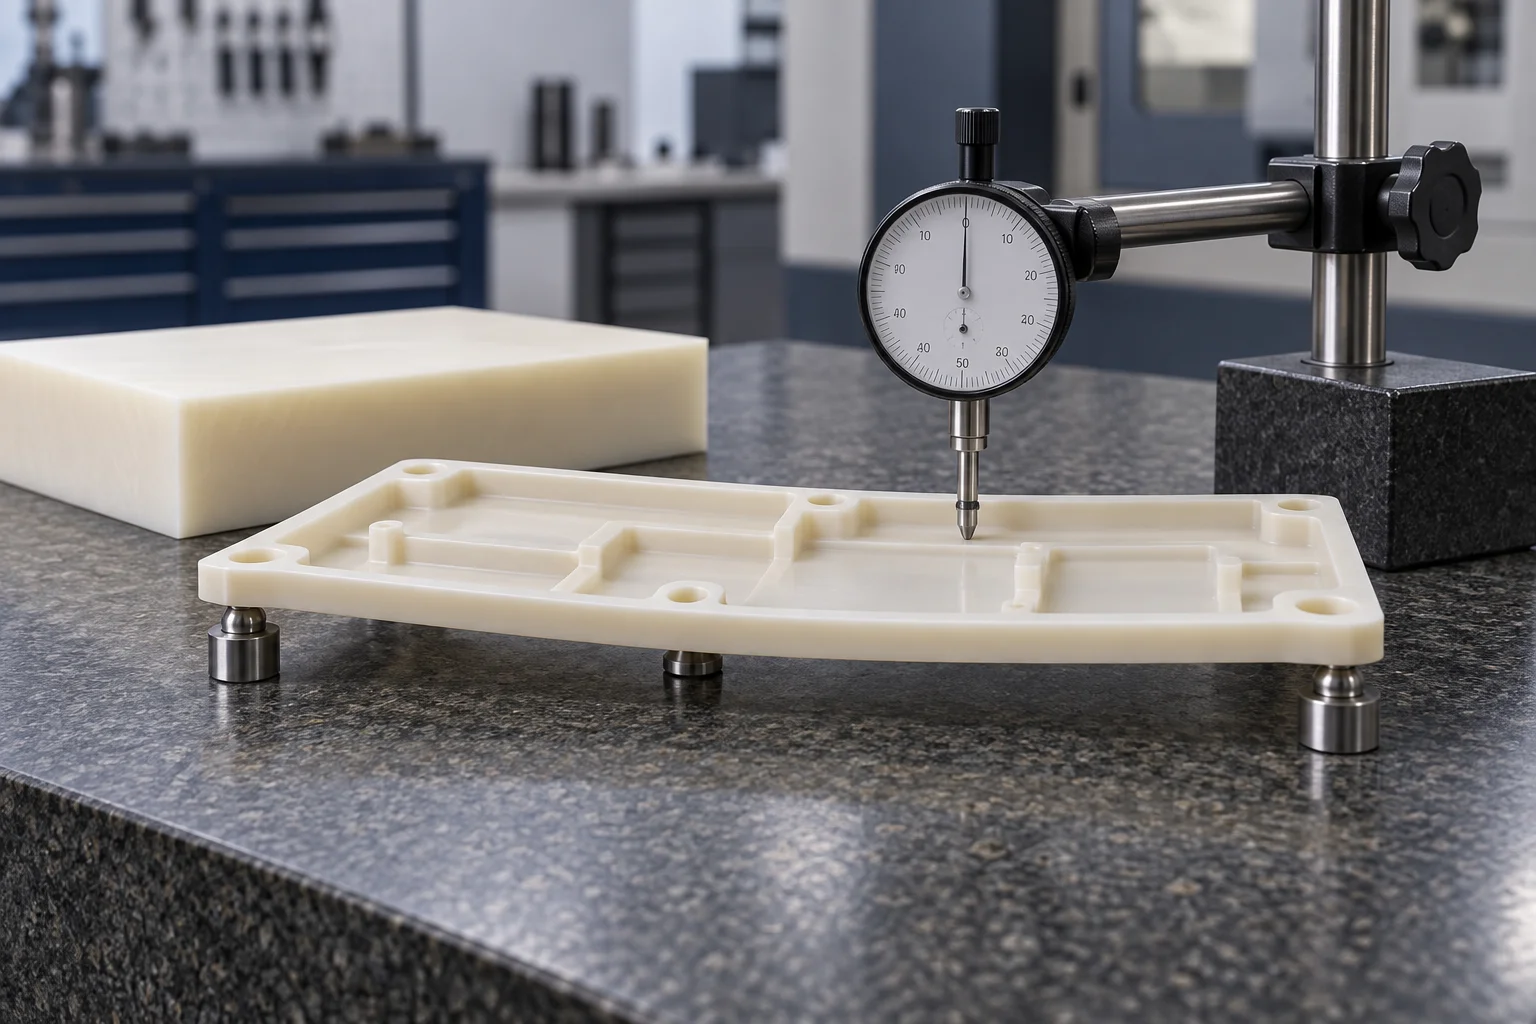
Por que as peças plásticas deformam após a usinagem?
A remoção de material pode redistribuir a tensão residual e alterar a forma de um componente plástico.
A produção de estoque e o processamento anterior podem deixar o estresse em branco. Bolsões profundos e remoção irregular de material podem expor esse desequilíbrio. Uma peça pode parecer aceitável enquanto está fixada e então se mover após ser liberada.
Orientação de usinagem da Ensinger identifica geometria assimétrica, calor de corte excessivo e remoção unilateral substancial como razões para avaliar o recozimento intermediário.
No entanto, o movimento por si só não prova que o estresse residual causou o problema. Registre quando ele aparecer antes de alterar o processo.
É empenamento, movimento térmico ou distorção de fixação?
O tempo e a repetibilidade do movimento ajudam a separar as diferentes causas.
Use esta tabela como ponto de partida para solução de problemas, em vez de um diagnóstico apenas pela aparência.
| O que você observa | O que investigar | Próxima verificação útil |
|---|---|---|
| A peça muda imediatamente após o lançamento | Deformação de fixação e tensão residual | Compare medições suportadas e não fixadas antes e depois da usinagem |
| O tamanho muda conforme a peça esfria | Diferenças de temperatura e corte de calor | Repita as medições após a estabilização térmica |
| Bow aparece depois de um bolso fundo | Remoção desigual, suporte e redistribuição de estresse | Revise a orientação do material e a sequência de desbaste |
| Mudanças de ajuste durante armazenamento ou uso molhado | Exposição à umidade e histórico de temperatura | Compare estados de condicionamento definidos |
| Diferentes operadores obtêm leituras diferentes | Força de contato, suporte e configuração de dados | Repita usando um método de inspeção documentado |
O Grupo Mitsubishi Chemical explica que a absorção de umidade e as mudanças de temperatura podem afetar as dimensões e folgas acabadas.
Registre o histórico de temperatura e condicionamento junto com as medições. Caso contrário, dois relatórios de inspeção poderão descrever diferentes estados do material.
Como você pode reduzir o empenamento durante a usinagem CNC de plástico?
Você pode reduzir o risco revisando a geometria, o suporte, a remoção de material e o corte térmico em conjunto.
Comece com as superfícies funcionais do desenho. Identifique pisos finos, paredes longas sem suporte, bolsas profundas e recursos que exijam remoção unilateral substancial.
Pergunte se as espessuras de parede não funcionais podem ser aumentadas. Mantenha a discussão ligada à folga de montagem, ao peso e à finalidade real da peça.
Uma parede mais espessa não é automaticamente aceitável se bloquear um componente correspondente. Da mesma forma, um requisito desnecessário de planicidade pode aumentar o custo sem melhorar a função.
Para Usinagem CNC de plástico, concorde com estas questões do processo antes de aprovar a produção:
- Como serão suportadas as seções brutas e finas?
- A remoção pode ser distribuída entre faces opostas onde o projeto permitir?
- Quais recursos devem permanecer inacabados até depois do desbaste e liberação?
- Como serão controlados a afiação da ferramenta, o escoamento de cavacos e a entrada de calor?
- Quais medições serão repetidas após a estabilização?
Estas perguntas formam uma lista de verificação de revisão, não uma receita universal de usinagem. Seu material, dimensões e equipamentos determinam a sequência final.
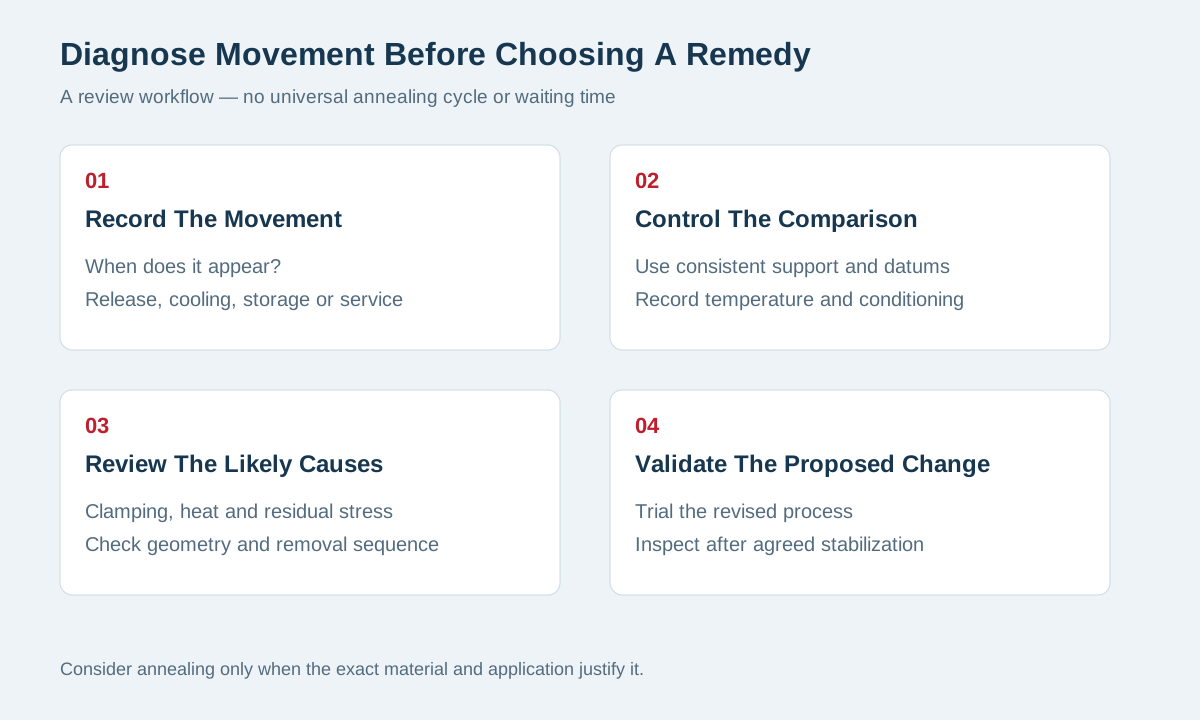
Quando você deve considerar o recozimento de peças plásticas?
Considere o recozimento quando os requisitos de classe, geometria e dimensões justificarem uma etapa controlada de alívio de tensão.
O recozimento utiliza um ciclo de aquecimento, retenção e resfriamento específico do material. Pode reduzir a tensão residual, mas também pode alterar as dimensões.
Não trate isso como uma etapa final automática para cada peça plástica. Primeiro pergunte se um suporte melhor ou uma sequência de remoção diferente resolve o problema.
Kit de ferramentas de usinagem do Mitsubishi Chemical Group descreve o recozimento intermediário para certos requisitos exigentes de planicidade e geometria assimétrica. Aconselha também deixar estoque suficiente para posterior acabamento.
Sua sequência de revisão pode, portanto, incluir usinagem de desbaste, tratamento controlado, estabilização e usinagem final. Valide essa sequência em peças representativas antes de confiar nela.
Peça orientação ao fabricante da massa sobre a classe exata e a espessura da seção. Não transfira uma programação de temperatura entre famílias de polímeros.
Confirme também o suporte, a uniformidade do aquecimento, as condições de resfriamento e quaisquer requisitos de superfície. Uma instrução de tratamento térmico sem esses detalhes deixa variáveis importantes sem solução.
O recozimento pode resolver todos os problemas dimensionais?
O recozimento não pode compensar todas as fontes de alterações dimensionais.
Uma peça ainda pode deformar-se sob força de fixação excessiva após o alívio da tensão. Ele ainda pode expandir com a temperatura ou responder à umidade.
Para Componentes de náilon, defina a condição de umidade relevante antes de comparar o ajuste. Para notas preenchidas, pergunte sobre os efeitos da orientação em vez de assumir um comportamento uniforme.
Não presuma que uma tampa de plástico transparente precise do mesmo tratamento que um rolamento semicristalino espesso. Use instruções e critérios de aceitação específicos da série.
Se um fornecedor propor recozimento, pergunte qual falha observada ele aborda. Em seguida, chegue a um acordo sobre as medições que demonstram se a mudança funcionou.
Como você deve inspecionar uma peça que pode se mover?
Inspecione a peça em condições acordadas de suporte, temperatura e condicionamento.
Defina se a aceitação diz respeito à peça livre ou ao conjunto instalado. Esses estados podem produzir medições diferentes.
Se a planicidade for especificada, documente como o componente repousa durante a inspeção. Evite forçá-lo apenas para obter um resultado passageiro.
Para furos e paredes finas, considere se a força de medição altera a leitura. Selecione equipamentos e métodos de contato apropriados ao recurso.
Seu plano de qualidade e inspeção deve identificar dados, dimensões críticas, condições de estabilização e requisitos de relatórios.
Para preparação do desenho, revise nosso lista de verificação de tolerâncias de usinagem de plástico.
Repita as verificações principais após a liberação e após qualquer tratamento acordado. Quando a exposição do serviço for importante, distinga a aceitação dimensional da validação da aplicação.
Um relatório de inspeção à temperatura ambiente por si só não estabelece o desempenho em um ambiente operacional em constante mudança.
O que a prevenção de empenamento adiciona ao custo?
O custo depende das etapas do processo necessárias para entregar peças aceitáveis, e não apenas do tempo de usinagem.
Estoque extra, configurações adicionais, estabilização, tratamento e inspeção repetida podem aumentar o custo cotado. Peças rejeitadas e retrabalhos de montagem também têm custos.
Compare cotações utilizando o mesmo tipo de material, revisão de desenho e condições de aceitação. Um preço mais baixo pode refletir uma interpretação diferente dos requisitos de inspeção.
Para uma nova geometria, considere um primeiro lote representativo antes de liberar a quantidade total. Combine o que o julgamento deve demonstrar.
Não aprove um tratamento caro apenas porque parece mais preciso. Exija uma conexão clara entre o tratamento e seus critérios de aceitação.
O que você deve enviar com sua RFQ?
Envie as informações que permitem ao fornecedor avaliar o risco de movimento e o estado de inspeção exigido.
Inclua seu desenho e modelo CAD, nota exata, número da peça e quantidade. Identifique os recursos de posicionamento e explique quais funções de controle de dimensões.
Adicione a faixa de temperatura operacional e a exposição à umidade relevante. Indique se a peça é inspecionada apoiada livremente ou instalada.
Se você já tiver algum problema, forneça medidas e fotografias de antes e depois do lançamento. Inclua o tempo decorrido e as condições ambientais.
Explique qualquer tratamento necessário ou especificação de estoque. Se estes permanecerem indecisos, solicite uma revisão em vez de prescrever um processo sem suporte.
TOPS Plastics fornece serviços de usinagem de plástico baseados em desenho. Sua RFQ pode apoiar uma discussão específica do projeto sobre requisitos de material, geometria e inspeção.
Qualquer etapa de recozimento, relatório especial ou validação adicional deverá ser confirmada para a cotação. Este guia não promete tolerância universal ou capacidade de tratamento.
Perguntas frequentes
Estas respostas esclarecem decisões comuns sobre movimento de usinagem, recozimento e inspeção.
Por que minha peça de plástico fica plana no aparelho, mas curvada após ser liberada?
A fixação pode restringir a deformação que se torna visível após a liberação. A tensão residual também pode ser redistribuída durante a remoção do material.
Compare as medições suportadas e não fixadas e revise a sequência de usinagem antes de atribuir uma única causa.
Todas as peças plásticas usinadas devem ser recozidas?
Não. Avalie a classe exata, a geometria, o histórico de estoque e os requisitos de aceitação. O tratamento adicional necessita de uma finalidade específica e de controles adequados.
O material pré-recozido ainda pode se mover durante a usinagem?
Sim. O tratamento do material não elimina todos os efeitos do calor de corte, fixação, remoção de material ou alterações ambientais.
Quanto tempo as peças devem estabilizar antes da inspeção?
Não existe um tempo de espera universal. Combine as condições com base na classe, espessura da seção, histórico térmico e medições necessárias.
Você pode corrigir o empenamento aumentando a tolerância do desenho?
Uma tolerância mais restrita define um limite mais rigoroso; não remove a causa subjacente. Revise primeiro a viabilidade do projeto e do processo.
Planeje peças estáveis antes da produção
Identifique quando ocorre o movimento, acorde as condições de inspeção e valide a sequência de usinagem proposta. Trate o recozimento como uma opção específica do material. Para revisar sua parte, entre em contato conosco com seu desenho, classe, quantidade e dimensões funcionais críticas.