
O acabamento superficial de plástico CNC deve descrever o que cada superfície deve fazer e como você irá aceitá-la. Rugosidade, marcas visíveis de ferramentas, planicidade e transparência são requisitos diferentes. Defina-os separadamente antes de solicitar polimento ou limites de usinagem mais rígidos e, em seguida, chegue a um acordo sobre um plano de inspeção prático.
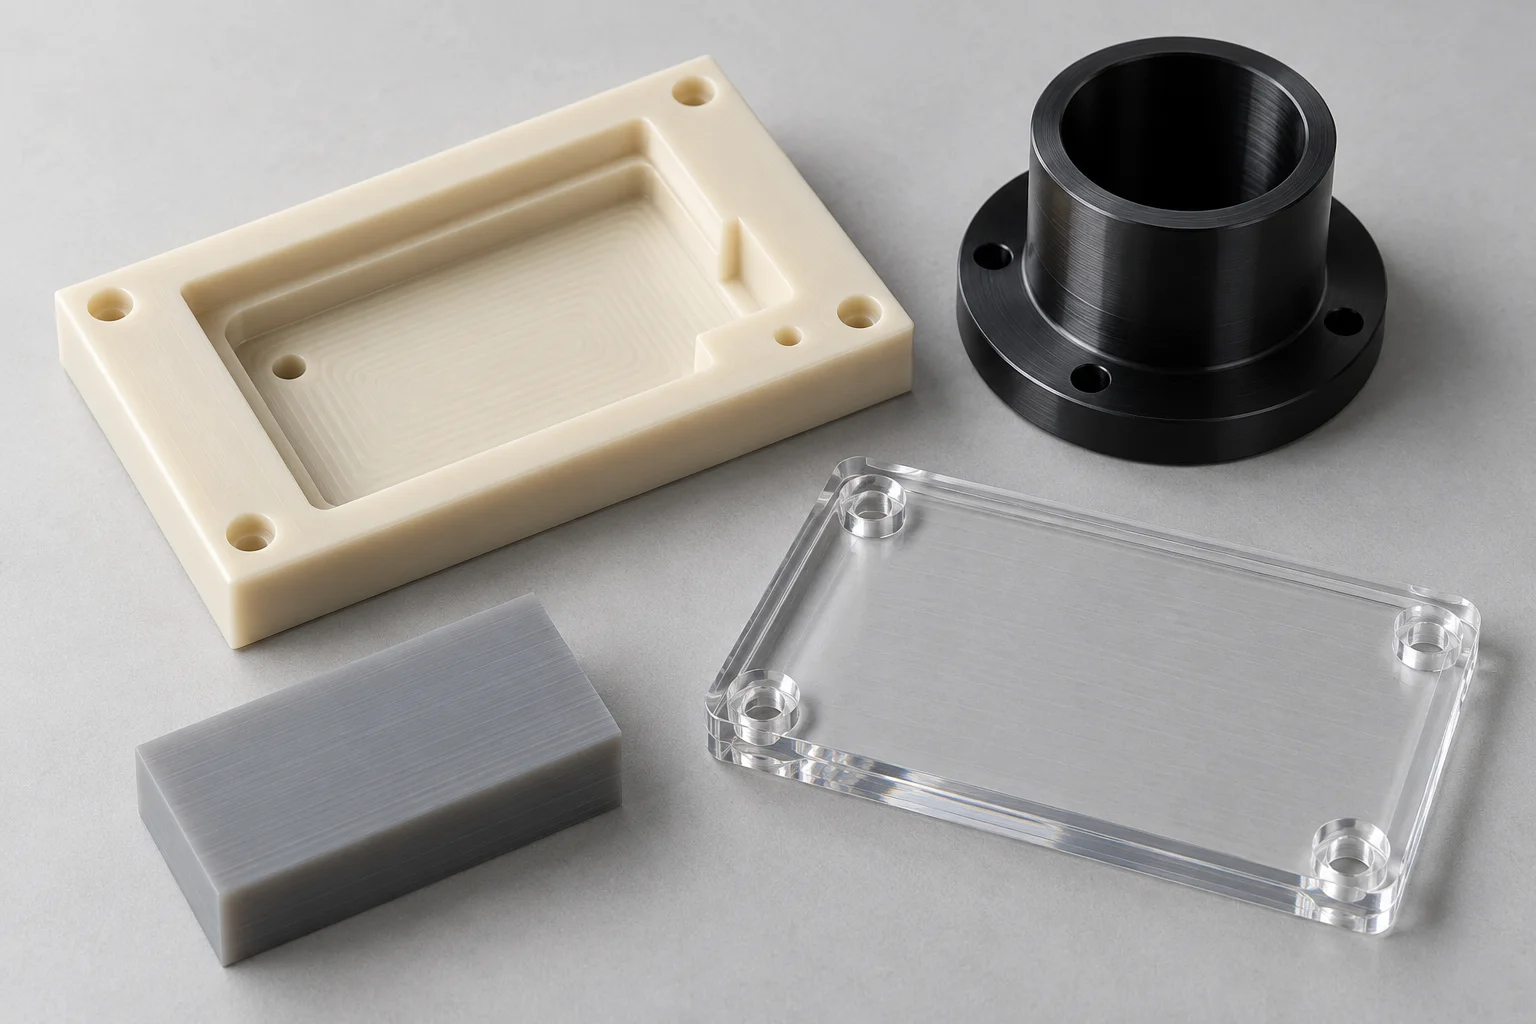
O que significa acabamento superficial em uma peça de plástico?
O acabamento superficial pode descrever a textura ou a aparência, mas seu desenho deve identificar o requisito específico.
A manga torneada, o bolso fresado e a tampa transparente têm finalidades diferentes. Eles não precisam automaticamente do mesmo tratamento de superfície.
Pergunte se uma superfície desliza, veda, localiza outro componente ou permanece visível. Use essa função para determinar os critérios de aceitação.
“Acabamento suave” deixa muita interpretação para o fornecedor. Não identifica um parâmetro medido, defeitos permitidos ou condições de visualização.
Para Usinagem CNC de plástico, marque as superfícies relevantes e explique a sua função ao longo do desenho.
Em seguida, distinga o processo de fabricação do resultado. A especificação do polimento por si só não estabelece o que o componente acabado deve atingir.
Como a rugosidade, a forma e a aparência diferem?
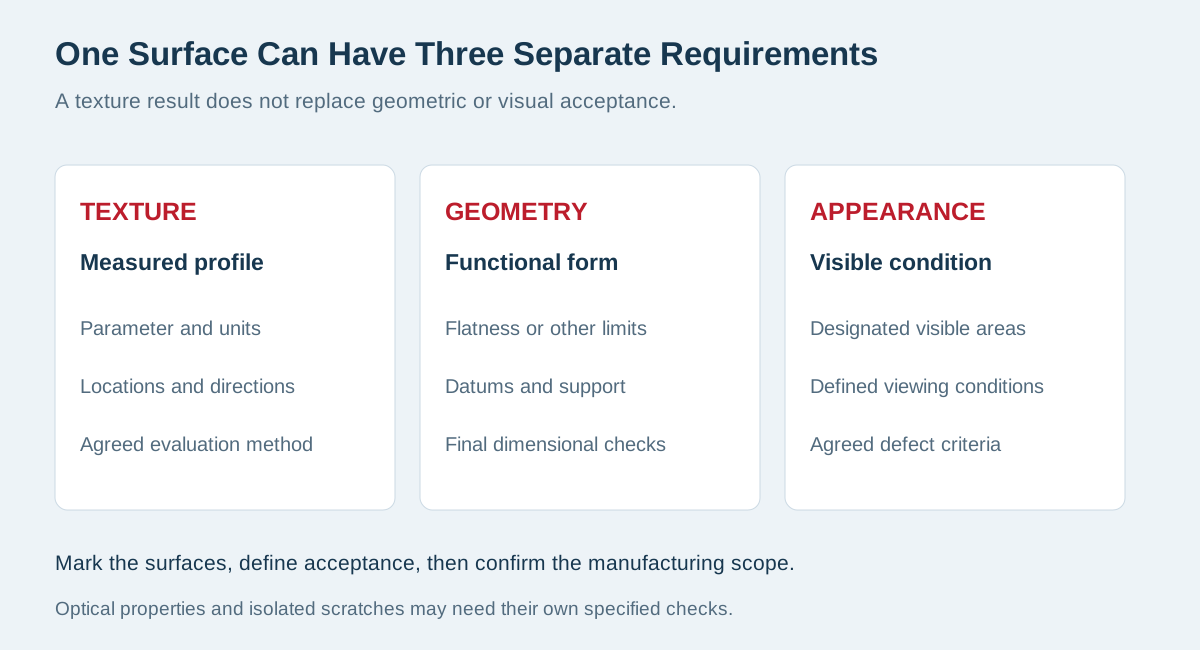
Trate a textura da superfície, a forma geométrica e a aparência visual como categorias de aceitação separadas.
Uma superfície pode atender a um limite de rugosidade, mas falhar no requisito de planicidade. Da mesma forma, uma leitura de textura aceitável não estabelece transparência.
Use esta tabela para separar as questões antes de selecionar um método de inspeção.
| Requisito | O que você precisa definir |
|---|---|
| Rugosidade do perfil | Parâmetro, unidades, limite, padrão aplicável e condições de medição |
| Formulário | Planicidade, retilineidade ou outro requisito geométrico relevante |
| Aparência da marca de ferramenta | Quais superfícies são visíveis e qual padrão é aceitável |
| Defeitos isolados | Limites acordados para arranhões, amassados, rebarbas ou outros danos especificados |
| Transparência | Área de visualização, critérios ópticos ou visuais e método de avaliação |
| Condição da borda | Quebra de borda, raio ou restrições necessárias em recursos nítidos |
Essas categorias podem se sobrepor em função, mas não são medidas intercambiáveis. Mantenha seus registros de aceitação distinguíveis.
Se a aparência for importante, forneça uma referência aprovada e um método de avaliação por escrito. Uma fotografia por si só pode não comunicar todos os requisitos.
O que Ra e Rz dizem a você?
Ra e Rz descrevem diferentes aspectos de um perfil de rugosidade medido, portanto use o parâmetro especificado em seu desenho.
Ra representa uma média aritmética dos desvios absolutos do perfil. Rz é um parâmetro baseado em altura interpretado de acordo com a definição e padrão aplicáveis.
Referência de rugosidade da Mitutoyo distingue parâmetros e identifica condições de medição que afetam a interpretação.
Não substitua um requisito Rz por um número Ra usando uma proporção universal assumida. Mantenha o parâmetro e o método especificados juntos.
Indique também as unidades. Micrômetros e micropolegadas descrevem escalas diferentes, mesmo quando os números exibidos parecem semelhantes.
Se um desenho legado deixar a definição pouco clara, peça esclarecimentos antes de citar ou inspecionar. Não adote silenciosamente um padrão preferido.
Um parâmetro é útil somente quando ambas as partes entendem a superfície e a medição que ele descreve.
Por que duas leituras de rugosidade podem discordar?
As leituras podem discordar quando os locais de medição, direções ou configurações de avaliação forem diferentes.
Verifique o registro de medição real antes de concluir que qualquer um dos instrumentos está errado. Compare igual com igual.
A referência da Mitutoyo discute comprimentos de avaliação, filtragem e condições de medição relacionadas à ponta. O método acordado deve resolver as configurações relevantes.
Registre a direção do traço em relação ao padrão de usinagem. Identifique os locais medidos em vez de reportar apenas um único valor final.
Para características pequenas ou curvas, confirme se o equipamento proposto pode acessar a área necessária. Uma chamada inacessível precisa de revisão antes da produção.
Evite medir através de uma borda ou recurso não relacionado, a menos que o método exija isso. Defina exclusões em vez de selecionar rastreamentos convenientes posteriormente.
Seu plano de aceitação deve tornar significativas as medições repetidas. Não deve depender do operador adivinhar onde o projetista pretendia medir.
O que a usinagem pode controlar antes do acabamento secundário?
As opções de usinagem influenciam a superfície alcançável, portanto, revise-as antes de adicionar uma operação de acabamento separada.
Guia de usinagem do Mitsubishi Chemical Group aborda a condição da ferramenta de corte, a geometria da ferramenta e os métodos de fabricação para seus plásticos de engenharia.
Discuta a adequação da ferramenta, suporte e gerenciamento de cavacos para o material selecionado. Evite copiar uma receita de corte de metal sem verificar sua relevância.
Perguntas frequentes sobre usinagem da Ensinger também conecta condições de usinagem adequadas com qualidade de superfície e controle dimensional.
Estes princípios apoiam uma revisão do processo; eles não garantem um valor de acabamento para cada classe ou geometria.
Para fresagem de plástico, identifique separadamente pisos, paredes e quaisquer faces funcionais designadas.
Para torneamento de plástico, identifique furos, munhões e faces finais que precisam de aceitação distinta.
Peça ao fornecedor para confirmar a viabilidade em vez de assumir que todas as superfícies compartilham condições de acesso e corte idênticas.
Quando você deve avaliar o polimento de plástico?
Avalie o polimento quando um requisito de superfície identificado justificar um processo secundário adequado.
Uma solicitação de brilho extra não deve substituir automaticamente os requisitos funcionais de usinagem. Explique o resultado pretendido e as superfícies envolvidas.
Para polimento de plástico, confirme o material proposto, o escopo do processo e a aceitação final antes da cotação.
Não presuma que todo plástico ou geometria responde ao mesmo método. Pergunte quais superfícies podem ser tratadas de forma consistente.
Identifique também os recursos que devem manter suas dimensões ou arestas. Qualquer operação secundária proposta precisa de revisão em relação a esses requisitos.
Se o acabamento ocorrer após a inspeção dimensional, decida quais verificações devem ser repetidas posteriormente. A sequência deve corresponder à aceitação da parte final.
Evite especificar um nome de processo como substituto de um resultado. Um requisito de aceitação claro permite que os fornecedores discutam alternativas práticas.
Uma peça transparente ou brilhante comprova qualidade óptica?
A clareza visual ou o brilho por si só não estabelecem uma especificação completa de desempenho óptico.
Uma tampa protetora, uma janela de inspeção e um componente óptico podem ter requisitos diferentes. Indique qual função se aplica à sua parte.
Para Componentes acrílicos / PMMA, identifique a área de visualização e as superfícies relevantes, incluindo bordas quando necessário.
Decida se a aceitação utiliza uma referência visual, uma verificação de visualização definida ou medições instrumentais especificadas. Evite deixar a distinção sem solução.
Se você precisar de propriedades ópticas numéricas, identifique os métodos e valores de aceitação fornecidos pela equipe de projeto responsável.
Não infira essas propriedades a partir de uma fotografia de produto. A iluminação e o fundo podem alterar a aparência de uma amostra transparente.
Da mesma forma, um perímetro polido não estabelece a condição de todas as faces largas. Marque as áreas necessárias individualmente.
Como você deve especificar a aceitação de cosméticos?
Especifique a aceitação cosmética usando superfícies definidas, condições de visualização e critérios de defeito acordados.
Comece identificando as superfícies visíveis em uso normal. As faces internas podem necessitar de tratamento diferente de um painel de gabinete exposto.
Indique como a inspeção será realizada, incluindo requisitos relevantes de iluminação, distância ou ampliação. Use valores aprovados para sua aplicação.
Defina como são avaliados riscos isolados ou marcas de manuseio. Não presuma que um limite de rugosidade cobre todos os defeitos cosméticos.
Uma amostra aprovada pode apoiar a comunicação, mas manter a sua identidade e condição controladas. Substitua referências ambíguas ou danificadas através de um processo acordado.
Se forem utilizadas fotografias, mantenha a sua finalidade como informação de apoio. Uma mudança no ângulo da câmera não deve determinar se um lote é aprovado.
Peça aos fornecedores para confirmarem a exigência durante a cotação. Resolver as expectativas estéticas após o parto é mais difícil para todos.
Quais detalhes do material afetam a revisão?
Forneça a classificação exata e informações relevantes sobre o estoque antes de solicitar ao fornecedor a confirmação de um requisito de acabamento.
Um nome de família não descreve todos os preenchimentos, modificações ou especificações de cores. Registre a designação do fornecedor aprovado quando necessário.
Para Usinagem Delrin/POM, identifique o grau pretendido em vez de confiar apenas em uma descrição geral do acetal.
Não transfira a aprovação de um material para outro sem revisar o requisito. Uma amostra de aparência semelhante não é evidência de aceitação equivalente.
Se o material mudar, atualize o processo e a discussão da inspeção em conjunto. Mantenha a aprovação de substituição rastreável até a revisão do desenho.
Para questões de seleção mais amplas, use nosso guia de seleção de plástico de engenharia antes de finalizar o requisito de superfície.
Evite escolher o material apenas para obter a aparência de uma fotografia. O componente ainda deve satisfazer seus requisitos mecânicos e ambientais.
O que um plano de inspeção de acabamento superficial deve incluir?
Seu plano de inspeção deve conectar cada superfície especificada a uma regra definida de verificação e aceitação.
Comece com um desenho marcado ou uma lista de recursos. Textura medida separada, geometria, verificações cosméticas e qualquer avaliação óptica especial.
Identifique o equipamento e o método apropriado ao material e característica. Confirme que medir o contato ou suporte não invalida a avaliação.
Em seguida, defina os locais das amostras, os requisitos de relatórios e o estágio de inspeção. Registre se as medições ocorrem antes ou depois do acabamento secundário.
Use nosso página de qualidade e inspeção para organizar questões específicas do projeto, em vez de presumir que todos os testes estão incluídos.
O fornecedor deverá confirmar o escopo acordado na cotação. Equipamentos especiais, trabalhos laboratoriais externos ou relatórios adicionais necessitam de acordo explícito.
Mantenha o relatório final vinculado ao material, revisão de desenho e lote. Caso contrário, um número que passa pode perder seu contexto.
Mantenha a aceitação dimensional no mesmo plano
Revise as dimensões e os requisitos de superfície em conjunto quando o trabalho secundário puder afetar os recursos funcionais.
Identifique quais dimensões exigem verificação final e quem aprova qualquer alteração no processo. Não trate relatórios separados como atividades não relacionadas.
Nosso lista de verificação de tolerância de usinagem de plástico ajuda a organizar a discussão mais ampla sobre RFQ e inspeção.
Se o requisito de superfície entrar em conflito com um requisito dimensional ou de aresta, resolva o conflito antes da produção. O operador não deve escolher silenciosamente.
Como você revisaria uma RFQ de capa transparente?
Divida uma cobertura transparente em superfícies funcionais e visíveis e atribua a aceitação apropriada a cada uma.
Considere uma hipotética tampa transparente usinada com furos de montagem e uma área de visualização. Este é um exemplo ilustrativo, não um caso de cliente.
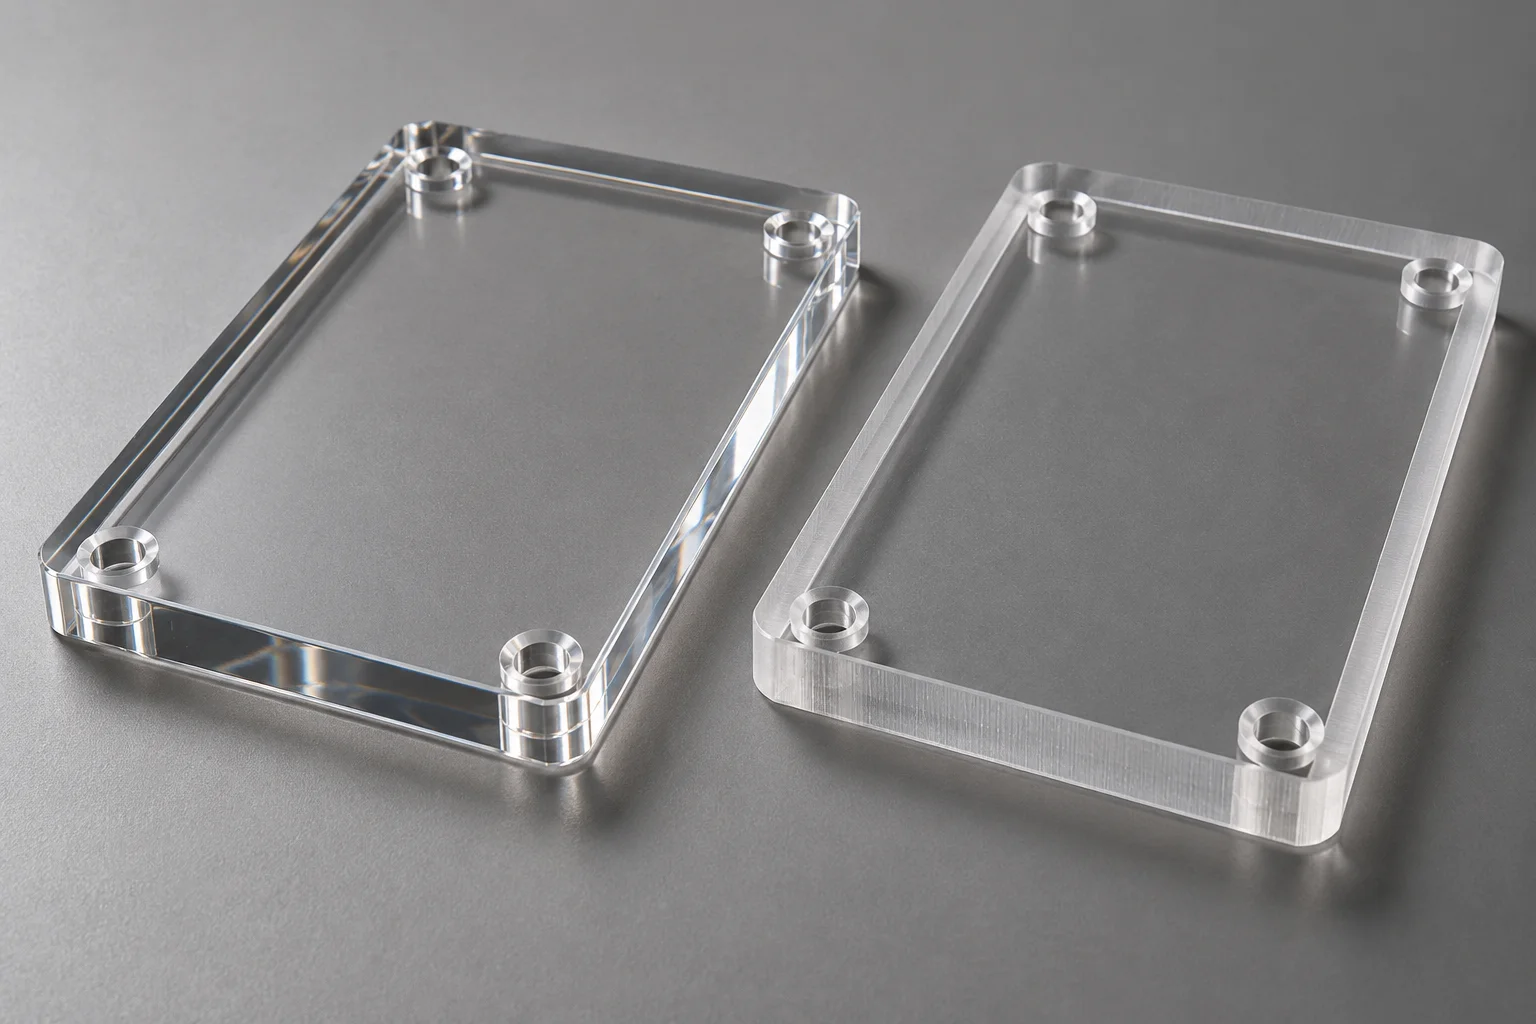
Primeiro, confirme o material exato e a revisão do desenho. Marque a região de visualização, faces largas, perímetro e recursos de montagem.
A seguir, identifique se a tampa protege apenas o equipamento ou cumpre uma função óptica definida. A resposta altera as evidências exigidas.
Especifique qualquer requisito de polimento de perímetro separadamente do requisito de face larga. Confirme como os furos e bordas próximos serão protegidos e verificados.
Em seguida, chegue a um acordo sobre as referências de aparência e qualquer aceitação medida. Incluir verificações dimensionais finais onde o processo proposto as exigir.
Aprove uma amostra representativa antes de confiar em uma interpretação de produção. Mantenha a amostra aprovada e os critérios escritos conectados.
Uma fotografia mostrando uma capa atraente pode ilustrar o conceito. Não estabelece um acabamento de produção garantido ou propriedade óptica medida.
O que causa disputas de acabamento superficial na entrega?
Muitas vezes surgem disputas quando o desenho, a amostra e o método de inspeção descrevem expectativas diferentes.
Use esta lista de verificação para identificar lacunas antes de fazer o pedido.
| Preocupação com a entrega | Esclarecimento para resolver |
|---|---|
| A rugosidade medida difere | Compare parâmetros, unidades, locais, direções e configurações de avaliação |
| Marcas de corte visíveis rejeitadas | Verifique as superfícies cosméticas designadas e os critérios de aparência acordados |
| A parte clara parece diferente | Confirme as condições de visualização e os requisitos ópticos ou visuais especificados |
| Dimensão da borda polida questionada | Revise a aceitação dimensional final e o escopo do processo secundário |
| Arranhão encontrado apesar de passar rugosidade | Avalie o requisito separado de defeito isolado |
Estas são instruções de investigação, não diagnósticos de uma fotografia. Preservar amostras, relatórios e registros de manuseio quando relevante.
Resolva a causa antes de alterar o processo. Caso contrário, um lote revisado poderá repetir a mesma discordância sob diferentes condições de inspeção.
Como o acabamento superficial afeta o custo cotado?
O custo depende das superfícies, operações e verificações necessárias para atender às especificações acordadas.
Uma chamada funcional seletiva difere da aplicação de um requisito exigente em todo o componente. Marque claramente as áreas necessárias.
Pergunte se o orçamento inclui acabamento secundário, referências de aparência, inspeção especial e manuseio protetor. Mantenha as exclusões visíveis.
Para pedidos de teste, identifique quem aprova as amostras e o que a aprovação cobre. A aceitação da amostra não deve deixar os critérios de produção indefinidos.
Evite apertar todos os requisitos de superfície simplesmente para parecer preciso. Da mesma forma, não remova um requisito funcional apenas para reduzir a primeira cotação.
Compare fornecedores com o mesmo material, revisão de desenho, quantidade e método de aceitação. Suposições diferentes podem criar comparações de preços enganosas.
Não existe um preço premium universal para uma “peça de plástico polido”. Solicite um orçamento específico para um projeto com escopo definido.
O que você deve enviar TOPS Plastics?
Envie o desenho e as informações de aceitação necessárias para revisar a fabricação e a inspeção em conjunto.
Inclui CAD, grau exato do material, quantidade e dimensões críticas. Identifique cada superfície que requer textura, aparência ou aceitação óptica especial.
Forneça padrões aplicáveis, limites de parâmetros e quaisquer referências aprovadas. Indique se o polimento secundário é necessário ou está aberto a discussão.
TOPS Plastics fornece serviços de usinagem de plástico baseados em desenho. Capacidade específica de acabamento, escopo de polimento e requisitos de inspeção precisam de confirmação na cotação.
Não presuma que testes ópticos numéricos ou metrologia especial de superfície sejam incluídos automaticamente. Solicite confirmação onde seu projeto exigir.
Antes da produção, chegue a acordo sobre a revisão final do desenho, aprovações de amostras e escopo do relatório. Esse registro suporta pedidos repetidos consistentes.
Perguntas frequentes
Essas respostas separam os requisitos comuns de superfície sem prometer um valor universal de rugosidade ou resultado de polimento.
Um Ra inferior é sempre melhor para minha peça de plástico?
Não automaticamente. Escolha o requisito da função e confirme a capacidade de fabricação e a inspeção. Um número menor por si só não estabelece melhor desempenho.
Posso converter Rz em Ra com uma proporção fixa?
Não use uma proporção universal para aceitação. Mantenha o parâmetro e a definição especificados pelo desenho e método aplicável.
Passar na inspeção de rugosidade significa que não há arranhões?
Não. Defina defeitos cosméticos isolados separadamente quando eles forem importantes. Um resultado de textura medido não avalia todas as localizações da superfície.
O polimento garante clareza óptica?
Não. Especifique os requisitos ópticos ou visuais reais, materiais, superfícies e método de avaliação antes de concordar com o processo.
Todos os rostos devem receber a mesma chamada de acabamento?
Somente quando o design assim o exigir. Separe as superfícies funcionais, cosméticas e não críticas para que os fornecedores possam cotar um escopo apropriado.
Especifique o resultado antes de selecionar o processo
Defina a função de cada superfície, requisitos mensuráveis e critérios visuais. Combine a inspeção antes de aprovar a usinagem ou o polimento. Para revisar sua parte, entre em contato conosco com os requisitos de desenho, classe, quantidade e superfície.