
A escolha de roscas roscadas versus inserções roscadas em peças plásticas começa com os requisitos de junta. Roscas diretas podem ser adequadas para montagens mais simples. As pastilhas merecem revisão quando manutenções repetidas ou condições de junta exigentes as tornam úteis. Sua classe, geometria, processo de instalação e plano de validação determinam a escolha final.
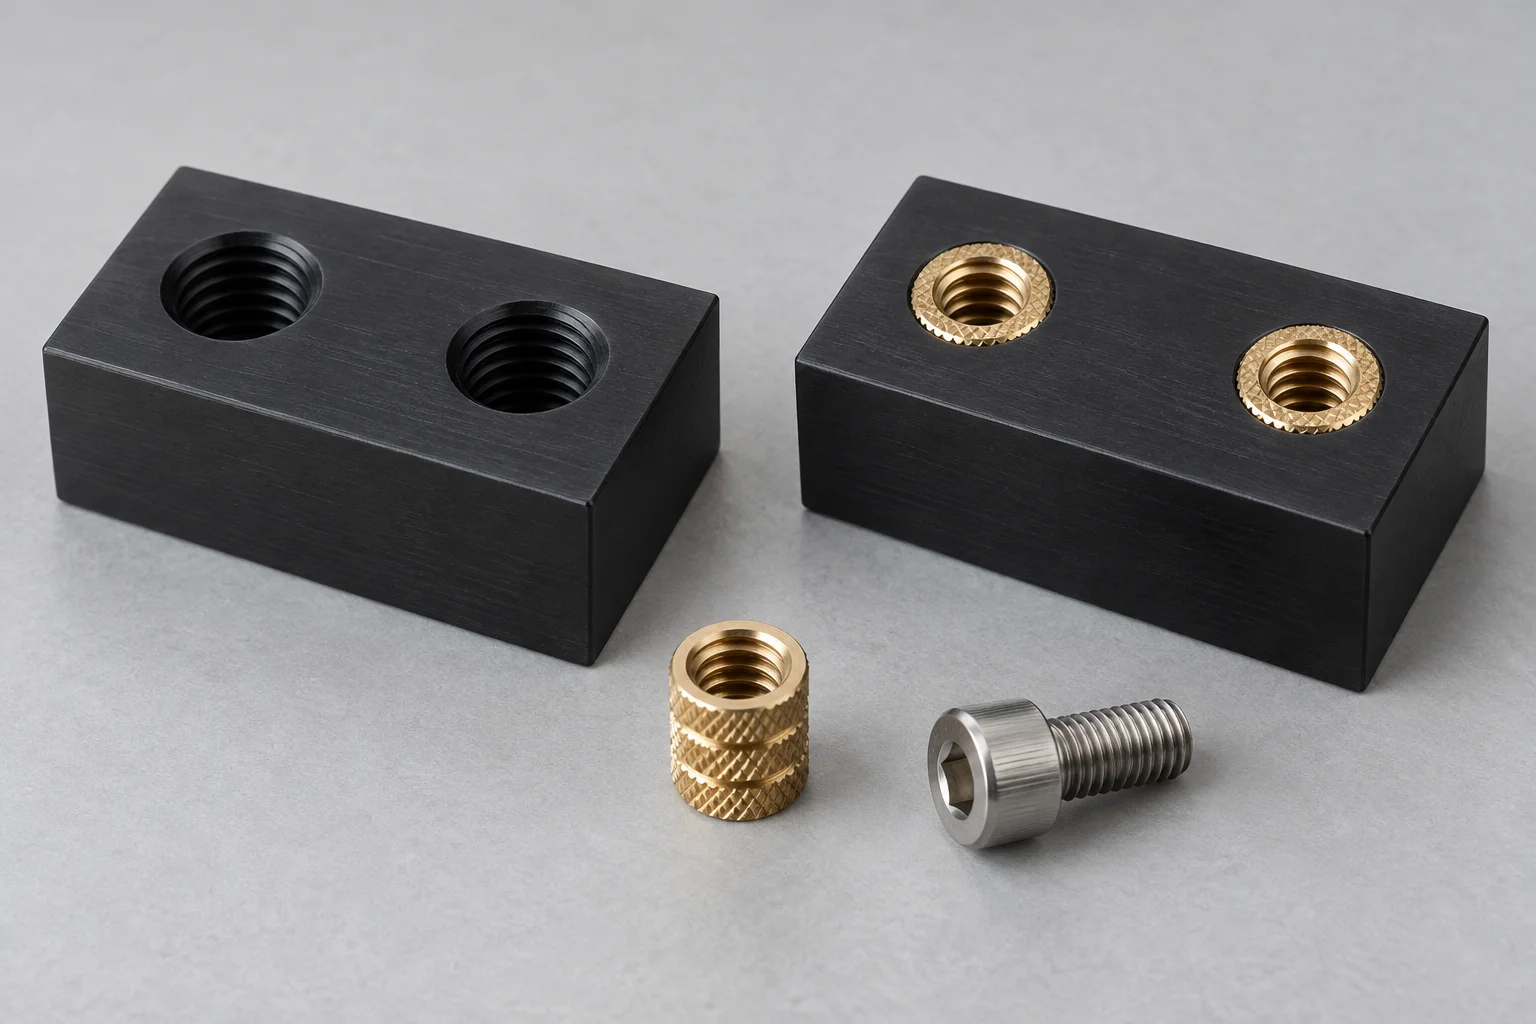
Você deve bater no plástico diretamente ou usar um inserto?
Escolha a junta de acordo com suas cargas e vida útil, em vez de presumir que todo furo de plástico precisa de uma inserção de metal.
O rosqueamento direto cria a rosca fêmea no polímero. Uma inserção fornece um componente roscado separado ancorado no plástico.
Kit de ferramentas de usinagem do Mitsubishi Chemical Group diz que as pastilhas são desnecessárias para muitas aplicações de plásticos de engenharia. Ele recomenda considerá-los para vibrações fortes ou aperto e desaperto repetidos.
Trate essa orientação como um ponto de partida. Uma tampa de inspeção removível e um espaçador montado permanentemente têm requisitos de serviço diferentes.
Você ainda precisa estabelecer um torque de montagem aceitável, retenção e exposição ambiental para a junta real.
Como as duas opções se comparam?
Threads diretos simplificam a lista de componentes, enquanto inserções introduzem especificações separadas de hardware e instalação.
Use esta comparação para identificar questões para sua revisão de projeto. Nenhuma das colunas garante um desempenho bem-sucedido.
| Decisão | Plástico diretamente batido | Inserção Rosqueada |
|---|---|---|
| Interface de discussão | O parafuso engata na rosca do polímero | O parafuso engata na rosca do inserto |
| Escopo de fabricação | Usine e inspecione a rosca especificada | Prepare o orifício de recepção, instale as ferragens e inspecione |
| Requisito de serviço | Valide a montagem repetida, se necessário | Revise os requisitos de retenção e uso repetido |
| Informações de desenho | Designação da rosca, profundidade utilizável e localização | Insira o número da peça, geometria de recebimento e posição instalada |
| Potencial falha na investigação | Roscas danificadas ou engate inadequado | Rotação da inserção, extracção ou danos no plástico circundante |
| Comparação de custos | Considere usinagem, inspeção e retrabalho | Inclui hardware, instalação, verificações e montagens rejeitadas |
Esta tabela é uma lista de verificação de aquisição. A aceitação final deve refletir seu material e montagem específicos.
Quando as roscas roscadas diretamente podem ser uma escolha prática?
Threads diretos merecem avaliação quando os requisitos de montagem podem ser atendidos sem hardware adicional.
Comece com a classe exata do polímero e a geometria disponível. Evite especificar apenas um nome de família quando preenchimentos ou modificações forem importantes.
Para Usinagem Delrin/POM, identifique a nota necessária antes de concordar com os recursos encadeados.
Pergunte como a linha será produzida e inspecionada. O kit de ferramentas MCG destaca o dimensionamento do furo piloto e métodos de rosqueamento adequados.
Uma rosca que aceita o parafuso não estabelece automaticamente a retenção adequada. Valide as condições utilizáveis de engate e montagem separadamente.
Se os clientes abrirem a montagem repetidamente, inclua esse requisito na revisão. Não avalie a junta usando um aperto bem-sucedido.
Quando você deve avaliar inserções roscadas?
Avalie as inserções quando seus requisitos de junta justificarem hardware separado e uma operação de instalação controlada.
Guia de design de pastilhas da SPIROL distingue a resistência ao torque da resistência à tração axial. Suas orientações de seleção também conectam a escolha da pastilha ao método de instalação.
Estas são questões de design separadas. Pergunte se a pastilha gira durante o aperto e se resiste à carga axial especificada.
Em seguida, considere o plástico circundante e o componente correspondente. Uma rosca fêmea metálica não valida a montagem completa por si só.
Você também deve revisar os requisitos de contaminação, isolamento elétrico e compatibilidade de materiais, quando relevante. Adicionar metal pode alterar a especificação do componente além de sua rosca.
Não substitua uma rosca direta aprovada por um inserto sem verificar o desenho e os requisitos do cliente.
Como os materiais e o meio ambiente alteram a decisão?
Revise o grau exato do plástico e as condições operacionais antes de transferir um projeto de rosca bem-sucedido para outro componente.
Por exemplo, um dispositivo de inspeção a seco e um gabinete de lavagem têm históricos de exposição diferentes. Pergunte qual estado suas medidas de aceitação representam.
Para Usinagem de náilon, inclua condições de umidade relevantes na especificação. Nosso Comparação Nylon vs Delrin explica por que essa distinção é importante.
Para classes preenchidas, identifique o enchimento e a designação do fornecedor. Não trate o teste de instalação de um material sem preenchimento como aprovação para uma versão reforçada.
Orientação de desempenho da SPIROL identifica a composição do material, a consistência do furo, a instalação e o suporte dos componentes correspondentes como variáveis de desempenho.
Isso torna o resultado de um catálogo copiado insuficiente para aprovar uma montagem diferente. Use-o para planejar sua avaliação e depois testar peças representativas.
Inclua produtos químicos de limpeza, mudanças de temperatura e quaisquer restrições ao conteúdo de metal. Se a compatibilidade permanecer incerta, resolva o problema antes de selecionar o hardware.
Uma mudança de latão para outro material de pastilha também precisa de revisão. A correspondência do encadeamento interno por si só não estabelece desempenho equivalente.
Qual método de instalação de inserção você deve especificar?
Especifique a pastilha exata e um método de instalação aprovado para seu material e geometria de recebimento.
As categorias de produtos comuns incluem pastilhas instaladas a quente, ultrassônicas, de pressão e auto-roscantes. As pastilhas moldadas pertencem a uma rota de fabricação diferente.
Para uma peça usinada, não presuma que a instalação moldada estará disponível após a fabricação da peça bruta.
Uma inserção descrita apenas como “inserção de latão M4” deixa diversas decisões sem solução. Projetos diferentes podem exigir furos de recepção e controles de instalação diferentes.
Peça ao fabricante das ferragens para confirmar a adequação para a condição exata do polímero e do furo usinado. Evite copiar resultados de testes de peças moldadas sem verificar a aplicabilidade.
Seu fornecedor deverá confirmar o escopo de montagem proposto antes da cotação. Este artigo não estabelece uma temperatura ou torque de instalação universal.
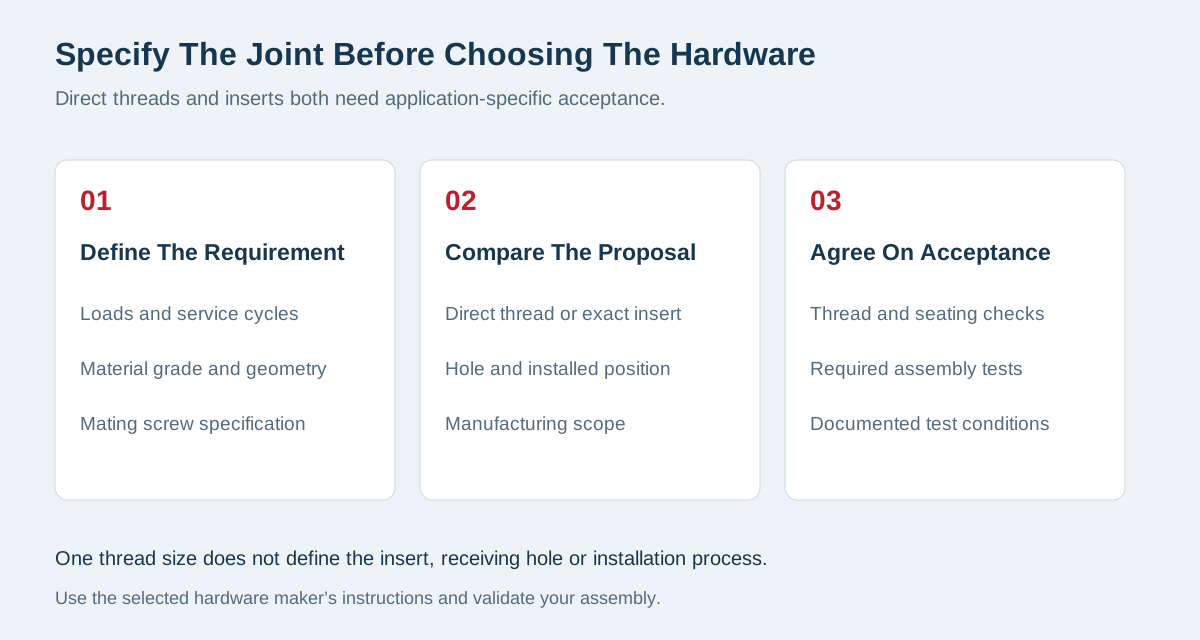
Quais detalhes de furo e rosca pertencem ao desenho?
Seu desenho deverá definir a junta final e a geometria necessária para fabricá-la.
Para roscas diretas, especifique o sistema de rosca, tamanho, passo, profundidade útil e localização. Distinguir a profundidade roscada utilizável da profundidade total perfurada.
Para inserções, identifique o fabricante, a série e o número da peça quando especificado. Inclua a posição instalada e quaisquer restrições à substituição.
A SPIROL alerta que o tamanho do furo receptor afeta o desempenho e o estresse da instalação. Ele também identifica o fundo do parafuso como um potencial mecanismo de jack-out.
Utilize a orientação atual da pastilha selecionada para a geometria do furo. Confirme o comprimento do parafuso e a espessura da peça correspondente em toda a pilha de tolerâncias.
Faça estas perguntas durante a revisão do desenho:
- O buraco é cego ou passante?
- Que engate de rosca utilizável o parafuso deve alcançar?
- O parafuso proposto pode chegar ao fundo antes da junta assentar?
- A geometria local acomoda a pastilha selecionada?
- Quais dimensões requerem inspeção antes e depois da instalação?
Estas questões apoiam uma revisão; eles não substituem um projeto de junta qualificado.
Qual falha você está realmente tentando evitar?
Identifique o mecanismo de falha antes de alterar o thread ou adicionar hardware.
Uma rosca fêmea desencapada, uma pastilha rotativa e uma saliência rachada são problemas diferentes. Registre o que falhou e quando aconteceu.
| Observação | Revise antes de alterar o design |
|---|---|
| O parafuso gira sem prender nas roscas diretas | Identidade do parafuso, engate, danos na rosca e histórico de montagem |
| O inserto gira durante o aperto | Conformidade do furo de recebimento, registros de instalação e geometria local |
| Insira elevadores a partir de seu assento | Comprimento do parafuso, componente correspondente, assentamento e carga axial |
| Rachaduras de plástico ao redor do buraco | Condição do furo, material circundante e processo de instalação |
| A articulação afrouxa após o uso | Caminho de carga completo, manutenção, ambiente e requisitos de fixação retidos |
Trate essas entradas como instruções de investigação, não como diagnósticos de uma fotografia. Preserve as peças com falha e compare-as com as amostras aceitas.
Para cada correção proposta, anote a melhoria esperada. Em seguida, defina a medição ou teste que demonstraria isso.
Evite alterar o tamanho do furo, inserir séries e configurações de instalação simultaneamente sem registrar cada alteração. Caso contrário, o ensaio bem sucedido pode ser difícil de reproduzir.
Como você deve validar a junta acabada?
Valide os recursos e condições de carregamento que podem causar falhas na sua montagem.
Comece pela conformidade da rosca, posição e profundidade utilizável. Para hardware instalado, verifique o alinhamento, assentamento e danos visíveis.
Em seguida, defina testes de aplicação, como ciclos de montagem acordados ou verificações de retenção. Indique a quantidade da amostra e os critérios de aceitação antes do teste.
Torque de aperto do parafuso separado das configurações de instalação do inserto. Distinga também o carregamento do aplicativo dos resultados de testes destrutivos.
Registre o grau do material, a especificação do parafuso e as condições de teste. Caso contrário, diferentes relatórios de teste poderão descrever diferentes montagens.
Seu plano de qualidade e inspeção deve identificar quais verificações são rotineiras e quais precisam de acordo separado.
Para uma preparação de desenho mais ampla, use nosso lista de verificação de tolerância de usinagem de plástico.
Separe as verificações dimensionais dos testes de desempenho
Use registros de aceitação separados para geometria e desempenho da aplicação. Eles respondem a perguntas diferentes e podem precisar de amostras diferentes.
Um relatório dimensional pode registrar a posição da rosca, a profundidade instalada e a geometria circundante. Um relatório de desempenho deve descrever o acessório e a direção do carregamento.
Indique se cada teste é destrutivo. Não devolva amostras testadas destrutivamente ao lote de produção como componentes comuns aceitos.
Para montagem repetida, defina o parafuso, o procedimento de aperto e o número de ciclos. Registre a condição após o teste, em vez de apenas dizer “aprovado”.
Você também pode precisar avaliar a tampa ou suporte montado. Testar uma inserção isolada pode omitir efeitos importantes dos componentes correspondentes.
Defina o caminho de fixação completo
Verifique o que exerce a força de fixação entre a cabeça do parafuso e a conexão roscada.
Uma inserção roscada e um limitador de compressão têm funções diferentes. Uma inserção fornece uma rosca fêmea; um limitador pode restringir a compressão na pilha de plástico.
Orientação sobre limitador de compressão da SPIROL destaca o alinhamento com a inserção para evitar jack-out.
Não presuma que adicionar uma pastilha resolve todos os problemas de fixação. Pergunte se o componente correspondente requer uma revisão separada do caminho de carga.
A solução apropriada depende da sua montagem. Qualquer limitador, arruela ou espaçador deverá constar na lista de materiais acordada.
O que muda o custo total?
Compare o custo de uma montagem aceita, incluindo hardware e validação, em vez do preço de usinar um furo.
Peça a cada fornecedor que faça uma cotação com base nos mesmos requisitos de revisão de desenho, classificação, quantidade e inspeção.
Para inserções, esclareça se aquisição e instalação estão incluídas. Identifique qualquer hardware fornecido e responsabilidade por sua conformidade.
Para qualquer uma das opções, analise a consequência de uma junta rejeitada. Um pequeno recurso encadeado pode afetar a usabilidade de um componente maior.
Um lote de teste pode ajudar a resolver requisitos incertos de instalação ou inspeção antes de confirmar o pedido completo. Defina seu propósito com antecedência.
Não solicite operações extras sem um requisito claro. Da mesma forma, não remova as verificações necessárias apenas para reduzir a cotação inicial.
Mantenha as suposições de cotação visíveis
Peça ao fornecedor para listar exclusões e requisitos não resolvidos. Uma cotação deve distinguir o componente usinado de qualquer operação de montagem opcional.
Confirme quem aprova as substituições de hardware e as dimensões revisadas do furo de recebimento. Registre essa aprovação na revisão do desenho usada para produção.
Se o teste alterar o processo, atualize a cotação e o plano de inspeção juntos. Não saia da produção dependendo de uma descrição por e-mail.
Para pedidos recorrentes, guarde a identidade de hardware aprovada e os registros de configuração relevantes. Mudanças no fornecedor ou na qualidade do material devem desencadear uma revisão acordada.
Esta documentação torna as comparações de preços posteriores mais significativas. Também ajuda a distinguir uma alteração intencional no design de uma variação de produção inexplicável.
Como você compararia as opções de uma capa removível?
Compare ambas as propostas com os mesmos requisitos de serviço e aceitação antes de escolher uma solução de rosca.
Considere um gabinete hipotético usinado com uma tampa removível. Este exemplo ilustra um processo de revisão; não é um caso de cliente TOPS.
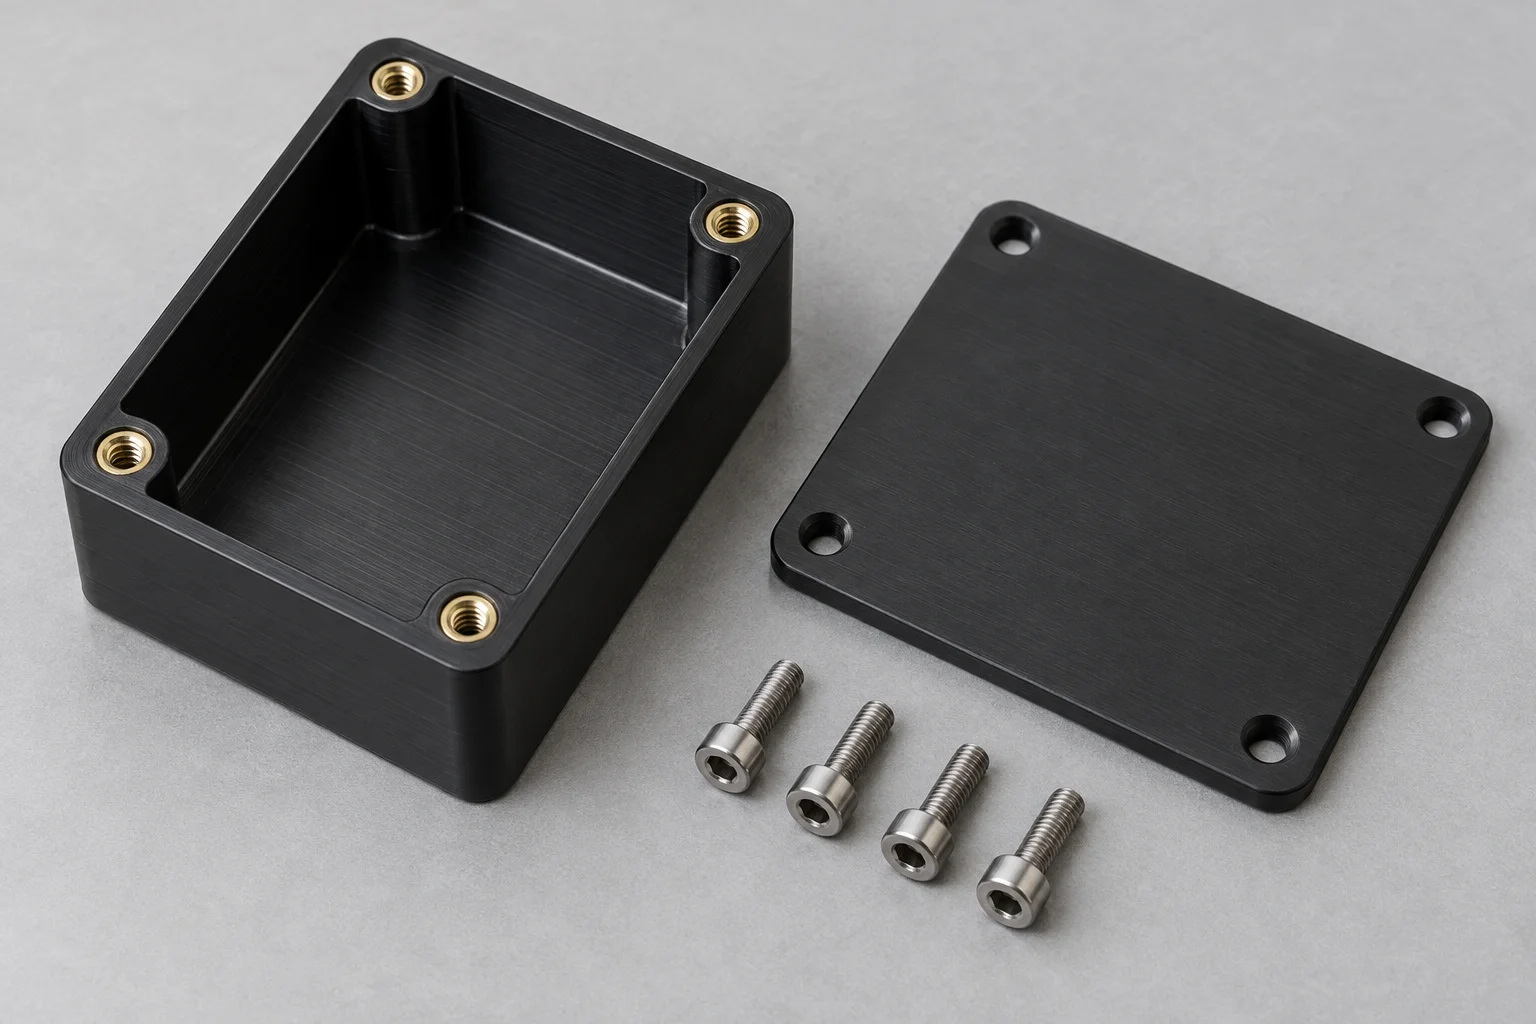
Sua primeira pergunta é como a capa será usada. Um conjunto permanentemente fechado difere de um aberto durante a manutenção de rotina.
Em seguida, identifique o grau do gabinete, a espessura da tampa e a especificação do parafuso. Defina a condição de instalação necessária e o procedimento de manutenção.
Solicite duas propostas se ambas permanecerem viáveis: furos roscados diretamente e um arranjo de pastilhas específico. Mantenha os requisitos de aceitação idênticos.
Para a proposta do inserto, confirme a geometria de recebimento, aquisição de hardware e responsabilidade de instalação. Para roscas diretas, confirme a profundidade utilizável e os requisitos de inspeção.
Revise como qualquer uma das propostas acomoda o comprimento do parafuso na pilha de montagem. Um parafuso não deve ser selecionado apenas pela profundidade do furo.
Finalmente, chegue a um acordo sobre um ensaio representativo e seus registros de aceitação. Aprove a proposta que atenda às suas necessidades com escopo de fabricação repetível.
Se nenhuma das propostas for bem-sucedida, revisite a geometria local ou o conceito de montagem. Selecionar uma pastilha diferente é apenas uma alteração possível no projeto.
O que o TOPS Plastics pode revisar com sua RFQ?
TOPS Plastics pode revisar seus requisitos de usinagem de plástico com base em desenho e confirmar o escopo proposto em uma cotação.
Para usinagem CNC de plástico personalizado, envie seu desenho, arquivo CAD, qualidade do material, quantidade e requisitos críticos de junta.
Inclua a especificação do parafuso e as condições de manutenção esperadas. Para inserções, forneça o número de peça do hardware necessário e os requisitos de instalação.
Se precisar de instalação, testes de retenção ou relatórios especiais, solicite confirmação explicitamente. Não presuma que essas operações sejam incluídas automaticamente.
A cotação deve resolver quaisquer questões restantes de capacidade ou aceitação antes da aprovação da produção.
Perguntas frequentes
Essas respostas esclarecem decisões comuns de seleção de roscas sem prescrever dimensões universais ou limites de carga.
Todas as peças de plástico precisam de inserções roscadas de metal?
Não. Threads diretos podem atender ao requisito. Avalie a classe real, a geometria, as condições de carga e de manutenção antes de adicionar ferragens.
As inserções roscadas são sempre mais fortes que as roscas diretas?
Nenhuma comparação universal se aplica. O inserto selecionado, o plástico envolvente e a qualidade da instalação determinam o desempenho da montagem.
Posso especificar uma inserção usando apenas o tamanho da rosca interna?
Isso geralmente deixa detalhes importantes sem solução. Especifique o projeto do hardware e a geometria de recebimento, juntamente com a condição de instalação necessária.
O mesmo orifício de inserção pode ser usado para todos os tipos de plástico?
Não presuma isso. Peça ao fabricante da pastilha para confirmar o projeto para sua classe exata, incluindo quaisquer cargas.
Passar um medidor de rosca é suficiente para aprovar a junta?
A inspeção de thread por si só não estabelece o desempenho do aplicativo. Combine qualquer montagem adicional ou validação de retenção que seu projeto exija.
Escolha a junta antes de liberar o desenho
Defina primeiro as cargas, o serviço e a aceitação. Em seguida, compare as roscas diretas e a proposta específica do inserto. Para discutir a fabricação, entre em contato conosco com seu desenho, grau, quantidade e requisitos de junta.