Requisitos de materiais
Confirme a família do polímero, o grau exato, a formulação preenchida ou não, a cor, o formato do estoque e qualquer requisito de certificação. Um nome genérico de material pode deixar diferenças importantes sem solução.

DA REVISÃO DO DESENHO À LIBERAÇÃO DA ENVIO
TOPS Plastics aplica controle de qualidade em todo o processo de fabricação – desde a revisão do desenho e verificação do material até a medição durante o processo, inspeção dimensional final e envio. Nossa abordagem de inspeção se concentra nos recursos que determinam como sua peça plástica se ajusta, veda, move, alinha e funciona na montagem final.
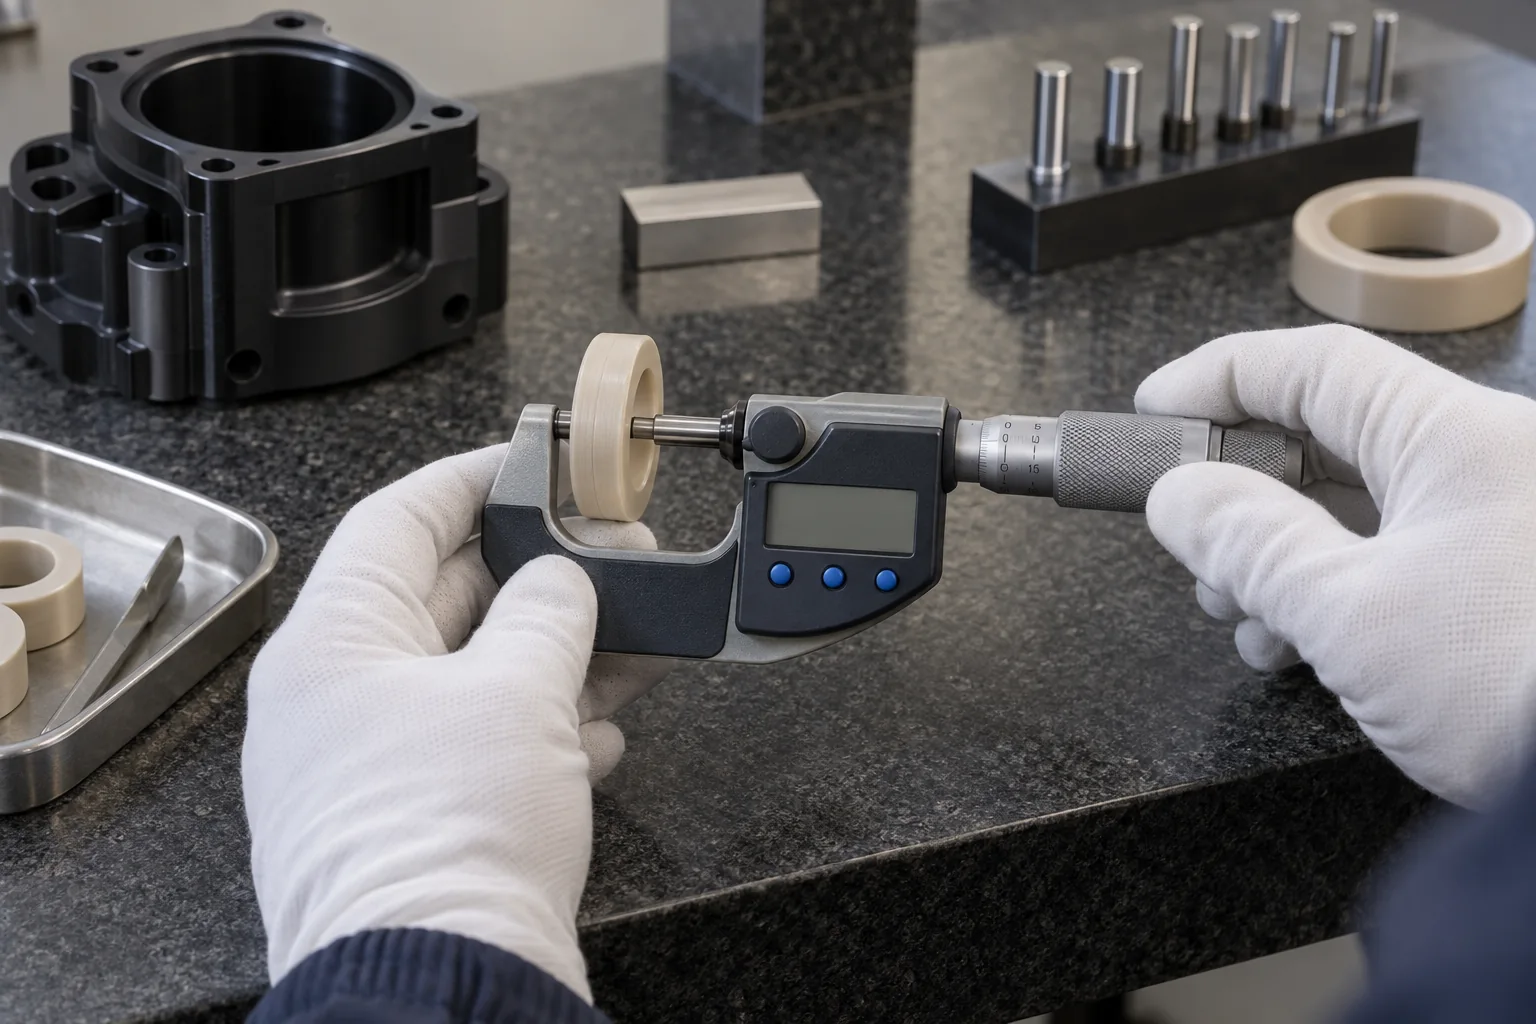
Não tratamos a inspeção como a etapa final. A qualidade começa antes da primeira ferramenta tocar o material.
Cada projeto começa com o desenho, material, tolerâncias e requisitos funcionais. A inspeção é planejada em torno dos recursos mais importantes para ajuste, montagem e desempenho.
Confirme a revisão lançada, as interfaces funcionais e os requisitos de aceitação.
Revise o polímero, o grau exato, o formato do estoque e as evidências exigidas do fornecedor.
Identifique pontos de referência, fixação, etapas de inspeção e métodos práticos de medição.
Verifique características importantes enquanto as correções permanecem possíveis na sequência de usinagem.
Revise dimensões, superfícies, recursos de montagem e status de inspeção acordados.
Confirme os relatórios, a identidade da peça, a quantidade e a embalagem protetora antes do lançamento.
O plano de inspeção correto começa identificando quais dimensões controlam a função da peça. Revise o desenho e o CAD liberados juntos, resolva informações conflitantes e chegue a um acordo sobre os critérios de aceitação antes da usinagem.
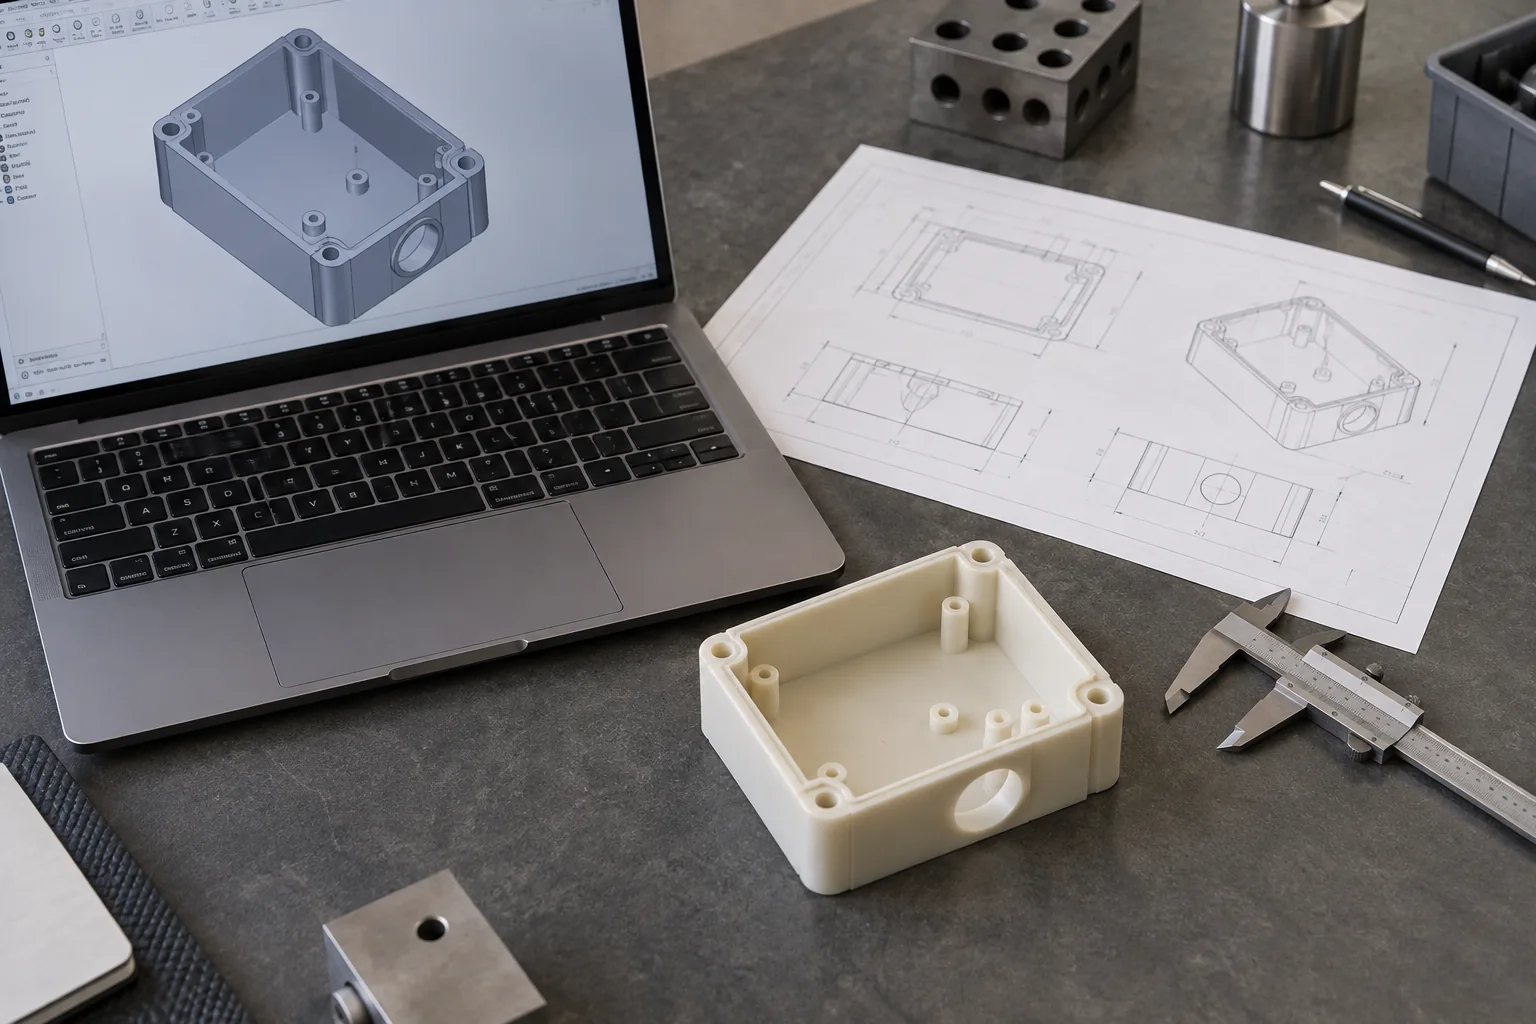
Confirme a família do polímero, o grau exato, a formulação preenchida ou não, a cor, o formato do estoque e qualquer requisito de certificação. Um nome genérico de material pode deixar diferenças importantes sem solução.
Separe as tolerâncias gerais das tolerâncias críticas. Identifique ajustes, posições de furos, espessura de parede e dimensões de pilha de montagem, juntamente com informações de peças correspondentes.
Revise planicidade, perpendicularidade, paralelismo, posição, concentricidade e desvio quando aplicável. Utilize a norma e a edição indicadas no desenho, com referências de dados claras.
Identifique faces de vedação, ajustes de rolamentos, folga deslizante, pilha de montagem, superfícies ópticas e interfaces correspondentes. A montagem pretendida ajuda a determinar como um recurso deve ser medido.
Definir acabamento superficial, rebarbação, limpeza, relatórios de inspeção, certificados de materiais e embalagens. Combine a frequência de inspeção e qualquer ponto de espera de aprovação do cliente durante a cotação.
Usar o material correto é tão importante quanto usinar as dimensões corretas. Uma peça PEEK ou Nylon dimensionalmente aceitável ainda pode ser inadequada se o grau, enchimento ou formulação diferir da especificação.
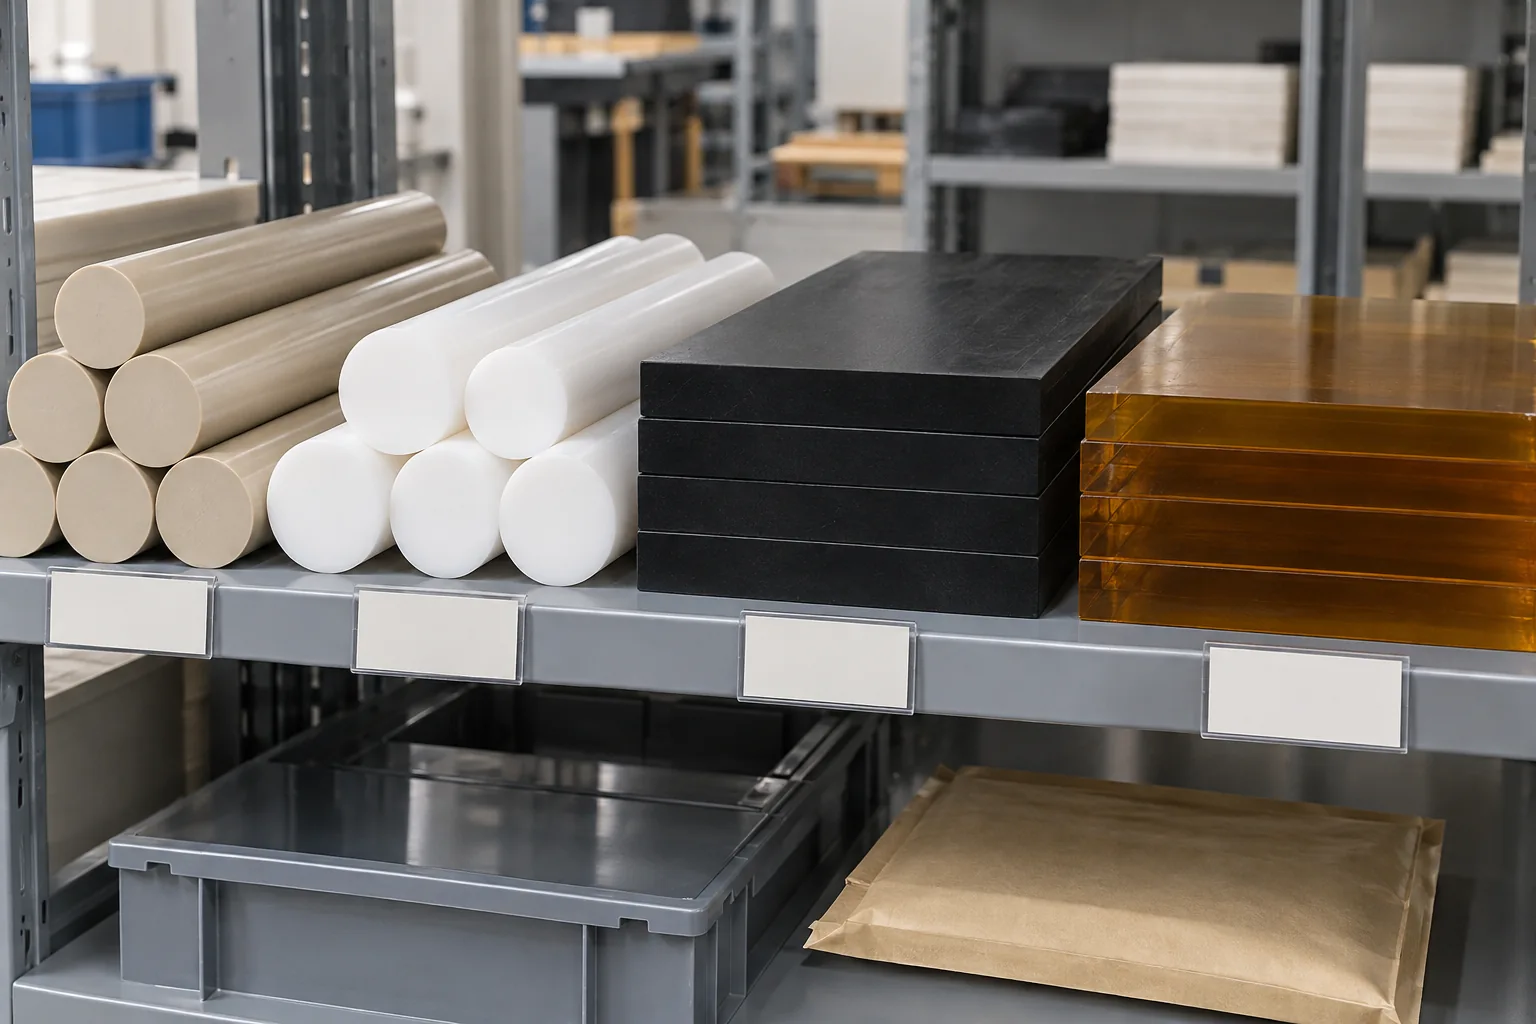
Combine a identificação do material, a documentação do fornecedor e a designação da classe com os requisitos de compra. Verifique a cor, a condição de preenchimento/não preenchimento e a forma do estoque antes que o material entre na sequência de usinagem.
Informações sobre lotes ou lotes, certificados de materiais e links necessários para peças entregues devem ser definidos antecipadamente. A disponibilidade depende do estoque exato, dos registros do fornecedor e do fluxo de trabalho de produção acordado.
Certificados de materiais e requisitos de rastreabilidade podem ser revisados durante a cotação. Uma verificação visual da cor por si só não estabelece a identidade, formulação ou conformidade do polímero. Revise PEEK, POM / Delrin, PTFE, Nylon, UHMW, PEI / Ultem, PPS, PVDF e Torlon / PAI em relação à nota exata especificada.
A inspeção durante o processo ajuda a identificar desvios dimensionais antes que uma peça seja totalmente usinada, reduzindo o risco de refugo e permitindo que recursos críticos sejam controlados no estágio de produção apropriado.
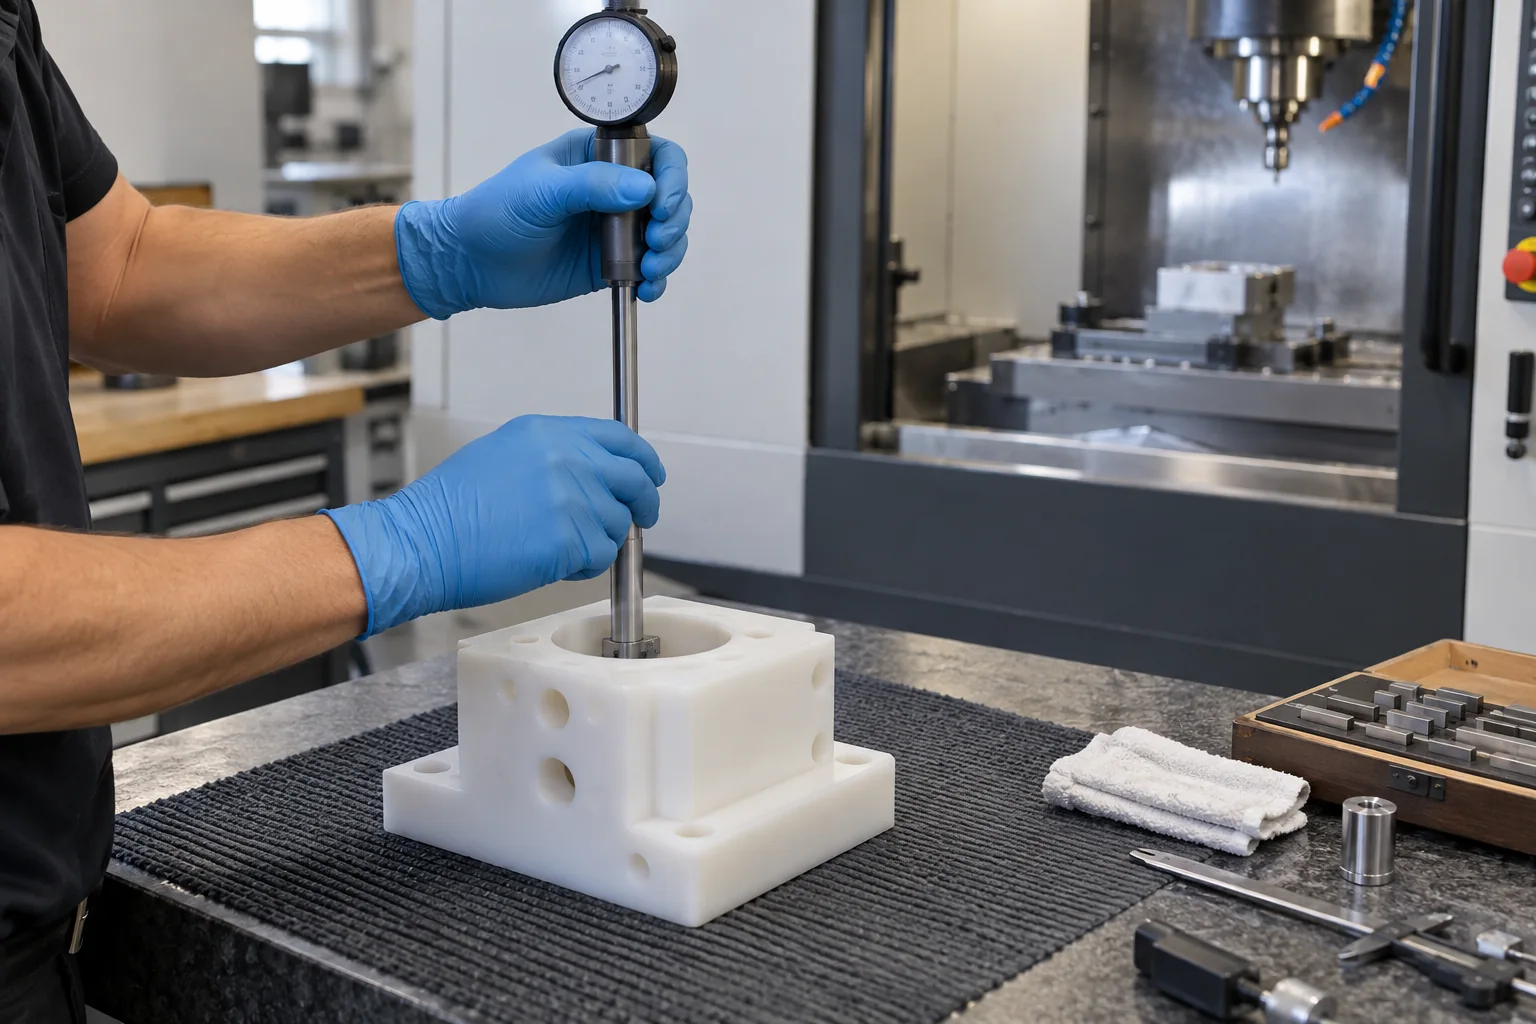
Verifique as dimensões do desbaste, espessura da parede e sinais de movimento após remoção pesada de material. Deixe uma margem de acabamento adequada onde a geometria e o comportamento do material assim o exigirem.
Revise furos críticos, localizações de furos e posição de fixação em relação aos dados do processo. Verifique se o suporte e a fixação não ocultaram a deformação ou alteraram a geometria do estado livre.
Observe o desgaste da ferramenta, a formação de rebarbas e as tendências dimensionais. Dimensões sensíveis à temperatura podem precisar de uma estabilização e sequência de medição acordadas, em vez de uma leitura imediata ao lado de uma máquina quente.
A inspeção final concentra-se primeiro nos recursos que controlam o ajuste, a vedação, o movimento, o alinhamento e a montagem. O escopo da inspeção e a amostragem devem seguir o desenho acordado e os requisitos do pedido.
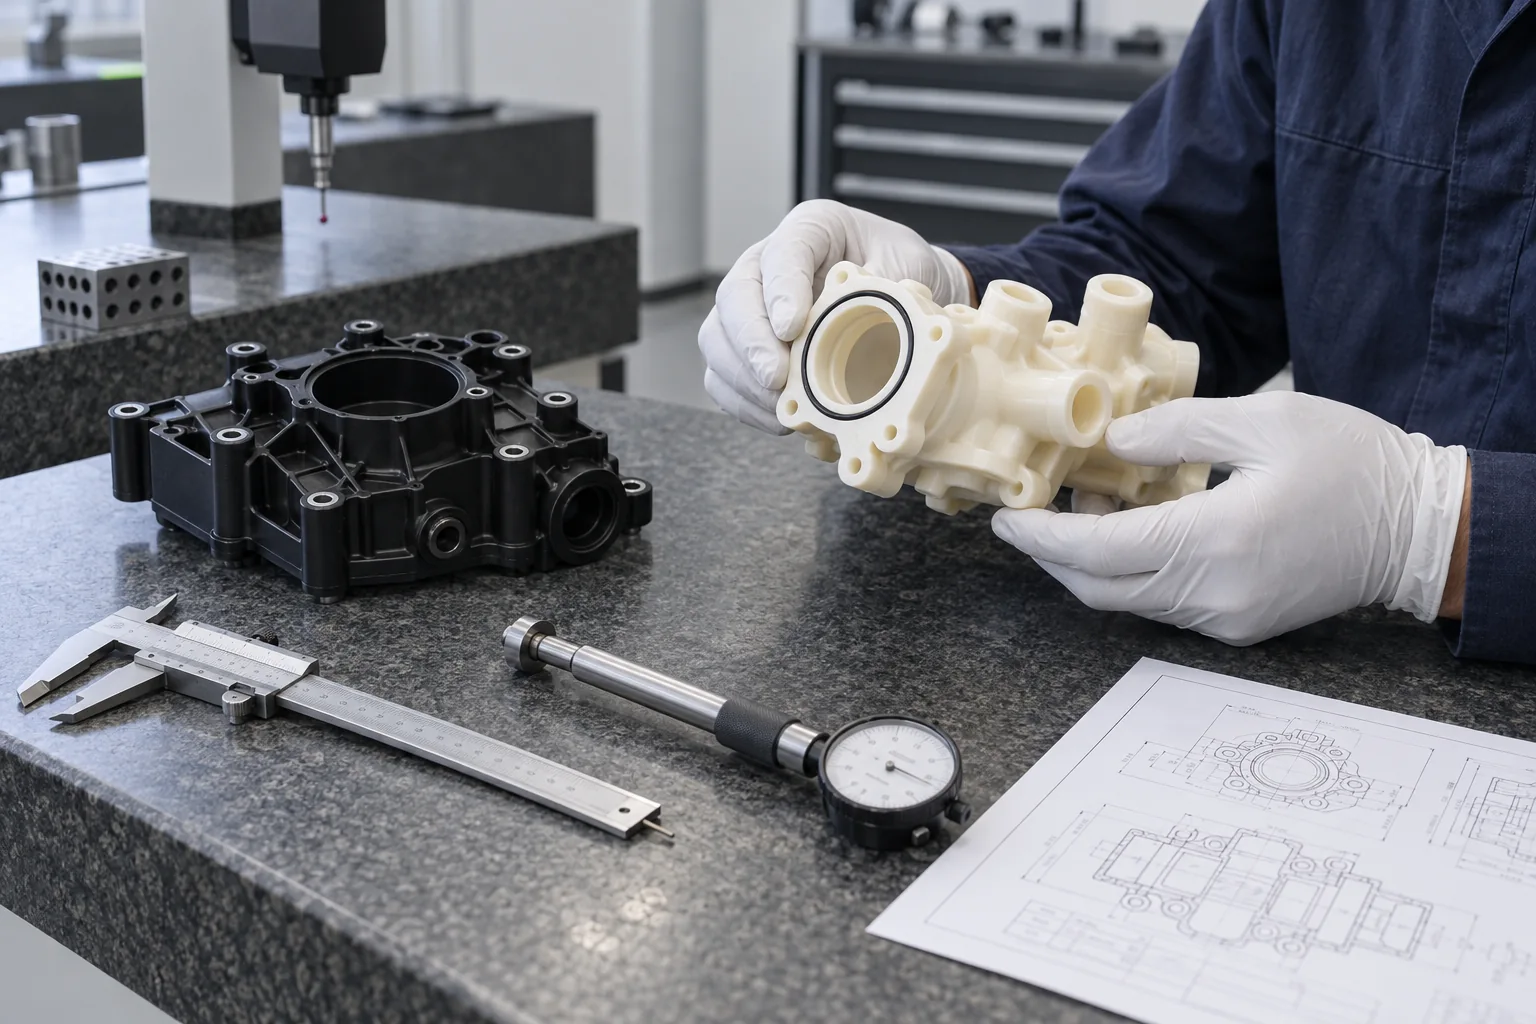
| Recurso | Foco típico de inspeção |
|---|---|
| Dimensões gerais | Tamanho da peça e envelope de montagem |
| Diâmetro do furo | Ajuste do eixo, rolamento ou inserto |
| Posição do furo | Alinhamento de montagem |
| Planicidade | Superfícies de acoplamento e vedação |
| Paralelismo | Precisão de montagem e fixação |
| Espessura | Altura e espaçamento da pilha |
| Batimento | Rolos, eixos e peças rotativas |
| Ranhuras do anel de vedação | Geometria do selo |
| Recursos do tópico | Montagem de fixadores e acessórios |
| Perfil crítico | Interface funcional |
Registre o estado de inspeção relevante, a configuração do ponto de referência e o limite de aceitação para recursos críticos. Uma peça restringida em um acessório pode produzir um resultado diferente de uma peça liberada; a condição acordada deverá refletir o desenho e a aplicação.
Medido com a ferramenta certa para o recurso: selecione acesso, resolução, força de medição e configuração em torno da tolerância. Os métodos abaixo constituem um guia de planejamento de inspeção; confirme o equipamento, capacidade e rota de relatórios necessários para o seu projeto durante a cotação.
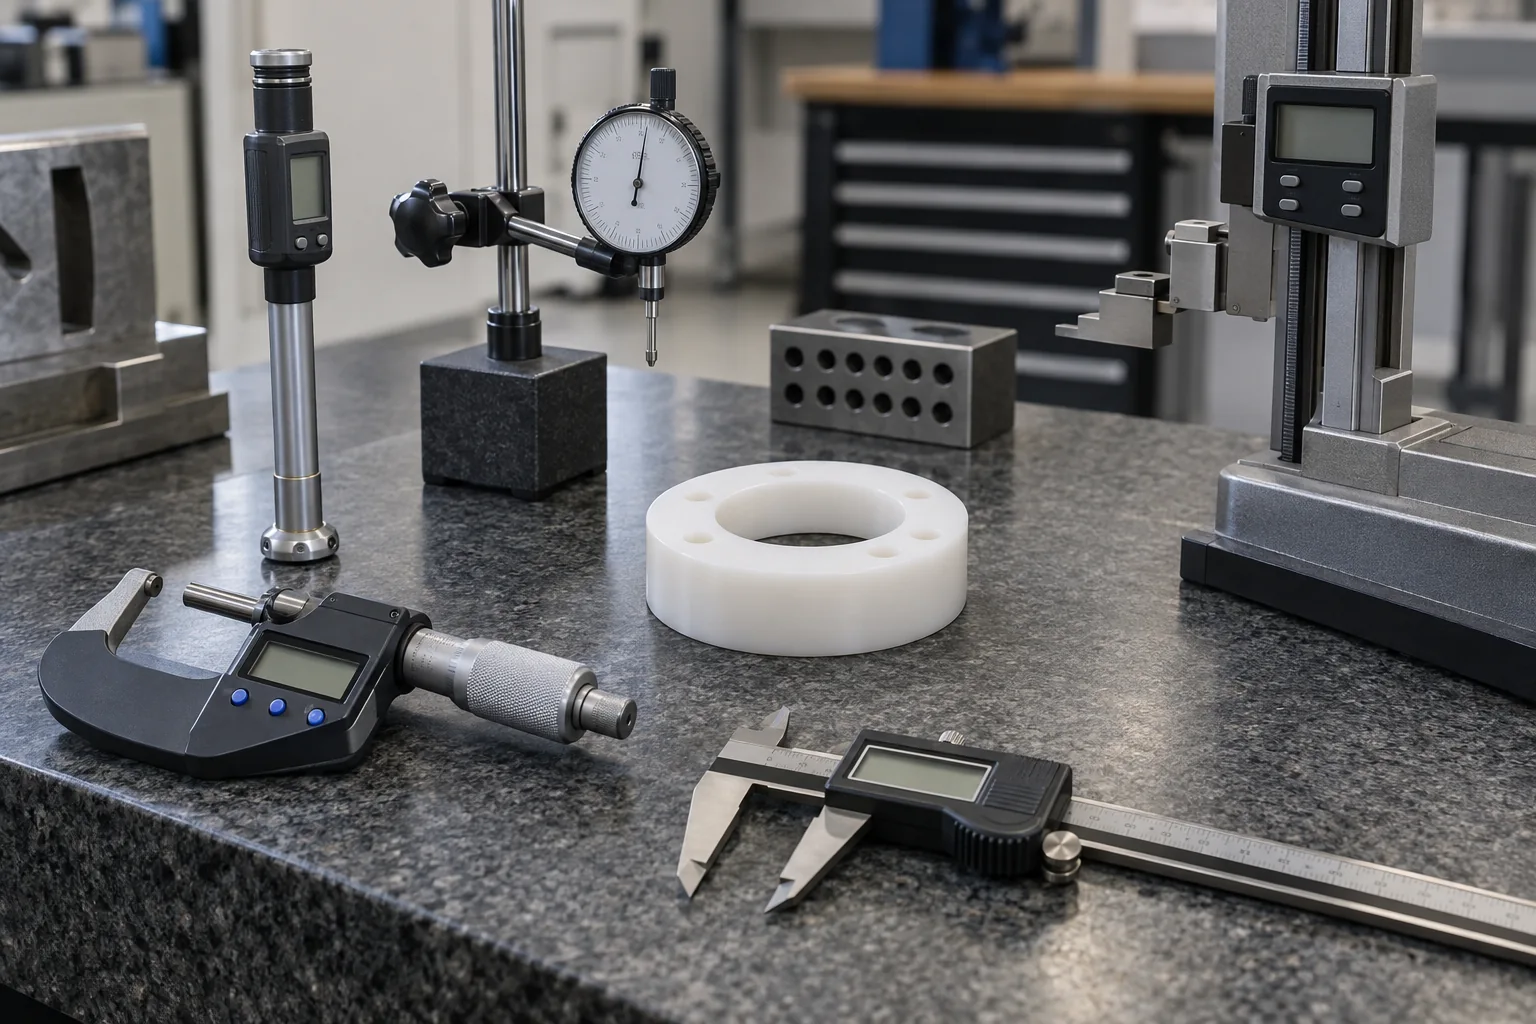
| Equipamento/método | Uso típico |
|---|---|
| Medição CMM, quando necessário e confirmado | Geometria complexa, posição e GD&T |
| Sistema de medição óptica, quando adequado e confirmado | Pequenos recursos, perfis e inspeção sem contato |
| Paquímetros digitais | Verificações dimensionais gerais com tolerância e pressão de contato adequadas |
| Micrômetros externos | Medições de diâmetro externo e espessura |
| Medidores de furo/micrômetros internos | Diâmetros internos e variação do furo |
| Medidor de altura | Alturas, degraus e relações de dados |
| Indicador de discagem | Runout, alinhamento e verificações comparativas adequadas |
| Inspeção superficial/visual | Rebarbas, arranhões, bordas e características cosméticas |
| Medidores de linha | Verificação de thread interna e externa especificada |
A adequação do instrumento inclui status de calibração, resolução, geometria de contato, acesso e incerteza de medição em relação ao limite de aceitação. Um instrumento mais complexo não é automaticamente a melhor escolha para um elemento plástico macio ou mal suportado.
Os plásticos de engenharia podem mudar de dimensão com a temperatura, umidade, pressão de fixação e tensão interna. As condições de inspeção e a força de medição podem influenciar o resultado mais do que muitas peças metálicas.
Muitos plásticos de engenharia se expandem mais com a temperatura do que os metais. Combine a temperatura de medição, o tempo de estabilização e as condições operacionais relevantes para ajustes sensíveis.
O nylon pode absorver umidade e alterar dimensões. Definir se a aceitação se aplica a materiais secos, condicionados ou com serviço equilibrado, incluindo qualquer procedimento de condicionamento acordado.
Polímeros macios podem deformar-se sob pressão excessiva de contato. Use superfícies de contato adequadas e baixa força repetível; evite apertar uma parede fina para obter uma leitura conveniente.
Um ajuste por pressão pode alterar um furo ou alojamento após a montagem. Defina se a dimensão se aplica à peça liberada, à peça restringida ou à condição instalada.
As peças podem se mover após usinagem pesada ou se soltarem do suporte de trabalho. Revise a sequência e quaisquer requisitos acordados de estabilização ou alívio de tensão antes da medição final.
Paredes finas podem flexionar sob sondas, dedos ou suportes. Use uma estratégia de suporte documentada sem forçar a peça a uma forma que ela não possa manter em serviço.
O plano de inspeção deve priorizar dados funcionais e interfaces para que a peça funcione na montagem do cliente. Posição, planicidade, perpendicularidade, paralelismo, concentricidade, excentricidade, perfil e relações de referência precisam de uma configuração adequada, e não apenas de medições de tamanho isoladas.
Relacione o furo do rolamento, os furos de montagem, a interface do sensor e a superfície de contato com o sistema de referência funcional. Verifique como esses recursos se alinham quando a caixa é montada.
Revise o diâmetro externo, o furo do rolamento, a concentricidade e o desvio juntos. Definir eixos, apoios e condição instalada; uma leitura de diâmetro único não pode estabelecer comportamento rotacional.
Conecte a posição da porta, a face de vedação, a ranhura do O-ring e o alinhamento do furo cruzado. A inspeção dimensional de um recurso de vedação é separada de qualquer teste de vazamento ou pressão acordado.
Para peças novas ou desenhos revisados, a inspeção da primeira peça pode ajudar a verificar o material, as dimensões críticas e os requisitos de fabricação antes de repetir a execução.
Solicite um relatório dimensional, desenho em balão, certificado de material ou peças de amostra durante a RFQ. Confirme quais itens estão disponíveis e incluídos na cotação.
Quando for necessária a aprovação do cliente, defina a quantidade da amostra, os critérios de revisão e o ponto de suspensão da produção. A aprovação deve referir-se à revisão do desenho divulgado e ao escopo de inspeção declarado.
A inspeção dimensional da primeira peça e relatórios específicos do cliente podem ser organizados quando acordado durante a cotação. Um formato formal da FAI ou um requisito do primeiro artigo específico da norma precisa de confirmação separada; a aprovação da amostra não substitui os controles acordados para produção subsequente.
Rebarbas, arestas vivas, arranhões, amassados, lascas, embaçamento, qualidade de polimento, variação óbvia de cor, marcas de ferramentas e contaminação devem ser analisados em relação aos critérios de aceitação definidos.
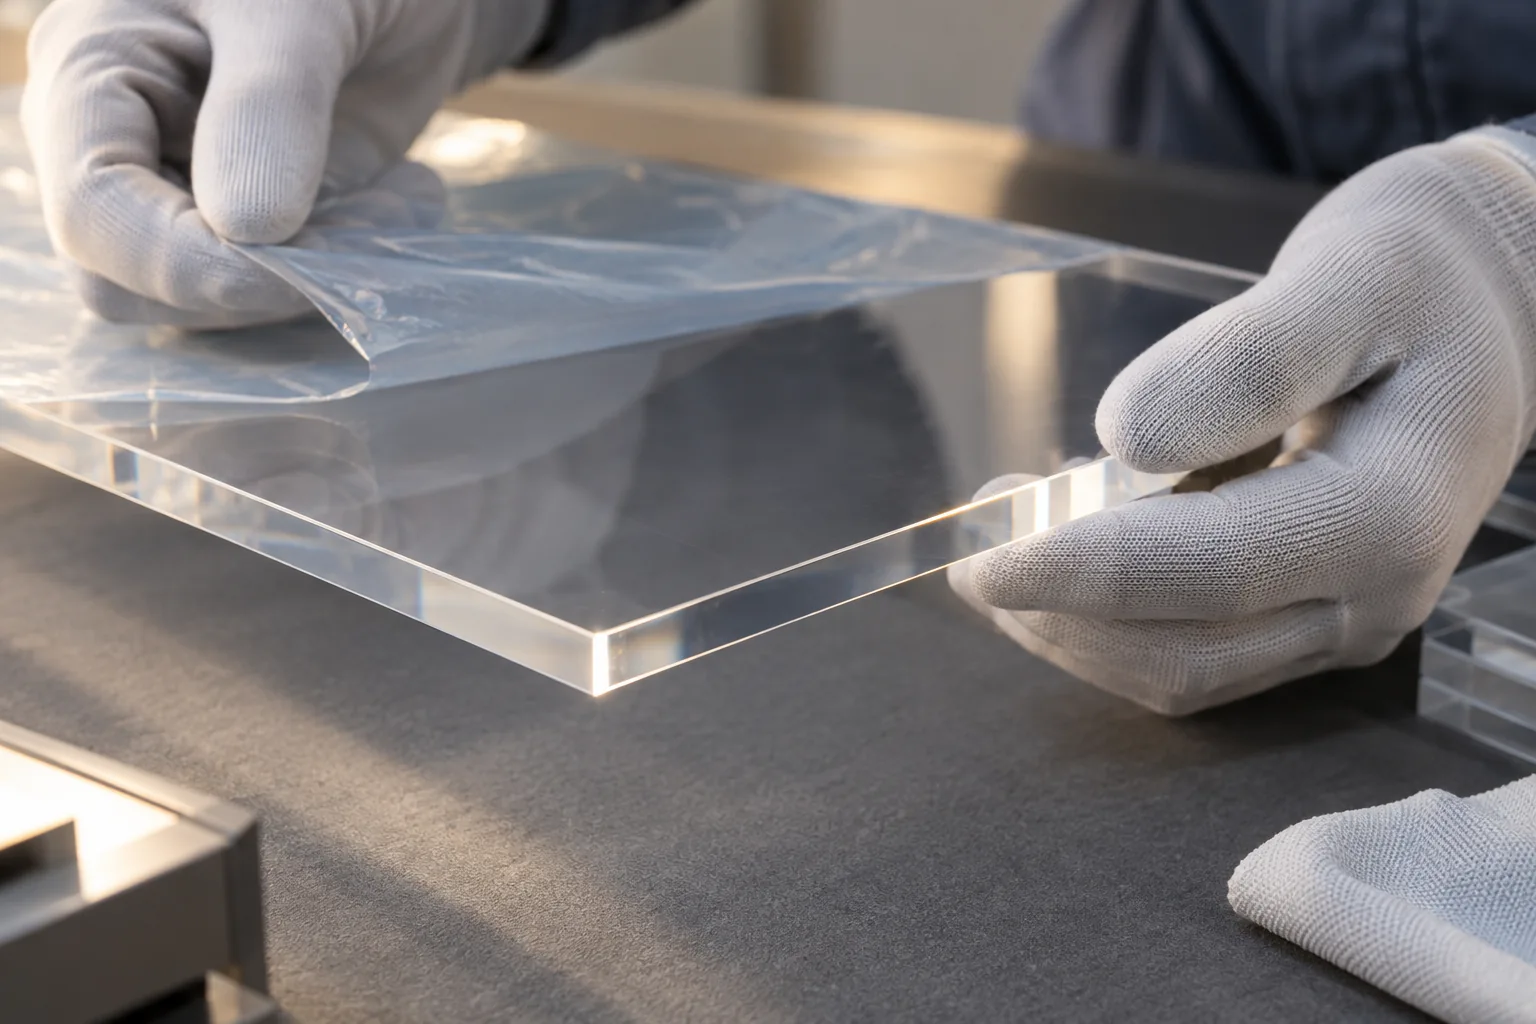
Revise a clareza óptica, rachaduras, fissuras e polimento. Indique as condições de visualização e quais faces importam; a aparência visual por si só não estabelece um desempenho óptico especificado.
Verifique arranhões, embaçamento e condição da película protetora. Preserve as superfícies designadas durante o manuseio e embalagem e defina zonas cosméticas aceitáveis antes da produção.
Especifique amostras de referência ou limites visuais onde a aparência é importante. Arestas funcionais e interseções internas podem exigir mais atenção do que faces externas não críticas. Confirme qualquer rugosidade numérica ou requisito de medição óptica separadamente de uma verificação visual geral.
Um componente pode atender às suas dimensões externas e ainda falhar durante a montagem se roscas, inserções, furos ou interfaces de encaixe por pressão estiverem incorretos. Inspecione esses recursos como interfaces de montagem funcionais.
Verifique o tamanho, a profundidade, o acesso e o engate especificados da rosca com o método apropriado. Parafusos, pinos e rolamentos devem corresponder às especificações de hardware ou montagem divulgadas.
Revise a posição da pastilha, a geometria do ajuste por pressão e o alinhamento da montagem. Se o desempenho de retenção ou extração for importante, defina um teste separado e um requisito de aceitação, em vez de presumir que uma verificação dimensional o estabeleça.
Comece com o trabalho do componente na montagem e, em seguida, identifique as interfaces que podem causar problemas de ajuste ou desempenho. Explore a página do componente correspondente para preparação do desenho e considerações sobre materiais.
Geometria do dente, furo, excentricidade e cubo
DE, furo, concentricidade e desvio
ID, OD, folga e concentricidade
ID, DE, circularidade e ajuste instalado
Espessura, paralelismo e furo
Espessura, espaçamento e localização do furo
Portas, roscas, ranhuras para anéis de vedação e faces de vedação
Furos críticos, interfaces e datums
Recortes, montagens de PCB e ajuste de painel
Espessura, perfil e padrão de furo
Datums, posição do localizador e ajuste da peça
A aplicação ajuda a definir prioridades de inspeção. Os requisitos específicos de qualificação, teste e documentação do cliente devem ser confirmados para a peça real e o escopo de fornecimento.
Material, estabilidade dimensional, controle de rebarbas, limpeza e embalagem
Classe do material, dimensões críticas, condição da superfície e documentação
Classificação do material, interfaces críticas, rastreabilidade solicitada e relatórios dimensionais
Repetibilidade, excentricidade, interfaces de desgaste e geometria do localizador
Geometria do isolamento, dimensões de fuga/folga e alinhamento do conector
Ajustes, margem de desgaste, pontos de referência de montagem e consistência das peças de reposição
Condição da superfície, documentação do material, capacidade de limpeza e desgaste
Posição da porta, superfícies de vedação, ranhuras para anéis de vedação e rebarbas internas
Repetibilidade, material, ajuste e rastreabilidade quando necessário
A inspeção dimensional não estabelece aprovação médica, aeroespacial, de contato com alimentos, elétrica ou automotiva. Identifique antecipadamente os padrões aplicáveis, o material exato e as evidências necessárias para que a viabilidade e as responsabilidades possam ser analisadas.
Os requisitos de documentação devem ser especificados durante a RFQ para que o plano de inspeção e relatórios possa ser incluído na cotação. Confirme a disponibilidade, o formato, o escopo da amostra e qualquer ligação necessária às peças entregues.
| Documento | Finalidade/acordo necessário |
|---|---|
| Certificado de material | Apoiar a verificação do grau exato do material; confirmar evidências do fornecedor |
| Relatório de inspeção dimensional | Registrar recursos medidos acordados e revisão de desenho |
| Relatório de primeira parte / primeiro artigo | Registre o escopo de inspeção da amostra acordado e o formato necessário |
| Documentação RoHS/REACH | Revise a relevância e a disponibilidade do material especificado e do escopo de fornecimento |
| Fotos de inspeção | Fornecer verificação visual específica do projeto, quando acordado |
| Relatório específico do cliente | Use um formato de inspeção e requisitos de relatório acordados |
| Requisitos de embalagem/etiqueta | Apoie a identificação de peças e as necessidades de rastreabilidade acordadas |
Liste os documentos que você precisa antes de fazer o pedido. Uma declaração de material do fornecedor, um relatório dimensional e um relatório de teste funcional respondem a diferentes questões; um não deve ser tratado como um substituto dos outros.
Quando um problema dimensional ou de qualidade for identificado, a peça ou lote afetado deverá ser isolado e analisado em relação ao desenho antes do envio ou ação corretiva.
Contenha o escopo afetado, verifique a medição e estabeleça o requisito antes de decidir a disposição. Revise o material, configuração, ferramentas, sequência de usinagem e manuseio conforme relevante para o problema. O retrabalho deve preservar os demais requisitos do desenho; um remake pode ser necessário onde não puder.
Registre as medidas de correção e revisão para prevenir a recorrência. Reinspecione os recursos afetados e quaisquer dimensões relacionadas antes do lançamento. Qualquer desvio proposto das especificações do cliente requer acordo, em vez de envio silencioso. Os formatos de ação corretiva específicos do cliente devem ser confirmados antecipadamente.
A inspeção só será concluída quando as peças, revisão, quantidade, condição e documentos necessários corretos forem confirmados antes do envio.
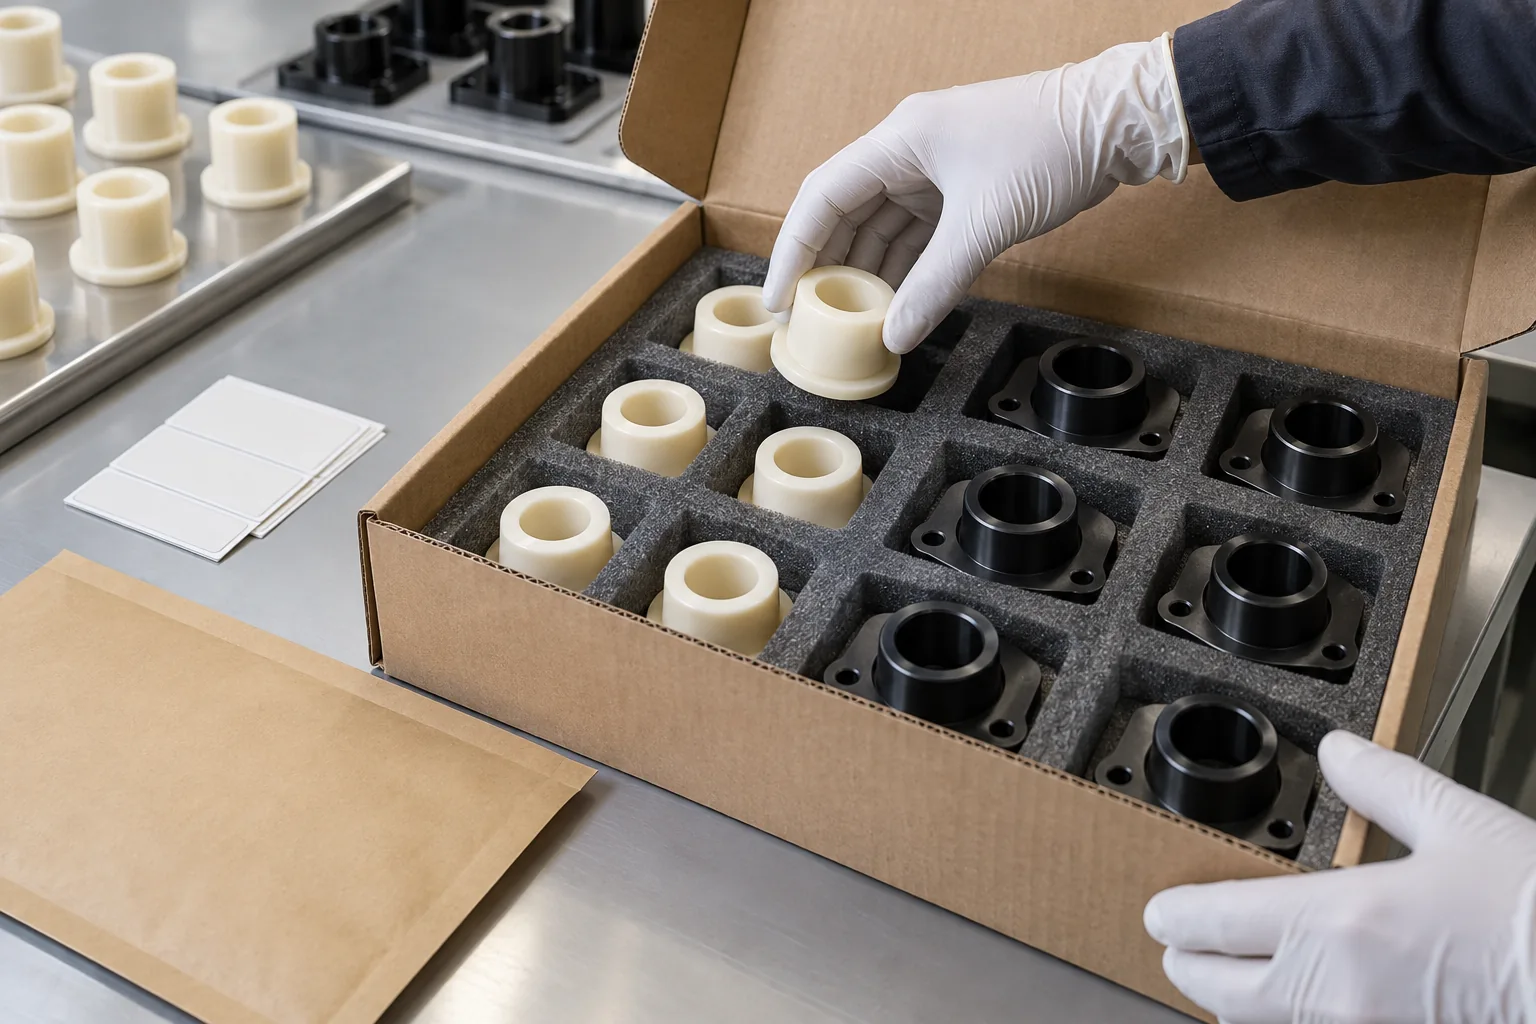
Verifique a quantidade, número da peça, revisão, condição visual e status da inspeção. Inclua os rótulos e documentos acordados e confirme que as peças liberadas estão separadas de tudo o que ainda está em revisão.
Utilize separadores ou embalagens adequadas para peças transparentes e polidas, superfícies críticas, roscas e furos de precisão. A gaxeta deve evitar danos por contato e evitar a distorção de componentes delgados.
Combine qualquer requisito especial de limpeza, manuseio ou embalagem com o pedido. A embalagem faz parte da preservação da condição inspecionada durante o transporte; uma medição correta na bancada não pode evitar danos causados por proteção deficiente posteriormente.
Nosso objetivo é fabricar um componente plástico que corresponda ao desenho, se adapte à montagem e desempenhe a função pretendida. Os requisitos de qualidade são revisados antes da fabricação para que possam orientar o processo.
Requisitos, revisões de desenhos e interfaces funcionais são revisados antes da usinagem.
O polímero e o grau exatos são tratados como parte da especificação.
A inspeção se concentra nas dimensões que controlam o ajuste e a função.
O comportamento do material e as condições de medição são considerados no plano.
Verificações apropriadas são feitas dentro da sequência de usinagem.
Os relatórios e evidências solicitados podem ser incorporados à RFQ.
Respostas sobre métodos de inspeção, comportamento de materiais, características críticas e documentação do projeto.
Planejamos a inspeção em torno do desenho, material exato e características funcionais. As verificações apropriadas durante o processo e finais podem abranger tamanho, posição, superfícies e interfaces de montagem usando os métodos e condições de aceitação acordados.
O método de medição depende do recurso e da tolerância. Paquímetros, micrômetros, medidores de furos, medidores de altura, indicadores, medidores de rosca e métodos visuais atendem a diferentes tarefas; confirme qualquer equipamento óptico ou CMM necessário, capacidade e relatórios durante a cotação.
Os requisitos de tolerância rígida podem ser revisados recurso por recurso. Forneça referências, limites, classificação do material, condições de suporte e temperatura de inspeção para que um plano de medição prático possa ser acordado. Nenhuma tolerância única se aplica a todas as geometrias plásticas.
A temperatura pode alterar as dimensões da peça e seu ajuste aos materiais correspondentes. Combine estabilização, temperatura de inspeção e qualquer requisito de condição de serviço para dimensões termicamente sensíveis.
A inspeção do nylon deve usar um estado de condicionamento do material acordado. Especifique se as dimensões se aplicam a seco, condicionadas ou nas condições de serviço relevantes e defina qualquer procedimento de condicionamento necessário antes da produção.
Os relatórios de inspeção dimensional podem ser revisados durante a cotação. Identifique as características, quantidade de amostra, revisão de desenho e formato de relatório necessário para que o escopo e a disponibilidade possam ser confirmados.
Os certificados de materiais dependem do grau exato, do fornecedor de estoque e dos registros disponíveis. Indique o certificado necessário e a ligação de rastreabilidade durante a RFQ para que possam ser confirmados antes do pedido.
A inspeção dimensional da primeira peça e relatórios específicos do cliente podem ser organizados quando acordado durante a cotação. Especifique um formato ou padrão FAI formal separadamente, juntamente com o escopo da amostra e os requisitos de aprovação.
A inspeção crítica de GD&T começa com o sistema de referência do desenho e o padrão aplicável. O método de configuração e medição deve avaliar a relação especificada, incluindo o estado livre, restrito ou instalado definido, quando relevante.
Envie o desenho liberado, CAD, classe do material, dimensões críticas, ajustes, GD&T, amostragem necessária e formato do relatório. Inclui requisitos de certificado, rastreabilidade, cosméticos, testes funcionais e embalagem que afetam a aceitação.
DEFINA O QUE ACEITAÇÃO SIGNIFICA PARA SUA PARTE
Carregue seu desenho e diga-nos quais dimensões, materiais, ajustes, recursos de GD&T, relatórios de inspeção e requisitos de documentação são essenciais para o seu projeto. TOPS Plastics pode revisar os requisitos de fabricação e inspeção juntos antes da cotação.
Empresa, nome, e-mail e telefone são obrigatórios. País, número de peça, quantidade e upload de desenho são opcionais. Inclua requisitos de qualidade adicionais no desenho ou no e-mail.
info@tops-precision.comSTEP/STP/IGES/X_T/DWG/DXF/PDF ou ZIP, máximo 10 MB. Pacotes maiores podem ser compartilhados por email. Combine o tratamento de arquivos confidenciais antes de enviar desenhos confidenciais.