DE LA RÉVISION DES DESSINS À LA LIBÉRATION DE L'EXPÉDITION
Contrôle qualité et inspection des pièces en plastique de précision
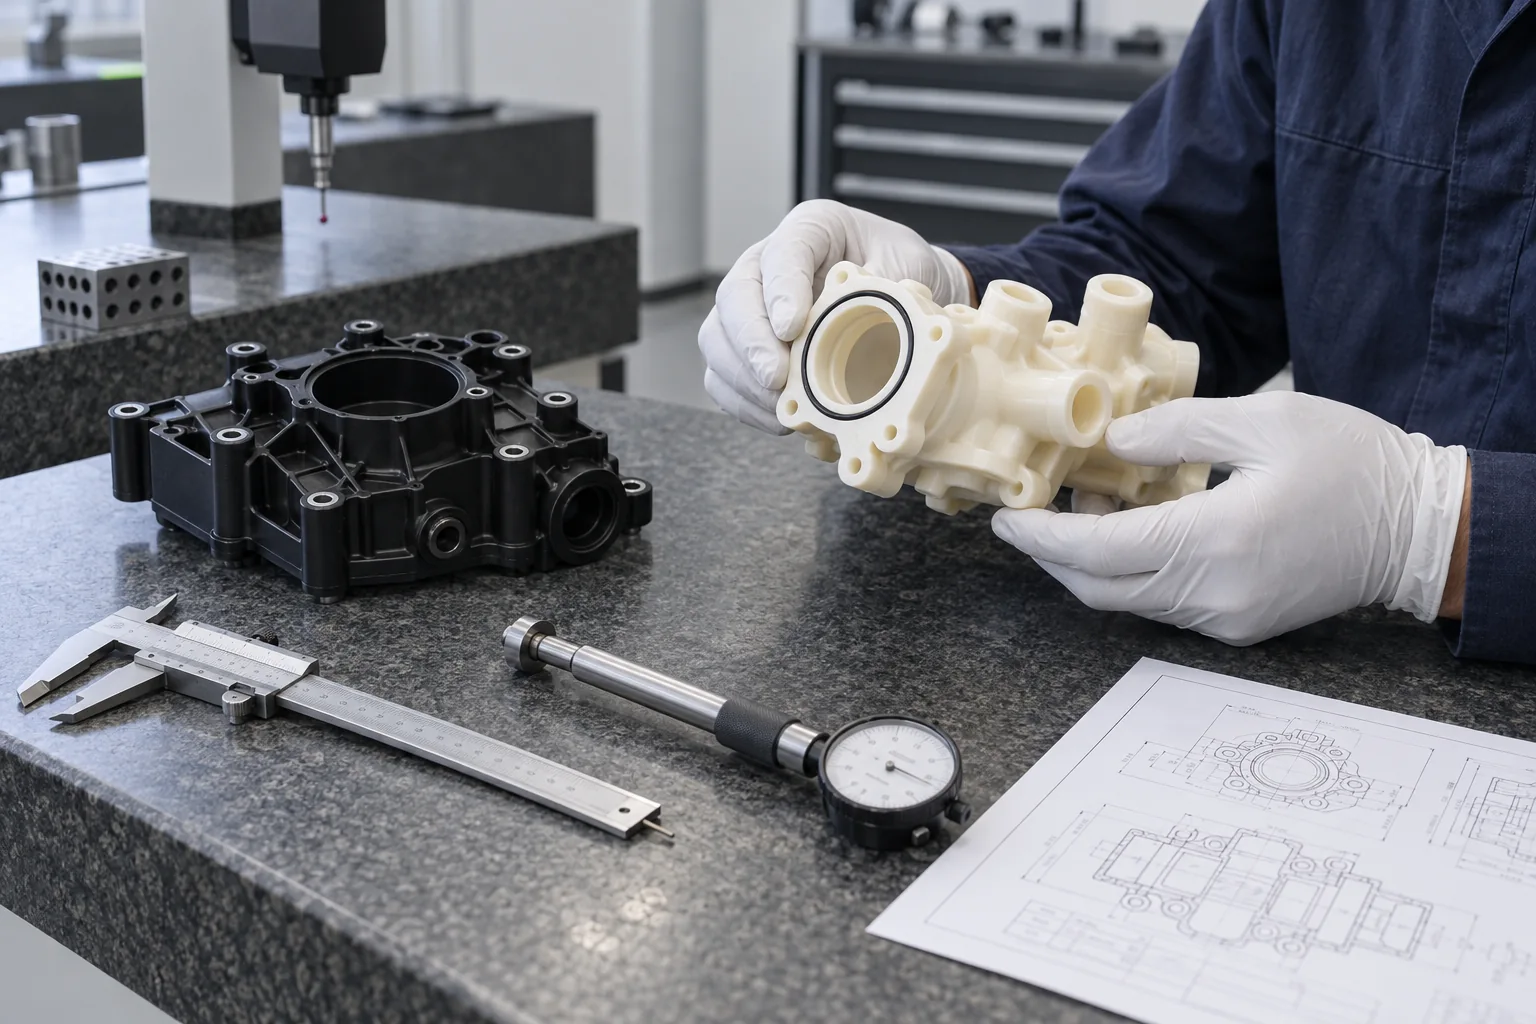
Le TOPS Plastics applique un contrôle qualité tout au long du processus de fabrication, depuis l'examen des dessins et la vérification des matériaux jusqu'aux mesures en cours de processus, à l'inspection dimensionnelle finale et à l'expédition. Notre approche d'inspection se concentre sur les caractéristiques qui déterminent la façon dont votre pièce en plastique s'ajuste, scelle, se déplace, s'aligne et fonctionne lors de l'assemblage final.
Dimensions critiques vérifiées par rapport à vos spécifications
Vérification du matériel
Confirmer la qualité de plastique technique spécifiée
Contrôle en cours de processus
Détecter les problèmes dimensionnels avant l'usinage final
Inspection finale
Pièces examinées avant emballage et expédition
Nous ne considérons pas l’inspection comme l’étape finale. La qualité commence avant que le premier outil ne touche le matériau.
01
Comment le TOPS Plastics contrôle-t-il la qualité des pièces ?
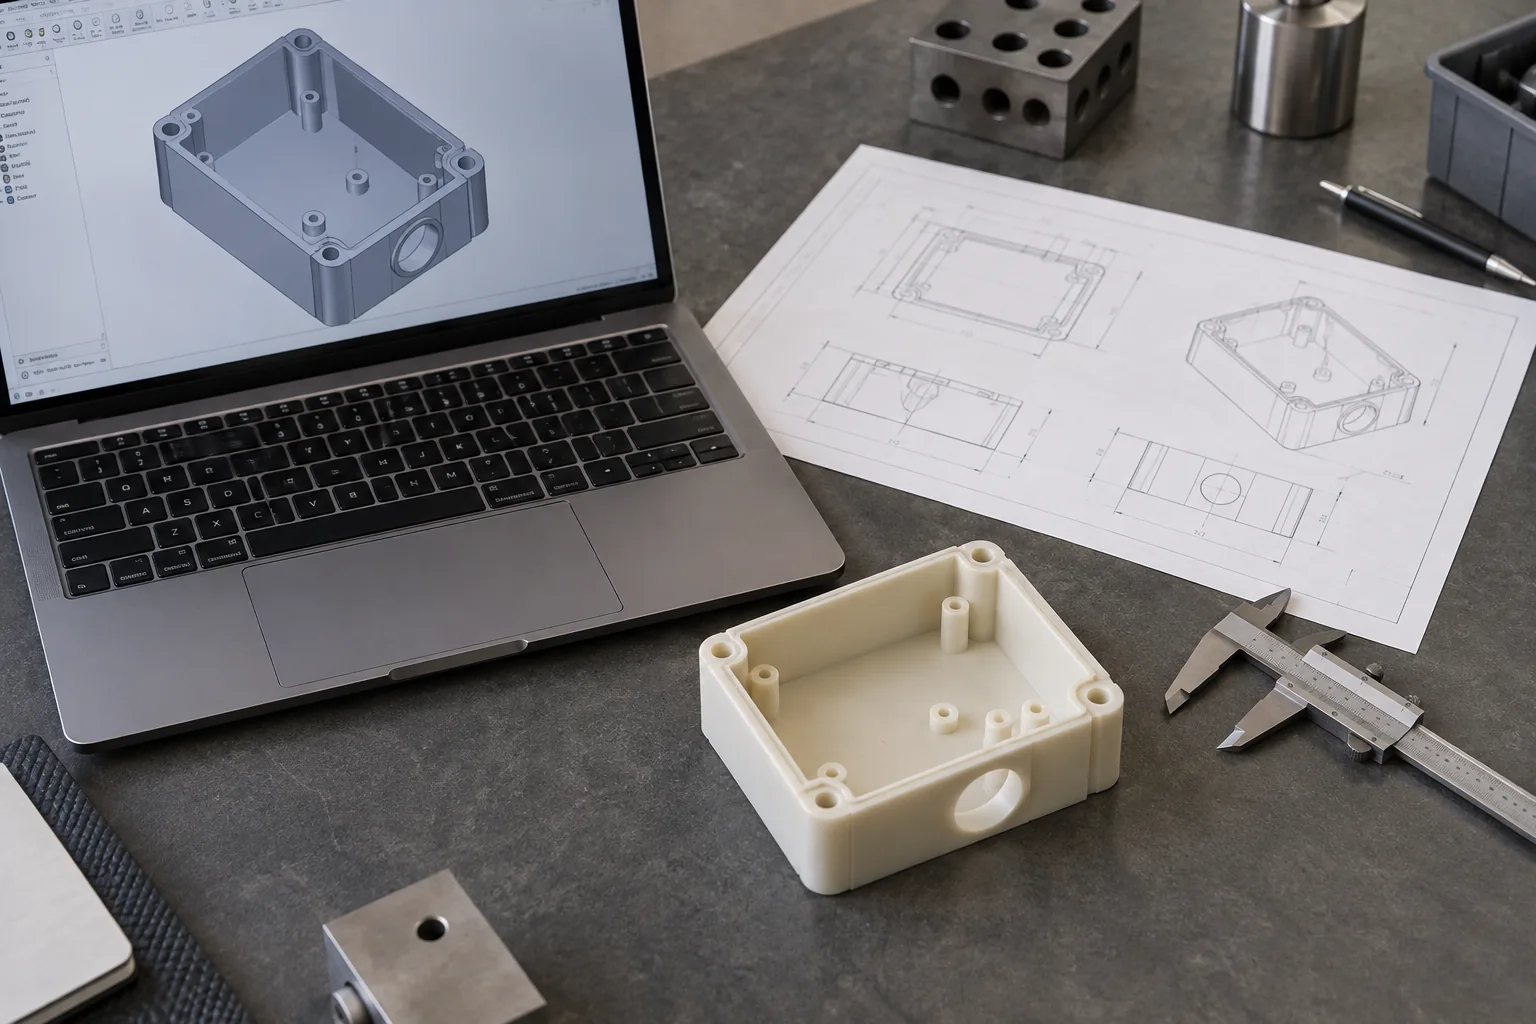
Chaque projet commence par le dessin, les matériaux, les tolérances et les exigences fonctionnelles. L'inspection est planifiée autour des caractéristiques les plus importantes à ajuster, à assembler et à performances.
01
Revue de dessin
Confirmez la révision publiée, les interfaces fonctionnelles et les exigences d’acceptation.
02
Vérification du matériel
Examinez le polymère, la qualité exacte, la forme de stock et les preuves requises du fournisseur.
03
Planification des processus
Identifier les références, les supports de travail, les étapes d'inspection et les méthodes de mesure pratiques.
04
Inspection en cours de processus
Vérifiez les caractéristiques importantes tandis que des corrections restent possibles dans la séquence d'usinage.
05
Inspection finale
Examinez les dimensions, les surfaces, les caractéristiques d’assemblage et l’état d’inspection convenus.
06
Documentation et expédition
Confirmez les rapports, l'identité de la pièce, la quantité et l'emballage de protection avant la sortie.
02
La qualité commence par l'examen des dessins et des spécifications
Le plan d'inspection correct commence par identifier les dimensions qui contrôlent la fonction de la pièce. Examinez ensemble le dessin publié et la CAO, résolvez les informations contradictoires et convenez des critères d'acceptation avant l'usinage.
Exigences matérielles
Confirmez la famille de polymères, la qualité exacte, la formulation chargée ou non, la couleur, la forme de stock et toute exigence de certification. Un nom de matériau générique peut laisser des différences importantes non résolues.
Dimensions et tolérances critiques
Séparez les tolérances générales des tolérances critiques. Identifiez les ajustements, la position des trous, l'épaisseur des parois et les dimensions de la pile d'assemblage, ainsi que les informations sur les pièces à assembler.
Exigences GD&T
Vérifiez la planéité, la perpendiculaire, le parallélisme, la position, la concentricité et le faux-rond, le cas échéant. Utilisez la norme et l'édition indiquées sur le dessin, avec des références claires.
Exigences fonctionnelles
Identifiez les faces d'étanchéité, les ajustements de roulements, le jeu de glissement, la pile d'assemblage, les surfaces optiques et les interfaces d'accouplement. L'assemblage prévu permet de déterminer comment une fonctionnalité doit être mesurée.
Exigences spéciales en matière d'inspection
Définir l'état de surface, l'ébavurage, la propreté, les rapports d'inspection, les certificats de matériaux et l'emballage. Convenez de la fréquence d’inspection et de tout point d’attente d’approbation du client pendant le devis.
03
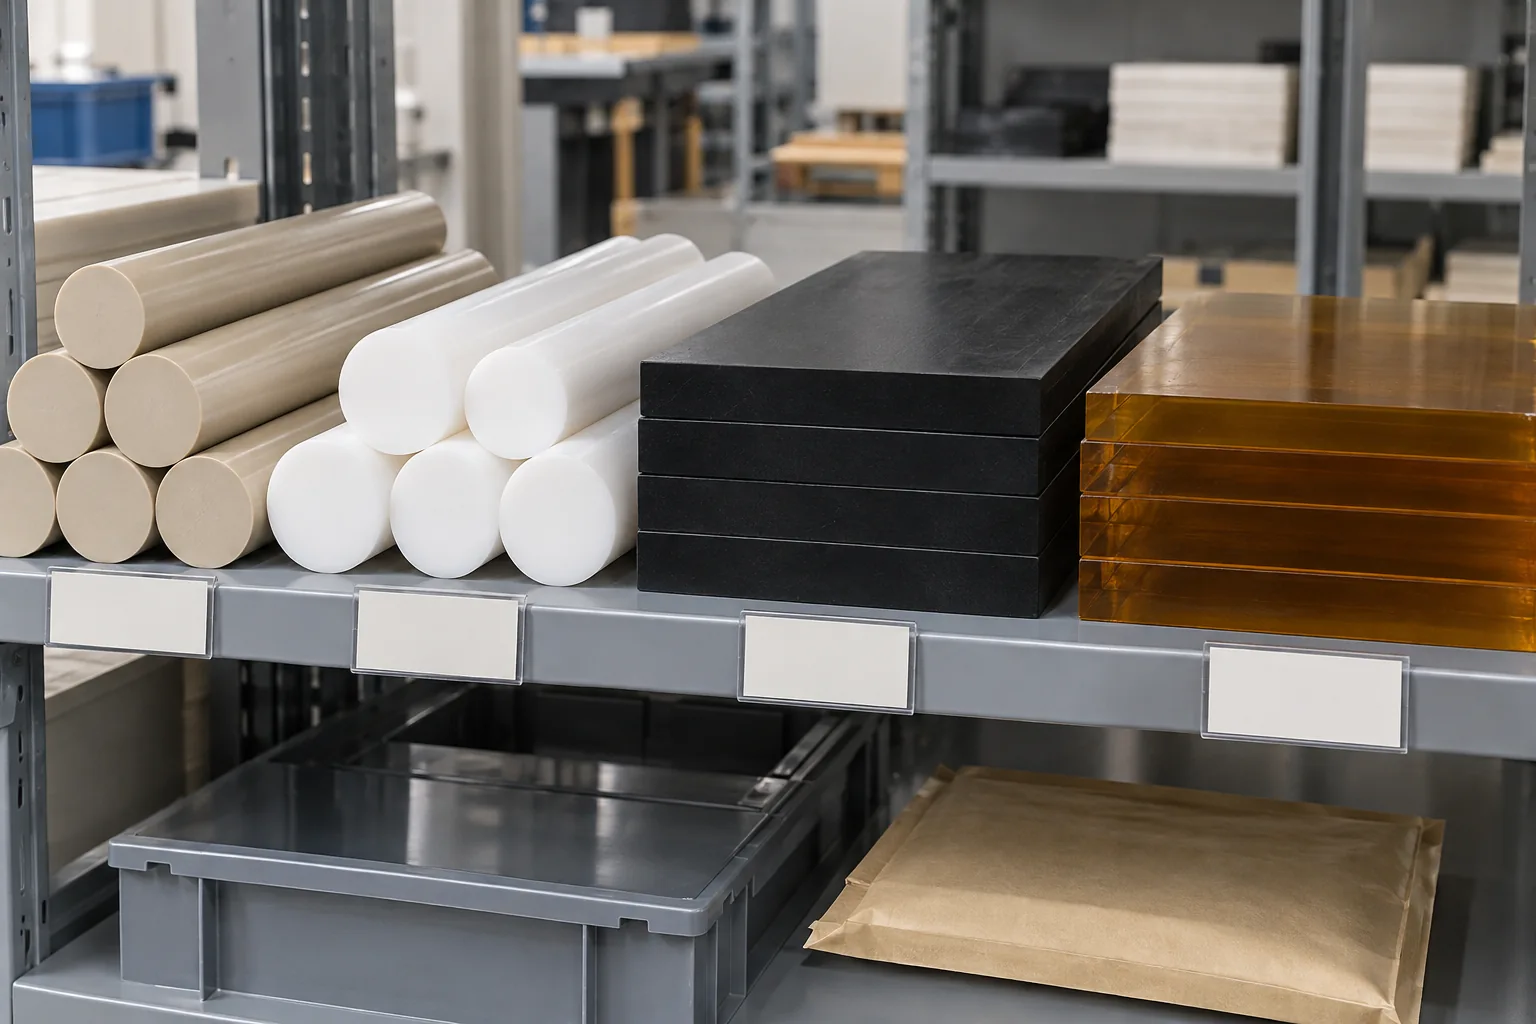
Vérification des matériaux pour les pièces en plastique technique
Utiliser le bon matériau est aussi important que d’usiner les bonnes dimensions. Une pièce en PEEK ou en nylon dimensionnellement acceptable peut toujours ne pas convenir si la qualité, la charge ou la formulation diffère des spécifications.
Identifiez le stock
Faites correspondre l’identification du matériau, la documentation du fournisseur et la désignation de la qualité aux exigences d’achat. Vérifiez la couleur, l'état rempli/non rempli et la forme du stock avant que le matériau n'entre dans la séquence d'usinage.
Planifier les preuves
Les informations sur le lot ou le lot, les certificats de matériaux et les liens requis vers les pièces livrées doivent être définis à l'avance. La disponibilité dépend du stock exact, des enregistrements des fournisseurs et du flux de production convenu.
Les certificats de matériaux et les exigences de traçabilité peuvent être examinés lors du devis. Un contrôle visuel de la couleur à lui seul ne permet pas d'établir l'identité, la formulation ou la conformité du polymère. Examinez les PEEK, POM / Delrin, PTFE, Nylon, UHMW, PEI / Ultem, PPS, PVDF et Torlon / PAI par rapport à leur qualité spécifiée exacte.
04
Inspection en cours de processus pendant l'usinage CNC
L'inspection en cours de processus permet d'identifier la dérive dimensionnelle avant qu'une pièce ne soit entièrement usinée, réduisant ainsi le risque de rebut et permettant de contrôler les caractéristiques critiques au stade de production approprié.
Après l'enlèvement des stocks
Vérifiez les dimensions brutes, l'épaisseur des parois et les signes de mouvement après un enlèvement important de matière. Laisser une surépaisseur de finition adaptée là où la géométrie et le comportement du matériau l'exigent.
Aux opérations critiques
Examinez les alésages critiques, les emplacements des trous et la position des fixations par rapport aux références du processus. Vérifiez que le support et le serrage n'ont pas caché de déformation ou modifié la géométrie à l'état libre.
Pendant la production répétée
Surveillez l’usure des outils, la formation de bavures et les tendances dimensionnelles. Les dimensions sensibles à la température peuvent nécessiter une séquence de stabilisation et de mesure convenue plutôt qu'une lecture immédiate à côté d'une machine chaude.
05
Inspection dimensionnelle finale avant expédition
L'inspection finale se concentre d'abord sur les caractéristiques qui contrôlent l'ajustement, l'étanchéité, le mouvement, l'alignement et l'assemblage. La portée de l’inspection et l’échantillonnage doivent suivre les exigences convenues en matière de dessin et de commande.
Caractéristique
Objectif d'inspection typique
Dimensions hors tout
Taille des pièces et enveloppe d’assemblage
Diamètre d'alésage
Ajustement d'arbre, de roulement ou d'insert
Position du trou
Alignement de l'assemblage
Planéité
Surfaces de contact et d'étanchéité
Parallélisme
Précision de l'assemblage et du montage
Épaisseur
Hauteur et espacement des piles
Faux-rond
Rouleaux, arbres et pièces rotatives
Rainures pour joints toriques
Géométrie du joint
Fonctionnalités du fil
Assemblage de fixations et de raccords
Profil critique
Interface fonctionnelle
Enregistrez l’état d’inspection pertinent, la configuration des données et la limite d’acceptation pour les fonctionnalités critiques. Une pièce retenue dans un montage peut produire un résultat différent d'une pièce libérée ; la condition convenue doit refléter le dessin et l'application.
06
Équipement d'inspection et méthodes de mesure
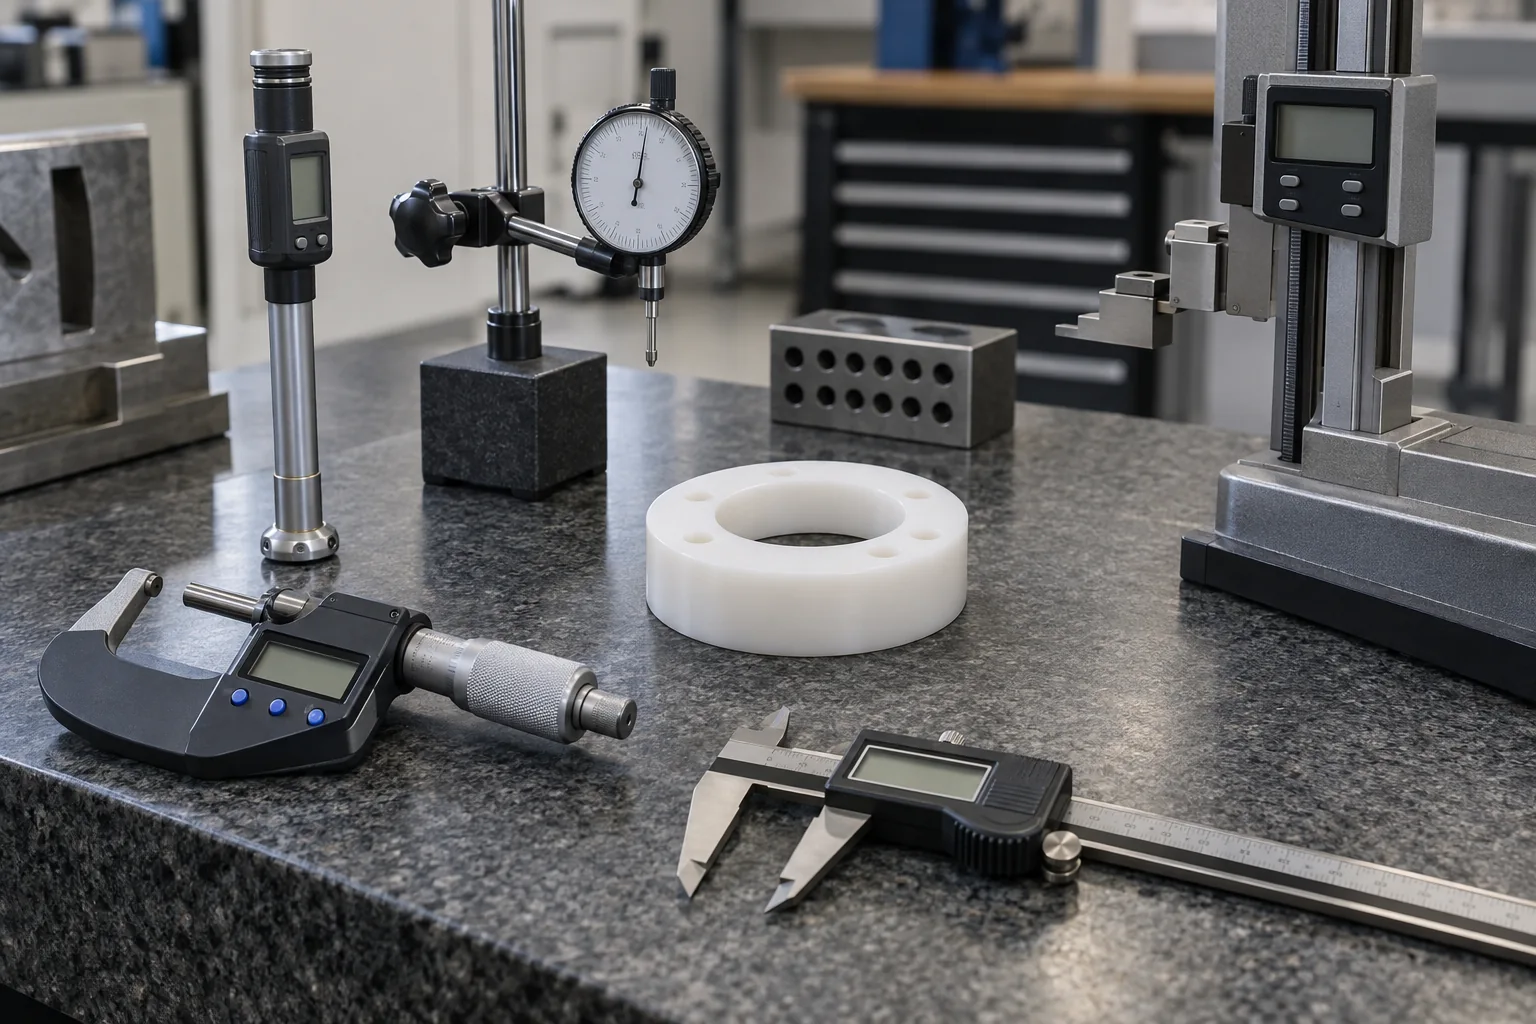
Mesuré avec l'outil approprié pour la fonctionnalité : sélectionnez l'accès, la résolution, la force de mesure et la configuration autour de la tolérance. Les méthodes ci-dessous constituent un guide de planification des inspections ; confirmez l’équipement, la capacité et l’itinéraire de reporting requis pour votre projet lors du devis.
Matériel / méthode
Utilisation typique
Mesure CMM, si nécessaire et confirmée
Géométrie complexe, position et GD&T
Système de mesure optique, si approprié et confirmé
Petites fonctionnalités, profils et inspection sans contact
Pieds à coulisse numériques
Contrôles dimensionnels généraux avec tolérance et pression de contact appropriées
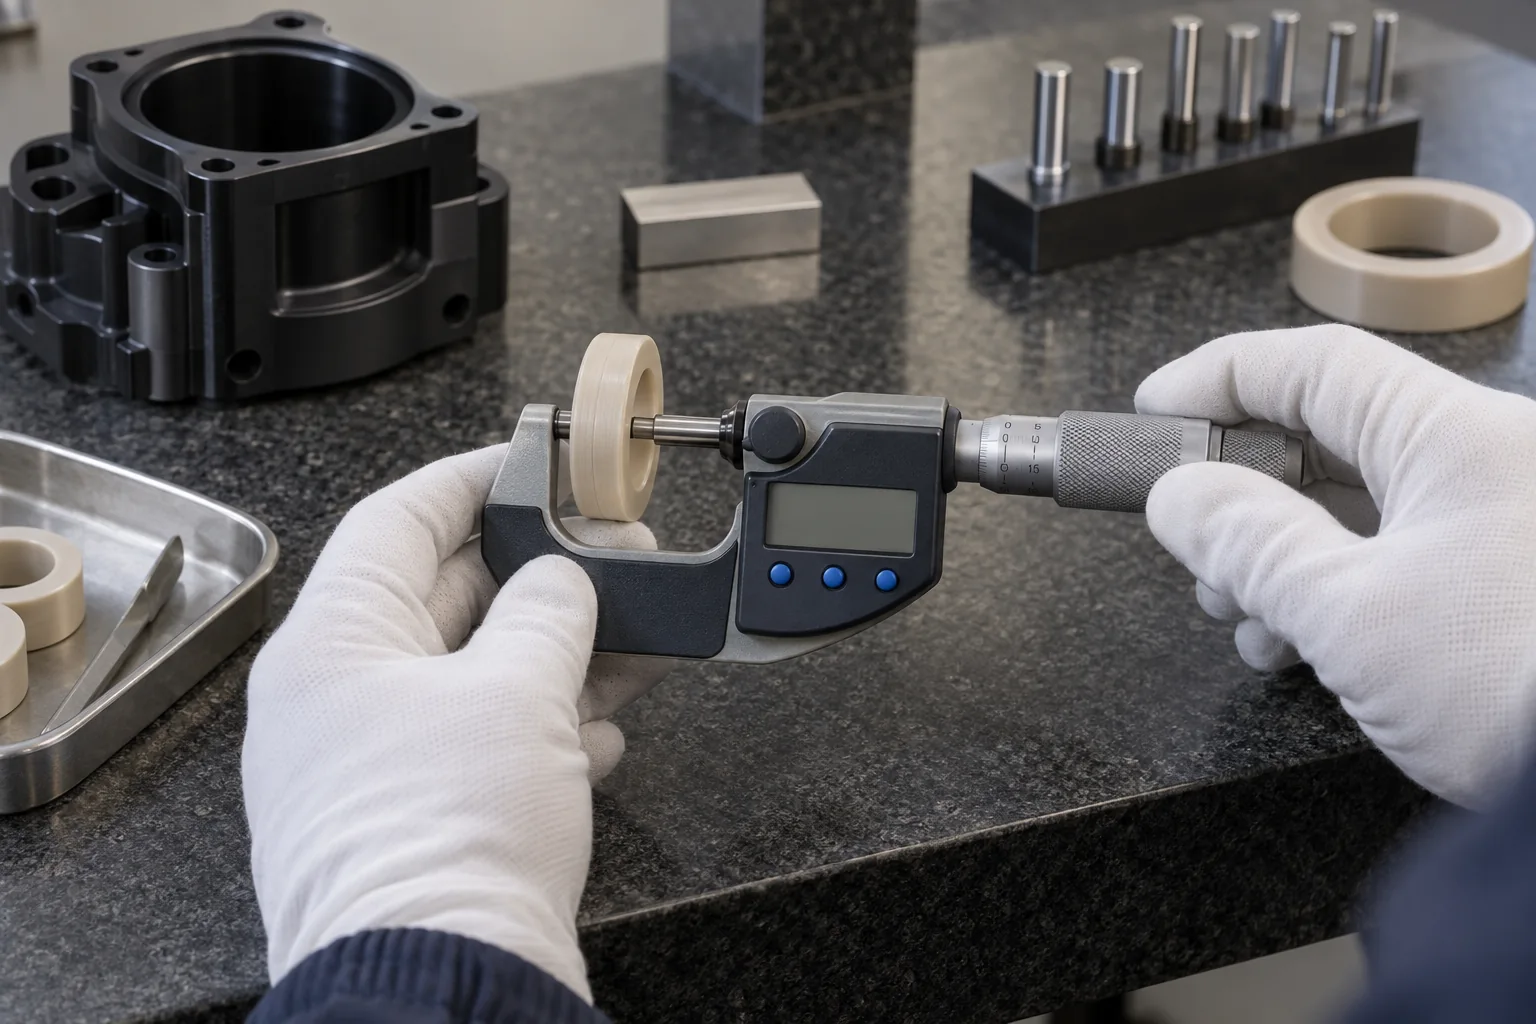
Micromètres extérieurs
Mesures de diamètre extérieur et d'épaisseur
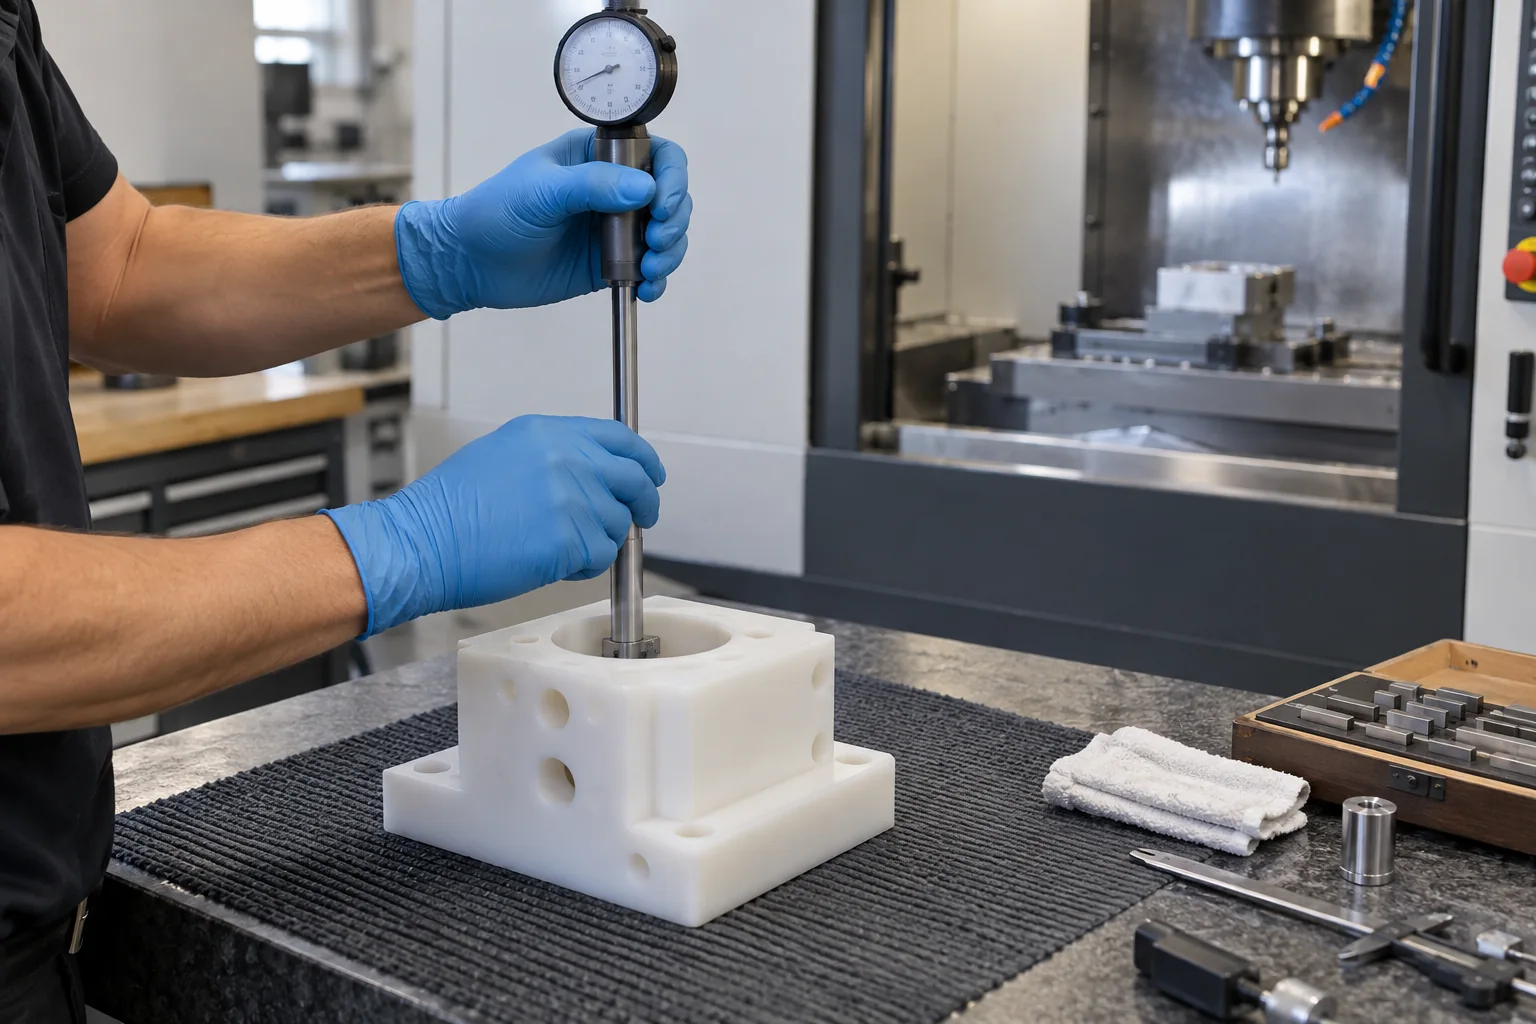
Jauges d'alésage / micromètres intérieurs
Diamètres internes et variation d'alésage
Jauge de hauteur
Hauteurs, marches et relations de référence
Indicateur à cadran
Vérifications de faux-rond, d'alignement et comparatifs appropriés
Inspection superficielle/visuelle
Bavures, rayures, bords et caractéristiques cosmétiques
Jauges de filetage
Vérification spécifiée des filetages internes et externes
L'adéquation de l'instrument comprend l'état d'étalonnage, la résolution, la géométrie du contact, l'accès et l'incertitude de mesure par rapport à la limite d'acceptation. Un instrument plus complexe n’est pas automatiquement un meilleur choix pour un élément en plastique mou ou mal supporté.
07
Pourquoi l’inspection des pièces en plastique est-elle différente de l’inspection des pièces métalliques ?
Les plastiques techniques peuvent changer de dimension en fonction de la température, de l'humidité, de la pression de serrage et des contraintes internes. Les conditions de contrôle et la force de mesure peuvent influencer le résultat plus que pour de nombreuses pièces métalliques.
Température
De nombreux plastiques techniques se dilatent davantage avec la température que les métaux. Convenez de la température de mesure, du temps de stabilisation et des conditions de fonctionnement pertinentes pour les ajustements sensibles.
Absorption d'humidité
Le nylon peut absorber l'humidité et modifier les dimensions. Définir si l'acceptation s'applique aux matériaux secs, conditionnés ou équilibrés en service, y compris toute procédure de conditionnement convenue.
Force de mesure
Les polymères mous peuvent se déformer sous une pression de contact excessive. Utiliser des surfaces de contact appropriées et une faible force reproductible ; évitez de presser une paroi mince pour obtenir une lecture pratique.
Dimensions à l'état libre et dimensions installées
Un ajustement serré peut changer un alésage ou un boîtier après l'assemblage. Définissez si la cote s'applique à la pièce libérée, à la pièce retenue ou à l'état installé.
Contrainte interne
Les pièces peuvent bouger après un usinage lourd ou se détacher du support de pièce. Examinez la séquence et toutes les exigences convenues en matière de stabilisation ou de soulagement des contraintes avant la mesure finale.
Déformation des parois minces
Les parois minces peuvent fléchir sous les sondes, les doigts ou les supports. Utilisez une stratégie de support documentée sans forcer la pièce dans une forme qu'elle ne peut pas maintenir en service.
08
Comment contrôlons-nous les dimensions critiques et le GD&T ?
Le plan d’inspection doit donner la priorité aux données fonctionnelles et aux interfaces afin que la pièce fonctionne dans l’assemblage du client. Les relations de position, de planéité, de perpendiculaire, de parallélisme, de concentricité, de faux-rond, de profil et de référence nécessitent une configuration appropriée, et pas seulement des mesures de taille isolées.
Boîtier en plastique
Reliez l'alésage du roulement, les trous de montage, l'interface du capteur et la surface de contact au système de référence fonctionnel. Vérifiez comment ces caractéristiques s'alignent lorsque le boîtier est monté.
Rouleau en plastique
Examinez ensemble le diamètre extérieur, l'alésage du roulement, la concentricité et le faux-rond. Définir l'axe, les supports et l'état d'installation ; une lecture d'un seul diamètre ne peut pas établir un comportement en rotation.
Collecteur en plastique
Connectez la position du port, la face d'étanchéité, la rainure du joint torique et l'alignement des trous transversaux. L’inspection dimensionnelle d’un élément d’étanchéité est distincte de tout test de fuite ou de pression convenu.
09
Inspection du premier article et approbation des échantillons
Pour les nouvelles pièces ou les dessins révisés, l’inspection de la première pièce peut aider à vérifier les matériaux, les dimensions critiques et les exigences de fabrication avant une nouvelle exécution.
Accepter les livrables
Demandez un rapport dimensionnel, un dessin à bulles, un certificat de matériau ou des échantillons de pièces lors de la demande de prix. Confirmez quels articles sont disponibles et inclus dans le devis.
Définir le point d'approbation
Lorsque l'approbation du client est requise, convenez de la quantité d'échantillon, des critères d'examen et du point d'arrêt de la production. L'approbation doit faire référence à la révision des dessins publiés et à la portée de l'inspection indiquée.
Une inspection dimensionnelle de la première pièce et des rapports spécifiques au client peuvent être organisés si convenu lors du devis. Un format FAI formel ou une exigence de premier article spécifique à une norme nécessite une confirmation séparée ; l'approbation de l'échantillon ne remplace pas les contrôles convenus pour la production ultérieure.
10
Inspection des surfaces, des bords et de l'esthétique
Les bavures, les arêtes vives, les rayures, les bosses, les éclats, le voile, la qualité du polissage, les variations de couleur évidentes, les marques d'outils et la contamination doivent être examinés par rapport aux critères d'acceptation définis.
Acrylique / PMMA
Examinez la clarté optique, les fissures, les craquelures et le polissage. Indiquer les conditions de visualisation et les visages qui comptent ; l’apparence visuelle à elle seule n’établit pas une performance optique spécifiée.
Polycarbonate
Vérifiez les rayures, la brume et l’état du film protecteur. Préservez les surfaces désignées lors de la manipulation et de l’emballage, et définissez les zones cosmétiques acceptables avant la production.
Spécifiez les échantillons de référence ou les limites visuelles lorsque l'apparence est importante. Les bords fonctionnels et les intersections internes peuvent nécessiter une plus grande attention que les faces externes non critiques. Confirmez toute exigence numérique de rugosité ou de mesure optique séparément d’un contrôle visuel général.
11
Fils, inserts et fonctionnalités d'assemblage
Un composant peut respecter ses dimensions extérieures et néanmoins échouer lors de l'assemblage si les filetages, inserts, alésages ou interfaces d'ajustement par pression sont incorrects. Inspectez ces fonctionnalités en tant qu’interfaces d’assemblage fonctionnelles.
Fils et matériel
Vérifiez la taille, la profondeur, l'accès et l'engagement du filetage spécifié avec la méthode appropriée. Les vis, les broches et les roulements doivent correspondre au matériel publié ou aux spécifications d'assemblage.
Inserts et ajustements à la presse
Vérifiez la position de l'insert, la géométrie de l'ajustement par pression et l'alignement de l'assemblage. Si les performances de rétention ou d'arrachement sont importantes, définissez des exigences de test et d'acceptation distinctes plutôt que de supposer qu'un contrôle dimensionnel les établit.
Contrôle qualité pour différents composants en plastique
Commencez par le travail du composant dans l'assemblage, puis identifiez les interfaces qui peuvent provoquer un problème d'ajustement ou de performances. Explorez la page du composant correspondant pour la préparation du dessin et les considérations relatives aux matériaux.
Références, position du localisateur et ajustement des pièces
13
Les exigences d’inspection varient selon l’industrie
L'application permet de définir les priorités d'inspection. Les exigences spécifiques du client en matière de qualification, de test et de documentation doivent être confirmées pour la pièce réelle et l'étendue de la livraison.
Répétabilité, matériau, ajustement et traçabilité si nécessaire
L’inspection dimensionnelle n’établit pas d’approbation médicale, aérospatiale, alimentaire, électrique ou automobile. Identifiez dès le début les normes applicables, le matériel exact et les preuves requises afin que la faisabilité et les responsabilités puissent être examinées.
14
Documentation de qualité disponible pour votre projet
Les exigences en matière de documentation doivent être spécifiées lors de la demande de prix afin que le plan d'inspection et de rapport puisse être inclus dans le devis. Confirmez la disponibilité, le format, la portée de l'échantillon et tout lien requis avec les pièces livrées.
Documenter
Objet / accord nécessaire
Certificat matériel
Soutenir la vérification de la qualité exacte du matériau ; confirmer les preuves du fournisseur
Rapport d'inspection dimensionnelle
Enregistrer les caractéristiques mesurées convenues et la révision des dessins
Rapport de première partie / premier article
Enregistrez la portée de l'inspection de l'échantillon convenue et le format requis
Documentation RoHS/REACH
Vérifier la pertinence et la disponibilité pour le matériel spécifié et l'étendue de la fourniture
Photos d'inspection
Fournir une vérification visuelle spécifique au projet lorsque cela est convenu
Rapport spécifique au client
Utiliser un format d’inspection et une exigence de rapport convenus
Exigences en matière d'emballage/d'étiquette
Prise en charge de l'identification des pièces et des besoins convenus en matière de traçabilité
Listez les documents dont vous avez besoin avant de commander. Une déclaration matière fournisseur, un rapport dimensionnel et un rapport de test fonctionnel répondent à différentes questions ; l’un ne doit pas être traité comme un substitut aux autres.
15
Comment traitons-nous les pièces non conformes ?
Lorsqu'un problème dimensionnel ou de qualité est identifié, la pièce ou le lot concerné doit être isolé et examiné par rapport au dessin avant expédition ou action corrective.
Problème identifié
Séparé en pièces/lots
Exigence de dessin vérifiée
Cause fondamentale examinée
Retravailler / Reprendre la décision
Action Corrective
Réinspection
Libération
Contenir le périmètre concerné, vérifier la mesure et établir l’exigence avant de décider de l’élimination. Examiner le matériel, la configuration, l'outillage, la séquence d'usinage et la manipulation en fonction du problème. Les retouches doivent préserver les exigences restantes du dessin ; un remake peut être nécessaire là où il ne le peut pas.
Enregistrez les mesures de correction et de révision pour éviter toute récidive. Réinspectez les fonctionnalités concernées et toutes les dimensions associées avant la publication. Toute proposition d'écart par rapport aux spécifications du client nécessite un accord plutôt qu'un envoi silencieux. Les formats d'actions correctives spécifiques au client doivent être confirmés à l'avance.
16
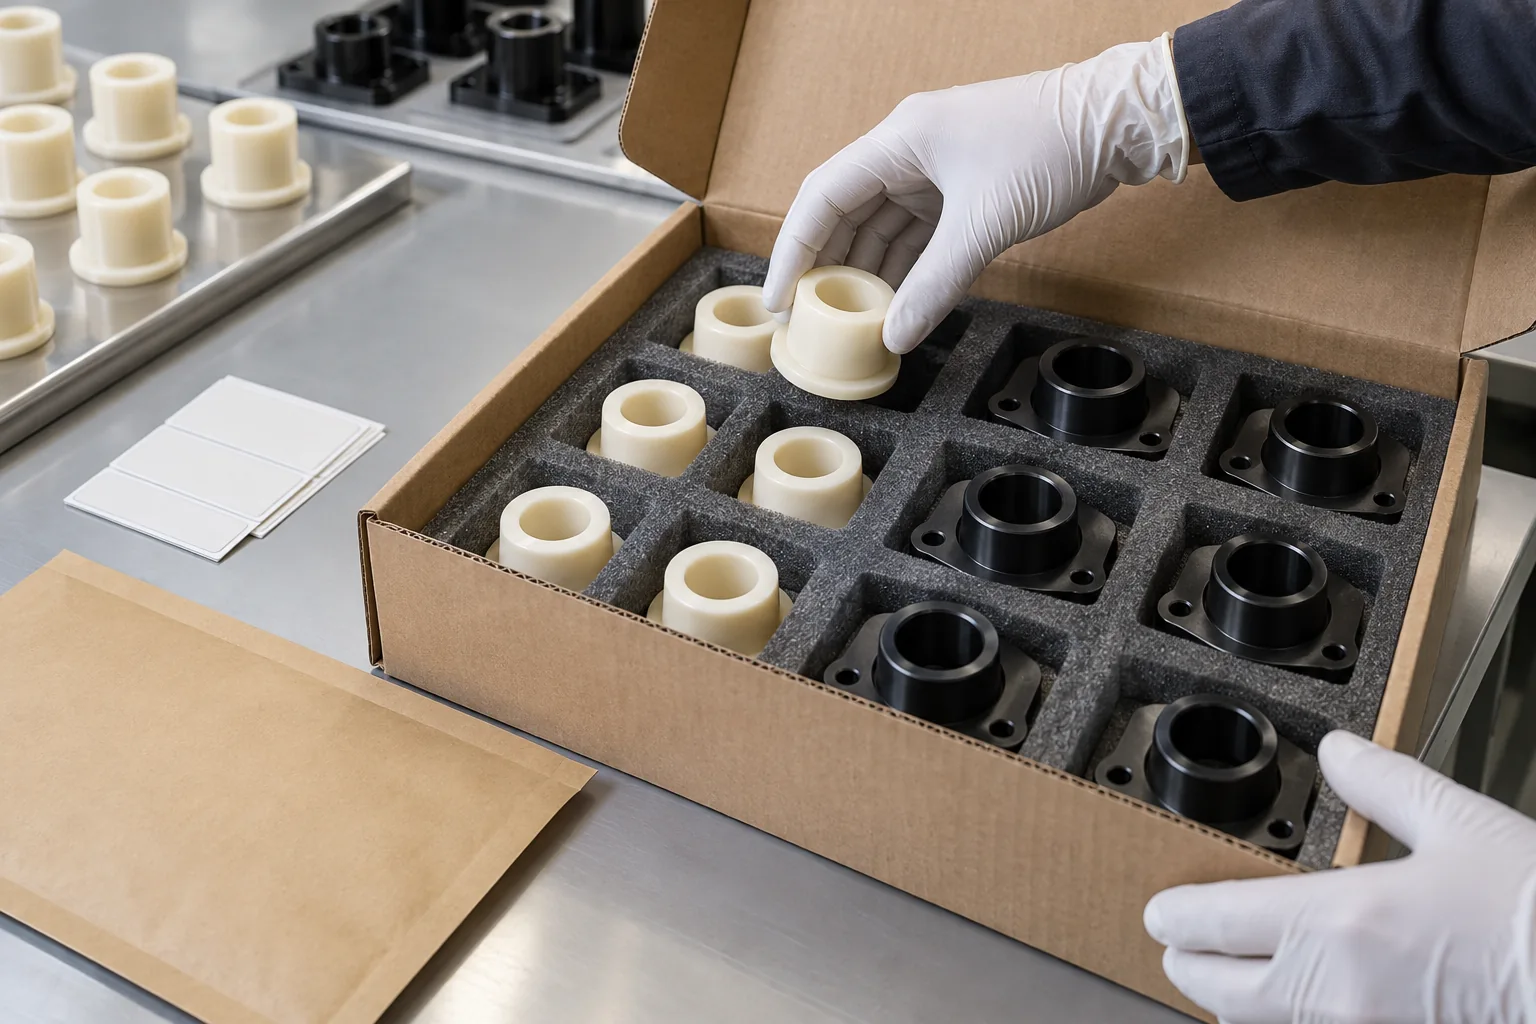
Inspection finale, emballage et libération de l'expédition
L'inspection n'est terminée que lorsque les pièces, la révision, la quantité, l'état et les documents requis corrects sont confirmés avant l'expédition.
Vérifier la livraison
Vérifiez la quantité, le numéro de pièce, la révision, l’état visuel et l’état d’inspection. Incluez les étiquettes et les documents convenus et confirmez que les pièces libérées sont séparées de tout ce qui est encore en cours d'examen.
Protéger les fonctionnalités
Utiliser des séparateurs ou des emballages adaptés pour les pièces transparentes et polies, les surfaces critiques, les filetages et les alésages de précision. L'emballage doit éviter tout dommage par contact et éviter de déformer les composants minces.
Faites correspondre toute exigence particulière en matière de propreté, de manutention ou d’emballage à la commande. L'emballage participe à la préservation de l'état inspecté pendant le transport ; une mesure correcte au banc ne peut pas empêcher les dommages dus à une mauvaise protection ultérieure.
17
Pourquoi les clients font confiance au TOPS Plastics avec des pièces en plastique de précision
Notre objectif est de fabriquer un composant en plastique qui correspond au dessin, s'adapte à l'assemblage et remplit la fonction prévue. Les exigences de qualité sont examinées avant la fabrication afin de pouvoir guider le processus.
La qualité commence par le dessin
Les exigences, les révisions des dessins et les interfaces fonctionnelles sont examinées avant l'usinage.
Questions matérielles
Le polymère et la qualité exacts sont traités dans le cadre des spécifications.
Les fonctionnalités critiques sont prioritaires
L'inspection se concentre sur les dimensions qui contrôlent l'ajustement et la fonction.
Les plastiques sont mesurés différemment
Le comportement des matériaux et les conditions de mesure sont pris en compte dans le plan.
L'inspection se poursuit pendant la production
Des contrôles appropriés sont placés dans la séquence d'usinage.
La documentation est planifiée à l'avance
Les rapports et preuves demandés peuvent être intégrés à la demande de prix.
18
FAQ sur la qualité et l’inspection de l’usinage du plastique
Réponses sur les méthodes d'inspection, le comportement des matériaux, les caractéristiques critiques et la documentation du projet.
Comment inspecter les pièces en plastique usinées CNC ?
Nous planifions l’inspection autour du dessin, du matériau exact et des caractéristiques fonctionnelles. Des contrôles appropriés en cours de processus et finaux peuvent couvrir la taille, la position, les surfaces et les interfaces d'assemblage en utilisant les méthodes et conditions d'acceptation convenues.
Quel matériel de contrôle utilisez-vous ?
La méthode de mesure dépend de la caractéristique et de la tolérance. Les pieds à coulisse, les micromètres, les jauges d'alésage, les jauges de hauteur, les indicateurs, les jauges de filetage et les méthodes visuelles conviennent à différentes tâches ; confirmer tout équipement optique ou CMM requis, la capacité et les rapports lors du devis.
Pouvez-vous inspecter des pièces en plastique à tolérances strictes ?
Les exigences de tolérance stricte peuvent être examinées fonctionnalité par fonctionnalité. Fournissez les données, les limites, la qualité du matériau, les conditions de support et la température d'inspection afin qu'un plan de mesure pratique puisse être convenu. Aucune tolérance unique ne s’applique à chaque géométrie plastique.
Comment la température affecte-t-elle l’inspection du plastique ?
La température peut modifier les dimensions de la pièce et son ajustement avec les matériaux correspondants. Convenez de la stabilisation, de la température d’inspection et de toute exigence de condition de service pour les dimensions thermiquement sensibles.
Comment inspecter les pièces en nylon qui absorbent l’humidité ?
L'inspection du nylon doit utiliser un état de conditionnement du matériau convenu. Spécifiez si les dimensions s'appliquent à sec, conditionné ou dans les conditions de service pertinentes, et définissez toute procédure de conditionnement requise avant la production.
Pouvez-vous fournir des rapports d’inspection dimensionnelle ?
Les rapports d’inspection dimensionnelle peuvent être examinés lors du devis. Identifiez les caractéristiques, la quantité d'échantillon, la révision du dessin et le format de rapport requis afin que la portée et la disponibilité puissent être confirmées.
Pouvez-vous fournir des certificats de matériaux ?
Les certificats de matériaux dépendent de la qualité exacte, du fournisseur de stock et des enregistrements disponibles. Indiquez le certificat requis et le lien de traçabilité lors de la demande de prix afin qu'ils puissent être confirmés avant la commande.
Effectuez-vous une inspection du premier article ?
Une inspection dimensionnelle de la première pièce et des rapports spécifiques au client peuvent être organisés si convenu lors du devis. Spécifiez séparément un format ou une norme FAI formelle, ainsi que la portée de l'échantillon et les exigences d'approbation.
Comment inspectez-vous les fonctionnalités critiques de GD&T ?
L’inspection GD&T critique commence par le système de référence du dessin et la norme applicable. La méthode de configuration et de mesure doit évaluer la relation spécifiée, y compris l'état libre, retenu ou installé défini, le cas échéant.
Quelles informations dois-je fournir lors d’une demande de rapport d’inspection ?
Envoyez le dessin publié, la CAO, la qualité du matériau, les dimensions critiques, les ajustements, les GD&T, l'échantillonnage requis et le format de rapport. Incluez les exigences en matière de certificat, de traçabilité, de cosmétiques, de tests fonctionnels et d’emballage qui affectent l’acceptation.
DÉFINISSEZ CE QUE SIGNIFIE L’ACCEPTATION POUR VOTRE PART
Envoyez-nous vos dessins et exigences de qualité
Téléchargez votre dessin et indiquez-nous quels dimensions, matériaux, ajustements, caractéristiques GD&T, rapports d'inspection et exigences en matière de documentation sont essentiels à votre projet. TOPS Plastics peut examiner ensemble les exigences de fabrication et d'inspection avant le devis.
Inclure avec votre dessin
Coordonnées de l'entreprise et des contacts, pays, numéro de pièce, quantité et disponibilité des échantillons existants
Matière plastique exacte / qualité, couleur, charges et certification des matériaux requise
Dimensions critiques, ajustements, GD&T et norme/révision de dessin applicable
Etat de surface, critères cosmétiques, ébavurage, propreté et exigences optiques
Exigences relatives à la première pièce/premier article, rapport dimensionnel, échantillonnage et point d'approbation du client
Traçabilité des lots et documentation RoHS/REACH le cas échéant
Emballages spéciaux, surfaces de protection, étiquettes et exigences de qualité supplémentaires
Dessin 2D et CAO 3D ; combiner les pièces justificatives en un seul ZIP si cela est utile
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Incluez des exigences de qualité supplémentaires dans le dessin ou l’e-mail.
STEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les packages plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.