材料要件
ポリマーファミリー、正確なグレード、充填または非充填配合、色、ストックフォーム、および認証要件を確認します。一般的なマテリアル名では、重要な相違点が未解決のままになる可能性があります。

図面レビューから出荷リリースまで
TOPS Plasticsは、図面レビューや材料検証から工程内測定、最終寸法検査、出荷に至るまで、製造プロセス全体にわたって品質管理を適用します。当社の検査アプローチは、最終アセンブリにおいてプラスチック部品がどのように適合、シール、移動、位置合わせ、および機能するかを決定する機能に焦点を当てています。
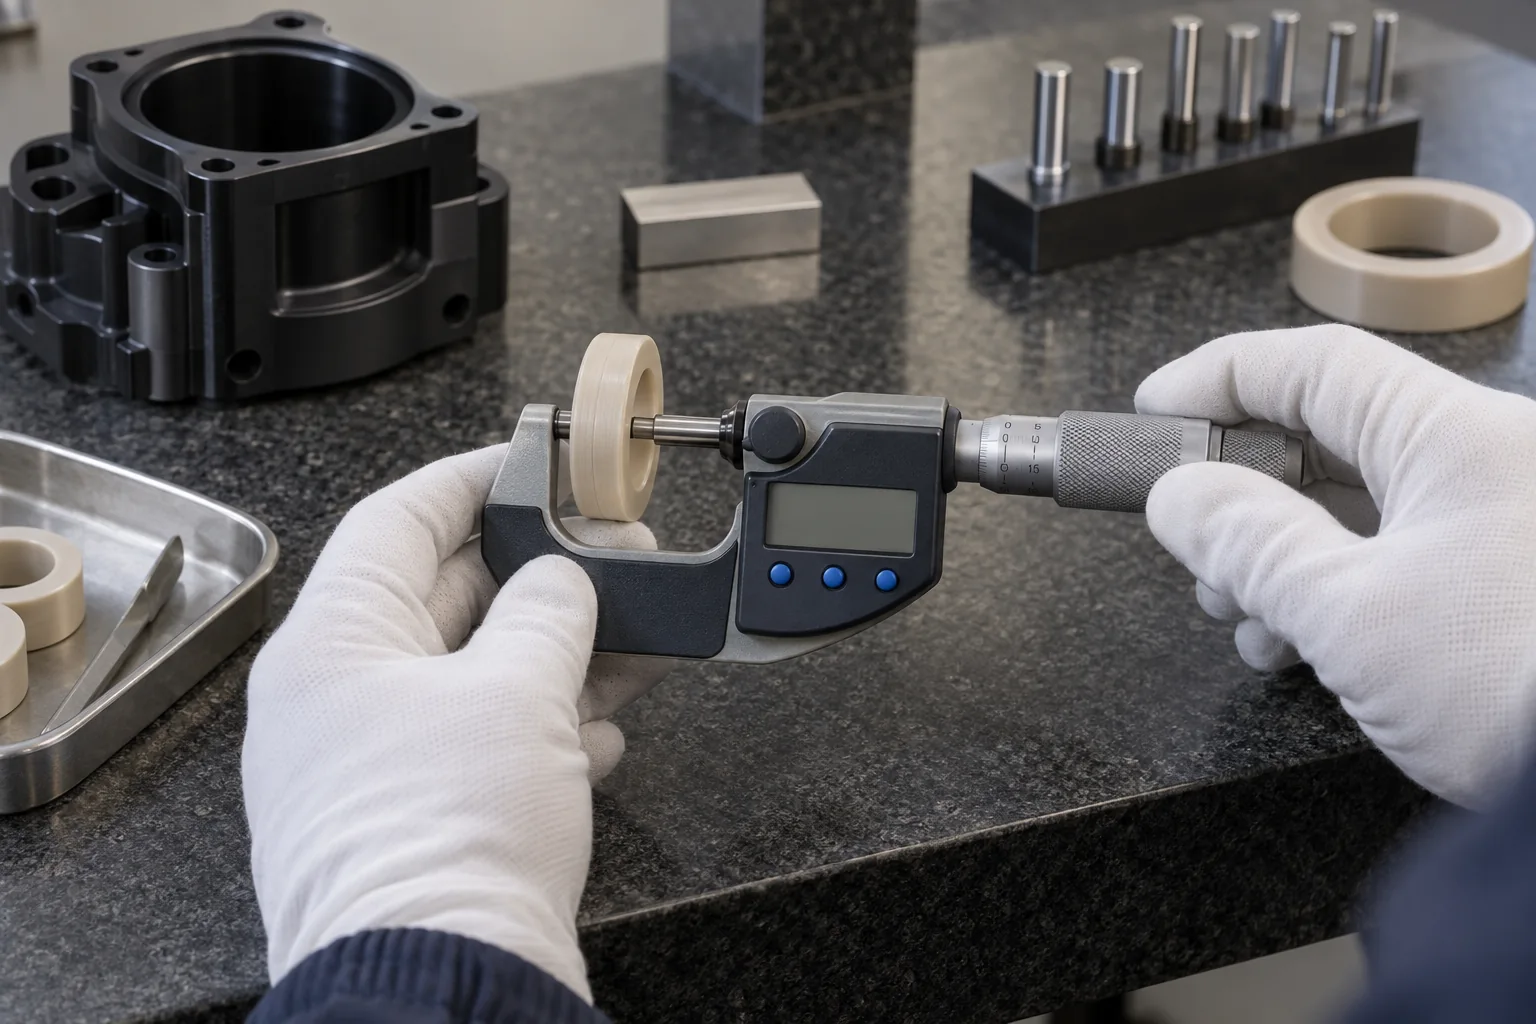
当社では検査を最終段階とは考えておりません。品質は、最初のツールが材料に触れる前から始まります。
すべてのプロジェクトは、図面、材料、公差、機能要件から始まります。検査は、取り付け、組み立て、性能にとって最も重要な機能を中心に計画されています。
リリースされたリビジョン、機能インターフェイス、および承認要件を確認します。
ポリマー、正確なグレード、在庫形態、および必要なサプライヤーの証拠を確認します。
データム、ワークホールディング、検査ステージ、および実際の測定方法を特定します。
加工シーケンスで修正が可能な状態で、重要なフィーチャをチェックします。
合意された寸法、表面、アセンブリの特徴、検査ステータスを確認します。
発売前にレポート、部品の識別、数量、保護梱包を確認してください。
正しい検査計画は、部品の機能を制御する寸法を特定することから始まります。リリースされた図面と CAD を一緒に確認し、矛盾する情報を解決し、加工前に合格基準に同意します。
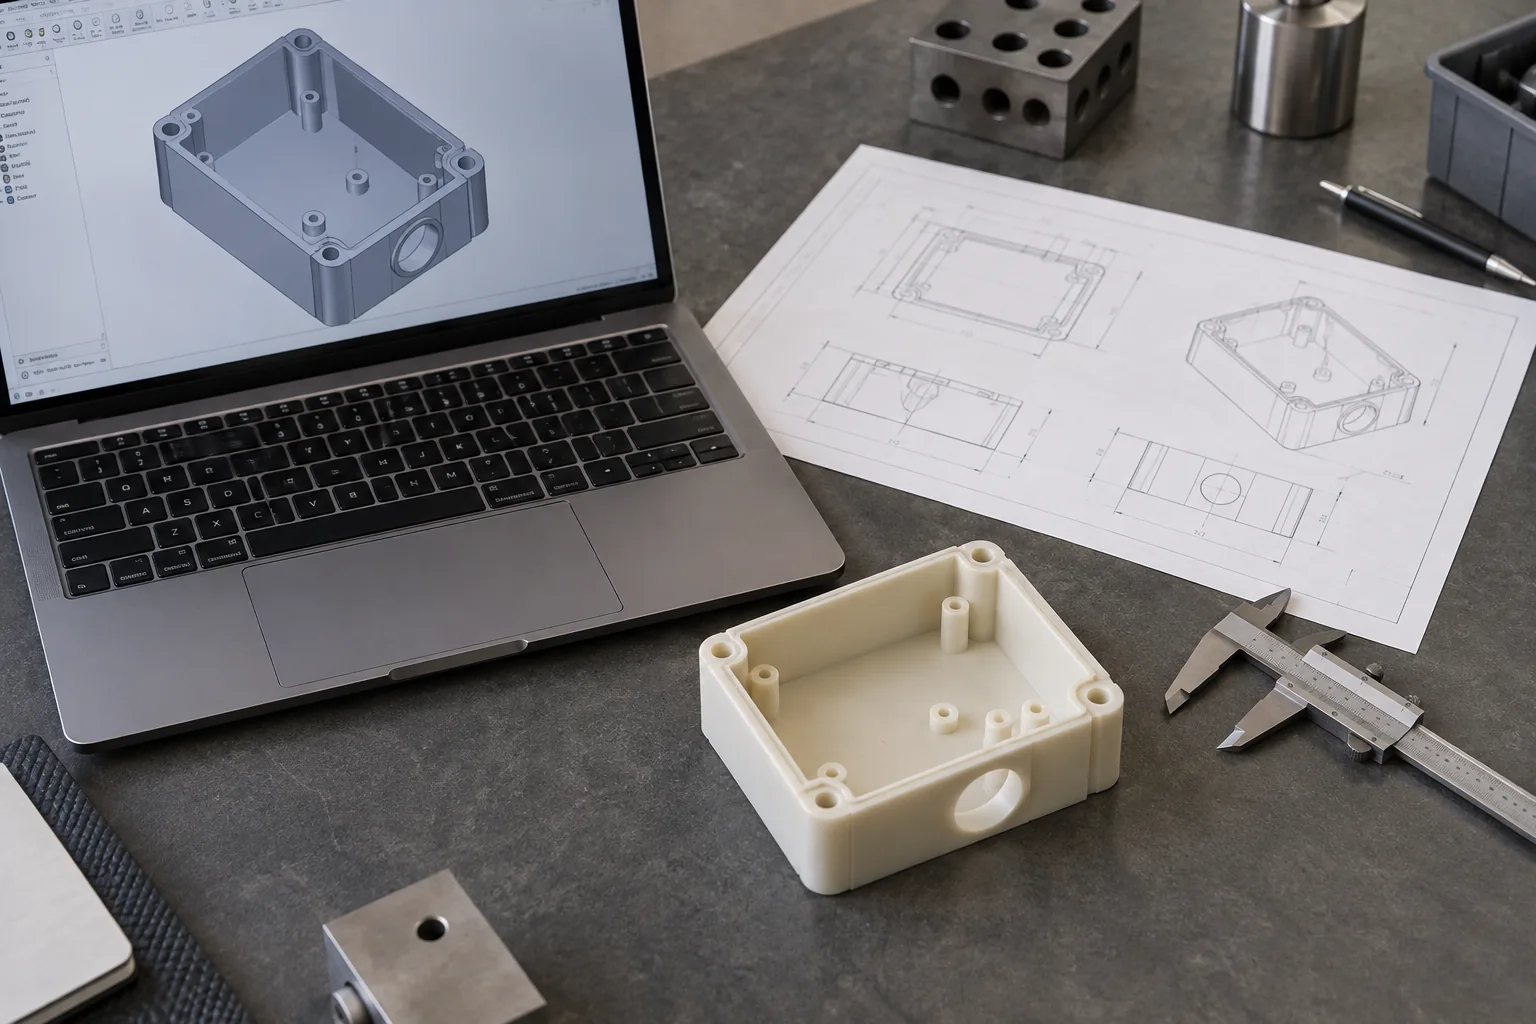
ポリマーファミリー、正確なグレード、充填または非充填配合、色、ストックフォーム、および認証要件を確認します。一般的なマテリアル名では、重要な相違点が未解決のままになる可能性があります。
一般的な公差を重要な公差から分離します。はめ合い、穴の位置、壁の厚さ、アセンブリのスタック寸法を、嵌合部品の情報とともに特定します。
該当する場合は、平面度、直角度、平行度、位置、同心度、振れを確認します。明確なデータム参照とともに、図面上で示されている規格とエディションを使用してください。
シール面、ベアリングのはめあい、スライド隙間、アセンブリスタック、光学面、嵌合境界面を特定します。対象とするアセンブリは、フィーチャをどのように測定するかを決定するのに役立ちます。
表面仕上げ、バリ取り、清浄度、検査報告書、材料証明書、および梱包を定義します。見積時に検査頻度と顧客の承認保留点について合意します。
正しい材料を使用することは、正しい寸法を加工することと同じくらい重要です。寸法的に許容可能な PEEK またはナイロン部品であっても、グレード、フィラー、または配合が仕様と異なる場合は、依然として不適切である可能性があります。
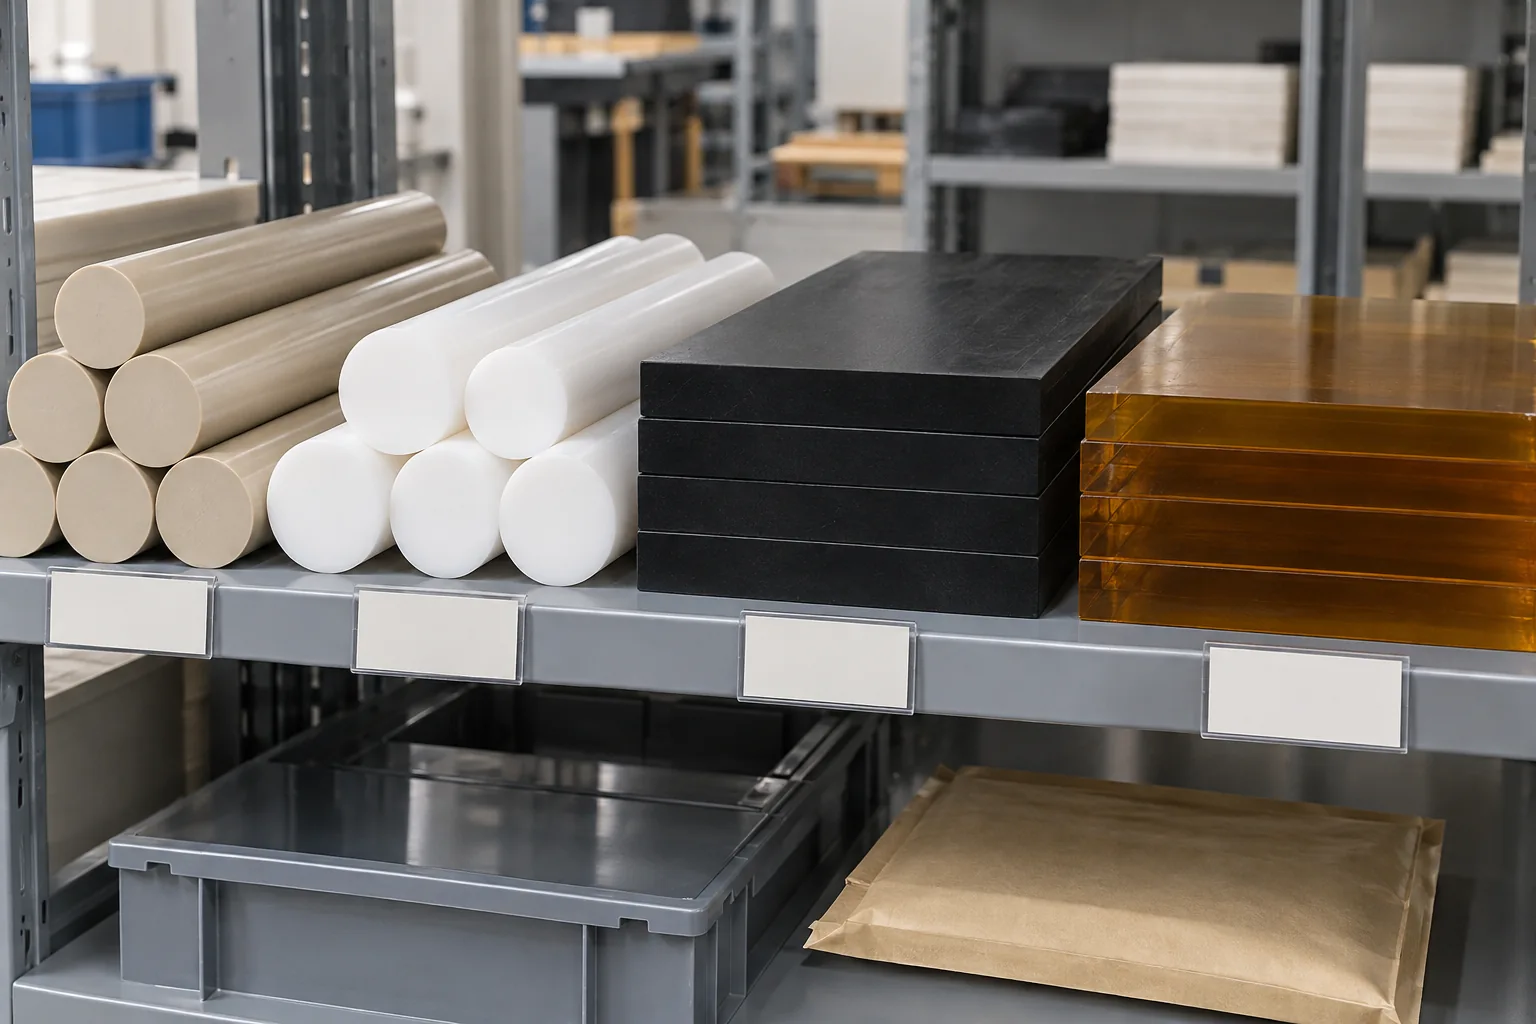
材料の識別、サプライヤーの文書、およびグレードの指定を購入要件と一致させます。材料が加工シーケンスに入る前に、色、充填/未充填の状態、ストック形状を確認してください。
バッチまたはロット情報、材料証明書、納入部品への必要なリンクを事前に定義する必要があります。在庫状況は、正確な在庫、サプライヤーの記録、合意された生産ワークフローによって異なります。
材料証明書とトレーサビリティ要件は、見積時に確認できます。視覚的な色のチェックだけでは、ポリマーの同一性、配合、または準拠性を確立することはできません。 PEEK、POM / Delrin、PTFE、ナイロン、UHMW、PEI / Ultem、PPS、PVDF、Torlon / PAI を正確な指定グレードと比較して確認してください。
工程内検査は、部品が完全に機械加工される前に寸法のドリフトを特定するのに役立ち、スクラップのリスクを軽減し、適切な生産段階で重要な機能を制御できるようにします。
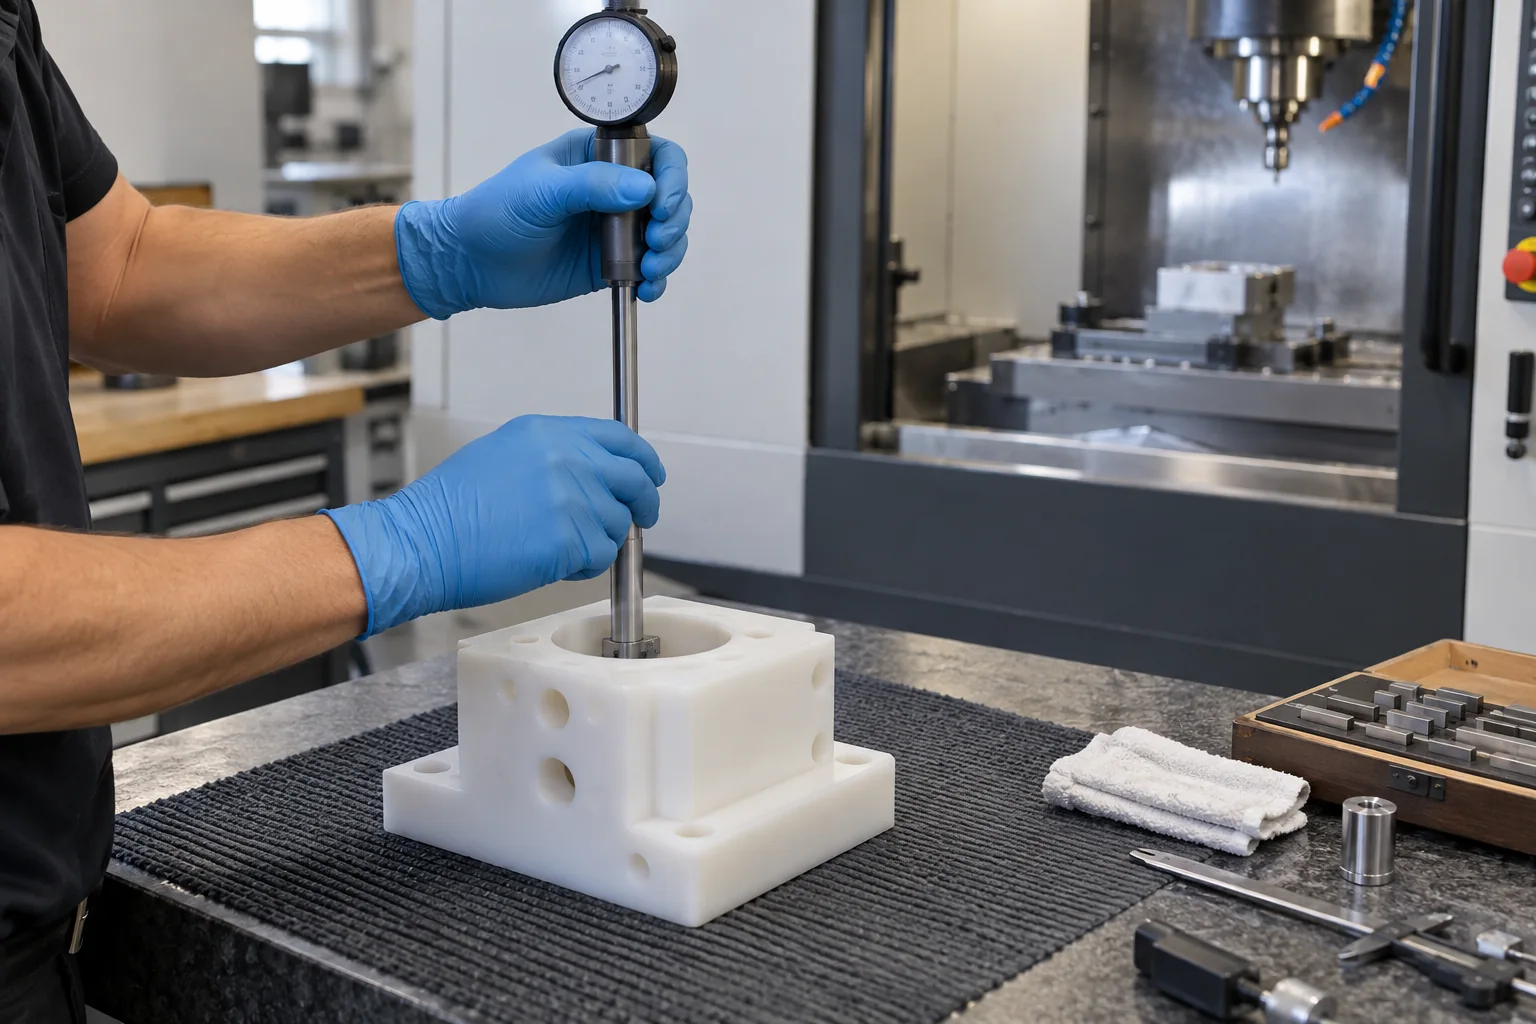
粗加工寸法、肉厚、重い材料を除去した後の動きの兆候を確認します。形状や材料の挙動が必要とする場合には、適切な仕上げ代を残してください。
プロセス基準に対して重要な穴、穴の位置、治具の位置を確認します。サポートとクランプによって変形が隠れたり、自由状態のジオメトリが変化したりしていないことを確認します。
工具の摩耗、バリの形成、寸法の傾向を監視します。温度に敏感な寸法では、暖かい機械の横で即時に読み取るのではなく、合意された安定化と測定シーケンスが必要な場合があります。
最終検査では、まず、フィット、シーリング、動き、位置合わせ、組み立てを制御する機能に焦点を当てます。検査範囲とサンプリングは、合意された図面と注文の要件に従う必要があります。
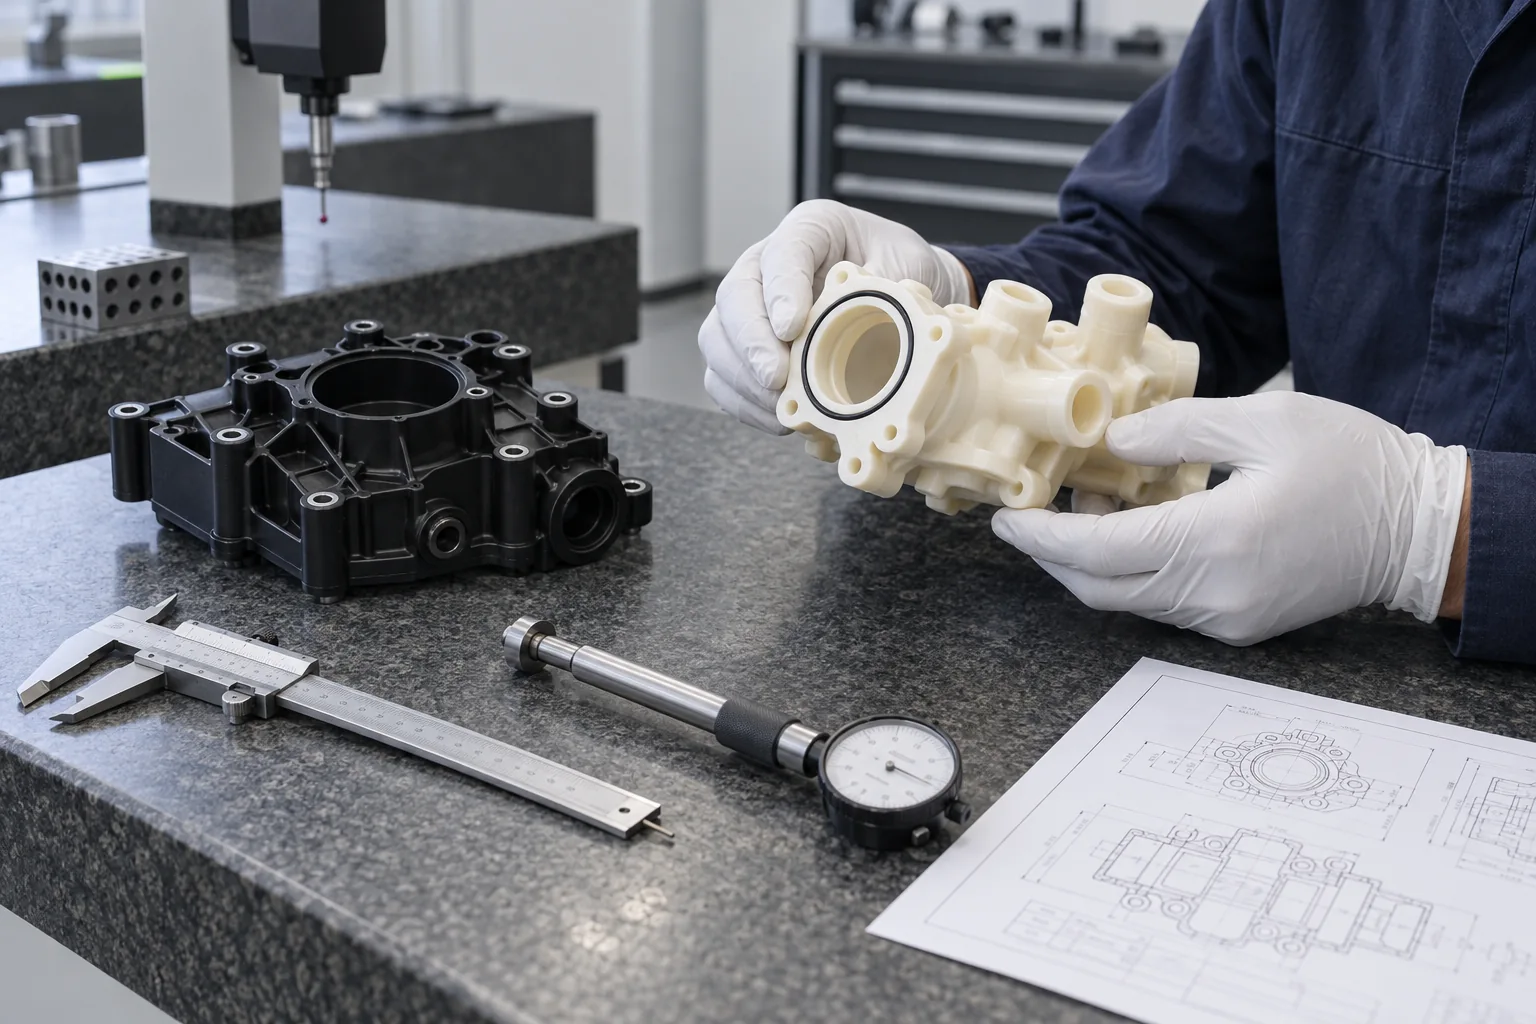
| 特徴 | 典型的な検査の焦点 |
|---|---|
| 全体の寸法 | パーツのサイズとアセンブリのエンベロープ |
| 穴径 | シャフト、ベアリング、インサートのはめあい |
| 穴の位置 | アセンブリの位置合わせ |
| 平面度 | 嵌合面とシール面 |
| 平行度 | 組立精度と治具精度 |
| 厚さ | スタックの高さと間隔 |
| 振れ | ローラー、シャフト、回転部品 |
| Oリング溝 | シール形状 |
| ねじの特徴 | ファスナーとフィッティングのアセンブリ |
| 重要なプロファイル | 機能インターフェース |
関連する検査状態、データム設定、重要な形状の許容限界を記録します。治具に拘束されたパーツは、解放されたパーツとは異なる結果を生み出す可能性があります。合意された条件は図面と申請書を反映する必要があります。
フィーチャに適したツールを使用して測定します。アクセス、分解能、測定力、公差周りの設定を選択します。以下の方法は検査計画ガイドを形成します。見積時にプロジェクトに必要な設備、能力、報告ルートを確認します。
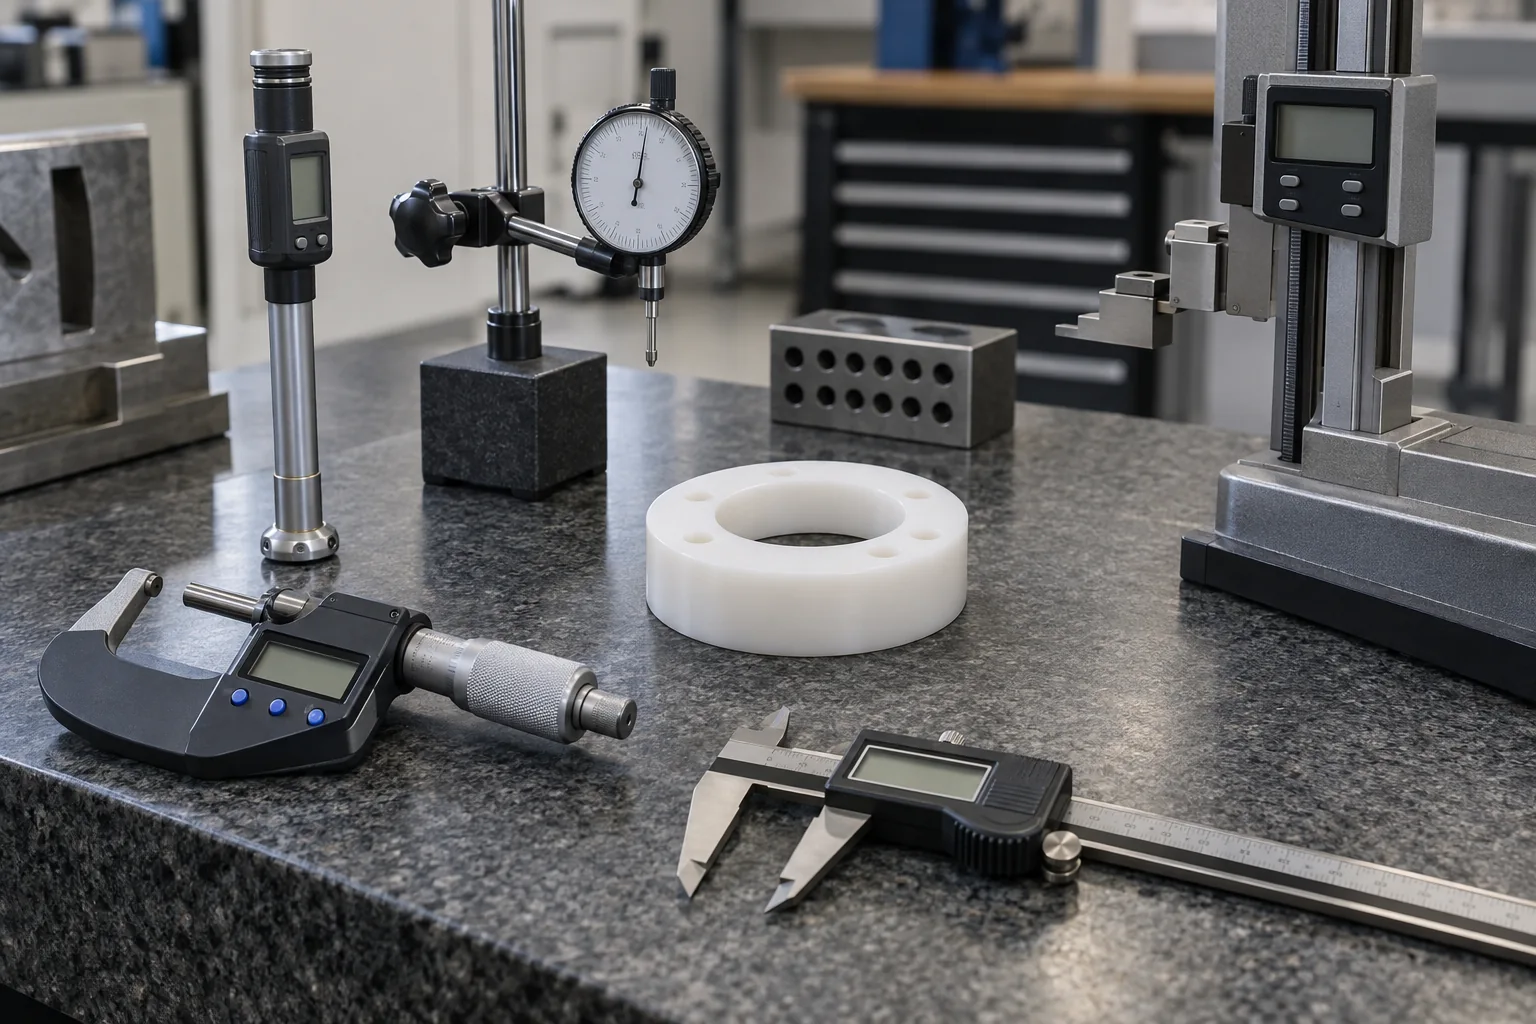
| 装置・方法 | 一般的な使用方法 |
|---|---|
| 必要かつ確認された場合の CMM 測定 | 複雑な形状、位置、GD&T |
| 光学測定システム(適切かつ確認されている場合) | 微細な形状、プロファイル、非接触検査 |
| デジタルノギス | 適切な公差と接触圧力による一般的な寸法チェック |
| 外側マイクロメーター | 外径と厚さの測定 |
| ボアゲージ・内径マイクロメーター | 内径と内径のバリエーション |
| 身長計 | 高さ、段差、および基準関係 |
| ダイヤルインジケーター | 振れ、アライメントおよび適切な比較チェック |
| 表面・外観検査 | バリ、傷、エッジおよび外観上の特徴 |
| ねじゲージ | 指定された内ねじおよび外ねじの検証 |
機器の適合性には、校正ステータス、分解能、接触形状、アクセスおよび許容限界に対する測定の不確実性が含まれます。柔らかい、またはサポートが不十分なプラスチックの特徴に対して、より複雑な器具が自動的により良い選択になるわけではありません。
エンジニアリング プラスチックは、温度、湿度、クランプ圧力、内部応力によって寸法が変化する可能性があります。検査条件や測定力は、多くの金属部品よりも結果に影響を与える可能性があります。
多くのエンジニアリング プラスチックは、金属よりも温度により膨張します。測定温度、安定化時間、および敏感なフィットに関連する動作条件について合意します。
ナイロンは湿気を吸収し、寸法が変化する可能性があります。合意されたコンディショニング手順を含め、乾燥した、コンディショニングされた、またはサービスで平衡化された材料に合格が適用されるかどうかを定義します。
柔らかいポリマーは過度の接触圧力により変形する可能性があります。適切な接触面と再現可能な低い力を使用します。読みやすいように薄い壁を圧迫しないようにしてください。
プレスフィットでは、組み立て後にボアやハウジングが変更される可能性があります。寸法が解放された部品、拘束された部品、または取り付け状態のいずれに適用されるかを定義します。
重加工の後に部品が動いたり、ワーク保持から外れたりする場合があります。最終測定の前に、シーケンスと合意された安定化または応力除去の要件を確認してください。
薄い壁は、プローブ、フィンガー、またはサポートの下で曲がる可能性があります。部品を使用中に維持できない形状に強制することなく、文書化されたサポート戦略を使用してください。
検査計画では、部品が顧客のアセンブリで機能するように、機能データムとインターフェースに優先順位を付ける必要があります。位置、平面度、直角度、平行度、同心度、振れ、プロファイルおよびデータム関係には、単独のサイズ測定だけでなく、適切な設定が必要です。
ベアリングの穴、取り付け穴、センサーのインターフェース、および合わせ面を機能的なデータム システムに関連付けます。ハウジングを取り付けたときにこれらの機能がどのように位置合わせされるかを確認してください。
外径、ベアリング内径、同心度、振れを一緒に確認してください。軸、サポート、設置状態を定義します。単一の直径の読み取り値では回転動作を確立できません。
ポートの位置、シール面、O リングの溝、およびクロス穴の位置を接続します。シール機能の寸法検査は、合意されたリークまたは圧力テストとは別のものです。
新しい部品や改訂された図面の場合、最初の部品検査は、再実行前に材料、重要な寸法、製造要件を検証するのに役立ちます。
寸法レポート、バルーン付き図面、材料証明書、またはサンプル部品を RFQ 中にリクエストしてください。どの項目が利用可能で見積書に含まれているかを確認してください。
顧客の承認が必要な場合は、サンプル数量、レビュー基準、生産保留ポイントに同意します。承認には、公開された図面改訂と記載された検査範囲を参照する必要があります。
見積時に合意された場合には、最初の部品の寸法検査と顧客固有のレポートを手配できます。正式な FAI フォーマットまたは規格固有の第 1 条要件については、別途確認が必要です。サンプルの承認は、その後の生産における合意された管理に代わるものではありません。
バリ、鋭利なエッジ、傷、へこみ、欠け、曇り、研磨品質、明らかな色の変化、ツールマークおよび汚染は、定義された合格基準に照らしてレビューされる必要があります。
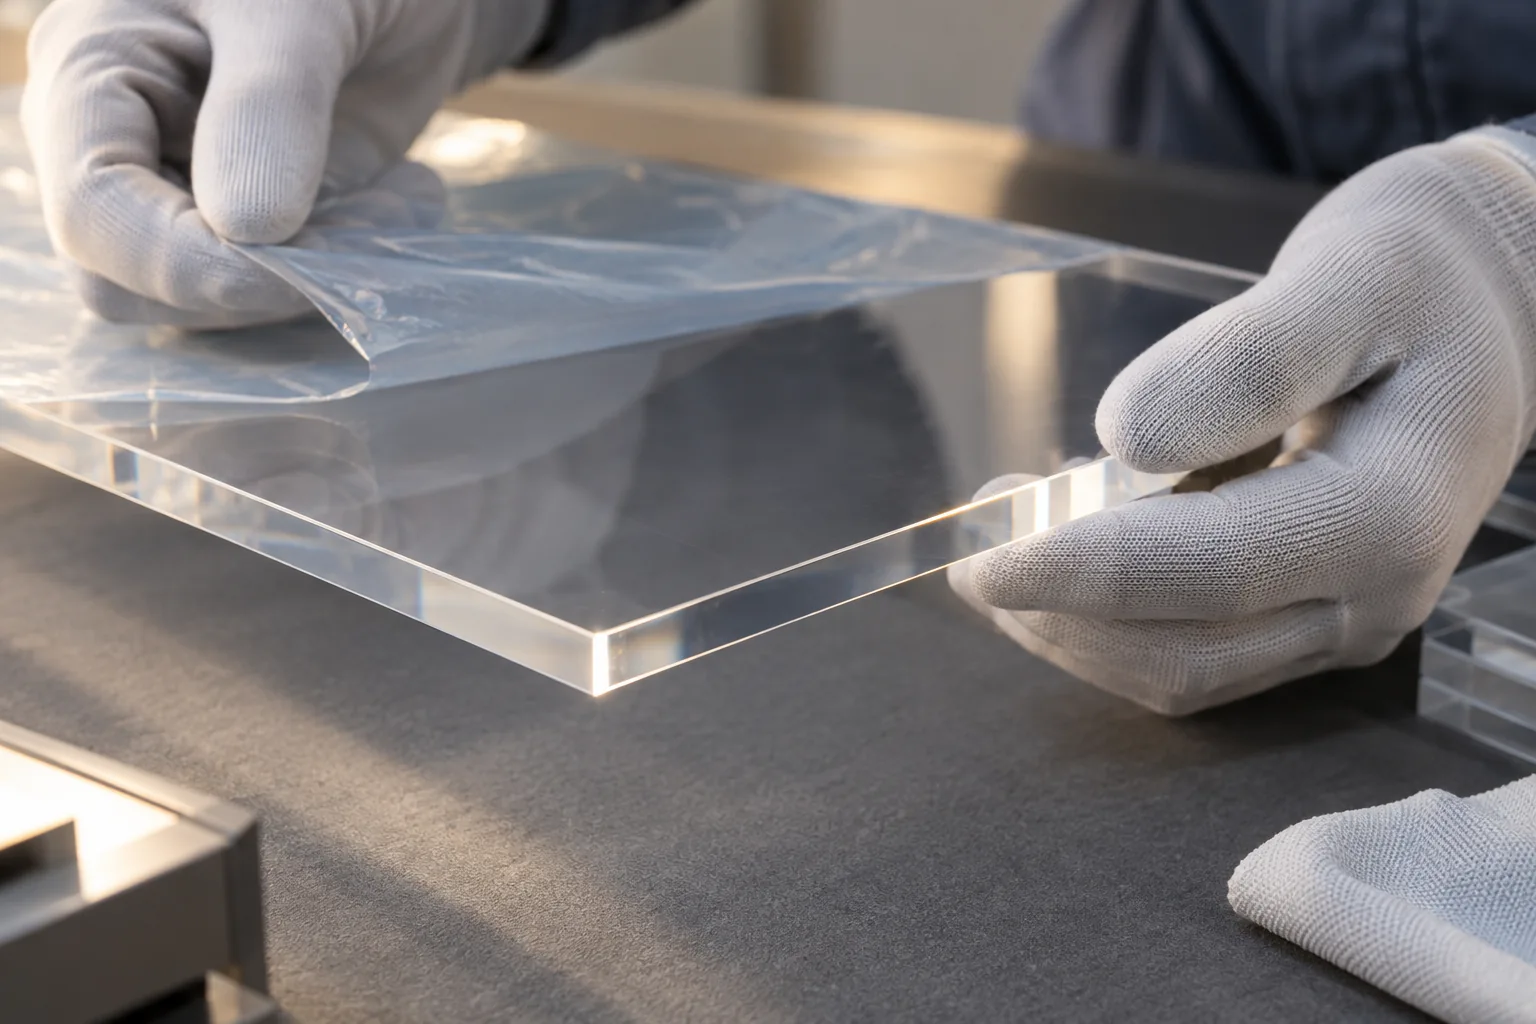
光学的な透明度、亀裂、ひび割れ、研磨を確認します。観察条件とどの顔が重要かを述べます。見た目だけでは指定された光学性能は確立されません。
傷、曇り、保護フィルムの状態を確認してください。取り扱いと梱包を通じて指定された表面を維持し、製造前に許容可能な外観ゾーンを定義します。
外観が重要な場合は、参照サンプルまたは視覚的な限界を指定します。機能的なエッジや内部の交差部分は、重要ではない外部面よりも細心の注意を払う必要がある場合があります。一般的な目視チェックとは別に、数値的な粗さまたは光学測定の要件を確認します。
コンポーネントが外形寸法を満たしていても、ねじ、インサート、ボア、または圧入インターフェースが正しくない場合、組み立て中に故障する可能性があります。これらの機能を機能的なアセンブリ インターフェイスとして検査します。
指定されたねじのサイズ、深さ、アクセスおよび噛み合いを適切な方法で確認してください。ネジ、ピン、ベアリングは、リリースされたハードウェアまたはアセンブリの仕様と一致する必要があります。
インサートの位置、圧入形状、アセンブリの位置を確認します。保持性能や引き抜き性能が重要な場合は、寸法チェックによって確立されると仮定するのではなく、別個のテスト要件と合格要件を定義します。
アセンブリ内のコンポーネントのジョブから始めて、フィット感やパフォーマンスの問題を引き起こす可能性のあるインターフェイスを特定します。図面の準備と材料の考慮事項については、対応するコンポーネントのページを参照してください。
歯の形状、ボア、振れ、ハブ
外径、内径、同心度、振れ
内径、外径、すきま、同心度
内径、外径、真円度、取り付け時のフィット感
厚さ、平行度、内径
厚さ、間隔、穴の位置
ポート、ねじ山、O リング溝、シール面
重要な穴、境界面、およびデータム
カットアウト、PCB マウント、パネルフィット
厚さ、形状、穴パターン
データム、ロケーターの位置、部品のフィット感
このアプリケーションは、検査の優先順位を定義するのに役立ちます。実際の部品と供給範囲については、顧客固有の認定、テスト、および文書化の要件を確認する必要があります。
材質、寸法安定性、バリコントロール、清浄度、梱包
材料グレード、限界寸法、表面状態、および文書
材料グレード、重要なインターフェース、要求されたトレーサビリティおよび寸法レポート
再現性、振れ、摩耗界面、およびロケーターの形状
絶縁形状、沿面距離/クリアランス寸法、およびコネクタの位置合わせ
はめあい、摩耗許容値、取り付け基準および交換部品の一貫性
表面状態、材料文書、洗浄性および摩耗
ポート位置、シール面、Oリング溝、内部バリ
再現性、材料、適合性、必要な場合のトレーサビリティ
寸法検査は、医療、航空宇宙、食品接触、電気、自動車の承認を確立するものではありません。適用可能な基準、正確な資料、必要な証拠を早期に特定し、実現可能性と責任を検討できるようにします。
検査および報告計画を見積書に含めることができるように、RFQ 中に文書要件を指定する必要があります。入手可能性、形式、サンプル範囲、および納品された部品への必要な連携を確認します。
| 文書 | 目的・同意が必要 |
|---|---|
| 材質証明書 | 正確な材料グレードの検証をサポートします。サプライヤーの証拠を確認する |
| 寸法検査報告書 | 合意された測定フィーチャーと図面改訂を記録する |
| 最初の記事/最初の記事レポート | 合意されたサンプル検査範囲と必要なフォーマットを記録する |
| RoHS / REACH 文書 | 指定された材料と供給範囲の関連性と入手可能性を確認する |
| 検査写真 | 合意に応じてプロジェクト固有の視覚的検証を提供する |
| 顧客固有のレポート | 合意された検査形式と報告要件を使用する |
| 梱包/ラベル要件 | 部品の識別と合意されたトレーサビリティのニーズをサポート |
注文前に必要な書類をリストアップします。サプライヤーの材料宣言、寸法レポート、機能テストレポートは、さまざまな質問に答えます。一方を他方の代替品として扱ってはなりません。
寸法または品質の問題が特定された場合は、出荷または修正措置の前に、影響を受ける部品またはバッチを分離し、図面と照らし合わせてレビューする必要があります。
影響を受ける範囲を封じ込め、測定を検証し、処置を決定する前に要件を確立します。問題に関連する材料、セットアップ、工具、加工順序、および取り扱いを確認します。再加工では、残りの図面要件を維持する必要があります。それができない場合はリメイクが必要になる場合があります。
是正内容を記録し、再発防止策を検討します。リリース前に、影響を受ける機能と関連する寸法を再検査します。顧客の仕様からの逸脱が提案された場合は、黙って出荷するのではなく同意が必要です。お客様独自の是正措置フォーマットを事前にご確認ください。
検査は、正しい部品、リビジョン、数量、状態、および必要な書類が出荷前に確認された場合にのみ完了します。
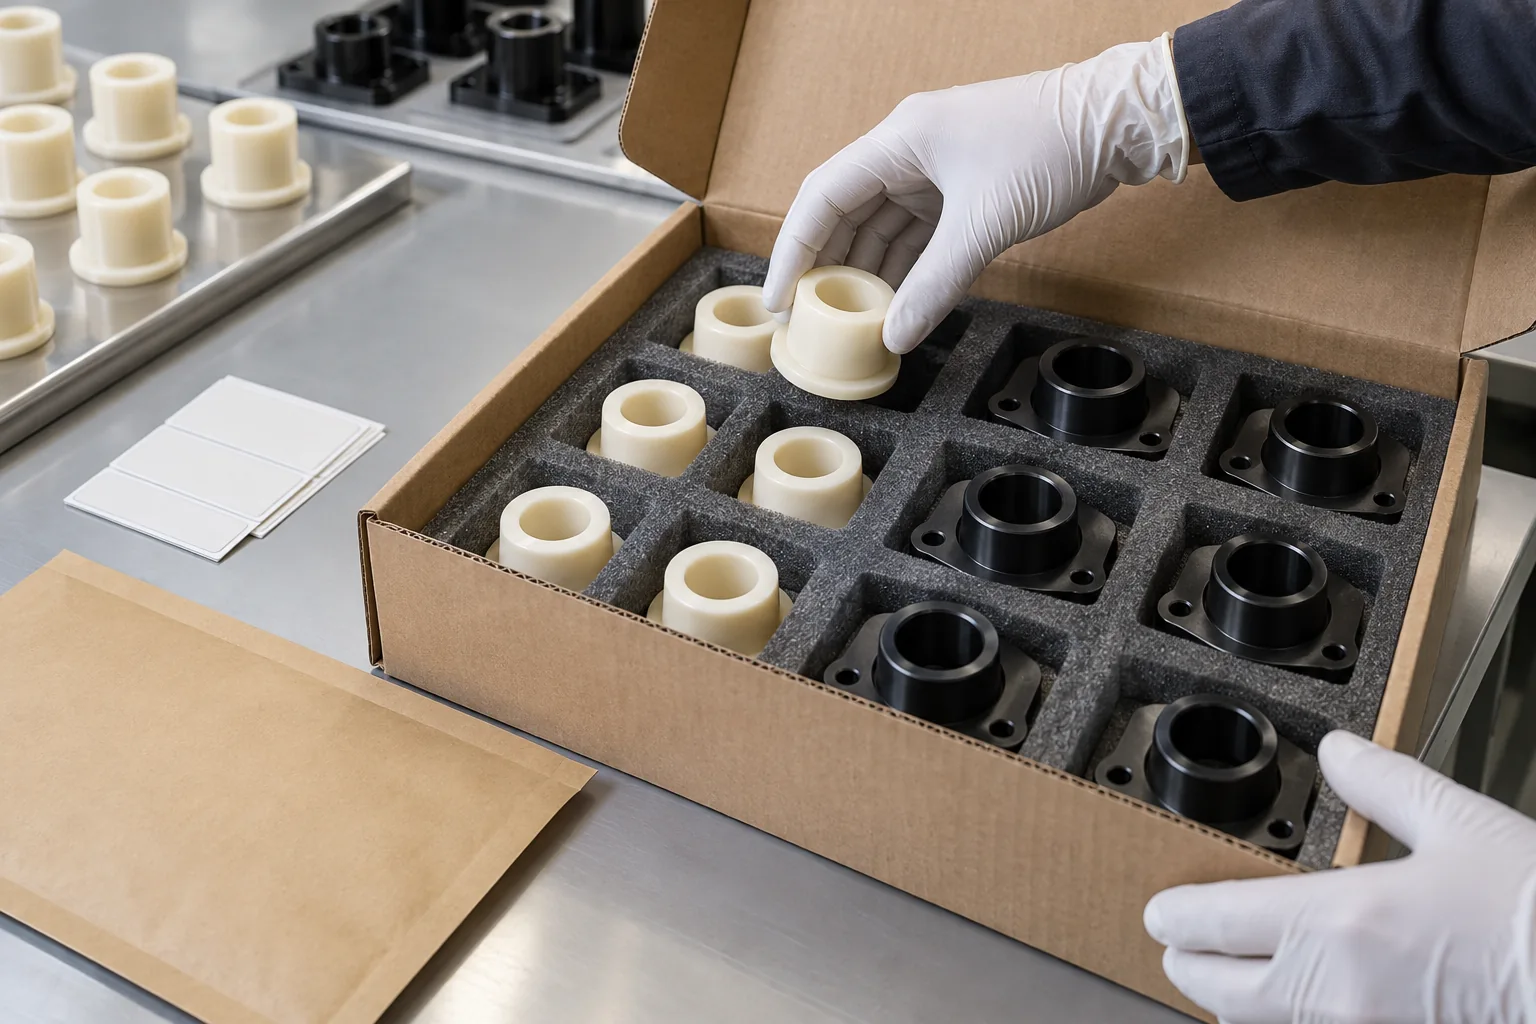
数量、部品番号、リビジョン、外観状態、検査状況を確認します。合意されたラベルと文書を含め、リリースされた部品がまだレビュー中の部品から分離されていることを確認します。
透明部品や研磨部品、重要な表面、ねじ山、精密穴には、適切なセパレータまたはパッケージを使用してください。パッキンは接触による損傷を防ぎ、細いコンポーネントが変形しないようにする必要があります。
特別な清浄度、取り扱い、または梱包要件を注文に合わせます。梱包は、輸送を通じて検査された状態を維持する一環です。ベンチで正確に測定しても、その後の不十分な保護による損傷を防ぐことはできません。
私たちの目標は、図面に適合し、アセンブリに適合し、意図された機能を実行するプラスチック部品を製造することです。品質要件は製造前にレビューされ、プロセスの指針となります。
要件、図面の改訂、機能インターフェイスは加工前にレビューされます。
正確なポリマーとグレードは仕様の一部として扱われます。
検査では、フィット感と機能を制御する寸法に焦点を当てます。
計画では、材料の挙動と測定条件が考慮されます。
加工シーケンス内で適切なチェックが行われます。
要求されたレポートと証拠は RFQ に組み込むことができます。
検査方法、材料の挙動、重要な機能、プロジェクトの文書化に関する回答。
図面、正確な材質、機能特性に基づいて検査を計画します。適切な工程内チェックと最終チェックでは、合意された方法と受け入れ条件を使用して、サイズ、位置、表面、アセンブリインターフェイスをカバーできます。
測定方法は機能や公差によって異なります。キャリパー、マイクロメーター、ボアゲージ、高さゲージ、インジケーター、ねじゲージ、および視覚的方法は、さまざまなタスクに適しています。見積時に必要な光学機器または CMM 機器、容量、レポートを確認します。
厳しい公差要件は機能ごとに確認できます。実際の測定計画を合意できるように、データム、限界、材料グレード、サポート条件、検査温度を提供します。すべてのプラスチック ジオメトリに適用される単一の公差はありません。
温度により、部品の寸法や相手材料とのフィット感が変化する可能性があります。安定化、検査温度、および熱に敏感な寸法に関する使用条件の要件に同意します。
ナイロン検査では、合意された材料のコンディショニング状態を使用する必要があります。寸法が乾燥状態、調整済み、または関連する使用条件に適用されるかどうかを指定し、生産前に必要な調整手順を定義します。
寸法検査レポートは見積時に確認できます。範囲と可用性を確認できるように、機能、サンプル数量、図面改訂、必要なレポート形式を特定します。
材料証明書は、正確なグレード、在庫サプライヤー、入手可能な記録によって異なります。注文前に確認できるように、RFQ 中に必要な証明書とトレーサビリティのリンクを明記してください。
見積時に合意された場合には、最初の部品の寸法検査と顧客固有のレポートを手配できます。正式な FAI フォーマットまたは標準を、サンプル範囲および承認要件とともに個別に指定します。
重要な GD&T 検査は、図面のデータム システムと適用される規格から始まります。セットアップおよび測定方法では、必要に応じて、定義された自由状態、拘束状態、または設置状態を含む、指定された関係を評価する必要があります。
リリースされた図面、CAD、材料グレード、限界寸法、はめあい、GD&T、必要なサンプリングおよびレポート形式を送信します。受け入れに影響を与える証明書、トレーサビリティ、外観、機能テスト、およびパッケージングの要件を含めます。
自分にとっての承認が何を意味するかを定義する
図面をアップロードし、プロジェクトにとって重要な寸法、材質、はめあい、GD&T 機能、検査レポート、文書要件をお知らせください。 TOPS Plasticsは、お見積り前に製造・検査要件を一緒に検討できます。
会社名、名前、メールアドレス、電話番号は必須です。国、部品番号、数量、図面のアップロードはオプションです。追加の品質要件を図面または電子メールに含めます。
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF または ZIP、最大 10 MB。大きなパッケージは電子メールで共有できます。機密図面を送信する前に、機密ファイルの取り扱いに同意してください。