VON DER ZEICHNUNGSÜBERPRÜFUNG BIS ZUR VERSANDFREIGABE
Qualitätskontrolle und Inspektion für Präzisionskunststoffteile
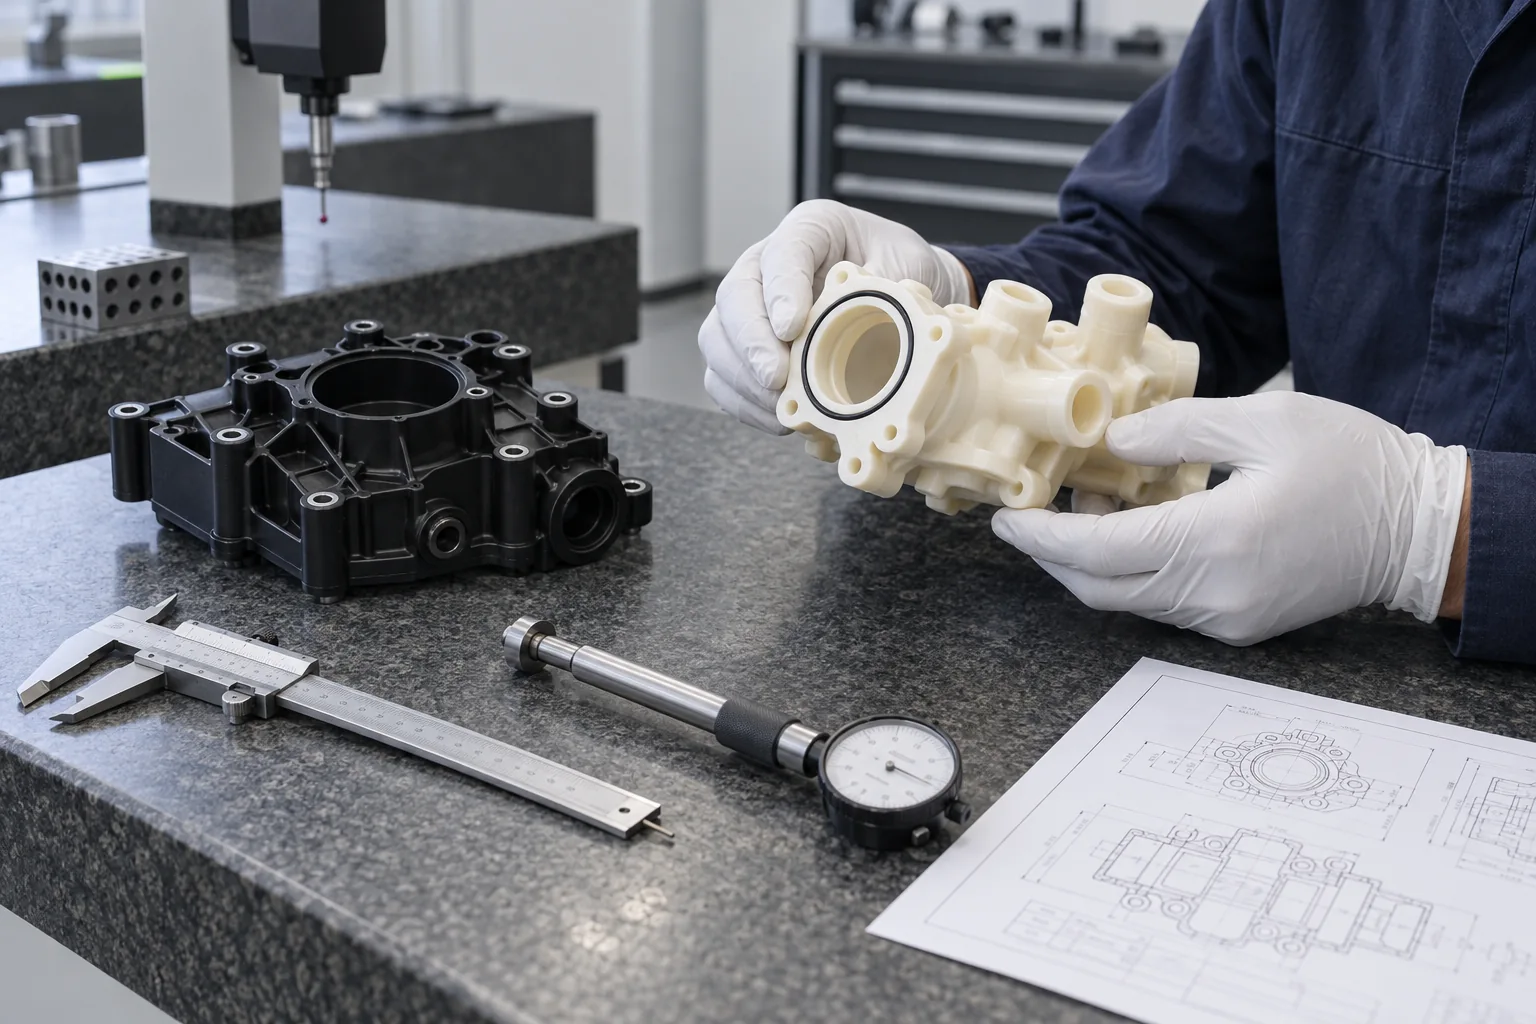
TOPS Plastics wendet während des gesamten Herstellungsprozesses eine Qualitätskontrolle an – von der Zeichnungsprüfung und Materialüberprüfung bis hin zur Messung während des Prozesses, der abschließenden Maßkontrolle und dem Versand. Unser Inspektionsansatz konzentriert sich auf die Merkmale, die bestimmen, wie Ihr Kunststoffteil passt, abdichtet, sich bewegt, ausrichtet und in der Endmontage funktioniert.
Kritische Abmessungen anhand Ihrer Spezifikation überprüft
Materialüberprüfung
Bestätigen Sie die angegebene technische Kunststoffsorte
In-Prozess-Kontrolle
Erkennen Sie Maßprobleme vor der endgültigen Bearbeitung
Endkontrolle
Teile vor Verpackung und Versand überprüft
Wir betrachten die Inspektion nicht als letzten Schritt. Qualität beginnt, bevor das erste Werkzeug das Material berührt.
01
Wie kontrolliert TOPS Plastics die Teilequalität?
Jedes Projekt beginnt mit der Zeichnung, dem Material, den Toleranzen und den funktionalen Anforderungen. Die Inspektion wird im Hinblick auf die wichtigsten Merkmale für Passform, Montage und Leistung geplant.
01
Zeichnungsbesprechung
Bestätigen Sie die freigegebene Revision, funktionale Schnittstellen und Abnahmeanforderungen.
02
Materialüberprüfung
Überprüfen Sie das Polymer, die genaue Sorte, die Lagerform und die erforderlichen Lieferantennachweise.
03
Prozessplanung
Identifizieren Sie Bezugspunkte, Werkstückhalterungen, Prüfphasen und praktische Messmethoden.
04
In-Prozess-Inspektion
Überprüfen Sie wichtige Merkmale, während Korrekturen im Bearbeitungsablauf möglich bleiben.
05
Endkontrolle
Überprüfen Sie vereinbarte Abmessungen, Oberflächen, Montagemerkmale und Prüfstatus.
06
Dokumentation und Versand
Bestätigen Sie vor der Freigabe Berichte, Teileidentität, Menge und Schutzverpackung.
02
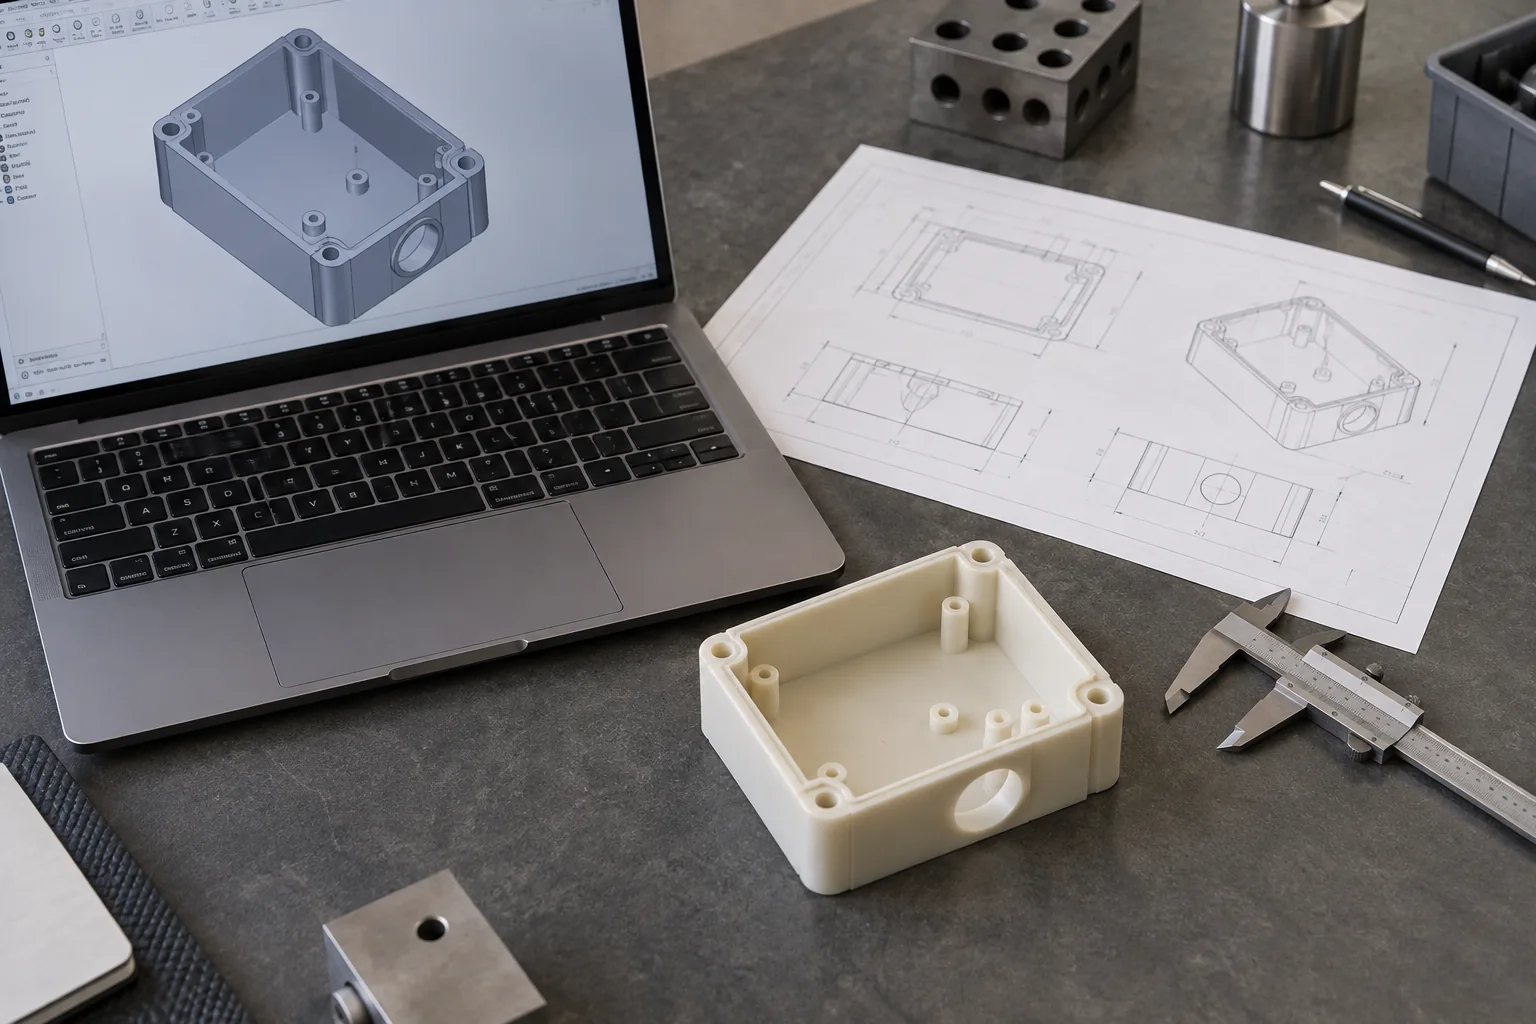
Qualität beginnt mit der Zeichnungs- und Spezifikationsprüfung
Der richtige Prüfplan beginnt mit der Ermittlung, welche Abmessungen die Funktion des Teils steuern. Überprüfen Sie gemeinsam die freigegebene Zeichnung und CAD, lösen Sie widersprüchliche Informationen und vereinbaren Sie Akzeptanzkriterien vor der Bearbeitung.
Materialanforderungen
Bestätigen Sie die Polymerfamilie, den genauen Typ, die gefüllte oder ungefüllte Formulierung, die Farbe, die Stammform und alle Zertifizierungsanforderungen. Ein allgemeiner Materialname kann wichtige Unterschiede ungelöst lassen.
Kritische Abmessungen und Toleranzen
Trennen Sie allgemeine Toleranzen von kritischen Toleranzen. Identifizieren Sie Passungen, Lochpositionen, Wandstärken und Abmessungen des Baugruppenstapels sowie Informationen zu den passenden Teilen.
GD&T-Anforderungen
Überprüfen Sie gegebenenfalls Ebenheit, Rechtwinkligkeit, Parallelität, Position, Konzentrizität und Rundlauf. Verwenden Sie die in der Zeichnung angegebene Norm und Ausgabe mit klaren Bezugspunkten.
Funktionale Anforderungen
Identifizieren Sie Dichtflächen, Lagerpassungen, Gleitspiel, Baugruppenstapel, optische Oberflächen und Passschnittstellen. Die vorgesehene Baugruppe hilft bei der Bestimmung, wie ein Merkmal gemessen werden soll.
Besondere Inspektionsanforderungen
Definieren Sie Oberflächenbeschaffenheit, Entgratung, Sauberkeit, Prüfberichte, Materialzertifikate und Verpackung. Vereinbaren Sie während des Angebots die Häufigkeit der Inspektionen und etwaige Haltepunkte für die Kundengenehmigung.
03
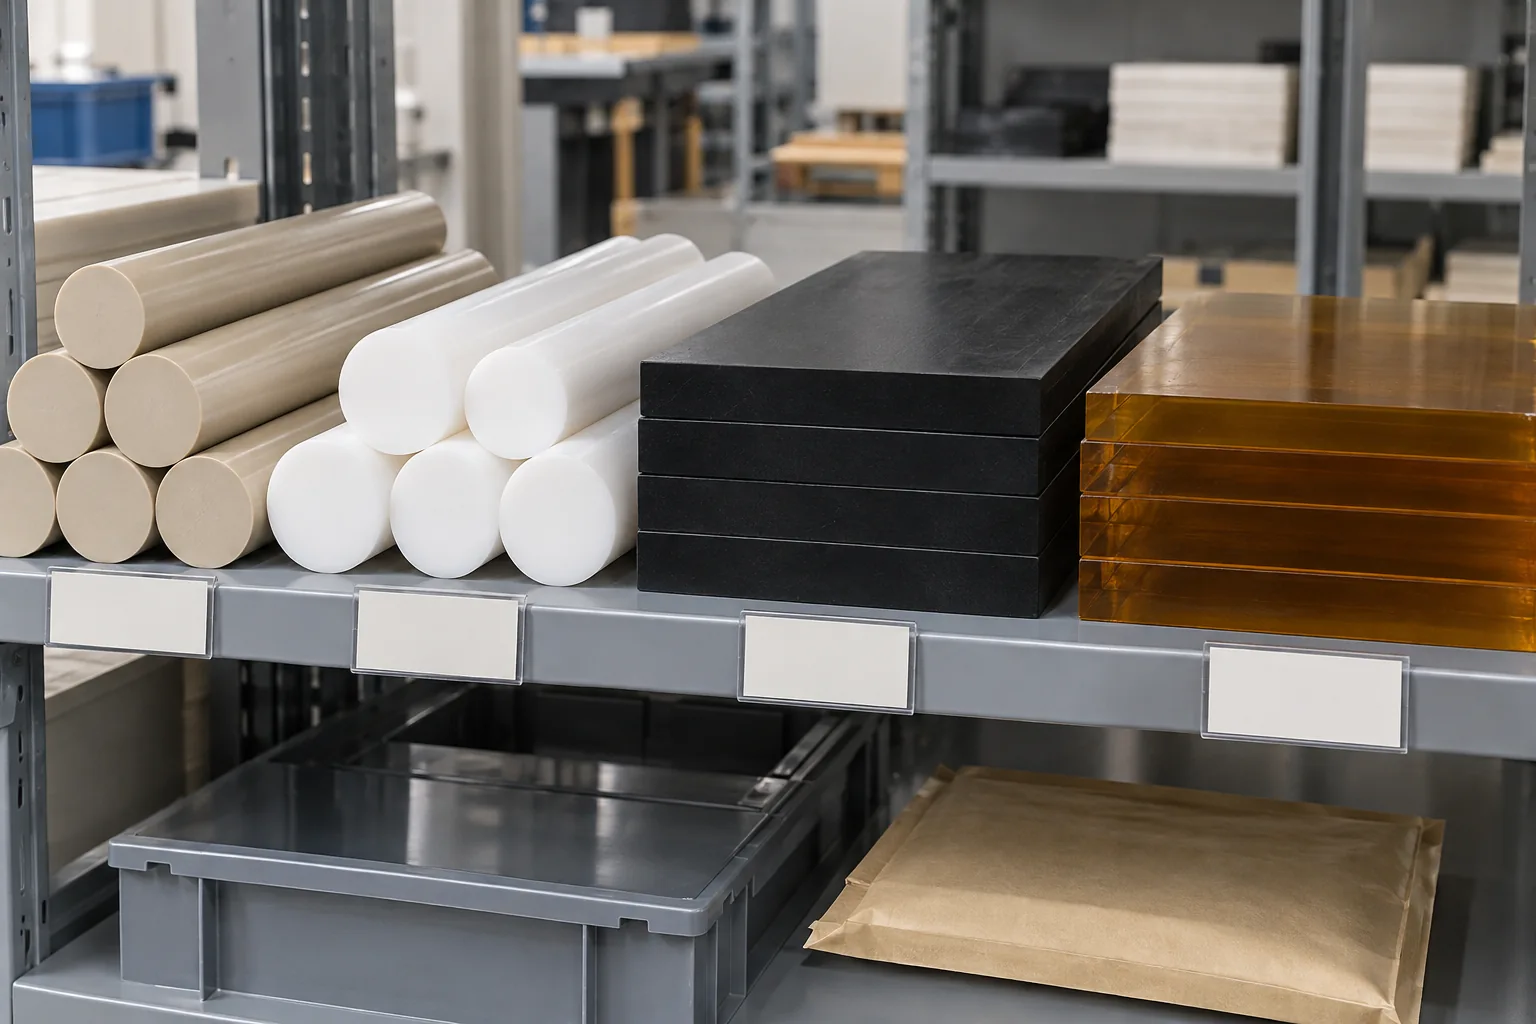
Materialüberprüfung für technische Kunststoffteile
Die Verwendung des richtigen Materials ist ebenso wichtig wie die Verarbeitung der richtigen Abmessungen. Ein maßlich akzeptables PEEK- oder Nylonteil kann dennoch ungeeignet sein, wenn die Sorte, der Füllstoff oder die Rezeptur von der Spezifikation abweicht.
Identifizieren Sie den Bestand
Passen Sie Materialidentifikation, Lieferantendokumentation und Sortenbezeichnung an die Kaufanforderung an. Überprüfen Sie Farbe, gefüllten/ungefüllten Zustand und Rohlingsform, bevor das Material in die Bearbeitungssequenz gelangt.
Planen Sie die Beweise
Chargen- oder Chargeninformationen, Materialzertifikate und erforderliche Verknüpfungen zu gelieferten Teilen müssen im Vorfeld definiert werden. Die Verfügbarkeit hängt vom genauen Lagerbestand, den Lieferantenunterlagen und dem vereinbarten Produktionsablauf ab.
Materialzertifikate und Rückverfolgbarkeitsanforderungen können während des Angebots überprüft werden. Durch eine visuelle Farbprüfung allein lässt sich die Identität, Formulierung oder Konformität des Polymers nicht feststellen. Überprüfen Sie PEEK, POM / Delrin, PTFE, Nylon, UHMW, PEI / Ultem, PPS, PVDF und Torlon / PAI anhand ihrer genauen angegebenen Qualität.
04
In-Prozess-Inspektion während der CNC-Bearbeitung
Die prozessbegleitende Inspektion hilft dabei, Maßabweichungen zu erkennen, bevor ein Teil vollständig bearbeitet ist. Dadurch wird das Ausschussrisiko verringert und die Kontrolle kritischer Merkmale in der entsprechenden Produktionsphase ermöglicht.
Nach der Materialentfernung
Überprüfen Sie nach starkem Materialabtrag die Rohmaße, Wandstärken und Bewegungsspuren. Lassen Sie dort, wo Geometrie und Materialverhalten dies erfordern, eine geeignete Schlichtzugabe ein.
Bei kritischen Operationen
Überprüfen Sie kritische Bohrungen, Lochpositionen und Vorrichtungspositionen anhand der Prozessdaten. Stellen Sie sicher, dass durch Stützung und Klemmung keine Verformung verdeckt oder die Freizustandsgeometrie verändert wurde.
Während der Wiederholungsproduktion
Beobachten Sie Werkzeugverschleiß, Gratbildung und Maßtrends. Temperaturempfindliche Abmessungen erfordern möglicherweise eine vereinbarte Stabilisierungs- und Messsequenz anstelle einer sofortigen Messung neben einer warmen Maschine.
05
Abschließende Maßkontrolle vor dem Versand
Die Endkontrolle konzentriert sich zunächst auf die Merkmale, die Passung, Abdichtung, Bewegung, Ausrichtung und Montage kontrollieren. Der Inspektionsumfang und die Probenahme sollten den vereinbarten Zeichnungs- und Bestellanforderungen entsprechen.
Funktion
Typischer Inspektionsschwerpunkt
Gesamtabmessungen
Teilegröße und Montageraum
Bohrungsdurchmesser
Welle, Lager oder Einsatz passen
Lochposition
Montageausrichtung
Ebenheit
Pass- und Dichtflächen
Parallelität
Montage- und Vorrichtungsgenauigkeit
Dicke
Stapelhöhe und -abstand
Rundlaufabweichung
Rollen, Wellen und rotierende Teile
O-Ring-Rillen
Dichtungsgeometrie
Thread-Funktionen
Befestigungs- und Beschlagmontage
Kritisches Profil
Funktionsschnittstelle
Notieren Sie den relevanten Prüfstatus, die Bezugspunkteinstellung und die Akzeptanzgrenze für kritische Merkmale. Ein in einer Vorrichtung festgehaltenes Teil kann zu einem anderen Ergebnis führen als ein freigegebenes Teil. Die vereinbarte Beschaffenheit sollte der Zeichnung und Anwendung entsprechen.
06
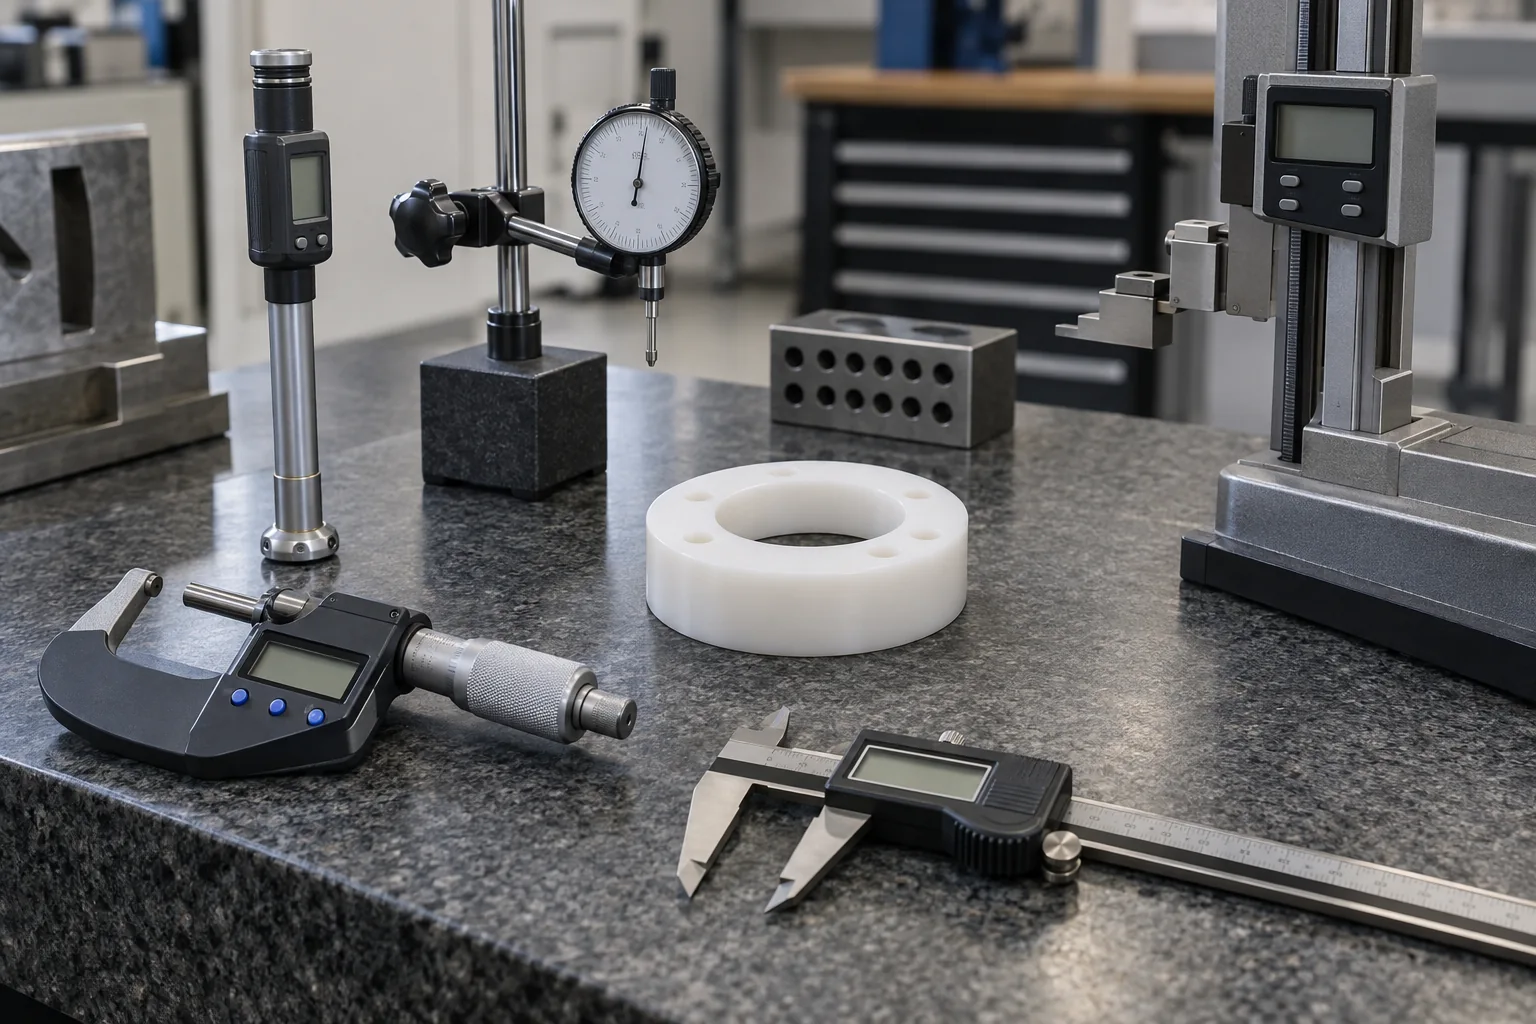
Inspektionsausrüstung und Messmethoden
Gemessen mit dem richtigen Werkzeug für die Funktion: Wählen Sie Zugriff, Auflösung, Messkraft und Einrichtung im Hinblick auf die Toleranz. Die folgenden Methoden bilden einen Leitfaden für die Inspektionsplanung. Bestätigen Sie im Angebot die für Ihr Projekt erforderliche Ausrüstung, Kapazität und Berichtsroute.
Ausrüstung / Methode
Typische Verwendung
CMM-Messung, sofern erforderlich und bestätigt
Komplexe Geometrie, Position und GD&T
Optisches Messsystem, sofern geeignet und bestätigt
Kleine Merkmale, Profile und berührungslose Inspektion
Digitale Messschieber
Allgemeine Maßkontrollen mit entsprechender Toleranz und Anpressdruck
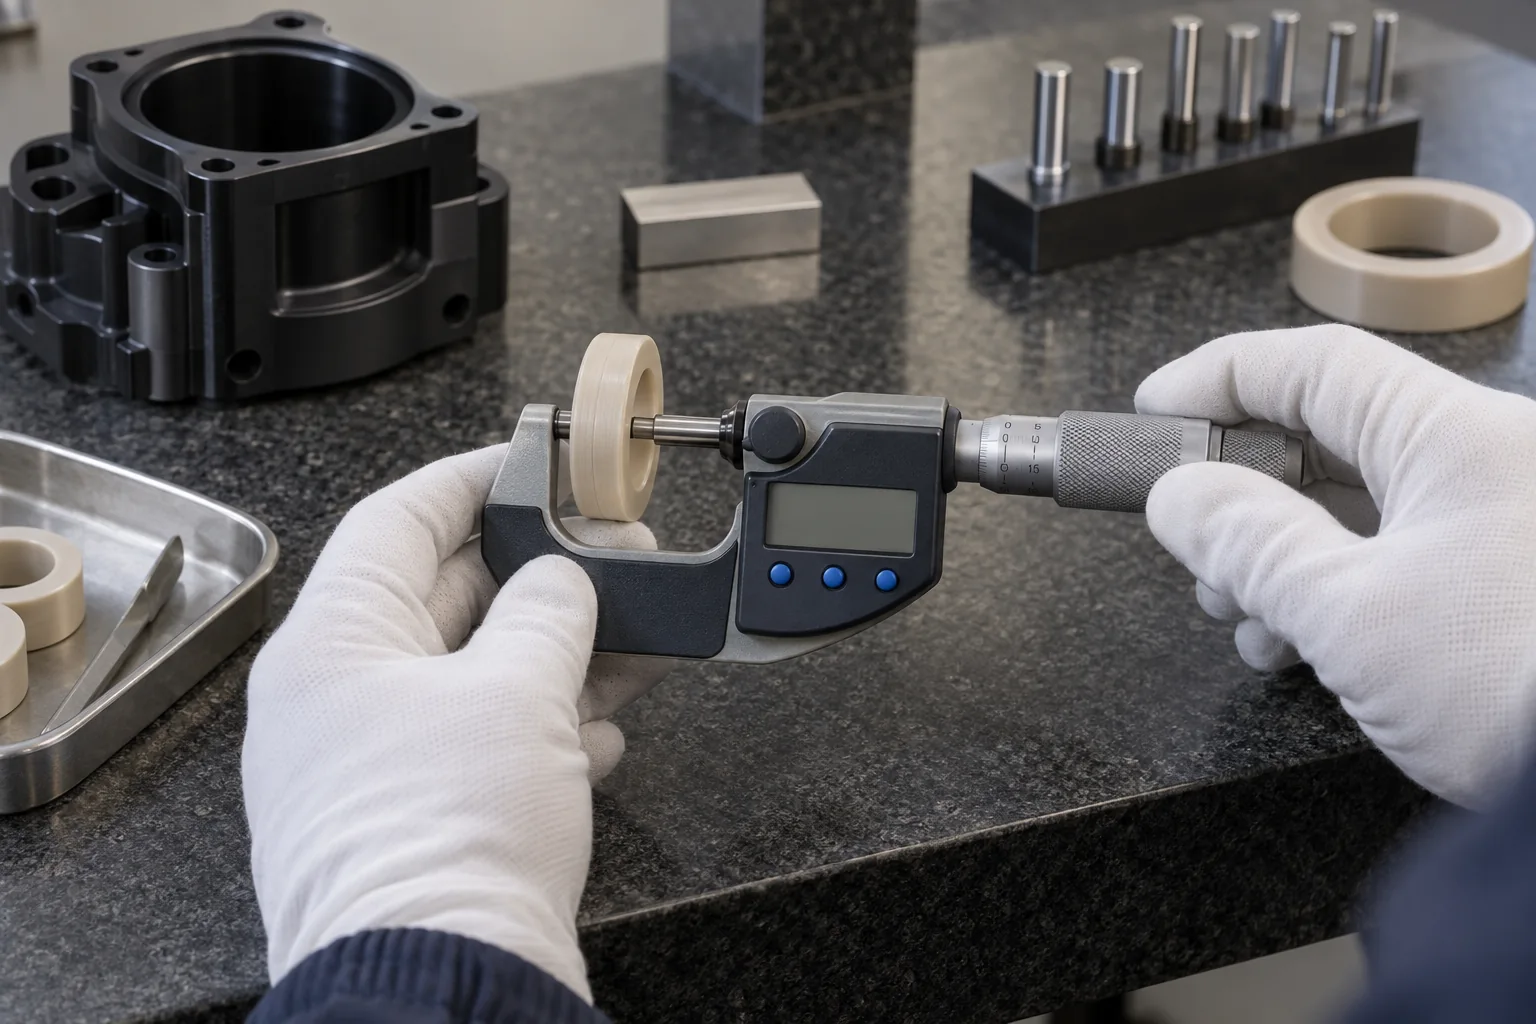
Außenmikrometer
Außendurchmesser- und Dickenmessungen
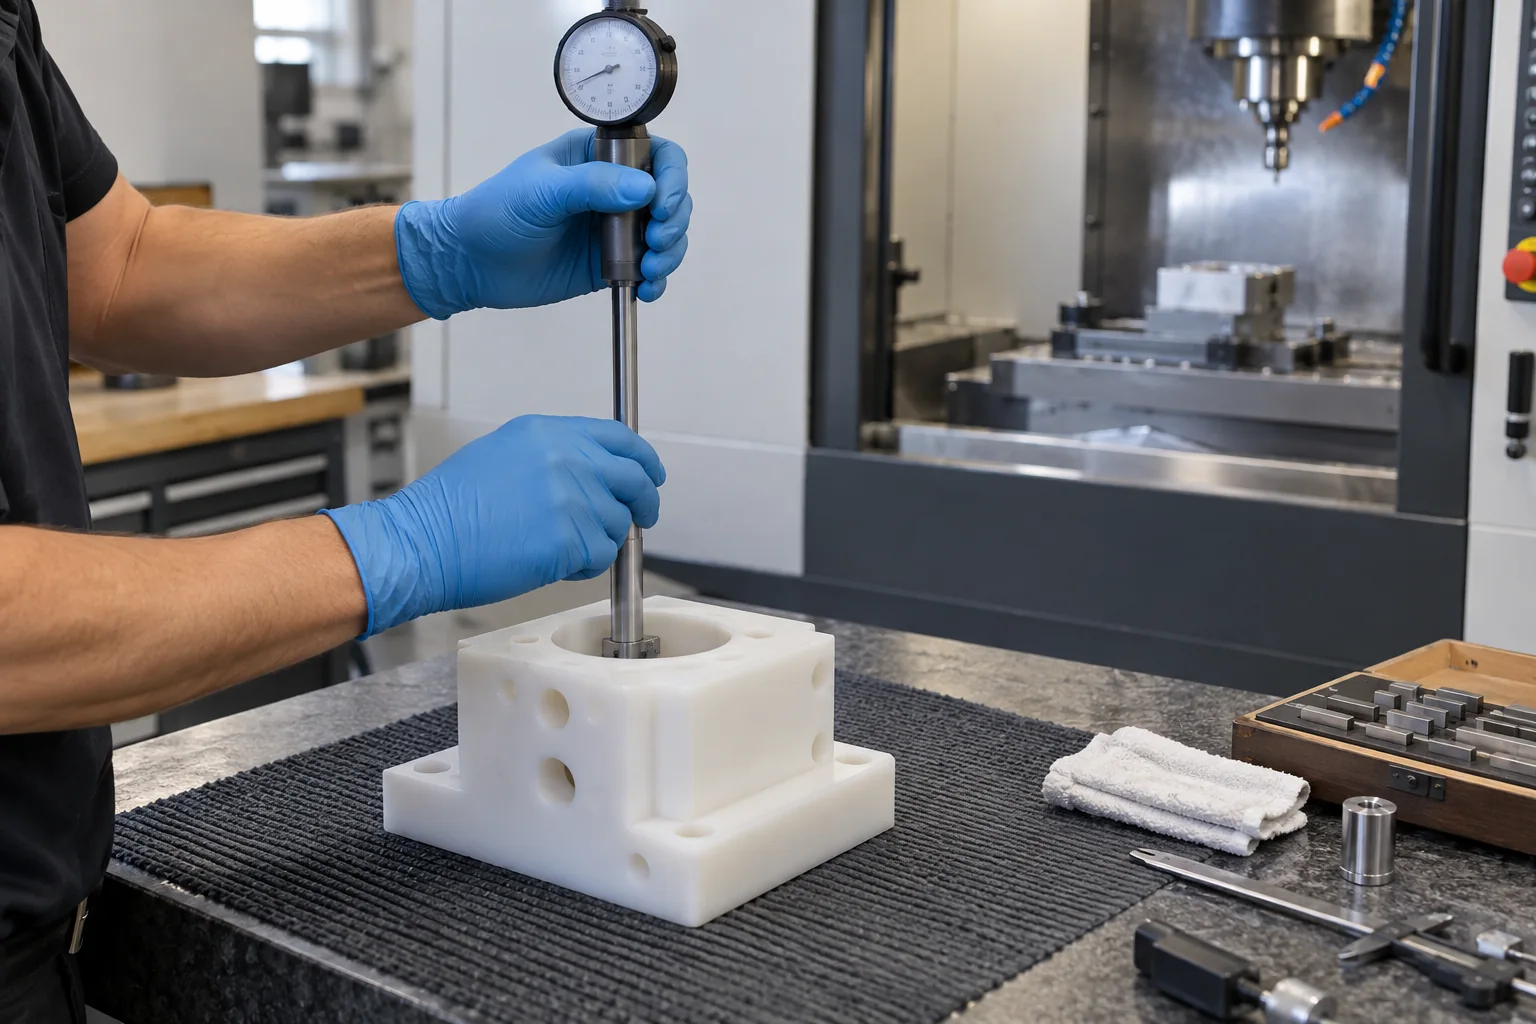
Bohrungsmessgeräte / Innenmessschrauben
Innendurchmesser und Bohrungsvariation
Höhenmesser
Höhen, Stufen und Bezugsbeziehungen
Messuhr
Rundlauf, Ausrichtung und geeignete Vergleichsprüfungen
Oberflächen-/Sichtprüfung
Grate, Kratzer, Kanten und kosmetische Merkmale
Gewindelehren
Spezifizierte interne und externe Thread-Überprüfung
Zur Instrumenteneignung gehören Kalibrierungsstatus, Auflösung, Kontaktgeometrie, Zugang und Messunsicherheit im Verhältnis zur Akzeptanzgrenze. Ein komplexeres Instrument ist nicht automatisch die bessere Wahl für ein weiches oder schlecht unterstütztes Kunststoffelement.
07
Warum unterscheidet sich die Prüfung von Kunststoffteilen von der Prüfung von Metallteilen?
Technische Kunststoffe können ihre Abmessungen durch Temperatur, Feuchtigkeit, Klemmdruck und innere Spannung ändern. Prüfbedingungen und Messkraft können das Ergebnis stärker beeinflussen als bei vielen Metallteilen.
Temperatur
Viele technische Kunststoffe dehnen sich mit der Temperatur stärker aus als Metalle. Vereinbaren Sie bei empfindlichen Passungen die Messtemperatur, die Stabilisierungszeit und den jeweiligen Betriebszustand.
Feuchtigkeitsaufnahme
Nylon kann Feuchtigkeit aufnehmen und seine Abmessungen verändern. Legen Sie fest, ob die Annahme für trockenes, konditioniertes oder gebrauchsfertiges Material gilt, einschließlich aller vereinbarten Konditionierungsverfahren.
Messkraft
Weiche Polymere können sich bei zu hohem Anpressdruck verformen. Verwenden Sie geeignete Kontaktflächen und wiederholbar geringe Kräfte; Vermeiden Sie es, eine dünne Wand zusammenzudrücken, um eine bequeme Ablesung zu erhalten.
Freistaat vs. installierte Dimensionen
Eine Presspassung kann eine Bohrung oder ein Gehäuse nach der Montage verändern. Legen Sie fest, ob die Bemaßung für das freigegebene Teil, das eingespannte Teil oder den eingebauten Zustand gilt.
Innerer Stress
Teile können sich nach schwerer Bearbeitung bewegen oder sich von der Werkstückhalterung lösen. Überprüfen Sie vor der endgültigen Messung die Reihenfolge und alle vereinbarten Stabilisierungs- oder Entspannungsanforderungen.
Dünnwandverformung
Dünne Wände können sich unter Sonden, Fingern oder Stützen verbiegen. Verwenden Sie eine dokumentierte Support-Strategie, ohne das Teil in eine Form zu zwingen, die es im Betrieb nicht beibehalten kann.
08
Wie kontrollieren wir kritische Abmessungen und GD&T?
Der Prüfplan sollte Funktionsdaten und Schnittstellen priorisieren, damit das Teil in der Baugruppe des Kunden funktioniert. Position, Ebenheit, Rechtwinkligkeit, Parallelität, Konzentrizität, Rundlauf, Profil und Bezugsbeziehungen erfordern eine geeignete Einrichtung und nicht nur isolierte Größenmessungen.
Kunststoffgehäuse
Ordnen Sie die Lagerbohrung, die Befestigungslöcher, die Sensorschnittstelle und die Passfläche dem funktionalen Bezugssystem zu. Überprüfen Sie, wie diese Merkmale ausgerichtet sind, wenn das Gehäuse montiert ist.
Kunststoffwalze
Überprüfen Sie Außendurchmesser, Lagerbohrung, Konzentrizität und Rundlauffehler gemeinsam. Definieren Sie die Achse, die Stützen und den Einbauzustand. Eine einzelne Durchmessermessung kann das Rotationsverhalten nicht bestimmen.
Kunststoffverteiler
Anschlussposition, Dichtfläche, O-Ring-Nut und Querlochausrichtung verbinden. Die Maßprüfung eines Dichtungsmerkmals erfolgt unabhängig von einer vereinbarten Dichtheits- oder Druckprüfung.
09
Erstmusterprüfung und Musterfreigabe
Bei neuen Teilen oder überarbeiteten Zeichnungen kann die Erststückprüfung dabei helfen, Material, kritische Abmessungen und Fertigungsanforderungen vor einem Wiederholungslauf zu überprüfen.
Vereinbaren Sie die Ergebnisse
Fordern Sie während der Angebotsanfrage einen Maßbericht, eine Ballonzeichnung, ein Materialzertifikat oder Musterteile an. Bestätigen Sie, welche Artikel verfügbar und im Angebot enthalten sind.
Definieren Sie den Genehmigungspunkt
Wenn eine Zustimmung des Kunden erforderlich ist, vereinbaren Sie die Probenmenge, die Prüfkriterien und den Produktionshaltepunkt. Die Genehmigung sollte sich auf die freigegebene Zeichnungsrevision und den angegebenen Prüfumfang beziehen.
Sofern im Angebot vereinbart, können eine Erststück-Maßprüfung und kundenspezifische Berichte vereinbart werden. Ein formelles FAI-Format oder eine standardspezifische Erstartikelanforderung bedarf einer gesonderten Bestätigung; Die Musterfreigabe ersetzt nicht die vereinbarten Kontrollen für die Folgeproduktion.
10
Oberflächen-, Kanten- und kosmetische Inspektion
Grate, scharfe Kanten, Kratzer, Dellen, Absplitterungen, Trübungen, Polierqualität, offensichtliche Farbabweichungen, Werkzeugspuren und Verunreinigungen sollten anhand der definierten Akzeptanzkriterien überprüft werden.
Acryl / PMMA
Überprüfen Sie die optische Klarheit, Risse, Haarrisse und Politur. Geben Sie die Betrachtungsbedingungen an und welche Gesichter wichtig sind; Das optische Erscheinungsbild allein begründet keine spezifizierte optische Leistung.
Polycarbonat
Überprüfen Sie Kratzer, Schleier und den Zustand des Schutzfilms. Bewahren Sie bestimmte Oberflächen bei der Handhabung und Verpackung und definieren Sie akzeptable kosmetische Zonen vor der Produktion.
Geben Sie Referenzmuster oder visuelle Grenzen an, wenn das Erscheinungsbild wichtig ist. Funktionale Kanten und interne Schnittpunkte erfordern möglicherweise mehr Aufmerksamkeit als unkritische Außenflächen. Bestätigen Sie alle numerischen Rauheits- oder optischen Messanforderungen unabhängig von einer allgemeinen Sichtprüfung.
11
Gewinde, Einsätze und Montagefunktionen
Ein Bauteil kann seine Außenmaße einhalten und beim Zusammenbau trotzdem versagen, wenn Gewinde, Einsätze, Bohrungen oder Presspassungsschnittstellen falsch sind. Untersuchen Sie diese Features als funktionale Baugruppenschnittstellen.
Threads und Hardware
Überprüfen Sie die angegebene Gewindegröße, -tiefe, den Zugang und den Eingriff mit der geeigneten Methode. Schrauben, Stifte und Lager sollten der freigegebenen Hardware- oder Baugruppenspezifikation entsprechen.
Einsätze und Pressverbindungen
Überprüfen Sie die Position des Einsatzes, die Einpressgeometrie und die Ausrichtung der Baugruppe. Wenn die Retentions- oder Auszugsleistung von Bedeutung ist, definieren Sie eine separate Test- und Abnahmeanforderung, anstatt davon auszugehen, dass eine Maßprüfung dies feststellt.
Qualitätskontrolle für verschiedene Kunststoffkomponenten
Beginnen Sie mit der Aufgabe der Komponente in der Baugruppe und identifizieren Sie dann die Schnittstellen, die zu Passungs- oder Leistungsproblemen führen können. Entdecken Sie die entsprechende Komponentenseite für Zeichnungsvorbereitung und Materialüberlegungen.
Die Inspektionsanforderungen variieren je nach Branche
Die Anwendung hilft bei der Definition von Inspektionsprioritäten. Kundenspezifische Qualifikations-, Prüf- und Dokumentationsanforderungen müssen für den tatsächlichen Teile- und Lieferumfang bestätigt werden.
Wiederholbarkeit, Material, Passform und Rückverfolgbarkeit, sofern erforderlich
Die Maßprüfung stellt keine Zulassung für Medizin, Luft- und Raumfahrt, Lebensmittelkontakt, Elektrik oder Automobil dar. Identifizieren Sie frühzeitig die geltenden Standards, das genaue Material und die erforderlichen Nachweise, damit Machbarkeit und Verantwortlichkeiten überprüft werden können.
14
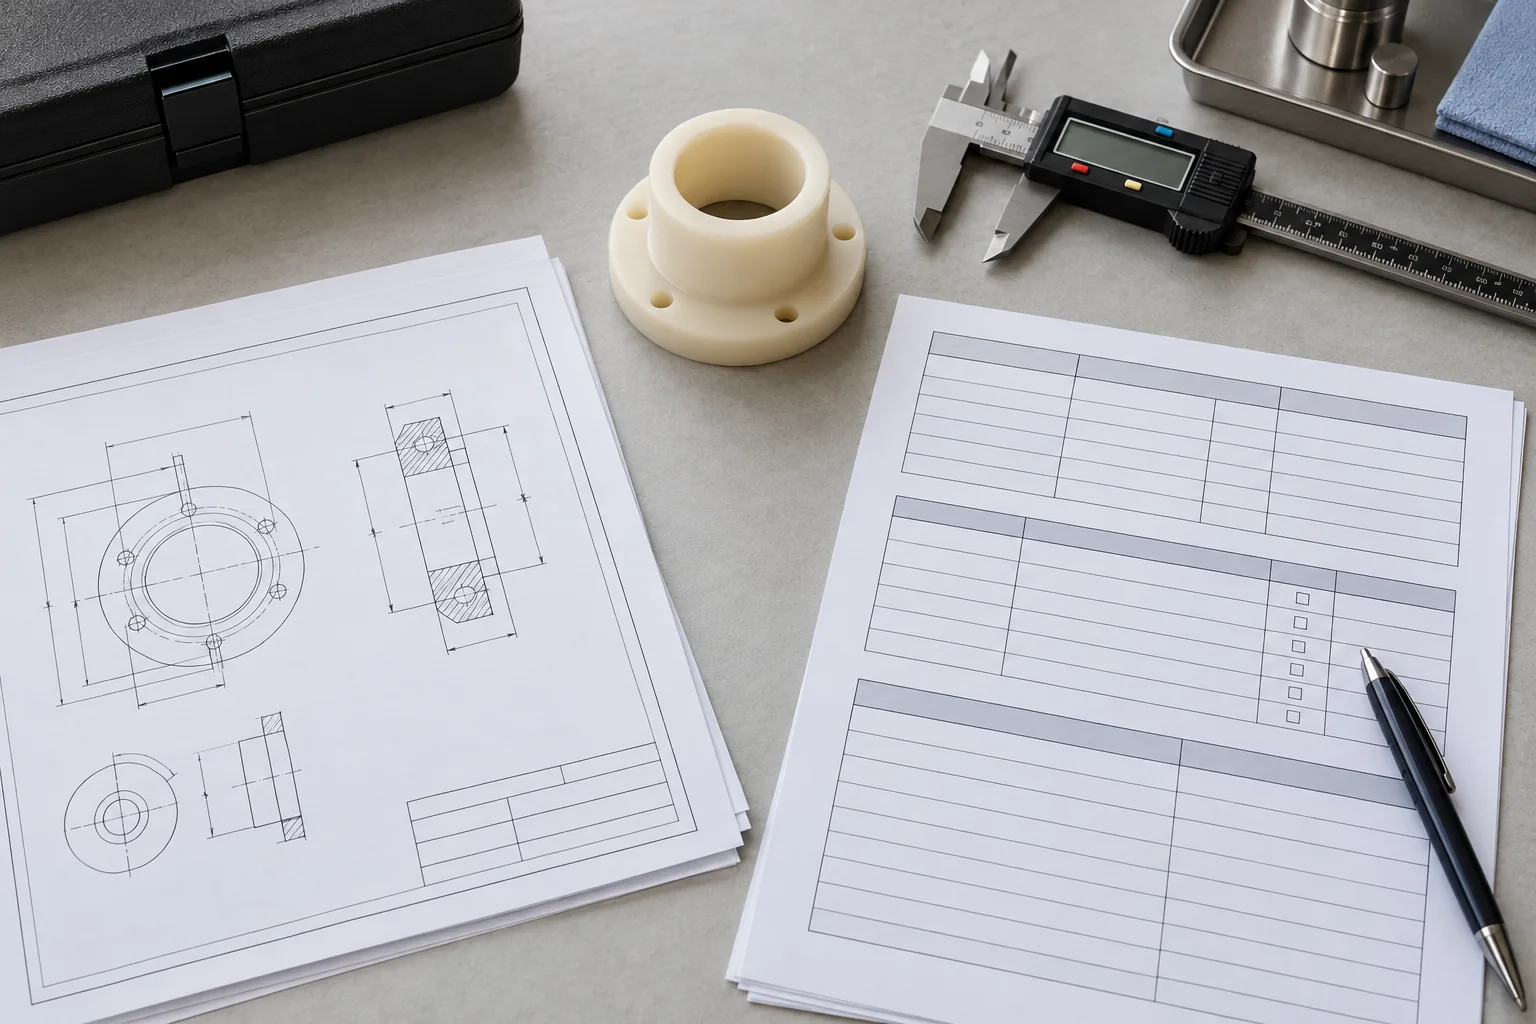
Qualitätsdokumentation für Ihr Projekt verfügbar
Dokumentationsanforderungen sollten während der Ausschreibung angegeben werden, damit der Inspektions- und Berichtsplan in das Angebot aufgenommen werden kann. Bestätigen Sie Verfügbarkeit, Format, Musterumfang und ggf. erforderliche Verknüpfung mit gelieferten Teilen.
Dokument
Zweck/Vereinbarung erforderlich
Materialzertifikat
Unterstützung der Überprüfung der genauen Materialqualität; Lieferantenbeweise bestätigen
Maßkontrollbericht
Erfassen Sie vereinbarte Messmerkmale und Zeichnungsüberarbeitungen
Erstbericht/Erstartikelbericht
Notieren Sie den vereinbarten Probeninspektionsumfang und das erforderliche Format
RoHS/REACH-Dokumentation
Überprüfen Sie die Relevanz und Verfügbarkeit für den angegebenen Material- und Lieferumfang
Inspektionsfotos
Stellen Sie, sofern vereinbart, eine projektspezifische visuelle Überprüfung bereit
Kundenspezifischer Bericht
Verwenden Sie ein vereinbartes Inspektionsformat und eine vereinbarte Berichtspflicht
Verpackungs-/Etikettenanforderungen
Unterstützen Sie die Teileidentifizierung und vereinbarte Rückverfolgbarkeitsanforderungen
Listen Sie vor der Bestellung die Dokumente auf, die Sie benötigen. Eine Materialdeklaration des Lieferanten, ein Maßbericht und ein Funktionsprüfbericht beantworten unterschiedliche Fragen; Einer sollte nicht als Ersatz für die anderen behandelt werden.
15
Wie gehen wir mit fehlerhaften Teilen um?
Wenn ein Maß- oder Qualitätsproblem festgestellt wird, sollte das betroffene Teil oder die betroffene Charge isoliert und vor dem Versand oder der Korrekturmaßnahme anhand der Zeichnung überprüft werden.
Problem identifiziert
Teil/Charge getrennt
Zeichnungsanforderung überprüft
Grundursache überprüft
Überarbeitungs-/Neufassungsentscheidung
Korrekturmaßnahme
Nachprüfung
Veröffentlichung
Begrenzen Sie den betroffenen Bereich, überprüfen Sie die Messung und legen Sie die Anforderungen fest, bevor Sie über die Disposition entscheiden. Überprüfen Sie Material, Einrichtung, Werkzeuge, Bearbeitungsreihenfolge und Handhabung entsprechend dem Problem. Bei der Nacharbeit müssen die verbleibenden Zeichnungsanforderungen erhalten bleiben. Wo dies nicht möglich ist, kann ein Remake erforderlich sein.
Notieren Sie die Korrektur- und Überprüfungsmaßnahmen, um ein erneutes Auftreten zu verhindern. Überprüfen Sie die betroffenen Funktionen und alle zugehörigen Abmessungen vor der Freigabe erneut. Jede vorgeschlagene Abweichung von der Kundenspezifikation bedarf einer Zustimmung und nicht einer stillen Mitteilung. Kundenspezifische Korrekturmaßnahmenformate sollten vorab bestätigt werden.
16
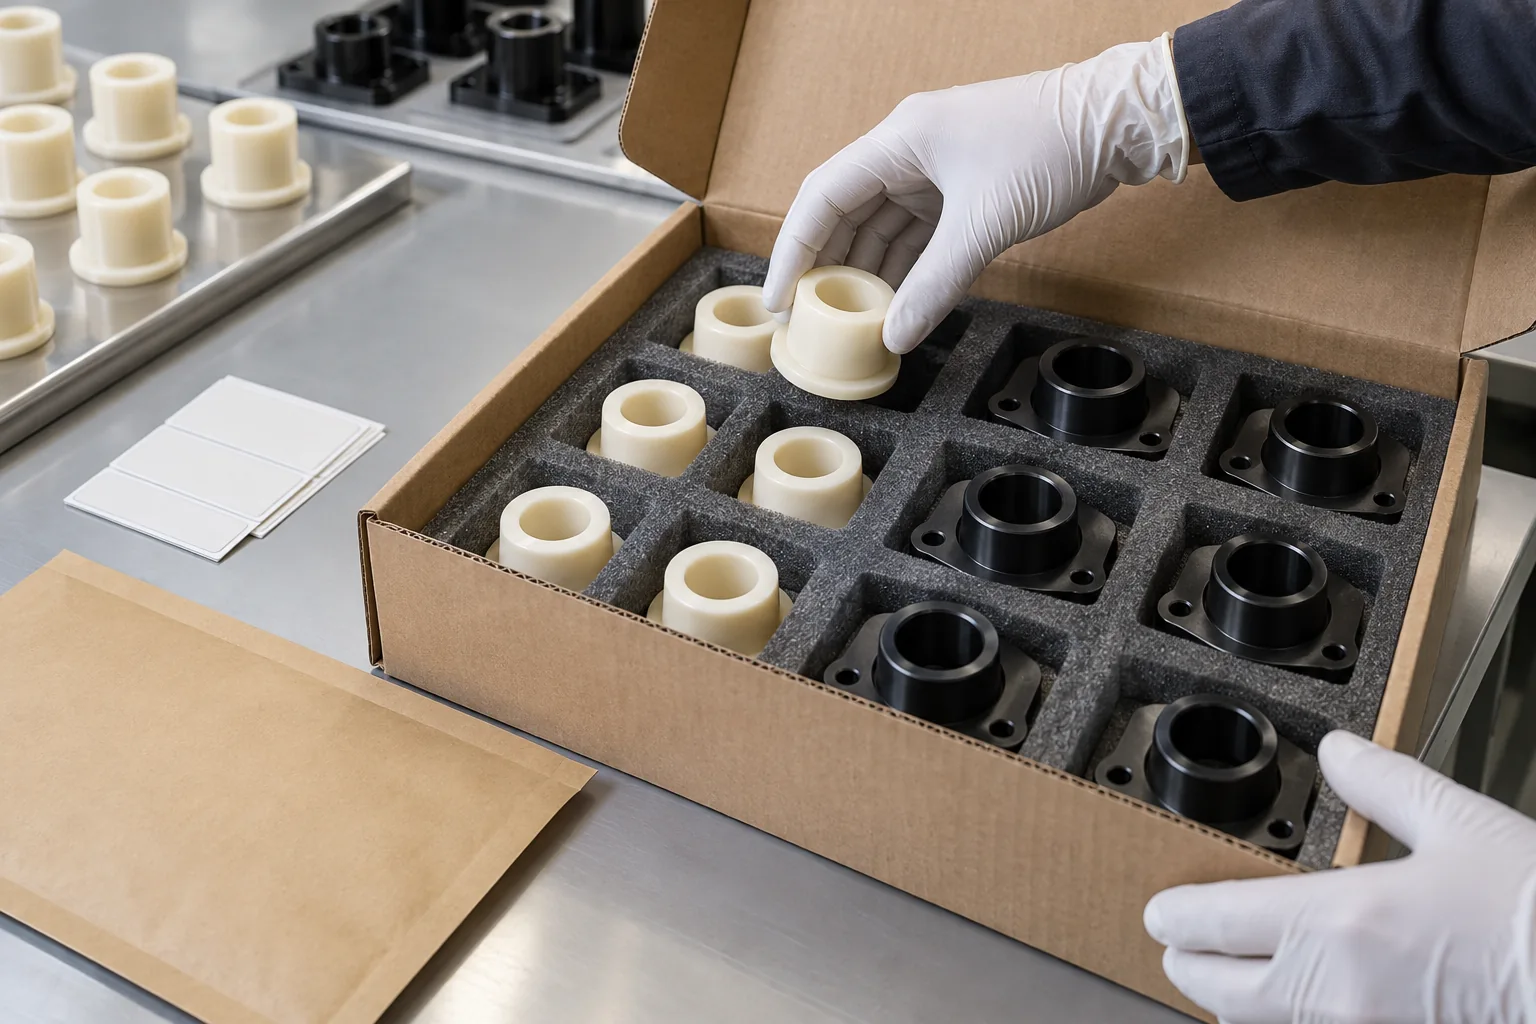
Endkontrolle, Verpackung und Versandfreigabe
Die Inspektion ist erst abgeschlossen, wenn vor dem Versand die richtigen Teile, Revision, Menge, Zustand und erforderlichen Dokumente bestätigt wurden.
Überprüfen Sie die Lieferung
Überprüfen Sie Menge, Teilenummer, Revision, visuellen Zustand und Prüfstatus. Fügen Sie die vereinbarten Etiketten und Dokumente bei und bestätigen Sie, dass freigegebene Teile von allem, was noch geprüft wird, getrennt sind.
Schützen Sie die Funktionen
Für transparente und polierte Teile, kritische Flächen, Gewinde und Präzisionsbohrungen geeignete Trennmittel oder Verpackungen verwenden. Die Verpackung soll Kontaktschäden verhindern und eine Verformung schlanker Bauteile vermeiden.
Passen Sie alle besonderen Sauberkeits-, Handhabungs- oder Verpackungsanforderungen an die Bestellung an. Die Verpackung dient der Erhaltung des geprüften Zustandes durch den Transport; Eine korrekte Messung am Prüfstand kann spätere Schäden durch unzureichenden Schutz nicht verhindern.
17
Warum Kunden TOPS Plastics bei Präzisionskunststoffteilen vertrauen
Unser Ziel ist es, ein Kunststoffbauteil herzustellen, das der Zeichnung entspricht, zur Baugruppe passt und die vorgesehene Funktion erfüllt. Qualitätsanforderungen werden vor der Herstellung überprüft, damit sie den Prozess leiten können.
Qualität beginnt mit der Zeichnung
Anforderungen, Zeichnungsänderungen und Funktionsschnittstellen werden vor der Bearbeitung überprüft.
Materielle Angelegenheiten
Das genaue Polymer und die Sorte werden im Rahmen der Spezifikation behandelt.
Kritische Funktionen werden priorisiert
Die Inspektion konzentriert sich auf die Abmessungen, die Passform und Funktion kontrollieren.
Kunststoffe werden unterschiedlich gemessen
Materialverhalten und Messbedingungen werden im Plan berücksichtigt.
Die Inspektion wird während der Produktion fortgesetzt
Entsprechende Kontrollen werden innerhalb der Bearbeitungssequenz platziert.
Die Dokumentation ist im Voraus geplant
Angeforderte Berichte und Nachweise können in die Ausschreibung integriert werden.
18
Häufig gestellte Fragen zur Qualität und Inspektion der Kunststoffbearbeitung
Antworten zu Prüfmethoden, Materialverhalten, kritischen Merkmalen und Projektdokumentation.
Wie prüft man CNC-bearbeitete Kunststoffteile?
Wir planen die Prüfung rund um die Zeichnung, genaue Material- und Funktionsmerkmale. Entsprechende prozessbegleitende und abschließende Kontrollen können Größe, Position, Oberflächen und Montageschnittstellen unter Verwendung der vereinbarten Methoden und Abnahmebedingungen umfassen.
Welche Inspektionsausrüstung verwenden Sie?
Die Messmethode hängt vom Merkmal und der Toleranz ab. Messschieber, Mikrometer, Bohrungsmessgeräte, Höhenmessgeräte, Zeiger, Gewindemessgeräte und visuelle Methoden eignen sich für unterschiedliche Aufgaben; Bestätigen Sie bei der Angebotserstellung alle erforderlichen optischen oder KMG-Geräte, Kapazitäten und Berichte.
Können Kunststoffteile mit engen Toleranzen geprüft werden?
Enge Toleranzanforderungen können Merkmal für Merkmal überprüft werden. Geben Sie Daten, Grenzwerte, Materialqualität, Auflagebedingungen und Prüftemperatur an, damit ein praktischer Messplan vereinbart werden kann. Für jede Kunststoffgeometrie gilt keine einheitliche Toleranz.
Wie wirkt sich die Temperatur auf die Kunststoffprüfung aus?
Die Temperatur kann die Abmessungen des Teils und seine Passung mit passenden Materialien verändern. Vereinbaren Sie Stabilisierung, Prüftemperatur und alle Anforderungen an die Betriebsbedingungen für thermisch empfindliche Abmessungen.
Wie prüft man Nylonteile, die Feuchtigkeit absorbieren?
Bei der Nylonprüfung sollte ein vereinbarter Materialkonditionierungszustand verwendet werden. Geben Sie an, ob die Abmessungen trocken, konditioniert oder im entsprechenden Betriebszustand gelten, und definieren Sie alle erforderlichen Konditionierungsverfahren vor der Produktion.
Können Sie Maßkontrollberichte bereitstellen?
Maßkontrollberichte können während der Angebotserstellung eingesehen werden. Identifizieren Sie die Merkmale, die Probenmenge, die Zeichnungsrevision und das erforderliche Berichtsformat, damit Umfang und Verfügbarkeit bestätigt werden können.
Können Sie Materialzertifikate vorlegen?
Materialzertifikate hängen von der genauen Sorte, dem Lagerlieferanten und den verfügbaren Aufzeichnungen ab. Geben Sie bei der Angebotsanfrage das erforderliche Zertifikat und die Rückverfolgbarkeitsverknüpfung an, damit diese vor der Bestellung bestätigt werden können.
Führen Sie eine Erstmusterprüfung durch?
Sofern im Angebot vereinbart, können eine Erststück-Maßprüfung und kundenspezifische Berichte vereinbart werden. Geben Sie separat ein formelles FAI-Format oder einen formellen FAI-Standard zusammen mit dem Beispielumfang und den Genehmigungsanforderungen an.
Wie prüfen Sie kritische GD&T-Merkmale?
Die kritische GD&T-Prüfung beginnt mit dem Bezugssystem der Zeichnung und der geltenden Norm. Der Aufbau und die Messmethode müssen die spezifizierte Beziehung bewerten, gegebenenfalls einschließlich des definierten freien, eingespannten oder installierten Zustands.
Welche Informationen sollte ich bei der Anforderung eines Inspektionsberichts angeben?
Senden Sie die freigegebene Zeichnung, CAD, Materialqualität, kritische Abmessungen, Passungen, GD&T, erforderliche Probenahme und Berichtsformat. Beziehen Sie Zertifikats-, Rückverfolgbarkeits-, Kosmetik-, Funktionstest- und Verpackungsanforderungen ein, die sich auf die Akzeptanz auswirken.
Definieren Sie, was Akzeptanz für Sie bedeutet
Senden Sie uns Ihre Zeichnungs- und Qualitätsanforderungen
Laden Sie Ihre Zeichnung hoch und teilen Sie uns mit, welche Abmessungen, Materialien, Passungen, GD&T-Merkmale, Prüfberichte und Dokumentationsanforderungen für Ihr Projekt von entscheidender Bedeutung sind. TOPS Plastics kann die Herstellungs- und Inspektionsanforderungen vor der Angebotserstellung gemeinsam überprüfen.
Fügen Sie es Ihrer Zeichnung bei
Firmen- und Kontaktdaten, Land, Teilenummer, Menge und vorhandene Musterverfügbarkeit
Genaues Kunststoffmaterial/-sorte, Farbe, Füllstoffe und erforderliche Materialzertifizierung
Kritische Abmessungen, Passungen, GD&T und die anwendbare Zeichnungsnorm/-revision
Oberflächenbeschaffenheit, kosmetische Kriterien, Entgratung, Sauberkeit und optische Anforderungen
Erststück-/Erstartikelanforderungen, Maßbericht, Bemusterung und Kundenfreigabestelle
Chargen-/Chargenrückverfolgbarkeit und RoHS-/REACH-Dokumentation, sofern relevant
Sonderverpackungen, Schutzoberflächen, Etiketten und zusätzliche Qualitätsanforderungen
2D-Zeichnung und 3D-CAD; Fassen Sie ggf. unterstützende Dokumente in einer ZIP-Datei zusammen
Firma, Name, E-Mail und Telefonnummer sind erforderlich. Land, Teilenummer, Menge und Zeichnungs-Upload sind optional. Fügen Sie der Zeichnung oder E-Mail zusätzliche Qualitätsanforderungen hinzu.
STEP / STP / IGES / X_T / DWG / DXF / PDF oder ZIP, maximal 10 MB. Größere Pakete können per E-Mail geteilt werden. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Zeichnungen senden.