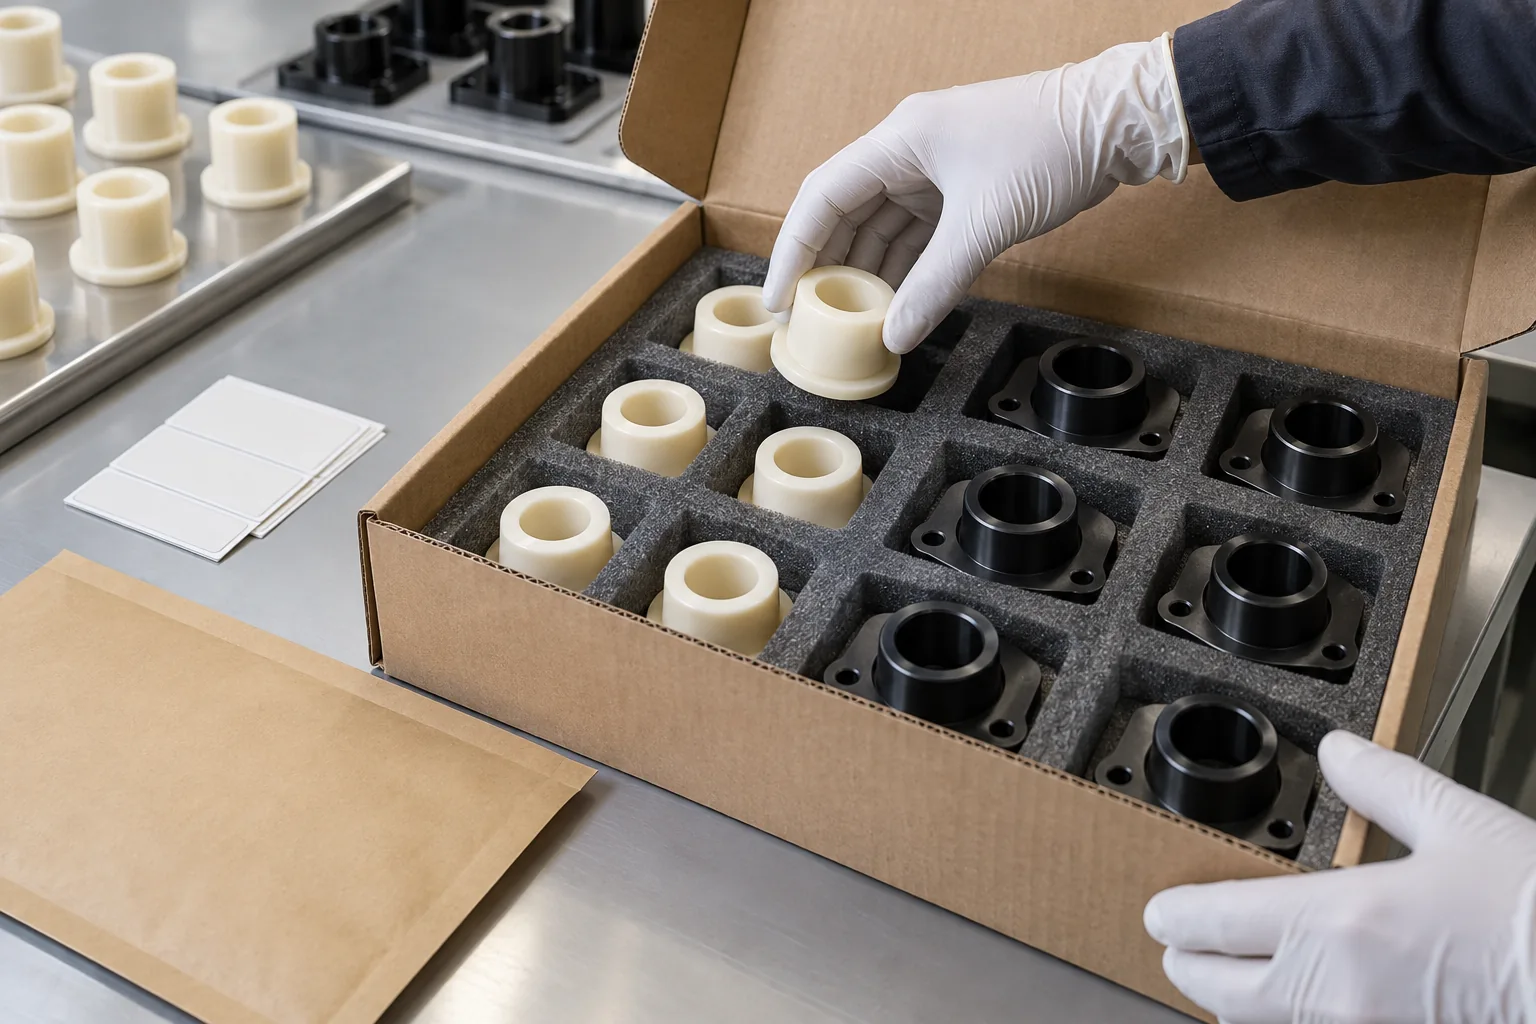
DESDE LA REVISIÓN DEL DIBUJO HASTA LA LIBERACIÓN DEL ENVÍO
Control de calidad e inspección de piezas de plástico de precisión
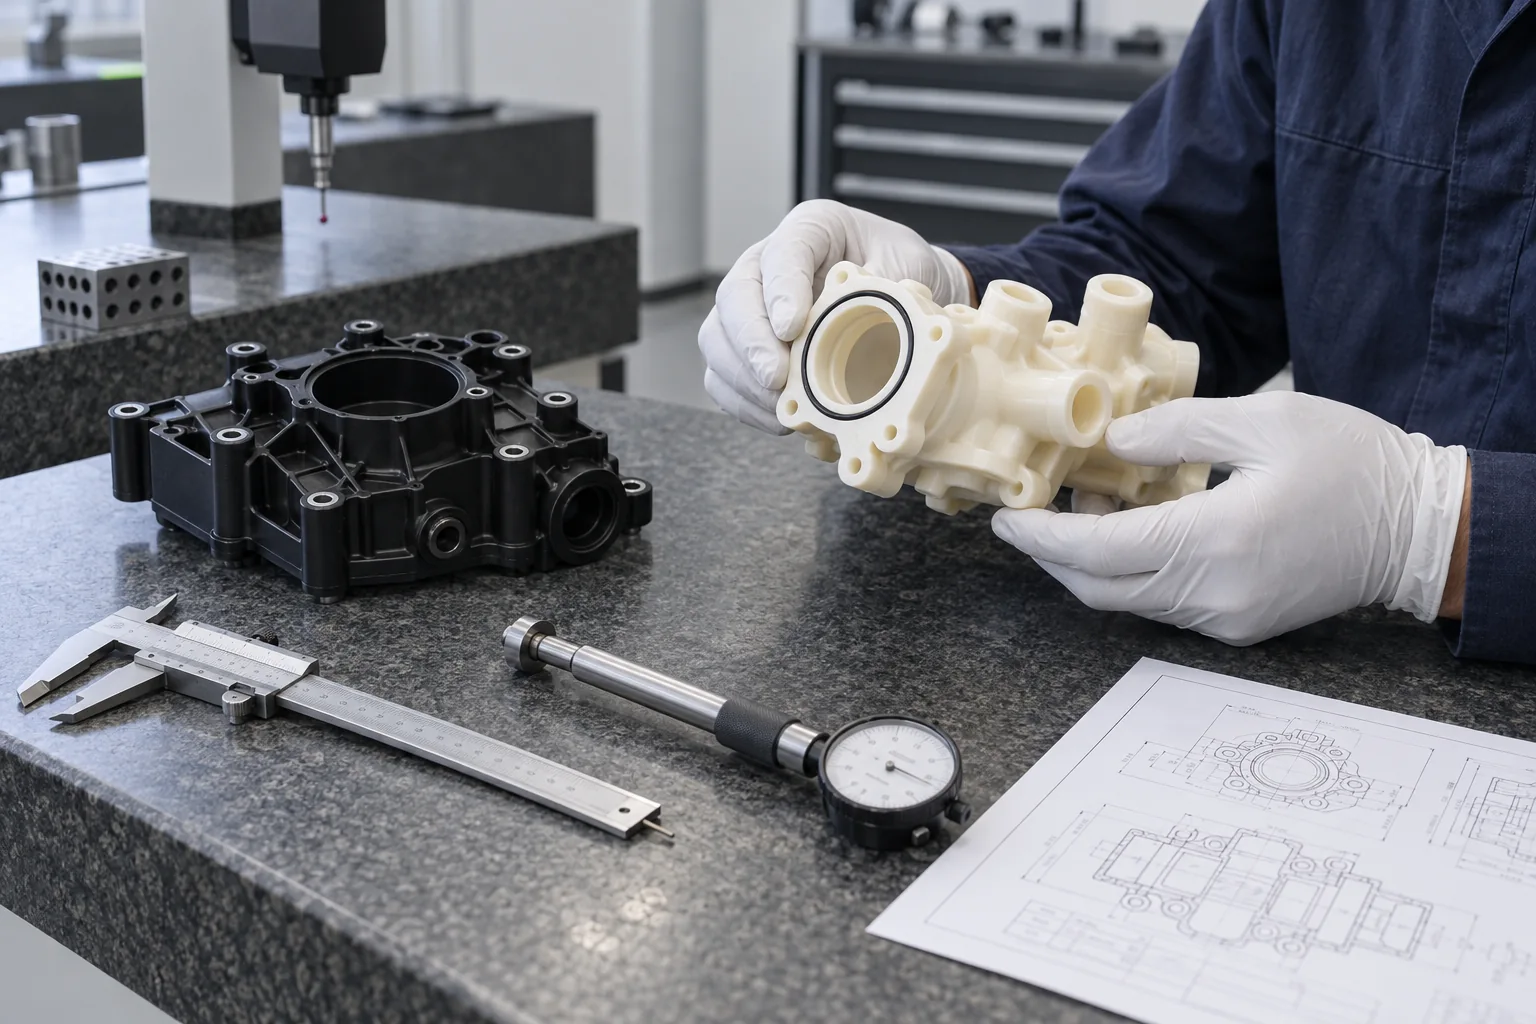
TOPS Plastics aplica control de calidad durante todo el proceso de fabricación, desde la revisión del dibujo y la verificación del material hasta la medición durante el proceso, la inspección dimensional final y el envío. Nuestro enfoque de inspección se centra en las características que determinan cómo encaja, sella, se mueve, se alinea y se desempeña su pieza de plástico en el ensamblaje final.
Dimensiones críticas verificadas según sus especificaciones
Verificación de materiales
Confirme el grado de plástico de ingeniería especificado
Control en proceso
Detectar problemas dimensionales antes del mecanizado final
Inspección final
Piezas revisadas antes del embalaje y envío.
No tratamos la inspección como el paso final. La calidad comienza antes de que la primera herramienta toque el material.
01
¿Cómo controla TOPS Plastics la calidad de las piezas?
Cada proyecto comienza con el dibujo, material, tolerancias y requisitos funcionales. La inspección se planifica en torno a las características más importantes para el ajuste, el montaje y el rendimiento.
01
Revisión de dibujo
Confirme la revisión publicada, las interfaces funcionales y los requisitos de aceptación.
02
Verificación de materiales
Revise el polímero, el grado exacto, la forma del stock y la evidencia requerida del proveedor.
03
Planificación de procesos
Identificar datos, sujeción de piezas, etapas de inspección y métodos prácticos de medición.
04
Inspección en proceso
Verifique las características importantes mientras siguen siendo posibles correcciones en la secuencia de mecanizado.
05
Inspección final
Revise las dimensiones, superficies, características de ensamblaje y estado de inspección acordados.
06
Documentación y envío
Confirme los informes, la identidad de las piezas, la cantidad y el embalaje protector antes del lanzamiento.
02
La calidad comienza con la revisión de planos y especificaciones
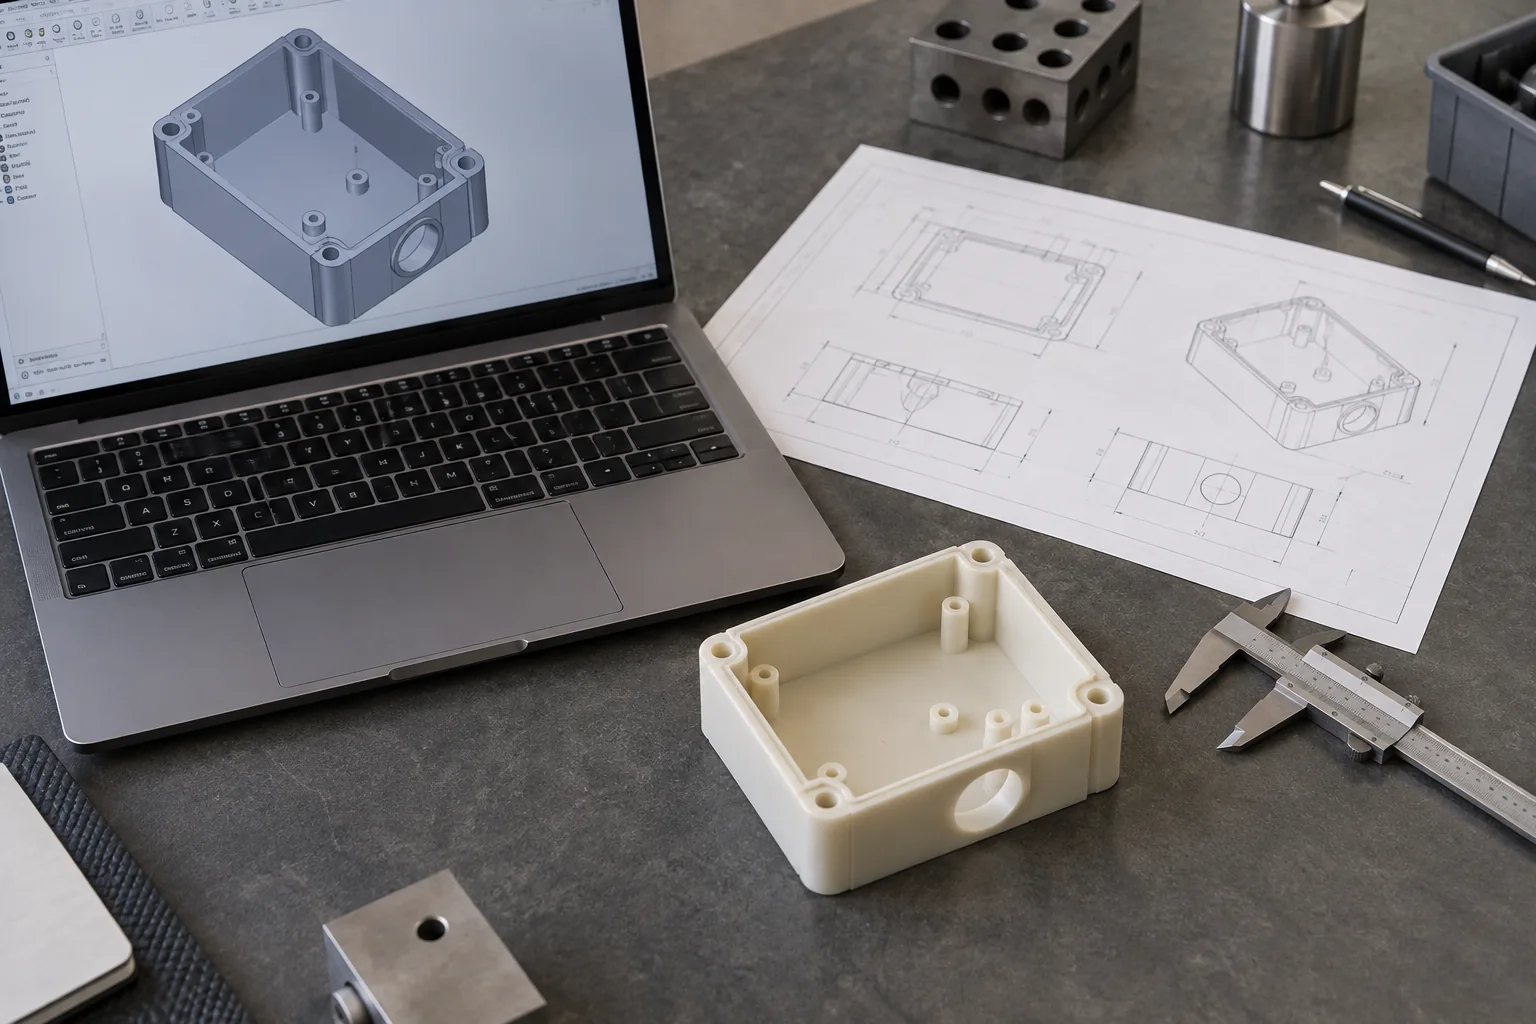
El plan de inspección correcto comienza identificando qué dimensiones controlan la función de la pieza. Revise el dibujo publicado y el CAD juntos, resuelva la información contradictoria y acuerde los criterios de aceptación antes del mecanizado.
Requisitos de materiales
Confirme la familia de polímeros, el grado exacto, la formulación con o sin relleno, el color, la forma del stock y cualquier requisito de certificación. Un nombre de material genérico puede dejar diferencias importantes sin resolver.
Dimensiones críticas y tolerancias
Separe las tolerancias generales de las tolerancias críticas. Identifique ajustes, posiciones de orificios, espesor de pared y dimensiones de la pila de ensamblaje, junto con información de las piezas coincidentes.
Requisitos de GD&T
Revise la planitud, perpendicularidad, paralelismo, posición, concentricidad y descentramiento cuando corresponda. Utilice la norma y edición indicadas en el plano, con referencias de datos claras.
Requisitos funcionales
Identifique las caras de sellado, los ajustes de los rodamientos, la holgura deslizante, la pila de ensamblaje, las superficies ópticas y las interfaces de acoplamiento. El ensamblaje previsto ayuda a determinar cómo se debe medir una característica.
Requisitos especiales de inspección
Definir acabado superficial, desbarbado, limpieza, informes de inspección, certificados de materiales y embalaje. Acuerde la frecuencia de inspección y cualquier punto de espera de aprobación del cliente durante la cotización.
03
Verificación de materiales para piezas de plástico de ingeniería
Usar el material correcto es tan importante como mecanizar las dimensiones correctas. Una pieza de nailon o PEEK dimensionalmente aceptable puede seguir siendo inadecuada si el grado, el relleno o la formulación difieren de la especificación.
Identificar la acción
Haga coincidir la identificación del material, la documentación del proveedor y la designación del grado con el requisito de compra. Verifique el color, la condición de llenado/sin llenar y la forma del stock antes de que el material ingrese a la secuencia de mecanizado.
Planifique la evidencia
La información del lote, los certificados de materiales y los enlaces requeridos a las piezas entregadas deben definirse de antemano. La disponibilidad depende del stock exacto, los registros de proveedores y el flujo de trabajo de producción acordado.
Los certificados de materiales y los requisitos de trazabilidad se pueden revisar durante la cotización. Una verificación visual del color por sí sola no establece la identidad, formulación o cumplimiento del polímero. Revise PEEK, POM / Delrin, PTFE, Nylon, UHMW, PEI / Ultem, PPS, PVDF y Torlon / PAI con respecto a su grado exacto especificado.
04
Inspección en proceso durante el mecanizado CNC
La inspección durante el proceso ayuda a identificar la desviación dimensional antes de que una pieza esté completamente mecanizada, lo que reduce el riesgo de desperdicio y permite controlar las características críticas en la etapa de producción adecuada.
Después de la eliminación de existencias
Verifique las dimensiones de mecanizado preliminar, el espesor de la pared y los signos de movimiento después de la remoción de material pesado. Dejar un margen de acabado adecuado donde la geometría y el comportamiento del material lo requieran.
En operaciones críticas
Revise los orificios críticos, las ubicaciones de los orificios y la posición de los accesorios con respecto a los datos del proceso. Verifique que el soporte y la sujeción no hayan ocultado deformaciones ni alterado la geometría del estado libre.
Durante la producción repetida
Observe el desgaste de las herramientas, la formación de rebabas y las tendencias dimensionales. Las dimensiones sensibles a la temperatura pueden necesitar una secuencia acordada de estabilización y medición en lugar de una lectura inmediata junto a una máquina caliente.
05
Inspección dimensional final antes del envío
La inspección final se centra primero en las características que controlan el ajuste, el sellado, el movimiento, la alineación y el ensamblaje. El alcance de la inspección y el muestreo deben seguir los requisitos de pedido y dibujo acordados.
Característica
Enfoque de inspección típico
Dimensiones generales
Tamaño de pieza y envolvente de montaje
Diámetro del agujero
Ajuste del eje, rodamiento o inserto
Posición del agujero
Alineación del conjunto
planitud
Superficies de contacto y sellado
Paralelismo
Precisión de montaje y fijación.
Espesor
Altura y espaciado de la pila
Descentramiento
Rodillos, ejes y piezas rotativas.
Ranuras para juntas tóricas
Geometría del sello
Características del hilo
Conjunto de sujetadores y accesorios
Perfil crítico
Interfaz funcional
Registre el estado de inspección relevante, la configuración de referencia y el límite de aceptación para características críticas. Una pieza restringida en un dispositivo puede producir un resultado diferente al de una pieza liberada; la condición acordada debe reflejar el dibujo y la aplicación.
06
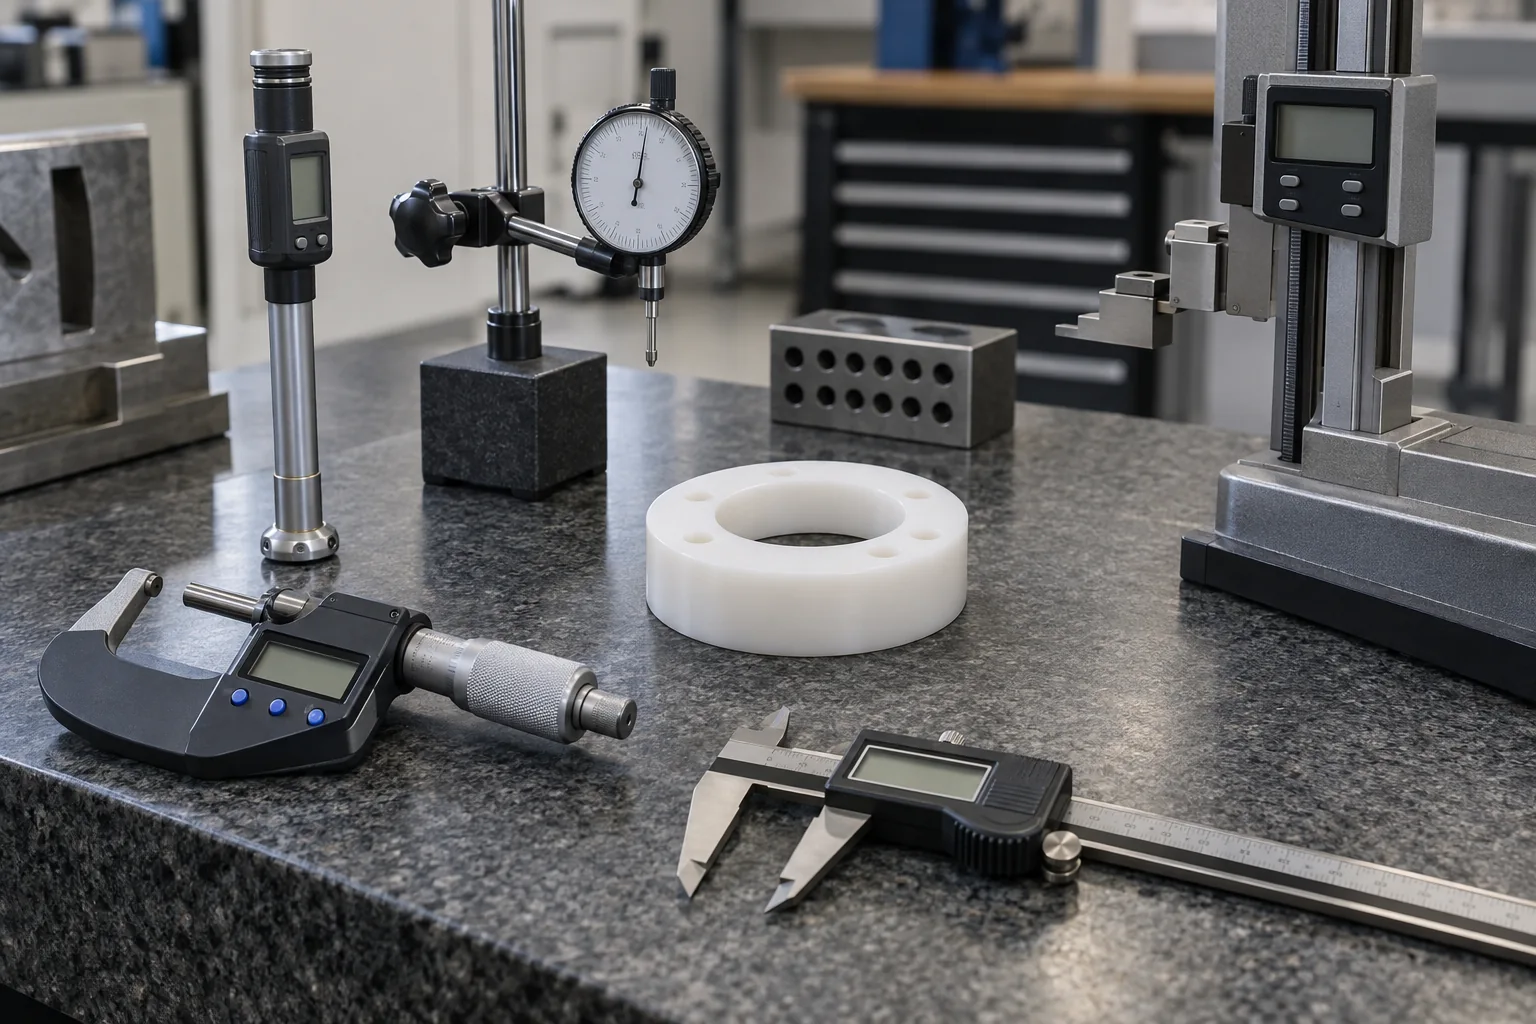
Equipos de inspección y métodos de medición
Medido con la herramienta adecuada para la característica: seleccione el acceso, la resolución, la fuerza de medición y la configuración alrededor de la tolerancia. Los métodos siguientes forman una guía de planificación de inspecciones; Confirme el equipo, la capacidad y la ruta de presentación de informes necesarios para su proyecto durante la cotización.
Equipo/método
Uso típico
Medición CMM, cuando sea necesario y confirmado
Geometría compleja, posición y GD&T
Sistema de medición óptica, cuando sea adecuado y esté confirmado.
Pequeñas características, perfiles e inspección sin contacto.
Calibradores digitales
Comprobaciones dimensionales generales con tolerancia y presión de contacto adecuadas.
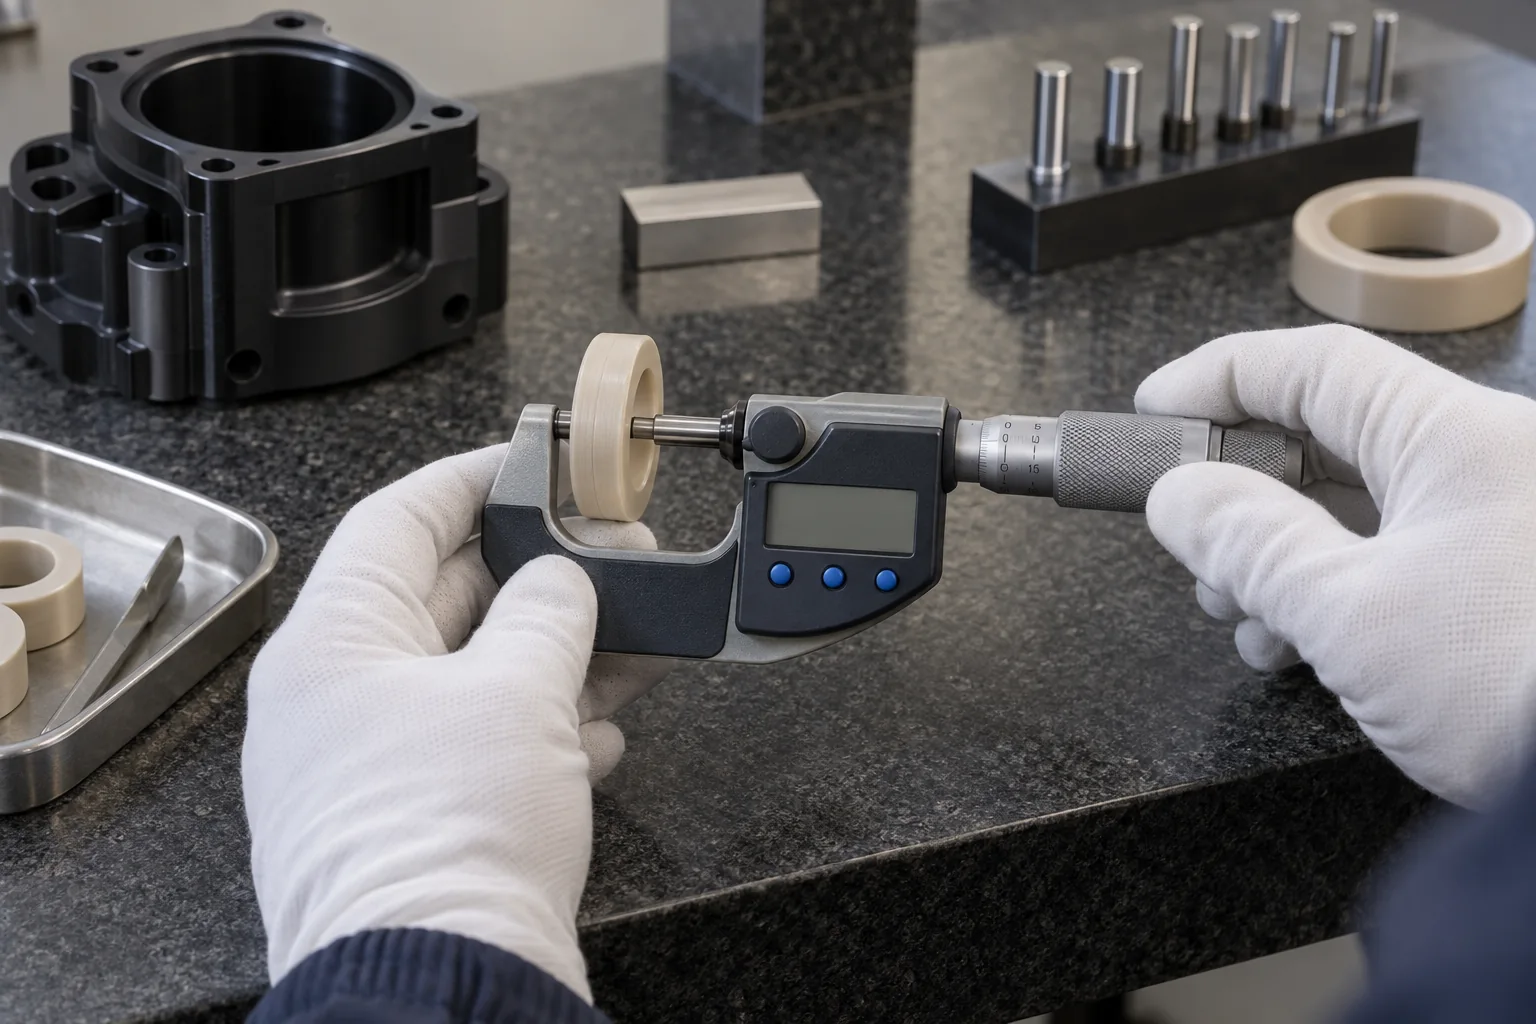
Micrómetros exteriores
Mediciones de diámetro exterior y espesor.
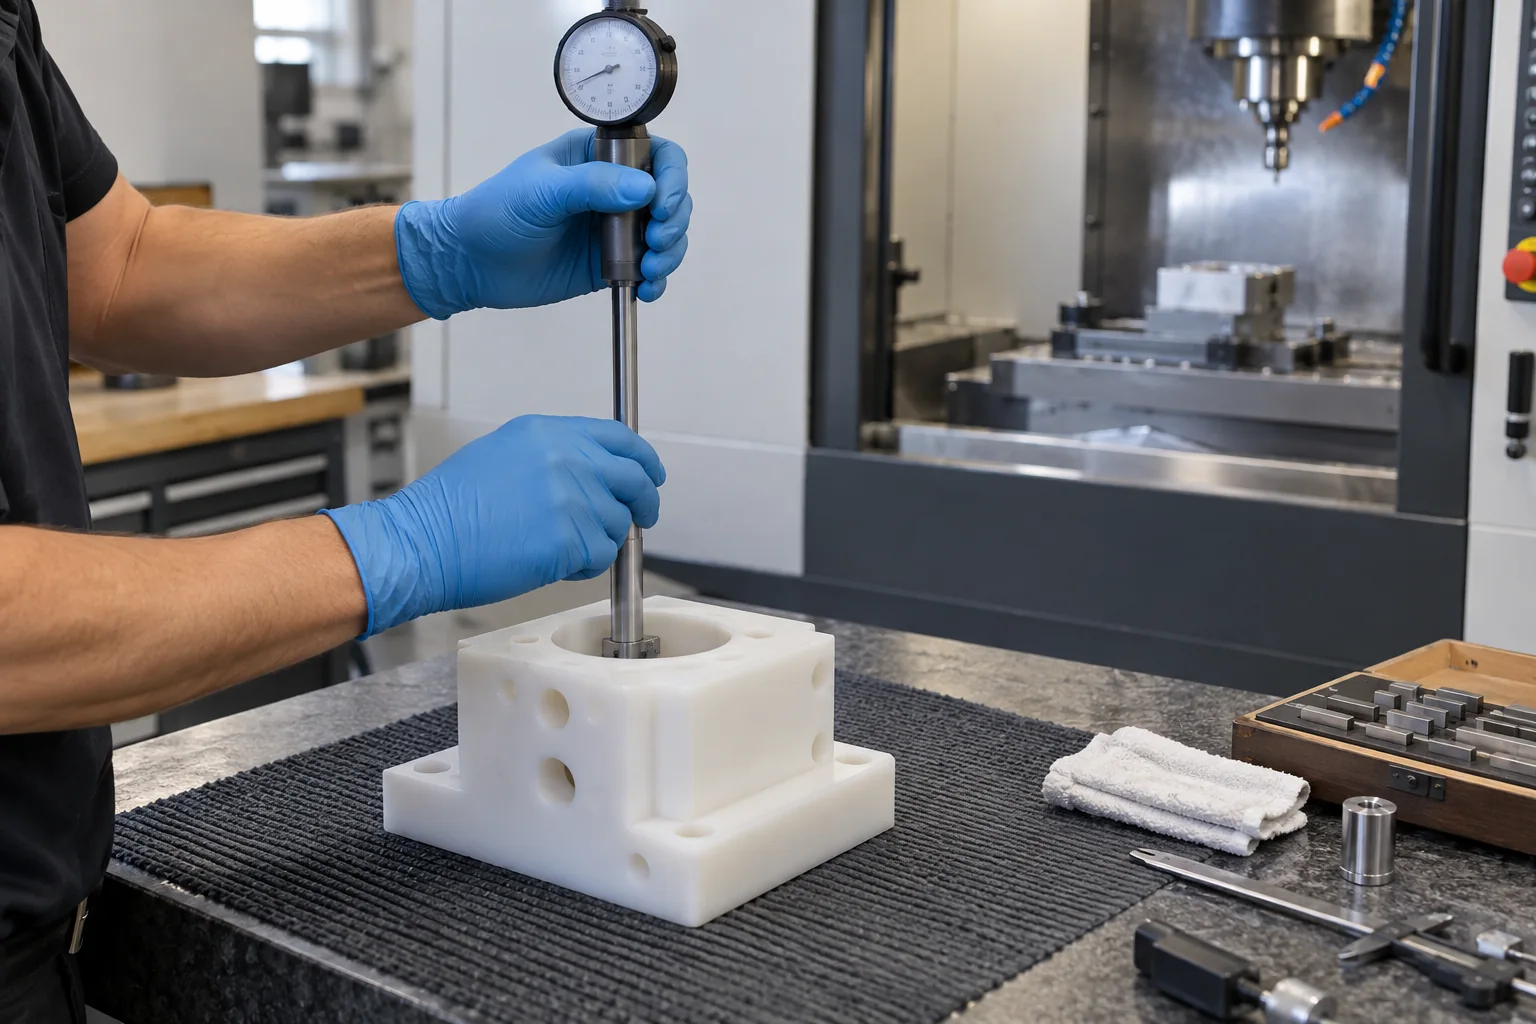
Medidores de diámetros / micrómetros internos
Diámetros internos y variación del diámetro interior.
Medidor de altura
Alturas, escalones y relaciones de referencia.
Indicador de cuadrante
Desviación, alineación y controles comparativos adecuados
Inspección superficial/visual
Rebabas, rayones, bordes y características cosméticas.
Calibres de hilo
Verificación de hilo interno y externo especificado
La idoneidad del instrumento incluye el estado de calibración, la resolución, la geometría de contacto, el acceso y la incertidumbre de medición en relación con el límite de aceptación. Un instrumento más complejo no es automáticamente una mejor opción para una característica plástica blanda o mal soportada.
07
¿Por qué la inspección de piezas de plástico es diferente de la inspección de piezas de metal?
Los plásticos de ingeniería pueden cambiar de dimensión con la temperatura, la humedad, la presión de sujeción y la tensión interna. Las condiciones de inspección y la fuerza de medición pueden influir en el resultado más que con muchas piezas metálicas.
Temperatura
Muchos plásticos de ingeniería se expanden más con la temperatura que los metales. Acuerde la temperatura de medición, el tiempo de estabilización y las condiciones de funcionamiento relevantes para ajustes sensibles.
Absorción de humedad
El nailon puede absorber la humedad y cambiar de tamaño. Defina si la aceptación se aplica al material seco, acondicionado o equilibrado en servicio, incluido cualquier procedimiento de acondicionamiento acordado.
Fuerza de medición
Los polímeros blandos pueden deformarse bajo una presión de contacto excesiva. Utilice superficies de contacto adecuadas y fuerza baja repetible; evite apretar una pared delgada para obtener una lectura conveniente.
Dimensiones de estado libre versus dimensiones instaladas
Un ajuste a presión puede cambiar un orificio o una carcasa después del montaje. Defina si la dimensión se aplica a la pieza liberada, a la pieza restringida o a la condición instalada.
Estrés interno
Las piezas pueden moverse después de un mecanizado pesado o de soltarse de su sujeción. Revise la secuencia y cualquier requisito acordado de estabilización o alivio de tensiones antes de la medición final.
Deformación de pared delgada
Las paredes delgadas pueden flexionarse bajo sondas, dedos o soportes. Utilice una estrategia de soporte documentada sin forzar la pieza a adoptar una forma que no pueda mantener en servicio.
08
¿Cómo controlamos las dimensiones críticas y GD&T?
El plan de inspección debe priorizar los datos funcionales y las interfaces para que la pieza funcione en el ensamblaje del cliente. Las relaciones de posición, planitud, perpendicularidad, paralelismo, concentricidad, descentramiento, perfil y referencia necesitan una configuración adecuada, no solo mediciones de tamaño aisladas.
Carcasa de plástico
Relacione el orificio del rodamiento, los orificios de montaje, la interfaz del sensor y la superficie de contacto con el sistema de referencia funcional. Compruebe cómo se alinean esas características cuando se monta la carcasa.
Rodillo de plástico
Revise el diámetro exterior, el diámetro interior del rodamiento, la concentricidad y el descentramiento juntos. Definir el eje, soportes y condición de instalación; una sola lectura de diámetro no puede establecer un comportamiento rotacional.
Colector de plástico
Conecte la posición del puerto, la cara de sellado, la ranura de la junta tórica y la alineación del orificio transversal. La inspección dimensional de una característica de sello es independiente de cualquier prueba de presión o fuga acordada.
09
Inspección del primer artículo y aprobación de muestras
Para piezas nuevas o dibujos revisados, la inspección de la primera pieza puede ayudar a verificar el material, las dimensiones críticas y los requisitos de fabricación antes de repetir la ejecución.
Acordar los entregables
Solicite un informe dimensional, un plano detallado, un certificado de material o piezas de muestra durante la solicitud de cotización. Confirme qué artículos están disponibles e incluidos en la cotización.
Definir el punto de aprobación
Cuando se requiera la aprobación del cliente, acuerde la cantidad de muestra, los criterios de revisión y el punto de retención de producción. La aprobación debe hacer referencia a la revisión del dibujo publicado y al alcance de la inspección indicado.
Se pueden organizar inspecciones dimensionales de la primera pieza e informes específicos del cliente cuando se acuerde durante la cotización. Un formato FAI formal o un requisito de primer artículo específico de una norma necesitan confirmación por separado; La aprobación de la muestra no reemplaza los controles acordados para la producción posterior.
10
Inspección de superficies, bordes y cosmética
Las rebabas, los bordes afilados, los rayones, las abolladuras, las astillas, la turbidez, la calidad del pulido, las variaciones obvias de color, las marcas de herramientas y la contaminación deben compararse con los criterios de aceptación definidos.
Acrílico/PMMA
Revisar la claridad óptica, grietas, cuarteos y pulido. Indicar las condiciones de visualización y qué caras importan; La apariencia visual por sí sola no establece un rendimiento óptico específico.
policarbonato
Verifique los rayones, la neblina y el estado de la película protectora. Preservar las superficies designadas durante la manipulación y el embalaje, y definir zonas cosméticas aceptables antes de la producción.
Especifique muestras de referencia o límites visuales donde la apariencia es importante. Los bordes funcionales y las intersecciones internas pueden requerir más atención que las caras externas no críticas. Confirme cualquier rugosidad numérica o requisito de medición óptica por separado de una verificación visual general.
11
Roscas, insertos y características de ensamblaje
Un componente puede cumplir con sus dimensiones externas y aun así fallar durante el ensamblaje si las roscas, los insertos, los orificios o las interfaces de ajuste a presión son incorrectos. Inspeccione estas características como interfaces de ensamblaje funcionales.
Hilos y Hardware
Verifique el tamaño de rosca, la profundidad, el acceso y el compromiso especificados con el método apropiado. Los tornillos, pasadores y cojinetes deben coincidir con el hardware publicado o las especificaciones de ensamblaje.
Inserciones y ajustes a presión
Revise la posición del inserto, la geometría de ajuste a presión y la alineación del ensamblaje. Si el rendimiento de retención o extracción es importante, defina un requisito de prueba y aceptación por separado en lugar de asumir que una verificación dimensional lo establece.
Control de calidad para diferentes componentes plásticos
Comience con el trabajo del componente en el ensamblaje, luego identifique las interfaces que pueden causar un problema de ajuste o rendimiento. Explore la página del componente correspondiente para conocer la preparación del dibujo y las consideraciones sobre el material.
Datums, posición del localizador y ajuste de piezas.
13
Los requisitos de inspección varían según la industria
La aplicación ayuda a definir las prioridades de inspección. Los requisitos de calificación, pruebas y documentación específicos del cliente deben confirmarse para la pieza real y el alcance del suministro.
Repetibilidad, material, ajuste y trazabilidad cuando sea necesario
La inspección dimensional no establece aprobación médica, aeroespacial, de contacto con alimentos, eléctrica o automotriz. Identifique los estándares aplicables, el material exacto y la evidencia requerida con anticipación para que se puedan revisar la viabilidad y las responsabilidades.
14
Documentación de calidad disponible para su proyecto
Los requisitos de documentación deben especificarse durante la solicitud de cotización para que el plan de inspección y presentación de informes pueda incluirse en la cotización. Confirme la disponibilidad, el formato, el alcance de la muestra y cualquier vínculo requerido con las piezas entregadas.
Documento
Propósito/acuerdo necesario
Certificado de materiales
Verificación de soporte del grado exacto del material; confirmar la evidencia del proveedor
Informe de inspección dimensional
Registrar las características medidas acordadas y la revisión del dibujo.
Informe de primera pieza/primer artículo
Registre el alcance de inspección de muestra acordado y el formato requerido.
Documentación RoHS/REACH
Revisar la relevancia y disponibilidad para el material especificado y el alcance del suministro.
Fotos de inspección
Proporcionar verificación visual específica del proyecto cuando se acuerde
Informe específico del cliente
Utilice un formato de inspección acordado y un requisito de presentación de informes.
Requisitos de embalaje/etiqueta
Apoyar la identificación de piezas y las necesidades de trazabilidad acordadas
Enumere los documentos que necesita antes de realizar el pedido. Una declaración de material del proveedor, un informe dimensional y un informe de prueba funcional responden a diferentes preguntas; uno no debe ser tratado como un sustituto de los demás.
15
¿Cómo manejamos las piezas no conformes?
Cuando se identifica un problema dimensional o de calidad, la pieza o lote afectado debe aislarse y revisarse con el plano antes del envío o de la acción correctiva.
Problema identificado
Parte/Lote Segregado
Requisito de dibujo verificado
Causa raíz revisada
Reelaborar/rehacer decisión
Acción correctiva
Reinspección
Lanzamiento
Contener el alcance afectado, verificar la medición y establecer el requisito antes de decidir su disposición. Revise el material, la configuración, las herramientas, la secuencia de mecanizado y el manejo según sea relevante para el problema. El retrabajo debe preservar los requisitos de dibujo restantes; puede ser necesaria una nueva versión cuando no sea posible.
Registre las medidas de corrección y revisión para evitar que se repita. Vuelva a inspeccionar las funciones afectadas y cualquier dimensión relacionada antes del lanzamiento. Cualquier desviación propuesta de las especificaciones del cliente requiere un acuerdo en lugar de un envío silencioso. Los formatos de acciones correctivas específicas del cliente deben confirmarse con anticipación.
16
Inspección final, embalaje y liberación del envío
La inspección solo se completa cuando se confirman las piezas correctas, la revisión, la cantidad, la condición y los documentos requeridos antes del envío.
Verificar la entrega
Verifique la cantidad, número de pieza, revisión, condición visual y estado de inspección. Incluya las etiquetas y los documentos acordados y confirme que las piezas liberadas estén separadas de todo lo que aún esté bajo revisión.
Proteger las características
Utilice separadores o embalajes adecuados para piezas transparentes y pulidas, superficies críticas, roscas y orificios de precisión. El empaque debe evitar daños por contacto y evitar distorsionar los componentes delgados.
Adapte cualquier requisito especial de limpieza, manipulación o embalaje al pedido. El embalaje forma parte de la conservación del estado inspeccionado durante el transporte; una medición correcta en el banco no puede evitar daños por una mala protección posterior.
17
Por qué los clientes confían en la TOPS Plastics con piezas de plástico de precisión
Nuestro objetivo es fabricar un componente de plástico que coincida con el dibujo, se ajuste al conjunto y realice la función prevista. Los requisitos de calidad se revisan antes de la fabricación para que puedan guiar el proceso.
La calidad comienza con el dibujo
Los requisitos, las revisiones de los planos y las interfaces funcionales se revisan antes del mecanizado.
Asuntos materiales
El polímero y el grado exactos se tratan como parte de la especificación.
Se priorizan las características críticas
La inspección se centra en las dimensiones que controlan el ajuste y la función.
Los plásticos se miden de forma diferente
En el plano se consideran el comportamiento del material y las condiciones de medición.
La inspección continúa durante la producción
Se realizan controles apropiados dentro de la secuencia de mecanizado.
La documentación se planifica por adelantado
Los informes y pruebas solicitados se pueden incorporar a la solicitud de cotización.
18
Preguntas frecuentes sobre inspección y calidad del mecanizado de plástico
Respuestas sobre métodos de inspección, comportamiento de materiales, características críticas y documentación del proyecto.
¿Cómo se inspeccionan las piezas de plástico mecanizadas por CNC?
Planificamos la inspección en función del dibujo, el material exacto y las características funcionales. Las comprobaciones finales y durante el proceso adecuadas pueden cubrir el tamaño, la posición, las superficies y las interfaces de montaje utilizando los métodos y condiciones de aceptación acordados.
¿Qué equipo de inspección utiliza?
El método de medición depende de la característica y la tolerancia. Calibres, micrómetros, calibres de diámetros, calibres de altura, indicadores, calibres de rosca y métodos visuales se adaptan a diferentes tareas; Confirme cualquier equipo óptico o CMM requerido, capacidad e informes durante la cotización.
¿Se pueden inspeccionar piezas de plástico de tolerancia estricta?
Los requisitos de tolerancia estricta se pueden revisar característica por característica. Proporcione datos, límites, grado del material, condiciones de soporte y temperatura de inspección para poder acordar un plan de medición práctico. No se aplica una tolerancia única a cada geometría plástica.
¿Cómo afecta la temperatura a la inspección de plásticos?
La temperatura puede cambiar las dimensiones de la pieza y su ajuste con los materiales de contacto. Acordar la estabilización, la temperatura de inspección y cualquier requisito de condición de servicio para dimensiones térmicamente sensibles.
¿Cómo se inspeccionan las piezas de nailon que absorben la humedad?
La inspección del nailon debe utilizar un estado de acondicionamiento del material acordado. Especifique si las dimensiones se aplican en seco, acondicionadas o en las condiciones de servicio relevantes, y defina cualquier procedimiento de acondicionamiento requerido antes de la producción.
¿Pueden proporcionar informes de inspección dimensional?
Los informes de inspección dimensional se pueden revisar durante la cotización. Identifique las características, la cantidad de muestra, la revisión del dibujo y el formato de informe requerido para que se pueda confirmar el alcance y la disponibilidad.
¿Pueden proporcionar certificados de materiales?
Los certificados de materiales dependen del grado exacto, el proveedor de existencias y los registros disponibles. Indique el certificado requerido y el vínculo de trazabilidad durante la solicitud de cotización para que puedan confirmarse antes de realizar el pedido.
¿Realizan inspección del primer artículo?
Se pueden organizar inspecciones dimensionales de la primera pieza e informes específicos del cliente cuando se acuerde durante la cotización. Especifique un formato o estándar FAI formal por separado, junto con un ejemplo de alcance y requisitos de aprobación.
¿Cómo se inspeccionan las funciones críticas de GD&T?
La inspección crítica de GD&T comienza con el sistema de referencia del plano y la norma aplicable. El método de configuración y medición debe evaluar la relación especificada, incluido el estado libre, restringido o instalado definido cuando sea relevante.
¿Qué información debo proporcionar al solicitar un informe de inspección?
Envíe el plano publicado, CAD, calidad del material, dimensiones críticas, ajustes, GD&T, muestreo requerido y formato de informe. Incluir requisitos de certificación, trazabilidad, cosméticos, pruebas funcionales y embalaje que afecten la aceptación.
DEFINE LO QUE SIGNIFICA LA ACEPTACIÓN PARA SU PARTE
Envíenos su dibujo y requisitos de calidad
Cargue su plano y díganos qué dimensiones, materiales, ajustes, características de GD&T, informes de inspección y requisitos de documentación son fundamentales para su proyecto. TOPS Plastics puede revisar los requisitos de fabricación e inspección juntos antes de la cotización.
Incluir con tu dibujo.
Detalles de la empresa y de contacto, país, número de pieza, cantidad y disponibilidad de muestras existentes
Material plástico exacto/grado, color, rellenos y certificación de material requerida
Dimensiones críticas, ajustes, GD&T y el estándar/revisión de dibujo aplicable
Acabado superficial, criterios estéticos, desbarbado, limpieza y requisitos ópticos.
Requisitos de primera pieza/primer artículo, informe dimensional, muestreo y punto de aprobación del cliente
Trazabilidad de lotes y documentación RoHS/REACH cuando corresponda
Embalajes especiales, superficies protectoras, etiquetas y requisitos de calidad adicionales.
dibujo 2D y CAD 3D; combine los documentos de respaldo en un solo ZIP si es útil
Se requiere empresa, nombre, correo electrónico y teléfono. El país, el número de pieza, la cantidad y la carga del dibujo son opcionales. Incluya requisitos de calidad adicionales en el dibujo o correo electrónico.
STEP / STP / IGES / X_T / DWG / DXF / PDF o ZIP, máximo 10 MB. Los paquetes más grandes se pueden compartir por correo electrónico. Acepte el manejo de archivos confidenciales antes de enviar dibujos confidenciales.