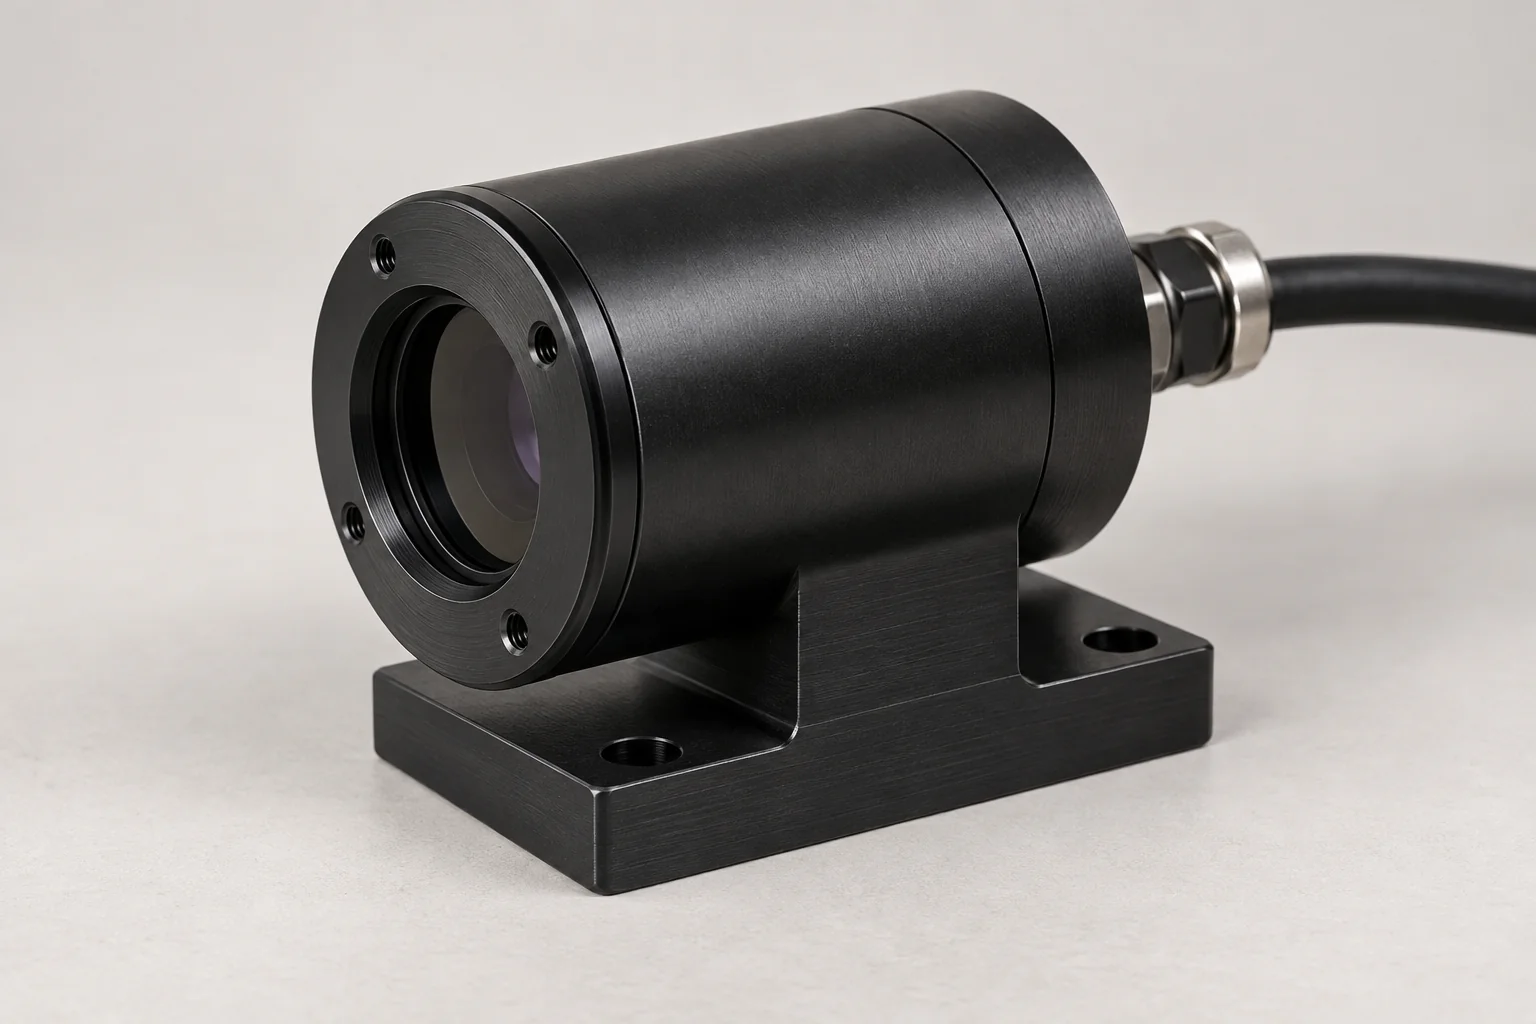
01
Boîtiers de capteurs en plastique
Corps pour capteurs optiques, de proximité, de surveillance et environnementaux. Coordonnez l’ouverture du capteur, l’entrée de câble, les trous de montage et les surfaces d’alignement.
Discutez de ce logement →
LA PRÉCISION COMMENCE À L’INTERFACE.
TOPS Plastics fabrique des boîtiers en plastique sur mesure pour les capteurs, les instruments, l'électronique, les connecteurs, les systèmes d'automatisation et les équipements industriels. Nous usinons CNC des cavités internes, des bossages de montage, des inserts filetés, des interfaces de connecteurs, des surfaces d'étanchéité, des fentes, des ports et des caractéristiques d'assemblage de précision selon les modèles et dessins CAO du client.
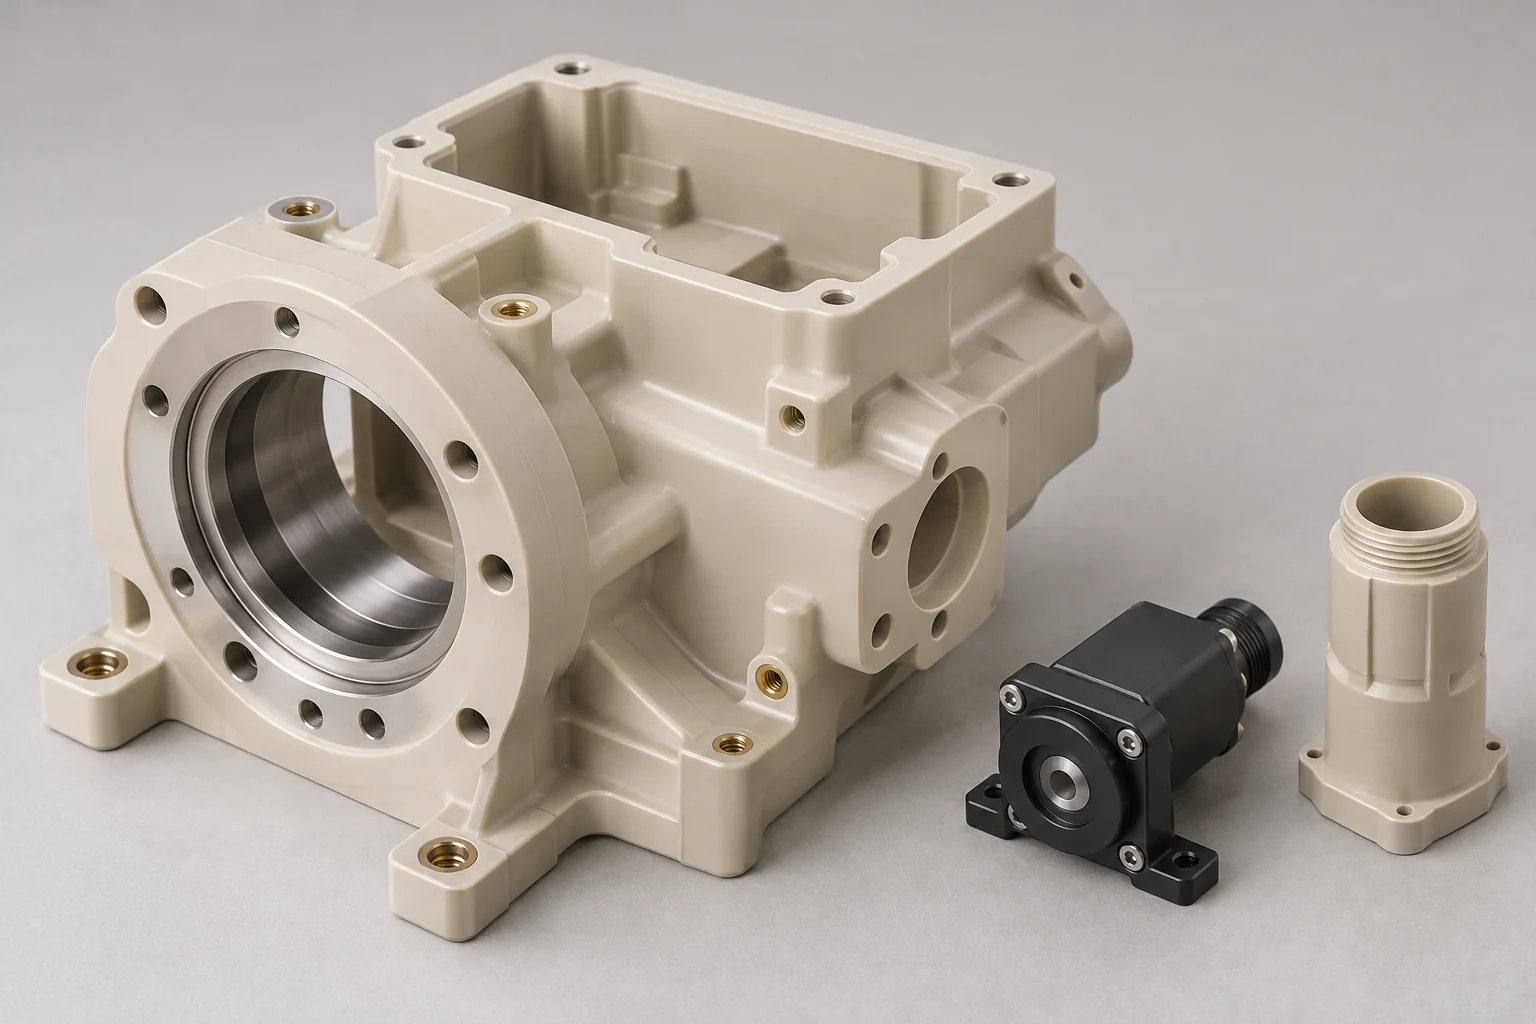
Commencez par la fonction et les pièces correspondantes. Nous examinons le matériau, la géométrie, les fonctionnalités accessibles et les interfaces critiques avant de confirmer la portée de l’usinage et de l’inspection.
| Caractéristique | Exigence fonctionnelle |
|---|---|
| Types de logements | Boîtiers de capteurs, connecteurs, instruments, composants électroniques, moteurs, actionneurs, vannes, pompes, roulements et équipements |
| Matériaux | ABS, POM, PEEK, Polycarbonate, PEI, PPS et autres plastiques techniques spécifiés |
| Caractéristiques | Cavités internes, bossages de montage, alésages, ports, fentes, filetages et rainures d'étanchéité |
| Matériel | Inserts, vis, broches, supports et bagues spécifiés, soumis à un examen de l'installation |
| Processus | Fraisage CNC, tournage, usinage 5 axes si justifié, perçage et taraudage |
| Fabrication | Production de prototypes, de petits volumes et répétée avec révisions contrôlées |
| Entrée | CAO 3D, dessin 2D coté ou échantillon de référence pour étude de faisabilité |
| Contrôle | Interfaces critiques, alésages, planéité, position et assemblage adaptés au plan convenu |
Trouvez le corps structurel qui correspond à votre composant et à ses interfaces de travail. Chaque boîtier est fabriqué selon les exigences approuvées en matière de dessins, de matériaux et d'inspection.
Corps pour capteurs optiques, de proximité, de surveillance et environnementaux. Coordonnez l’ouverture du capteur, l’entrée de câble, les trous de montage et les surfaces d’alignement.
Discutez de ce logement →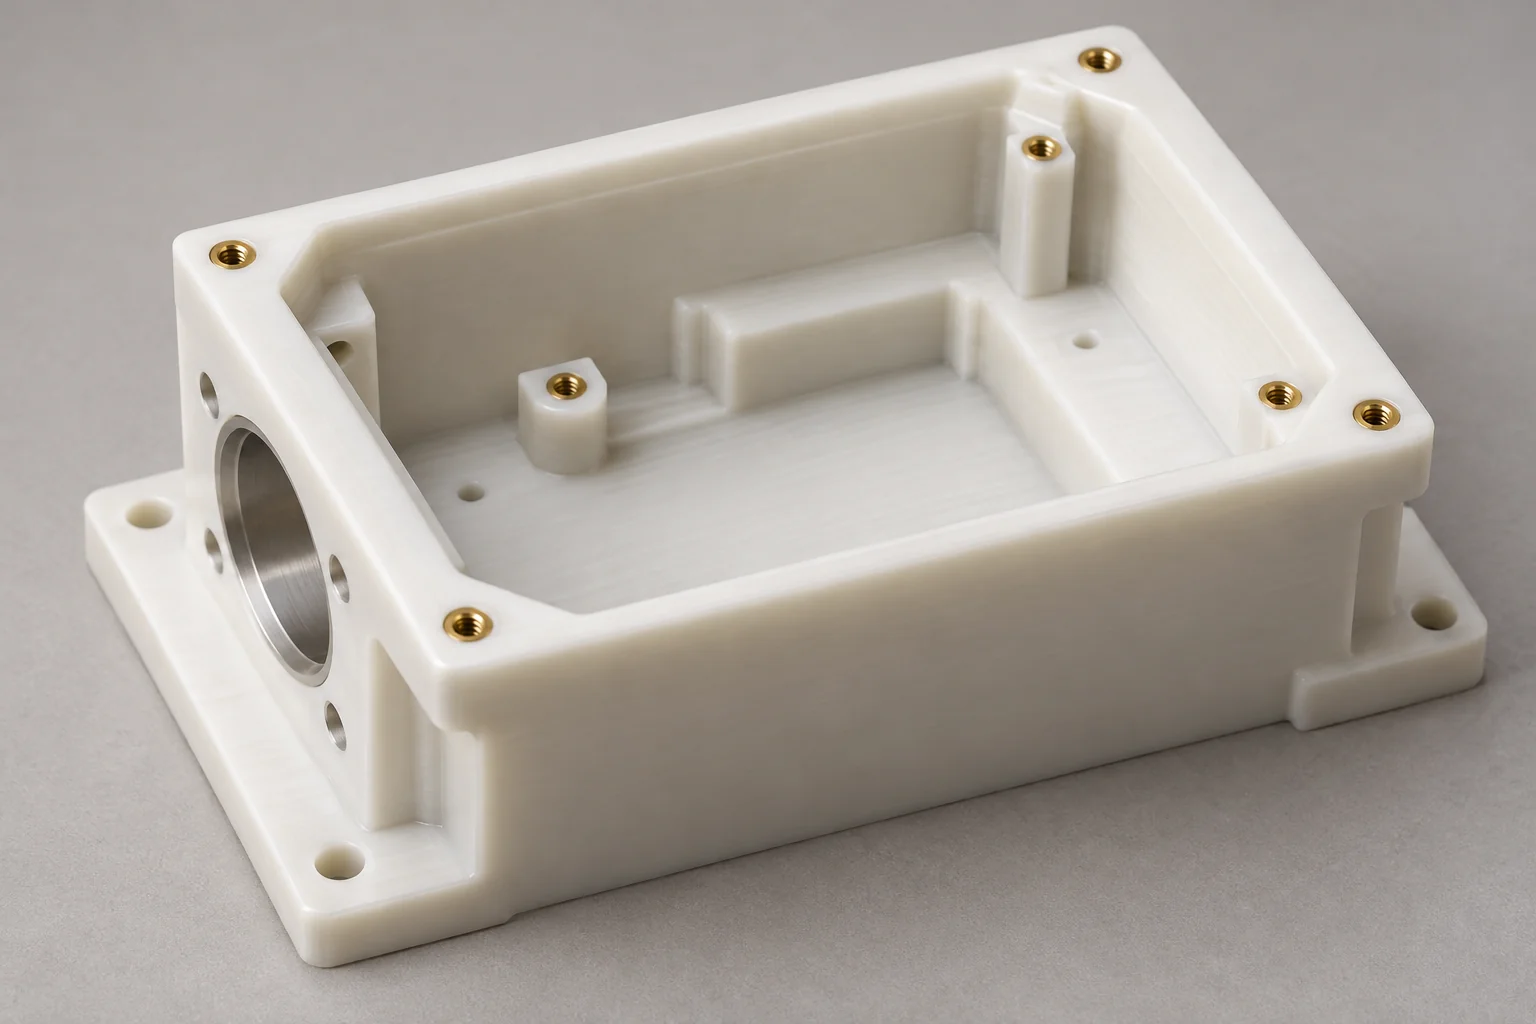
Corps structurels pour instruments de laboratoire, de mesure et industriels, avec poches internes, fonctionnalités de localisation et interfaces de montage accessibles.
Discutez de ce logement →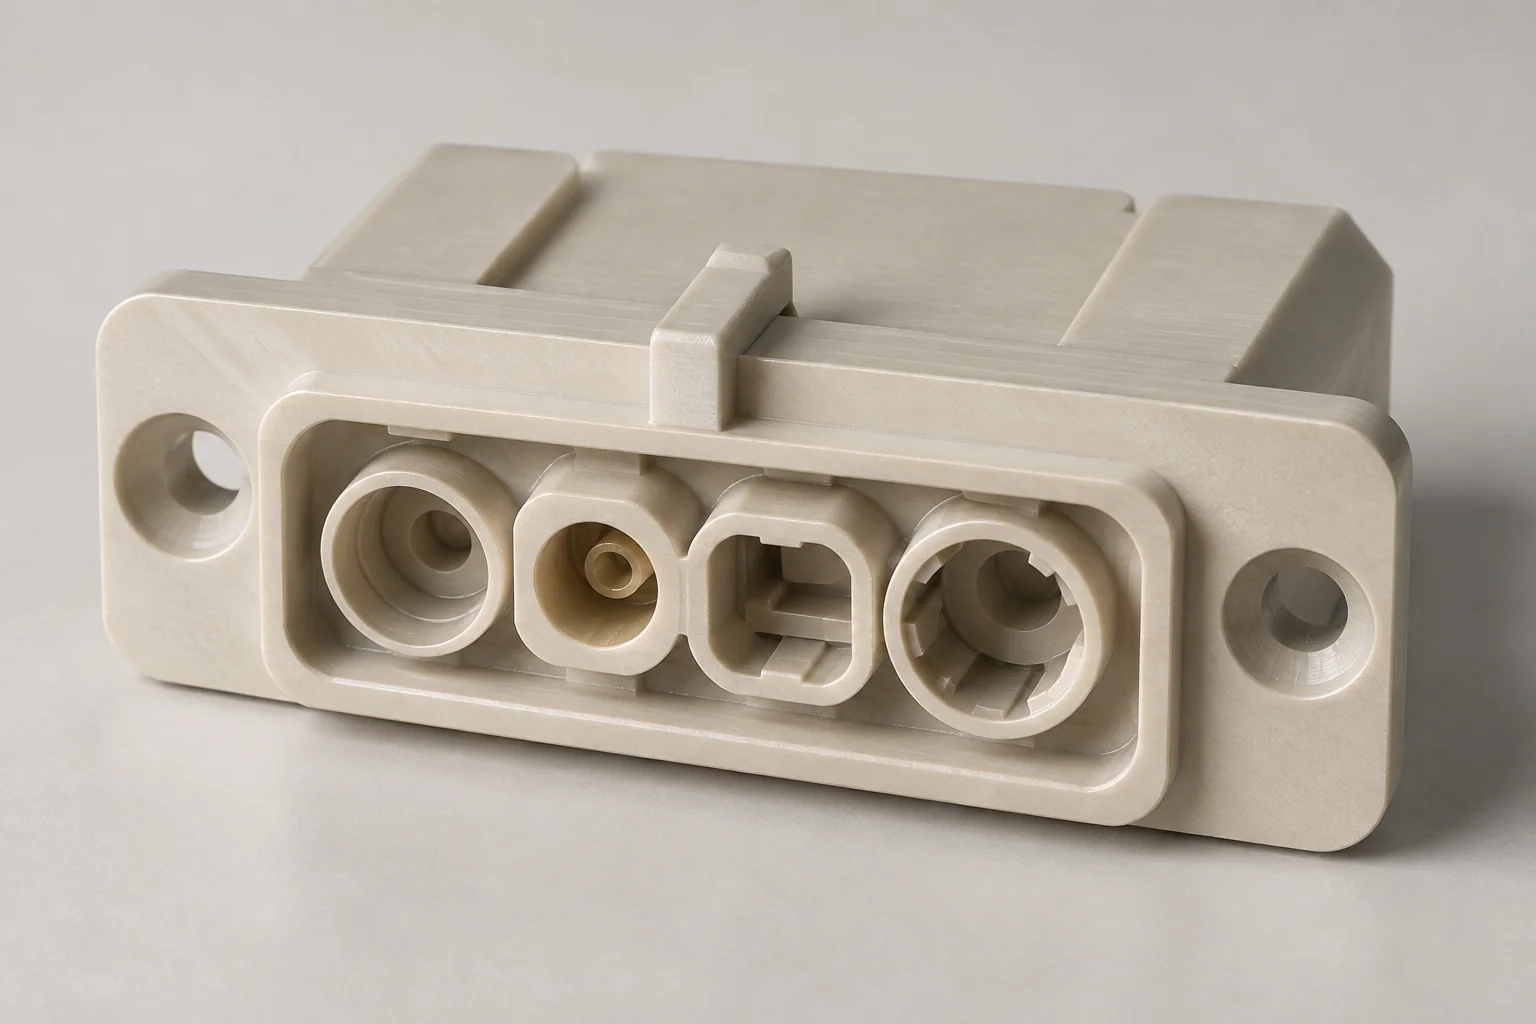
Cavités usinées et interfaces à clé pour connecteurs électriques, bornes et câbles. Faites correspondre le matériel d'accouplement, la rétention des contacts et la température de fonctionnement.
Discutez de ce logement →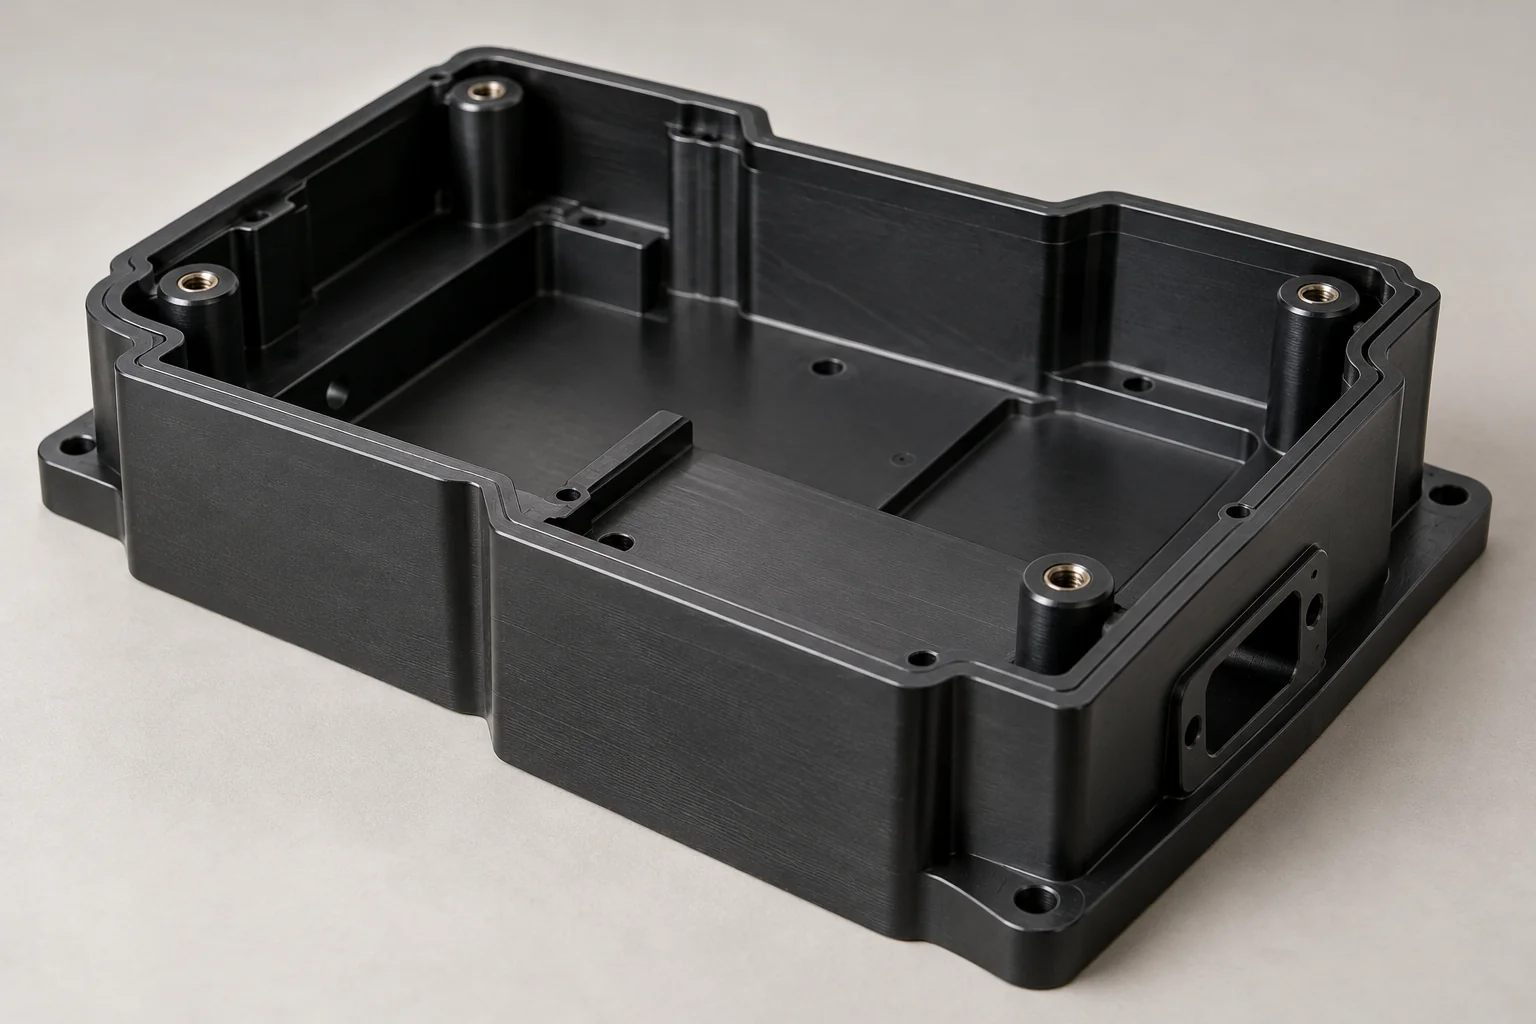
Cartes de support, modules électroniques et composants de commande avec logements définis, caractéristiques de montage, positions des connecteurs et espace pour le câblage et les pièces génératrices de chaleur.
Discutez de ce logement →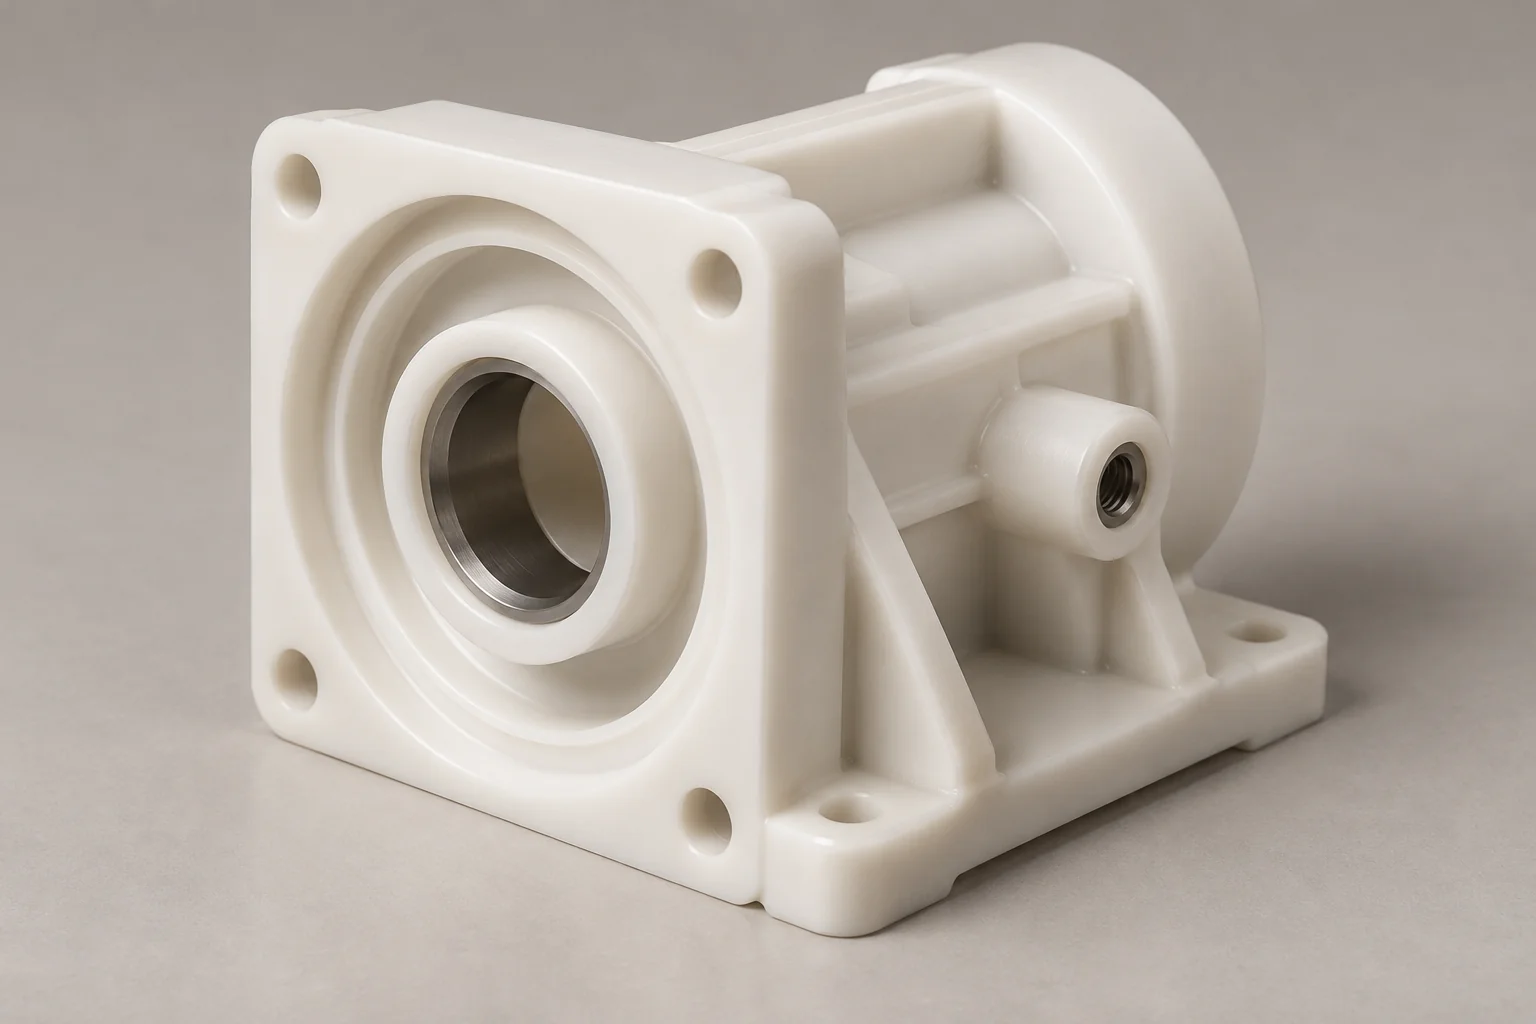
Corps qui supportent des moteurs ou des actionneurs et coordonnent les interfaces de montage d’arbre, de roulement, de capteur et de machine. Définir les charges structurelles et thermiques.
Discutez de ce logement →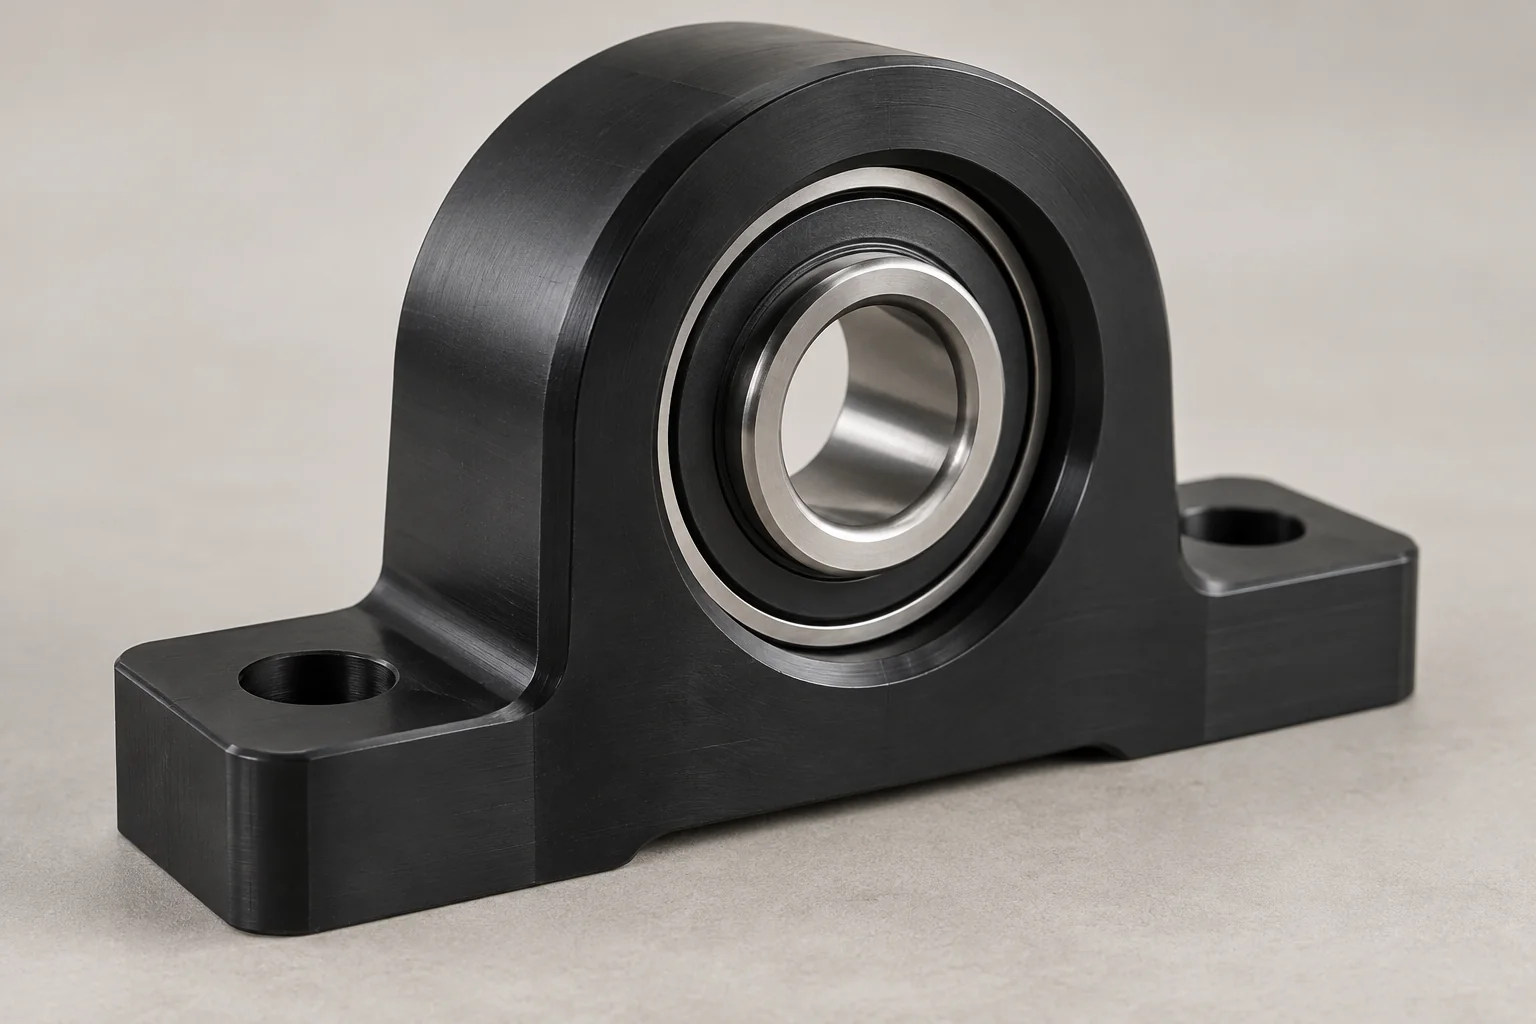
Maintenez les roulements ou les bagues dans une structure polymère. La taille de l'alésage, la rondeur, l'épaisseur de paroi et la réponse du matériau à l'ajustement et à la charge nécessitent un examen coordonné.
Discutez de ce logement →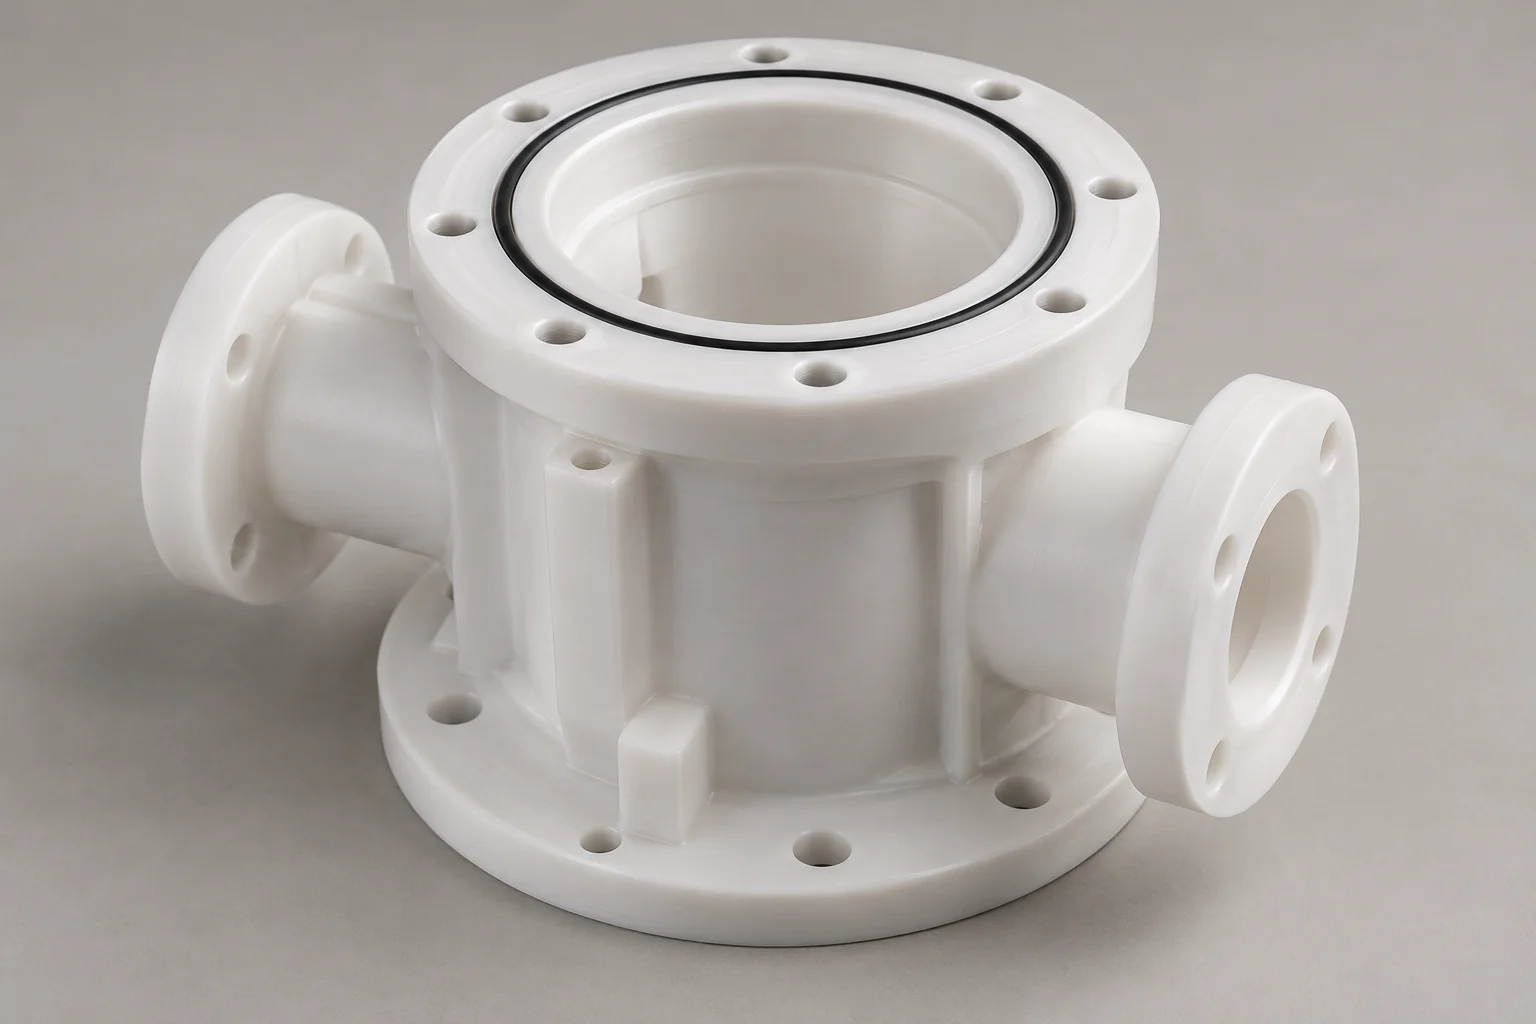
Polymères spécifiés résistants aux produits chimiques pour les corps de systèmes fluides. Examinez le fluide, la pression, la température, les joints et les ports comme un seul système d'exploitation.
Discutez de ce logement →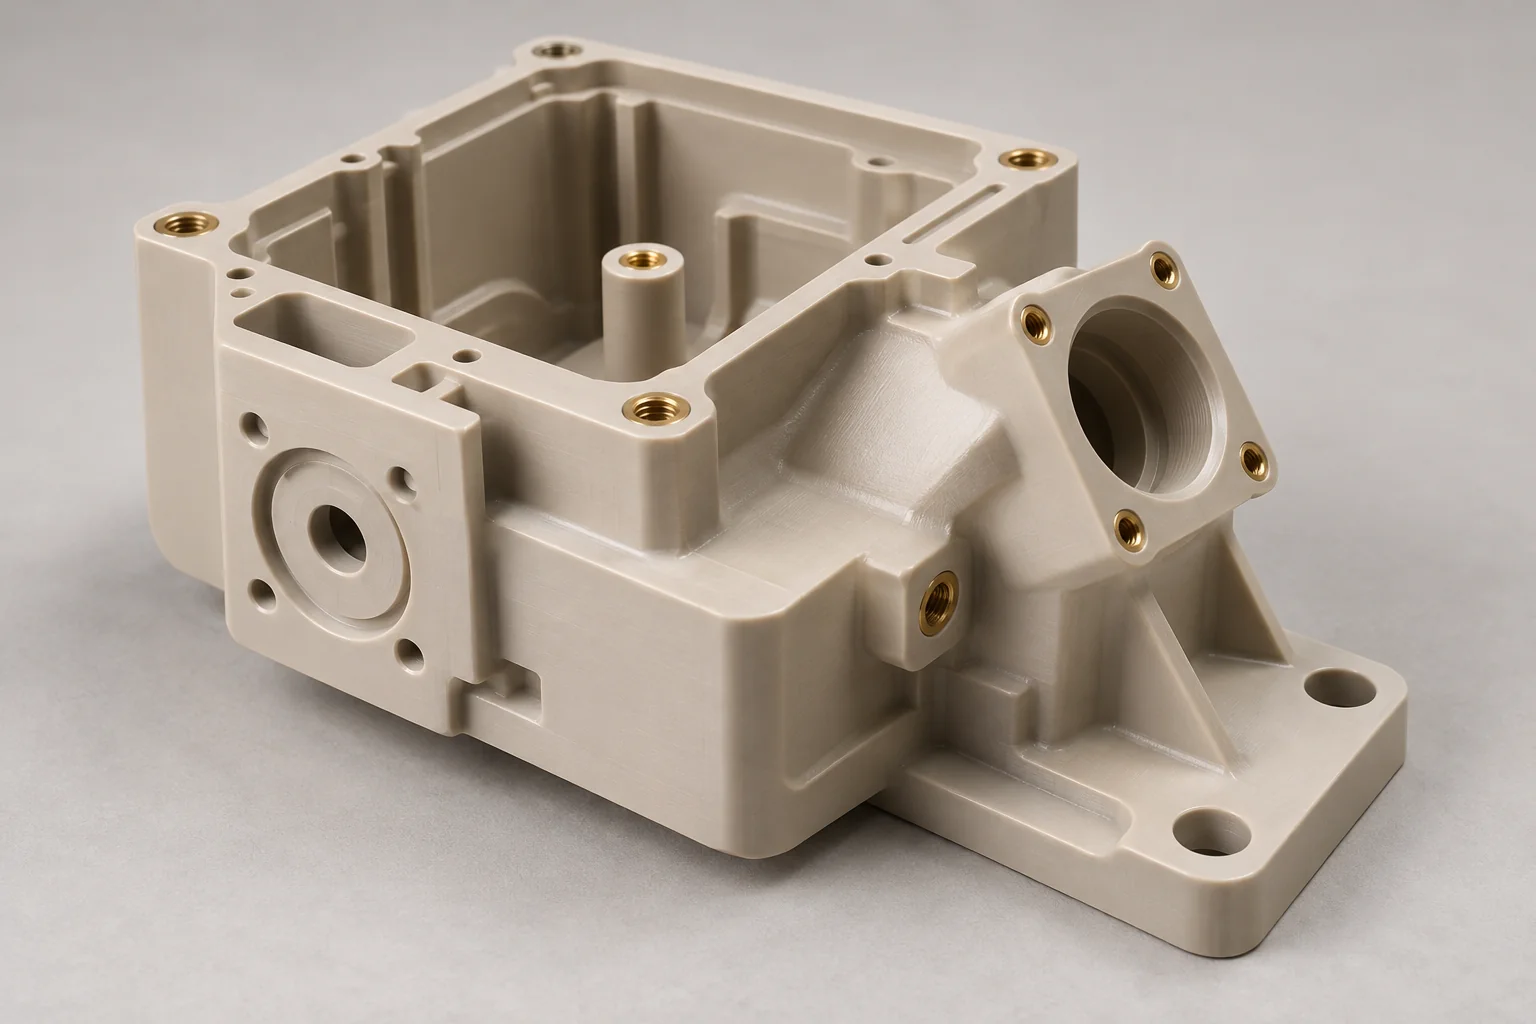
Profils irréguliers, composants multifaces, cavités complexes, ports inclinés, supports intégrés et interfaces de montage personnalisées, examinés pour l'accès aux outils et le montage.
Discutez de ce logement →Un boîtier en plastique est un composant structurel ou protecteur conçu autour d’une fonction mécanique, électrique ou fluidique spécifique. Il localise, prend en charge, protège ou interface avec des capteurs, des connecteurs, des roulements, des moteurs, des composants électroniques ou des vannes.
Un boîtier peut intégrer des alésages internes, des éléments d'alignement, des sièges de roulement, des faces de montage et des surfaces d'étanchéité dans un seul corps. Il peut rester ouvert ou faire partie d’un ensemble plus vaste ; un couvercle n’est pas ce qui définit sa fonction.
Le dessin doit relier chaque élément critique à son composant correspondant et à ses données fonctionnelles. Ces relations guident la sélection, l’usinage et l’inspection des matériaux de manière plus utile que la seule forme extérieure.
Un boîtier fait généralement partie de la structure de la machine ou de l'appareil, tandis qu'un boîtier entoure et protège principalement un ensemble complet. Les termes peuvent se chevaucher, de sorte que le dessin et la fonction déterminent les exigences réelles.
| Facteur | Boîtier en plastique | Boîtier en plastique |
|---|---|---|
| Fonction principale | Corps structurel, emplacement des composants ou support fonctionnel | Etui de protection autour d'un système ou d'un groupe de composants |
| Géométrie | Souvent intégré, étagé ou mécaniquement complexe | Souvent orienté boîtier ou boîte, avec couvercles ou panneaux |
| Interfaces de précision | Les alésages, les références de montage et les caractéristiques d'accouplement peuvent être critiques | Dépend de l'application ; le montage des composants et l'ajustement du panneau peuvent être critiques |
| Cavités internes | Géométrie fonctionnelle autour d'un composant ou d'un mécanisme | Espace et accès pour l'ensemble du système |
| Roulements / alésages | Courant dans les applications de boîtiers mécaniques | Moins typique, mais possible dans des conceptions personnalisées |
| Interfaces de connecteur | Souvent intégré dans un corps de localisation ou structurel | Fréquemment disposés en panneaux amovibles ou en parois de boîtier |
| Priorités de l'acheteur | Ajustement, alignement, chemin de charge et fonction des composants | Protection, accès aux services et conditions environnementales |
L'usinage CNC peut prendre en charge des prototypes et des séries de production appropriées dans des stocks de plastique technique. Le choix du processus dépend toujours de la taille, de l'accès, du matériau, de la quantité et du coût total du projet.
Produisez des boîtiers adaptés sans moule d’injection dédié. La programmation, la configuration et les appareils personnalisés peuvent encore être nécessaires.
Poches accessibles à la machine, alésages étagés et fonctionnalités de montage intégrées directement à partir du modèle commercialisé.
Concentrez le contrôle dimensionnel sur les relations entre les roulements, les capteurs, les connecteurs et les montages qui affectent l'assemblage.
Utilisez les qualités PEEK, POM, PEI, PPS spécifiées ou d'autres qualités de stock disponibles, avec les données du fournisseur appropriées à l'application.
Révisez la CAO et la programmation sans retravailler le moule. Un changement peut toujours affecter les agencements, le stock de matériel et l'inspection.
Envisagez l'usinage 5 axes pour les ports inclinés et la géométrie multiface accessible lorsque cela réduit la manipulation ou améliore la stratégie d'usinage.
POM est un point de départ utile pour les boîtiers mécaniques de précision, ABS pour les pièces de développement économiques, PC pour les conceptions axées sur l'impact, PEEK pour les applications thermiques ou chimiques exigeantes, et PEI ou PPS pour certaines applications électriques et à température élevée. Confirmez la note et les conditions exactes.
| Matériel | Caractéristiques utiles | Utilisation typique du logement |
|---|---|---|
| ABS | Coût pratique et usinabilité ; le stress et la raideur doivent être revus | Carrosseries d'équipement général et prototypes |
| POM / Delrin | Faible absorption d'humidité et bonne stabilité dimensionnelle dans des conditions appropriées | Boîtiers mécaniques de précision et corps de montage |
| Polycarbonate | Résistance aux chocs et qualités transparentes disponibles | Boîtiers de protection et interfaces de composants visibles |
| Acrylique / PMMA | Clarté optique et aspect poli ; relativement fragile | Boîtiers d'observation et d'affichage |
| PEEK | Performances mécaniques, thermiques et chimiques dans les qualités spécifiées | Des boîtiers techniques et d’équipement exigeants |
| PEI / Ultem | Résistance thermique et isolation électrique ; les données de flamme sont spécifiques au grade | Corps d'instruments électroniques et à haute température |
| PPS | Résistance chimique et stabilité thermique dans des qualités adaptées | Boîtiers de capteurs, électriques et de processus |
| PVDF | Résistance chimique ; qualités de haute pureté disponibles là où spécifié | Équipements à semi-conducteurs et corps de systèmes fluides |
| PTFE | Large résistance chimique ; une faible rigidité et un fluage nécessitent une tolérance | Boîtiers chimiques spécialisés avec support adapté |
Les noms de famille de matériaux n’établissent pas de certification de produit ni de limite d’utilisation universelle. Comparez la qualité du stock, la température, la charge, les produits chimiques, l'humidité et les documents requis. Les qualités de matière à usiner et de résine de moulage ne sont pas automatiquement équivalentes.
Construisez la cavité autour de l’enveloppe du composant et de ses interfaces de localisation. Conservez suffisamment de matériau pour supporter les alésages, les charges de fixation et le boîtier une fois celui-ci retiré du luminaire.
LOCALISEZ LES CARACTÉRISTIQUES FONCTIONNELLES
Reliez l’alésage central et l’ouverture du capteur à la face de montage. Conserver la section entre la cavité, le siège du roulement et les points de fixation.
Fournit un dégagement pour les composants et un accès réaliste aux couteaux sans affaiblir inutilement les murs. Incluez les rayons d’outils et les fonctionnalités requises les plus profondes.
Définissez ensemble la taille de l'alésage, la rondeur, l'ajustement et l'épaisseur de la paroi de support. Évaluez les interférences, la charge, la température et le fluage du polymère avant de relâcher l'ajustement.
Référencez les faces, les ouvertures et les trous de montage du capteur par rapport aux références fonctionnelles pour un positionnement reproductible. Identifiez tout ajustement d’alignement.
Coordonnez la cavité, le clavetage, le modèle de fixation et la course d'insertion avec le matériel d'accouplement réel. Autoriser les mouvements thermiques, le cas échéant.
Réservez de l'espace pour la carte et les câbles, l'accès aux connecteurs et l'espace libre autour des composants générateurs de chaleur. Inclut les outils d’assemblage et l’accès au service.
Examinez une vue en coupe ou un modèle de composant à coupler avec le dessin du boîtier. Le diagramme d'interface conceptuel ci-dessous montre uniquement les relations entre les fonctionnalités ; il ne prescrit pas de dimensions, de tolérances, d'interférences de roulements ou de jeux électriques.
Les fixations transfèrent la charge à travers le polymère environnant. La conception des inserts doit tenir compte de l’épaisseur de la paroi, de la méthode d’installation, de la précharge et du fluage des fixations ; un insert métallique ne peut pas compenser un bossage en plastique mal soutenu.
Localisez et fixez les composants internes à l'aide des positions des bossages, des hauteurs et des sections de support définies dans le dessin. Revoir l'accès aux outils autour du patron.
Envisagez des threads directs pour des charges, un engagement et une fréquence de service appropriés. Définissez la forme du filetage et évitez de compter sur une précharge élevée répétée dans un polymère souple.
Utiliser les inserts spécifiés lorsque des ouvertures répétées ou des exigences de joints le justifient. Faites correspondre l'insert et la méthode d'installation au polymère, au bossage et à l'application.
Assurer un alignement et une rétention contrôlés. Examinez les interférences, la distance aux bords, la température et les contraintes locales plutôt que de copier un ajustement métallique.
Ajoutez le renfort spécifié là où le chemin de charge l'exige. Coordonner les zones de contact, l’expansion différentielle, l’accès au matériel et la séquence d’assemblage.
Cotez chaque interface à partir de sa pièce correspondante et de ses données fonctionnelles. Confirmez la course d'installation et l'accès au produit assemblé, et pas seulement le contour d'ouverture nominal.
Contours personnalisés, clés et modèles de fixation qui s'alignent sur le matériel du connecteur correspondant.
Ouvertures et enveloppes de routage avec dégagement pour le câble et décharge de traction définie.
Filetages spécifiés, épaisseur du panneau et contact d'étanchéité pour le presse-étoupe sélectionné.
Ouvertures de détection et faces de positionnement alignées avec le sens de fonctionnement du capteur.
Sièges de fenêtre et caractéristiques de rétention définis par le dessin ; spécifier le matériau, la zone dégagée et l'acceptation optique.
Alésages, marches et jeux liés à l'alignement de l'arbre, au support et à tout joint.
Géométrie du port définie par le dessin, filetages et joints examinés avec pression, fluide et température.
Ouvertures de montage, dispositifs anti-rotation et jeu de fonctionnement pour les commandes.
Ouvertures d'indicateur ou sièges de conduits de lumière avec emplacement et rétention définis.
Poches pour panneaux ou présentoirs avec rayons d'angle, profondeur et accès aux fixations pratiques.
Scellez l’interface complète, y compris le corps, le composant d’accouplement et toutes les pénétrations. Définir les exigences du fournisseur de joints et le plan de validation avant d'attribuer une note environnementale.
Étanchéité locale autour des ports, des alésages ou des faces de contact. Spécifiez la taille du joint, la géométrie de la rainure, la compression et la finition en fonction du matériau et de la fonction réels.
Les joints de couvercle ou de composants nécessitent une largeur de contact, une planéité et un support de fixation contrôlés pour obtenir la compression de joint spécifiée.
Les interfaces d'arbre ou cylindriques peuvent utiliser des joints radiaux appropriés. Examinez le mouvement, la finition de l’arbre, l’alignement, la température et l’usure avec le fournisseur de joints.
Les joints permanents nécessitent des matériaux compatibles, un processus de collage convenu, une géométrie de joint adéquate et une approche d'inspection définie.
Une rainure ou un joint usiné ne garantit pas un indice IP. La protection contre la poussière ou l'humidité nécessite une validation de la configuration complète et des tests lorsque cela est spécifié. La pression, les fuites, la compatibilité chimique et l'étanchéité de l'arbre sont des exigences distinctes qui nécessitent également un plan d'acceptation défini.
Les alésages critiques, les faces de contact, les emplacements des capteurs et les interfaces de montage comptent généralement plus qu'une tolérance stricte sur chaque surface extérieure. Utilisez des références qui représentent la fonction assemblée.
| Caractéristique | Exigence fonctionnelle |
|---|---|
| Alésage du roulement | Rétention des roulements, comportement en marche et alignement des arbres ; contrôle de l'ajustement, de la rondeur et du maintien |
| Emplacement du capteur | Alignement des mesures et position de détection reproductible |
| Interface du connecteur | Ajustement, clavetage et alignement d'insertion |
| Planéité de la face d'accouplement | Contact d'étanchéité, fermeture et appui des composants |
| Emplacement du patron | Position et support du composant attaché |
| Position portuaire | Alignement sur les tuyaux, raccords et autres interfaces système |
| Profondeur de la cavité | Dégagement des composants internes et épaisseur de paroi restante |
| Épaisseur de paroi | Rigidité locale et stabilité dimensionnelle |
| Relations de référence | Alignement cohérent sur plusieurs composants et faces usinées |
Identifiez GD&T, les dimensions critiques et l'état de mesure sur le dessin. Convenez de la température d'inspection, de la stabilisation, de l'état libre ou restreint et de l'utilisation de jauges ou de pièces d'accouplement client. La tolérance requise doit être évaluée en fonction du matériau, de la géométrie et du parcours d'usinage.
Un boîtier doit conserver ses interfaces après desserrage, assemblage et exposition environnementale. La qualité du polymère, la contrainte du stock, la géométrie et les conditions de service affectent toutes les dimensions finales.
Les murs peuvent fléchir sous des charges de coupe, de serrage ou de fixation. Conservez un support adéquat autour des alésages, des inserts et des faces de montage.
Un retrait inégal de la matière peut libérer des contraintes résiduelles et déformer la carrosserie. Passez en revue la séquence d’usinage, l’ébauche et toutes les étapes de stabilisation convenues.
Les grandes poches réduisent la rigidité structurelle. Évaluez la section restante et le chemin de charge entre les points de montage et les sièges des composants.
La dilatation thermique et l’absorption d’humidité peuvent modifier les ajustements. Définir les conditions de service et d'inspection, en particulier pour les relations d'accouplement étroites.
L'absorption d'humidité du nylon peut modifier les dimensions. Le ABS peut se déformer lorsque la contrainte du stock est relâchée ou que les sections deviennent flexibles ; Le polycarbonate nécessite une attention particulière aux contraintes d’usinage et aux fissures sous contrainte chimique. Les POM et PEEK offrent souvent une stabilité de précision utile, mais aucun n'est à l'abri des mouvements thermiques, des contraintes résiduelles ou du fluage.
Il n'existe pas de valeur minimale universelle de paroi ou d'interférence pour chaque boîtier en plastique. Sélectionnez la section et l'ajustement en fonction des exigences exactes en matière de qualité, de taille du boîtier, de durée de charge, de température et de composants d'accouplement.
Définissez d'abord les interfaces fonctionnelles, puis concevez le corps environnant pour l'usinage, le support et l'assemblage.
Commencez par les sièges de roulement, les emplacements des capteurs, la géométrie des connecteurs et les faces de montage ; garder leurs relations claires.
Une longue portée de l'outil peut réduire la rigidité, l'accès et l'efficacité de l'usinage. Envisagez des ouvertures d'accès ou une construction coordonnée en plusieurs parties.
Autoriser le rayon de coupe dans les coins internes. Marquez les emplacements où une pièce à coupler nécessite une solution alternative.
Supporter les alésages, les filetages et les inserts avec suffisamment de matériau environnant pour les charges d'usinage et de service.
Référencez les fonctionnalités multifaces au même schéma de localisation fonctionnel que celui utilisé pour l'assemblage et l'inspection.
Les interférences peuvent déformer le boîtier ou se détendre par fluage. Évaluez la rétention en fonction de la température de service et de la durée de charge.
Prévoyez de l'espace pour les composants, les fixations, les outils et la séquence d'installation prévue.
Préciser la finition, la planéité, les dimensions des rainures et la protection contre les dommages de manipulation.
Choisissez la séquence d'usinage en fonction des interfaces critiques, de l'accès, du support des stocks et de la réponse matérielle. Confirmer l'installation et l'inspection du matériel dans le cadre de la portée du projet.
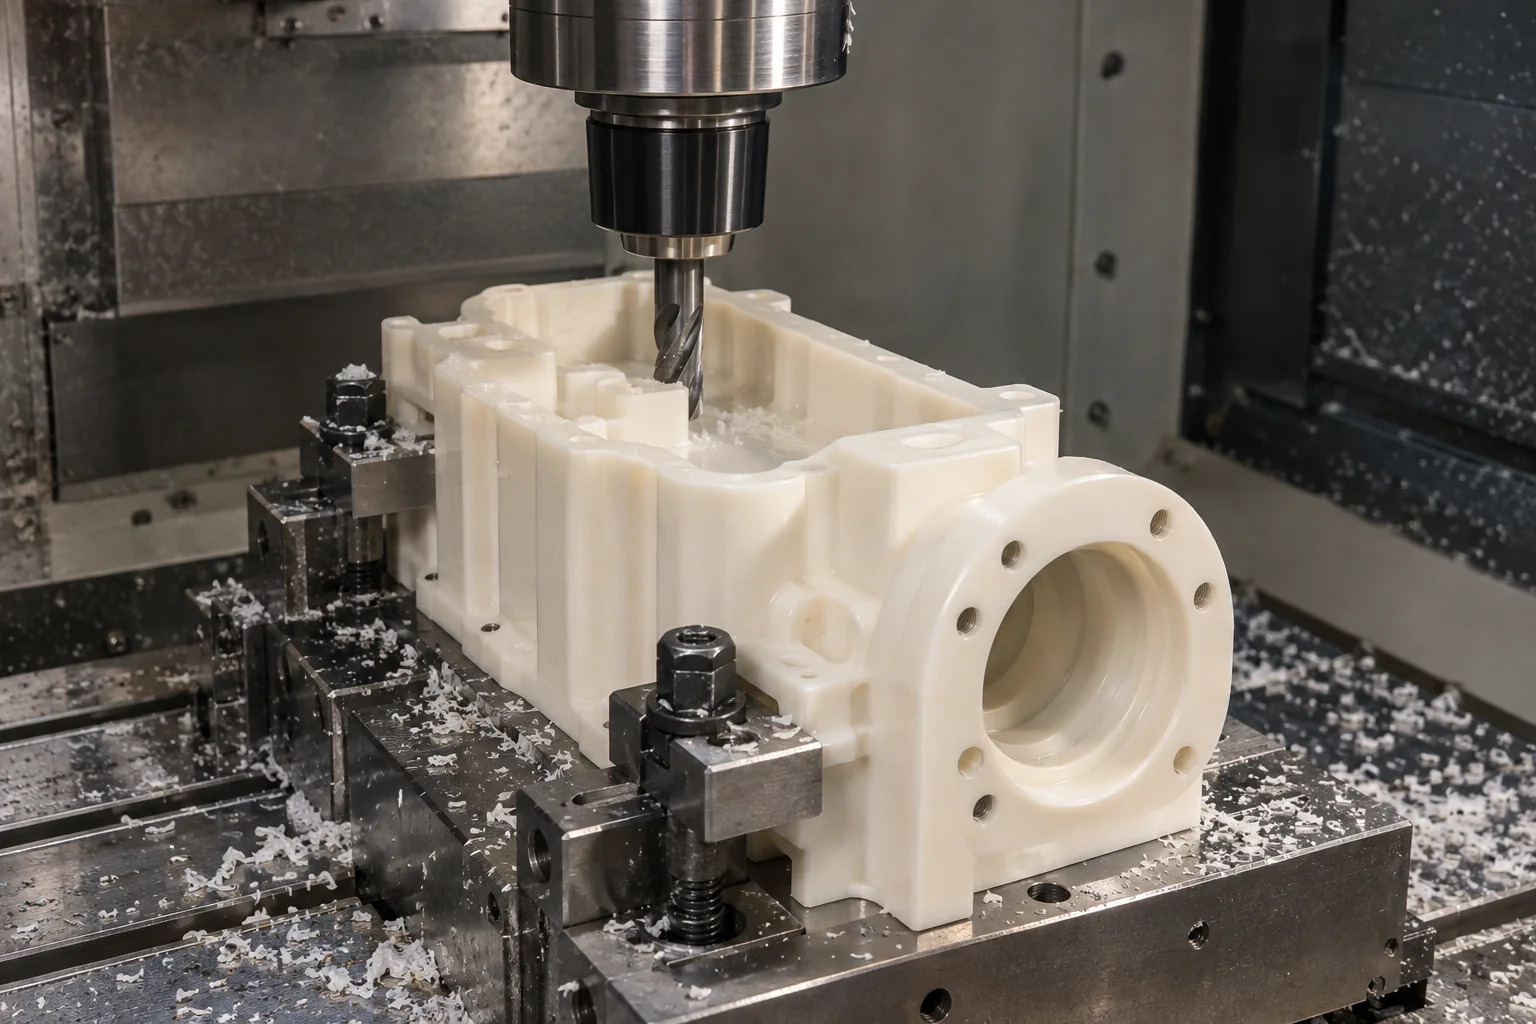
Usinez les cavités internes, les faces de montage, les fentes, les bossages, les ports et la géométrie extérieure accessible avec une stratégie de serrage revue.
Pensez aux ports inclinés, aux faces multiples et à la géométrie accessible complexe où le processus peut réduire le repositionnement ou améliorer l'accès.
Produisez des boîtiers rotatifs ou cylindriques, des alésages étagés, des épaulements et des diamètres d'étanchéité à partir d'un stock approprié.
Trous et filetages d'interface de machine avec position, engagement et support matériel spécifiés.
Installez les inserts, les broches, les bagues ou le matériel convenus en utilisant la méthode et les exigences d'assemblage spécifiées.
Vérifiez les ajustements et les références critiques par rapport au dessin et aux conditions de mesure convenues avant l'emballage.
Pensez aux plastiques pour le poids, l’isolation, la compatibilité chimique ou l’accès RF. Considérez les métaux lorsque la rigidité élevée, la dissipation thermique ou les charges structurelles dominent. Comparez la nuance, l'alliage et la géométrie réels.
| Facteur | Boîtier en plastique | Boîtier métallique |
|---|---|---|
| Poids | Densité souvent plus faible ; l'épaisseur de la section affecte le poids final | Souvent plus lourd pour une géométrie comparable |
| Résistance à la corrosion | Dépend du polymère, du produit chimique, de la concentration, du stress et de la température | Dépend de l'alliage, du revêtement et de l'exposition |
| Isolation électrique | De nombreuses qualités sont isolantes ; les charges conductrices et les conditions peuvent modifier le comportement | Généralement conducteur et peut nécessiter une isolation électrique |
| Capacité à haute température | Les limites spécifiques à chaque qualité et les mouvements thermiques doivent être révisés | Souvent plus adapté aux très hautes températures et à la dissipation thermique |
| Rigidité structurelle | Module généralement inférieur ; section de conception et matière de fluage | Rigidité généralement plus grande, en fonction de l'alliage et de la géométrie |
| Options chimiques | Large choix de polymères, chacun avec des limites de compatibilité | Compatibilité et comportement à la corrosion en fonction de l'alliage |
| Transparence RF | Possible avec des qualités, épaisseurs et fréquences sélectionnées ; valider le produit | Les murs conducteurs nécessitent souvent une ouverture d'antenne ou une fenêtre conçue |
| Usinage complexe | Une géométrie complexe accessible peut être usinée | Des géométries complexes accessibles peuvent également être usinées |
Un changement de matériau peut affecter les ajustements des roulements, les cheminements thermiques, les charges de montage, l'isolation électrique et le blindage. Revoir l'assemblage complet plutôt que de remplacer le métal par du plastique aux dimensions identiques par défaut.
Des exemples d'application montrent les fonctions possibles des composants. L'adéquation des matériaux, la propreté, la documentation et la qualification du produit doivent être définies pour chaque projet.
Boîtiers PEEK, PVDF, PPS ou PEI spécifiés pour équipements techniques, avec propreté, traçabilité et emballage convenus.
Boîtiers de connecteurs, de capteurs et de supports de circuits imprimés avec exigences électriques, thermiques et d'assemblage.
Corps de moteur, d'actionneur, de capteur et de contrôleur avec charges, montage et alignement définis.
Boîtiers d'instruments et d'appareils dans des qualités spécifiées avec des exigences de nettoyage et de documentation définies par le projet.
Corps de vannes, de pompes et de capteurs examinés pour le fluide, la pression, la température et l'étanchéité.
Corps d’instruments et boîtiers d’appareils de mesure avec emplacements critiques de capteurs et de composants.
Supports de roulements, de capteurs et d'actionneurs conçus autour du chemin de charge de la machine et de l'accès de maintenance.
Le plan d'inspection suit le matériel libéré, les données et les interfaces critiques. Convenez de l'échantillonnage, des rapports, des jauges et des composants d'accouplement fournis avant la production.
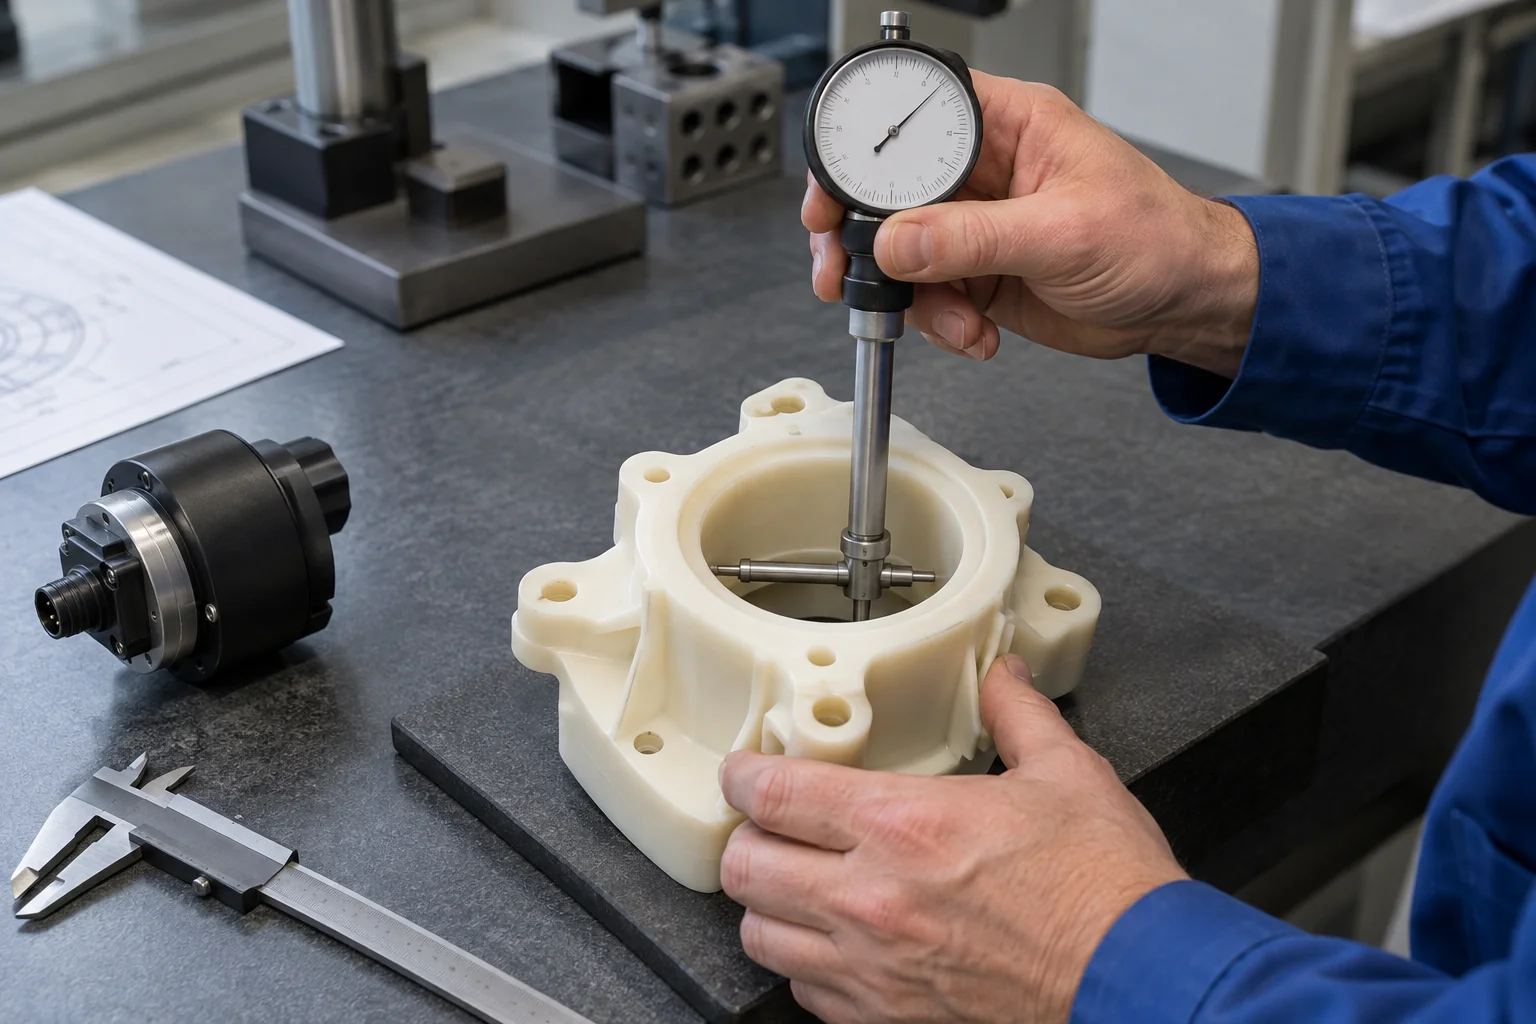
Vérifiez la qualité de stock spécifiée et la documentation fournisseur requise.
Confirmer la révision, les références fonctionnelles et les dimensions critiques.
Mesurer la taille et les exigences géométriques spécifiées en utilisant un équipement et des conditions appropriés.
Vérifiez la profondeur de la poche, les dégagements et les sections restantes définies par le dessin.
Vérifiez les emplacements de montage, de capteur, de connecteur et de port par rapport aux références.
Inspecter les surfaces de contact convenues dans l'état libre ou retenu spécifié.
Vérifiez l'identité de la pièce, l'emplacement d'installation et les exigences d'assemblage spécifiées.
Utilisez des composants ou des jauges fournis par le client pour vérifier les interfaces lorsqu'elles sont incluses dans la portée.
Vérifiez les bords, les ouvertures internes et les surfaces visibles selon les critères d’acceptation convenus.
Protégez les alésages, les faces de contact, les rainures d'étanchéité et le matériel installé contre les dommages causés par le transport.
Les contrôles d'ajustement des roulements, des capteurs ou des composants client peuvent révéler des problèmes d'interface qui échappent aux dimensions isolées. Ils complètent le plan dimensionnel convenu ; ils n'établissent pas de certification de charge, de pression, environnementale ou de produit.
Conservez les mêmes références fonctionnelles à mesure que la conception passe de l’évaluation initiale à la fourniture répétée.
Validez la géométrie, l’ajustement des composants, la position des connecteurs et la séquence d’assemblage. Incorporez les modifications approuvées dans le dessin publié.
Usinez des boîtiers industriels spécialisés adaptés sans outillage de moule dédié, sous réserve de l'accès, de la taille du stock et de l'examen du coût total.
Contrôlez la qualité des matériaux, la CAO et la révision du programme, la nomenclature du matériel et l'inspection des interfaces critiques. Vérifiez les modifications avant la prochaine commande.
Les interfaces internes, les alésages, les références de montage, les inserts, les surfaces d'étanchéité, la rigidité des parois et la stabilité des matériaux déterminent la manière dont un boîtier supporte l'ensemble complet.
Examinez vos CAO, dessins et interfaces de raccordement publiés avant la production.
Faites correspondre la qualité exacte du stock à la fonction et aux conditions de fonctionnement.
Coordonnez les poches, les sections restantes et l'accès aux outils autour du composant installé.
Examinez les surfaces complexes et les interfaces inclinées pour un itinéraire d'usinage approprié.
Concentrez les tolérances et l'inspection sur les caractéristiques qui déterminent l'ajustement de l'assemblage.
Définir les exigences d'installation et la responsabilité du matériel spécifié.
Maintenir les révisions approuvées des matériaux, de la conception et de l’inspection.
Combinez les mesures du dessin avec des jauges ou des composants d'accouplement convenus.
Des réponses pratiques sur les matériaux du boîtier, les sièges de roulement, les inserts, l'étanchéité et les interfaces définies par dessin.
Un boîtier en plastique est un corps structurel ou protecteur qui localise, supporte ou interface avec un capteur, un connecteur, un roulement, un moteur, un module électronique ou un composant de système fluidique spécifique.
Un boîtier fait généralement partie de la structure de l'appareil et contient des interfaces de localisation ou d'accouplement fonctionnelles. Un boîtier entoure et protège principalement un système, souvent avec un couvercle ou des panneaux. Les conceptions actuelles peuvent combiner les deux fonctions.
POM est souvent un point de départ utile pour la précision mécanique, tandis que PEEK, PEI ou PPS peuvent répondre à des exigences thermiques, chimiques ou électriques exigeantes. Sélectionnez la qualité exacte après avoir examiné la charge, l'environnement, la taille et les tolérances.
Oui. Les inserts spécifiés peuvent être révisés pour une installation appropriée dans le plastique choisi. L'épaisseur de la paroi du bossage, la méthode d'insertion, la précharge des fixations, le fluage et la fréquence d'entretien affectent tous le joint.
Oui. Les sièges de roulement accessibles peuvent être usinés selon des ajustements définis par le dessin. Examinez ensemble la taille de l'alésage, la rondeur, le mur de soutènement, l'interférence, la température et la durée de la charge avant de confirmer l'ajustement.
Oui. Les rainures de joint torique, les faces de joint et les interfaces d'étanchéité radiales accessibles peuvent être examinées pour l'usinage. Le plan complet de conception et de validation détermine les performances d’étanchéité ; le sillon à lui seul n’établit pas une note.
Les alésages critiques, les emplacements des capteurs, les interfaces des connecteurs, les faces de contact et les références de montage sont généralement les plus importants. Spécifiez leurs relations et conditions de mesure plutôt que d'appliquer une tolérance stricte à toutes les surfaces.
Envisagez le PEEK lorsque la température requise, l'exposition chimique ou la résistance mécanique dépassent la capacité des qualités POM ou ABS appropriées. Comparez les données de qualité exacte, les conditions de fonctionnement, les exigences d'usinage et les coûts.
Oui. L'usinage CNC peut s'adapter aux boîtiers industriels de faible volume sans moule d'injection dédié. La configuration, les accessoires, la géométrie accessible et la quantité commandée à vie influencent toujours les aspects économiques.
Nous pouvons examiner un modèle CAO, un dessin coté ou un échantillon physique pour en vérifier la faisabilité. Un échantillon peut nécessiter une reconstruction dimensionnelle et un dessin approuvé. Incluez les détails des composants d’accouplement, le matériau, la quantité et les interfaces critiques.
VOS PIÈCES D'ACCOUPLEMENT. VOS DONNÉES. VOTRE LOGEMENT.
Téléchargez le modèle CAO ou le dessin technique de votre boîtier et spécifiez le matériau, la quantité, les alésages critiques, les cavités internes, les interfaces de montage, les inserts, les exigences d'étanchéité et l'application. Notre équipe peut examiner la conception du boîtier et l'approche d'usinage avant le devis.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Incluez des détails techniques dans votre package de dessins ou partagez-les par e-mail.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les packages plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.