01
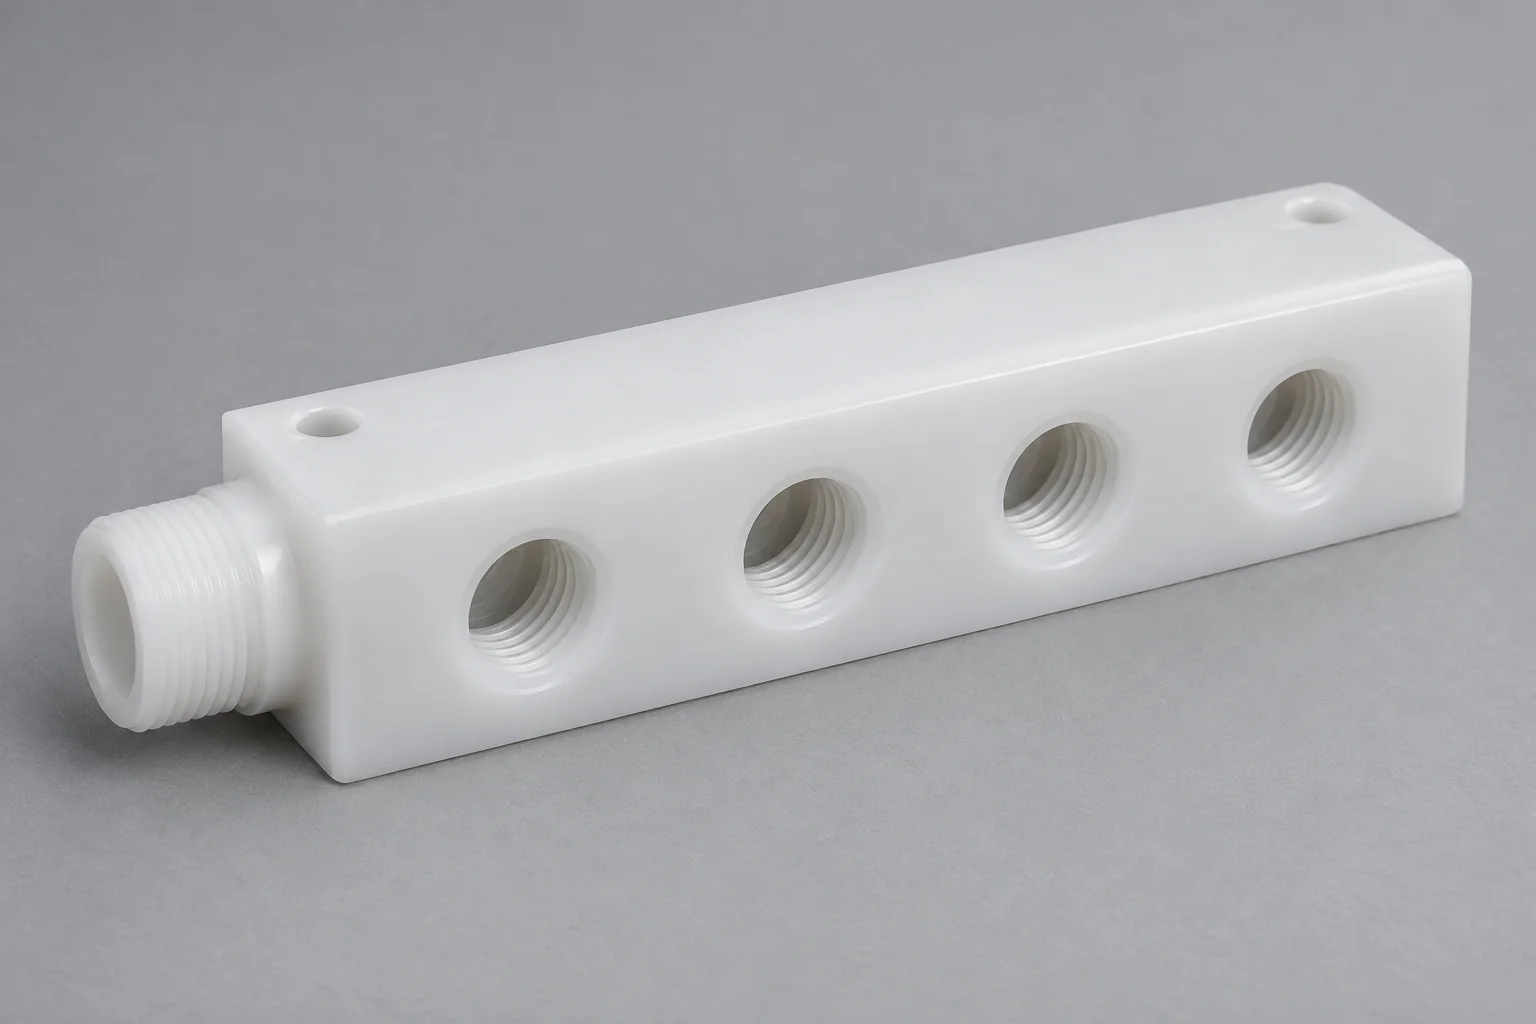
Collecteurs de distribution de fluides
Acheminez une entrée vers plusieurs sorties ou combinez des chemins d’écoulement séparés. Précisez les connexions prévues et les circuits qui doivent rester isolés.
Discutez de cette variété →
PARCOURS LE MILIEU. DÉFINISSEZ CHAQUE INTERFACE.
TOPS Plastics fabrique des collecteurs en plastique usinés CNC sur mesure pour la distribution de fluides, la manipulation de produits chimiques, les équipements pneumatiques, sous vide, de laboratoire, de semi-conducteurs et industriels. Nous usinons des ports personnalisés, des passages internes, des connexions filetées, des rainures de joints toriques, des faces d'étanchéité et des éléments de montage dans PVDF, PEEK, PTFE, PVC, PP, acrylique et autres plastiques techniques spécifiés selon les dessins du client.
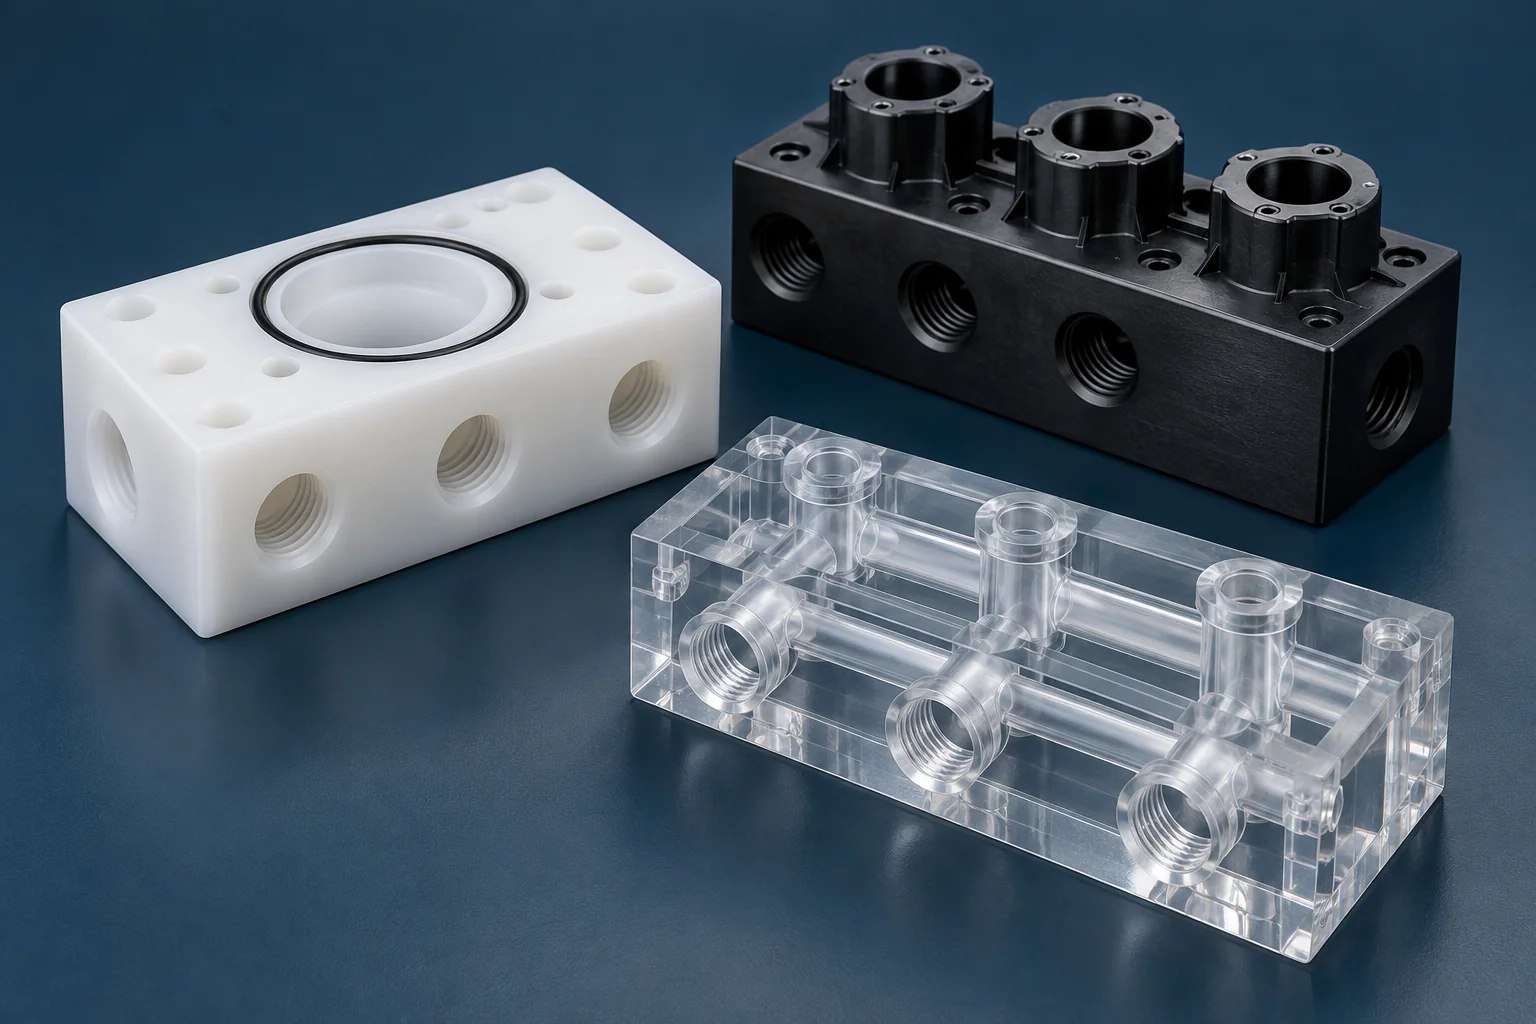
Commencez par le circuit fluide et les interfaces correspondantes. Nous examinons les dessins, les matériaux et les caractéristiques d'usinage accessibles avant de confirmer un plan de fabrication et d'inspection.
| Capacité | Portée basée sur le dessin |
|---|---|
| Types de collecteurs | Collecteurs pour fluides, gaz, pneumatiques, sous vide, produits chimiques, vannes et laboratoires |
| Matériaux | PVDF, PEEK, PTFE, PVC, PP, acrylique, polycarbonate et POM ; CPVC et autres qualités spécifiées soumises à un examen d'approvisionnement et de faisabilité |
| Types de ports | NPT, BSP / BSPT, métriques, joints toriques à filetage droit, raccords cannelés, brides et interfaces personnalisées conformes à la norme spécifiée |
| Caractéristiques | Trous transversaux, passages internes, rainures de joint torique, ports de capteur, ouvertures de vidange et trous de montage |
| Processus | Fraisage CNC, perçage, taraudage, alésage et usinage 5 axes là où l'accès et la géométrie le justifient |
| Fabrication | Production de prototypes, de petits volumes et récurrente avec révisions contrôlées |
| Entrée | CAO 3D, dessins 2D cotés ou échantillon pour étude de faisabilité et dimensionnelle |
| Contrôle | Relations entre les ports, filetages, faces d'étanchéité, planéité et dimensions de dessin ; tests spéciaux convenus séparément |
Explorez la géométrie du collecteur qui correspond à votre machine. Chaque composant est examiné par rapport à sa carte de port, ses interfaces d'étanchéité et ses fonctions opérationnelles.
Acheminez une entrée vers plusieurs sorties ou combinez des chemins d’écoulement séparés. Précisez les connexions prévues et les circuits qui doivent rester isolés.
Discutez de cette variété →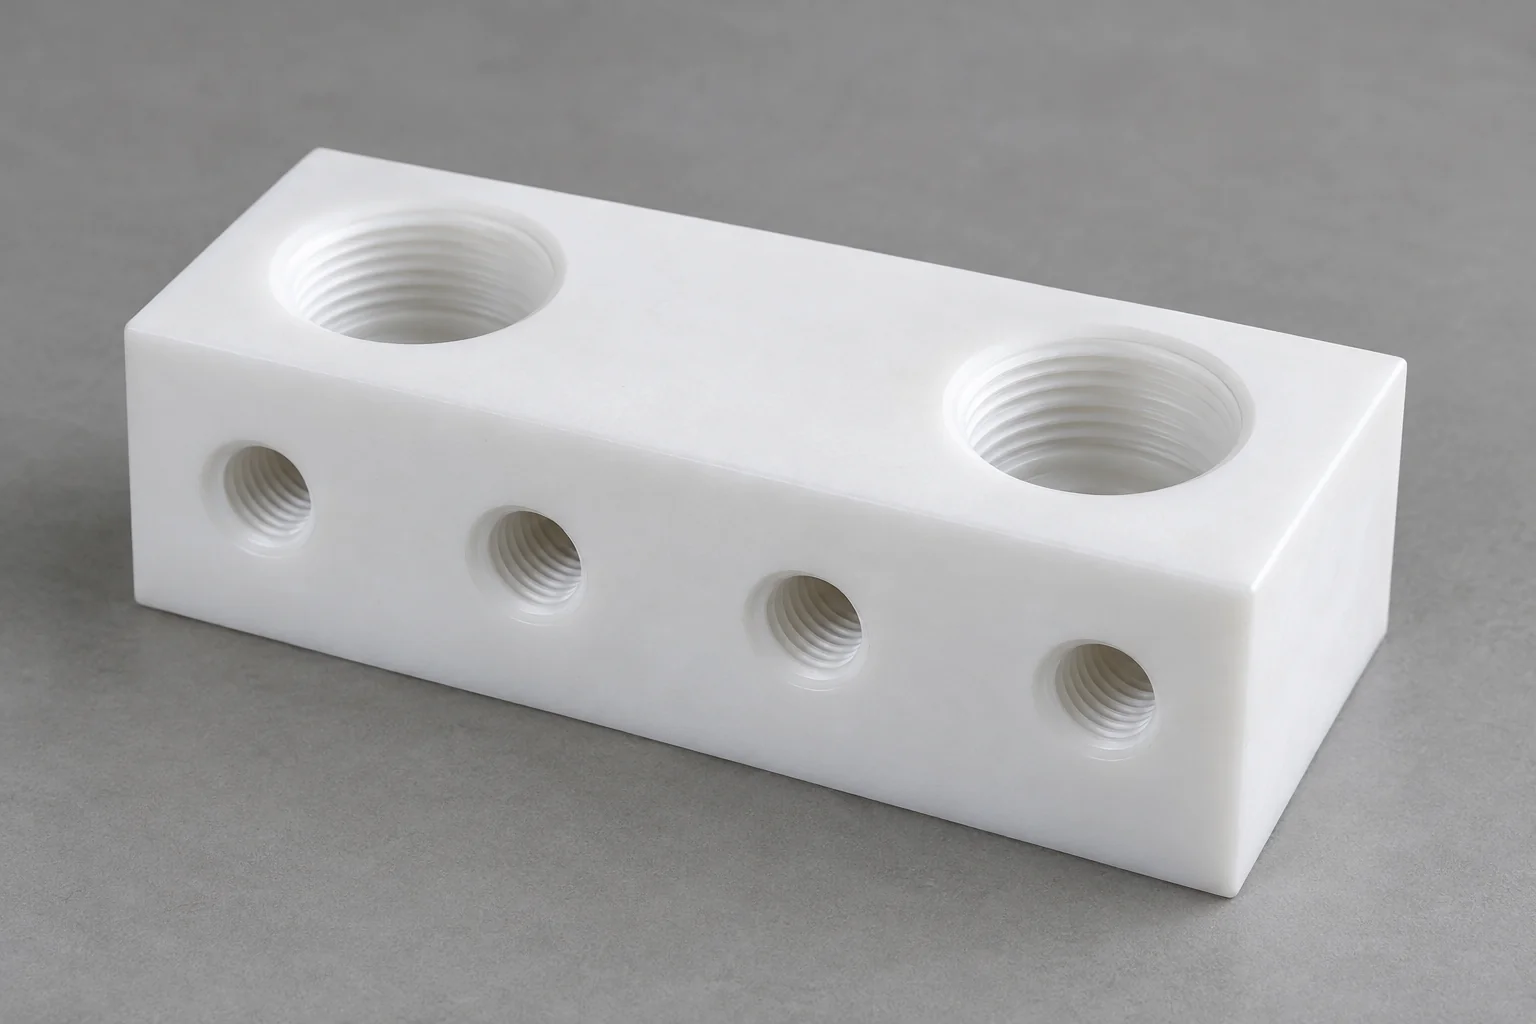
Sélectionnez le polymère et les joints exacts en fonction du produit chimique du procédé, de la concentration, de la température et de la durée d'exposition ; la résistance à la corrosion à elle seule ne suffit pas à établir l'adéquation.
Discutez de cette variété →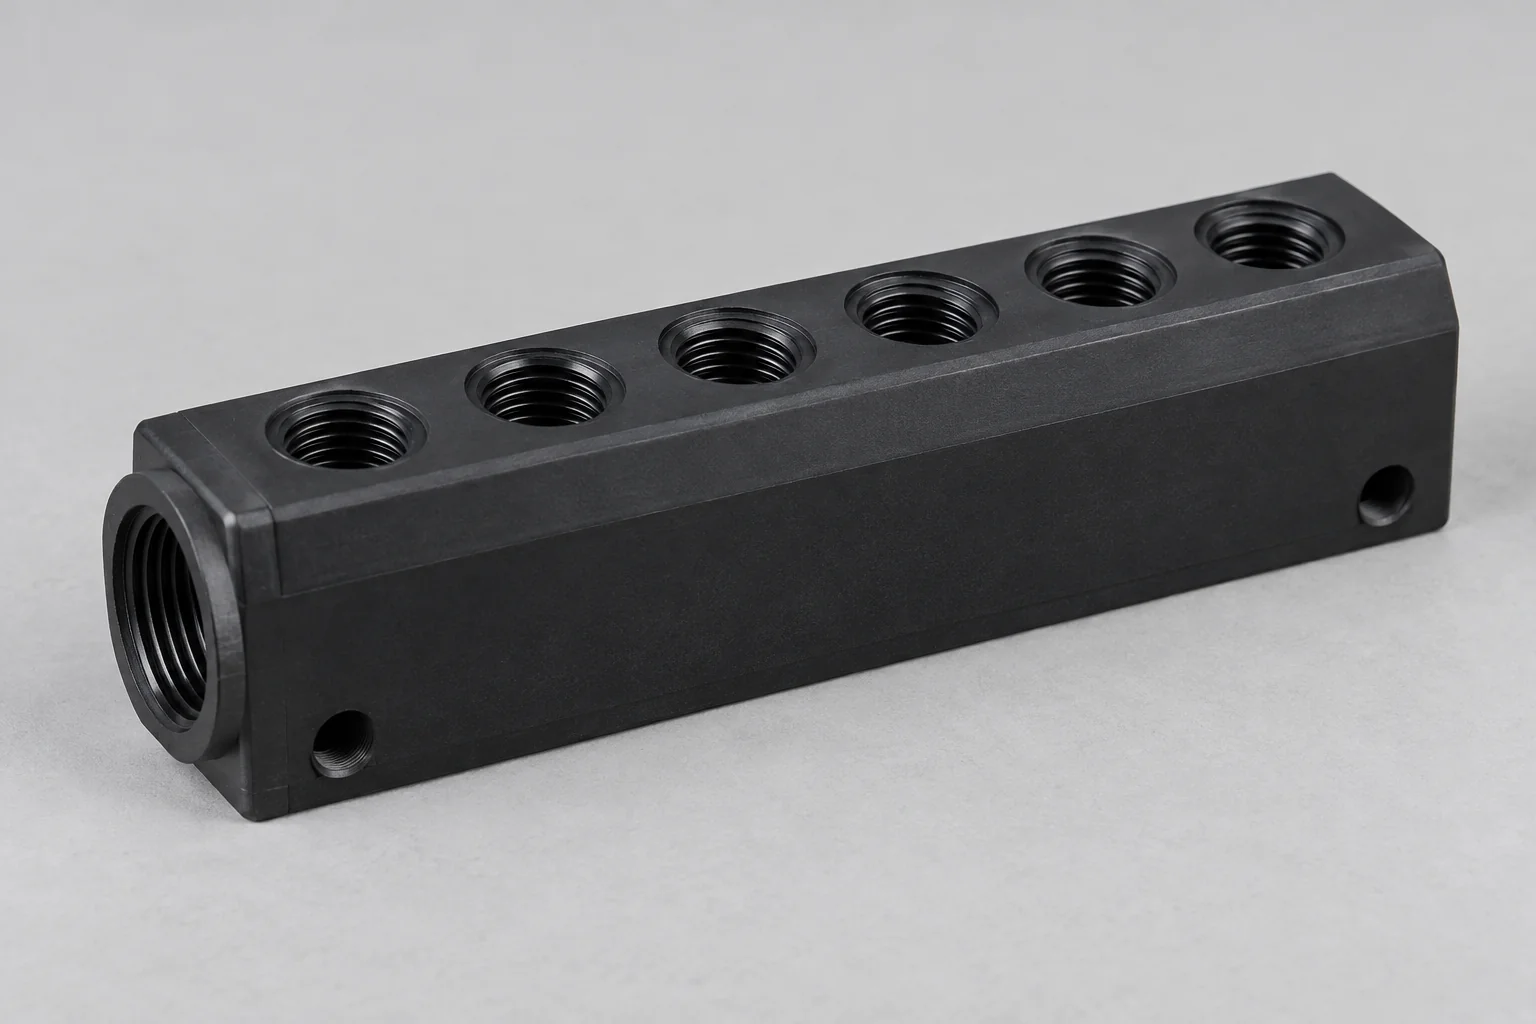
Distribuer de l'air comprimé aux circuits des équipements. Définissez la pression, les interfaces de raccord, le modèle de montage et toute exposition à la lubrification ou aux condensats.
Discutez de cette variété →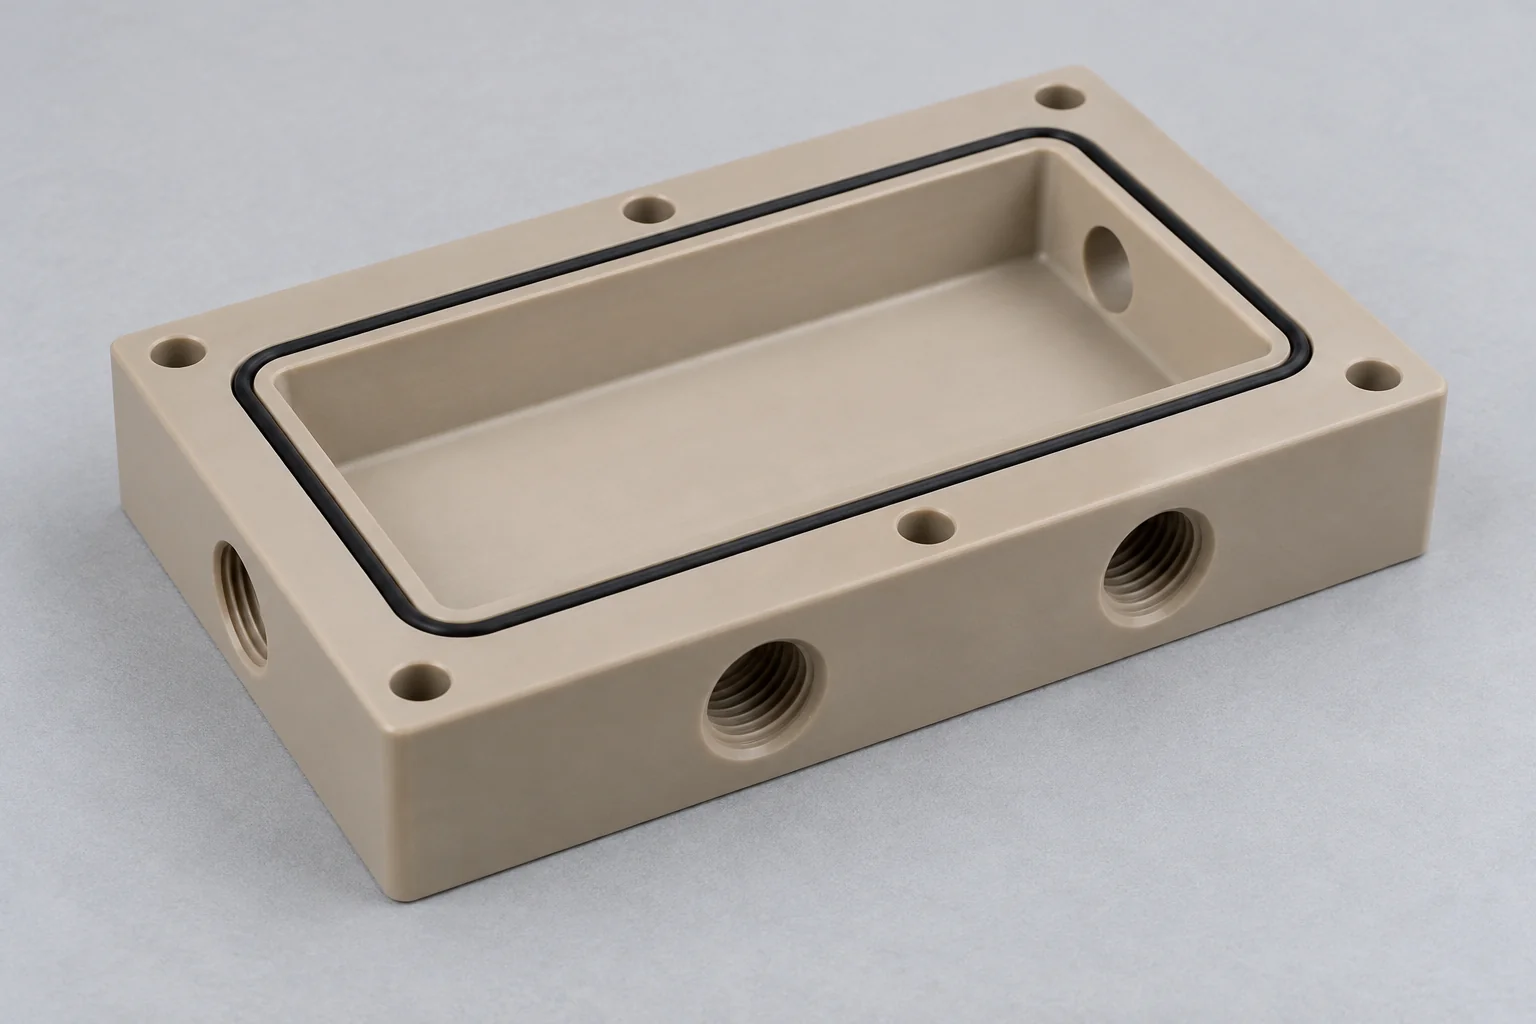
Acheminez le vide pour les systèmes de laboratoire, d’analyse et d’équipement. Identifiez le niveau de vide, les exigences admissibles en matière de fuite, de perméation et de dégazage.
Discutez de cette variété →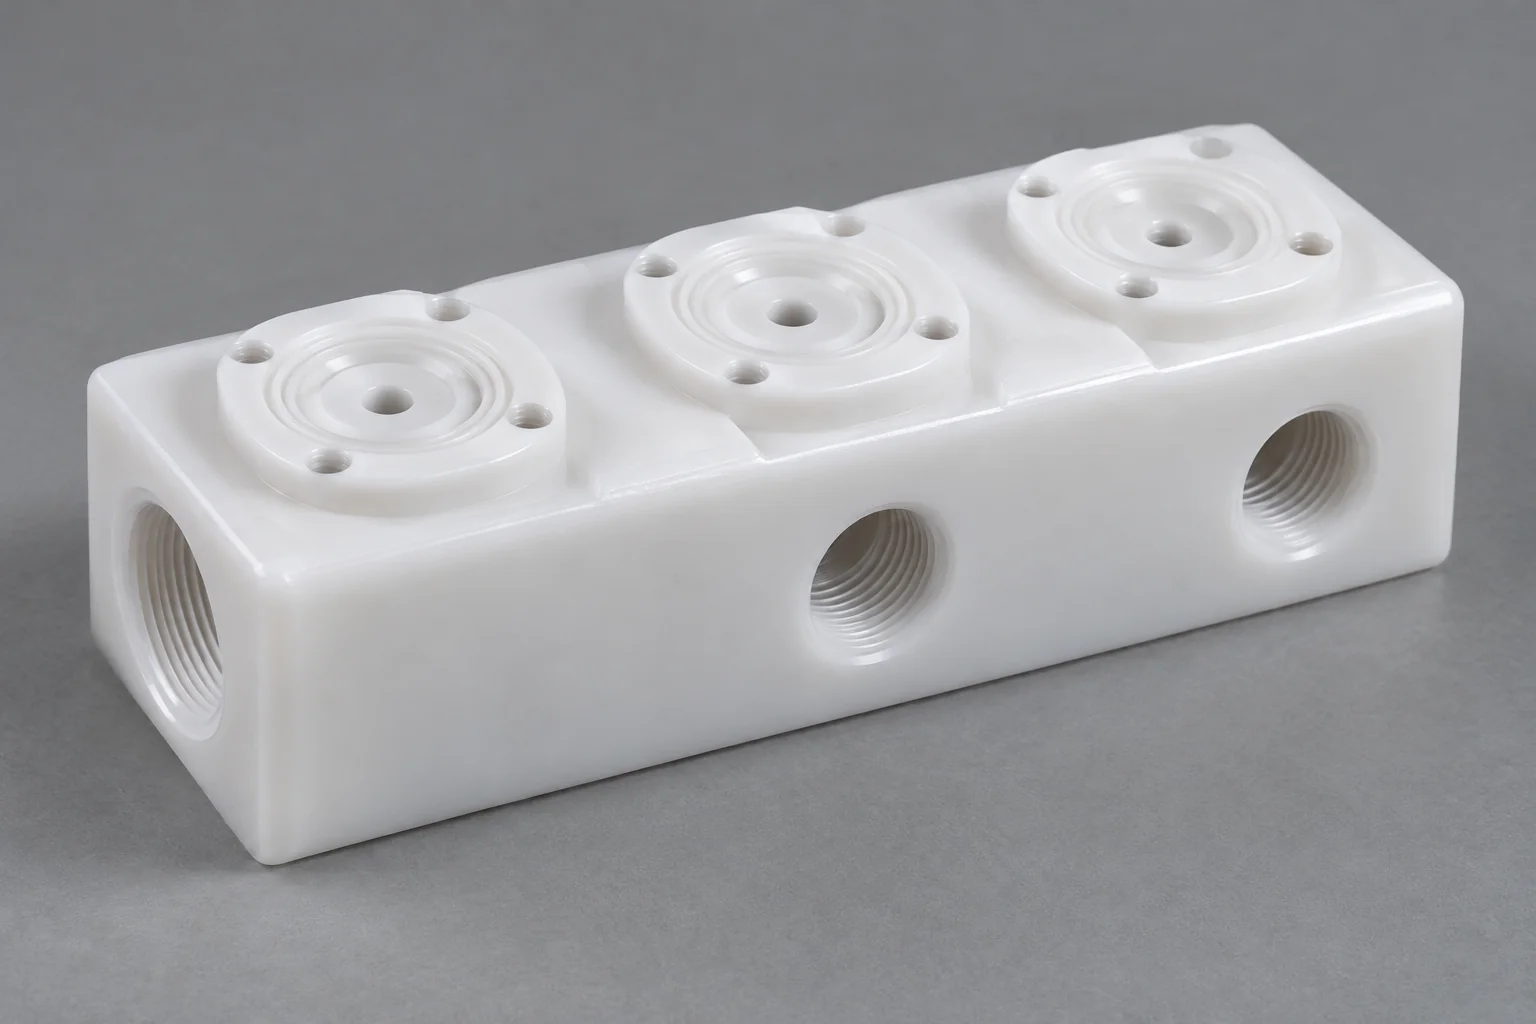
Réunissez les sièges de vanne, les interfaces de ports et les fonctionnalités de routage dans un seul corps usiné. Fournir le dessin de la vanne d'accouplement et la géométrie d'étanchéité requise.
Discutez de cette variété →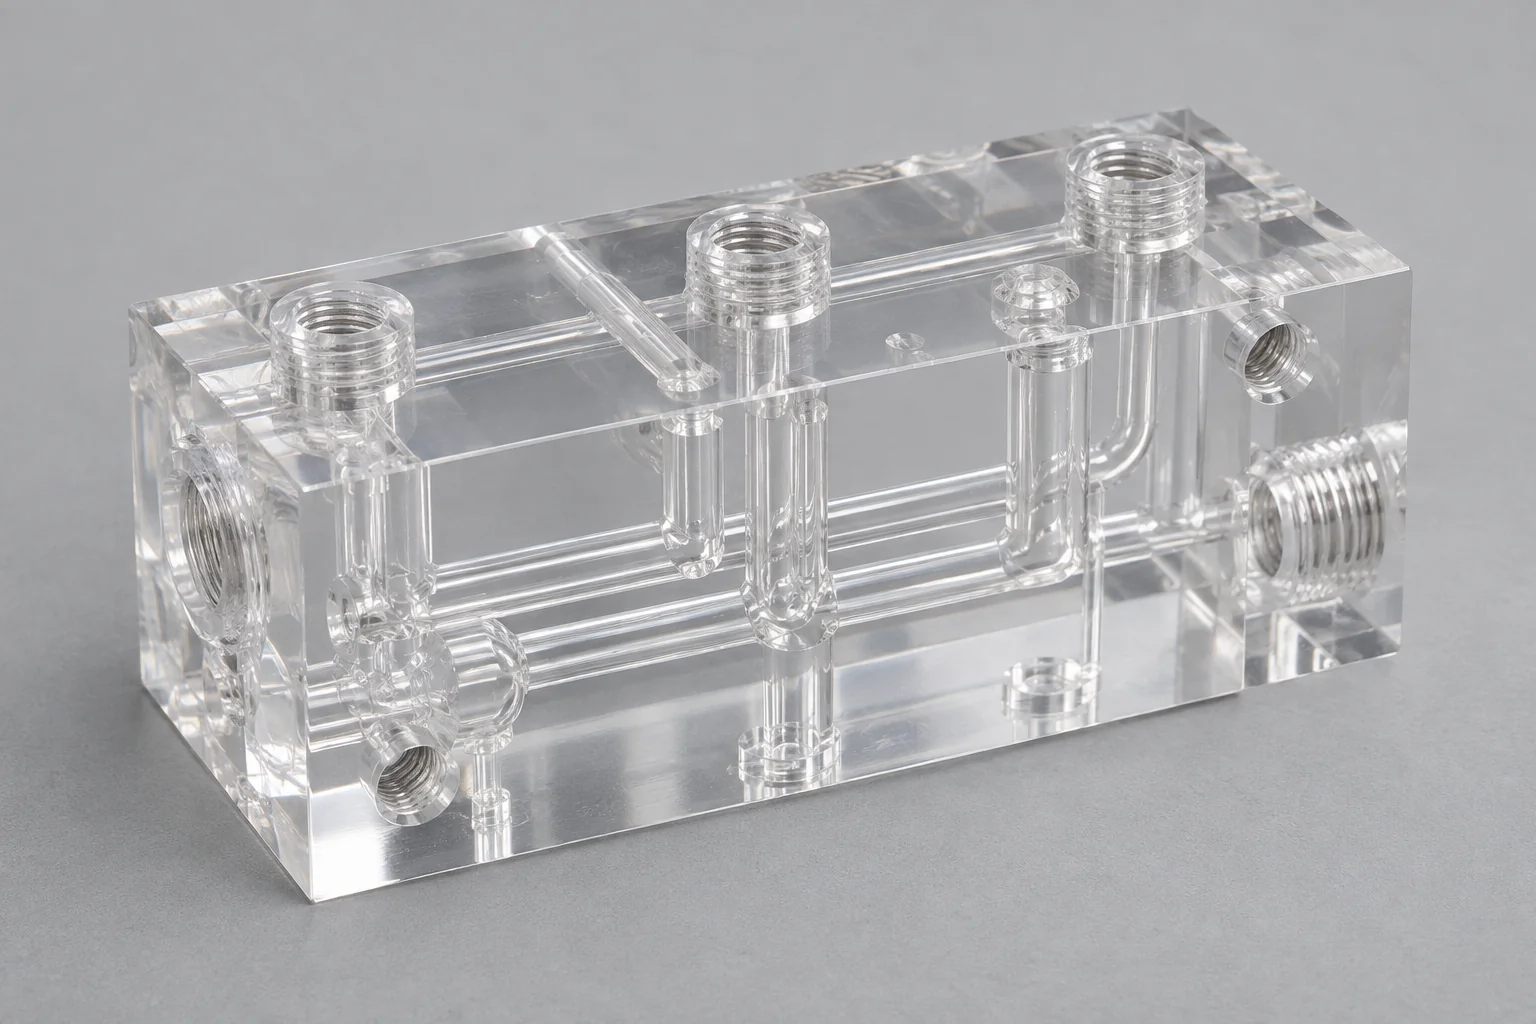
Blocs d'acheminement des fluides pour la manipulation des échantillons, les instruments et les équipements de diagnostic, avec des exigences de volume mort, de compatibilité des fluides et de nettoyage définies par le projet.
Discutez de cette variété →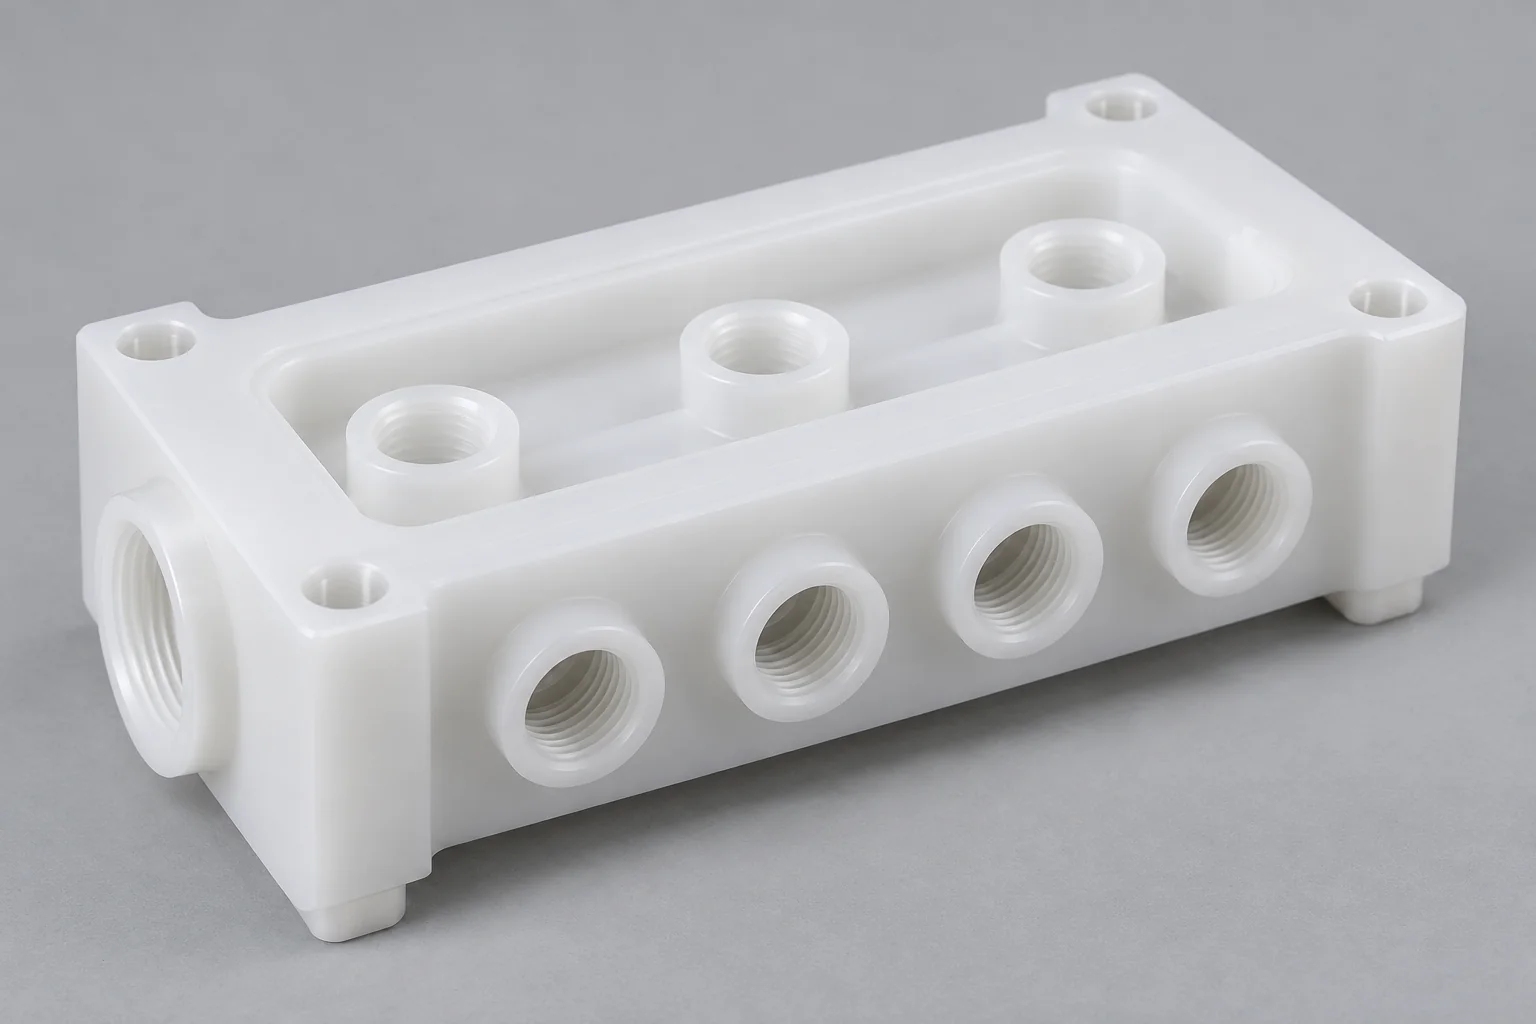
Collecteurs en polymère de qualité spécifiée pour les équipements de traitement par voie humide et de distribution de produits chimiques. La pureté, la traçabilité, les particules et l'emballage doivent être définis et convenus pour le projet.
Discutez de cette variété →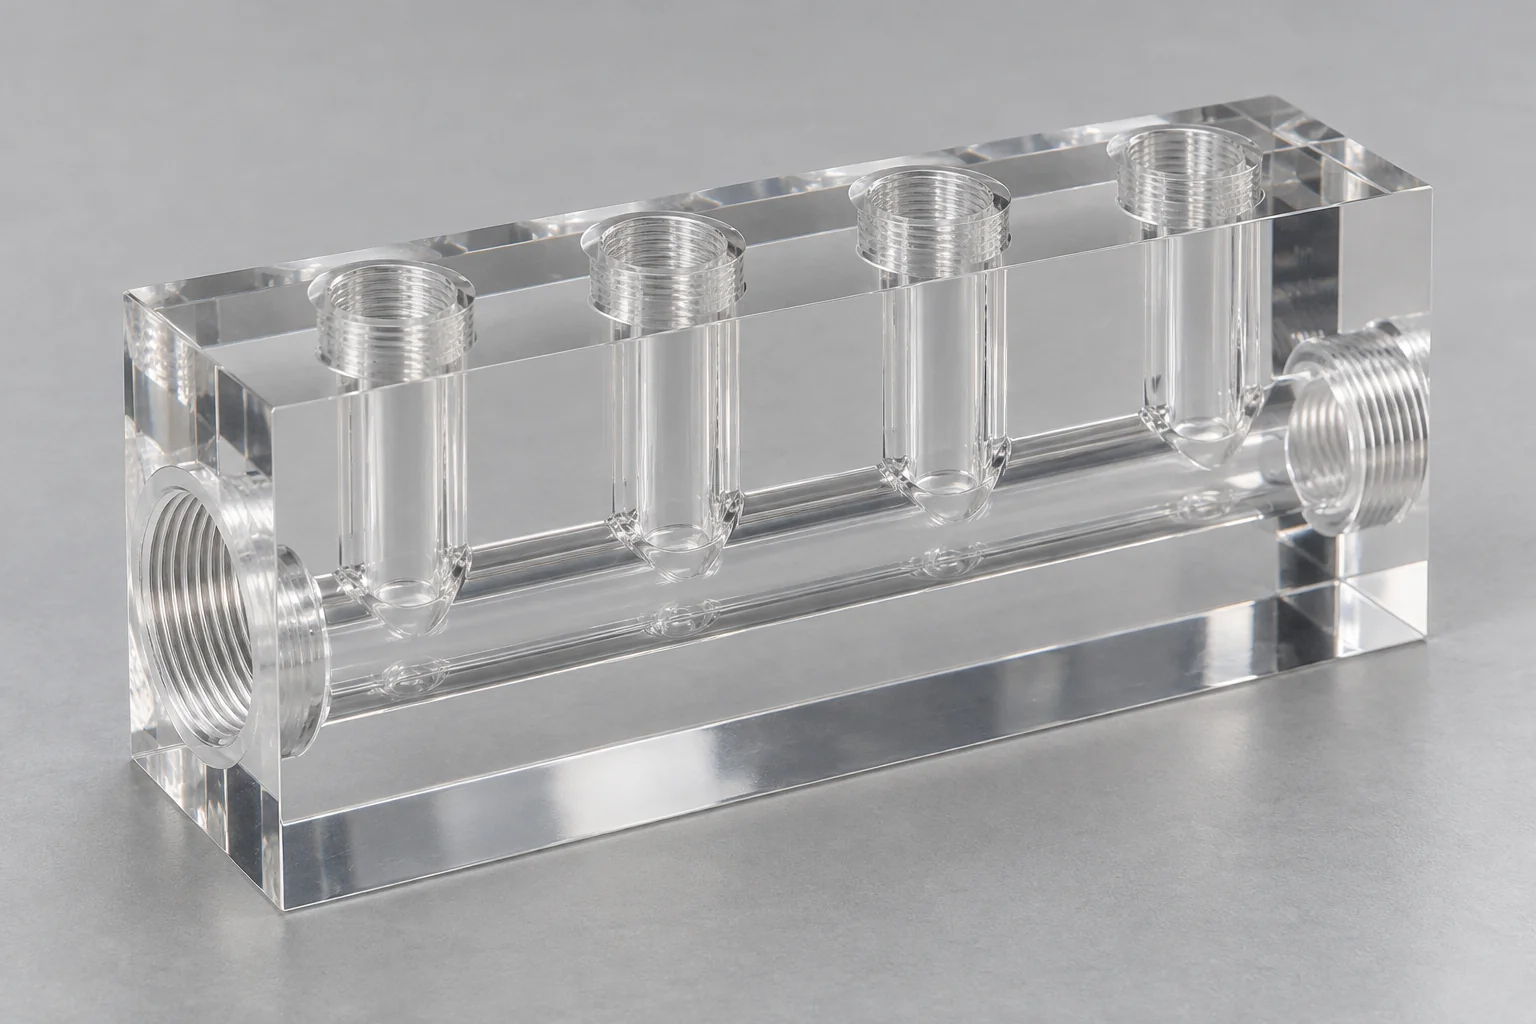
Blocs en acrylique ou en polycarbonate pour observer les canaux, les bulles ou les contaminations visibles là où les conditions chimiques, de pression et de température le permettent.
Discutez de cette variété →Les collecteurs en plastique sont des blocs ou des plaques dotés de ports, de canaux internes et de caractéristiques de connexion qui acheminent, distribuent, combinent ou isolent des liquides, des gaz, du vide ou des fluides de traitement au sein de l'équipement.
L'usinage CNC convient aux positions de ports non standard, aux passages percés qui se croisent, aux faces d'étanchéité et aux caractéristiques de montage. Un dessin de circuit fluidique doit identifier quels ports se connectent et lesquels doivent rester séparés ; un modèle CAO externe à lui seul peut ne pas communiquer cette intention.
Un collecteur est un composant de routage de fluide. Un boîtier en plastique protège ou supporte principalement l'équipement, tandis qu'un isolant en plastique constitue une barrière électrique. Le processus de fabrication peut être partagé, mais les exigences d'acceptation fonctionnelle diffèrent.
Sélectionnez un polymère car il correspond au fluide réel et à la fonction de fonctionnement. La consolidation des connexions appropriées en un seul corps peut simplifier le routage des équipements, mais chaque interface restante nécessite toujours un joint défini.
PVDF, PTFE, PVC et PP offrent une résistance utile à certains produits chimiques. Vérifiez la compatibilité exacte des qualités avec l’ensemble du processus et du cycle de nettoyage.
Les polymères appropriés évitent la rouille métallique, tandis que les attaques chimiques, le gonflement et la fissuration sous contrainte nécessitent encore une évaluation.
Les polymères techniques ont généralement une densité inférieure à celle des blocs métalliques, ce qui contribue à réduire la masse des équipements.
Les qualités isolantes non chargées peuvent séparer les caractéristiques conductrices des équipements lorsque la conception du système l'exige.
L'acrylique et le polycarbonate peuvent rendre visibles les canaux et les bulles dans un service approprié. La clarté ne prouve pas la propreté ou l'écoulement correct.
Usinez la disposition des ports autour de l'équipement et des raccords au lieu d'adapter chaque interface à un bloc de distribution standard.
PVDF est un candidat courant pour les systèmes chimiques de haute pureté spécifiés ; Le PTFE offre une large résistance chimique, le PVC/CPVC et le PP peuvent convenir à un équipement de traitement économique, et l'acrylique ou le polycarbonate offrent des options transparentes. Les conditions exactes du support et du service décident.
| Matériel | Principal point fort | Direction typique/considération de conception |
|---|---|---|
| PVDF | Résistance chimique avec rigidité utile ; qualités axées sur la pureté disponibles | Systèmes de semi-conducteurs et de fluides de traitement. Vérifiez la qualité, les extractibles et la concentration/température des produits chimiques. |
| PEEK | Résistance, capacité à températures élevées et large résistance chimique | Collecteurs techniques soumis à des contraintes thermiques ou mécaniques exigeantes ; vérifier les exceptions chimiques et l’adéquation des charges. |
| PTFE | Très large résistance chimique | Systèmes médiatiques agressifs ; la faible rigidité, les charges de fluage et d'ajustement nécessitent une attention particulière en matière de support et d'étanchéité. |
| PVC / CPVC | Options économiques pour certains systèmes d'eau et de produits chimiques | Confirmez la température, les conditions d’impact et la formulation exacte. La disponibilité du CPVC et la portée de l’usinage sont examinées séparément. |
| Polypropylène | Résistance chimique et potentiel des assemblages soudés | Équipement de traitement ; tenir compte de la dilatation thermique, de la rigidité et de l’adéquation de la méthode d’assemblage. |
| Acrylique / PMMA | Transparence et bon accès visuel | Collecteurs d'observation et de laboratoire ; passer en revue les solvants, les contraintes résiduelles et les risques de faïençage. |
| Polycarbonate | Transparence avec une résistance aux chocs supérieure à celle de l'acrylique | Blocages de fluide visuel ou protecteur ; évaluer la fissuration sous contrainte chimique et la compatibilité joint/nettoyant. |
| POM / Delrin | Usinabilité et cohérence dimensionnelle | Blocs mécaniques généraux ou fluides sélectionnés ; ce n'est pas un choix universel pour les produits chimiques agressifs ou les tâches de haute pureté. |
Évaluez le corps du collecteur, les raccords, les bouchons, les joints toriques, les joints et tout adhésif comme un seul système mouillé. Un matériau de corps compatible ne compense pas un joint incompatible.
La documentation de haute pureté, de contact alimentaire ou médicale fait partie des exigences exactes de la qualité achetée et du projet. Un nom de famille de polymères n’établit pas l’approbation, la propreté ou la certification d’un équipement.
Définissez le circuit avant de finaliser le bloc. Une carte du port, la géométrie du canal et un dessin de fermeture doivent rendre sans ambiguïté chaque limite de connexion et d'isolement.
UN CIRCUIT. CONNEXIONS DÉFINIES.
Un simple circuit de distribution relie une entrée à quatre branches. L'ouverture d'accès au perçage à l'extrémité nécessite une fermeture définie.
Circuit conceptuel uniquement. Il ne précise pas les dimensions, l'équilibre du débit, la rétention du bouchon ou la pression nominale.
Prévoyez de l'espace pour le diamètre du filetage, l'épaisseur de paroi restante, les zones d'étanchéité, les raccords, l'accès à la clé et la séquence d'assemblage. Dimensionnez les ports liés à partir de références convenues.
Placez les passages qui se croisent de manière à ce qu'ils se connectent comme prévu sans pénétrer dans un circuit adjacent. Examinez la portée du forage, l’alignement et l’accès aux intersections.
Minimisez les volumes piégés là où le temps de réponse, le transfert d’échantillon, le drainage ou la pureté l’exigent. Identifiez le volume résiduel acceptable et l’accès au nettoyage.
Le diamètre, la longueur, les coudes et les intersections du passage affectent la chute de pression et la répartition du débit. Le concepteur du système doit spécifier le débit et la perte de pression admissible.
L'accès au perçage peut laisser des ouvertures extérieures. Définir le matériau du bouchon, le filetage ou la rétention, la méthode d'étanchéité et l'inspection avant fabrication.
Spécifiez la norme de connexion complète, la taille, le pas, l'engagement et l'emplacement du joint. Les fils d'apparence similaire ne sont pas automatiquement interchangeables.
Des filetages de tuyaux coniques peuvent être spécifiés pour les raccords compatibles. Le couple d'installation et la contrainte de calage doivent être adaptés au mur en plastique et à la fonction de fonctionnement.
Distinguer les BSPP parallèles des BSPT coniques et indiquer le dispositif d'étanchéité requis. Ne remplacez pas NPT par les formes de filetage BSP.
Définir le pas, la profondeur, l'ajustement et si le filetage localise, retient ou scelle la connexion ; un filetage métrique à lui seul ne définit pas un joint hydraulique.
Séparez la rétention du joint lorsque la conception le permet. Contrôlez la profondeur d'insertion du presse-étoupe, de l'épaulement, du siège et du raccord.
Définir les dimensions du tube, la rétention et la disposition des colliers. Les barbes peuvent être des éléments usinés ou des raccords spécifiés séparément.
Les faces boulonnées nécessitent un joint défini, un modèle de boulon, une planéité et une répartition des charges qui tiennent compte du fluage du polymère.
Le choix du filetage doit tenir compte de la paroi restante, du matériau de montage, du couple d'installation, de la pression et du fluage. Les hypothèses de couple de serrage des raccords métalliques ne doivent pas être appliquées à un collecteur en plastique. Utilisez la méthode approuvée par le fournisseur de raccords et validez l’assemblage réel.
Sélectionnez tôt la méthode d’étanchéité, puis usinez la géométrie de support selon la conception approuvée. Le matériau du joint, la compression et l'état de la surface doivent correspondre au fluide, à la température et à la pression.
Contrôlez la largeur, la profondeur, la géométrie des coins, le remplissage du presse-étoupe, la compression et l'état de surface du joint sélectionné. Précisez si le joint est axial ou radial et statique ou mobile.
Définissez la planéité de la face, la finition, le matériau du joint, la disposition des boulons et la compression. Les charges d'assemblage doivent être réparties sans déformer la caisse.
La forme du filetage, le raccord et le produit d'étanchéité approuvé déterminent la méthode d'étanchéité. Les mastics et aides au montage doivent également être compatibles avec le polymère et le support.
Les collecteurs multicouches peuvent utiliser un collage ou un soudage approuvé pour les polymères appropriés. Examinez séparément l’accès aux joints, les contraintes résiduelles, l’exposition de la ligne de liaison et les exigences de test.
Le nom du matériau et la taille du port n’établissent pas une pression nominale. Fournir l'enveloppe de service combinée afin que la géométrie du corps, les fermetures, les joints et les raccords puissent être examinés ensemble.
Identifiez l’eau, l’air, le gaz, le solvant, l’acide, la base ou le mélange de processus, y compris la concentration, les contaminants et la durée d’exposition.
Indiquez la pression normale et maximale, les surtensions, les pulsations, le cycle de service et toute condition de test requise. Inclure les charges de montage et de fermeture.
Définissez le vide cible, le taux de fuite admissible, les besoins d’évacuation et les limites de perméation/dégazage pertinentes.
Indiquez les températures de fonctionnement, de pointe, de démarrage et de nettoyage. La rigidité, l'expansion et la résistance chimique des polymères varient en fonction de la température.
Spécifiez le débit requis par circuit, la chute de pression admissible et si une distribution équilibrée ou une vidange complète est requise.
Incluez le CIP, les solvants, les produits chimiques de stérilisation et la fréquence de nettoyage. Évaluez chaque matériau mouillé par rapport au cycle complet.
Aucune pression maximale universelle ne s’applique à tous les collecteurs en plastique. Le concepteur de l'équipement doit établir le service autorisé en utilisant des données exactes sur la qualité, la géométrie des murs et des ports, la durée de vie et la validation spécifique à l'assemblage.
Les bavures internes, les copeaux lâches et les intersections rugueuses des canaux peuvent obstruer l'écoulement, emprisonner la contamination ou affecter les joints. Une stratégie de perçage, un ébavurage accessible, un nettoyage et une inspection compatibles doivent être planifiés pour les éléments en contact avec le fluide.
Examinez les passages de forage et les intersections. Spécifiez des critères de vérification et d’acceptation accessibles pour les fonctionnalités qui ne peuvent pas être visualisées directement.
Supprimez les bords lâches aux entrées des ports sans modifier le filetage ou la géométrie du joint. Protégez le port fini des puces suivantes.
Définir une méthode de nettoyage/rinçage, un plan de séchage et de manipulation appropriés. Convenez des limites de particules ou de résidus et vérifiez si l’application en a besoin.
Signalez les défauts de finition et locaux qui affectent l’écoulement, l’étanchéité ou la rétention. La finition extérieure cosmétique n’est pas une spécification de propreté interne.
Les projets de semi-conducteurs et d’analyse peuvent nécessiter des limites spécifiques en matière de particules, d’extractibles ou de résidus. Le traitement en salle blanche, le nettoyage validé et l'emballage spécial ne sont pas pris en compte ; demander un examen de faisabilité du projet et convenir du fournisseur et de la méthode de vérification.
Les relations entre les ports, les faces d'étanchéité, les rainures des joints toriques et l'alignement des canaux méritent généralement plus d'attention que de rendre chaque dimension externe également étanche.
| Caractéristique | Pourquoi c'est important |
|---|---|
| Position portuaire | Ajustement de l'alignement et de l'interface avec l'équipement correspondant |
| Angle de bâbord | Orientation des connexions, accès à l'assemblage et acheminement prévu |
| Profondeur du filetage | Engagement sans enfoncement, percée de mur ni obstruction de passage |
| Rainure du joint torique | Compression, support et placement du joint spécifiés |
| Planéité de la face d'étanchéité | Contact uniforme sous la charge de montage convenue |
| Alignement des trous croisés | Continuité du flux et isolation des circuits adjacents |
| Position du trou de montage | Intégration d'équipements sans assemblage forcé |
| Planéité globale du bloc | Assise stable et contrôle de la distorsion du corps |
| Épaisseur de paroi | Intégrité structurelle autour des canaux, des ports et des fermetures |
Identifiez les dimensions critiques, les GD&T et les références sur le dessin. La faisabilité de la tolérance dépend de la nuance, de la géométrie, de la libération des contraintes, de la température et des conditions de mesure ; aucune tolérance d'usinage du blanchet n'est promise.
Fournissez un modèle CAO en coupe et un dessin coté qui communiquent à la fois le circuit de fluide et la manière dont le bloc sera assemblé.
La compatibilité chimique, la rigidité et la température peuvent modifier la conception du mur, du support et du joint.
Tenir compte de l'usinage, des contraintes d'installation, des charges d'ajustement et du fluage de service ; évitez les toiles fines entre les ports.
Là où l’accès à l’usinage le permet, améliorez les transitions et réduisez les débris piégés. Spécifiez clairement les intersections intentionnelles.
Montrez les presse-étoupes, les joints, les joints filetés approuvés ou les interfaces collées ainsi que les pièces d'accouplement.
Examinez les ports profonds, les alésages inclinés, le perçage transversal, l'ébavurage et l'installation des bouchons avant de figer la conception.
Identifiez la direction du drainage, les contraintes de transfert d’échantillons et les branches qui doivent être complètement rincées.
Indiquer l'acceptation des particules/résidus, la compatibilité du nettoyage, les exigences en matière de manipulation et d'emballage.
Incluez les conditions normales, transitoires et de nettoyage, la durée de vie prévue et toutes les exigences de validation de l'assemblage.
La séquence d'usinage suit la carte des ports, la structure de référence et les caractéristiques de contact fluide accessibles. Les exigences d’inspection et de nettoyage sont convenues avec la révision du dessin.
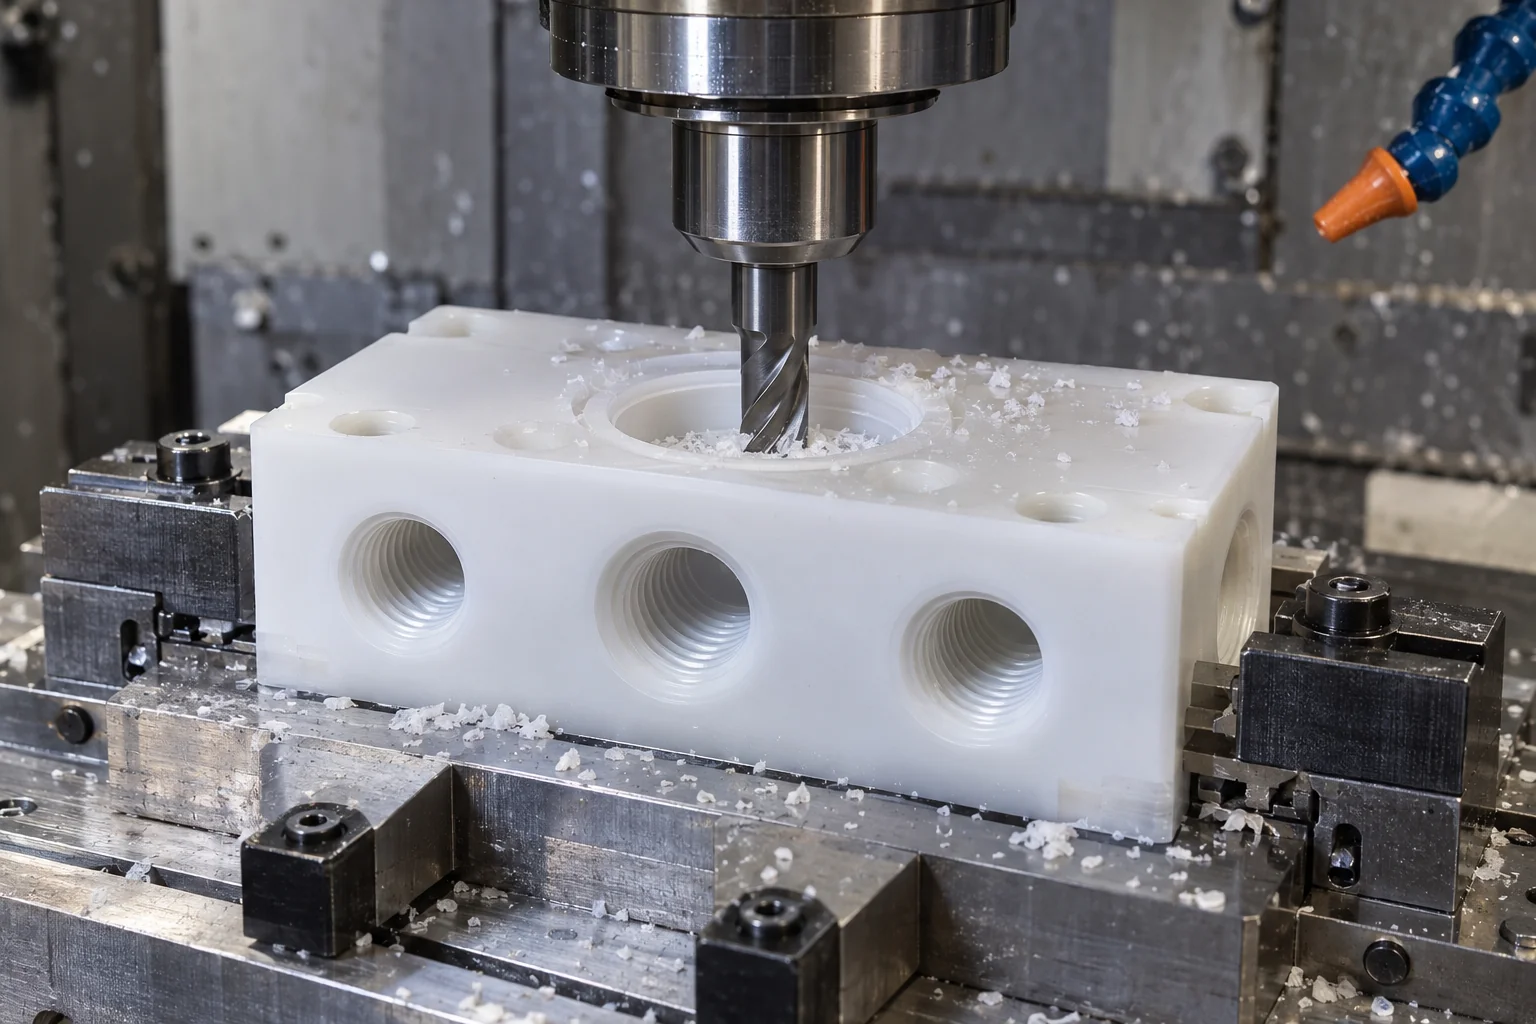
Usinez le corps du collecteur, les poches, les faces de montage et les surfaces d'étanchéité avec un support approprié et un enlèvement de matière contrôlé.
Créez des passages internes dans des limites de portée et de faisabilité convenues. Planifier les intersections, l'évacuation des copeaux et les ouvertures de fermeture.
Produisez le filetage de port spécifié et la profondeur d'engagement contrôlée, protégeant les caractéristiques d'étanchéité adjacentes.
Utilisez un accès multi-axes pour les ports inclinés ou multi-faces où la géométrie justifie le processus.
Corrigez les bavures et les copeaux résiduels accessibles en utilisant une méthode compatible avec les exigences du polymère et du projet.
Vérifiez les dimensions du dessin, les relations entre les ports, les filetages et les faces d'étanchéité ; les tests fonctionnels spéciaux nécessitent un plan convenu séparément.
L'acrylique/PMMA et le polycarbonate peuvent fournir un accès visuel aux canaux, aux bulles et à la contamination visible lorsque le fluide et la fonction de fonctionnement conviennent à la qualité sélectionnée.
Observez le routage des fluides et les bulles pendant le développement et le dépannage avec un plan de matériel et de nettoyage documenté.
Rendre visibles les passages internes sans ouvrir le bloc. L'inspection visuelle facilite la compréhension mais ne mesure pas le débit.
L'acrylique peut se craqueler, blanchir ou se fissurer sous l'effet de contraintes résiduelles, de solvants inappropriés ou d'une mauvaise finition. Le polycarbonate doit également être examiné en matière de fissuration sous contrainte chimique.
Spécifiez les faces de visualisation, les marques d'outils acceptables et la clarté. Le polissage, le collage et l’adéquation à la pression sont des exigences distinctes.
Utilisez la transparence requise uniquement là où elle ajoute de la valeur. L’apparence transparente ne constitue pas une preuve de capacité de pression, de propreté validée ou d’adéquation médicale.
Pensez au plastique lorsque la résistance chimique, les exigences de pureté, la masse inférieure, l’isolation ou la transparence sont essentielles. Le métal est souvent plus approprié lorsque la pression, la température ou la rigidité structurelle sont très élevées.
| Facteur | Collecteur en plastique | Collecteur métallique |
|---|---|---|
| Poids | Généralement inférieur pour un bloc comparable | Généralement plus élevé, en fonction de l'alliage et de la géométrie |
| Résistance à la corrosion | Options utiles lorsque le niveau et le support sont compatibles | Dépend de l'alliage, du fluide et de l'état de la surface |
| Isolation électrique | Disponible dans les qualités isolantes appropriées | Généralement conducteur ; l'isolation nécessite une conception séparée |
| Options de haute pureté | Les PVDF / PTFE de qualité spécifiée et les processus contrôlés peuvent convenir | Un alliage approprié, un traitement de surface et un nettoyage peuvent convenir |
| Très haute pression | Limité par le fluage, la géométrie, la température et les charges de montage | Résistance et rigidité souvent plus élevées ; nécessite encore une validation |
| Capacité de température | En fonction du grade et du devoir ; un déclassement peut être nécessaire | Souvent plus élevé, sous réserve d'alliage et de joints |
| Options transparentes | Disponible en acrylique et polycarbonate | Pas d'accès optique direct à travers le bloc |
| Résistance chimique | Choisissez parmi les familles et qualités de polymères compatibles | Sélectionnez l'alliage ou le traitement de protection approprié |
Adaptez le collecteur aux exigences du circuit de fluide et de la documentation de l'équipement plutôt que de choisir un matériau à partir du seul nom de l'industrie.
PVDF, PEEK et PTFE sont candidats pour les systèmes de distribution de produits chimiques ou de traitement par voie humide, avec des exigences convenues en matière de pureté et de manipulation.
Options PVC, CPVC, PP et fluoropolymères pour les mélanges de processus spécifiés ; confirmer la disponibilité des qualités et la compatibilité chimique.
Blocs d'acheminement des échantillons transparents ou résistants aux produits chimiques là où le volume mort, le nettoyage et les résidus sont importants.
Composants de routage de fluides de précision utilisant des qualités documentées et une validation spécifique au projet ; aucune approbation médicale générale n’est implicite.
Blocs de dosage et de distribution avec matériaux en contact avec le produit, joints et méthodes de nettoyage compatibles.
Blocs de distribution pneumatiques et de liquide de refroidissement avec raccords, supports et connexions de circuits contrôlés.
Uniquement lorsque la qualité exacte et l'ensemble mouillé complet disposent de la documentation et de l'adéquation requises pour le contact prévu.
Convenir de l'acceptation dimensionnelle et du plan de vérification des canaux internes avant la fabrication. Les fuites fonctionnelles ou l’acceptation de pression nécessitent une spécification de test explicite.
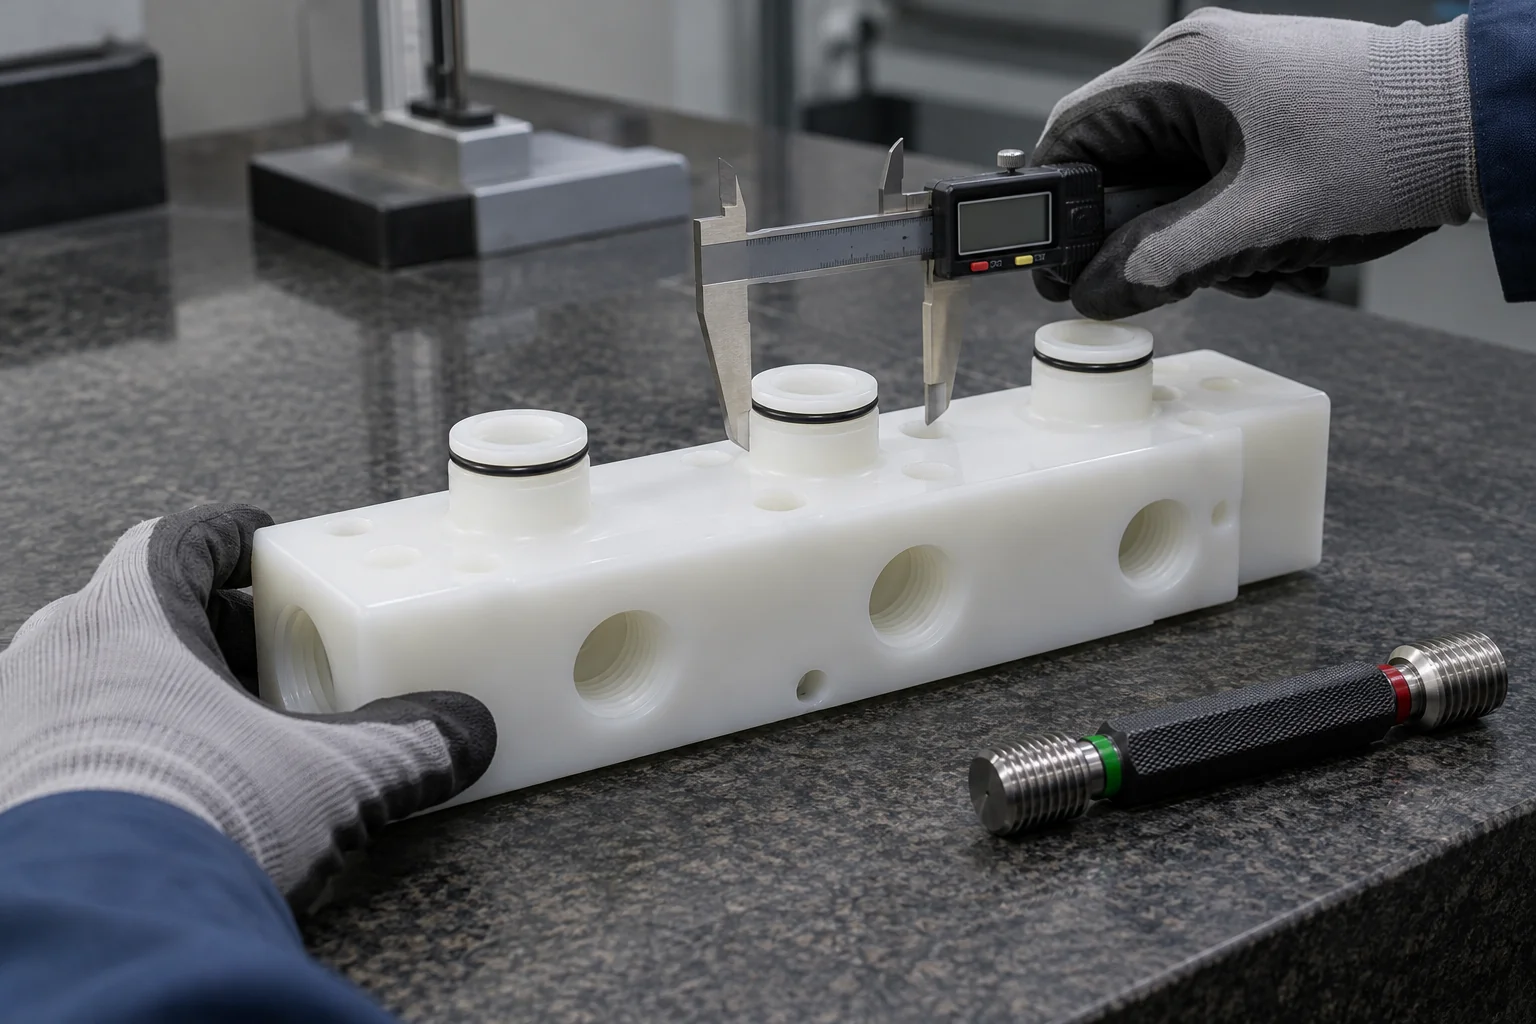
Vérifiez le polymère spécifié, la qualité achetée et les documents de traçabilité requis.
Confirmer la révision, les connexions des circuits, les branches isolées et la stratégie de fermeture.
Vérifiez les emplacements des ports spécifiés, l'orientation, l'engagement et les exigences appropriées en matière de calibre de filetage.
Examinez les intersections prévues et les preuves accessibles de continuité en utilisant la méthode convenue.
Vérifiez les dimensions du presse-étoupe, la finition spécifiée et la planéité de la face d'étanchéité.
Vérifiez la géométrie de montage et les relations de référence pertinentes.
Évaluer les passages accessibles et les critères d'acceptation convenus en matière de bavure/propreté.
Confirmez la disponibilité du test, le fournisseur, le fluide, la pression ou le vide, le temps de maintien, la limite de fuite, la méthode de sécurité et le rapport avant d'accepter l'exigence du test.
Protégez les filetages, les joints et les passages en respectant les exigences convenues en matière de manipulation et d'emballage.
L’inspection dimensionnelle n’établit pas une pression nominale ou un assemblage sans fuite. Les tests d'étanchéité, les tests de pression, la manipulation en salle blanche et les protocoles de propreté validés ne sont inclus que lorsque la portée et la capacité ont été explicitement convenues.
Utilisez les premières pièces pour examiner l’accès aux ports, l’ajustement de l’assemblage, l’étanchéité et le comportement des fluides avant de geler une révision de production répétée.
Examiner la disposition, les fermetures et les raccords d'accouplement ; valider les chemins de fluides et les performances assemblées avec un plan de test défini.
Prenez en charge les équipements spécialisés et les conceptions évolutives avec des révisions contrôlées et des exigences d’inspection convenues.
Maintenir la nuance convenue, le programme d'usinage, la carte des ports, la révision des dessins et le plan d'inspection pour les commandes récurrentes.
Les performances d'un collecteur dépendent de l'ensemble du système fluide : la compatibilité des matériaux, la géométrie des orifices, les joints, les passages internes, le contrôle des bavures, la pression, la température et la propreté doivent tous fonctionner ensemble.
Fabriquer selon le modèle, le dessin et l'intention du circuit de fluide approuvés.
Discutez de la sélection exacte de la qualité en fonction du fluide et des conditions de fonctionnement.
Passez en revue les blocs multiports et les circuits à perçages croisés pour l'accès à l'usinage.
Concentrez l’inspection sur les interfaces qui connectent et scellent l’assemblage.
Usinez les rainures des joints toriques et la géométrie d'installation selon les exigences définies.
Développer la pièce et conserver la révision approuvée pour les commandes récurrentes.
Discutez des faces de visualisation et de la finition appropriée pour les conceptions en acrylique ou en polycarbonate.
Convenez des dimensions critiques et des preuves d’acceptation nécessaires au projet.
Des réponses pratiques sur les matériaux des collecteurs, les filetages, la pression, les joints et les passages internes.
Un collecteur en plastique est un bloc ou une plaque contenant des ports et des passages internes qui acheminent, distribuent, combinent ou isolent des liquides, des gaz ou du vide au sein d'un équipement. Le plan du port, les scellés et le matériel sont précisés pour le circuit prévu.
Le meilleur matériau dépend du milieu, de la concentration, de la pression, de la température, de la pureté et de la résistance mécanique. PVDF, PEEK, PTFE, PVC/CPVC, PP, Acrylique, Polycarbonate et POM offrent chacun des compromis différents ; sélectionnez ensemble la qualité exacte et les joints compatibles.
PVDF peut être préférable lorsqu’une plus grande rigidité et un meilleur support dimensionnel sont utiles parallèlement à une résistance chimique appropriée. PTFE offre une très large résistance chimique mais nécessite plus d'attention au fluage et à la faible rigidité. Comparez la compatibilité exacte des niveaux et les conditions de service assemblées.
Oui, lorsque le filetage, le raccord et la méthode d'étanchéité spécifiés conviennent au corps en plastique. Définir explicitement NPT, BSPP ou BSPT, avec la taille, l'engagement, l'épaisseur de paroi et une méthode d'installation approuvée ; ces formes de filetage ne sont pas interchangeables.
Oui, des conceptions appropriées peuvent fonctionner sous pression, mais il n’existe pas de pression nominale universelle pour un bloc en plastique usiné. La qualité, la température, la géométrie des parois et des orifices, les fermetures, les raccords, le fluage et la durée de vie doivent être évalués et l'assemblage validé pour sa fonction prévue.
Les rainures des joints toriques sont usinées selon la géométrie spécifiée du presse-étoupe, y compris la largeur, la profondeur, les coins et l'état de la surface. La sélection du joint et le remplissage / remplissage du presse-étoupe requis dépendent des pièces à connecter, du fluide, de la pression et de la température ; aucune rainure ne convient à tous les joints.
Oui, lorsque la qualité exacte est compatible avec le fluide, la pression, la température et le cycle de nettoyage. Définissez les faces de visualisation et la clarté, et évaluez les fissures sous contrainte, les contraintes d'usinage résiduelles et tout processus de polissage ou d'assemblage.
Le contrôle des bavures commence par la séquence d'usinage et la conception de canaux accessibles, suivis d'un ébavurage approprié et d'un nettoyage compatible. Les intersections cachées nécessitent une méthode de vérification convenue ; les passages complexes et inaccessibles peuvent nécessiter une modification de conception avant que l'acceptation puisse être confirmée.
Les positions et angles des ports, la profondeur du filetage, les presse-étoupes, la planéité de la face d'étanchéité, l'alignement des canaux transversaux et les parois minimales sont généralement les caractéristiques clés. Spécifiez les relations critiques et les conditions d’inspection plutôt qu’une tolérance stricte pour chaque surface.
Oui, envoyez le modèle, le dessin ou l'échantillon pour une étude de faisabilité. Un échantillon ne peut pas révéler le cheminement caché, le matériau d'origine, la pression nominale ou l'intention d'étanchéité. Le circuit de fluide, les conditions de service et le dessin d'acceptation doivent donc être confirmés avant la fabrication.
VOTRE CIRCUIT. VOTRE MÉDIUM. VOTRE TÂCHE D'EXPLOITATION.
Téléchargez votre dessin de collecteur ou votre modèle CAO et indiquez le matériau, la quantité, la disposition des ports et les types de filetage, le fluide, la pression de fonctionnement, la température, la méthode d'étanchéité et les exigences de propreté. Notre équipe peut examiner l’accès à l’usinage et la portée de l’inspection avant le devis.
L'entreprise, le nom, l'e-mail et le téléphone sont requis. Le pays, le numéro de pièce, la quantité et le téléchargement du dessin sont facultatifs. Mettez les détails techniques dans votre package de dessins ou dans votre courrier électronique ; aucun formulaire technique long n’est nécessaire.
info@tops-precision.comSTEP / STP / IGES / X_T / DWG / DXF / PDF ou ZIP, maximum 10 Mo. Les packages plus volumineux peuvent être partagés par e-mail. Acceptez le traitement des fichiers confidentiels avant d’envoyer des dessins sensibles.