
Um ajuste por pressão em uma peça plástica usinada precisa de mais do que um eixo superdimensionado e um furo subdimensionado. A junta deve sobreviver à inserção, manter a sua função ao longo do tempo e deixar a geometria montada utilizável. Defina o material, o componente correspondente, o ambiente e o método de aceitação antes de selecionar a interferência. Não existe uma porcentagem de interferência universal que funcione em plásticos de engenharia e formatos de peças.
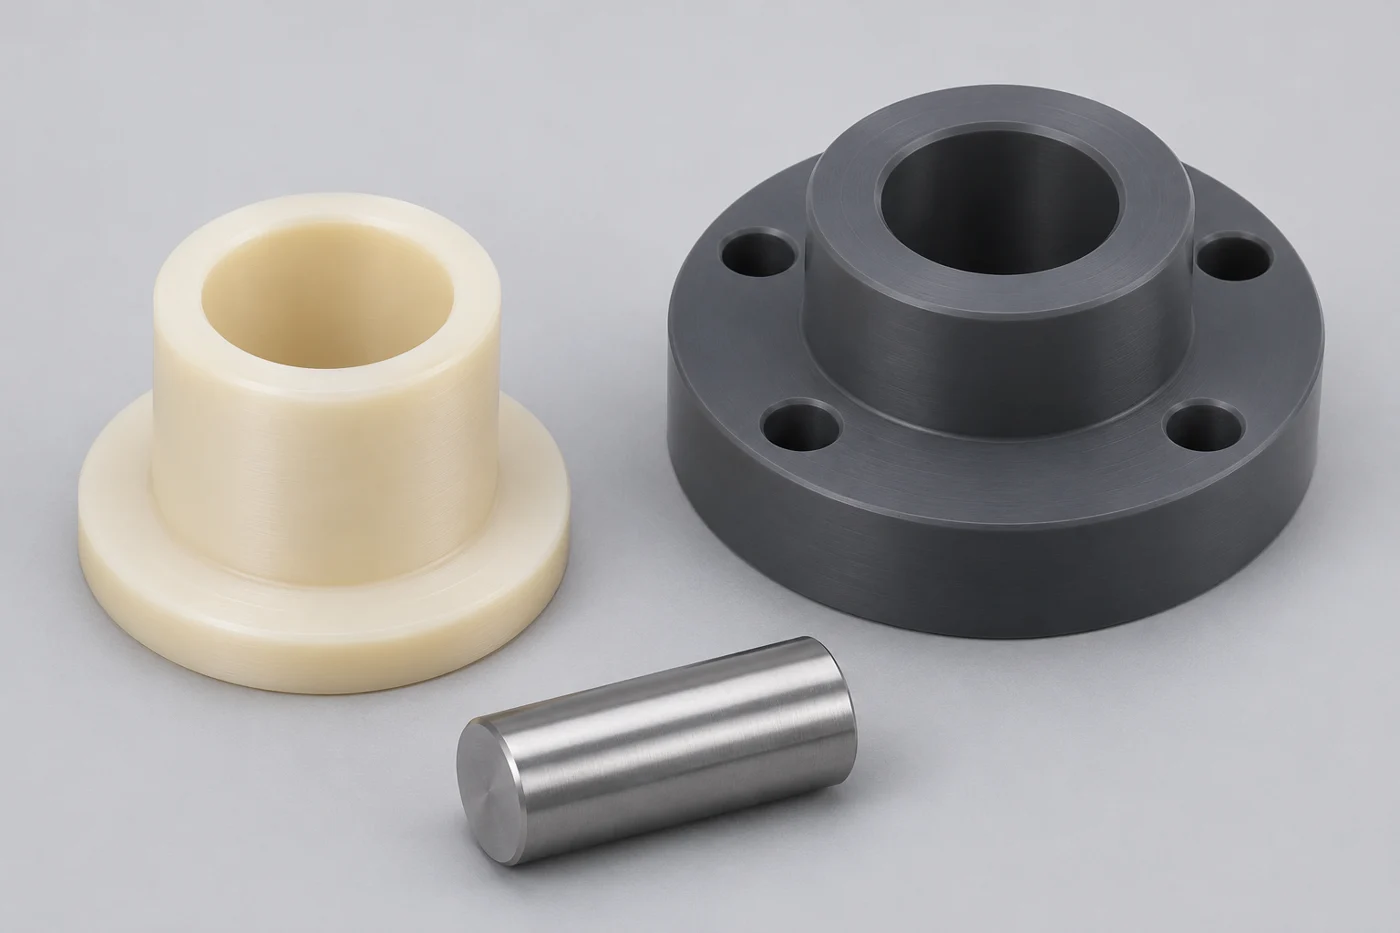
Este guia concentra-se em juntas retidas em cubos, luvas e alojamentos de polímero usinados. Um rolamento também pode precisar de folga dentro do componente retido. Esses são requisitos separados. O objetivo prático é uma janela de ajuste documentada que a produção possa fazer, a montagem possa alcançar e a aplicação possa tolerar todas as condições de serviço pretendidas.
Comece com a função da articulação
Anote o que o ajuste deve evitar: movimento axial, rotação, migração relacionada à vibração ou perda durante o manuseio. Especifique a direção e a duração da carga. Uma instalação que pareça firme à mão não estabelece um requisito de retenção. Nem uma força de inserção elevada prova que a junta permanecerá adequada após armazenamento ou operação.
Identifique se a junta é permanente, utilizável ou apenas localiza outro recurso. Um requisito de manutenção pode alterar a conexão preferencial. Se o componente precisar ser substituído repetidamente, discuta se um ressalto, um retentor separado ou um método de união diferente proporcionaria uma montagem mais controlável. Peça ao proprietário do projeto para aprovar essa escolha antes que os desenhos de usinagem sejam divulgados.
Trate a identidade do material como uma entrada de engenharia
Especifique o grau real do polímero e o produto em estoque. Uma etiqueta de família como nylon, POM ou PEEK não descreve todas as características mecânicas ou ambientais. Enchimentos, histórico de processamento e condições de umidade podem afetar a revisão do projeto. Portanto, as substituições de materiais precisam de aprovação mesmo quando o estoque de reposição tiver as mesmas dimensões nominais e um nome comercial familiar.
Identifique também o material correspondente e sua condição de superfície. Um pino metálico, um eixo de polímero e uma luva metálica oca apresentam diferentes relações de rigidez. Registrar revestimentos, lubrificantes permitidos e resíduos de limpeza. Esses detalhes pertencem à especificação conjunta porque influenciam a interface. Mantenha a descrição da compra consistente com o desenho e os registros de materiais solicitados para o pedido.
Para um contexto de usinagem mais amplo, o Kit de ferramentas para maquinista do Mitsubishi Chemical Group explica como a elasticidade do polímero, a dissipação de calor e a expansão térmica afetam a prática de usinagem. É um recurso inicial útil, em vez de uma aprovação de interferência específica conjunta. Combine a orientação do fornecedor com os dados reais de classificação e seus requisitos de montagem.
Entenda por que o aperto inicial pode mudar
Os polímeros podem mudar sua resposta sob deformação sustentada. Uma articulação que inicialmente resiste ao movimento pode perder alguma pressão de contato à medida que a tensão diminui. A sua retenção útil depende, portanto, do tempo necessário, da temperatura e do histórico de carga. Considere o armazenamento entre a montagem e o uso, bem como a operação. Um breve teste de instalação não pode representar todas as condições posteriores.
Covestro's orientação de encaixe e ajuste por pressão alerta sobre altas tensões, variação de tolerância e relaxamento em juntas de encaixe por pressão e recomenda testes de protótipos. Seus exemplos específicos de resinas não devem se tornar limites genéricos para materiais usinados não relacionados. Use-os para reconhecer questões que precisam de análise e testes, e não para copiar um valor adequado.
Discuta o comportamento dependente do tempo na mesma revisão que o requisitos de fluência plástica e relaxamento de tensão. Definir o teste de retenção após uma permanência acordada ou exposição ambiental. Se a retenção imediata e o desempenho retido forem importantes, estabeleça ambas as condições de aceitação, em vez de permitir que uma substitua a outra.
Revise a geometria antes de apertar as tolerâncias
A parede receptora, o comprimento de engate, as ranhuras próximas e as transições influenciam a forma como a junta se deforma. Um anel fino é diferente de um cubo sustentado por um flange largo. Um furo próximo a um bolsão ou furo de montagem pode apresentar rigidez circundante irregular. Mostre recursos adjacentes no modelo fornecido para que a revisão considere o componente real.
Verifique o caminho de inserção e os detalhes de entrada. Arestas vivas, desalinhamento ou más condições iniciais podem danificar a interface antes que a junta atinja sua posição final. Solicite um tratamento de borda e requisitos de superfície acordados onde for importante. Evite deixar que o montador crie um chanfro informal que altere o engate ou remova um dado funcional.
Para peças com seções compatíveis, revise o guia de usinagem de plástico de parede fina. A decisão de compra não é simplesmente se uma tolerância de diâmetro pequeno pode ser cotada. É se a peça liberada, o processo de montagem e a geometria instalada podem atender à função especificada sem uma etapa de correção descontrolada.
Dimensões separadas de estado livre e instaladas
Uma luva pode atender ao seu desenho antes da montagem e comportar-se de maneira diferente quando restringida dentro de um alojamento. Distinga o diâmetro externo em estado livre, o furo em estado livre e o furo instalado necessário. Caso contrário, um fornecedor poderá inspecionar um componente conforme corretamente enquanto o comprador o avalia em uma condição diferente. Ambas as equipes precisam da mesma definição do estado aceito.
A GGB afirma que seus rolamentos de plástico projetados podem ser usinados após a instalação para obter folga específica da aplicação em toda a faixa de temperatura relevante em seu Perguntas frequentes sobre usinagem de rolamentos instalados. Essa orientação se aplica aos seus produtos de rolamentos; não estabelece que toda bucha customizada deva ser fresada após a montagem. Confirme se essa operação é permitida para seu projeto específico.
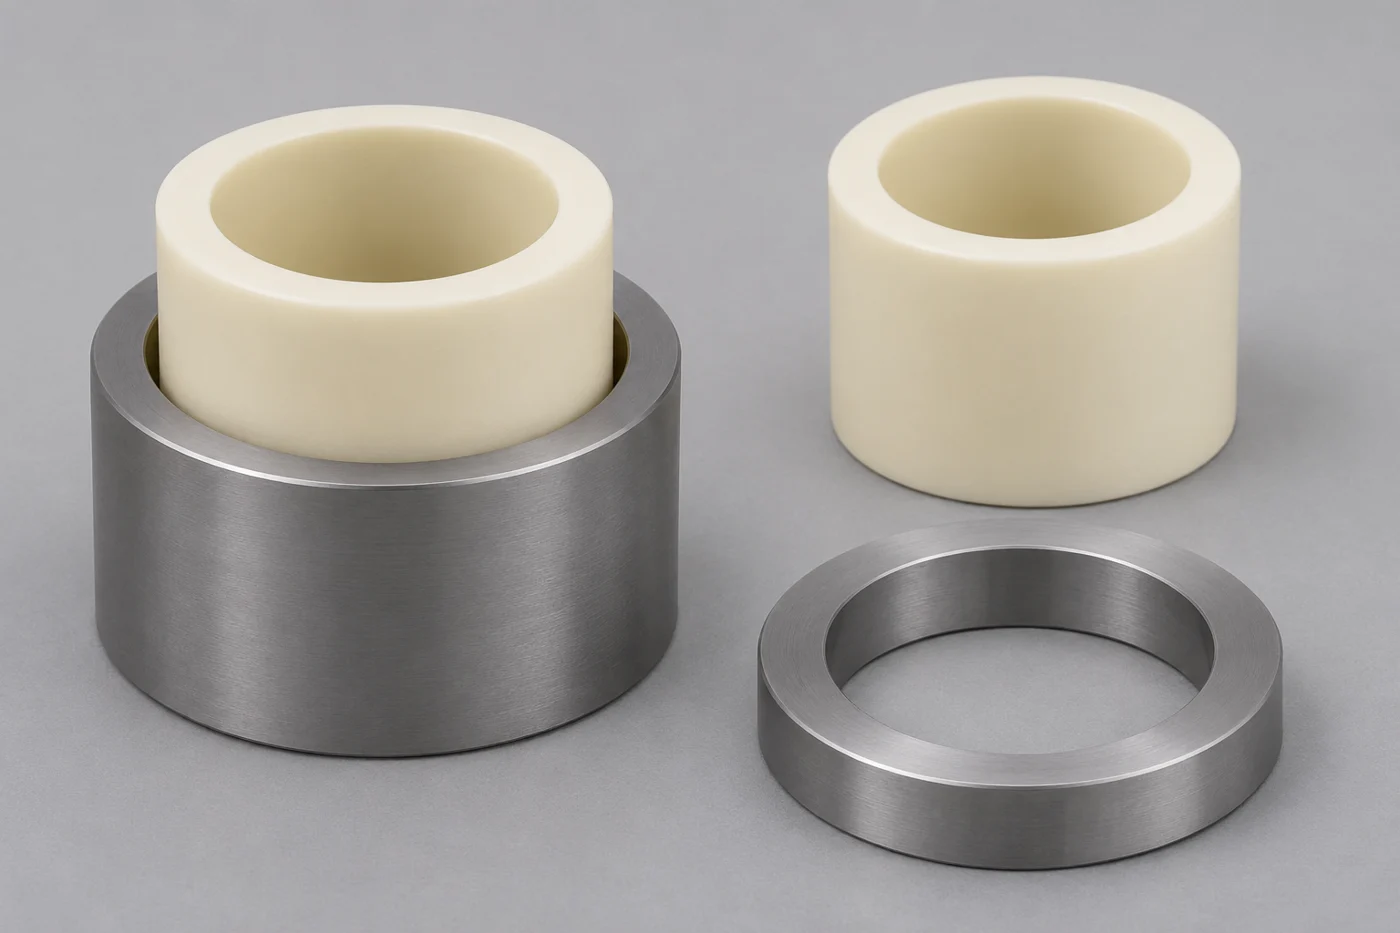
A ilustração da montagem mostra uma luva e um alojamento ao lado de peças de revisão separadas. Ele comunica a diferença entre componentes individuais e uma condição instalada. Não especifica interferência, força de montagem ou método de medição aprovado. Decida se a inspeção instalada pertence ao fornecedor do componente, ao fornecedor da montagem ou ao comprador e atribua a responsabilidade explicitamente.
Construa uma janela de ajuste a partir de ambos os componentes
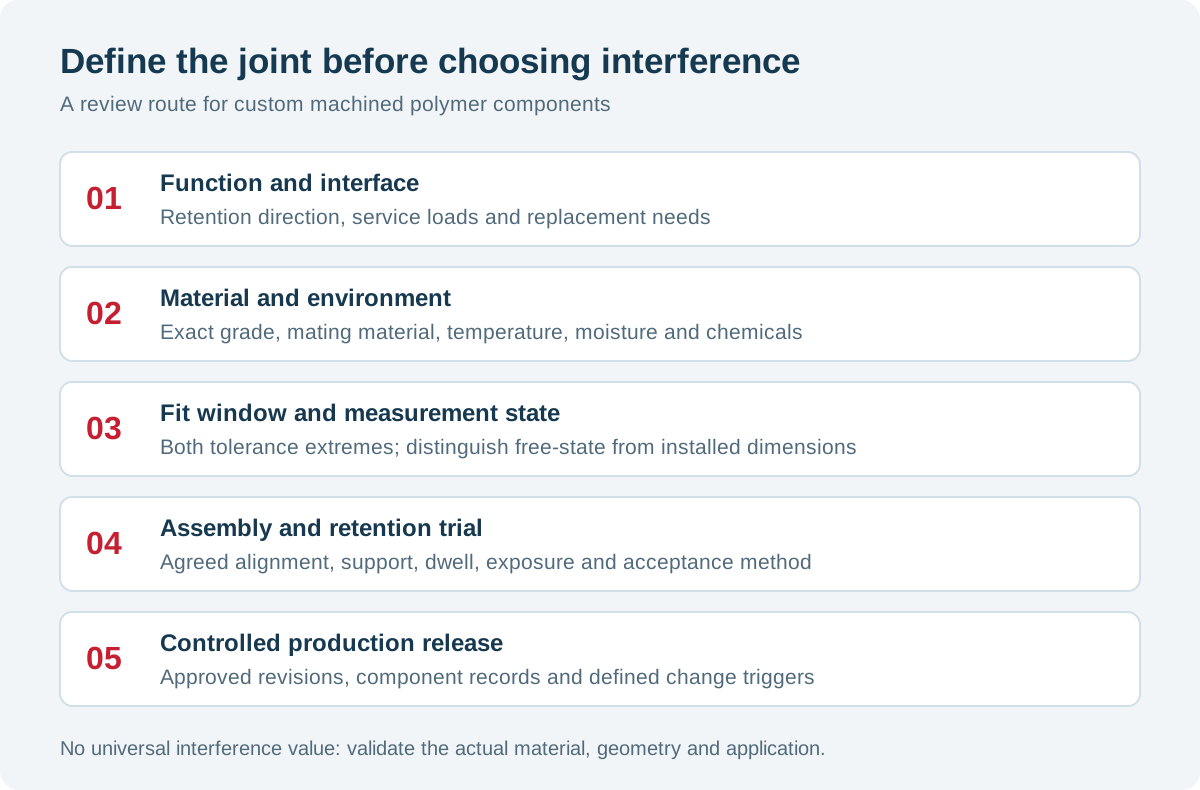
Calcule os extremos dimensionais do par correspondente usando as condições de medição acordadas. Para um eixo sólido entrando em um cubo, a interferência diametral máxima vem do eixo maior e do furo menor. A interferência mínima vem do menor eixo e do maior furo. Esses extremos geométricos são dados para revisão de engenharia, e não prova de que qualquer um dos extremos seja seguro ou funcional.
Mantenha a interferência diametral e radial claramente diferenciada nos cálculos e na comunicação. Unidades de estado e condições de referência. Se a análise utilizar propriedades dependentes da temperatura, identifique a fonte e as suposições. Uma relação CAD nominal não deve substituir silenciosamente o estudo de tolerância. Inclua arredondamento ou outros requisitos de forma quando a função precisar deles, em vez de depender apenas de uma chamada de tamanho.
| Revisar item | Desenho ou entrada de pedido | Pergunta de aceitação |
|---|---|---|
| Identidade material | Grau exato e produto em estoque permitido | O material aprovado foi fornecido? |
| Geometria de acoplamento | Componentes e limites de tolerância | Quais são as condições de ajuste mínimas e máximas? |
| Estado de inspeção | Condição gratuita, suportada ou instalada | As dimensões estão sendo comparadas no mesmo estado? |
| Retenção | Direção, carga, permanência e ambiente | A articulação mantém a função exigida? |
| Montagem | Alinhamento, suporte e processo aprovado | A inserção pode ocorrer sem danos inaceitáveis? |
| Facilidade de manutenção | Necessidades de substituição e desmontagem | Este método de união é adequado para manutenção? |
Uma discussão sobre tolerância é mais útil quando inclui ambos os lados da interface. Se outro fornecedor controlar a peça correspondente, identifique a revisão do desenho e as evidências de inspeção. Evite resolver uma pilha mal compreendida apertando cada componente. Concentre o controle nas dimensões e variáveis de processo que determinam o comportamento aprovado da montagem.
Inclui temperatura, umidade e produtos químicos
Revise as condições de armazenamento, montagem e operação separadamente. A temperatura utilizada para inspeção pode diferir da temperatura de instalação. A expansão do polímero e da peça correspondente pode alterar a relação de ajuste, enquanto a rigidez do material também pode mudar. Revise toda a geometria e propriedades relevantes antes de assumir que uma mudança de temperatura sempre melhorará ou piorará a retenção.
Use o guia de expansão térmica de plástico para organizar a discussão do estado de referência. Para classes sensíveis à umidade, especifique as suposições de condicionamento e exposição. A embalagem e o armazenamento em armazém podem ser importantes antes do início da montagem. Se a condição do material não for controlada, um relatório dimensional preciso ainda poderá dificultar a previsão do ajuste instalado.
Agentes de limpeza, lubrificantes e fluidos de processo precisam de uma análise de compatibilidade separada. Uma junta que já esteja sujeita a tensões de montagem merece atenção especial quando há exposição a produtos químicos. Liste as substâncias e condições reais em vez de escrever apenas “resistente a produtos químicos”. O guia de resistência química fornece uma estrutura de RFQ para essas informações. Confirme a avaliação final da aplicação com conhecimento apropriado em materiais e design.
Defina um teste de montagem repetível
Combine a orientação da peça, o suporte, o alinhamento de inserção e o equipamento ou processo permitido. Apoie o componente onde o projeto permite que a carga seja transportada. Não transfira instruções de montagem de uma peça metálica simplesmente porque as dimensões externas são semelhantes. O ensaio deverá utilizar componentes representativos com material registrado e identidade dimensional.
Registre o que aconteceu durante a inserção e como ficou a montagem depois. Dependendo do plano aprovado, observações úteis podem incluir posição do assento, danos visíveis, alteração dimensional e comportamento de força. Defina quaisquer limites instrumentados antes de usá-los para rejeição. Um traço de força pode ajudar na investigação, mas seu significado depende da geometria, do atrito, do alinhamento e do processo validado.
Não introduza informalmente trocas de aquecimento, resfriamento ou lubrificante para dificultar o encaixe de peças. Cada alteração pode afetar a compatibilidade, as dimensões ou a retenção posterior. Se for proposto um método assistido, avalie-o e documente-o como parte do processo de montagem. Guarde as configurações e evidências relevantes para que o próximo lote de produção possa seguir o método aprovado.
Validar a retenção após exposição relevante
Escolha testes que correspondam à função real. Um teste de push-out axial responde a uma pergunta diferente de um teste de resistência rotacional. Indique o dispositivo elétrico, a direção da carga, o condicionamento e o tempo. Mantenha o método de aceitação proporcional à aplicação, com o envolvimento da autoridade de projeto quando as consequências assim o exigirem. Nenhum teste de sensibilidade no chão de fábrica pode substituir um requisito de desempenho acordado.
Inclua a sequência ambiental esperada quando for importante: armazenamento, instalação, permanência e operação. Compare o resultado medido com um requisito definido, em vez de simplesmente relatar que a junta permaneceu unida. Se um protótipo falhar, investigue a geometria e os registros do processo antes de alterar a interferência. O aumento da interferência pode substituir um problema de retenção por danos ou por um furo instalado inaceitável.
Tornar a aprovação do primeiro artigo transferível para a produção
Conecte a montagem de teste a uma revisão controlada de desenho, classificação de material e registro de inspeção. Guarde as medidas de ambas as peças correspondentes, as condições de montagem e os resultados funcionais. O guia de inspeção do primeiro artigo explica como vincular a evidência parcial a uma decisão de liberação acordada. Identifique quaisquer concessões explicitamente em vez de tratar um protótipo bem-sucedido como uma aprovação automática de produção.
Defina gatilhos de mudança para revisão renovada. Os exemplos incluem um novo produto em estoque, revestimento revisado de peças correspondentes, parede receptora modificada ou método de montagem alterado. Estes são pontos de controle propostos para o comprador e o fornecedor concordarem. Eles não afirmam que todo aplicativo precisa do mesmo programa de validação. Mantenha os registros aprovados acessíveis às equipes de compras, engenharia e montagem.
Antes de fazer um novo pedido, confirme se o componente correspondente não mudou de revisão. Pergunte se os registros de montagem previamente aprovados permanecem aplicáveis aos materiais e processos atuais. Esta simples verificação de compra ajuda a evitar que um pedido repetido seja tratado como idêntico quando uma interface controlada em outro lugar for alterada. Registre a confirmação com a documentação do pedido.
O que incluir em uma RFQ Press-Fit
Envie o desenho do componente, o modelo e as informações da peça correspondente juntos. Inclua a quantidade, o grau do material, o estado da inspeção e a função da junta retida. Descreva os ambientes relevantes e as evidências esperadas antes do lançamento da produção. Se apenas um componente estiver sendo adquirido, explique quem controla a outra peça e quem realizará a montagem final e as verificações de aceitação.
Peça ao fornecedor para distinguir a usinagem de componentes dos testes de montagem e inspeção de instalação na cotação. Isso torna o escopo e a responsabilidade visíveis. Indique se é permitida qualquer usinagem secundária após a instalação. Mantenha explícitas as quantidades de amostras aprovadas e as entregas e identifique decisões de projeto não resolvidas para que uma suposição de cotação não se torne um requisito de produto não intencional.
Perguntas frequentes
Existe uma interferência padrão para todas as peças plásticas?
Não. A qualidade do material, a geometria, a rigidez do acoplamento, o ambiente e a retenção necessária alteram a avaliação. Comece com orientação específica do fornecedor e revisão de engenharia e, em seguida, valide a montagem completa. Um ajuste usado com sucesso em outro componente é um histórico útil, mas não é aprovação suficiente para uma junta diferente.
Um furo apertado no estado livre garante o ajuste instalado?
Não. A condição instalada pode restringir ou distorcer o componente. Defina quais dimensões se aplicam antes da montagem e quais devem ser verificadas posteriormente. Para um rolamento ou bucha, diferencie a retenção externa da folga de funcionamento interna para que a melhoria de uma relação não comprometa involuntariamente a outra.
Devemos aumentar a interferência quando a retenção é baixa?
Investigue primeiro. A condição do material, os extremos de tolerância, a contaminação da superfície, o alinhamento e o relaxamento podem contribuir. Uma interferência maior pode aumentar a tensão de montagem ou alterar a geometria instalada. Peça ao proprietário do projeto que revise as evidências e aprove a ação corretiva e, em seguida, repita os testes relevantes sob condições controladas.
Um fornecedor pode fazer uma cotação antes que o ajuste seja totalmente validado?
Um fornecedor pode discutir a viabilidade de usinagem e citar um escopo de teste claramente definido. Identifique suposições, decisões abertas e responsabilidades de aceitação por escrito. Mantenha a avaliação do protótipo separada da liberação da produção e chegue a um acordo sobre quais evidências devem ser revisadas antes que o comprador autorize a repetição da fabricação.
Discuta uma junta plástica usinada
Preparando uma luva, cubo ou alojamento retido? Envie ao TOPS Plastics seus requisitos de desenho e peças correspondentes para uma discussão específica do projeto. Inclua classe, quantidade, dimensões de estado livre, requisitos instalados e o escopo de validação planejado. Nosso página de serviço de montagem de plástico fornece um ponto de partida relacionado para definir o trabalho a ser revisado antes da cotação.