
Un ajustement serré dans une pièce en plastique usinée nécessite plus qu'un arbre surdimensionné et un trou sous-dimensionné. Le joint doit survivre à l’insertion, conserver sa fonction dans le temps et laisser la géométrie assemblée utilisable. Définissez le matériau, le composant d'accouplement, l'environnement et la méthode d'acceptation avant de sélectionner l'interférence. Il n’existe pas de pourcentage d’interférence universel qui fonctionne avec les plastiques techniques et les formes de pièces.
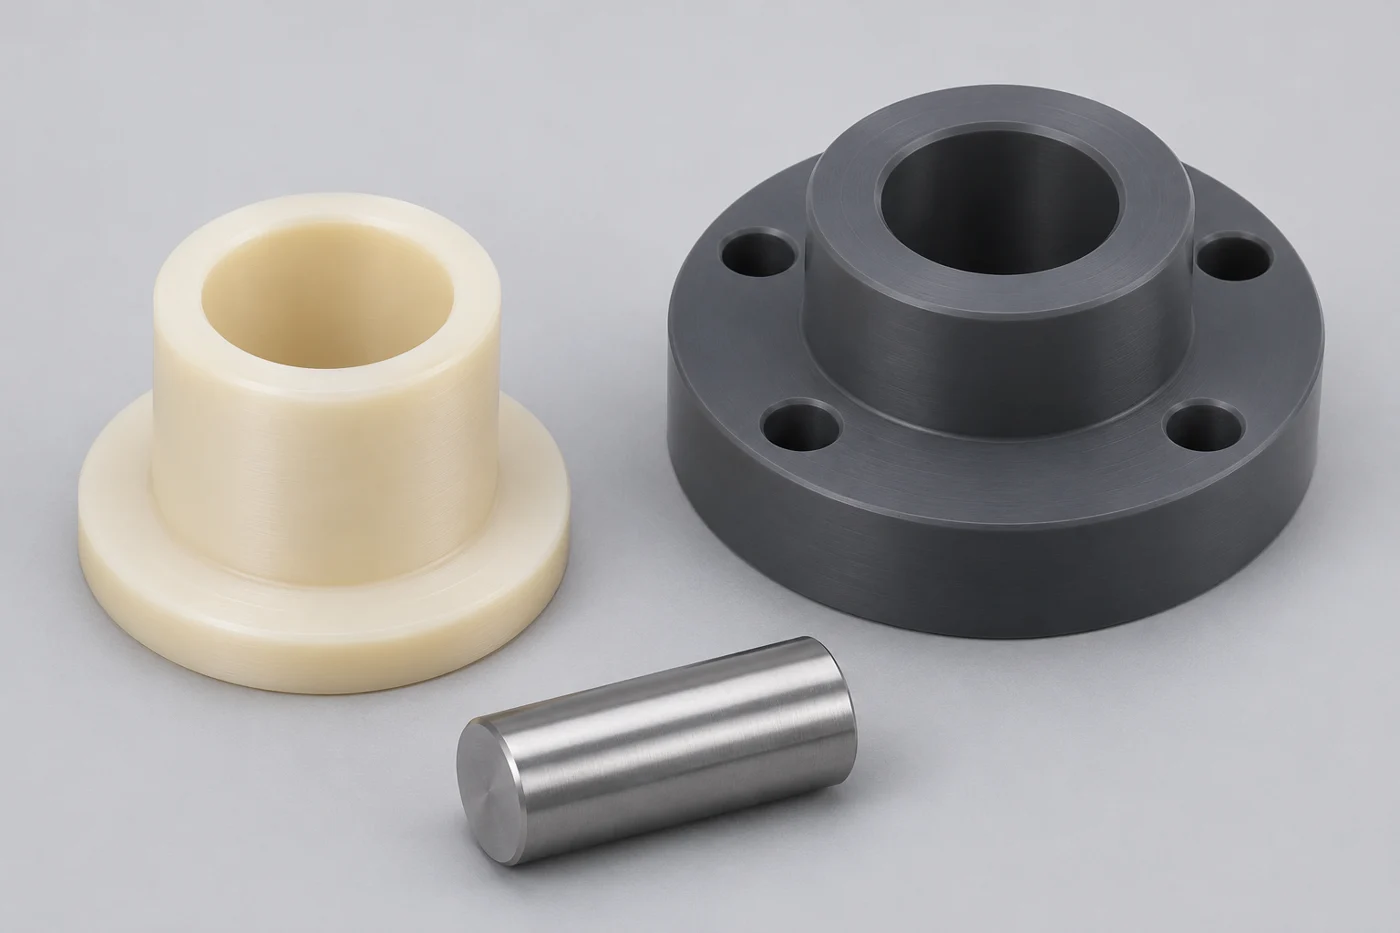
Ce guide se concentre sur les joints retenus dans les moyeux, manchons et boîtiers en polymère usiné. Un roulement peut également nécessiter un jeu de fonctionnement à l'intérieur du composant retenu. Ce sont des exigences distinctes. L'objectif pratique est une fenêtre d'ajustement documentée que la production peut réaliser, que l'assemblage peut réaliser et que l'application peut tolérer dans toutes les conditions de service prévues.
Commencez par la fonction de l’articulation
Notez ce que l'ajustement doit empêcher : mouvement axial, rotation, migration liée aux vibrations ou perte lors de la manipulation. Spécifiez la direction et la durée de la charge. Une installation qui semble serrée à la main n’établit pas d’exigence de rétention. Une force d'insertion élevée ne prouve pas non plus que le joint restera adapté après stockage ou utilisation.
Identifiez si le joint est permanent, réparable ou s'il localise uniquement une autre caractéristique. Une exigence de maintenance peut modifier la connexion préférée. Si le composant doit être remplacé à plusieurs reprises, demandez-vous si un épaulement, un dispositif de retenue séparé ou une méthode d'assemblage différente permettrait d'obtenir un assemblage plus contrôlable. Demandez au propriétaire de la conception d'approuver ce choix avant que les dessins d'usinage ne soient publiés.
Traitez l’identité des matériaux comme une entrée d’ingénierie
Spécifiez la qualité réelle du polymère et le produit en stock. Une étiquette de famille telle que nylon, POM ou PEEK ne décrit pas toutes les caractéristiques mécaniques ou environnementales. Les charges, l’historique du traitement et les conditions d’humidité peuvent affecter la révision de la conception. Les substitutions de matériaux doivent donc être approuvées même lorsque le stock de remplacement a les mêmes dimensions nominales et un nom commercial familier.
Identifiez également le matériau d’accouplement et son état de surface. Une broche métallique, une tige en polymère et un manchon métallique creux présentent différentes relations de rigidité. Enregistrez les revêtements, les lubrifiants autorisés et les résidus de nettoyage. Ces détails appartiennent à la spécification commune car ils influencent l'interface. Conservez la description d'achat cohérente avec le dessin et les enregistrements de matériaux demandés pour la commande.
Pour un contexte d'usinage plus large, le Boîte à outils du machiniste de Mitsubishi Chemical Group explique comment l'élasticité des polymères, la dissipation thermique et la dilatation thermique affectent la pratique d'usinage. Il s’agit d’une ressource de départ utile, plutôt que d’une approbation d’interférence spécifique à une articulation. Associez les conseils du fournisseur aux données de qualité réelles et à vos exigences d’assemblage.
Comprendre pourquoi l'étanchéité initiale peut changer
Les polymères peuvent modifier leur réponse en cas de déformation prolongée. Une articulation qui résiste initialement au mouvement peut perdre une certaine pression de contact à mesure que la contrainte se relâche. Sa rétention utile dépend donc du temps requis, de la température et de l'historique de chargement. Pensez au stockage entre l’assemblage et l’utilisation ainsi qu’au fonctionnement. Un court essai d'installation ne peut pas représenter toutes les conditions ultérieures.
de Covestro conseils pour l'encliquetage et l'ajustement par pression met en garde contre les contraintes élevées, les variations de tolérance et la relaxation dans les joints à ajustement serré, et recommande des tests sur prototypes. Ses exemples spécifiques aux résines ne doivent pas devenir des limites génériques pour des matériaux usinés sans rapport. Utilisez-les pour reconnaître les questions qui nécessitent une analyse et des essais, et non pour copier une valeur d'ajustement.
Discutez du comportement dépendant du temps dans la même revue que le exigences de fluage plastique et de relaxation des contraintes. Définir le test de rétention après un séjour convenu ou une exposition environnementale. Si la rétention immédiate et la performance conservée sont toutes deux importantes, indiquez les deux conditions d'acceptation plutôt que de permettre à l'une de remplacer l'autre.
Vérifier la géométrie avant de resserrer les tolérances
Le mur de réception, la longueur d'engagement, les fentes et les transitions à proximité influencent la déformation du joint. Un anneau fin est différent d’un moyeu soutenu par une large bride. Un alésage situé à proximité d'une poche ou d'un trou de montage peut présenter une rigidité environnante inégale. Affichez les fonctionnalités adjacentes dans le modèle fourni afin que la révision prenne en compte le composant réel.
Vérifiez le chemin d’insertion et les détails d’entrée. Des arêtes vives, un mauvais alignement ou une mauvaise condition de départ peuvent endommager l'interface avant que le joint n'atteigne sa position finale. Demandez un traitement des bords et des exigences de surface convenus là où cela est important. Évitez de laisser l'assembleur créer un chanfrein informel qui modifie l'engagement ou supprime une donnée fonctionnelle.
Pour les pièces avec des sections conformes, consultez les guide d'usinage du plastique à paroi mince. La décision d'achat ne consiste pas simplement à savoir si une tolérance de petit diamètre peut être indiquée. Il s'agit de savoir si la pièce libérée, le processus d'assemblage et la géométrie installée peuvent tous remplir la fonction spécifiée sans étape de correction incontrôlée.
Dimensions séparées à l'état libre et installées
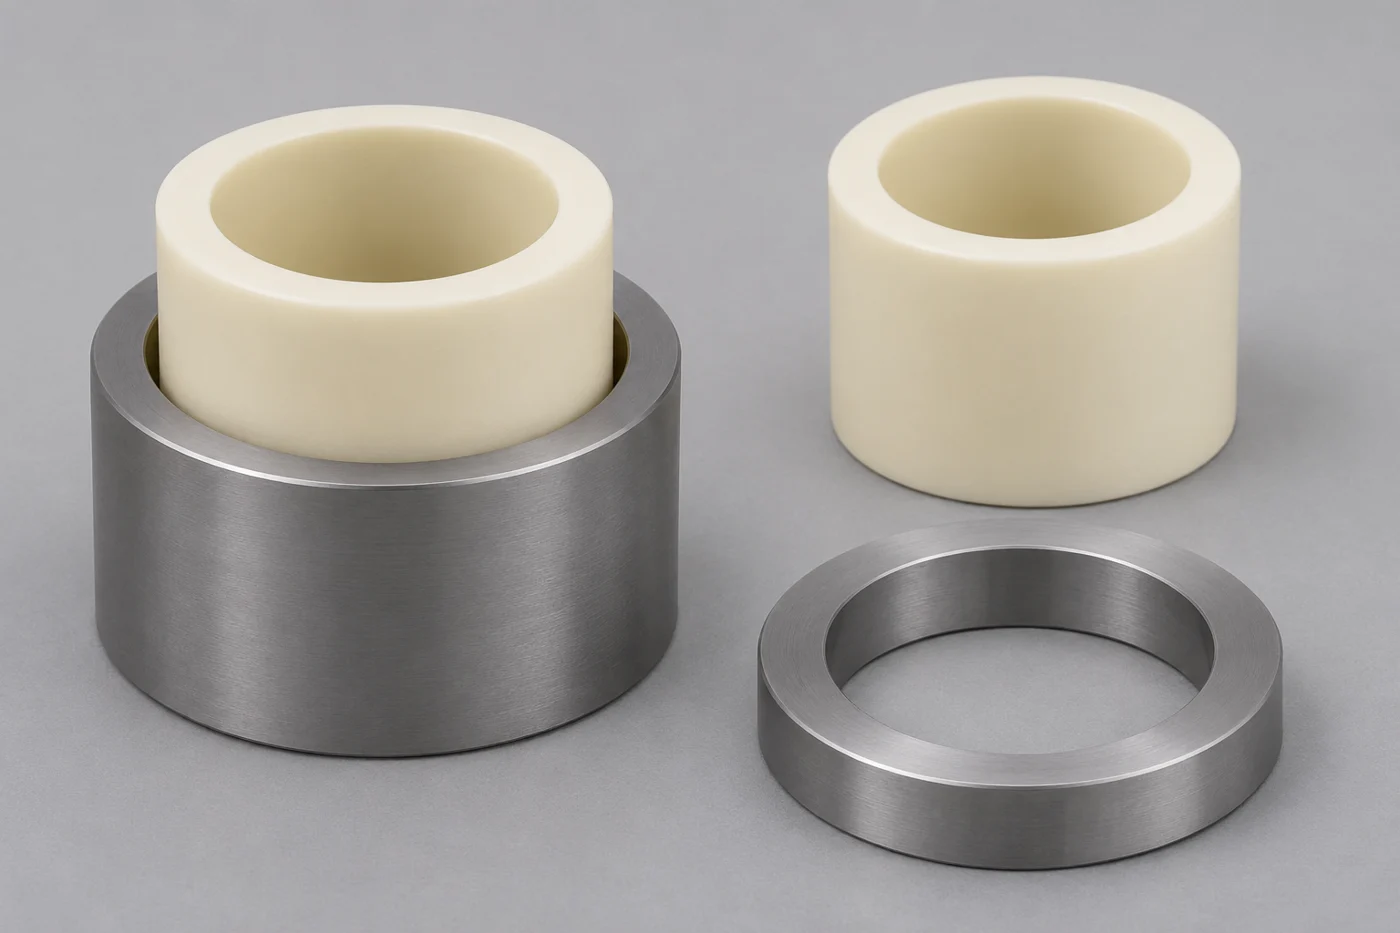
Un manchon peut respecter son dessin avant assemblage et se comporter différemment lorsqu'il est contraint à l'intérieur d'un boîtier. Distinguer le diamètre extérieur à l'état libre, l'alésage à l'état libre et l'alésage installé requis. Dans le cas contraire, un fournisseur pourrait inspecter correctement un composant conforme tandis que l’acheteur l’évaluerait dans un état différent. Les deux équipes ont besoin de la même définition de l’état accepté.
GGB déclare que ses roulements en plastique peuvent être usinés après l'installation pour obtenir un jeu spécifique à l'application sur la plage de température appropriée dans son FAQ sur l'usinage des roulements installés. Ces directives s'appliquent à ses produits de roulements ; il n'établit pas que chaque manchon personnalisé doit être alésé après assemblage. Confirmez si cette opération est autorisée pour votre conception particulière.
L'illustration de l'assemblage montre un manchon et un boîtier à côté de pièces d'examen distinctes. Il communique la différence entre les composants individuels et un état installé. Il ne spécifie pas d'interférence, de force d'assemblage ou de méthode de jaugeage approuvée. Décidez si le contrôle installé appartient au fournisseur de composants, au fournisseur d'assemblages ou à l'acheteur, et attribuez explicitement la responsabilité.
Créer une fenêtre d'ajustement à partir des deux composants
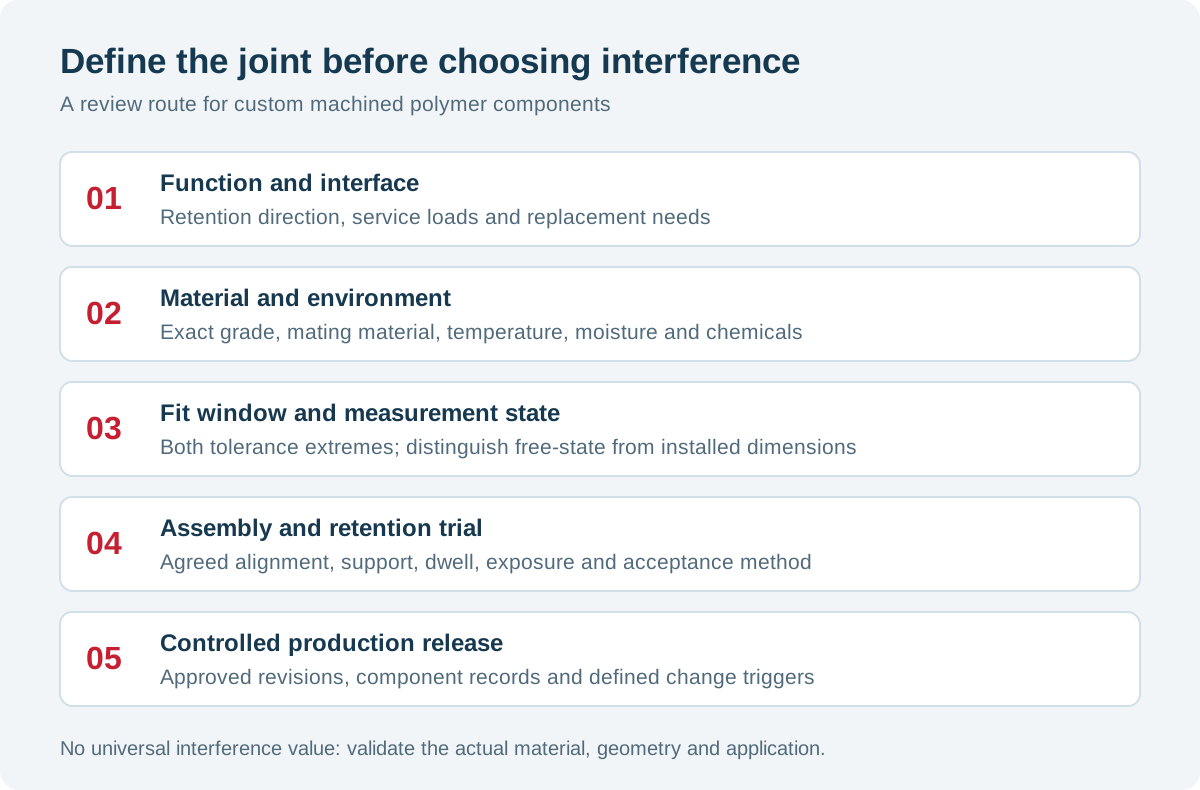
Calculez les dimensions extrêmes de la paire en utilisant les conditions de mesure convenues. Pour un arbre plein entrant dans un moyeu, l'interférence diamétrale maximale provient du plus grand arbre et du plus petit trou. L'interférence minimale provient du plus petit arbre et du plus grand trou. Ces extrêmes géométriques sont des éléments d’entrée dans l’examen technique et ne constituent pas une preuve que l’un ou l’autre de ces extrêmes est sûr ou fonctionnel.
Gardez les interférences diamétrales et radiales clairement distinguées dans les calculs et la communication. Unités d'état et conditions de référence. Si l'analyse utilise des propriétés dépendant de la température, identifiez la source et les hypothèses. Une relation CAD nominale ne doit pas remplacer silencieusement l’étude de tolérance. Incluez la rondeur ou d'autres exigences de forme lorsque la fonction en a besoin, plutôt que de vous fier uniquement à une légende de taille.
| Examiner l'article | Saisie de dessin ou de commande | Question d'acceptation |
|---|---|---|
| Identité matérielle | Qualité exacte et produit en stock autorisé | Le matériel approuvé a-t-il été fourni ? |
| Géométrie d'accouplement | Composants et limites de tolérance | Quelles sont les conditions d’ajustement minimum et maximum ? |
| État d'inspection | État gratuit, pris en charge ou installé | Les dimensions sont-elles comparées dans le même état ? |
| Rétention | Direction, charge, séjour et environnement | L’articulation conserve-t-elle sa fonction requise ? |
| Assemblée | Alignement, accompagnement et processus approuvé | L’insertion peut-elle se produire sans dommages inacceptables ? |
| Facilité d'entretien | Besoins de remplacement et de démontage | Cette méthode d'assemblage est-elle adaptée à la maintenance ? |
Une discussion sur la tolérance est plus utile lorsqu’elle inclut les deux côtés de l’interface. Si un autre fournisseur contrôle la pièce à assembler, identifiez sa révision du dessin et sa preuve d'inspection. Évitez de résoudre une pile mal comprise en resserrant chaque composant. Concentrez le contrôle sur les dimensions et les variables de processus qui déterminent le comportement de l'assemblage approuvé.
Inclure la température, l'humidité et les produits chimiques
Examinez séparément les conditions de stockage, d’assemblage et de fonctionnement. La température utilisée pour l'inspection peut différer de la température lors de l'installation. L'expansion du polymère et des pièces à assembler peut modifier la relation d'ajustement, tandis que la rigidité du matériau peut également changer. Examinez toute la géométrie et les propriétés pertinentes avant de supposer qu’un changement de température améliorera ou détériorera toujours la rétention.
Utilisez le guide de dilatation thermique en plastique pour organiser la discussion sur l’état de référence. Pour les qualités sensibles à l’humidité, préciser les hypothèses de conditionnement et d’exposition. L'emballage et le stockage en entrepôt peuvent être importants avant le début de l'assemblage. Si l’état du matériau n’est pas contrôlé, un rapport dimensionnel précis peut encore rendre difficile la prévision de l’ajustement installé.
Les agents de nettoyage, les lubrifiants et les fluides de traitement nécessitent un examen de compatibilité séparé. Un joint déjà soumis à des contraintes d’assemblage mérite une attention particulière lorsqu’il s’agit d’une exposition chimique. Énumérez les substances et les conditions réelles plutôt que d’écrire uniquement « résistant aux produits chimiques ». Le guide de résistance chimique fournit un cadre de demande de prix pour ces informations. Confirmez l’évaluation finale de l’application avec une expertise appropriée en matière de matériaux et de conception.
Définir un essai d'assemblage répétable
Convenez de l'orientation de la pièce, du support, de l'alignement de l'insertion et de l'équipement ou du processus autorisé. Soutenez le composant là où la conception permet de transporter la charge. Ne transférez pas une instruction de montage à partir d’une pièce métallique simplement parce que les dimensions extérieures se ressemblent. L'essai doit utiliser des composants représentatifs avec un matériau enregistré et une identité dimensionnelle.
Enregistrez ce qui s'est passé lors de l'insertion et à quoi ressemblait l'assemblage par la suite. En fonction du plan approuvé, les observations utiles peuvent inclure la position assise, les dommages visibles, les changements dimensionnels et le comportement des forces. Définissez toutes les limites instrumentées avant de les utiliser pour le rejet. Une trace de force peut faciliter l'investigation, mais sa signification dépend de la géométrie, du frottement, de l'alignement et du processus validé.
N'introduisez pas de changements de chauffage, de refroidissement ou de lubrifiant de manière informelle pour permettre l'ajustement de pièces difficiles. Chaque modification peut affecter la compatibilité, les dimensions ou la rétention ultérieure. Si une méthode assistée est proposée, évaluez-la et documentez-la dans le cadre du processus d’assemblage. Conservez les paramètres et les preuves pertinents afin que le prochain lot de production puisse suivre la méthode approuvée.
Valider la rétention après une exposition pertinente
Choisissez des tests qui correspondent à la fonction réelle. Un test d'expulsion axiale répond à une question différente d'un test de résistance à la rotation. Indiquez le luminaire, la direction de la charge, le conditionnement et le timing. Maintenir la méthode d'acceptation proportionnée à l'application, avec la participation de l'autorité de conception lorsque les conséquences l'exigent. Aucun test de sensation en atelier ne peut remplacer une exigence de performance convenue.
Incluez la séquence environnementale attendue lorsque cela est important : stockage, installation, séjour et fonctionnement. Comparez le résultat mesuré avec une exigence définie plutôt que de simplement signaler que l'articulation est restée ensemble. Si un prototype échoue, étudiez la géométrie et traitez les enregistrements avant de modifier les interférences. Une interférence croissante peut remplacer un problème de rétention par des dommages ou un alésage installé inacceptable.
Rendre l'approbation du premier article transférable à la production
Connectez l’assemblage d’essai à une révision contrôlée du dessin, à une qualité de matériau et à un enregistrement d’inspection. Conservez les mesures des deux pièces en contact, les conditions d'assemblage et les résultats fonctionnels. Le guide d'inspection du premier article explique comment lier des preuves partielles à une décision de mise en liberté convenue. Identifiez explicitement toutes les concessions au lieu de traiter un prototype réussi comme une approbation automatique de la production.
Définissez les déclencheurs de changement pour un nouvel examen. Les exemples incluent un nouveau produit en stock, un revêtement révisé des pièces d'accouplement, un mur de réception modifié ou une méthode d'assemblage modifiée. Il s'agit de points de contrôle proposés pour accord entre l'acheteur et le fournisseur. Ils ne prétendent pas que chaque application nécessite le même programme de validation. Gardez les dossiers approuvés accessibles aux équipes d’achat, d’ingénierie et d’assemblage.
Avant de commander à nouveau, vérifiez que le composant correspondant n'a pas changé de révision. Demandez si les enregistrements d’assemblage précédemment approuvés restent applicables aux matériaux et processus actuels. Ce simple contrôle d'achat permet d'éviter qu'une commande répétée soit traitée comme identique lorsqu'une interface contrôlée ailleurs a changé. Enregistrez la confirmation avec la documentation de la commande.
Que faut-il inclure dans une demande de prix à ajustement serré
Envoyez ensemble le dessin du composant, le modèle et les informations sur les pièces à assembler. Incluez la quantité, la qualité du matériau, l’état d’inspection et la fonction du joint retenu. Décrire les environnements pertinents et les preuves attendues avant la sortie de production. Si un seul composant est acheté, expliquez qui contrôle l’autre pièce et qui effectuera l’assemblage final et les contrôles d’acceptation.
Demandez au fournisseur de distinguer l'usinage des composants des essais d'assemblage et de l'inspection de l'installation dans le devis. Cela rend visible la portée et la responsabilité. Indiquez si un usinage secondaire est autorisé après l’installation. Gardez les quantités d'échantillons approuvées et les livrables explicites, et identifiez les décisions de conception non résolues afin qu'une hypothèse de devis ne devienne pas une exigence de produit involontaire.
Foire aux questions
Existe-t-il une interférence standard pour toutes les pièces en plastique ?
Non. La qualité du matériau, la géométrie, la rigidité d'accouplement, l'environnement et la rétention requise modifient l'évaluation. Commencez par des conseils et une revue technique spécifiques au fournisseur, puis validez l’assemblage complet. Un ajustement utilisé avec succès sur un autre composant constitue une base utile, mais il ne constitue pas une approbation suffisante pour un assemblage différent.
Un alésage serré à l’état libre garantit-il l’ajustement installé ?
Non. L’état d’installation peut contraindre ou déformer le composant. Définissez quelles dimensions s'appliquent avant l'assemblage et lesquelles doivent être vérifiées par la suite. Pour un roulement ou un manchon, faites la distinction entre la rétention extérieure et le jeu de fonctionnement intérieur afin que l'amélioration d'une relation ne compromette pas involontairement l'autre.
Devons-nous augmenter les interférences lorsque la rétention est faible ?
Enquêtez d’abord. L’état du matériau, les tolérances extrêmes, la contamination de la surface, l’alignement et la relaxation peuvent y contribuer. Une interférence plus importante peut augmenter les contraintes d'assemblage ou modifier la géométrie installée. Demandez au propriétaire de la conception d'examiner les preuves et d'approuver l'action corrective, puis de répéter les tests pertinents dans des conditions contrôlées.
Un fournisseur peut-il proposer un devis avant que l’ajustement ne soit entièrement validé ?
Un fournisseur peut discuter de la faisabilité de l’usinage et proposer une portée d’essai clairement définie. Identifiez les hypothèses, les décisions ouvertes et les responsabilités d’acceptation par écrit. Séparez l’évaluation du prototype de la sortie de production et convenez des preuves qui doivent être examinées avant que l’acheteur n’autorise une nouvelle fabrication.
Discutez d’un joint en plastique usiné
Vous préparez un manchon, un moyeu ou un boîtier retenu ? Envoyez au TOPS Plastics vos exigences en matière de dessins et de pièces à assembler pour une discussion spécifique au projet. Incluez la qualité, la quantité, les dimensions à l’état libre, les exigences installées et la portée de validation prévue. Notre page de service d'assemblage en plastique fournit un point de départ connexe pour définir le travail à examiner avant la cotation.