
Le recuit peut être utile lorsque les contraintes résiduelles menacent la stabilité dimensionnelle d'un composant en plastique usiné. Il doit être sélectionné en fonction d'exigences définies en matière de matériau, de géométrie et d'acceptation. L'ajout d'une note de traitement thermique à chaque dessin n'améliore pas automatiquement la pièce, et un cycle non spécifié peut créer une autre source de variation.
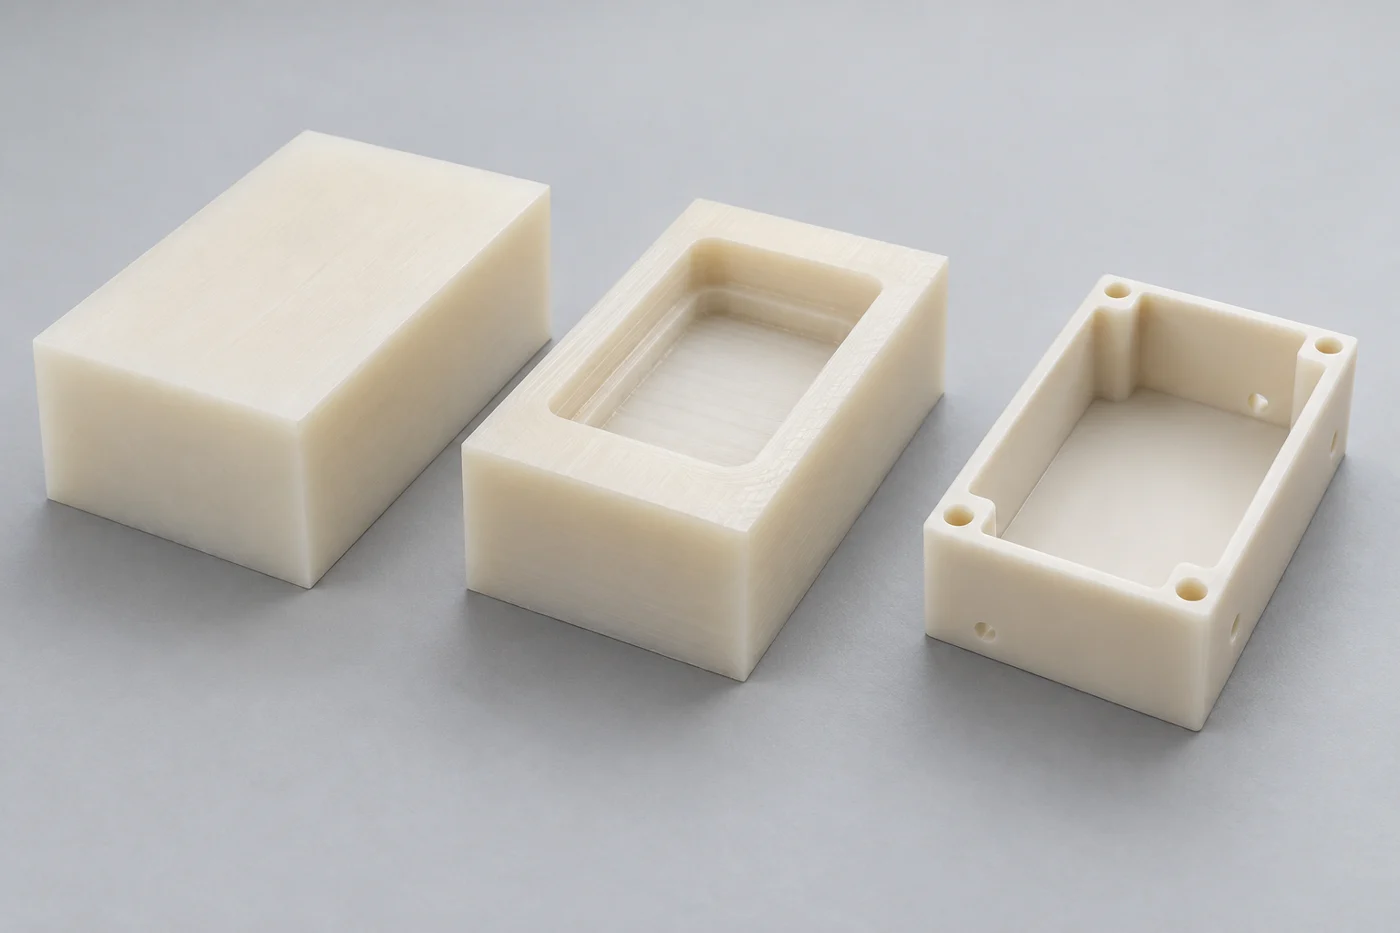
Commencez par demander quel problème le traitement doit résoudre. Le problème concerne-t-il un mouvement après une ébauche importante, une surface plane critique ou une exigence de traitement de matériau spécifiée ? Établissez l’itinéraire approuvé et l’état d’inspection avant de commander. Une pièce finie doit respecter le dessin après la séquence de traitement convenue, et pas seulement avant d'entrer dans un cycle thermique.
Ce que le recuit peut et ne peut pas établir
Le recuit plastique utilise un cycle thermique contrôlé pour traiter le comportement du matériau, incluant généralement les contraintes résiduelles. Il s'agit d'un processus avec des conditions définies, qui ne consiste pas simplement à laisser un composant dans un four chaud. La voie appropriée dépend du produit polymère exact et du composant à traiter.
Le Guide de conception des plastiques techniques MCG discute du recuit intermédiaire pour certaines pièces de précision et distingue ce besoin de l'usinage de routine. Ses orientations soutiennent une décision conditionnelle. Cela ne justifie pas l’exigence d’un cycle supplémentaire pour chaque composant fabriqué à partir d’un plastique technique.
Le recuit ne garantit pas qu'un alésage conservera son ajustement dans toutes les conditions de service. Il n’établit pas non plus de capacité de charge, de compatibilité chimique ou de qualification d’assemblage terminé. Ces questions nécessitent toujours les informations de conception pertinentes et les preuves d'acceptation.
Traitez un cycle proposé comme un élément du plan de fabrication. La sélection des matériaux, l’assistance à l’usinage, l’enlèvement de matière et l’inspection font toujours partie de ce plan. Un fournisseur doit être en mesure d'expliquer pourquoi l'étape est incluse et quel résultat sera vérifié par la suite.
Séparez trois points différents dans le processus
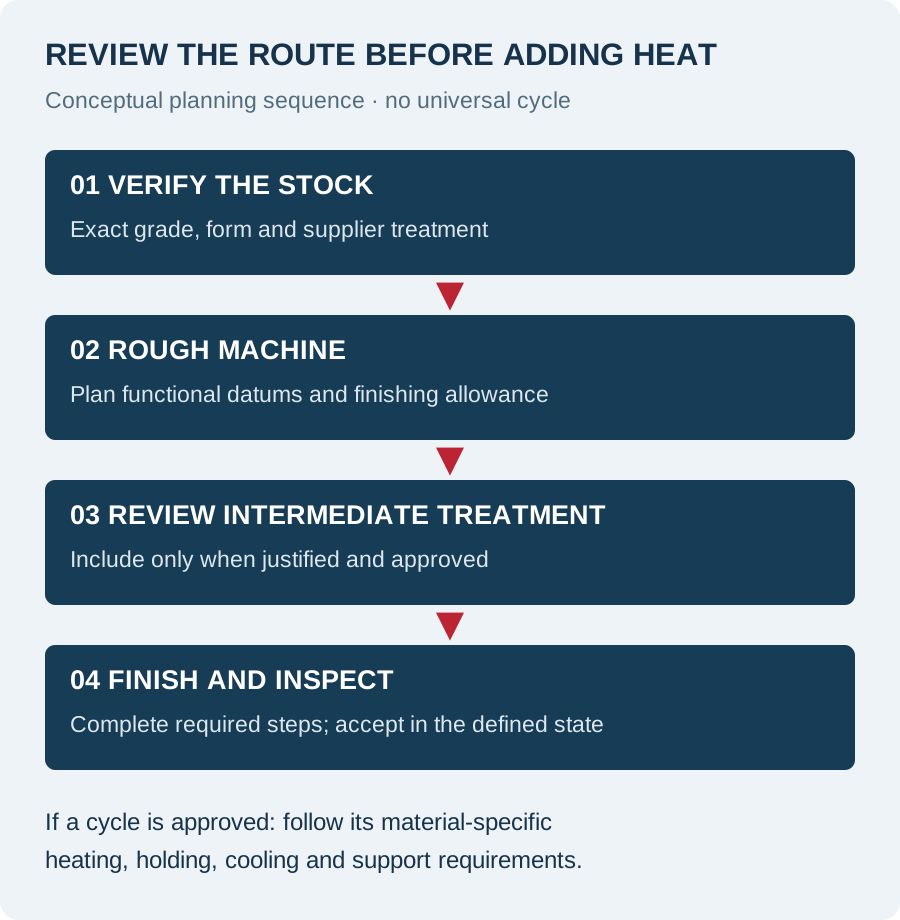
Le traitement de la matière, le traitement intermédiaire et le traitement après usinage final répondent à différentes questions. Un bon de commande indiquant recuit sans identifier la scène laisse place à des malentendus. Précisez si le besoin fait référence au brut fourni ou à une opération complémentaire sur votre composant.
FAQ sur l'usinage d'Ensinger décrit la relaxation des contraintes de ses produits de base et discute du recuit intermédiaire après un enlèvement de matière important ou asymétrique. Il note également de laisser une surépaisseur avant l'usinage final. Il s'agit de considérations de processus spécifiques au fournisseur et non de preuves qu'un blanc non identifié a déjà reçu un traitement acceptable.
| Étape du processus | Question à résoudre | Preuve à demander |
|---|---|---|
| Stock fourni | Quelles conditions de matériau et de traitement sont achetées ? | Qualité exacte, formulaire de stock et documentation fournisseur pertinente |
| Après un usinage grossier | Une stabilisation supplémentaire est-elle justifiée avant une finition critique ? | Itinéraire approuvé, allocation restante et plan d'évaluation |
| Après l'usinage final | Pourquoi un traitement est-il nécessaire à ce stade ? | Conseils sur les matériaux applicables et acceptation finale après traitement |
| Avant expédition | Dans quel état le composant sera-t-il accepté ? | Support défini, conditionnement et rapport dimensionnel |
Ne comptez pas deux fois la même opération dans un comparatif de devis. Un fournisseur peut décrire le traitement du fabricant de stock, tandis qu'un autre inclut une opération de composants supplémentaires. Demandez aux deux parties d'identifier la portée réelle avant de comparer les prix ou les délais de livraison.
Identifiez la raison pour laquelle vous envisagez un cycle supplémentaire
Une grande poche découpée sur un côté d’un bloc est un déclencheur de révision utile. Il en va de même pour un cadre mince avec une surface de montage étroitement contrôlée. Ces caractéristiques méritent d'être discutées car la géométrie finie diffère considérablement de celle du stock de départ. Ils ne prouvent pas, à eux seuls, que le recuit est obligatoire.
Décrire la conséquence fonctionnelle du mouvement. Un arc esthétique dans une couverture lâche et une perte d'alignement dans un cadre de localisation peuvent nécessiter des réponses différentes. Le dessin doit rendre cette distinction visible à travers des dimensions fonctionnelles, des références et des limites d'acceptation réalistes.
Si des pièces antérieures ont bougé, fournissez l’historique des mesures. Enregistrez quand le changement est apparu, quelles fonctionnalités ont changé et comment le composant a été pris en charge. Une photographie à elle seule peut montrer la forme, mais elle explique rarement les conditions nécessaires pour reproduire ou évaluer le problème.
Notre guide de déformation pour l'usinage du plastique aborde l’enquête plus large. Utilisez la discussion sur le recuit pour évaluer un traitement spécifique proposé dans le cadre de cette enquête, plutôt que de supposer que chaque changement dimensionnel a la même cause.
Ne confondez pas le recuit avec d’autres traitements
Le séchage, le conditionnement de l'humidité, la réduction des contraintes et le durcissement sont différents objectifs du processus. Certains peuvent impliquer de la chaleur, mais cela ne rend pas leurs instructions interchangeables. Énoncez le résultat attendu et utilisez la terminologie du fabricant du matériau lors de la définition d'une opération requise.
Le séchage permet d'éliminer l'humidité dans des conditions spécifiées. Le conditionnement établit un état défini pour l'utilisation ou la mesure. Aucune des deux étiquettes ne prouve à elle seule qu’un cycle de réduction du stress a été effectué. Une inspection à la réception ne doit pas interpréter une note séchée générique comme un enregistrement de recuit.
Certains produits PAI ont une exigence ou une recommandation de durcissement supplémentaire. Le Boîte à outils du machiniste MCG traite la polymérisation supplémentaire du PAI séparément de la discussion générale sur le recuit. Conservez les instructions spécifiques à la qualité attachées au produit exact ; ne transférez pas une procédure PAI sur PEEK, un acétal ou un autre polymère.
De même, un test d'exposition à la température de service ne constitue pas automatiquement une spécification de traitement de production. Si une conception nécessite à la fois un traitement de fabrication et une évaluation environnementale ultérieure, identifiez-les séparément. Cela empêche l'enregistrement du processus d'impliquer qu'une étape a satisfait à deux exigences indépendantes.
Spécifier une procédure spécifique au grade
Une exigence de processus utile identifie le matériau, la référence de la procédure et qui approuve les modifications. Une note générique telle que le recuit si nécessaire donne peu de contrôle sur les commandes répétées. Il peut également produire des devis incluant des travaux sensiblement différents.
Évitez de choisir un cycle par abréviation de polymère uniquement. Confirmez le produit en stock, les charges ou le renfort, la géométrie de la section et les directives applicables du fournisseur. Une famille de matériaux familière peut contenir des qualités avec différentes instructions ou restrictions de traitement.
Discussion d'Ensinger sur le recuit et l'usinabilité explique comment l'enlèvement de matière peut redistribuer les contraintes apparues plus tôt dans la production. C’est une raison pour considérer l’histoire matérielle complète. Cela ne prouve pas qu’un réglage particulier du four produira un composant acceptable.
Le propriétaire du processus responsable doit établir les exigences en matière de chauffage, de maintien, de refroidissement et de support en utilisant les directives applicables. Conservez ces instructions dans une procédure contrôlée lorsque les informations détaillées de fabrication n'appartiennent pas au dessin du client. Le bon de commande peut faire référence à la procédure approuvée et au périmètre de reporting.
Planifier l'allocation de finition avant le traitement
Si un cycle intermédiaire est proposé, décidez quel matériau reste pour la finition. Laissez-en suffisamment pour compléter les faces fonctionnelles et les alésages à travers le tracé approuvé. Ne présumez pas qu’une pièce déjà à sa taille minimale autorisée peut subir une autre opération sans affecter l’acceptation.
Identifiez les surfaces qui localisent le composant lors de l'usinage ultérieur. Une donnée d'ébauche provisoire peut ne plus représenter la donnée d'assemblage final. Convenez de la manière dont la pièce sera rétablie afin que la séquence de finition préserve les relations de fonctionnalités prévues.
Ceci est particulièrement important pour les cadres ouverts, les sections étagées et les composants comportant plusieurs grandes poches. Vérifiez l’accès à chaque face critique avant d’accepter l’itinéraire. Une allocation qui fonctionne à l'extérieur peut être inutilisable à l'intérieur d'un élément étroit avec un accès restreint aux outils.
Demandez au fournisseur d'expliquer la séquence plutôt que de spécifier une tolérance arbitraire sur toutes les surfaces. L'itinéraire doit relier l'ébauche, tout traitement approuvé, le refroidissement, la finition et l'inspection. Notre Page de fraisage plastique CNC fournit un point de départ pour discuter des composants à poches et multi-faces.
Le support et la mesure nécessitent leurs propres décisions
Un agencement de support de traitement thermique et une configuration d'inspection répondent à des objectifs différents. Enregistrez les deux là où ils influencent l’acceptation. Ne décrivez pas un composant comme plat sans expliquer s'il est libre, soutenu en des points définis ou retenu dans un dispositif d'assemblage.
Un cadre illustratif pris en charge sur des pads séparés permet de montrer cette distinction. Un tel arrangement est un concept et non une prescription universelle en matière d’inspection. Les positions de support appropriées dépendent de la pièce réelle et de l'exigence évaluée.
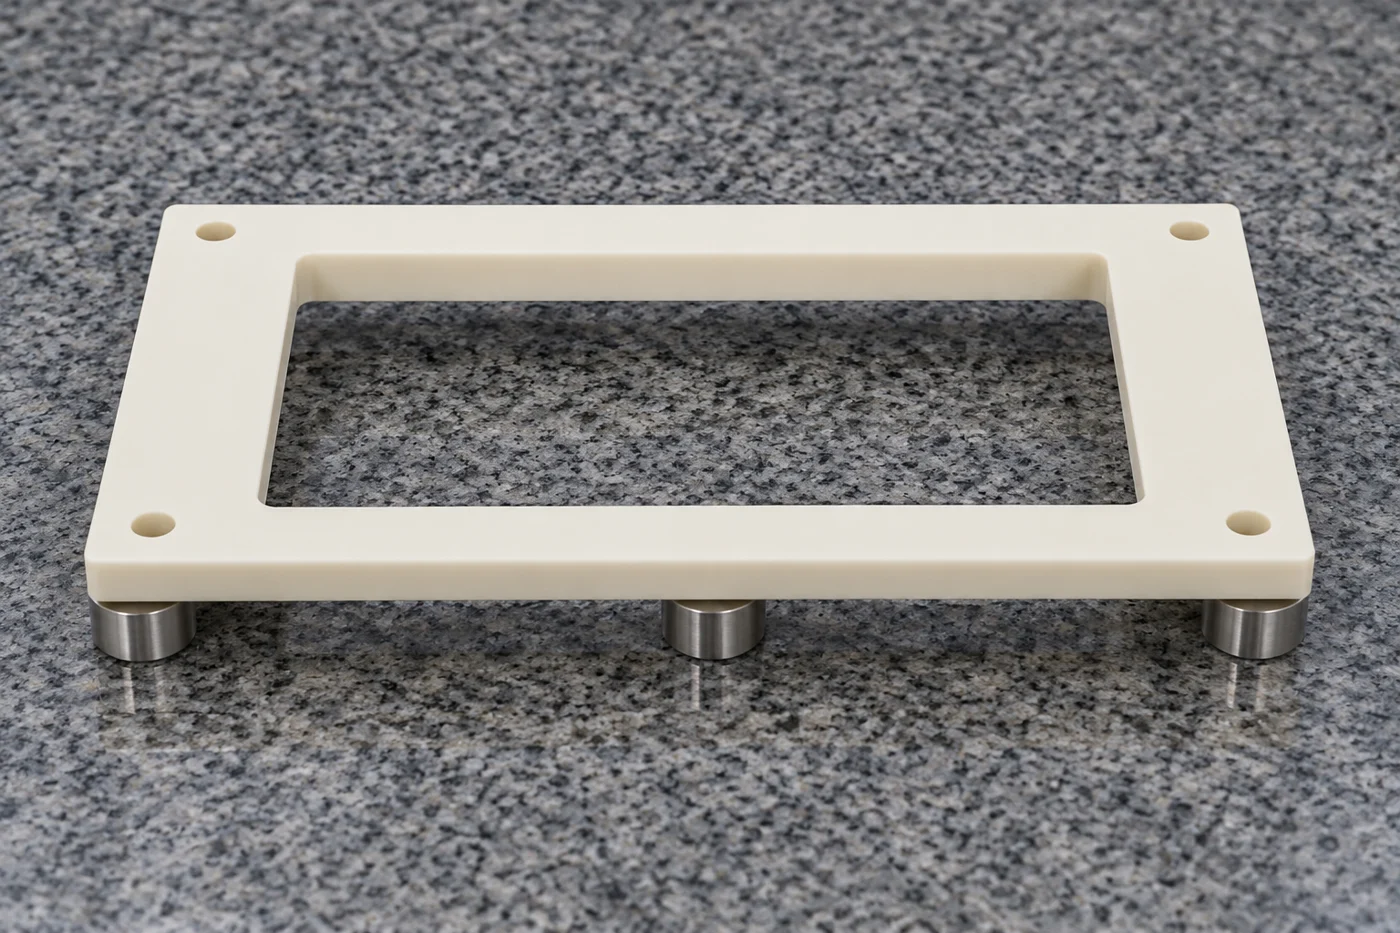
Si la planéité est contrôlée, convenir de la méthode d'évaluation et de l'état du support. Si un ensemble de montage contraint intentionnellement le composant, distinguez cette exigence installée de la géométrie à l'état libre. Forcer une pièce sur une surface pendant la mesure peut masquer le comportement que le client souhaitait évaluer.
Définissez également la température et l'état de conditionnement pertinents. Gardez cela cohérent lorsque vous comparez les résultats avant et après. Le guide de dilatation thermique en plastique explique pourquoi les mesures prises à différentes températures ne doivent pas être traitées comme directement équivalentes.
Valider un itinéraire proposé avec une pièce représentative
Considérons un hypothétique cadre de localisation usiné fabriqué à partir d’une épaisse plaque de plastique. Le cadre présente une grande ouverture centrale, une surface de montage et plusieurs alésages de positionnement. Le client s'inquiète des changements après l'ébauche. Il s'agit d'un exemple d'examen de processus, et non d'un résultat client rapporté.
Commencez par les exigences fonctionnelles. Identifiez la référence de montage, les relations d'alésage et la forme à l'état libre autorisée. Demandez si le dessin actuel mesure la pièce dans le même état dans lequel elle doit fonctionner. Résolvez ce problème avant de choisir un traitement supplémentaire.
Ensuite, documentez le matériel de départ et la séquence proposée. Si un recuit intermédiaire est en cours d’évaluation, identifiez sa position avant la finition critique. Décidez quelles mesures seront enregistrées à chaque étape et quels résultats détermineront l'acceptation finale.
Utilisez une géométrie et une qualité de matériau représentatives pour l’essai. Enregistrez les écarts par rapport à l’itinéraire de production prévu afin qu’ils ne soient pas accidentellement traités comme une pratique approuvée. Un petit coupon solide peut aider à répondre à une question importante, mais il ne reproduit pas toutes les caractéristiques d’un cadre fin et ouvert.
Après le procès, examinez l’ensemble des preuves. Le composant fini est-il conforme au dessin dans l'état convenu ? Les alésages et références critiques ont-ils été inspectés ? Des retouches supplémentaires ont-elles été nécessaires ? Ne définissez pas le succès uniquement comme un petit arc visible avant les étapes finales d’usinage et d’inspection.
Ce que contient un enregistrement de processus utile
Le dossier doit relier les éléments traités à l’instruction approuvée. Identifiez le numéro de pièce, la révision, la qualité du matériau et le lot ou toute autre traçabilité convenue. Incluez la révision de la procédure, la date de traitement et la référence pertinente de l’enregistrement de l’équipement ou du processus lorsque cela est requis par la portée de l’achat.
Convenez si des enregistrements de cycle réels sont nécessaires ou si un certificat faisant référence au processus approuvé est suffisant. Ce sont des livrables différents. Il est plus clair d’en demander un lors du devis que de découvrir lors de l’expédition que le client attendait l’autre.
Enregistrez toute déviation acceptée et son approbation. Un formulaire de stock modifié, un arrangement de support ou un traitement supplémentaire peut mériter un examen même si le nom final de la pièce reste le même. Conservez le dossier utile pour la prochaine commande plutôt que de le traiter uniquement comme de la paperasse pour l'expédition en cours.
Pour les preuves dimensionnelles, identifiez l’étape et les conditions de mesure. Un rapport établi avant l'opération finale requise ne doit pas être présenté comme réception définitive. Notre Page Qualité et Contrôle décrit les informations à discuter lors de l’accord sur la portée de l’inspection.
Évaluer le coût sans présumer qu’il est préférable de traiter davantage
Une opération contrôlée supplémentaire peut affecter la planification, la manutention, le montage et l’inspection. Comparez ces éléments au problème qu’ils sont censés résoudre. Une mesure justifiée peut s’avérer précieuse, tandis qu’une exigence non définie peut ajouter des coûts sans apporter d’amélioration mesurable.
Demandez aux fournisseurs de séparer l’itinéraire de base d’une proposition de traitement facultative. Demandez la raison de la proposition et les preuves d’acceptation incluses. Cela rend la comparaison commerciale plus claire qu'un prix unique contenant des différences de processus inexpliquées.
Avant de répéter la production, enregistrez l'itinéraire sélectionné et modifiez les attentes d'approbation. Si l’essai initial soutient une voie sans traitement supplémentaire, conservez également cette décision. Un contrôle cohérent signifie suivre les preuves approuvées, sans ajouter automatiquement une autre opération à chaque commande ultérieure.
Foire aux questions
Chaque pièce en plastique usinée doit-elle être à nouveau recuite ?
Non. Évaluez le matériau exact, la géométrie et les exigences d’acceptation. Le stock a peut-être déjà reçu un traitement fournisseur et un cycle de composants supplémentaire nécessite sa propre justification. Établissez l’étape de processus prévue avant d’en faire une condition d’achat.
Le recuit peut-il réparer une pièce déjà sous-dimensionnée ?
Ne présumez pas que c’est possible. Le traitement ne remplace pas une réparation dimensionnelle approuvée. Si un composant fini est en dehors de ses limites, évaluez sa disposition par rapport au dessin et aux règles de reprise approuvées plutôt que d'attendre que la chaleur restaure le matériau manquant.
Existe-t-il un cycle pour toutes les pièces PEEK ou POM ?
N'utilisez pas un nom de famille comme procédure complète. Confirmez le produit exact en stock et les instructions applicables du fabricant, puis examinez la section des composants et l'historique de traitement. Un horaire générique copié à partir d'un autre travail peut ne pas décrire l'itinéraire approuvé.
L’inspection doit-elle avoir lieu avant ou après le traitement ?
La réception définitive doit suivre toutes les opérations requises dans l'état défini. Les mesures intermédiaires peuvent soutenir l'évaluation du processus, mais elles ne remplacent pas le rapport final. Identifiez clairement les étapes de mesure afin que les résultats ne soient pas comparés hors contexte.
Le recuit supprime-t-il les mouvements de température de service ?
Cela n’élimine pas la nécessité d’évaluer la dilatation thermique et les contraintes de montage. Un composant traité possède toujours des propriétés matérielles qui affectent l'ajustement installé. Séparez la stabilisation de fabrication des exigences de température de fonctionnement de l’assemblage.
Que dois-je envoyer pour un examen du traitement ?
Fournissez le dessin, la qualité exacte, la quantité et les exigences de traitement connues. Décrivez le problème observé ou anticipé et l'état de l'inspection. Si une pièce précédente a bougé, incluez les mesures datées et les conditions de support afin que le fournisseur puisse examiner les preuves utiles.
Demander une revue d'usinage et de processus
Envoyez au TOPS Plastics vos détails de dessin et d'application via le page de contact. Identifiez les dimensions critiques, le matériau exact et si le recuit est obligatoire ou envisagé. Demandez que l'itinéraire d'usinage proposé et toute étendue de traitement soient clarifiés avant de commander, afin que la production et l'inspection répondent aux mêmes exigences.