
L'usinage plastique à paroi mince réussit lorsque le dessin, la stratégie de support et la méthode d'inspection décrivent le même état du composant. Un mur qui semble précis lorsqu'il est retenu peut bouger une fois relâché. Une pièce qui répond à une exigence d'état libre peut se comporter différemment lorsqu'elle est boulonnée dans un assemblage. Décidez quelle condition est importante avant de sélectionner un itinéraire de fabrication ou de demander une tolérance stricte.
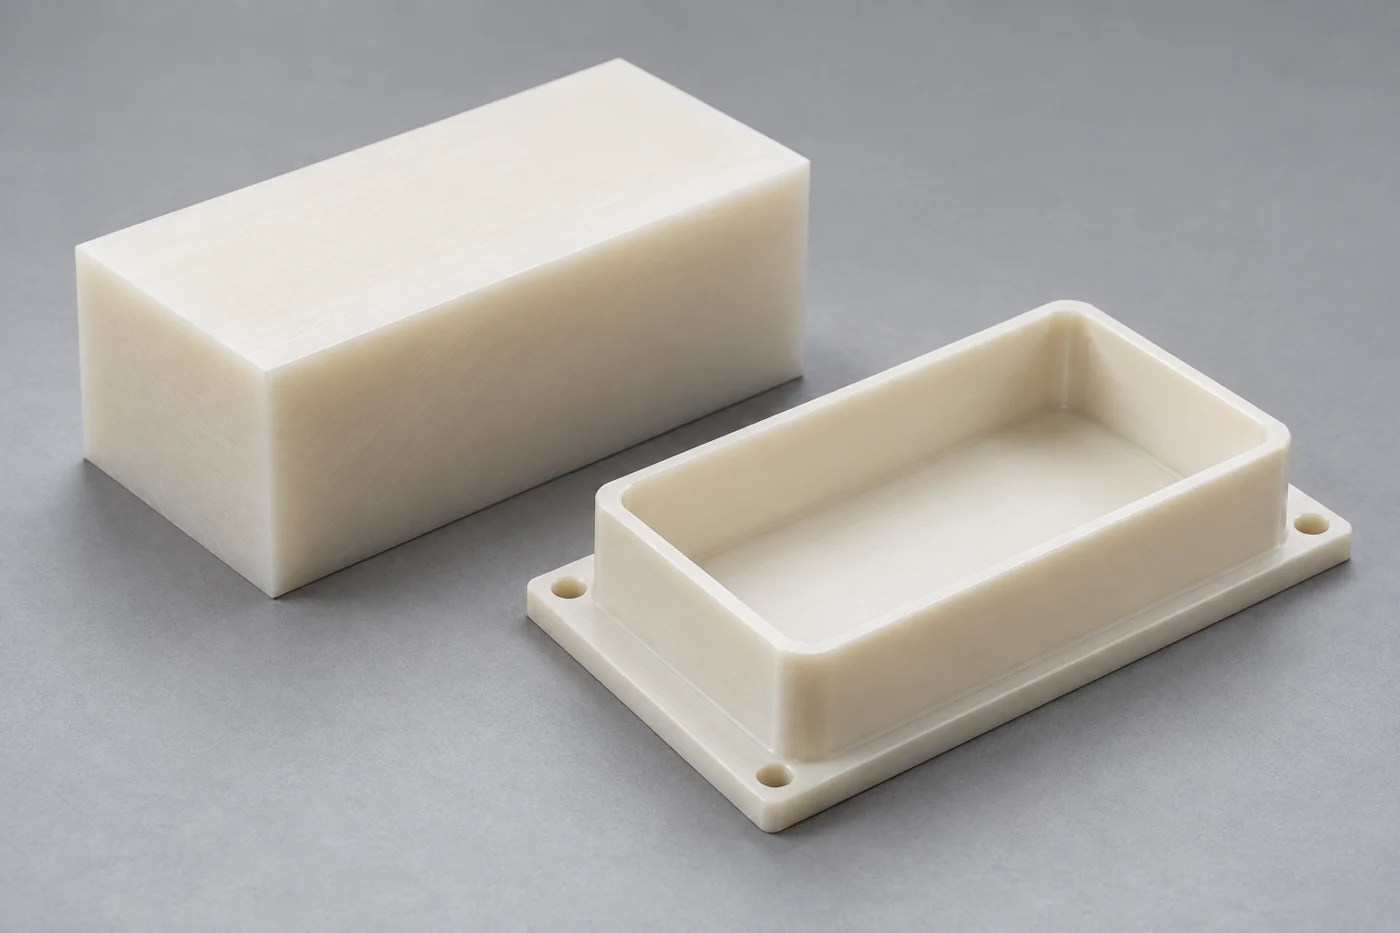
Pour les acheteurs, la question utile est de savoir si la géométrie proposée peut être produite, manipulée et acceptée de manière cohérente dans le matériau spécifié. Il n’existe pas d’épaisseur de paroi minimale universelle pour chaque plastique. La hauteur du mur, la portée non supportée, la géométrie des coins, la qualité du matériau et la charge fonctionnelle affectent tous la réponse. Ce guide fournit une séquence de révision pratique pour un plateau, un boîtier, un manchon ou un cadre ouvert usiné.
Qu’est-ce qui rend un mur en plastique difficile à usiner ?
La minceur est une relation entre dimensions et support. Un rebord court soutenu par un plancher épais peut se comporter très différemment d’un grand mur d’égale épaisseur. Un long côté ouvert peut fléchir même lorsqu'une petite poche fermée reste stable. Examinez la forme complète plutôt que d’approuver une valeur d’épaisseur de manière isolée.
Couper, serrer et mesurer toutes les forces appliquées. Si ces forces déplacent un mur, la géométrie apparente peut changer au cours de l'opération. La chaleur et les changements dans l'état de contrainte interne du matériau peuvent ajouter davantage de mouvement. Ces mécanismes peuvent se chevaucher, de sorte qu’une seule correction ne résout pas tous les problèmes dimensionnels.
Distinguer le retour élastique immédiat du changement dimensionnel ultérieur. Le mouvement immédiat après le desserrage indique que la retenue et la déviation élastique sont des contributeurs possibles. Un changement progressif mérite un examen plus large de la température, de l’humidité, de l’historique des stocks et du stress résiduel. Les observations aident à organiser l’enquête ; ils n'établissent pas de cause sans preuve.
Une petite quantité de prototype nécessite également un plan d’acceptation. Un échantillon attrayant ne démontre pas qu’une géométrie délicate peut survivre à une configuration différente, une méthode d’emballage ou une commande répétée. Utilisez le premier article pour tester ensemble les hypothèses de fabrication et d’inspection proposées.
Définir d'abord la condition fonctionnelle
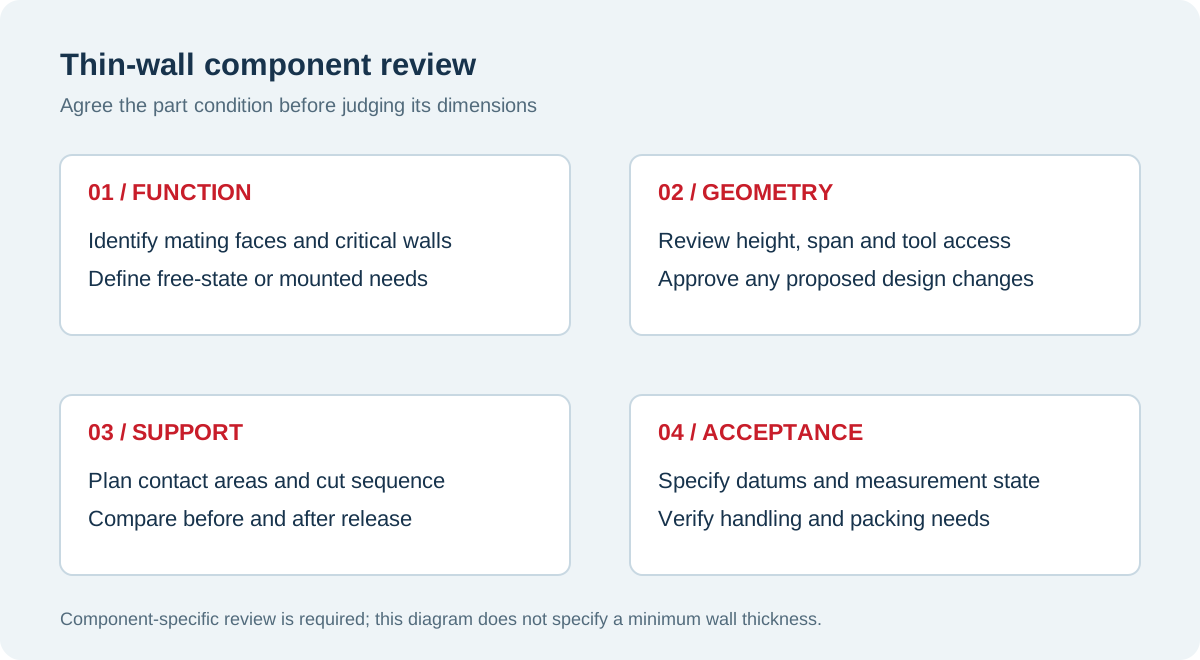
Identifiez si le mur localise une autre partie, porte un joint, protège l'équipement ou fournit simplement une couverture. Ces emplois nécessitent des contrôles différents. Un terrain d'étanchéité peut nécessiter une relation définie avec la face de montage. Une couverture cosmétique peut nécessiter un espacement et un aspect de surface convenus après l'installation.
Indiquez si une dimension s'applique à l'état libre ou dans un état restreint défini. Si la retenue de l'assemblage est pertinente, décrivez les surfaces de support, les fixations, la séquence et la méthode de chargement convenue. Évitez d’utiliser une pince improvisée lors de l’inspection pour donner l’impression qu’une pièce flexible est conforme. La retenue doit représenter une condition d’acceptation documentée.
Discutez des références avant l’usinage. Un bord flexible et étroit peut constituer une mauvaise référence pour inspecter le reste du composant. Une face de montage importante ou un ensemble d'emplacements de support définis peuvent constituer une base plus utile. L'autorité de conception doit approuver le schéma de référence et toute différence entre les références de fabrication et les références fonctionnelles.
Reliez ces exigences au discussion sur la qualité et l'inspection. Demandez des preuves qui traitent des caractéristiques critiques plutôt qu'une déclaration générique indiquant que chaque dimension a été vérifiée.
Améliorez la géométrie avant d'ajouter de la complexité au processus
Commencez par raccourcir les travées non supportées là où la conception le permet. Une section locale plus épaisse, un bord de retour ou une nervure structurelle peuvent modifier la façon dont un mur répond aux forces de coupe et de manipulation. Évaluez ces changements par rapport à la fonction réelle, aux besoins de nettoyage et à l'espace d'assemblage disponible. Un matériau supplémentaire n’est utile que s’il prend en charge le bon chemin de charge.
Fournit des rayons internes réalistes. Les très petits coins peuvent nécessiter des outils plus petits avec une portée plus longue, en particulier dans les poches profondes. Vérifiez si le coin est fonctionnellement nécessaire ou simplement hérité d’une conception métallique. Lorsqu'une autre pièce doit rentrer dans la poche, un soulagement de coin local peut mériter une discussion au lieu d'exiger un coin interne inutilement pointu.
Conservez autant que possible des matériaux substantiels autour des trous de montage. Un lamage dans une bride mince peut laisser une section fragile sous la tête de fixation. Demandez si un emplacement de fixation différent, une fonction de répartition de charge ou un joint révisé rendrait la conception plus facile à fabriquer et à assembler.
Les modifications nécessitent une approbation de conception. Un machiniste ne doit pas épaissir silencieusement un mur ou ajouter une nervure pour améliorer le rendement. Marquez les alternatives autorisées sur un dessin de révision, enregistrez la révision sélectionnée et utilisez cette révision à la fois pour le devis et l’inspection.
| Fonctionnalité en cours de révision | Pourquoi cela mérite-t-il une attention particulière | Discussion de conception utile |
|---|---|---|
| Grand mur ouvert | Support limité à proximité de la zone de coupe | Réduisez la hauteur ou ajoutez une géométrie de support autorisée |
| Sol large et mince | Peut répondre aux forces de fixation et de mesure | Définir les emplacements de support et l'acceptation de l'état libre |
| Poche étroite et profonde | Restreint l’accès aux outils et le dégagement des copeaux | Examiner la profondeur, les rayons et l'accès depuis une autre face |
| Bride de montage fine | Concentre les charges de serrage et d’assemblage | Préserver l'épaisseur locale ou répartir la charge |
| Manche fine tournée | La retenue radiale peut changer de forme | Convenir de l'alésage, du diamètre extérieur et de l'état d'inspection |
Sélectionnez une qualité de matériau, pas seulement un nom familier
Le matériau doit satisfaire à l’application avant que l’usinabilité soit optimisée. L'exposition aux produits chimiques, la température, les exigences électriques et l'usure peuvent exclure un candidat autrement pratique. Identifiez la désignation du fournisseur, les charges et le formulaire de stock. Une étiquette familiale à elle seule laisse trop d’incertitude pour un composant exigeant à paroi mince.
Une nuance renforcée peut modifier la rigidité et le comportement d'usinage, mais elle introduit également d'autres considérations. Les propriétés directionnelles, l’usure des outils, l’état de surface et la compatibilité des applications doivent être révisés. Ne remplacez pas une note remplie uniquement parce qu'un échantillon semble plus rigide. Utilisez les informations techniques du produit identifié et discutez de son adéquation avec le fournisseur de matériaux.
Pour les matériaux sensibles à l'humidité, définir les conditions pertinentes lors de la mesure et de l'utilisation. Ensinger FAQ usinage discute des effets dimensionnels liés à l'absorption d'humidité dans les polyamides. Pour un élément en nylon fin, les spécifications d'achat doivent donc identifier toutes les exigences de conditionnement plutôt que de laisser l'inspection à l'arrivée supposer un état sec ou ambiant non spécifié.
Comparez les candidats via la fonction prévue à l'aide du guide de sélection des plastiques techniques. Le choix d'un polymère de qualité supérieure ne supprime pas le besoin d'une géométrie judicieuse et d'un agencement de support reproductible.
Planifier le maintien du travail autour du support et de la libération
Un montage doit résister aux charges d'usinage sans imposer de distorsion inacceptable. Une force de serrage plus élevée n’est pas automatiquement meilleure. Des surfaces de contact larges et un soutien à proximité de l’opération peuvent être plus utiles qu’une forte contention localisée. Gardez le dégagement de l'outil, l'évacuation des copeaux et la protection des faces finies dans le même examen.
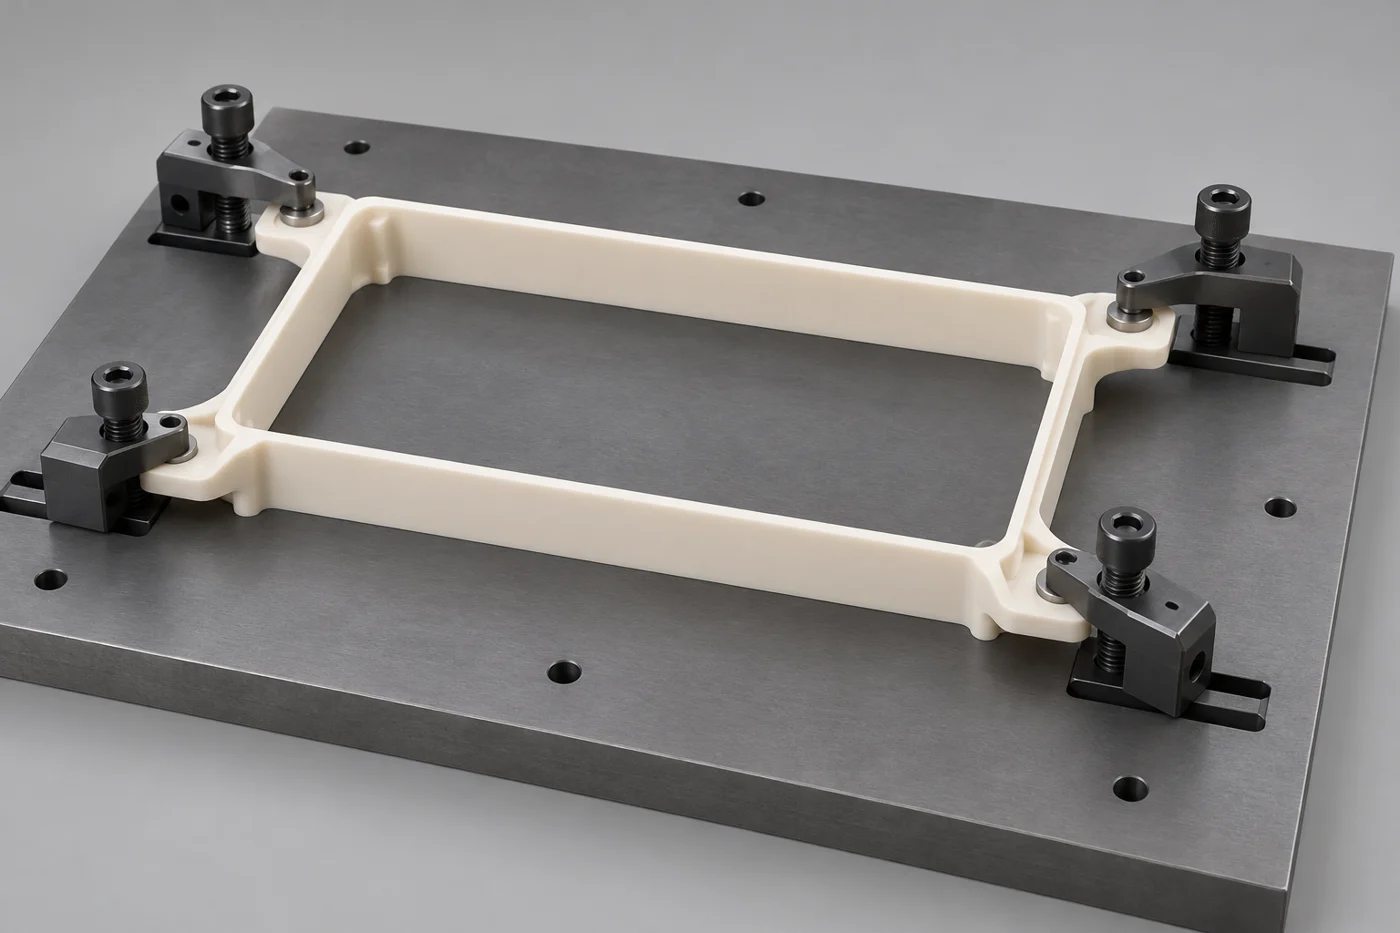
Pour un plateau ouvert, réfléchissez à l'endroit où les pinces peuvent s'appuyer sur un matériau important tandis que la plaque environnante soutient le sol. Pour un cadre, évaluez si un stock temporaire ou des languettes sacrificielles approuvées peuvent soutenir la forme jusqu'à des opérations ultérieures. Il s’agit d’approches de processus possibles, et non d’instructions adaptées à chaque élément.
L'illustration du luminaire montre un cadre polymère ouvert reposant sur une large plaque de support, avec des pinces positionnées sur des languettes externes substantielles. Son but est d'illustrer la discussion de support. Les dimensions réelles des languettes, les forces de contact et les jeux de coupe nécessitent un plan et un essai spécifiques au composant.
Le maintien sous vide peut convenir à certaines géométries de plaques, mais son adéquation dépend de la zone d'étanchéité disponible, des chemins de fuite et des charges de coupe. Les trous traversants et les ouvertures de poches peuvent modifier les conditions de maintien au cours d'un programme. Demandez une révision du processus plutôt que de spécifier le vide comme solution universelle pour chaque sol mince.
Libérez et revérifiez une fonctionnalité représentative lors du développement du premier article. Enregistrez si sa position change lorsque le dispositif de retenue est retiré. L'objectif est de comprendre la relation entre la configuration et la géométrie finie, et non d'utiliser la pression des fixations comme un ajustement non documenté des dimensions finales.
Séquence d'élimination du matériau pour préserver le contrôle
Laissez suffisamment de matériau pour un support utile lors des premières opérations, puis approchez-vous de la géométrie finie selon une séquence planifiée. Les tolérances appropriées dépendent du stock et de la pièce. Il n’existe pas de tolérance d’ébauche unique ni de nombre de passes garantissant un résultat stable sur tous les plastiques techniques.
Discutez de la manière dont les visages opposés et les poches profondes seront abordés. Retirer un volume important d'un côté peut exposer un mouvement qui n'était pas apparent dans le document d'origine. Le guide de déformation pour l'usinage du plastique explique pourquoi l'enlèvement de matière et le maintien doivent être considérés ensemble.
Les outils tranchants, le dégagement et l'évacuation des copeaux restent indispensables. Groupe chimique Mitsubishi boîte à outils du machiniste met l'accent sur le contrôle de la chaleur et l'élimination des copeaux lors de l'usinage du plastique. Appliquez ses conseils au produit et à l'opération en stock identifiés plutôt que de transférer une recette de découpe de métal inchangée.
Ne présumez pas qu’un passage extrêmement léger produit toujours le meilleur résultat. Le frottement, la formation de copeaux, la géométrie de l'outil et le mouvement des parois sans support doivent être évalués ensemble. Le processus doit démontrer une coupe nette et une géométrie libérée acceptable. Cet article ne fournit intentionnellement aucune table de vitesse ou d'alimentation universelle pour une machine, un outil et un polymère non spécifiés.
Si un soulagement des contraintes intermédiaire est proposé, vérifiez sa compatibilité avec le niveau et la géométrie avant de l'ajouter au tracé. Le guide de recuit décrit les informations nécessaires. Un traitement thermique ne remplace pas la correction d’un montage inadapté ou d’une condition de réception impossible.
Inspecter sans forcer la pièce à prendre sa forme
L'équipement d'inspection peut influencer une fonctionnalité flexible. Un instrument de contact exerçant une force excessive peut déplacer le mur qu'il est censé mesurer. Définir l’approche de support et de mesure pour les dimensions critiques. Lorsqu'un équipement sans contact est proposé, confirmez que la méthode choisie peut résoudre la relation réelle entre la surface, les bords et les caractéristiques requises.
Convenez à l’avance des exigences de température et de conditionnement. Enregistrez l'état pertinent plutôt que de prendre des mesures immédiatement après l'usinage et de les traiter comme définitives. Si le dessin spécifie une inspection restreinte, identifiez le dispositif et la méthode afin qu'un autre inspecteur puisse reproduire le résultat.
Comparez les mesures avant et après la publication lors de l'enquête sur un écart. Répéter la même mesure sous la même force non documentée peut produire des chiffres cohérents sans révéler le problème. La preuve utile est la manière dont la géométrie réagit aux changements contrôlés de support, de retenue et de temps.
Pour un rebord délicat ou un sol fin, l'emballage fait également partie de la planification de l'acceptation. Évitez les dispositions qui imposent des charges de flexion incontrôlées pendant le transport. Définissez où la pièce peut être supportée et si le contact avec une face finie est autorisé. Les instructions de manipulation doivent suivre les priorités fonctionnelles du dessin.
Un examen hypothétique du logement
Considérons un boîtier usiné proposé avec une poche centrale profonde, un fond large et un bord supérieur étroit. Il s'agit d'un exemple de conception et non d'un cas client TOPS. La demande initiale applique la même exigence dimensionnelle stricte à chaque mur, tout en laissant l'état d'inspection non spécifié.
Un examen utile commence par les surfaces de contact. L'acheteur identifie la base de montage et l'ouverture du connecteur comme étant critiques. L'équipe de conception peut alors envisager des tolérances plus larges sur les faces extérieures non fonctionnelles, un rayon d'angle interne plus grand et des emplacements de serrage importants qui restent disponibles jusqu'à la finition.
Les parties conviennent également de la manière dont le boîtier sera soutenu lors de l'inspection et des dimensions applicables après la libération. Cela ne garantit pas le succès de la production. Cela crée un essai significatif du premier article, car le fournisseur et l'acheteur testent les mêmes conditions d'acceptation au lieu de comparer des mesures non liées.
Que faut-il inclure dans votre demande de prix
Envoyez le dessin et le modèle actuels, la quantité, la désignation du matériau et la révision. Marquez les murs critiques, les références fonctionnelles et les surfaces qui doivent rester exemptes de marques de serrage. Identifiez toutes les dimensions qui s'appliquent à l'assemblage, ainsi que les détails de retenue ou de montage approuvés.
Expliquez si des modifications de conception sont possibles et qui peut les approuver. Un fournisseur peut offrir des commentaires plus utiles lorsqu'un rayon, une hauteur de mur ou une languette de serrage est ouvert à l'examen. Si la géométrie est fixe, dites-le avant qu'une citation ne suppose une alternative plus simple.
Demandez les preuves du premier article, les attentes en matière d'emballage et les contrôles des commandes répétées dont vous avez réellement besoin. Pour pièces en plastique usinées sur mesure, le coût de production comprend l'installation et la vérification ainsi que le temps de coupe. Comparez les devis avec la même révision de dessin et la même portée d'acceptation.
Foire aux questions
Quelle est l’épaisseur de paroi minimale pour le plastique usiné CNC ?
Il n’y a pas de valeur universelle. L'épaisseur réalisable dépend de la hauteur du mur, de la portée, du matériau, de l'accès, du support et des tolérances. Soumettez la géométrie complète et les exigences fonctionnelles pour examen au lieu d’approuver une conception uniquement en fonction de l’épaisseur.
Une paroi mince peut-elle être précise lorsqu'elle est serrée mais échouer après le relâchement ?
Oui. La retenue peut contenir un élément flexible sous une forme différente. Précisez si l'acceptation est à l'état libre ou restreinte, et documentez tout accessoire utilisé pour cette dernière. Les mesures du premier article doivent répondre à la condition requise.
Chaque pièce en plastique mince doit-elle être recuite ?
Non. La décision dépend du stock, des orientations matérielles et des mouvements observés ou anticipés. Tout cycle proposé doit être examiné. Le recuit ne peut pas compenser un schéma de référence inadapté ou une distorsion excessive du montage.
Une tolérance plus stricte est-elle le meilleur moyen d’améliorer l’ajustement de l’assemblage ?
Commencez par les données fonctionnelles, les conditions de fonctionnement et les pièces correspondantes. Un nombre plus précis n’explique pas quel état mesurer. Une tolérance appropriée accompagnée d’une méthode d’inspection claire est plus utile qu’une exigence ambiguë.
Discutez de votre composant à paroi mince
Envoyez au TOPS Plastics votre dessin pour examen. Incluez le matériel, la quantité et les conditions critiques d’acceptation. Identifiez où les changements de géométrie sont autorisés afin que la discussion puisse aborder le support mural, l'accès à l'usinage et l'inspection avant un engagement de production.