
薄肉プラスチック加工は、図面、サポート戦略、および検査方法が同じ部品の状態を記述している場合に成功します。拘束されている間は正確に見える壁でも、解放後に動く可能性があります。自由状態の要件を満たす部品は、アセンブリにボルトで固定されると異なる動作をする可能性があります。製造ルートを選択したり、厳しい公差を要求したりする前に、どの条件が重要であるかを決定してください。
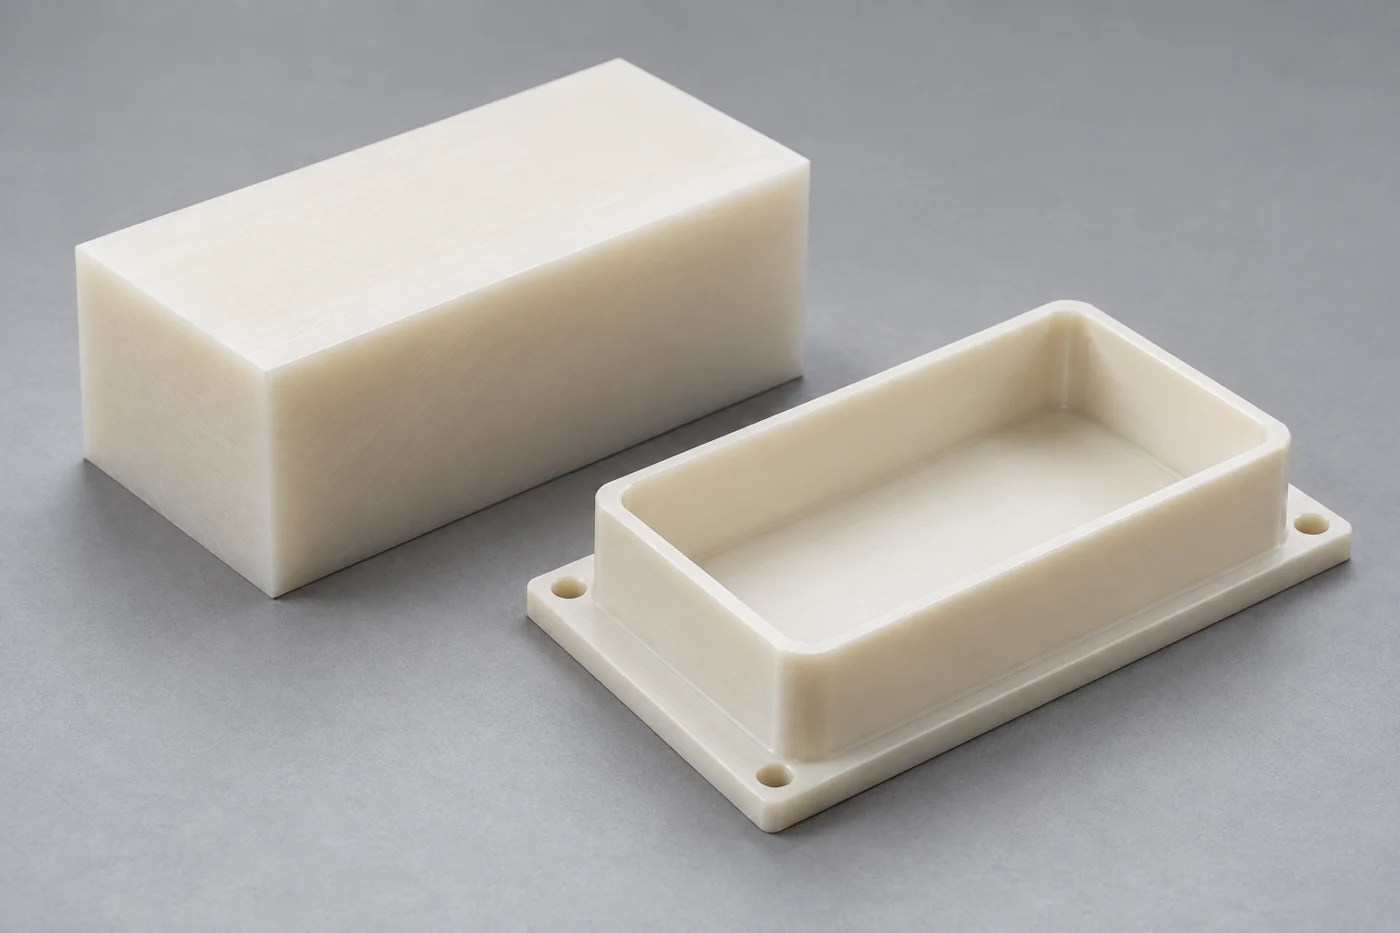
購入者にとって有益な質問は、提案された形状が指定された材料で一貫して製造、処理、および受け入れられるかどうかです。すべてのプラスチックに普遍的な最小肉厚はありません。壁の高さ、サポートされていないスパン、コーナーの形状、材料グレード、機能的負荷はすべて、答えに影響します。このガイドでは、機械加工されたトレイ、ハウジング、スリーブ、またはオープン フレームの実際的なレビュー手順を説明します。
プラスチック壁の機械加工が難しい理由は何ですか?
薄さは寸法とサポートの関係です。厚い床に裏打ちされた短い唇は、同じ厚さの高い壁とは大きく異なる動作をする可能性があります。小さな閉じられたポケットが安定している場合でも、長い開いた側は曲がる可能性があります。厚さの値を単独で承認するのではなく、完全な形状を確認してください。
切断、クランプ、測定のすべてに力がかかります。これらの力が壁を動かすと、操作中に見かけの形状が変化する可能性があります。熱と材料の内部応力状態の変化により、さらに動きを加えることができます。これらのメカニズムは重複する可能性があるため、1 回の修正ですべての寸法問題が解決されるわけではありません。
直後のスプリングバックとその後の寸法変化を区別します。クランプを解除した直後の動きは、拘束と弾性たわみが原因である可能性があることを示しています。徐々に変化する場合は、温度、湿度、在庫履歴、残留応力をより広範に検討する必要があります。観察は調査を組織するのに役立ちます。彼らは証拠がなければ原因を確立しません。
少量のプロトタイプには受け入れ計画も必要です。 1 つの魅力的なサンプルでは、繊細な形状が異なるセットアップ、梱包方法、または繰り返し注文に耐えられるかどうかは実証されていません。最初の記事を使用して、提案された製造と検査の仮定を一緒にテストします。
最初に機能状態を定義する
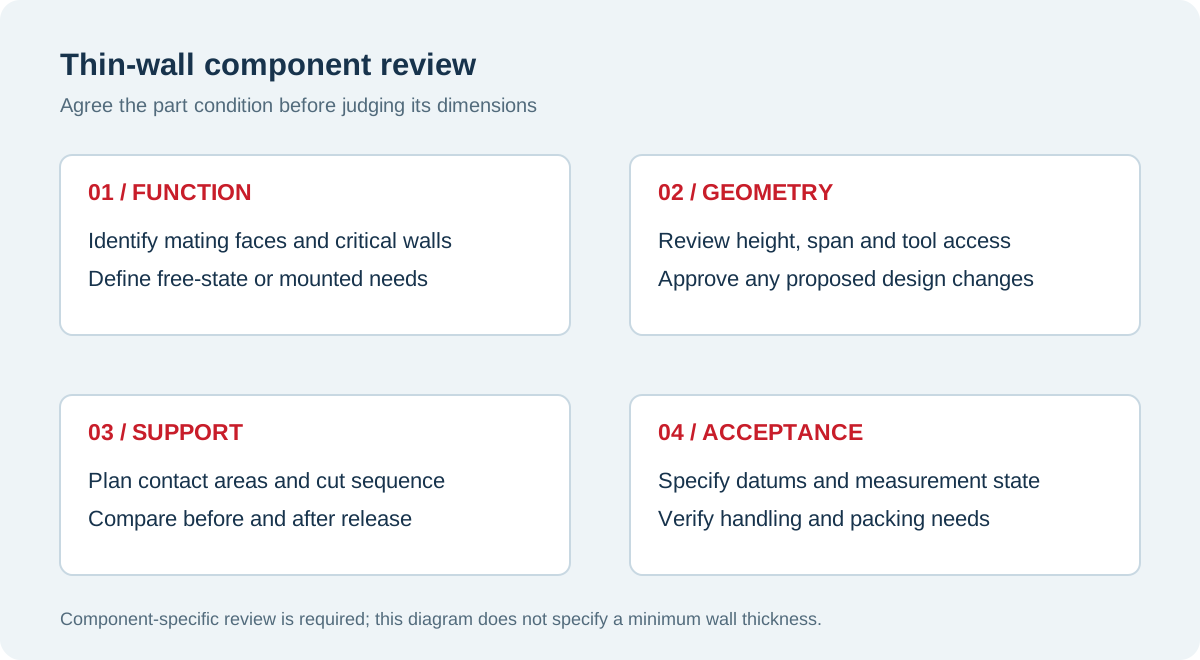
壁に別の部分があるのか、シールが貼られているのか、機器を保護しているのか、それとも単にカバーを提供しているのかを特定します。これらのジョブには異なる制御が必要です。シールランドには、取り付け面に対して定義された関係が必要な場合があります。化粧カバーでは、取り付け後に合意されたギャップと表面の外観が必要になる場合があります。
寸法が自由状態に適用されるか、定義された拘束状態に適用されるかを示します。アセンブリの拘束が関連する場合は、支持面、留め具、順序、および合意された荷重方法について説明します。柔軟な部品が準拠しているように見せるために、検査中に即席のクランプを使用することは避けてください。制約は文書化された受け入れ条件を表す必要があります。
加工前にデータムについて話し合ってください。狭い柔軟なリムは、コンポーネントの残りの部分を検査するための基準としては不十分である可能性があります。実質的な取り付け面または一連の定義された支持位置は、より有用な基盤を提供する可能性があります。設計当局は、データム方式と、製造基準と機能データムとの間の差異を承認する必要があります。
これらの要件を 品質と検査に関するディスカッション。すべての次元がチェックされたという一般的な記述ではなく、重要な機能に対処する証拠を要求してください。
プロセスを複雑にする前にジオメトリを改善する
設計が許す限り、サポートされていないスパンを短縮することから始めます。局部セクション、リターンエッジ、または構造リブが厚くなると、切断力や処理力に対する壁の反応が変化する可能性があります。これらの変更を、実際の機能、洗浄の必要性、および利用可能な組み立てスペースと照らし合わせて評価します。追加の材料は、正しい荷重経路をサポートする場合にのみ役立ちます。
現実的な内部半径を提供します。非常に小さなコーナーでは、特に深いポケットでは、より長いリーチの小さな工具が必要になる場合があります。コーナーが機能的に必要なのか、それとも金属のデザインを継承しているだけなのかを検討してください。別の部品がポケットに収まる必要がある場合、不必要に鋭い内側コーナーを要求する代わりに、局所的なコーナー リリーフについて議論する価値があるかもしれません。
可能な限り、取り付け穴の周囲に十分な材料を保管してください。細いフランジにザグリ穴を設けると、ファスナーの頭の下に脆弱な部分が残る場合があります。異なる留め具の位置、荷重分散機能、またはジョイントの修正により、設計の製造と組み立てが容易になるかどうかを尋ねます。
変更には設計の承認が必要です。機械工は、歩留まりを向上させるために、黙って壁を厚くしたり、リブを追加したりするべきではありません。レビュー図面上で許容される代替案にマークを付け、選択した改訂を記録し、その改訂を見積と検査の両方に使用します。
| レビュー中の機能 | なぜ注目に値するのか | 有益なデザインに関するディスカッション |
|---|---|---|
| 高く開いた壁 | カッティングゾーン付近のサポートが限定的 | 高さを減らすか、許可されたサポート形状を追加してください |
| 広くて薄い床 | 治具や測定力に対応可能 | サポート場所とフリーステートの受け入れを定義する |
| 深くて狭いポケット | 工具へのアクセスと切りくずクリアランスを制限 | 深さ、半径、別の面からのアクセスを確認する |
| 薄い取付フランジ | クランプと組み立ての負荷が集中します | 局所的な厚みを維持するか、荷重を分散します |
| 細身のターンスリーブ | 放射状拘束は形状を変えることができます | 穴径、外径、検査状態の一致 |
馴染みのある名前だけでなく、材料グレードを選択してください
被削性を最適化する前に、材料が用途を満たさなければなりません。化学物質への曝露、温度、電気的要件、摩耗などにより、都合のよい候補が除外される可能性があります。サプライヤーの指定、充填剤、およびストックフォームを特定します。ファミリラベルだけでは、要求の厳しい薄肉コンポーネントにとっては不確実性が多すぎます。
強化材種は剛性と加工挙動を変える可能性がありますが、他の考慮事項も生じます。方向特性、工具の摩耗、表面状態、用途の適合性を検討する必要があります。サンプルがより硬く見えるという理由だけで充填グレードを代用しないでください。特定された製品の技術情報を使用し、その適合性について材料供給者と話し合ってください。
湿気に敏感な材料の場合は、測定および使用時に関連する条件を定義します。エンシンガーの 加工に関するよくある質問 ポリアミドの吸湿による寸法効果について説明します。したがって、薄いナイロンの特徴については、受入検査で指定されていない乾燥状態または周囲状態を想定するのではなく、購入仕様書で調整要件を特定する必要があります。
を使用して、目的の関数を通じて候補を比較します。 エンジニアリングプラスチックの選択ガイド。プレミアムポリマーを選択しても、合理的な形状や再現可能なサポート配置の必要性がなくなるわけではありません。
サポートとリリースに関するワークホールディングを計画する
治具は、許容できない歪みを与えることなく、機械加工負荷に耐える必要があります。クランプ力が大きいほど自動的に優れるわけではありません。広い接触面と手術近くのサポートは、局所的な強い拘束よりも有用な場合があります。工具クリアランス、切りくずの逃げ、仕上げ面の保護を同じレビューで維持します。
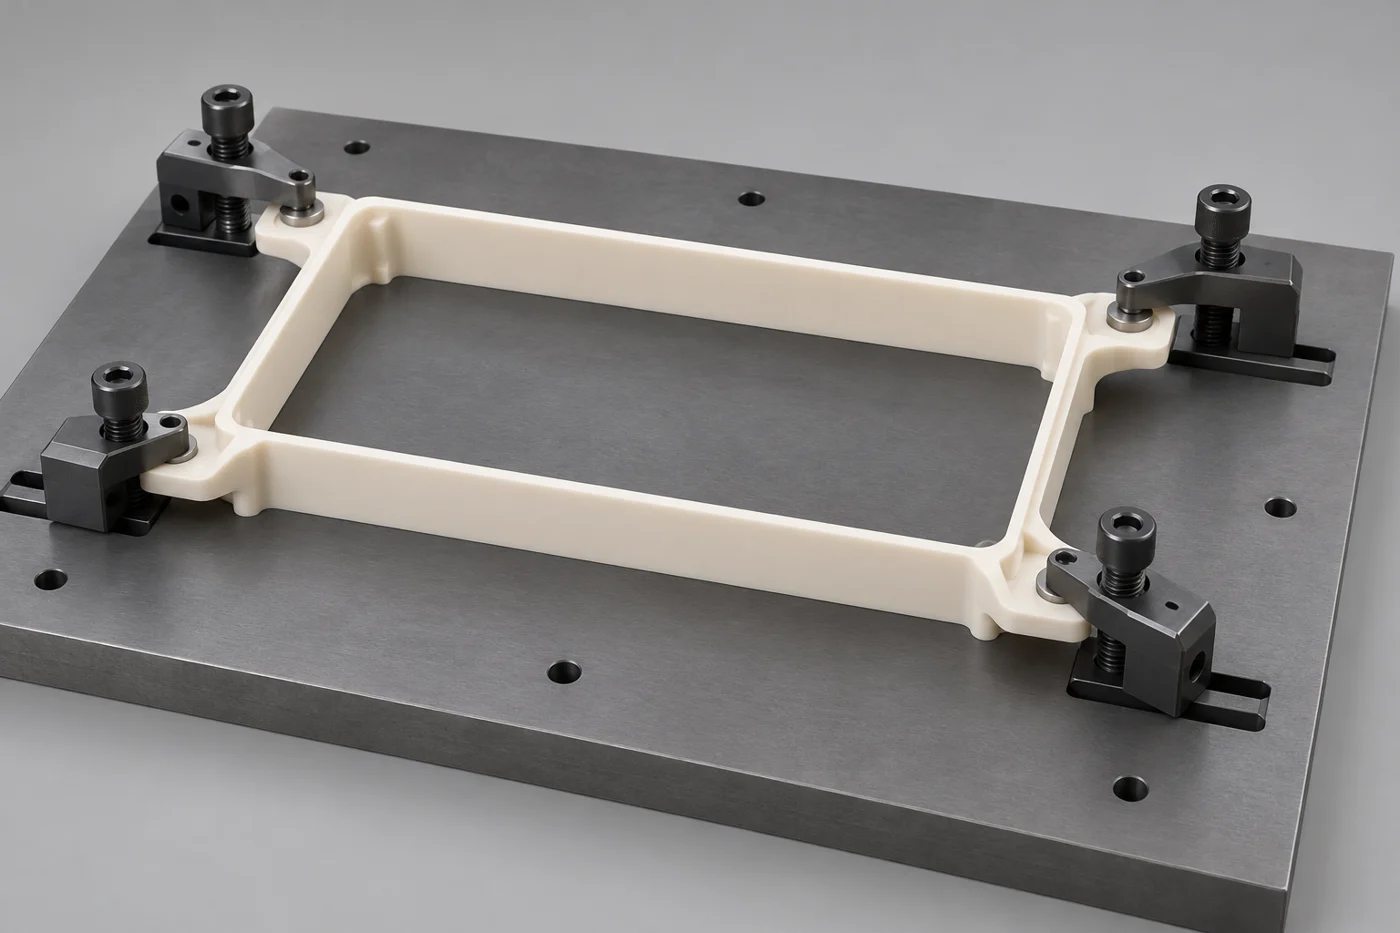
オープントレイの場合、周囲のプレートが床を支えている間、クランプが大きな材料に耐えられる場所を考慮してください。フレームの場合、一時的なストックまたは承認済みの犠牲タブが後の操作まで形状をサポートできるかどうかを評価します。これらは可能なプロセス アプローチであり、すべての部分に適合する指示ではありません。
固定具の図は、広い支持プレート上に置かれた開いたポリマー フレームを示しており、クランプは実質的な外部タブに配置されています。その目的は、サポートに関する議論を説明することです。実際のタブの寸法、接触力、および切削クリアランスについては、コンポーネント固有の計画と試行が必要です。
真空ワークホールディングは一部のプレート形状に適している場合がありますが、適合性は利用可能なシール領域、漏れ経路、および切削負荷によって異なります。スルーホールやポケットのブレイクアウトにより、プログラム中の保持状態が変化する可能性があります。すべての薄い床に対する普遍的な解決策として真空を指定するのではなく、プロセスのレビューを要求してください。
最初の記事の開発中に代表的な機能をリリースして再チェックします。拘束を解除したときに位置が変わるかどうかを記録します。目的は、セットアップと完成した形状の関係を理解することであり、文書化されていない最終寸法の調整としてフィクスチャの圧力を使用することではありません。
制御を維持するためのシーケンス材料の除去
初期の操作中に役立つサポートとして十分な材料を残してから、計画された順序に従って完成したジオメトリにアプローチします。適切な許容値は在庫および部品によって異なります。すべてのエンジニアリング プラスチックで安定した結果を保証する単一の荒加工許容値やパス数はありません。
対立する顔や深いポケットにどのようにアプローチするかを話し合います。片側から大きなボリュームを除去すると、元のブランクでは見えなかった動きが露出する可能性があります。の プラスチック加工反りガイド では、なぜ在庫除去と抑制を一緒に検討する必要があるのかを説明します。
鋭利な工具、クリアランス、切りくずの排出は依然として重要です。三菱化学グループの 機械工ツールキット プラスチック加工における熱管理と切り粉の除去を重視しています。金属切断レシピを変更せずに転送するのではなく、特定された在庫製品と作業にそのガイダンスを適用します。
非常に軽いパスが常に最良の結果を生み出すとは考えないでください。こすれ、切りくずの形成、工具の形状、サポートされていない壁の動きを合わせて評価する必要があります。このプロセスでは、きれいなカットと許容可能なリリース形状が実証される必要があります。この記事では、不特定の機械、工具、ポリマーに対する汎用の速度または送りテーブルを意図的に提供していません。
中間の応力緩和が提案されている場合は、ルートに追加する前に、勾配およびジオメトリとの適合性を確認してください。の アニーリングガイド 必要な情報の概要を説明します。熱処理は、不適切な治具や受け入れ不可能な状態を修正する代わりにはなりません。
部品を無理に変形させずに検査する
検査装置は柔軟な機能に影響を与える可能性があります。接触機器に過剰な力を加えると、測定対象の壁が移動する可能性があります。重要な寸法に対するサポートと測定のアプローチを定義します。非接触装置が提案されている場合は、選択した方法が実際の表面、エッジ、および必要なフィーチャの関係を解決できることを確認してください。
温度と条件の要件に事前に同意します。加工直後に測定を行って最終的なものとして扱うのではなく、関連する状態を記録します。図面で拘束検査が指定されている場合は、別の検査員が結果を再現できるように治具と方法を特定します。
矛盾を調査する場合は、リリース前とリリース後の測定値を比較してください。同じ非文書化された力の下で同じ測定を繰り返すと、問題を明らかにすることなく一貫した数値が得られる可能性があります。有益な証拠は、サポート、拘束、時間の制御された変化にジオメトリがどのように反応するかです。
繊細なリムや薄い床の場合、梱包も受け入れ計画の一部です。輸送中に制御されていない曲げ荷重がかかるような配置は避けてください。部品をどこでサポートできるか、および仕上げ面との接触を許可するかどうかを定義します。取り扱い手順は、図面の機能の優先順位に従う必要があります。
仮説的な住宅のレビュー
深い中央ポケット、広い床、狭い上縁を備えた提案された機械加工ハウジングを考えてみましょう。これは設計例であり、TOPS の顧客事例ではありません。元のリクエストでは、検査状態を未指定のままにして、同じ厳密な寸法要件をすべての壁に適用します。
有益なレビューは合わせ面から始まります。購入者は、取り付けベースとコネクタの開口部が重要であると認識します。その後、設計チームは、機能しない外面の許容範囲を広くし、内側コーナーの半径を大きくし、仕上げまで使用可能な実質的なクランプ位置を検討できます。
両当事者はまた、検査中にハウジングがどのように支持されるか、およびリリース後にどの寸法が適用されるかについても合意します。これは本番環境の成功を保証するものではありません。サプライヤーとバイヤーは無関係な測定値を比較するのではなく、同じ合格条件をテストするため、意味のある最初の製品のトライアルが作成されます。
RFQ に含めるべき内容
現在の図面とモデル、数量、材料指定、リビジョンを送信します。クランプマークが残らないようにする必要がある重要な壁、機能基準および表面にマークを付けます。承認された拘束または取り付けの詳細とともに、アセンブリに適用される寸法を特定します。
設計変更が可能かどうか、誰が承認できるかを説明します。サプライヤーは、半径、壁の高さ、またはクランプのタブがレビューのために開いているときに、より有用なフィードバックを提供できます。形状が固定されている場合は、より単純な代替案を引用する前にその旨を伝えてください。
最初の記事の証拠、期待されるパッケージ、実際に必要なリピート注文の管理を要求します。のために カスタム機械加工プラスチック部品、制作コストには、時間の短縮だけでなく、セットアップと検証も含まれます。見積書を同じ図面リビジョンおよび受け入れ範囲と比較します。
よくある質問
CNC 加工されたプラスチックの最小肉厚はどれくらいですか?
普遍的な価値はありません。実現可能な厚さは、壁の高さ、スパン、材質、アクセス、サポート、および公差によって異なります。厚さだけで設計を承認するのではなく、完全な形状と機能要件をレビューのために提出してください。
薄い壁でもクランプ中は精度が良くても、解放後に失敗する可能性はありますか?
はい。拘束は、柔軟なフィーチャーをさまざまな形状に保持できます。受け入れが自由状態であるか抑制された状態であるかを指定し、後者に使用される固定具を文書化します。最初の製品の測定では、必要な条件に対処する必要があります。
すべての薄いプラスチック部品は焼きなますべきでしょうか?
いいえ。決定は在庫、材料ガイダンス、観察または予想される動きによって異なります。提案されたサイクルはすべて検討する必要があります。アニーリングでは、不適切なデータム スキームや過剰な治具の歪みを補正することはできません。
公差を厳しくすることがアセンブリの適合性を向上させる最善の方法ですか?
機能データ、動作条件、および嵌合部品から始めます。より厳密な数値は、どの状態を測定すべきかを説明しません。明確な検査方法を備えた適切な公差は、曖昧な要件よりも役立ちます。
薄肉コンポーネントについて話し合う
レビューのために図面を TOPS Plastics に送信します。材料、数量、および重要な受け入れ条件を含めます。形状の変更が許可される場所を特定し、生産開始前に壁のサポート、機械加工アクセス、検査について議論できるようにします。