
Die Bearbeitung dünnwandiger Kunststoffe gelingt, wenn Zeichnung, Stützstrategie und Prüfmethode den gleichen Bauteilzustand beschreiben. Eine Wand, die im gehaltenen Zustand präzise aussieht, kann sich nach der Freigabe bewegen. Ein Teil, das eine Freizustandsanforderung erfüllt, verhält sich möglicherweise anders, wenn es in eine Baugruppe geschraubt wird. Entscheiden Sie, welche Bedingung wichtig ist, bevor Sie eine Fertigungsroute auswählen oder eine enge Toleranz anfordern.
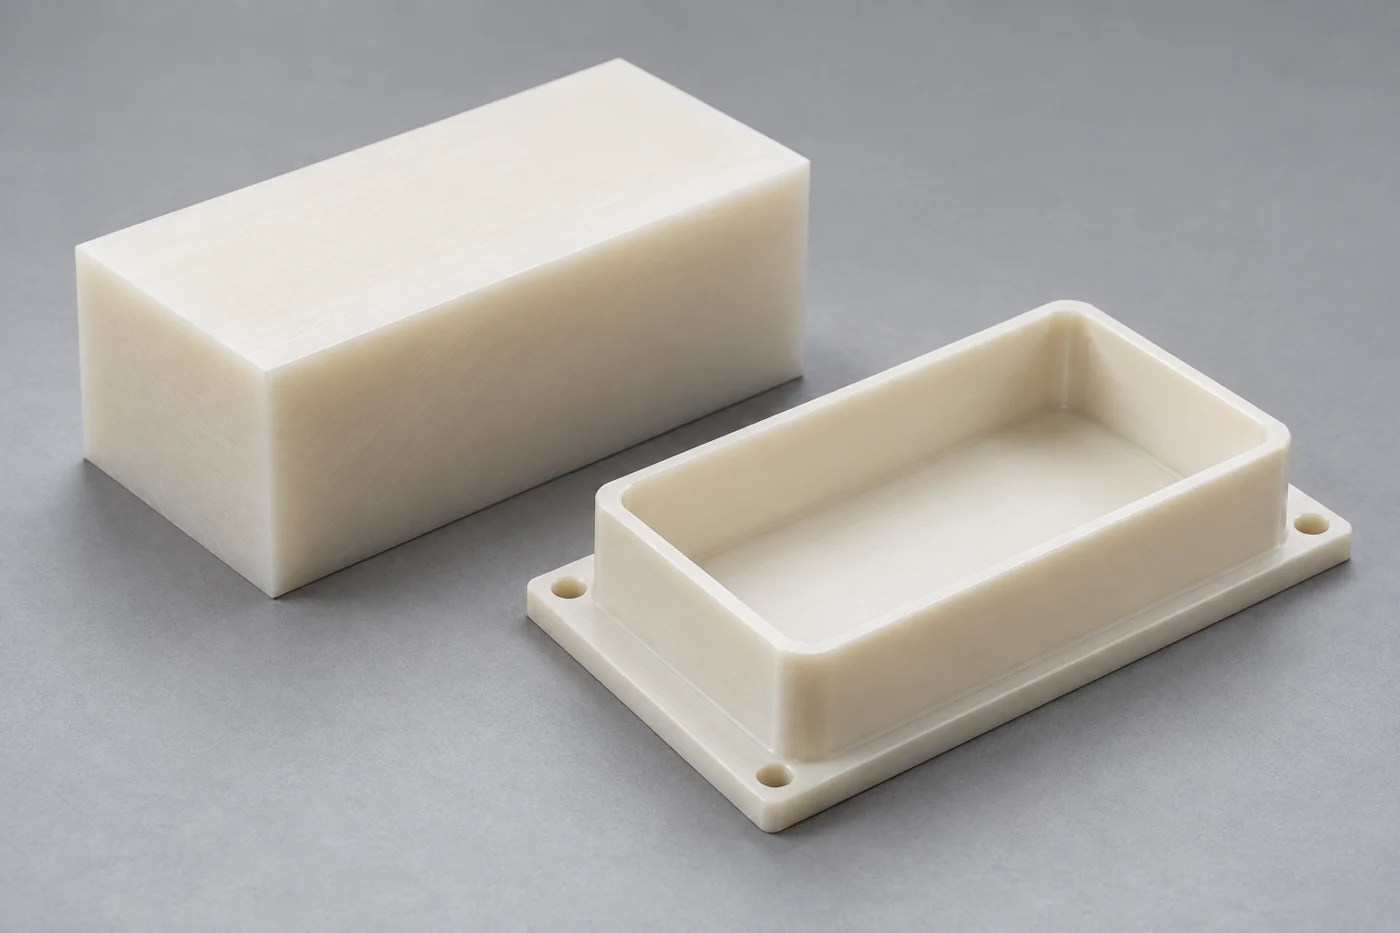
Für Käufer stellt sich die sinnvolle Frage, ob die vorgeschlagene Geometrie im vorgegebenen Material einheitlich hergestellt, gehandhabt und abgenommen werden kann. Es gibt keine allgemeingültige Mindestwandstärke für jeden Kunststoff. Wandhöhe, freitragende Spannweite, Eckgeometrie, Materialqualität und funktionale Belastung beeinflussen die Antwort. Dieser Leitfaden bietet eine praktische Überprüfungssequenz für ein maschinell bearbeitetes Tablett, Gehäuse, eine Hülse oder einen offenen Rahmen.
Was macht die Bearbeitung einer Kunststoffwand schwierig?
Dünnheit ist eine Beziehung zwischen Abmessungen und Unterstützung. Eine kurze Lippe hinter einem dicken Boden kann sich ganz anders verhalten als eine hohe Wand gleicher Dicke. Eine lange offene Seite kann sich auch dann biegen, wenn eine kleinere geschlossene Tasche stabil bleibt. Überprüfen Sie die vollständige Form, anstatt einen Dickenwert isoliert zu genehmigen.
Beim Schneiden, Spannen und Messen kommt es zu Kräften. Wenn diese Kräfte eine Wand bewegen, kann sich die scheinbare Geometrie während des Vorgangs ändern. Hitze und Veränderungen im inneren Spannungszustand des Materials können zu weiterer Bewegung führen. Diese Mechanismen können sich überschneiden, sodass eine einzelne Korrektur möglicherweise nicht jedes Dimensionsproblem löst.
Unterscheiden Sie eine unmittelbare Rückfederung von einer späteren Dimensionsänderung. Die unmittelbare Bewegung nach dem Lösen deutet auf Zurückhaltung und elastische Durchbiegung als mögliche Ursachen hin. Eine allmähliche Änderung erfordert eine umfassendere Überprüfung von Temperatur, Feuchtigkeit, Bestandshistorie und Eigenspannung. Die Beobachtungen helfen bei der Organisation der Ermittlungen; Sie begründen keinen Grund ohne Beweise.
Auch eine kleine Prototypenmenge benötigt einen Abnahmeplan. Ein attraktives Beispiel zeigt nicht, dass eine empfindliche Geometrie eine andere Einrichtung, Verpackungsmethode oder Wiederholungsbestellung überstehen kann. Nutzen Sie den ersten Artikel, um die vorgeschlagenen Herstellungs- und Inspektionsannahmen gemeinsam zu testen.
Definieren Sie zunächst den Funktionszustand
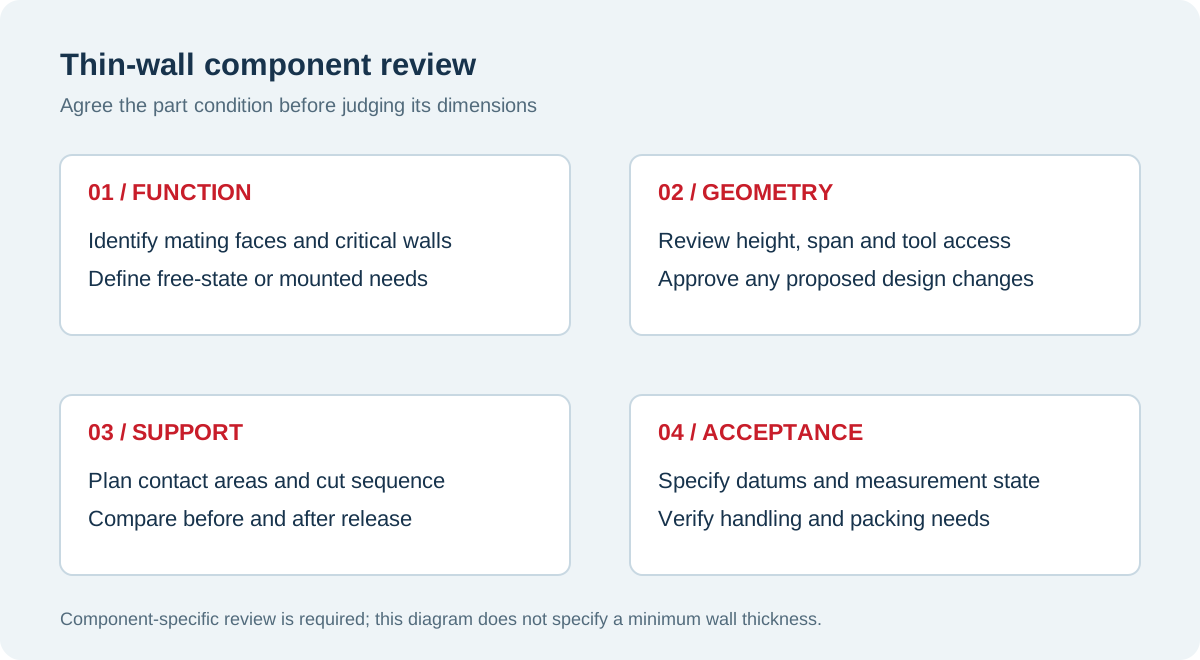
Stellen Sie fest, ob die Wand ein anderes Teil lokalisiert, eine Dichtung trägt, Geräte schützt oder einfach nur eine Abdeckung bietet. Diese Jobs erfordern unterschiedliche Kontrollen. Eine Dichtfläche benötigt möglicherweise eine definierte Beziehung zur Montagefläche. Bei einer kosmetischen Abdeckung kann es sein, dass nach der Installation eine vereinbarte Fuge und Oberflächenbeschaffenheit erforderlich ist.
Geben Sie an, ob eine Bemaßung im freien Zustand oder in einem definierten eingeschränkten Zustand gilt. Wenn eine Montagebeschränkung relevant ist, beschreiben Sie die Auflageflächen, Befestigungselemente, die Reihenfolge und die vereinbarte Belastungsmethode. Vermeiden Sie bei der Inspektion die Verwendung einer improvisierten Klemme, um ein flexibles Teil nachgiebig erscheinen zu lassen. Die Zurückhaltung muss eine dokumentierte Abnahmebedingung darstellen.
Besprechen Sie die Bezugspunkte vor der Bearbeitung. Ein schmaler, flexibler Rand kann eine schlechte Referenz für die Inspektion des restlichen Bauteils sein. Eine umfangreiche Montagefläche oder eine Reihe definierter Stützstellen können eine nützlichere Grundlage bieten. Die Konstruktionsbehörde sollte das Bezugsschema und etwaige Unterschiede zwischen Fertigungsreferenzen und Funktionsangaben genehmigen.
Verbinden Sie diese Anforderungen mit der Qualitäts- und Inspektionsgespräch. Fordern Sie Beweise an, die die kritischen Merkmale ansprechen, und nicht die allgemeine Aussage, dass jede Dimension überprüft wurde.
Verbessern Sie die Geometrie, bevor Sie die Prozesskomplexität erhöhen
Beginnen Sie damit, nicht unterstützte Spannweiten zu kürzen, sofern die Konstruktion dies zulässt. Ein dickerer lokaler Abschnitt, eine Rückkante oder eine Strukturrippe können die Reaktion einer Wand auf Schnitt- und Handhabungskräfte verändern. Bewerten Sie diese Änderungen anhand der tatsächlichen Funktion, des Reinigungsbedarfs und des verfügbaren Montageraums. Zusätzliches Material ist nur dann sinnvoll, wenn es den richtigen Lastpfad unterstützt.
Sorgen Sie für realistische Innenradien. Für sehr kleine Ecken können kleinere Werkzeuge mit größerer Reichweite erforderlich sein, insbesondere in tiefen Taschen. Überprüfen Sie, ob die Ecke funktional notwendig ist oder lediglich von einer Metallkonstruktion übernommen wurde. Wo ein anderes Teil in die Tasche passen muss, könnte eine lokale Eckenentlastung eine Diskussion wert sein, anstatt eine unnötig scharfe Innenecke zu fordern.
Halten Sie nach Möglichkeit ausreichend Material um die Befestigungslöcher herum. Eine Senkung durch einen schlanken Flansch kann einen zerbrechlichen Abschnitt unter dem Kopf des Befestigungselements hinterlassen. Fragen Sie, ob eine andere Befestigungsposition, eine Lastverteilungsfunktion oder eine überarbeitete Verbindung die Herstellung und Montage des Entwurfs erleichtern würde.
Änderungen bedürfen der Baugenehmigung. Ein Maschinist sollte nicht stillschweigend eine Wand verdicken oder eine Rippe hinzufügen, um die Ausbeute zu verbessern. Markieren Sie zulässige Alternativen auf einer Prüfzeichnung, zeichnen Sie die ausgewählte Revision auf und verwenden Sie diese Revision sowohl für das Angebot als auch für die Inspektion.
| Funktion wird überprüft | Warum es Aufmerksamkeit verdient | Nützliche Designdiskussion |
|---|---|---|
| Hohe offene Wand | Begrenzte Unterstützung in der Nähe der Schneidzone | Höhe reduzieren oder zulässige Stützgeometrie hinzufügen |
| Breiter, dünner Boden | Kann auf Spann- und Messkräfte reagieren | Definieren Sie Supportstandorte und staatliche Akzeptanz |
| Tiefe schmale Tasche | Beschränkt den Zugang zum Werkzeug und die Spanabfuhr | Überprüfen Sie Tiefe, Radien und Zugang von einer anderen Seite aus |
| Dünner Montageflansch | Konzentriert Spann- und Montagekräfte | Behalten Sie die lokale Dicke bei oder verteilen Sie die Last |
| Schlanker, gedrehter Ärmel | Eine radiale Einspannung kann ihre Form verändern | Bohrung, Außendurchmesser und Prüfzustand vereinbaren |
Wählen Sie eine Materialqualität und nicht nur einen bekannten Namen
Das Material muss der Anwendung genügen, bevor die Bearbeitbarkeit optimiert wird. Chemische Belastung, Temperatur, elektrische Anforderungen und Verschleiß können einen ansonsten geeigneten Kandidaten ausschließen. Identifizieren Sie die Lieferantenbezeichnung, Füllstoffe und Lagerform. Allein die Familienbezeichnung lässt zu viel Unsicherheit für ein anspruchsvolles dünnwandiges Bauteil.
Eine verstärkte Sorte kann die Steifigkeit und das Bearbeitungsverhalten verändern, bringt aber auch andere Überlegungen mit sich. Richtungseigenschaften, Werkzeugverschleiß, Oberflächenzustand und Anwendungskompatibilität müssen überprüft werden. Ersetzen Sie eine ausgefüllte Note nicht nur deshalb, weil eine Probe starrer erscheint. Nutzen Sie die technischen Informationen des identifizierten Produkts und besprechen Sie dessen Eignung mit dem Materiallieferanten.
Definieren Sie bei feuchtigkeitsempfindlichen Materialien den jeweiligen Zustand bei Messung und Verwendung. Ensingers Häufig gestellte Fragen zur Bearbeitung diskutiert Dimensionseffekte durch Feuchtigkeitsaufnahme in Polyamiden. Für ein dünnes Nylonelement sollten daher in der Einkaufsspezifikation etwaige Konditionierungsanforderungen angegeben werden, anstatt dass die Eingangskontrolle einen nicht spezifizierten Trocken- oder Umgebungszustand annimmt.
Vergleichen Sie Kandidaten mithilfe der vorgesehenen Funktion Leitfaden zur Auswahl technischer Kunststoffe. Die Wahl eines Premium-Polymers macht eine sinnvolle Geometrie und eine reproduzierbare Stützanordnung nicht überflüssig.
Planen Sie die Arbeit rund um Support und Release
Eine Vorrichtung muss den Bearbeitungslasten standhalten, ohne unzulässige Verformungen hervorzurufen. Mehr Klemmkraft ist nicht automatisch besser. Breite Auflageflächen und Unterstützung in der Nähe der Operation können sinnvoller sein als eine starke örtliche Fixierung. Behalten Sie den Werkzeugfreiraum, den Spanaustritt und den Schutz der bearbeiteten Flächen im gleichen Überblick.
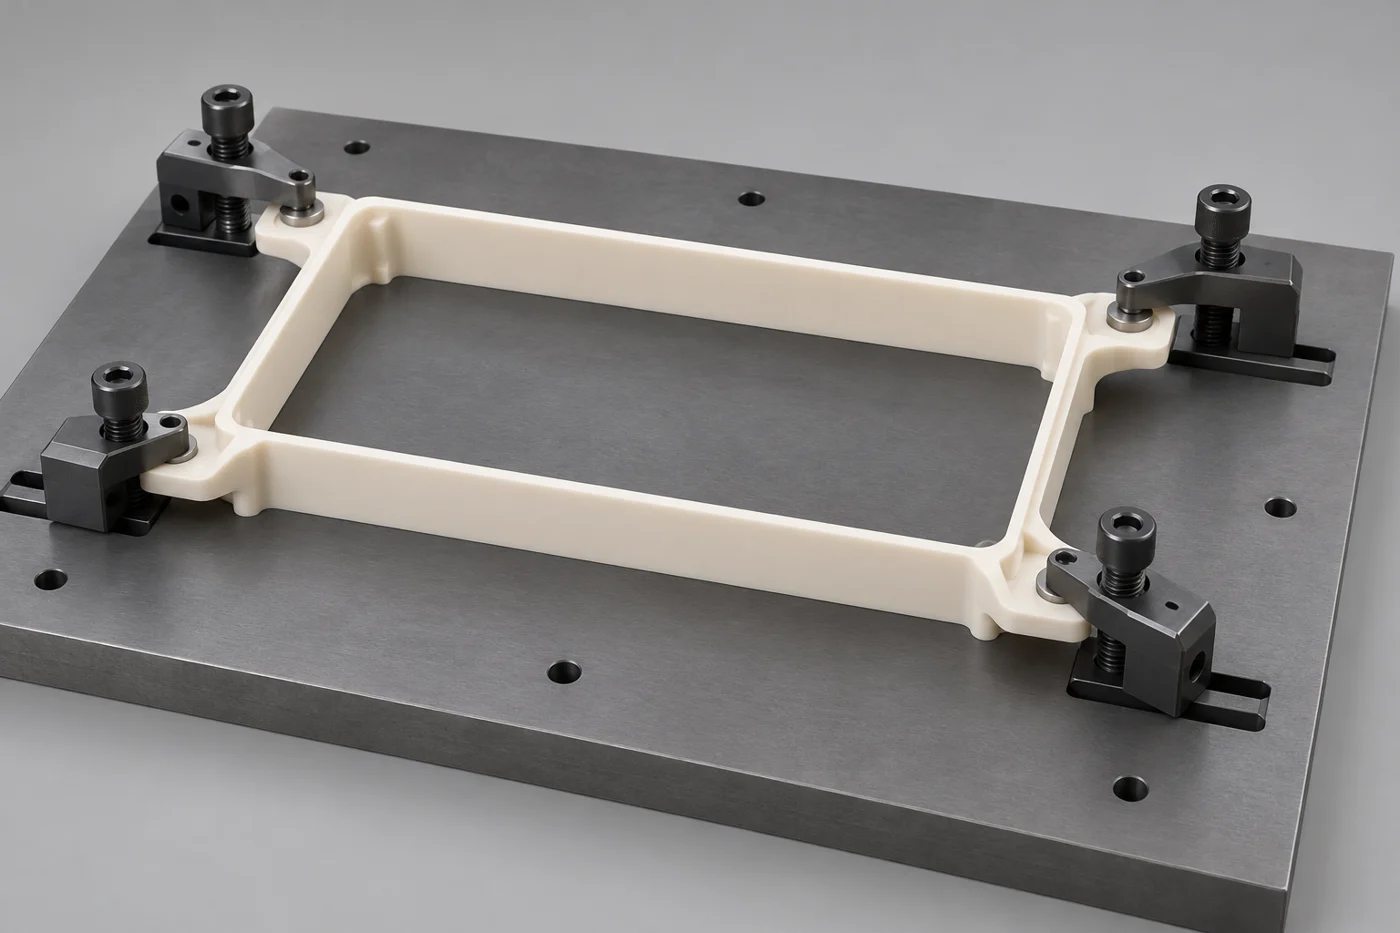
Berücksichtigen Sie bei einem offenen Tablett die Stelle, an der die Klammern auf erheblichem Material aufliegen können, während die umgebende Platte den Boden stützt. Bewerten Sie für einen Rahmen, ob temporäre Vorräte oder zugelassene Opferlaschen die Form bis zu späteren Operationen unterstützen können. Dabei handelt es sich um mögliche Prozessansätze, nicht um Anweisungen, die zu jedem Teil passen.
Die Abbildung der Vorrichtung zeigt einen offenen Polymerrahmen, der auf einer breiten Trägerplatte ruht, wobei die Klemmen auf kräftigen Außenlaschen positioniert sind. Der Zweck besteht darin, die Unterstützungsdiskussion zu veranschaulichen. Die tatsächlichen Laschenabmessungen, Kontaktkräfte und Schnittabstände erfordern einen komponentenspezifischen Plan und Versuch.
Für einige Plattengeometrien kann die Vakuum-Werkstückhalterung geeignet sein, die Eignung hängt jedoch von der verfügbaren Dichtungsfläche, den Leckagepfaden und den Schnittlasten ab. Durchgangslöcher und Taschenausbrüche können den Haltezustand während eines Programms verändern. Fordern Sie eine Prozessüberprüfung an, anstatt Vakuum als Universallösung für jeden dünnen Boden zu spezifizieren.
Geben Sie ein repräsentatives Feature während der Entwicklung des ersten Artikels frei und überprüfen Sie es erneut. Notieren Sie, ob sich seine Position ändert, wenn die Rückhaltevorrichtung entfernt wird. Das Ziel besteht darin, die Beziehung zwischen dem Aufbau und der fertigen Geometrie zu verstehen und nicht darin, den Vorrichtungsdruck als undokumentierte Anpassung an die endgültigen Abmessungen zu verwenden.
Sequenzielle Materialentfernung, um die Kontrolle zu behalten
Lassen Sie genügend Material für eine nützliche Unterstützung während der ersten Arbeiten übrig und nähern Sie sich dann der fertigen Geometrie in einer geplanten Reihenfolge. Die entsprechenden Zulagen hängen vom Material und Teil ab. Es gibt keine einheitliche Schruppzugabe oder Anzahl an Durchgängen, die bei allen technischen Kunststoffen ein stabiles Ergebnis garantiert.
Besprechen Sie, wie gegensätzliche Gesichter und tiefe Taschen angegangen werden. Durch das Entfernen eines großen Volumens von einer Seite können Bewegungen sichtbar werden, die im ursprünglichen Rohling nicht erkennbar waren. Die Leitfaden zum Verzug bei der Kunststoffbearbeitung erklärt, warum Abtragen und Zurückhalten zusammen betrachtet werden sollten.
Scharfe Werkzeuge, Abstand und Spanabfuhr sind weiterhin unerlässlich. Mitsubishi Chemical Group Werkzeugsatz für Maschinisten legt Wert auf die Kontrolle der Wärme und die Entfernung von Spänen bei der Kunststoffbearbeitung. Wenden Sie die Anleitung auf das identifizierte Lagerprodukt und den identifizierten Lagervorgang an, anstatt ein Metallschneiderezept unverändert zu übertragen.
Gehen Sie nicht davon aus, dass ein extrem leichter Durchgang immer das beste Ergebnis liefert. Reibung, Spanbildung, Werkzeuggeometrie und freitragende Wandbewegung müssen gemeinsam bewertet werden. Der Prozess sollte einen sauberen Schnitt und eine akzeptable freigegebene Geometrie aufweisen. Dieser Artikel enthält absichtlich keine universelle Geschwindigkeits- oder Vorschubtabelle für eine nicht spezifizierte Maschine, ein nicht spezifiziertes Werkzeug und ein nicht spezifiziertes Polymer.
Wenn eine zwischenzeitliche Spannungsentlastung vorgeschlagen wird, überprüfen Sie die Kompatibilität mit der Steigung und Geometrie, bevor Sie sie zur Route hinzufügen. Der Anleitung zum Glühen beschreibt die benötigten Informationen. Eine Wärmebehandlung ist kein Ersatz für die Korrektur einer ungeeigneten Vorrichtung oder eines unmöglichen Abnahmezustandes.
Prüfen Sie, ohne das Teil in seine Form zu zwingen
Inspektionsgeräte können eine flexible Funktion beeinflussen. Ein Kontaktinstrument mit übermäßiger Kraft kann die Wand, die es messen soll, verschieben. Definieren Sie den Support- und Messansatz für kritische Dimensionen. Wenn berührungslose Geräte vorgeschlagen werden, bestätigen Sie, dass die gewählte Methode die tatsächliche Oberfläche, die Kanten und die erforderliche Merkmalsbeziehung auflösen kann.
Vereinbaren Sie Temperatur- und Konditionierungsanforderungen im Voraus. Erfassen Sie den relevanten Zustand, anstatt unmittelbar nach der Bearbeitung Messungen vorzunehmen und diese als endgültig zu betrachten. Wenn in der Zeichnung eine eingeschränkte Prüfung angegeben ist, identifizieren Sie die Vorrichtung und die Methode, damit ein anderer Prüfer das Ergebnis reproduzieren kann.
Vergleichen Sie Messungen vor und nach der Freigabe, wenn Sie eine Diskrepanz untersuchen. Das Wiederholen derselben Messung unter derselben nicht dokumentierten Kraft kann konsistente Zahlen liefern, ohne das Problem aufzudecken. Der nützliche Beweis ist, wie die Geometrie auf kontrollierte Änderungen in Bezug auf Unterstützung, Zurückhaltung und Zeit reagiert.
Bei empfindlichem Rand oder dünnem Boden gehört auch die Verpackung zur Abnahmeplanung. Vermeiden Sie Anordnungen, die während des Transports zu unkontrollierten Biegebelastungen führen. Definieren Sie, wo das Teil abgestützt werden kann und ob der Kontakt mit einer fertigen Fläche zulässig ist. Handlungsanweisungen sollten sich an den funktionalen Prioritäten der Zeichnung orientieren.
Eine hypothetische Wohnungsbewertung
Betrachten Sie ein vorgeschlagenes maschinell bearbeitetes Gehäuse mit einer tiefen Mitteltasche, einem breiten Boden und einem schmalen oberen Rand. Es handelt sich hierbei um ein Designbeispiel, nicht um ein TOPS-Kundengehäuse. In der ursprünglichen Anfrage gelten für jede Wand dieselben strengen Maßanforderungen, ohne dass der Prüfzustand angegeben wird.
Eine nützliche Übersicht beginnt mit den Passflächen. Als kritisch erachtet der Käufer den Montagesockel und eine Anschlussöffnung. Das Designteam kann dann größere Toleranzen für nicht funktionale Außenflächen, einen größeren Inneneckenradius und umfangreiche Klemmstellen in Betracht ziehen, die bis zur Fertigstellung verfügbar bleiben.
Die Parteien vereinbaren außerdem, wie das Gehäuse bei der Inspektion abgestützt wird und welche Maße nach der Freigabe gelten. Dies garantiert keinen Produktionserfolg. Dadurch entsteht ein aussagekräftiger Erstmusterversuch, da Lieferant und Käufer die gleichen Akzeptanzbedingungen testen, anstatt unabhängige Messungen zu vergleichen.
Was Sie in Ihre Angebotsanfrage aufnehmen sollten
Senden Sie die aktuelle Zeichnung und das aktuelle Modell, die Menge, die Materialbezeichnung und die Revision. Markieren Sie die kritischen Wände, Funktionsbezüge und Flächen, die frei von Klemmspuren bleiben müssen. Identifizieren Sie alle Maße, die für die Montage gelten, zusammen mit den zugelassenen Halte- oder Montagedetails.
Erklären Sie, ob Designänderungen möglich sind und wer diese genehmigen kann. Ein Lieferant kann nützlicheres Feedback geben, wenn ein Radius, eine Wandhöhe oder eine Klemmlasche zur Überprüfung offen sind. Wenn die Geometrie festgelegt ist, sagen Sie dies, bevor ein Angebot eine einfachere Alternative annimmt.
Fordern Sie die Erstmusternachweise, Verpackungsvorgaben und Nachbestellungskontrollen an, die Sie tatsächlich benötigen. Für individuell gefertigte KunststoffteileDie Produktionskosten umfassen Einrichtung und Überprüfung sowie Schnittzeit. Vergleichen Sie Angebote mit derselben Zeichnungsrevision und demselben Akzeptanzumfang.
Häufig gestellte Fragen
Was ist die Mindestwandstärke für CNC-gefrästen Kunststoff?
Es gibt keinen universellen Wert. Die realisierbare Dicke hängt von Wandhöhe, Spannweite, Material, Zugang, Unterstützung und Toleranzen ab. Reichen Sie die vollständigen Geometrie- und Funktionsanforderungen zur Prüfung ein, anstatt ein Design nur aufgrund der Dicke zu genehmigen.
Kann eine dünne Wand beim Einspannen genau sein, aber nach dem Lösen versagen?
Ja. Die Zurückhaltung kann ein flexibles Element in einer anderen Form halten. Geben Sie an, ob die Annahme frei oder eingeschränkt erfolgt, und dokumentieren Sie alle für letztere verwendeten Vorrichtungen. Messungen des ersten Artikels sollten den erforderlichen Zustand berücksichtigen.
Sollte jedes dünne Kunststoffteil geglüht werden?
Nein. Die Entscheidung hängt vom Lagerbestand, der Materialprognose und der beobachteten oder erwarteten Bewegung ab. Jeder vorgeschlagene Zyklus muss überprüft werden. Das Glühen kann ein ungeeignetes Bezugsschema oder eine übermäßige Verzerrung der Vorrichtung nicht ausgleichen.
Ist eine engere Toleranz der beste Weg, um die Passung der Baugruppe zu verbessern?
Beginnen Sie mit Funktionsdaten, Betriebsbedingungen und den passenden Teilen. Eine engere Zahl erklärt nicht, welcher Zustand gemessen werden soll. Eine angemessene Toleranz mit einer klaren Prüfmethode ist sinnvoller als eine mehrdeutige Anforderung.
Besprechen Sie Ihr dünnwandiges Bauteil
Senden Sie TOPS Plastics Ihre Zeichnung zur Überprüfung. Geben Sie Material, Menge und kritische Abnahmebedingungen an. Identifizieren Sie, wo Geometrieänderungen zulässig sind, damit die Diskussion vor einer Produktionsverpflichtung auf Wandunterstützung, Bearbeitungszugang und Inspektion eingehen kann.