
PV-Grenzwerte für Kunststofflager helfen Ihnen, den kombinierten Druck und die Gleitgeschwindigkeit zu überwachen. Sie garantieren keine Lagerlebensdauer. Berechnen Sie Ihren Betriebseinsatz und überprüfen Sie dann die genaue Sorte, die passende Welle, die Temperatur und die Installation. Dieser Leitfaden erläutert die Berechnung und die Nachweise, die Sie vor der Bestellung von kundenspezifischen Lagern benötigen.
Was bedeutet ein PV-Grenzwert für Kunststofflager?
Der PV-Grenzwert eines Kunststofflagers beschreibt eine Druck-Geschwindigkeits-Grenze unter angegebenen Testbedingungen.
Der Druck stellt die Last dividiert durch eine definierte Auflagefläche dar. Die Geschwindigkeit stellt die relative Gleitgeschwindigkeit am Kontakt dar. Ihr Produkt hilft bei der Charakterisierung der Gleitlast. Ein PV-Grenzwert gehört zu einem bestimmten Material und einer bestimmten Testanordnung.
Sie benötigen daher die Bedingungen hinter der Nummer. Fragen Sie, welche Geometrie, Temperatur, Welle, Schmierung und Ausfallkriterium dazu geführt haben. Bewahren Sie diese Details neben dem gemeldeten Wert auf. Eine eigenständige Nummer kann Ihnen nicht sagen, ob Ihre Installation geeignet ist.
Behandeln Sie die Anwendungs-PV als ersten Filter. Das Bestehen dieses Filters bedeutet, dass eine weitere Überprüfung gerechtfertigt ist. Es erfolgt keine Genehmigung der Zeichnung, keine Vorhersage des Verschleißes oder Festlegung eines Austauschintervalls.
Wie berechnet man den Gleitlager-PV?
Berechnen Sie für ein einfaches Radialgleitlager den projizierten Druck und die Oberflächengeschwindigkeit der Welle, bevor Sie sie multiplizieren.
Verwenden Sie diese Abschirmungsbeziehungen für eine zylindrische Welle, die sich in einer stationären Hülse dreht. Verwenden Sie durchgehend einheitliche Einheiten. Die Designleitfaden für Mitsubishi Chemical Advanced Materials erklärt die projizierte Fläche und den PV-Betrieb.
| Menge | Beziehung | Hier verwendete Einheiten |
|---|---|---|
| Projizierte Fläche A | d × L | mm² |
| Durchschnittlicher projizierter Druck p | F/A | N/mm², entspricht MPa |
| Relative Oberflächengeschwindigkeit v | π × d × n / 60000 | m/s |
| Bewerbung PV | p × v | MPa·m/s |
Hier ist F die Radiallast in Newton. Der Wellendurchmesser d und die Lagerlänge L betragen Millimeter. Die relative Drehzahl n beträgt Umdrehungen pro Minute.
Verwenden Sie die projizierte Fläche, nicht die gesamte zylindrische Bohrungsoberfläche. Dieser Durchschnitt löst den lokalen Druck aufgrund von Fehlausrichtung oder Kantenkontakt nicht auf. Eine Anlaufscheibe erfordert eine andere Kontaktflächen- und Geschwindigkeitsanalyse.
Ein funktionierendes Screening-Beispiel
Betrachten Sie ein Beispiel für ein erfundenes Gleitlager mit einer Welle von 20 mm, einer Lagerlänge von 25 mm und einer Radiallast von 500 N. Gehen Sie von einer relativen Drehung bei 120 U/min aus. Bei diesen Eingaben handelt es sich um Arithmetik, nicht um ein genehmigtes Design oder einen Kundenfall.
- Die projizierte Fläche beträgt 20 × 25 = 500 mm².
- Der durchschnittliche projizierte Druck beträgt 500 / 500 = 1 MPa.
- Die Oberflächengeschwindigkeit beträgt π × 20 × 120 / 60000 = etwa 0,126 m/s.
- Der Anwendungs-PV beträgt etwa 0,126 MPa·m/s.
Das Ergebnis ist eine Zollschätzung, keine Materialbewertung. Sie benötigen weiterhin eine kompatible Gütegrenze und separate Druck-, Geschwindigkeits- und Temperaturprüfungen. Notieren Sie, ob die Last konstant, variabel oder nur kurzzeitig vorhanden ist.
Verwechseln Sie nicht Meter pro Minute mit Meter pro Sekunde. Werte, die diese Geschwindigkeitseinheiten verwenden, unterscheiden sich um sechzig. Halten Sie beim Vergleich von Lieferantendokumenten die ursprünglichen Dateneinheiten sichtbar.
Überprüfen Sie die Empfindlichkeit, bevor Sie eine Sorte auswählen
Anhand desselben Beispiels können Sie ermitteln, welche Annahmen Beachtung verdienen. Eine Verdoppelung der Last verdoppelt den berechneten Druck und PV. Eine Verdoppelung der Drehzahl verdoppelt die berechnete Geschwindigkeit und PV. Keine Änderung sagt aus, ob die ursprüngliche Note weiterhin geeignet ist.
Mit zunehmender Länge sinkt der prognostizierte Nenndruck, wenn die angenommene Lastverteilung gültig bleibt. Allerdings beweist diese Berechnung keinen gleichmäßigen Kontakt entlang eines längeren Ärmels. Überprüfen Sie die Ausrichtung und den verfügbaren Wohnraum, bevor Sie eine Änderung vorschlagen.
Diese einfache Sensibilitätsübung hilft Ihnen, fehlende Eingaben zu priorisieren. Wenn die Belastungsschätzung unsicher ist, beheben Sie sie, bevor Sie kleine Unterschiede zwischen den Kandidatenmaterialien vergleichen. Behalten Sie die ursprüngliche Berechnung neben jedem überarbeiteten Szenario bei.
Warum können gleiche PV-Werte zu unterschiedlichen Ergebnissen führen?
Gleiche PV-Werte können unterschiedliche Druck-, Geschwindigkeits- und Kontaktbedingungen verbergen.
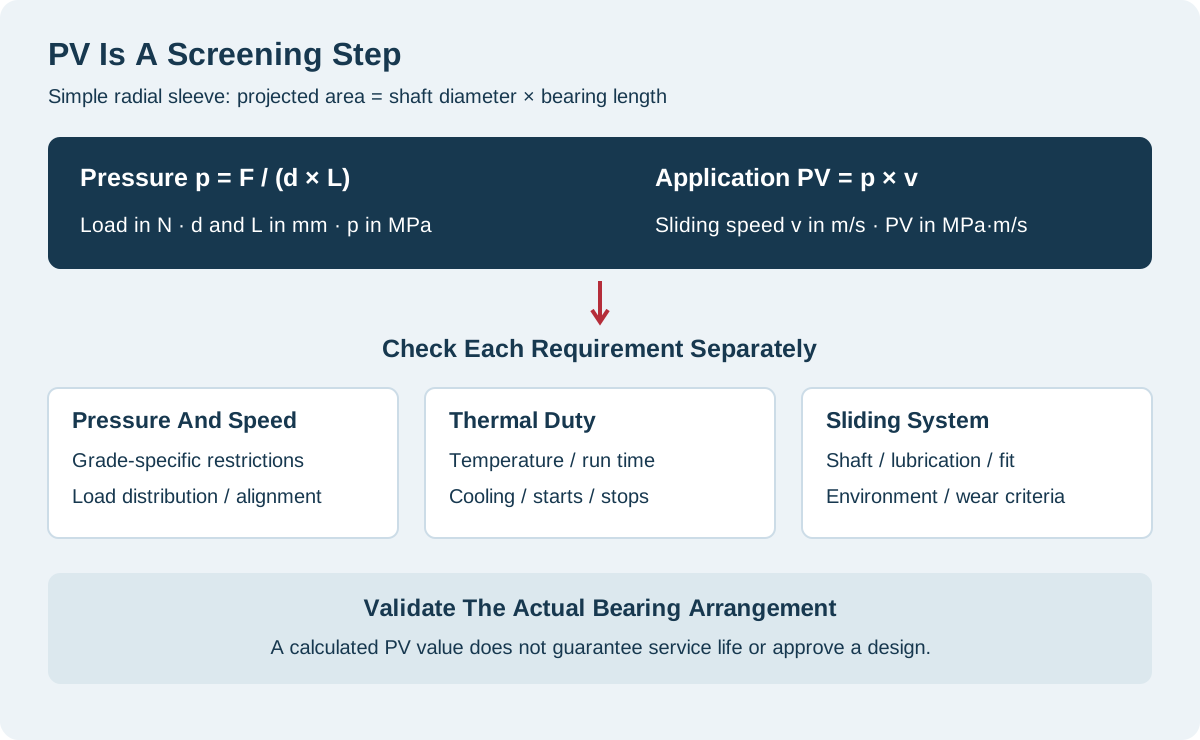
Betrachten Sie zwei hypothetische Belastungen: 2 MPa bei 0,05 m/s und 0,5 MPa bei 0,20 m/s. Beide rechnen mit 0,10 MPa·m/s. Der erste hat den vierfachen prognostizierten Druck. Der zweite hat die vierfache Gleitgeschwindigkeit.
Diese Arithmetik macht die Aufgaben nicht austauschbar. Überprüfen Sie jeden Druck und jede Geschwindigkeit anhand der separaten Einschränkungen der ausgewählten Klasse. Vergleichen Sie auch Verformung, Kontakttemperatur und Verschleißanforderungen.
Das Screening-Diagramm trennt diese Prüfungen bewusst. Kombinieren Sie unabhängige Grenzwerte nicht in einer universellen Genehmigungslinie. Wenn ein Lieferant einen Druck-Geschwindigkeits-Umschlag veröffentlicht, verwenden Sie den relevanten Betriebspunkt innerhalb dieses Umschlags.
Wie wirken sich Temperatur und Arbeitszyklus auf die Überprüfung aus?
Temperatur und Betriebszyklus bestimmen, ob die Labor-PV-Informationen Ihren tatsächlichen Anforderungen entsprechen.
Die Umgebungstemperatur ist nur ein Eingang. Die Kontakttemperatur spiegelt auch die Reibungserwärmung und die Wärmeabfuhr der Baugruppe wider. Victrex erklärt Reibung und Wärmeentwicklung als Teil des Schiebesystems.
Trennen Sie kontinuierliche Rotation von kurzen Bewegungen mit Abkühlphasen. Zwei Maschinen können die gleiche Spitzengeschwindigkeit haben, jedoch unterschiedliche thermische Vorgeschichten aufweisen. Zeichnen Sie Laufzeit, Stoppzeit, Starts, Umkehrungen und Temperaturbelastung auf.
Verwenden Sie ausschließlich die anwendbare Korrekturmethode des ausgewählten Materiallieferanten. Der Mitsubishi-Leitfaden enthält Temperatur- und Zykluskorrekturen für das Lagerdesign-Framework. Übertragen Sie diese Faktoren nicht auf unabhängige Noten oder Tests.
Untersuchen Sie als technischen Überprüfungsschritt die wärmste glaubwürdige Sequenz. Dies kann eine wiederholte Indizierung, einen Neustart nach einem Hot Soak oder einen unerwartet längeren Betrieb umfassen. Identifizieren Sie Annahmen, die einer Messung bedürfen, anstatt sie stillschweigend als bekannt zu betrachten.
Warum müssen Sie die Welle und die Schmierung angeben?
Sie wählen ein Gleitmaterialpaar aus, sodass die passende Welle und die Schmierung in die Lagerspezifikation gehören.
Die Ensinger-Reibungs- und Verschleißführung beschreibt Reibungskoeffizienten als systemabhängig. Oberflächenbeschaffenheit, Paarung und Umgebung beeinflussen das Ergebnis.
Notieren Sie Schaftmaterial, Beschichtung, Härte und Oberflächenbeschaffenheit. Geben Sie Rauheitsparameter und Messrichtung an, wenn die Zeichnung dies erfordert. Beschreiben Sie die Gegenfläche nicht nur als glatt oder poliert.
Geben Sie an, ob der Betrieb trocken, anfangs gefettet, kontinuierlich geschmiert oder einer Prozessflüssigkeit ausgesetzt ist. Erstmontagefett stellt nicht automatisch einen dauerhaft geschmierten Zustand her. Identifizieren Sie das Schmiermittel und alle Reinigungschemikalien.
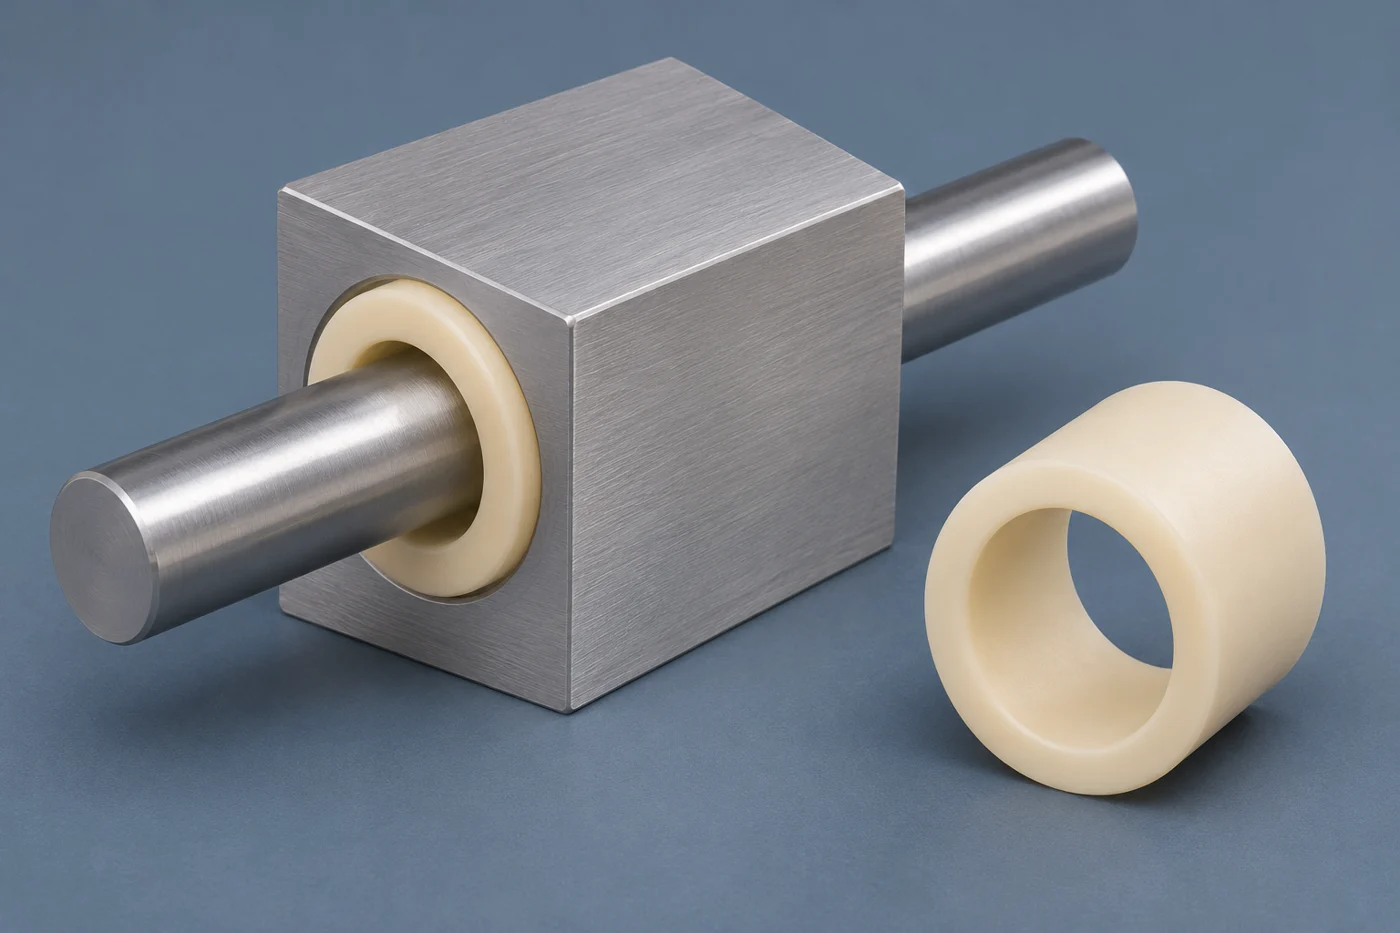
Die Einbaudarstellung zeigt den Zusammenhang zwischen Hülse, Welle und Gehäuse. Seine Geometrie ist konzeptionell und legt keine genehmigte Passform fest. Für die Dimensionsüberprüfung nutzen Sie unsere separate Abstandsführung für Kunststoffbuchsen.
Beschreiben Sie auch den Zugang zu Verschmutzung und Wartung. Ein sauberer Laborvergleich kann nicht feststellen, wie Ihre Maschine mit Staub, Schmutz oder Reinigungsrückständen umgeht. Nehmen Sie diese Bedingungen in den Validierungsplan auf.
Wie sollten Sie Lagerqualitäten vergleichen?
Vergleichen Sie genaue Lagerqualitäten unter relevanten Bedingungen, anstatt die Namen der Polymerfamilien nach einer PV-Zahl zu ordnen.
Beginnen Sie mit einer Kandidatenliste, die von der Betriebsumgebung unterstützt wird. Dann fordern Sie sortenspezifische Gleitdaten, verfügbare Lagerformulare und Dokumentationen an. Bewahren Sie die Identität jedes Testergebnisses und Angebots auf.
Die VICTREX 150FW30 Datenblatt veranschaulicht, warum die Benennung wichtig ist. Es identifiziert eine verstärkte Reibungs- und Verschleiß-PEEK-Formulierung, die als Formgranulat geliefert wird. Es stellt keine Verfügbarkeit Ihrer gewünschten bearbeiteten Rohteilform dar.
Nutzen Sie diese Unterscheidung, wenn Sie Alternativen prüfen. Ein Harzdatenblatt, ein Rohlingsformdatenblatt und eine fertige Lagerspezifikation beantworten verschiedene Fragen. Bestätigen Sie, welches Dokument das Material beschreibt, das Sie tatsächlich erhalten.
Genehmigen Sie kein nicht spezifiziertes Äquivalent basierend auf der Farbe oder einem gemeinsamen Basispolymer. Bitten Sie den Lieferanten, vor der Herstellung vorgeschlagene Substitutionen zu ermitteln. Überprüfen Sie alle geänderten Füllstoff-, Prozess- oder Materialbezeichnungen anhand Ihres Qualifikationsnachweises.
| Dokumentenprüfung | Frage für Ihre Bewertung |
|---|---|
| Materielle Identität | Sind die genaue Sorte und die gelieferte Lagerform angegeben? |
| Testkonfiguration | Entspricht der gemeldete Kontakt der vorgeschlagenen Lagerpflicht? |
| Betriebsbedingungen | Werden Druck, Geschwindigkeit, Temperatur und Schmierung erfasst? |
| Akzeptanzbasis | Beschreibt der gemeldete Grenzwert Fehler, Verschleiß oder einen anderen Endpunkt? |
| Anwendungsnachweise | Welche verbleibenden Unterschiede müssen in Ihrer Baugruppe getestet werden? |
Bewahren Sie diese Antworten in Ihrem Auswahlprotokoll auf. Ein fehlendes Testdetail ist eine zu klärende Frage und kein Beweis für die Gleichwertigkeit. Wenn der Lieferant keinen relevanten Vergleich herstellen kann, vermeiden Sie es, die Tabelle als validiertes Materialranking darzustellen.
Welche Bewerbungsdetails ändern den Screening-Ansatz?
Lagergeometrie und Bewegung bestimmen, welche Berechnungen und Tests Sie benötigen.
| Anwendung | Zu erfassende Informationen | Überprüfen Sie vor dem Angebot |
|---|---|---|
| Rotierende Radialhülse | Belastung, Wellendurchmesser, Länge, relative Drehzahl | Projizierter Druck, Oberflächengeschwindigkeit, Einbaupassung |
| Oszillierender Drehpunkt | Lastverlauf, Winkel, Frequenz, Verweilzeit | Umkehrungen und lokales Kontaktverhalten |
| Anlaufscheibe | Axiallast, Ringabmessungen, Rotation | Kontaktfläche und Geschwindigkeit über die Schlagfläche |
| Lineare Gleitführung | Lastverteilung, Weg, Geschwindigkeit | Unterstützter Bereich und Ausrichtung |
| Flanschhülse mit Schub | Radialer und axialer Betrieb | Separate Hülsen- und Flanschauswertungen |
Geben Sie für die Oszillation den Bewegungsverlauf an, anstatt ihn durch die geschätzte kontinuierliche Drehzahl zu ersetzen. Erläutern Sie bei kombinierten Lasten, welche Oberflächen die jeweilige Last tragen. Ein zur axialen Fixierung verwendeter Flansch ist nicht automatisch eine zugelassene Drucklagerfläche.
Wenn sich mehrere Lager eine Welle teilen, geben Sie die Lageranordnung an. Teilen Sie die Gesamtlast nicht gleichmäßig auf, es sei denn, die Montageanalyse unterstützt diese Annahme. Identifizieren Sie Querlasten und Änderungen im Maschinenzyklus.
Was muss bei der Bearbeitung und Inspektion kontrolliert werden?
Bei der Bearbeitung und Prüfung müssen die in der Zeichnung definierten Schnittstellen, die bei Ihrer Lagerbewertung verwendet werden, erhalten bleiben.
Geben Sie Bohrung, Außendurchmesser, Länge und Funktionszusammenhänge an. Identifizieren Sie die Abmessungen, die die Installation und die freie Bewegung steuern. Vereinbaren Sie, ob kritische Prüfungen vor der Installation oder in einem repräsentativen Gehäuse erfolgen.
Unser Kundenspezifischer Service für Kunststofflager deckt zeichnungsbasierte Glatt-, Hülsen-, Flansch- und Druckkomponenten ab. Der Fertigungsumfang hängt von der Material- und Geometrieprüfung ab. Es allein stellt keine Bewertung der Anwendungslebensdauer dar.
Achten Sie darauf, dass Rillen, Schlitze und Schmierungsmerkmale klar erkennbar sind. Besprechen Sie, wie sich die einzelnen Funktionen auf die Unterstützung, den Bearbeitungszugriff und die Inspektion auswirken. Fügen Sie kein generisches Rillenmuster hinzu, ohne die tatsächliche Aufgabe zu überprüfen.
Definieren Sie akzeptable Kanten und Sauberkeit in der Nähe von Gleitflächen. Bei der Inspektion sollte eine für das Material und die Funktion geeignete Methode angewendet werden. Beziehen Sie vereinbarte Maßbedingungen in die mit ein Erstmusterprüfplan.
Bewahren Sie die genehmigte Zeichnungsrevision zusammen mit der Materialidentität und dem Inspektionsbericht auf. Ein Maßdurchlauf bestätigt die geprüften Eigenschaften. Es ersetzt keine funktionelle Lagerprüfung.
Wie validieren Sie ein Kandidatenlager?
Validieren Sie den Kandidaten anhand eines schriftlichen Funktionstests, der die beabsichtigten Maschinenbedingungen darstellt.
Der öffentliche Geltungsbereich von ASTM D3702-24 beschreibt einen Verschleiß- und Reibungstest für Anlaufscheiben. Es wird außerdem darauf hingewiesen, dass die Testbedingungen die Ergebnisse beeinflussen und die Feldkorrelation bewertet werden muss. Ein Laborergebnis stellt daher keine automatische Genehmigung Ihrer Hülsenbaugruppe dar.
Erstellen Sie einen Testplan, bevor Sie Kandidaten vergleichen. Definieren Sie, was Erfolg bedeutet und wie er gemessen wird. Beziehen Sie diese praktischen Kontrollpunkte ein:
- Bestätigen Sie die Sorte, die Materialform und die Spezifikation der passenden Welle.
- Notieren Sie die Anfangsabmessungen, den Einbauabstand und den Montagevorgang.
- Reproduzieren Sie repräsentative Lasten, Bewegungen, Umgebung und Schmierung.
- Verfolgen Sie Temperatur, Betriebsdrehmoment, Geräusch und messbaren Verschleiß.
- Überprüfen Sie das Lager und die Welle in geplanten Abständen.
- Vergleichen Sie die Ergebnisse mit vereinbarten funktionalen Akzeptanzkriterien.
Legen Sie Stoppbedingungen fest, die der Maschine und der Prüfanordnung entsprechen. Erfassen Sie abnormale Erwärmung, Verklebungen oder sichtbare Schäden, anstatt den geplanten Lauf einfach fortzusetzen. Verwenden Sie eine für die Anwendung geeignete technische Überwachung.
Vermeiden Sie es, mehrere Variablen zwischen Vergleichsläufen zu ändern. Wenn sich die Wellenoberfläche mit der Sorte ändert, werden im Ergebnis zwei Systeme verglichen. Halten Sie diesen Unterschied in Ihren Schlussfolgerungen sichtbar.
Wählen Sie funktionale Akzeptanzkriterien, bevor Sie die Ergebnisse untersuchen. Beispielsweise kann es sein, dass Ihre Maschine nach einem bestimmten Arbeitsablauf einen definierten Bewegungsbereich benötigt. Notieren Sie, wie sich Spiel, Temperatur und Verschleiß auf diese Anforderung auswirken. Ein Lager, das sich noch dreht, kann dennoch Ihre Positionierungs- oder Wartungsanforderungen nicht erfüllen.
Was macht eine Lageranfrage nützlich?
Eine nützliche Lager-Ausschreibung verbindet Fertigungsanforderungen mit den Betriebsnachweisen, die für die Materialprüfung erforderlich sind.
Die Arbeitsblatt zur Lagerkonstruktion von Ensinger fordert Informationen zu Welle, Gehäuse, Bewegung und Service an. Sie können Ihre Anfrage nach diesen Kategorien organisieren.
Trennen Sie bestätigte Anforderungen von Annahmen. Markieren Sie fehlende Daten als unbekannt und identifizieren Sie, wer sie erhalten kann. Dadurch wird verhindert, dass aus einer vorläufigen Schätzung eine unbeabsichtigte Leistungszusage wird.
Vergleichen Sie Angebote zum gleichen Material-, Zeichnungs-, Prüf- und Dokumentationsumfang. Berücksichtigen Sie die Anzahl der Prototypen, Wiederholungsmengen und den erwarteten Ersatzbedarf. Überprüfen Sie die Lagerauslastung, sekundäre Merkmale und den Prüfaufwand sowie den Stückpreis.
Für eine projektspezifische Überprüfung, Kontaktieren Sie uns mit CAD, Zeichnungsrevision, Qualität, Mengen und kritischen Schnittstellen. Fügen Sie Last-, Bewegungs-, Temperatur-, Wellen-, Schmierungs- und Validierungsanforderungen hinzu. Vereinbaren Sie den vertraulichen Umgang mit Dateien, bevor Sie vertrauliche Designs senden.
Häufig gestellte Fragen
Verwenden Sie diese Antworten, um häufige Fragen zum PV-Screening zu klären, bevor Sie Ihre Lagerspezifikation genehmigen.
Ist PV eine maximale Belastbarkeit?
Nein. PV kombiniert Druck und Gleitgeschwindigkeit. Sie müssen den Druck auch separat überprüfen, einschließlich stationärer Belastung und lokaler Kontaktbedingungen.
Garantiert ein niedriger PV eine lange Lagerlebensdauer?
Nein. PV gibt keine akzeptablen Verschleiß-, Dimensionsstabilitäts- oder Austauschintervalle an. Validieren Sie diese Anforderungen unter repräsentativen Servicebedingungen.
Kann ich jeden Datenblatt-PV-Wert direkt vergleichen?
Vergleichen Sie die Werte erst, nachdem Sie die Einheiten, die Testgeometrie, die Temperatur, die Gegenlauffläche und die Schmierung überprüft haben. Unterschiedliche Testbedingungen können ein aussagekräftiges Ranking verhindern.
Kann ich die Hülsenformel für eine Anlaufscheibe verwenden?
Nein. Eine Anlaufscheibe benötigt eine eigene Kontaktflächen- und Gleitgeschwindigkeitsanalyse. Die Geschwindigkeit variiert mit dem Radius über eine ringförmige Fläche.
Sollte ich den gesamten Maschinenzyklus mitteln?
Notieren Sie die Spitzenbedingungen und den Zeitpunkt, bevor Sie eine Mittelungsmethode auswählen. Ein einfacher Durchschnitt kann kurze Aufgaben verbergen, die einer gesonderten Bewertung bedürfen.
Ist eine gefüllte Note immer besser?
Nein. Für eine vorgeschlagene Formulierung sind Nachweise für Ihr Verbindungspaar und Ihre Betriebsbedingungen erforderlich. Ersetzen Sie es nicht nur deshalb, weil es eine Verstärkung enthält.
Kann eine Bearbeitungsinspektion einen Lagertest ersetzen?
Nein. Bei der Inspektion werden spezifizierte Eigenschaften der gelieferten Komponente überprüft. Bei der Funktionsprüfung wird das Lagersystem unter den gewählten Betriebsbedingungen bewertet.
Was passiert, wenn mein PV-Screening fehlschlägt?
Besprechen Sie Geometrie, Belastung, Geschwindigkeit, Schmierung und Material mit dem zuständigen Ingenieur. Wenn keine geeigneten Bedingungen geschaffen werden können, überdenken Sie die Lageranordnung.
Wählen Sie „Aus Betriebsnachweisen“.
Verwenden Sie PV-Grenzwerte für Kunststofflager, um Ihre Auswahl zu organisieren, nicht um sie zu beenden. Berechnen Sie die Belastung, überprüfen Sie kompatible Sortendaten und definieren Sie Installationsanforderungen. Genehmigen Sie einen Kandidaten erst, wenn die erforderlichen funktionalen Nachweise Ihre Bewerbung stützen.