
Für ein zuverlässiges Loch in einem Kunststoffteil ist mehr als ein Nennbohrdurchmesser erforderlich. Definieren Sie, was das Loch tun muss, seine endgültige Größe und Position, seine nutzbare Tiefe und wie es inspiziert wird. Überprüfen Sie dann gemeinsam Material, Unterstützung und Bearbeitungsroute. Dieser Ansatz verhindert, dass eine Zeichnung, die einfach aussieht, zu einer unzuverlässigen Baugruppenschnittstelle wird.
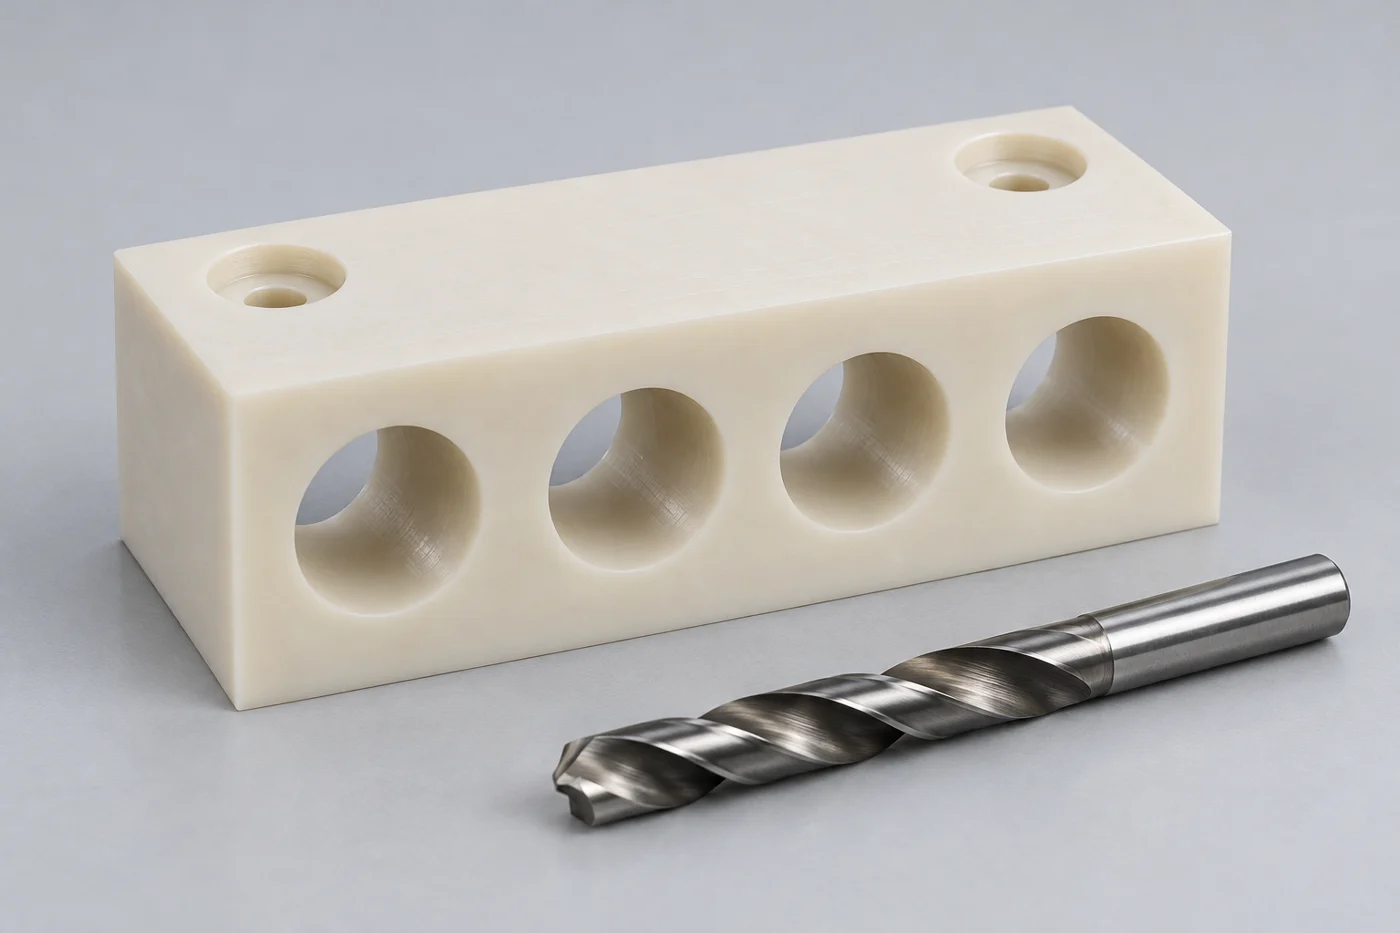
Für Beschaffungsteams stellt sich die nützliche Frage, ob das gelieferte Loch das vorgesehene Befestigungselement aufnimmt, die Komponente lokalisiert oder den erforderlichen Durchfluss unter bestimmten Bedingungen ermöglicht. Eine Bohrergröße ist eine Fertigungsgröße. Eine fertige Lochanforderung beschreibt das Ergebnis, das Sie kaufen müssen.
Beginnen Sie mit der Funktion jedes Lochs
Trennen Sie Durchgangslöcher von Positionierungsbohrungen, Führungsgewindelöchern und Flüssigkeitskanälen. Sie sehen möglicherweise ähnlich aus, erfordern jedoch unterschiedliche Akzeptanzkriterien. Ein Schraubendurchgangsloch kann in einem praktischen Größenbereich funktionieren, während eine Positionierungsbohrung möglicherweise eine kontrollierte Beziehung zu einem anderen Merkmal erfordert.
Eine Senkung fügt eine weitere Funktion hinzu. Ihr Durchmesser und ihre Tiefe bestimmen, ob ein Schraubenkopf oder eine Unterlegscheibe richtig sitzt. Berücksichtigen Sie auch das verbleibende Material darunter. Durch Erhöhen der Senkungstiefe, um Hardware zu verbergen, kann sich die zur Aufnahme der Klemmlast verfügbare Stütze verändern.
Identifizieren Sie für einen Durchgang in einem Verteiler die Verbindungspunkte und alle sich kreuzenden Löcher. Geben Sie an, ob das Design eine bestimmte Innenkantenbeschaffenheit oder einen bestimmten Reinheitsgrad erfordert. Gehen Sie nicht davon aus, dass eine saubere Außenöffnung beweist, dass der gesamte Durchgang frei von losem Material ist.
Geben Sie jedem wichtigen Loch eine erkennbare Zeichnungsbeschriftung. Dadurch beziehen sich Angebot, Erstmusterbericht und Eingangsprüfung auf dasselbe Merkmal. Es verhindert außerdem, dass ein Zulieferer eine teure Lokalisierungsvorschrift auf Löcher anwenden muss, die nur einen großzügigen Spielraum für Befestigungselemente bieten.
Geben Sie Durchmesser, Tiefe und Position separat an
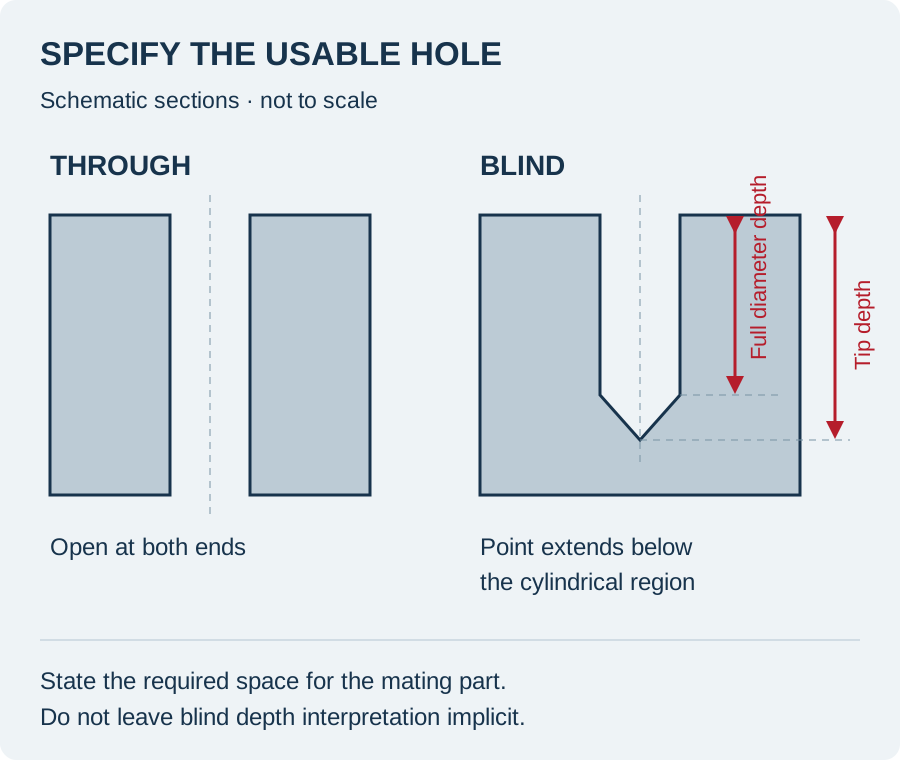
Der Lochdurchmesser definiert nicht die Lochposition. Die Position muss sich auf funktionale Bezugspunkte beziehen, z. B. eine Montagefläche und zwei Positionierungsmerkmale. Wählen Sie diese Referenzen aus der Baugruppe und nicht die Außenflächen, die am losen Bauteil am einfachsten zu messen sind.
Unterscheiden Sie bei einem Sackloch die nutzbare Tiefe des vollen Durchmessers von der Tiefe, die die Bohrspitze erreicht. Ein spitzes Werkzeug kann über den zylindrischen Teil des Lochs hinausragen. Wenn ein Stift bis zu einem definierten Abstand eindringen muss, sollte die Zeichnung den für diesen Stift erforderlichen nutzbaren Raum beschreiben.
Trennen Sie bei einem Sackloch mit Gewinde auch den vollständigen Gewindeeingriff von der Bohrtiefe. Das Werkzeug benötigt Platz, der nicht unbedingt als Gewinde nutzbar ist. Überlassen Sie den Prozess der Überprüfung durch den Lieferanten und geben Sie gleichzeitig klar an, welche Beauftragung die Baugruppe tatsächlich erfordert.
| Lochfunktion | Zu definierende Zeichnungsinformationen | Akzeptanzfrage |
|---|---|---|
| Befestigungsspiel | Durchmesserbereich, Lage und Eintrittskante | Passt das vorgesehene Befestigungselement frei? |
| Fixierbohrung | Größe, Bezugsverhältnis und relevante Form | Lässt sich die Steckfunktion ohne Bindung positionieren? |
| Montage mit Senkbohrung | Größe, Tiefe und Sitzfläche der Kopfmulde | Sitzt die Hardware störungsfrei? |
| Blindstiftloch | Volle Durchmessertiefe und Bodenbeschränkungen | Kann der Stift seine vorgesehene Position erreichen? |
| Interner Durchgang | Verbindungen, Schnittpunkte und Sauberkeit | Ist die vorgesehene Route offen und einigermaßen sauber? |
Verwenden Sie konsistente Einheiten und ermitteln Sie, welches Dokument steuert, wenn ein Modell und eine Zeichnung nicht übereinstimmen. Ein Modell kann die Sollgeometrie gut beschreiben, aber Prüfanforderungen und zulässige Kantenänderungen bedürfen dennoch einer klaren Kommunikation.
Warum Hitze und Spanabfuhr wichtig sind
Kunststoffe reagieren auf einen Bohrvorgang nicht genau wie Metall. Hitze, Reibung und eingeschlossene Späne können die entstehende Bohrung beeinträchtigen. Die MCG-Leitfaden zur Bearbeitung von Kunststoffteilen hebt den Wärmestau während des Bohrens hervor und empfiehlt, auf die Spanabfuhr zu achten, einschließlich des regelmäßigen Entfernens des Werkzeugs. Seine Empfehlungen sind Ausgangspunkte für die Prozessentwicklung, keine Garantie für jede Geometrie.
Durch einen tiefen Durchgang haben die Späne einen längeren Weg nach außen. Ein Blindboden und ein Durchbruch in eine andere Bohrung schaffen unterschiedliche Schnittbedingungen. Überprüfen Sie diese Übergänge bei der Angebotserstellung, anstatt den schwierigen Abschnitt erst zu entdecken, nachdem der Rest der Komponente bearbeitet wurde.
Fragen Sie den Lieferanten, wie der vorgeschlagene Prozess die Wärme kontrolliert und Späne für die ausgewählte Sorte entfernt. Die Antwort kann in der Werkzeuggeometrie, einem abgestuften Arbeitsgang oder einem geeigneten Kühlansatz liegen. Vermeiden Sie die Vorgabe einer festen Geschwindigkeit und eines festen Vorschubs für alle Polymere und Lochgrößen.
Wenn eine Passage funktional wichtig ist, definieren Sie, wie ihr Zustand überprüft wird. Eine Messung am Eingang allein kann nicht die Größe, Geradheit oder Sauberkeit über die gesamte Länge bestimmen. Die Inspektionsmethode benötigt Zugang zu dem Bereich, auf den es tatsächlich ankommt.
Die Kühlung muss mit dem Material kompatibel sein
Trockenbearbeitung ist nicht automatisch die richtige Wahl und Flüssigkeitskühlung ist nicht automatisch ungefährlich. Häufig gestellte Fragen zur Bearbeitung von Ensinger identifiziert Tiefbohren als eine Situation, die eine Kühlung erfordern kann, und erörtert die Materialverträglichkeit, einschließlich Bedenken hinsichtlich Spannungsrissen bei anfälligen Kunststoffen. Überprüfen Sie sowohl die Wärmekontrolle als auch die Wirkung des Mediums.
Informieren Sie den Lieferanten, wenn das Teil Einschränkungen hinsichtlich der Verarbeitung von Rückständen aufweist. Beziehen Sie gegebenenfalls alle zugelassenen Reinigungsmethoden oder verbotenen Substanzen ein. Eine Bearbeitungsflüssigkeit, die für den Schneidvorgang geeignet ist, kann dennoch zusätzliche Reinigungs- oder Qualifizierungsarbeiten für die fertige Anwendung verursachen.
Bewerten Sie bei transparenten Komponenten neben den Abmessungen auch die Anforderungen an das Aussehen. Geben Sie an, welche Flächen und Bohrungsoberflächen funktionale Betrachtungsbereiche sind und welche lediglich Spielraumelemente sind. Vermeiden Sie eine vage Anweisung, dass jede Oberfläche optisch klar sein soll, wenn nur ein kleiner Sichtbereich von Bedeutung ist.
Halten Sie die chemische Belastung während der Herstellung von der Belastung während des Betriebs getrennt. Beide bedürfen einer Überprüfung, beantworten aber unterschiedliche Fragen. Der vorhandene Leitfaden zu chemische Beständigkeit von Kunststoffen kann bei der Organisation der mit einer Angebotsanfrage bereitgestellten Betriebsumgebungsinformationen helfen.
Stützen Sie das Teil, ohne es zu verzerren
Eine dünne Platte, ein flexibler Block und eine dicke Hülse benötigen unterschiedliche Stützanordnungen. Bitten Sie die Werkstatt, zu überlegen, wie das Bauteil beim Bohren sitzt und wie es sich nach der Freigabe verhält. Eine Messung, die durchgeführt wird, während eine Platte stark eingespannt ist, beschreibt möglicherweise nicht ihren freien Zustand.
Durchgangslöcher führen eine Austrittskante ein. Sofern es die Konstruktion zulässt, kann die Unterstützung in der Nähe des Ausgangs Teil des Fertigungsplans sein. Wenn kein Back-up-Zugriff besteht, benötigt der Lieferant möglicherweise einen anderen Vorgang oder eine andere Reihenfolge. Die Zeichnung sollte die akzeptable fertige Kante definieren und nicht von einer bestimmten Vorrichtung ausgehen.
Überprüfen Sie den Lochabstand und die Wände in der Nähe. Mehrere eng beieinander liegende Bohrungen können schmale Abschnitte hinterlassen, die beim Spannen, Bearbeiten und Handling besondere Aufmerksamkeit erfordern. Leiten Sie eine sichere Mindestwand nicht aus einem nicht verwandten Material oder einer Komponente ab. Bewerten Sie die tatsächliche Steigung und Beladungsanordnung.
Besprechen Sie bei Teilen mit umfangreichem Materialabtrag, wann kritische Löcher im Verhältnis zu den umgebenden Taschen und Flächen fertig gestellt werden. Die Leitfaden zum Verzug bei der Kunststoffbearbeitung erklärt, warum die fertige Geometrie und der Prozessablauf gemeinsam betrachtet werden müssen.
Bohren, Ausbohren und Reiben erfüllen unterschiedliche Anforderungen
Durch Bohren entsteht das erste Loch. Um die fertige Größe, Form, Position oder Oberfläche genauer zu kontrollieren, kann ein späterer Vorgang ausgewählt werden. Bohren und Reiben sind mögliche Endbearbeitungsmethoden, ihre Eignung hängt jedoch von den Zugangs-, Material- und Funktionsanforderungen ab.
Gehen Sie nicht davon aus, dass jedes Loch eine zusätzliche Endbearbeitung benötigt. Ein praktisches Durchgangsloch kann direkt durch einen geeigneten Bohrvorgang akzeptabel sein. Umgekehrt bedeutet die Feststellung, dass eine enge Bohrung gebohrt wurde, nicht, dass die vorgeschlagene Trasse den erforderlichen Endzustand erreichen kann.
Besprechen Sie das Ergebnis, bevor Sie die Herstellungsmethode festlegen. Geben Sie die Funktionstoleranz und die Prüfanforderung an und lassen Sie den Lieferanten dann den Weg erläutern. Wenn ein Prozess selbst für ein qualifiziertes Design obligatorisch ist, machen Sie diese Einschränkung explizit und erläutern Sie, wie Änderungen genehmigt werden.
Bewerten Sie bei einer Hülse oder Rolle mit zentraler Bohrung die Beziehung zwischen den inneren und äußeren Merkmalen. Ihre Bearbeitung in koordinierten Setups kann wichtiger sein als die Auswahl einer nominell feineren Größentoleranz allein. Unser CNC-Kunststoffdrehservice ist ein relevanter Ausgangspunkt für Rotationskomponenten.
Überprüfen Sie das fertige Loch in einem definierten Zustand
Ein Lehrdorn kann eine Frage zur funktionalen Größe beantworten, aber er bestimmt nicht unabhängig die Position oder jedes Formmerkmal. Vereinbaren Sie, was das gewählte Messgerät beweist und was einer anderen Methode bedarf. Auch eine zu hohe Einsteckkraft kann darüber hinwegtäuschen, ob die freie Komponente die beabsichtigte Anforderung erfüllt.
Bei einem beispielhaften Prüfaufbau wird eine gebohrte Platte neben Lehrdornen und einem Stützblock platziert. Die entscheidende Entscheidung ist, wie die eigentliche Komponente gestützt und gemessen wird. Bei der Abbildung handelt es sich nicht um ein Kalibrierungsprotokoll oder einen Nachweis eines Produktionskontrollergebnisses.
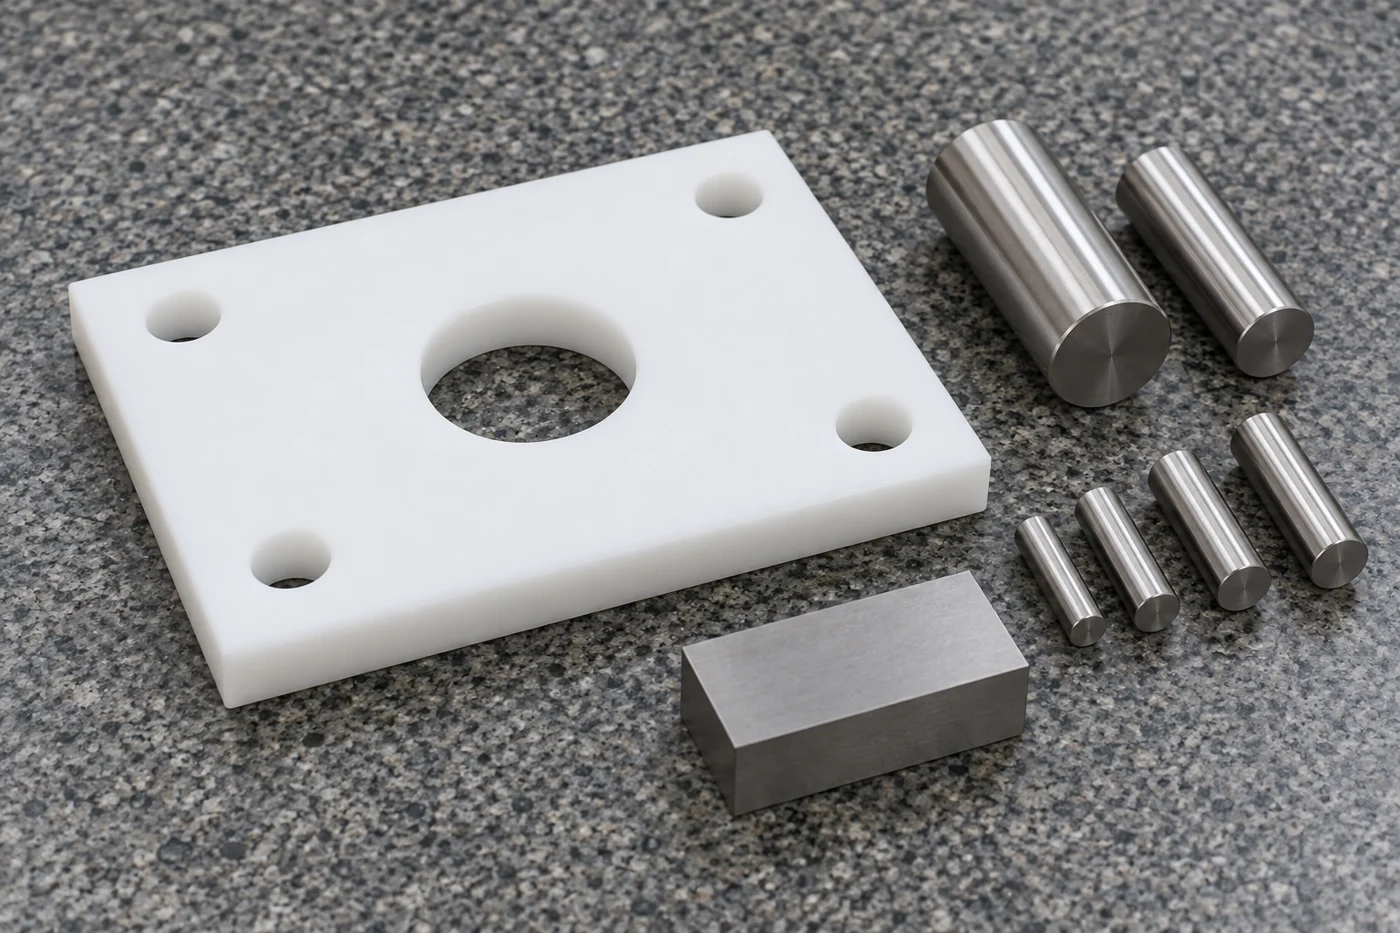
Definieren Sie den Messzustand für kritische Bohrungen. Geben Sie relevante Temperatur- oder Konditionierungsanforderungen an und geben Sie an, ob die Komponente frei, leicht unterstützt oder installiert ist. Vermeiden Sie den Vergleich von Messwerten, die unter unterschiedlichen Bedingungen ermittelt wurden, als ob sie denselben Abnahmetest beschreiben würden.
Verwenden Sie für die Tiefe einen Ansatz, der den nutzbaren zylindrischen Bereich vom spitzen Boden unterscheidet. Identifizieren Sie für den Standort den Bezugspunkt und die Merkmalsbewertung. Entscheiden Sie bei Langlöchern, ob zusätzlicher Zugang oder abschnittsspezifische Messungen erforderlich sind, um die Anforderung zu erfüllen.
Notieren Sie das Instrument, die Merkmalskennung und das Ergebnis im vereinbarten Bericht. Wenn die Passung entscheidend ist, kann ein repräsentatives Gegenstück die Maßprüfung ergänzen. Es sollte die Zeichnungskriterien nicht stillschweigend ersetzen, es sei denn, die Parteien haben diese Annahmemethode ausdrücklich vereinbart.
Beispiel: Eine Mannigfaltigkeit mit sich kreuzenden Passagen
Stellen Sie sich einen hypothetischen bearbeiteten Kunststoffverteiler mit Befestigungslöchern und sich kreuzenden Innenkanälen vor. Die Originalzeichnung gibt Außenabmessungen und Bohrungsdurchmesser an, sagt jedoch wenig über den Kreuzungszustand aus. Ein Käufer könnte maßlich plausible Teile erhalten, die vor dem Zusammenbau noch umfangreicher Klärung bedürfen.
Trennen Sie zunächst die Montagefunktionen vom Strömungsweg. Weisen Sie Bezugspunkte zu, die zur Installation passen. Identifizieren Sie, welche blinden Enden zulässig sind und welche Öffnungen kommunizieren müssen. Markieren Sie alle Merkmale, die für Stecker, Einsätze oder ein anderes spezifiziertes Anschlusssystem reserviert sind.
Als nächstes vereinbaren Sie, wie Kreuzungen überprüft und gereinigt werden. Ein Prozess, der einen äußeren Grat entfernt, erreicht möglicherweise nicht eine innere Kreuzung. Der Lieferant sollte die Zugänglichkeit prüfen, bevor er sich auf die Route festlegt, und der Kunde sollte etwaige Sauberkeitsanforderungen angeben.
Definieren Sie abschließend den Erstartikelbeweis. Dies kann einen Maßbericht, eine vereinbarte Durchgangsprüfung und eine anwendungsspezifische Funktionsprüfung umfassen. Druck- oder Leckakzeptanz müssen vom Verantwortlichen gesondert festgelegt werden; es kann nicht allein aus den Bohrungsabmessungen abgeleitet werden.
Dieses Beispiel beschreibt eine Überprüfungsmethode, nicht einen Kundenfall oder eine beanspruchte Qualifikation. Geben Sie für ein reales Projekt die relevanten Verbindungsdetails mit an Anfrage für Kunststoffverteiler So können offene Anforderungen bereits vor der Produktion berücksichtigt werden.
Beheben Sie häufige Zitatunterschiede
Bei zwei Angeboten kann es zu unterschiedlichen Interpretationen derselben Lochnote kommen. Eine kann zusätzliche Bohrungsbearbeitung, Inneninspektion und Reinigung umfassen, während eine andere nur Nennbohrungen abdeckt. Vergleichen Sie den vorgeschlagenen Umfang, bevor Sie zu dem Schluss kommen, dass der Unterschied lediglich in den Bearbeitungskosten liegt.
Identifizieren Sie die wenigen Dimensionen, die die Montage steuern. Eine gleichmäßig enge Toleranz für jedes Loch kann unnötige Fertigungs- und Inspektionsarbeiten verursachen. Andererseits kann die Beseitigung einer Lokalisierungsanforderung, nur um die Kosten zu senken, das Problem auf die Montage verlagern.
Geben Sie an, ob alternative Qualitäten oder Lagerformen zulässig sind. Eine bekannte Polymer-Abkürzung reicht nicht aus, um jede Formulierung zu bestätigen. Bewahren Sie das genehmigte Material in Verbindung mit der Überarbeitung der Zeichnung und etwaigen Testnachweisen auf, insbesondere bei Nachbestellungen mit eingepassten Bohrungen.
RFQ-Checkliste für gebohrte Kunststoffkomponenten
Senden Sie die Zeichnung und das Modell zusammen mit Menge, Teilenummer und Zielland. Identifizieren Sie Materialgüte, Lochfunktionen und kritische Bezugspunkte. Fügen Sie Informationen zur passenden Hardware hinzu, wenn das Loch eine Positionierungs-, Befestigungs- oder Verbindungsfunktion hat, die anhand der Geometrie allein nicht verstanden werden kann.
Geben Sie die nutzbaren Blindtiefen, ggf. den Gewindeeingriff, zulässige Ein- und Austrittskantenänderungen und relevante interne Sauberkeitsanforderungen an. Geben Sie den Prüfzustand und den Berichtsumfang an. Wenn diese noch unentschlossen sind, bitten Sie um eine Überprüfung der Zeichnung, anstatt das Angebot als Zustimmung zu betrachten.
Teilen Sie bei wiederkehrenden Komponenten relevante Ergebnisse des ersten Artikels mit und beschreiben Sie, was sich geändert hat. Eine neue Lochtiefe, Materialqualität oder Montageanordnung kann die Bewertung ändern, selbst wenn der Teilename derselbe bleibt. Bewahren Sie diese Änderungen in einer kontrollierten Überarbeitung auf und nicht in einer informellen Notiz auf einer alten Bestellung.
Häufig gestellte Fragen
Entspricht der Bohrerdurchmesser dem Durchmesser des fertigen Lochs?
Nicht unbedingt. In der Zeichnung sollte das erforderliche fertige Loch angegeben sein. Die Werkzeuggröße ist ein Input für den Prozess und das Ergebnis muss im vereinbarten Zustand überprüft werden. Ersetzen Sie den Prüfnachweis nicht durch die Nennmarkierung auf der Bohrmaschine.
Sollte jedes Kunststoffloch aufgebohrt werden?
Nein. Entscheiden Sie sich anhand der Funktions- und Akzeptanzanforderungen des Features. Für einige Durchgangslöcher ist kein separater Nachbearbeitungsvorgang erforderlich. Eine kritische Bohrung erfordert möglicherweise einen anderen Weg, das Aufbohren sollte jedoch anhand des Materials, des Zugangs und des gewünschten Ergebnisses gerechtfertigt sein.
Wie sollte die Tiefe eines Sacklochs angegeben werden?
Geben Sie die nutzbare Tiefe des vollen Durchmessers und etwaige Bodenbeschränkungen an. Identifizieren Sie bei Gewindelöchern auch den erforderlichen Eingriff. Klären Sie vor der Fertigung des Bauteils, ob sich ein vorhandener Tiefenhinweis auf die Bohrerspitze oder den zylindrischen Bereich bezieht.
Kann ein Durchgangsloch von beiden Enden gebohrt werden?
Es mag eine Option sein, aber die Tagungsregion muss überprüft werden. Vereinbaren Sie die zulässige Ausrichtung und die interne Stufenbedingung. Ein Durchgang, der von jedem Eingang aus akzeptabel aussieht, kann dennoch eine funktionale Anforderung nicht erfüllen, wenn die Betriebsabläufe zusammentreffen.
Beweist ein reibungsloser Einstieg, dass die Bohrung akzeptabel ist?
Nein. Die Kontrollregion kann tiefer innerhalb oder an einer Kreuzung liegen. Passen Sie die Inspektionsmethode an die erforderliche Größe, Form, Position und Sauberkeit an. Die äußere Erscheinung ist nur für die Oberflächen, die sie tatsächlich offenbart, ein nützlicher Beweis.
Bestimmen die Lochabmessungen die Druckstufe des Verteilerrohrs?
Nein. Die Druckeignung hängt von der vollständigen Konstruktion, dem Material, den Anschlüssen und definierten Validierungsbedingungen ab. Geben Sie ggf. erforderliche Druck- oder Leckagebewertungen separat an. Eine Bearbeitungszeichnung allein sollte nicht als Beweis für eine genehmigte Servicebewertung gewertet werden.
Fordern Sie eine Zeichnungsbewertung an
Senden Sie TOPS Plastics Ihre Zeichnungs- und Anwendungsdetails über das Kontaktseite. Markieren Sie kritische Löcher, Bezüge und nutzbare Tiefen und geben Sie Menge und Materialqualität an. Eine gezielte Überprüfung kann den Bearbeitungs- und Inspektionsumfang klären, bevor Sie sich für eine Charge kundenspezifischer Kunststoffkomponenten entscheiden.