
Um furo confiável em uma peça de plástico precisa de mais do que um diâmetro nominal de broca. Defina o que o furo deve fazer, seu tamanho e localização final, sua profundidade útil e como será inspecionado. Em seguida, revise juntos o material, o suporte e a rota de usinagem. Essa abordagem ajuda a evitar que um desenho que parece simples se torne uma interface de montagem não confiável.
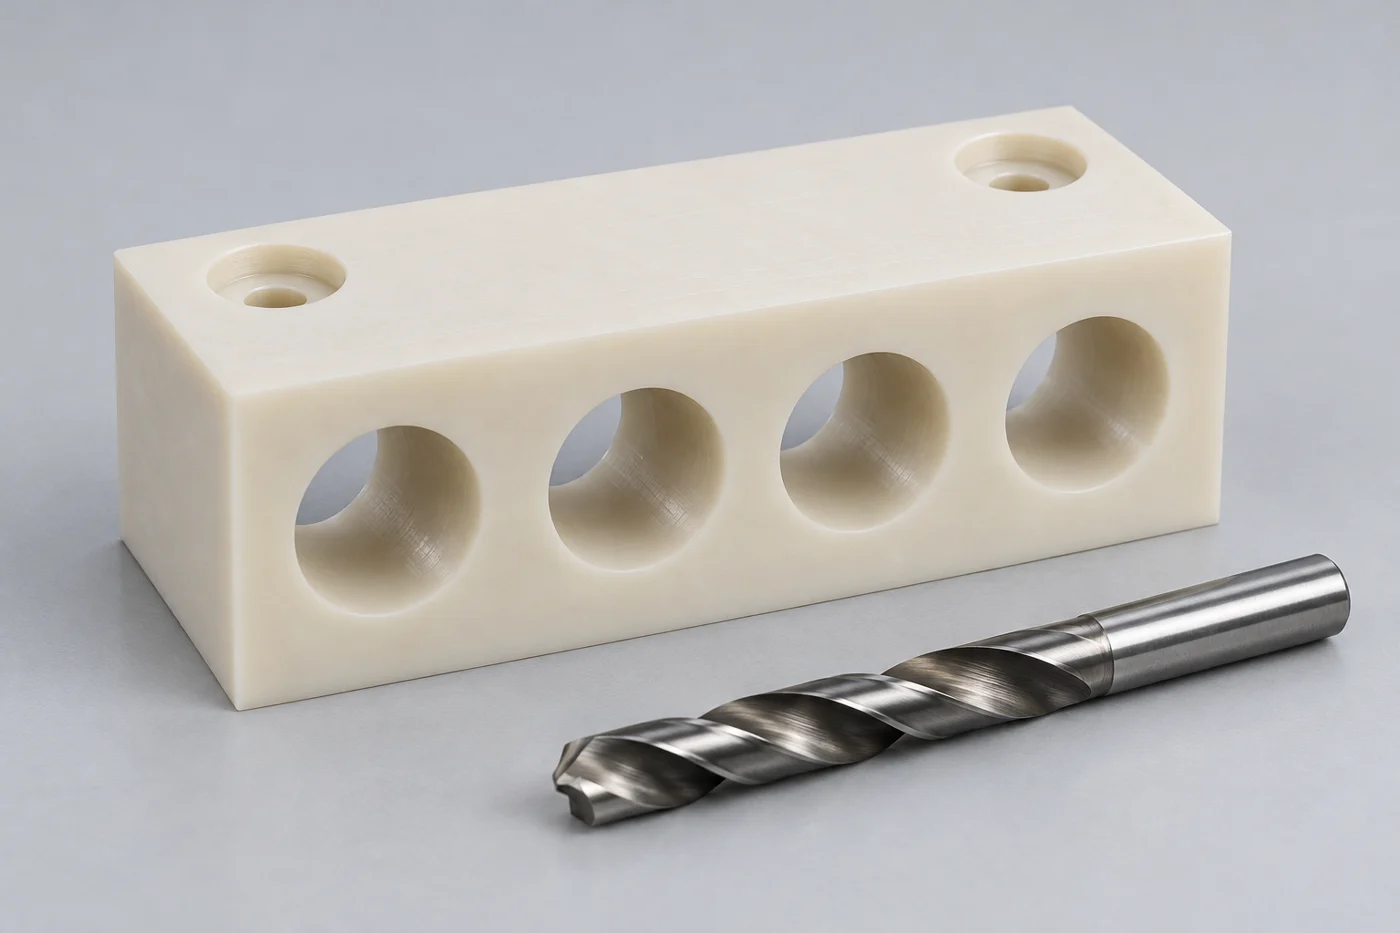
Para as equipes de compras, a questão útil é se o furo entregue aceitará o fixador pretendido, localizará o componente ou transportará o fluxo necessário sob condições especificadas. O tamanho da broca é um insumo de fabricação. Um requisito de furo finalizado descreve o resultado que você precisa comprar.
Comece com a função de cada furo
Separe os furos de folga dos furos de localização, furos piloto roscados e passagens de fluido. Eles podem ter aparências semelhantes, mas exigem critérios de aceitação diferentes. Um furo de folga para parafuso pode funcionar em uma faixa prática de tamanho, enquanto um furo de localização pode precisar de uma relação controlada com outro recurso.
Um rebaixo adiciona outra função. Seu diâmetro e profundidade determinam se a cabeça do parafuso ou a arruela assentam corretamente. Considere também o material restante abaixo dele. Aumentar a profundidade do rebaixo para ocultar as ferragens pode alterar o suporte disponível para transportar a carga de fixação.
Para uma passagem em um coletor, identifique os pontos de conexão e quaisquer furos que se cruzam. Indique se o projeto requer uma determinada condição de borda interna ou nível de limpeza. Não presuma que uma abertura externa limpa prova que toda a passagem está livre de material solto.
Dê a cada furo importante uma legenda de desenho identificável. Isso permite que a cotação, o relatório do primeiro artigo e a inspeção de recebimento se refiram ao mesmo recurso. Também evita que um fornecedor aplique um requisito de localização dispendioso a furos que fornecem apenas uma folga generosa para fixadores.
Especifique o diâmetro, a profundidade e a posição separadamente
O diâmetro do furo não define a localização do furo. A posição deve estar relacionada aos dados funcionais, como uma face de montagem e dois recursos de localização. Escolha essas referências da montagem em vez das superfícies externas que são mais fáceis de medir no componente solto.
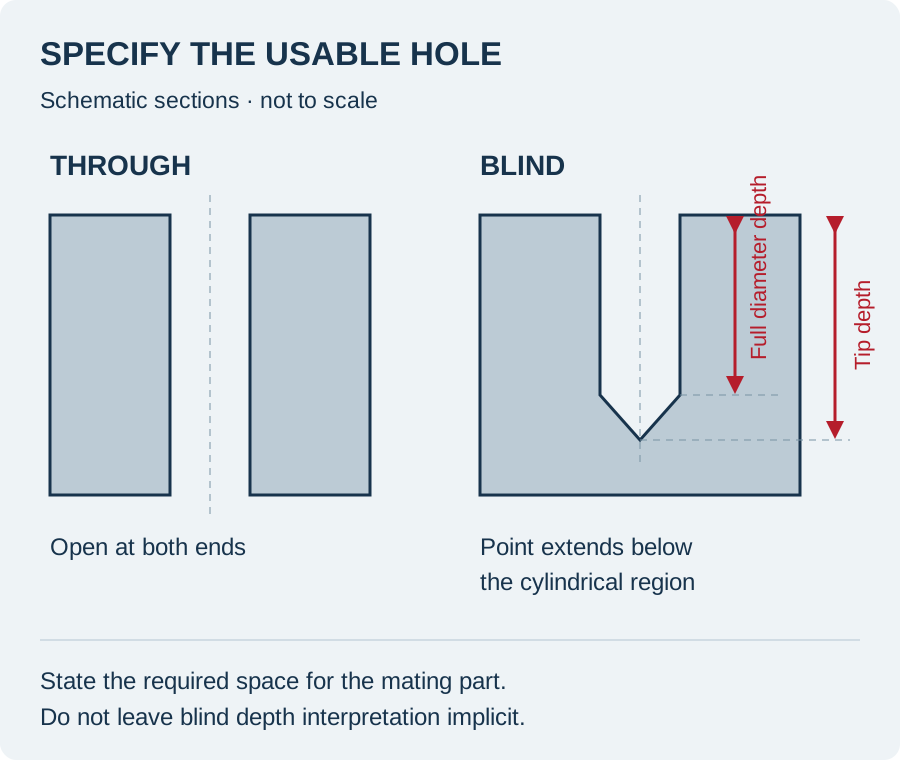
Para um furo cego, diferencie a profundidade do diâmetro total utilizável da profundidade alcançada pela ponta da broca. Uma ferramenta pontiaguda pode se estender além da porção cilíndrica do furo. Se um pino precisar entrar em uma distância definida, o desenho deverá descrever o espaço útil necessário para esse pino.
Para um furo cego roscado, separe também o engate total da rosca da profundidade da broca. A ferramenta precisa de espaço que não necessariamente se torne um fio utilizável. Deixe o subsídio do processo para revisão do fornecedor enquanto especifica claramente o trabalho que a montagem realmente exige.
| Função furo | Informações de desenho para definir | Pergunta de aceitação |
|---|---|---|
| Folga do fixador | Faixa de diâmetro, localização e borda de entrada | O fixador pretendido passa livremente? |
| Localizando furo | Tamanho, relação de dados e forma relevante | O recurso de posicionamento é localizado sem vinculação? |
| Montagem rebaixada | Tamanho do recesso da cabeça, profundidade e superfície de assentamento | O hardware assenta sem interferência? |
| Orifício de pino cego | Profundidade de diâmetro total e restrições de fundo | O pino pode alcançar a posição pretendida? |
| Passagem interna | Conexões, cruzamentos e limpeza | A rota pretendida está aberta e aceitavelmente limpa? |
Use unidades consistentes e identifique quais documentos controlam quando um modelo e um desenho discordam. Um modelo pode descrever bem a geometria nominal, mas os requisitos de inspeção e as alterações permitidas nas arestas ainda precisam de uma comunicação clara.
Por que a remoção de calor e cavacos é importante
Os plásticos não respondem a uma operação de perfuração exatamente como o metal. Calor, atrito e cavacos presos podem afetar o furo em desenvolvimento. O Guia MCG para usinagem de peças plásticas destaca o acúmulo de calor durante a furação e recomenda atenção ao escoamento de cavacos, incluindo a retirada periódica da ferramenta. Suas recomendações são pontos de partida para o desenvolvimento de processos e não uma garantia para todas as geometrias.
Uma passagem profunda proporciona aos chips um caminho de saída mais longo. Um fundo cego e um avanço em outro furo criam diferentes condições de corte. Revise essas transições ao cotar, em vez de descobrir a seção difícil somente depois que o restante do componente tiver sido usinado.
Pergunte ao fornecedor como o processo proposto irá controlar o calor e remover cavacos para o tipo selecionado. A resposta pode envolver a geometria da ferramenta, uma operação em etapas ou uma abordagem de resfriamento adequada. Evite prescrever uma velocidade e avanço fixos para todos os polímeros e tamanhos de furos.
Se uma passagem for funcionalmente importante, defina como sua condição será verificada. Uma dimensão tomada apenas na entrada não pode estabelecer o tamanho, a retidão ou a limpeza em toda a sua extensão. O método de fiscalização necessita de acesso à área que realmente importa.
O resfriamento deve ser compatível com o material
A usinagem a seco não é automaticamente a escolha certa e o resfriamento líquido não é automaticamente inofensivo. Perguntas frequentes sobre usinagem da Ensinger identifica a perfuração profunda como uma situação que pode exigir resfriamento e discute a compatibilidade do material, incluindo preocupações com fissuras por tensão em plásticos suscetíveis. Revise o controle de calor e o efeito do meio.
Informar ao fornecedor se a peça possui restrições quanto a resíduos de processamento. Inclua qualquer método de limpeza aprovado ou substâncias proibidas quando relevante. Um fluido de usinagem adequado à operação de corte ainda pode criar trabalho adicional de limpeza ou qualificação para a aplicação final.
Para componentes transparentes, avalie os requisitos de aparência juntamente com as dimensões. Especifique quais faces e superfícies de furo são áreas de visualização funcionais e quais são simplesmente recursos de folga. Evite instruções vagas para que cada superfície seja opticamente clara se apenas uma pequena região de visualização for importante.
Mantenha a exposição química durante a fabricação separada da exposição durante o serviço. Ambos precisam de revisão, mas respondem a perguntas diferentes. O guia existente para resistência química de plásticos pode ajudar a organizar as informações do ambiente operacional fornecidas com uma RFQ.
Apoie a peça sem distorcê-la
Uma placa fina, um bloco flexível e uma manga grossa necessitam de diferentes arranjos de suporte. Peça à oficina para considerar como o componente fica durante a perfuração e como ele se comporta após a liberação. Uma medição feita enquanto uma placa está fortemente restringida pode não descrever a sua condição livre.
Através dos furos introduza uma borda de saída. Onde o projeto permitir, o suporte próximo à saída pode fazer parte do plano de fabricação. Onde não há acesso de apoio, o fornecedor pode precisar de uma operação ou sequência diferente. O desenho deve definir a borda acabada aceitável em vez de assumir um acessório específico.
Revise o espaçamento dos furos e as paredes próximas. Vários furos pouco espaçados podem deixar seções estreitas que merecem atenção extra durante a fixação, usinagem e manuseio. Não infira uma parede mínima segura a partir de um material ou componente não relacionado. Avalie o grau real e o arranjo de carregamento.
Para peças com extensa remoção de material, discuta quando os furos críticos serão finalizados em relação aos bolsões e faces adjacentes. O guia de empenamento de usinagem de plástico explica por que a geometria completa e a sequência do processo precisam ser consideradas em conjunto.
Perfuração, mandrilamento e alargamento atendem a diferentes necessidades
A perfuração cria o furo inicial. Uma operação posterior pode ser selecionada para controlar mais de perto o tamanho, forma, localização ou superfície acabada. Mandrilamento e alargamento são rotas de acabamento possíveis, mas sua adequação depende dos requisitos de acesso, material e características.
Não presuma que todo furo precisa de uma operação de acabamento adicional. Um furo de folga prático pode ser aceitável diretamente a partir de um processo de perfuração adequado. Por outro lado, chamar um furo estreito de perfurado não estabelece que a rota proposta possa atingir a condição final exigida.
Discuta o resultado antes de definir o método de fabricação. Indique a tolerância funcional e os requisitos de inspeção e deixe o fornecedor explicar a rota. Se um processo em si for obrigatório para um projeto qualificado, torne essa restrição explícita e explique como as alterações serão aprovadas.
Para uma bucha ou rolo com furo central, avalie a relação entre os recursos internos e externos. Usiná-los em configurações coordenadas pode ser mais importante do que escolher apenas uma tolerância de tamanho nominalmente mais fina. Nosso Serviço de torneamento de plástico CNC é um ponto de partida relevante para componentes rotacionais.
Inspecione o furo acabado em um estado definido
Um medidor de plugue pode responder a uma questão de tamanho funcional, mas não estabelece independentemente a posição ou todas as características da forma. Combine o que o medidor escolhido prova e o que precisa de outro método. A força de inserção excessiva também pode obscurecer se o componente livre atende ao requisito pretendido.
Uma configuração de inspeção ilustrativa coloca uma placa perfurada ao lado dos medidores e de um bloco de suporte. A decisão principal é como o componente real será apoiado e medido. A ilustração não é um registro de calibração ou evidência de resultado de inspeção de produção.
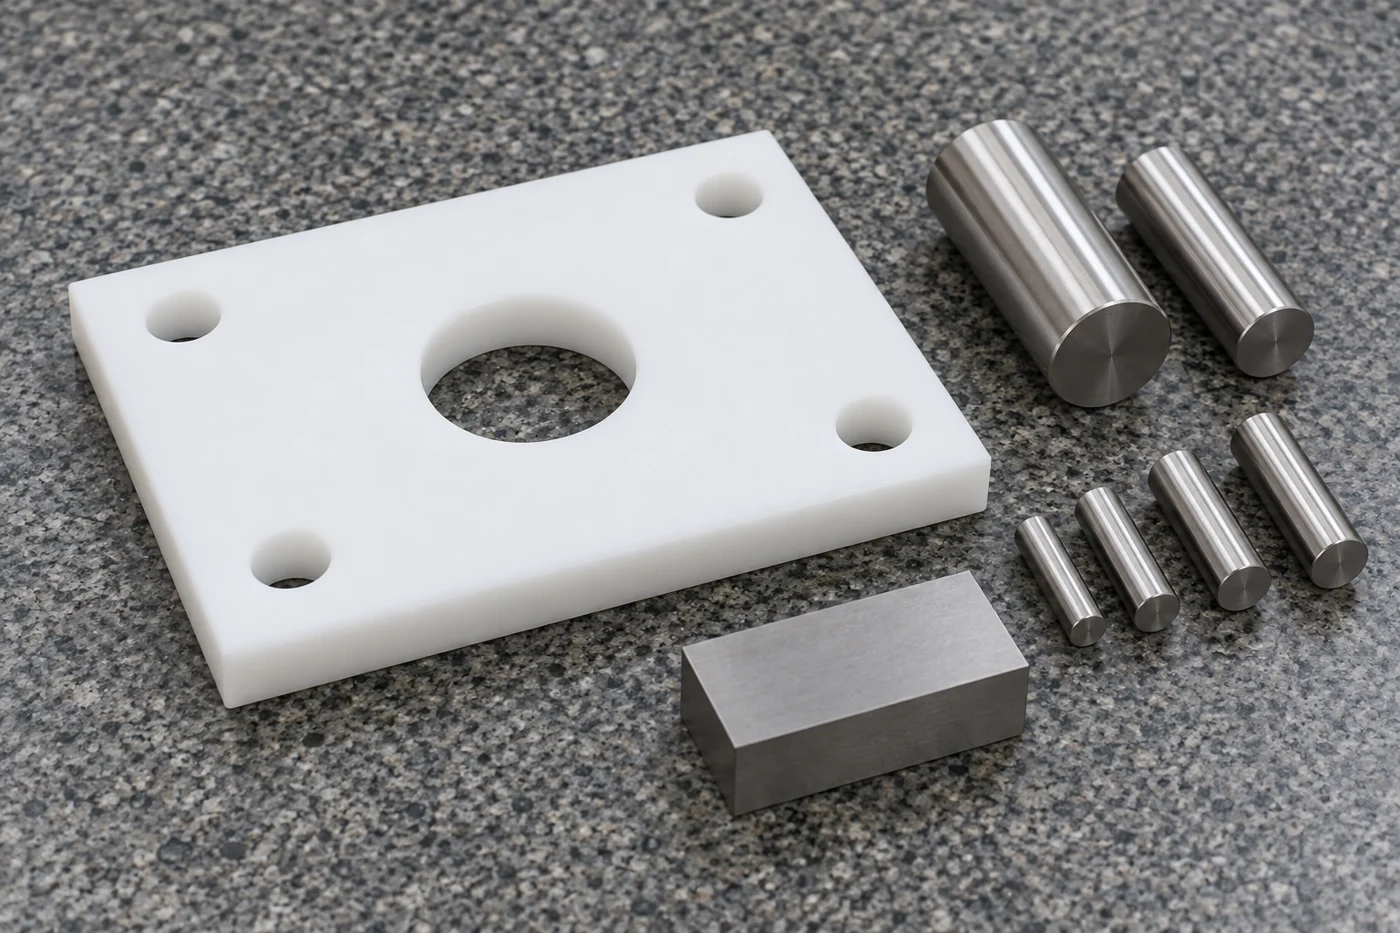
Defina o estado de medição para furos críticos. Inclua os requisitos relevantes de temperatura ou condicionamento e se o componente está livre, levemente apoiado ou instalado. Evite comparar leituras feitas em condições diferentes, como se descrevessem o mesmo teste de aceitação.
Para profundidade, use uma abordagem que distinga a região cilíndrica utilizável da parte inferior pontiaguda. Para localização, identifique a configuração do dado e a avaliação do recurso. Para furos longos, decida se são necessárias medidas adicionais de acesso ou de seção específica para atender ao requisito.
Registre o instrumento, o identificador do recurso e o resultado no relatório acordado. Se um ajuste for crítico, um componente correspondente representativo pode complementar a inspeção dimensional. Não deve substituir silenciosamente os critérios de sorteio, a menos que as partes tenham acordado explicitamente esse método de aceitação.
Exemplo: uma variedade com passagens que se cruzam
Considere um coletor de plástico usinado hipotético com furos de montagem e passagens internas que se cruzam. O desenho original fornece dimensões externas e diâmetros de furo, mas diz pouco sobre as condições de interseção. Um comprador pode receber peças dimensionalmente plausíveis que ainda requerem esclarecimentos substanciais antes da montagem.
Primeiro, separe as funções de montagem do caminho do fluxo. Atribua referências que correspondam à instalação. Identifique quais extremidades cegas são permitidas e quais aberturas devem comunicar. Marque quaisquer recursos reservados para plugues, inserções ou outro sistema de conexão especificado.
Em seguida, combine como as interseções serão verificadas e limpas. Um processo que remove uma rebarba externa pode não atingir um cruzamento interno. O fornecedor deve analisar a acessibilidade antes de se comprometer com a rota, e o cliente deve indicar qualquer requisito de aceitação de limpeza.
Finalmente, defina a evidência do primeiro artigo. Pode incluir um relatório dimensional, uma inspeção de passagem acordada e uma verificação funcional específica da aplicação. A aceitação de pressão ou vazamento deverá ser definida separadamente pelo responsável; não pode ser inferido apenas a partir das dimensões do furo.
Este exemplo descreve um método de revisão, não um caso de cliente ou uma qualificação reivindicada. Para um projeto real, forneça os detalhes relevantes da conexão com o seu inquérito múltiplo de plástico portanto, requisitos não resolvidos podem ser resolvidos antes da produção.
Resolva diferenças comuns de cotação
Duas cotações podem custar diferentes interpretações da mesma nota. Um pode incluir acabamento adicional do furo, inspeção interna e limpeza, enquanto outro cobre apenas perfuração nominal. Compare o escopo proposto antes de concluir que a diferença é simplesmente o custo de usinagem.
Identifique as poucas dimensões que controlam a montagem. Uma tolerância uniforme e rigorosa em cada furo pode criar trabalho desnecessário de fabricação e inspeção. Por outro lado, remover um requisito de localização apenas para reduzir custos pode transferir o problema para a montagem.
Indique se são permitidas qualidades alternativas ou formatos de estoque. Uma abreviatura familiar de polímero não é suficiente para aprovar todas as formulações. Mantenha o material aprovado conectado à revisão do desenho e a qualquer evidência de teste, especialmente para pedidos repetidos com furos ajustados.
Lista de verificação de RFQ para componentes plásticos perfurados
Envie o desenho e modelo juntamente com quantidade, número da peça e país de destino. Identifique o grau do material, as funções do furo e os dados críticos. Inclua informações de hardware de posicionamento quando o furo tiver uma função de localização, fixação ou conexão que não possa ser compreendida apenas pela geometria.
Especifique as profundidades cegas utilizáveis, o engate da rosca quando aplicável, as alterações permitidas nas bordas de entrada e saída e os requisitos de limpeza interna relevantes. Indique a condição da inspeção e o escopo do relatório. Se ainda estiverem indecisos, peça uma revisão do desenho em vez de deixar que a cotação implique concordância.
Para componentes repetidos, compartilhe as descobertas relevantes do primeiro artigo e descreva o que mudou. Uma nova profundidade de furo, classe de material ou disposição de montagem podem alterar a revisão mesmo quando o nome da peça permanece o mesmo. Preserve essas alterações em uma revisão controlada, em vez de uma nota informal em um pedido de compra antigo.
Perguntas frequentes
O diâmetro da broca é igual ao diâmetro do furo acabado?
Não necessariamente. O desenho deve especificar o furo acabado necessário. O tamanho da ferramenta é uma entrada do processo e o resultado deve ser verificado no estado acordado. Não substitua as evidências de inspeção pela marcação nominal na broca.
Todo buraco de plástico deve ser fresado?
Não. Decida a função do recurso e os requisitos de aceitação. Alguns furos de folga não necessitam de operação de acabamento separada. Um furo crítico pode precisar de uma rota diferente, mas o alargamento deve ser justificado em relação ao material, acesso e resultado desejado.
Como deve ser especificada a profundidade de um furo cego?
Indique a profundidade do diâmetro total utilizável e quaisquer restrições de fundo. Para furos roscados, identifique também o engate necessário. Esclareça se uma nota de profundidade existente se refere à ponta da broca ou à região cilíndrica antes da fabricação do componente.
Um furo passante pode ser perfurado em ambas as extremidades?
Pode ser uma opção, mas a região do encontro precisa de revisão. Combine o alinhamento permitido e a condição do degrau interno. Uma passagem que pareça aceitável em cada entrada ainda pode falhar em um requisito funcional onde as operações se encontram.
Uma entrada suave prova que o furo é aceitável?
Não. A região de controle pode ser mais profunda ou em uma interseção. Combine o método de inspeção com o tamanho, forma, posição e limpeza necessários. A aparência externa é uma evidência útil apenas para as superfícies que realmente revela.
As dimensões do furo estabelecem uma classificação de pressão do coletor?
Não. A adequação da pressão depende do projeto completo, material, conexões e condições de validação definidas. Especifique qualquer pressão necessária ou avaliação de vazamento separadamente. Um desenho de usinagem por si só não deve ser tratado como prova de uma classificação de serviço aprovada.
Solicite uma revisão do desenho
Envie ao TOPS Plastics seus detalhes de desenho e aplicação através do página de contato. Marque furos críticos, referências e profundidades utilizáveis e inclua a quantidade e o grau do material. Uma revisão focada pode esclarecer o escopo da usinagem e da inspeção antes de você se comprometer com um lote de componentes plásticos personalizados.