
Rebarbar peças plásticas usinadas significa remover material indesejado enquanto preserva a geometria da borda pretendida. Defina quais arestas são importantes, qual remoção de material é permitida e como a aceitação será verificada. A aparência externa, passagens internas, interfaces de vedação e limpeza precisam de requisitos distintos antes da cotação.
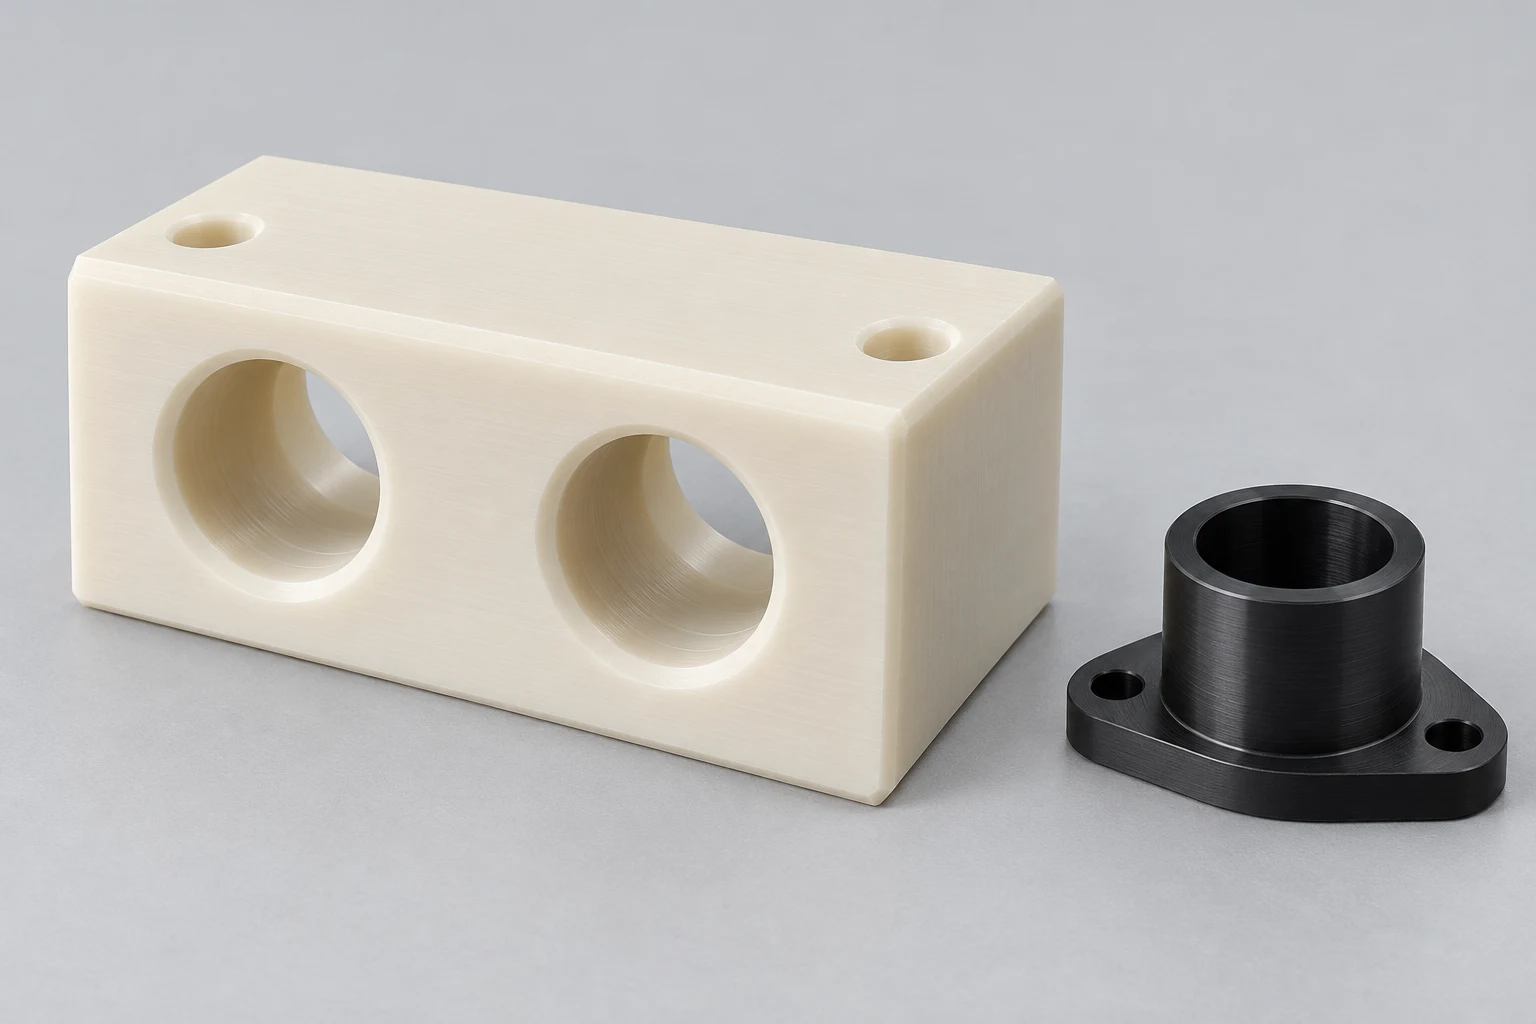
O que a rebarbação realmente deve alcançar?
Uma operação bem-sucedida remove a projeção indesejada sem criar um defeito diferente. A aresta resultante ainda deve suportar a função do componente.
Uma lasca solta na boca do furo, um chanfro superdimensionado e uma borda de vedação arredondada são condições diferentes. Evite agrupá-los.
Comece identificando se a aresta afeta a montagem, o manuseio, o fluxo, a vedação ou a aparência. Essa função determina a pergunta de aceitação apropriada.
Uma nota geral pode abranger arestas comuns. As interfaces críticas geralmente precisam de seus próprios requisitos identificados e de um método de verificação acordado.
Para Usinagem CNC de plástico, marque essas interfaces no desenho em vez de deixá-las com uma preferência de acabamento não documentada.
Por que a prevenção de rebarbas deve começar durante a usinagem?
A etapa final de limpeza não deve assumir toda a responsabilidade pela qualidade da borda. Revise a operação de usinagem que cria a aresta.
Guia de usinagem do Mitsubishi Chemical Group enfatiza ferramentas afiadas, folga apropriada e remoção eficaz de cavacos para formatos de material plástico.
De sua parte, pergunte como a condição da ferramenta de corte, o suporte e a sequência de operação serão revisados. Configurações específicas exigem uma avaliação do processo.
Uma broca rompendo uma parede fina e uma fresa de topo deixando uma aresta apoiada apresentam condições diferentes. Revise-os separadamente.
Fornecedor de ferramentas Exemplo de perfuração POM da Silmax descreve problemas de rebarbas e encordoamento, incluindo dificuldades adicionais em torno de furos cruzados.
Esse exemplo do fornecedor ilustra uma questão de desenvolvimento de processos. Não estabelece uma ferramenta ou receita de corte específica para cada componente plástico.
Remoção de rebarbas, chanframento e arredondamento são a mesma coisa?
Não. A remoção de rebarbas trata de materiais indesejados; um chanfro ou raio define uma forma pretendida. Especifique a geometria deliberada quando a função exigir.
| Requisito | O que ele controla | O que ainda precisa de definição |
|---|---|---|
| Remova rebarbas | Projeções indesejadas | Bordas aplicáveis e método de aceitação |
| Quebre arestas vivas | Tratamento geral de bordas | Remoção permitida e recursos excluídos |
| Chanfro especificado | Geometria chanfrada definida | Tamanho, ângulo, tolerância e arestas afetadas |
| Raio especificado | Transição curva definida | Raio, tolerância e extensão |
| Limpe passagens internas | Contaminação residual | Escopo de limpeza e critérios de verificação |
| Aceitação cosmética | Aparência visível | Visualizando condições e limites de defeito |
Uma aresta pode parecer lisa enquanto seu chanfro é muito grande. Um bisel dimensionalmente aceitável ainda pode transportar partículas soltas.
Mantenha essas categorias de aceitação distinguíveis no plano de inspeção. Uma verificação não deve substituir silenciosamente outra.
Nosso guia de acabamento de superfície de plástico explica a distinção relacionada entre textura, geometria e aparência visual.
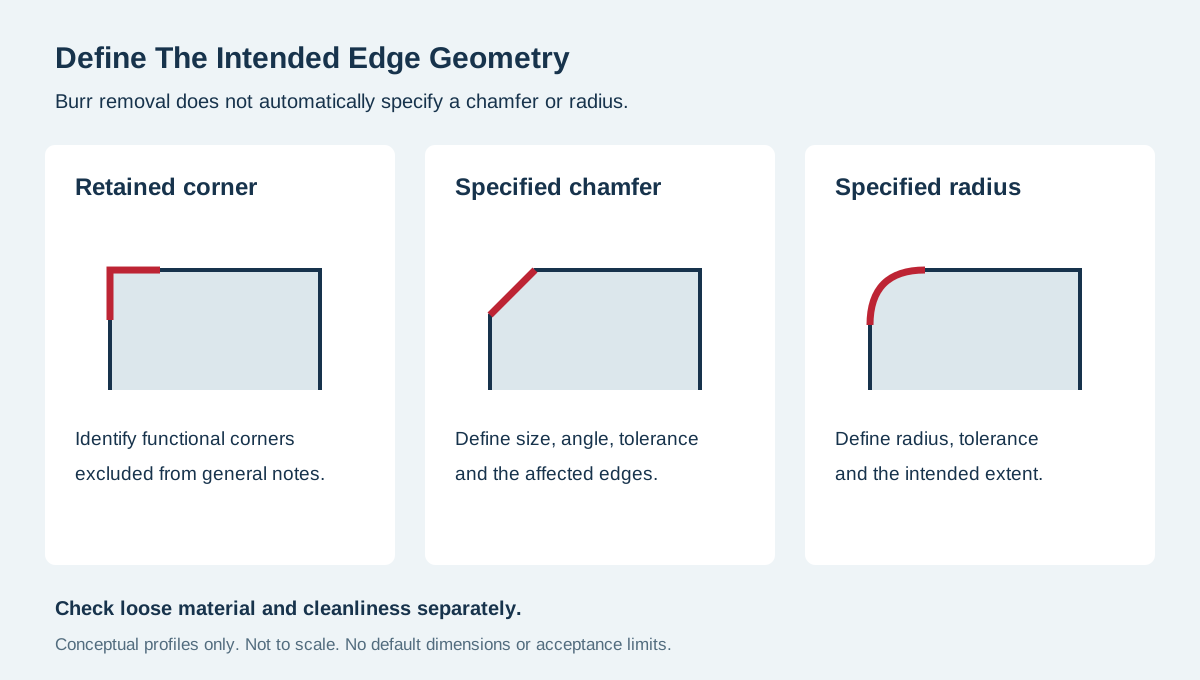
Quais arestas precisam de legendas de desenho individuais?
Identifique áreas de vedação, localizando ressaltos, bordas finas, inícios de rosca e recursos de acoplamento onde a remoção extra de material pode alterar o desempenho.
Mostre quais arestas são excluídas de uma nota geral de quebra de aresta. Caso contrário, uma operação de acabamento poderá alterar uma característica retida intencionalmente.
Defina a referência ou superfície funcional usada para avaliar um chanfro crítico. Esclareça se as dimensões se aplicam antes ou depois do acabamento.
Evite combinar instruções contraditórias. Uma nota solicitando bordas arredondadas pode entrar em conflito com um canto funcional próximo, a menos que a exceção seja clara.
Quando um recurso for difícil de mostrar na visualização principal, adicione um detalhe ou seção. Identifique também o acesso de inspeção.
Caso um fornecedor proponha alterar o tratamento da borda, encaminhe essa proposta através da aprovação do desenho. Não confie na interpretação informal da produção.
O que há de diferente nas bordas internas e perfuradas?
Muitas vezes, uma borda externa pode ser vista diretamente. Uma interseção interna pode exigir outra rota de acesso ou método de inspeção.
Considere um coletor de polímero hipotético com furos que se cruzam. Este exemplo descreve uma revisão de engenharia, não um registro de inspeção do cliente.
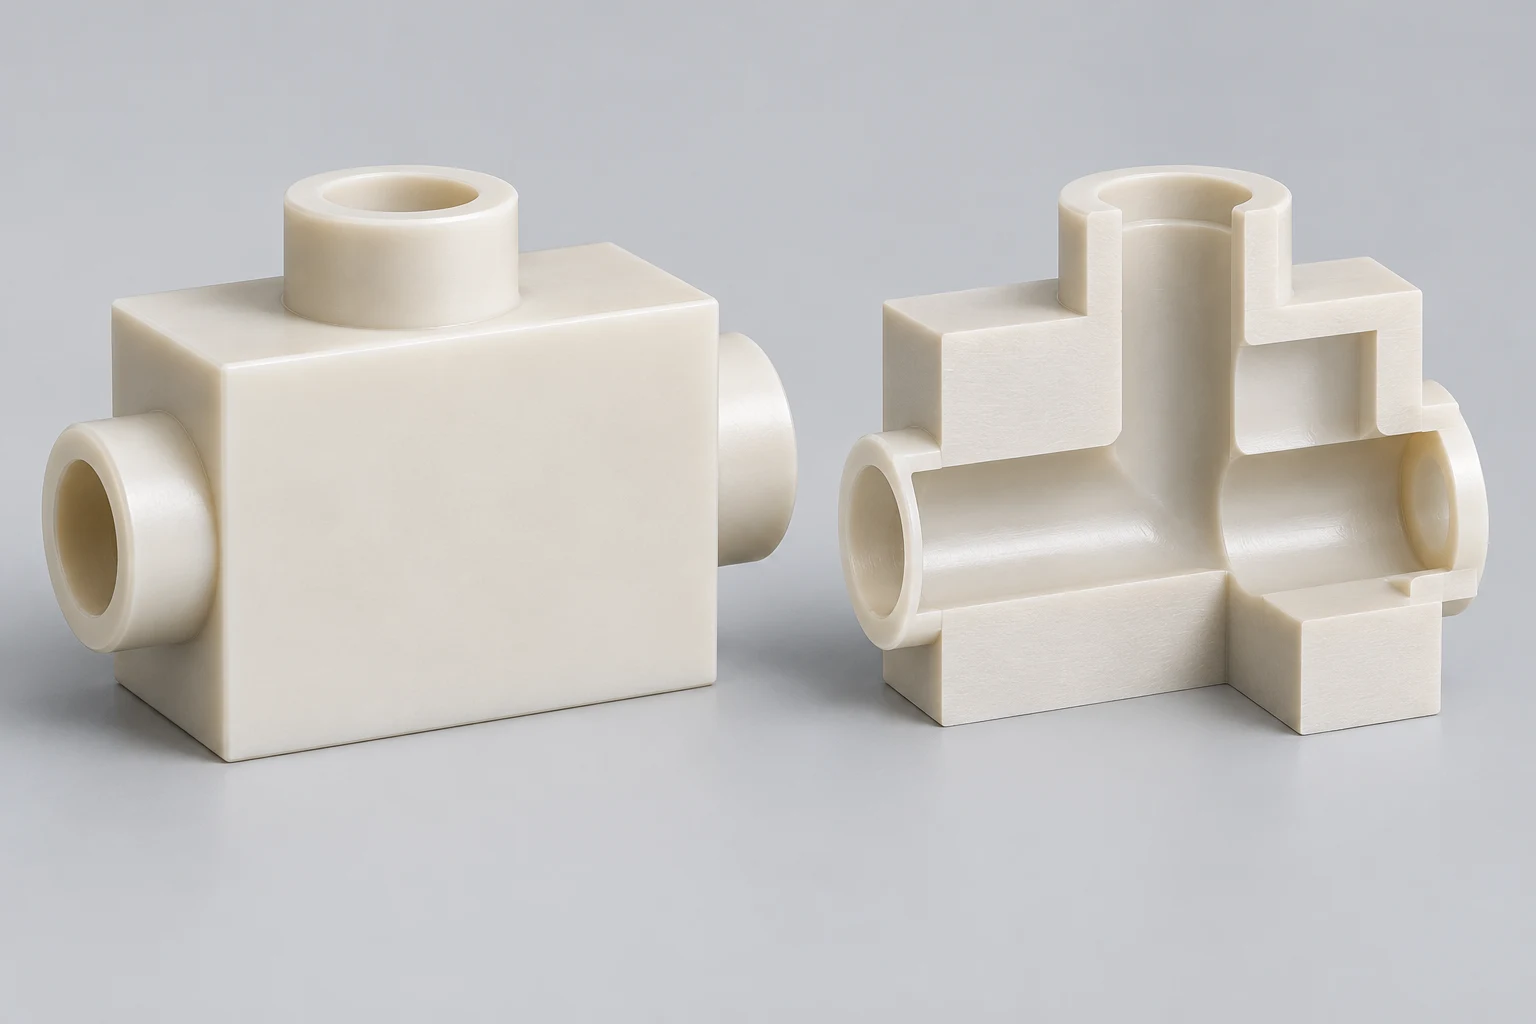
As portas externas podem parecer limpas enquanto uma junção interna permanece sem ser examinada. As fotografias exteriores não demonstram o estado desse cruzamento.
Marque as passagens que requerem atenção específica. Explique se a preocupação é material solto, restrição de fluxo, vedação ou outro risco funcional.
Pergunte ao fornecedor como o cruzamento pode ser alcançado e verificado. Avalie essa proposta antes de assumir que a limpeza manual de rotina a cobre.
Para coletores de plástico, inclua interseções de furos e quaisquer superfícies inacessíveis na revisão da RFQ.
Às vezes, uma alteração no projeto pode melhorar o acesso à fabricação ou à inspeção. Qualquer alteração desse tipo precisa de aprovação antes de se tornar rota de produção.
Quais métodos de acabamento merecem consideração?
A seleção do método depende do material, geometria, acesso e resultado desejado. Especifique primeiro a aceitação e depois revise a abordagem de fabricação proposta.
Perguntas frequentes sobre usinagem da Ensinger descreve abordagens de rebarbação manual, abrasiva e térmica para plásticos de engenharia, incluindo suas considerações de processamento.
Essas categorias são informações básicas e não uma afirmação de que o TOPS Plastics oferece todos os métodos ou que todos os métodos se adequam à sua nota.
| Abordagem para revisão | Uso potencial | Perguntas antes da aprovação |
|---|---|---|
| Operação de corte controlada | Arestas definidas acessíveis | Preserva a geometria especificada? |
| Acabamento manual | Recursos acessíveis locais | Como a consistência e as exclusões são controladas? |
| Processo abrasivo ou de mídia | Grupos adequados de superfícies | O que acontece com textura, dimensões e resíduos? |
| Processo térmico especializado | Material e geometria validados | Os efeitos do calor e a aceitação são demonstrados? |
Confirme a disponibilidade e o escopo do processo durante a cotação. Não faça de uma operação especializada uma inclusão presumida no preço de usinagem normal.
Solicite avaliação representativa quando um novo processo puder afetar uma interface funcional. Registre a rota aprovada e quaisquer restrições.
Como as diferenças materiais afetam a revisão?
Peça a nota exata e a especificação do estoque. Um processo aceito para um material não deve ser automaticamente transferido para outro.
Para Usinagem de PTFE, discuta como as arestas suaves e a geometria crítica serão tratadas e verificadas.
Para Usinagem Delrin/POM, diferencie a classe necessária antes de avaliar uma alteração de ferramenta ou acabamento.
Para classes reforçadas, identifique quaisquer preocupações sobre o reforço exposto ou a condição da superfície. Pergunte o que o método de aceitação proposto pode realmente detectar.
As peças transparentes também podem precisar de proteção contra arranhões e alterações visíveis nas bordas. Mantenha esses requisitos cosméticos separados da remoção de rebarbas.
Use nosso guia de seleção de plástico de engenharia quando a própria escolha material permanece aberta.
Por que a rebarbação e a limpeza devem ser requisitos separados?
A remoção de uma projeção não prova que todas as partículas resultantes deixaram o componente. Defina a condição de entrega necessária de forma independente.
Um bolsão rebaixado, um furo cego e uma passagem conectada podem reter o material de diferentes maneiras. Identifique os recursos relevantes para o aplicativo.
Indique quaisquer restrições sobre agentes de limpeza, resíduos ou materiais de embalagem. Confirme a compatibilidade com o polímero exato e o uso posterior.
Não presuma que a limpeza comum da loja estabeleça limpeza médica, de semicondutores ou outra limpeza especializada. Tais requisitos necessitam de uma especificação explícita e de um âmbito acordado.
Se for necessário um teste de limpeza, defina seu método, relatório e limites de aceitação. Confirme quem o realiza e quando as amostras são colhidas.
Mantenha as instruções de limpeza ligadas ao manuseio e embalagem. Um resultado verificado pode perder significado se operações posteriores introduzirem nova contaminação.
Como você deve planejar a inspeção de bordas acessíveis?
Definir os locais, condições de visualização e defeitos permitidos. Escolha um método que possa avaliar a necessidade real, em vez de apenas produzir fotografias.
Uma verificação visual necessita de iluminação adequada, acesso e qualquer ampliação acordada. Descreva essas condições quando elas afetarem a aceitação.
Um requisito de chanfro ou raio pode precisar de verificação dimensional. Identifique se o equipamento e o acesso propostos podem apoiar a avaliação necessária.
Para recursos suaves ou finos, considere se o contato de medição altera o recurso que está sendo avaliado. Documente o método acordado e as condições de suporte.
Uma amostra de referência aprovada pode ajudar a comunicar a aparência, mas deve ter uma revisão e um escopo escrito. Preservar os requisitos de desenho ao lado dele.
Nosso página de qualidade e inspeção pode ajudar a organizar a discussão. Confirme equipamentos especiais ou relatórios separadamente.
Como você pode verificar passagens ocultas?
Comece identificando o que deve ser observado e onde está localizado. Em seguida, avalie se a inspeção proposta oferece visibilidade adequada.
Um exame óptico através de uma porta pode mostrar apenas parte da intersecção. Documente qualquer área cega em vez de assumir uma cobertura completa.
Uma amostra seccionada representativa pode apoiar o desenvolvimento do processo. Ele não prova automaticamente a condição de cada peça de produção entregue.
Da mesma forma, uma verificação de fluxo pode responder a uma questão funcional sem revelar todos os fragmentos anexados. Indique o que cada teste demonstra e deixa sem solução.
Para aplicações críticas, concorde com as evidências combinadas antes da produção. Registre a amostragem, a rastreabilidade e a resposta a um resultado inaceitável.
Não prometa uma técnica específica de inspeção interna antes de confirmar o acesso e a disponibilidade. A cotação deve identificar limitações não resolvidas.
O que uma revisão do primeiro artigo deve incluir?
Revise a peça entregue após toda a sequência de acabamento e limpeza acordada. Avalie as dimensões finais, bem como a condição relevante da borda.
Compare o resultado com o desenho divulgado e as exceções identificadas. Registre quaisquer áreas inacessíveis ou decisões de aceitação que ainda precisem de esclarecimento.
Verifique se o acabamento alterou uma região de vedação, entrada de furo ou recurso fino. Uma aparência sem rebarbas não justifica uma dimensão fora das especificações.
Preserve as evidências vinculadas à revisão da peça e à rota do processo. Se forem utilizadas fotografias, identifique a característica e o contexto de visualização relevante.
Pergunte como as descobertas do primeiro artigo se tornarão instruções de produção repetíveis. Uma amostra aceitável não deve depender de uma preferência não documentada do operador.
Resolva itens em aberto antes de aprovar o pedido de repetição. Registre explicitamente as concessões, em vez de permitir que se tornem uma nova especificação informal.
Como você pode controlar o acabamento manual em pedidos repetidos?
Crie um mapa de recursos claro que distingue arestas comuns, arestas críticas e superfícies que devem permanecer intocadas. Guarde-o com as instruções de trabalho.
Registre a sequência de operação aprovada. Uma mudança no acesso ou fixação pode dificultar a reprodução de uma etapa manual anteriormente aceitável.
Defina quando os operadores devem parar e solicitar revisão. A remoção de material adicional para ocultar um defeito pode criar uma não conformidade diferente.
Use exemplos representativos de aceitação para treinamento, quando apropriado. Explique seus limites para que uma amostra visual não substitua os requisitos dimensionais.
Rastreie defeitos recorrentes nas bordas por recurso e operação. Isso ajuda a focar nas mudanças do processo em vez de aumentar o tempo de limpeza sem entender a causa.
Mantenha o controle de revisão quando um método de acabamento for alterado. Confirme se a alteração requer outra análise de amostra ou verificação adicional.
Quais informações pertencem à RFQ?
Forneça detalhes suficientes para citar o escopo de usinagem, acabamento, limpeza e inspeção de forma consistente. Separe as operações necessárias das questões de engenharia não resolvidas.
| Item de solicitação de cotação | Informações a serem fornecidas |
|---|---|
| Definição da peça | Desenho, revisão, modelo CAD e quantidade |
| Materiais | Grau exato, requisitos de estoque e regras de substituição |
| Mapa de borda | Locais críticos e exceções às notas gerais |
| Geometria | Chanfros necessários, raios e remoção de material permitida |
| Recursos internos | Buracos cruzados, passagens cegas e limitações de acesso |
| Condição entregue | Requisitos de limpeza, resíduos e embalagem |
| Verificação | Método de inspeção, amostragem e escopo do relatório |
Para fresagem de plástico, identifique bordas de bolsão, ranhuras e recursos em múltiplas faces que precisam de atenção distinta.
Para torneamento de plástico, identifique ombros, furos, faces de corte e entradas de rosca separadamente.
Peça aos fornecedores que listem suposições e exclusões. Um preço unitário mais baixo pode refletir uma interpretação diferente da inspeção ou limpeza de bordas ocultas.
Quais fatores de custo os compradores devem discutir?
O custo depende do acesso, contagem de recursos, comportamento do material e necessidades de verificação. Evite tratar a rebarbação como uma etapa idêntica para cada desenho.
Uma borda acessível com aceitação clara pode ser mais fácil de planejar do que uma junção interna com inspeção não especificada. Resolva a incerteza antecipadamente.
Requisitos cosméticos altamente restritivos podem adicionar necessidades de manuseio e proteção. Aplique-os nas superfícies relevantes em vez de em todas as arestas ocultas.
Pergunte se as alterações aprovadas no projeto poderiam simplificar o acesso ou eliminar o tratamento ambíguo. Compare os requisitos dos componentes resultantes, não apenas o tempo de usinagem.
Evite exigir um “acabamento perfeito” não especificado. Traduza a função real em critérios de aceitação mensuráveis ou claramente observáveis antes de solicitar a revisão do preço.
O que deve acontecer quando um defeito na borda é encontrado?
Identifique o local afetado e preserve as evidências antes de retrabalha-las. Registre se o problema diz respeito à geometria, a uma projeção anexada ou a contaminação.
Compare a observação com o requisito acordado. Se a nota for ambígua, envolva o engenheiro responsável em vez de inventar um novo limite.
Avalie se o retrabalho pode preservar as dimensões e superfícies funcionais restantes. Obtenha a disposição necessária antes de remover material adicional.
Após o retrabalho aprovado, repita as verificações relevantes de inspeção e limpeza. Atualize o registro para que a condição entregue permaneça rastreável.
Use descobertas recorrentes para melhorar a usinagem ou as instruções de trabalho. Não permita que correções manuais repetidas escondam um problema de processo não resolvido.
Perguntas frequentes
“Rebarbar todas as arestas” define o tamanho do chanfro?
Não. Especifique a geometria deliberada do chanfro ou do raio quando necessário. Esclarecer o tratamento permitido e as exceções à nota geral.
Um exterior liso prova que as passagens internas estão limpas?
Não. Bordas internas e partículas residuais precisam de revisão própria. Concorde com os requisitos de acesso, verificação e condições de entrega.
O polimento pode substituir a rebarbação?
Não automaticamente. O polimento, a geometria das arestas e a remoção de material indesejado têm objetivos diferentes. Confirme o resultado necessário para cada superfície.
A rebarbação manual é sempre inaceitável para peças de precisão?
Não. Revise se a operação controlada e a inspeção podem atender ao requisito específico. Não julgue a adequação apenas pelo nome do método.
Cada peça deve receber a mesma inspeção?
Defina o plano a partir das necessidades da aplicação e da aceitação acordada. A amostragem, a inspeção completa e as evidências de qualificação respondem a diferentes questões.
O que devo enviar para uma cotação?
Envie o desenho, nota exata e quantidade. Marque arestas críticas, interseções internas, requisitos de limpeza e quaisquer necessidades especiais de inspeção ou relatórios.
Especifique a vantagem antes de aprovar o processo
Remoção separada de rebarbas, geometria de borda pretendida, limpeza e aparência. Identifique locais críticos e concorde com a verificação antes da produção. Entre em contato com TOPS Plastics com seus requisitos de desenho e borda para discutir o escopo de usinagem.