
Desbarbar piezas de plástico mecanizadas significa eliminar material no deseado preservando al mismo tiempo la geometría de borde prevista. Defina qué bordes importan, qué eliminación de material está permitida y cómo se comprobará la aceptación. La apariencia exterior, los pasajes internos, las interfaces de sellado y la limpieza necesitan requisitos distintos antes de la cotización.
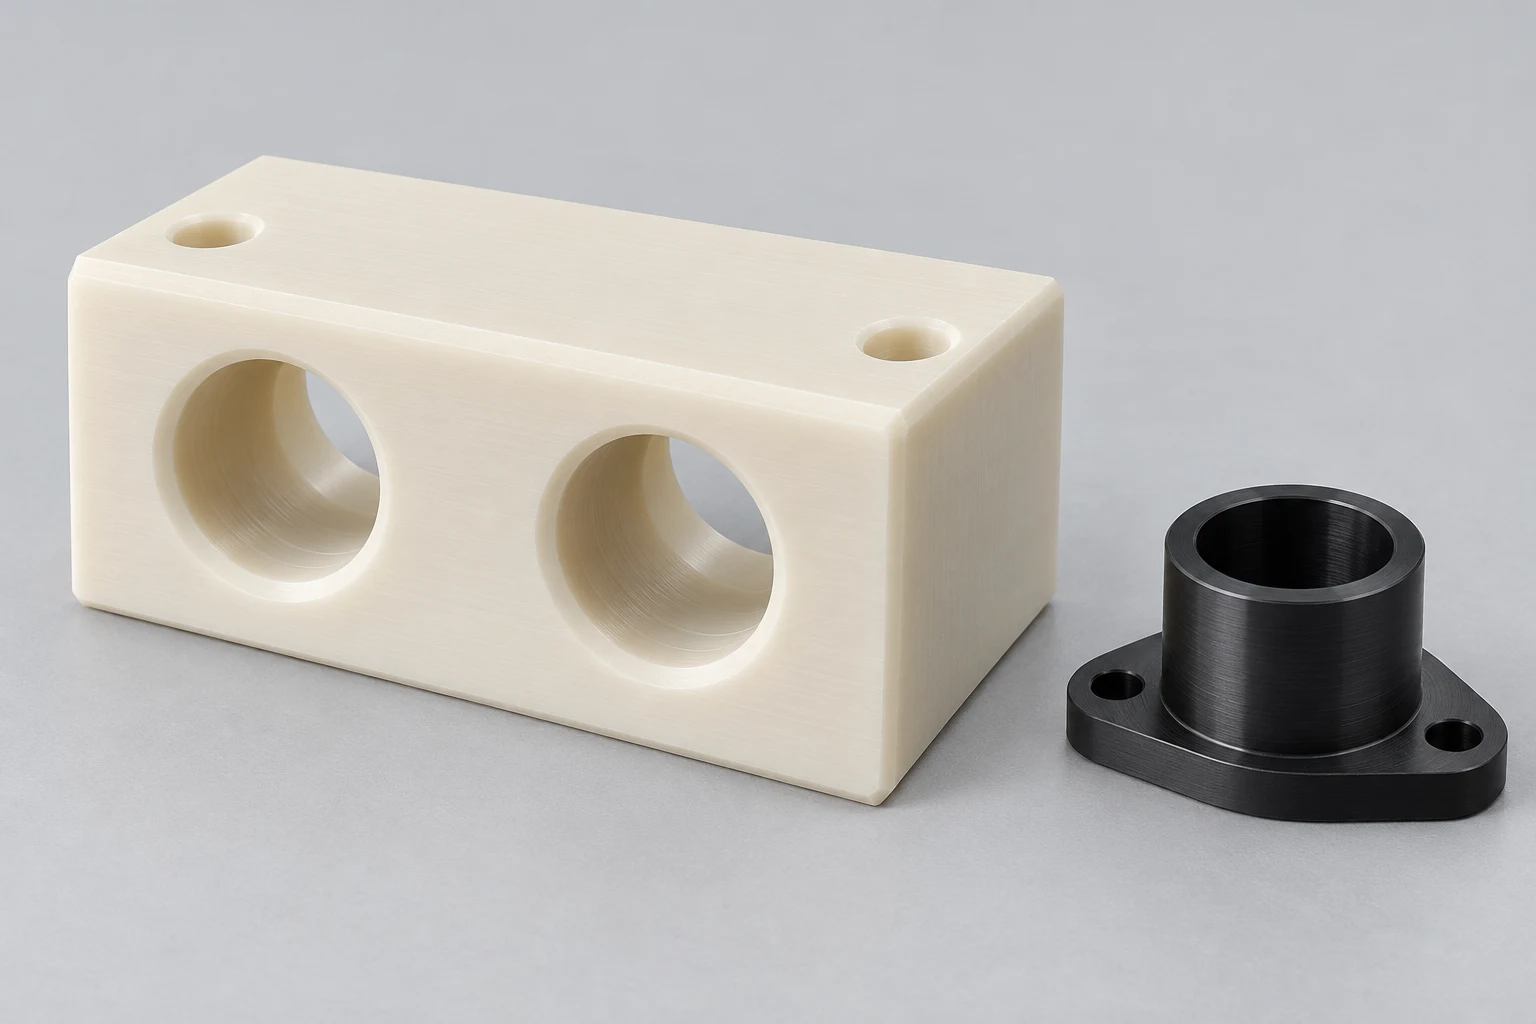
¿Qué debería conseguirse realmente con el desbarbado?
Una operación exitosa elimina la proyección no deseada sin crear un defecto diferente. El borde resultante aún debe soportar la función del componente.
Una astilla suelta en la boca del orificio, un chaflán de gran tamaño y un borde de sellado redondeado son condiciones diferentes. Evite agruparlos.
Empiece por identificar si el borde afecta el montaje, la manipulación, el flujo, el sellado o la apariencia. Esa función determina la pregunta de aceptación apropiada.
Una nota general puede cubrir los bordes ordinarios. Las interfaces críticas normalmente necesitan sus propios requisitos identificados y un método de verificación acordado.
Para Mecanizado de plástico CNC, marque esas interfaces en el dibujo en lugar de dejarlas con una preferencia de acabado no documentada.
¿Por qué debería comenzar la prevención de rebabas durante el mecanizado?
El paso de limpieza final no debería conllevar toda la responsabilidad por la calidad del borde. Revise la operación de mecanizado que crea el borde.
Guía de mecanizado de Mitsubishi Chemical Group enfatiza el uso de herramientas afiladas, la holgura adecuada y la eliminación eficaz de virutas para formas de material plástico.
Por su parte, pregunte cómo se revisará el estado, el soporte y la secuencia de operación de la herramienta de corte. Los entornos específicos requieren una evaluación del proceso.
Un taladro que atraviesa una pared delgada y una fresa que deja un borde apoyado presentan condiciones diferentes. Revísalos por separado.
Proveedor de herramientas Ejemplo de perforación POM de Silmax describe problemas de rebabas y encordado, incluida la dificultad adicional alrededor de los agujeros transversales.
Ese ejemplo de proveedor ilustra un problema de desarrollo de procesos. No establece una herramienta particular ni una receta de corte para cada componente plástico.
¿Son lo mismo la eliminación de rebabas, el biselado y el redondeo?
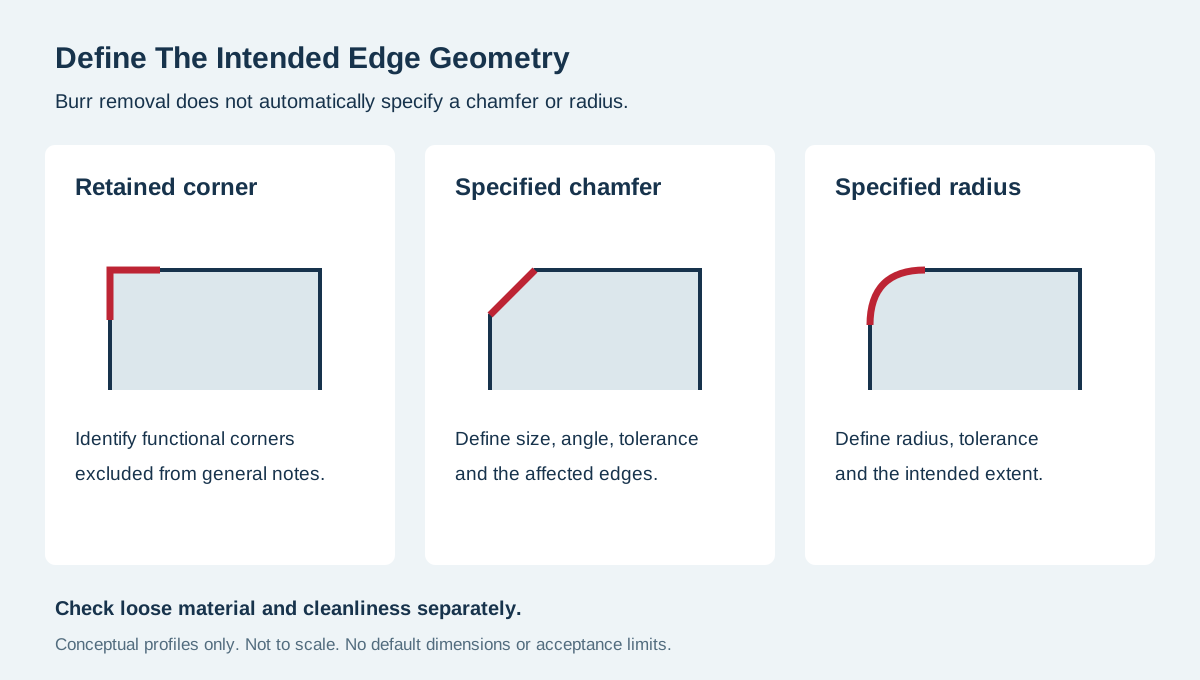
No. La eliminación de rebabas soluciona el material no deseado; un chaflán o radio define una forma prevista. Especifique la geometría deliberada cuando la función lo requiera.
| Requisito | Qué controla | Lo que aún necesita definición |
|---|---|---|
| Eliminar rebabas | Proyecciones no deseadas | Bordes aplicables y método de aceptación. |
| Romper bordes afilados | Tratamiento general de bordes | Eliminación permitida y funciones excluidas |
| Chaflán especificado | Geometría de bisel definida | Tamaño, ángulo, tolerancia y bordes afectados. |
| Radio especificado | Transición curva definida | Radio, tolerancia y extensión. |
| Limpiar los conductos internos | Contaminación residual | Alcance de la limpieza y criterios de verificación. |
| Aceptación cosmética | apariencia visible | Condiciones de visualización y límites de defectos |
Un borde puede parecer liso aunque su bisel sea demasiado grande. Un bisel dimensionalmente aceptable aún puede transportar partículas sueltas.
Mantenga estas categorías de aceptación distinguibles en el plan de inspección. Un cheque no debe sustituir silenciosamente a otro.
Nuestro guía de acabado de superficie de plástico explica la distinción relacionada entre textura, geometría y apariencia visual.
¿Qué aristas necesitan notas de dibujo individuales?
Identifique las zonas de sellado, la ubicación de los hombros, los labios delgados, los inicios de roscas y las características de acoplamiento donde la eliminación de material adicional podría cambiar el rendimiento.
Muestra qué aristas están excluidas de una nota general de ruptura de arista. De lo contrario, una operación de acabado puede alterar una característica retenida intencionalmente.
Defina el dato o superficie funcional utilizada para evaluar un chaflán crítico. Aclare si las dimensiones se aplican antes o después del acabado.
Evite combinar instrucciones contradictorias. Una nota que solicite bordes redondeados puede entrar en conflicto con una esquina funcional afilada cercana, a menos que la excepción sea clara.
Cuando una característica sea difícil de mostrar en la vista principal, agregue un detalle o una sección. Identifique también el acceso de inspección.
Si un proveedor propone cambiar el tratamiento del borde, envíe esa propuesta a través de la aprobación del dibujo. No confíe en la interpretación informal de la producción.
¿En qué se diferencian los bordes internos y los perforados transversalmente?
A menudo se puede ver directamente un borde exterior. Una intersección interna puede requerir otra ruta de acceso o método de inspección.
Considere un colector de polímero hipotético con orificios que se cruzan. Este ejemplo describe una revisión de ingeniería, no un registro de inspección del cliente.
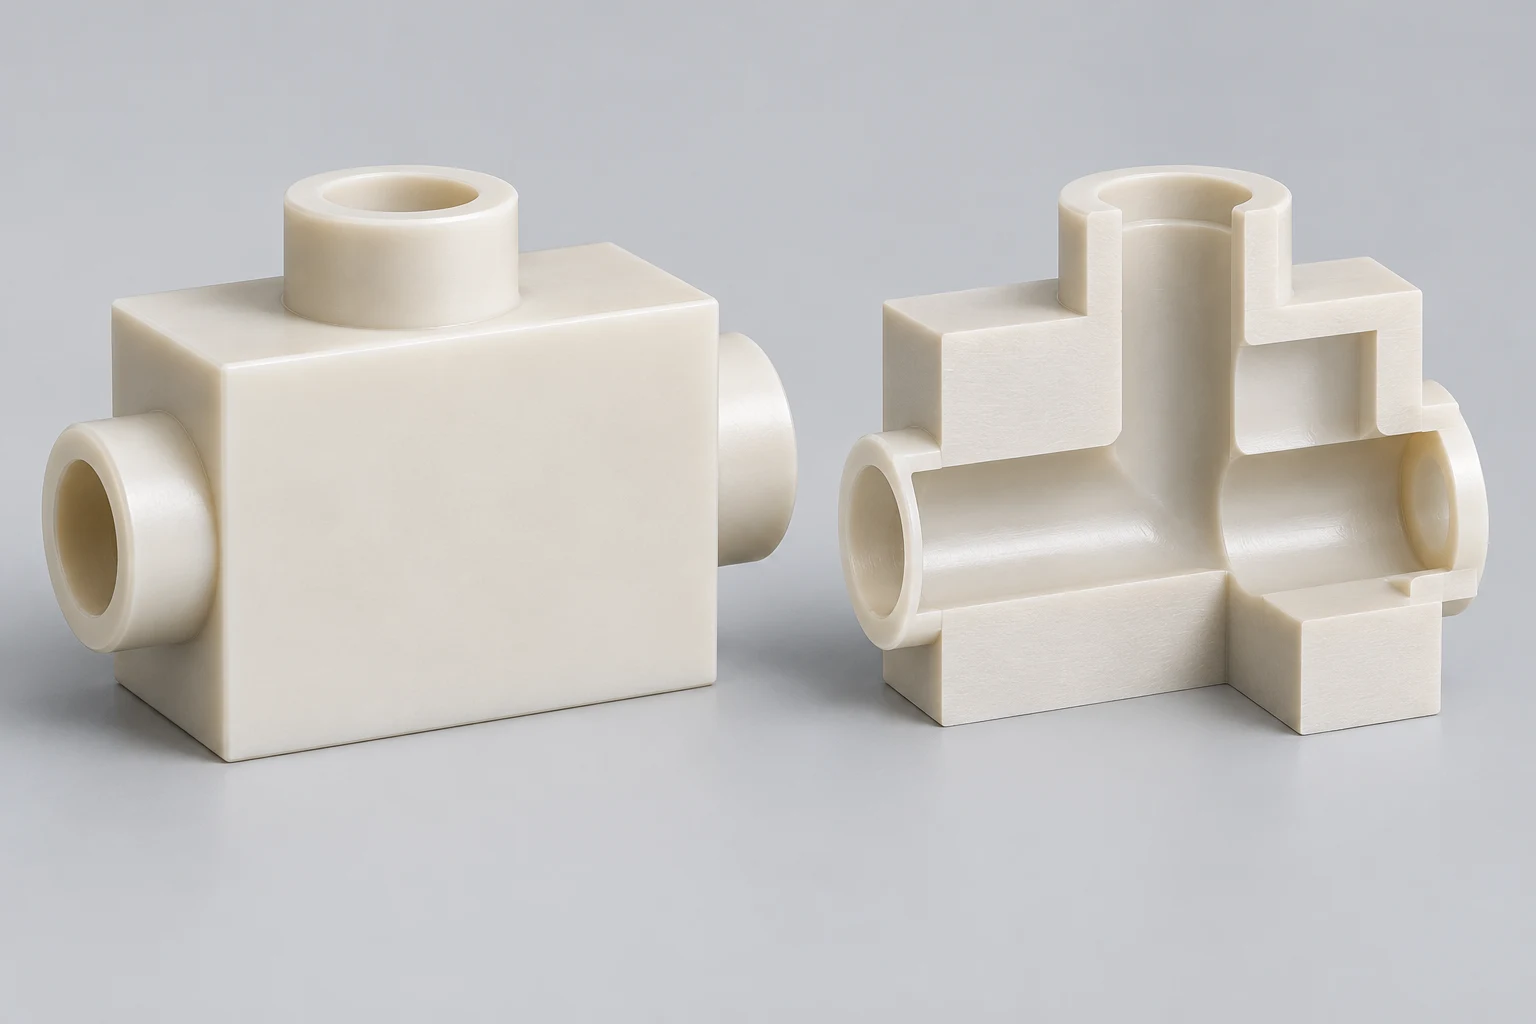
Los puertos exteriores pueden parecer limpios mientras que una unión interna permanece sin examinar. Las fotografías exteriores no demuestran el estado de esa intersección.
Marque los pasajes que requieren atención específica. Explique si la preocupación es material suelto, restricción de flujo, sellado u otro riesgo funcional.
Pregunte al proveedor cómo se puede llegar y comprobar la intersección. Evalúe esa propuesta antes de asumir que la limpieza manual de rutina la cubre.
Para colectores de plastico, incluya las intersecciones de perforación y cualquier superficie inaccesible en la revisión de la RFQ.
En ocasiones, un cambio de diseño puede mejorar el acceso a la fabricación o la inspección. Cualquier cambio de este tipo necesita aprobación antes de que se convierta en la ruta de producción.
¿Qué métodos de acabado merecen consideración?
La selección del método depende del material, la geometría, el acceso y el resultado requerido. Primero especifique la aceptación y luego revise el enfoque de fabricación propuesto.
Preguntas frecuentes sobre mecanizado de Ensinger describe enfoques de desbarbado manual, abrasivo y térmico para plásticos de ingeniería, incluidas sus consideraciones de procesamiento.
Esas categorías son información general, no una declaración de que TOPS Plastics ofrece todos los métodos o que todos los métodos se adaptan a su grado.
| Enfoque para la revisión | Uso potencial | Preguntas antes de la aprobación |
|---|---|---|
| Operación de corte controlada | Bordes definidos accesibles | ¿Conserva la geometría especificada? |
| acabado manual | Funciones accesibles locales | ¿Cómo se controlan la coherencia y las exclusiones? |
| Proceso abrasivo o mediático. | Grupos de superficies adecuados | ¿Qué pasa con la textura, las dimensiones y los residuos? |
| Proceso térmico especializado | Material y geometría validados. | ¿Se demuestran los efectos del calor y la aceptación? |
Confirme la disponibilidad y el alcance del proceso durante la cotización. No incluya una operación especializada en el precio de mecanizado ordinario.
Solicitar una evaluación representativa cuando un nuevo proceso pueda afectar una interfaz funcional. Registre la ruta aprobada y cualquier restricción.
¿Cómo afectan las diferencias materiales a la revisión?
Pregunte por el grado exacto y las especificaciones de stock. Un proceso aceptado para un material no debería transferirse automáticamente a otro.
Para Mecanizado de PTFE, analice cómo se manejarán y verificarán los bordes suaves y la geometría crítica.
Para Mecanizado Delrin/POM, distinguir el grado requerido antes de evaluar una herramienta o un cambio de acabado.
Para grados reforzados, identifique cualquier inquietud sobre el refuerzo expuesto o la condición de la superficie. Pregunte qué puede detectar realmente el método de aceptación propuesto.
Las piezas transparentes también pueden necesitar protección contra rayones y cambios visibles en los bordes. Mantenga esos requisitos cosméticos separados de la eliminación de rebabas.
Utilice nuestro guía de selección de plásticos de ingeniería cuando la elección material permanece abierta.
¿Por qué el desbarbado y la limpieza deben ser requisitos separados?
Eliminar una proyección no prueba que todas las partículas resultantes hayan abandonado el componente. Defina la condición de entrega requerida de forma independiente.
Un bolsillo empotrado, un agujero ciego y un pasaje conectado pueden retener material de diferentes maneras. Identificar las características relevantes para la aplicación.
Indique cualquier restricción sobre agentes de limpieza, residuos o materiales de embalaje. Confirme la compatibilidad con el polímero exacto y el uso posterior.
No asuma que la limpieza ordinaria del taller establece una limpieza médica, de semiconductores u otra limpieza especializada. Estos requisitos necesitan una especificación explícita y un alcance acordado.
Si se requiere una prueba de limpieza, defina su método, informes y límites de aceptación. Confirmar quién lo realiza y cuándo se toman las muestras.
Mantenga las instrucciones de limpieza relacionadas con la manipulación y el embalaje. Un resultado verificado puede perder significado si operaciones posteriores introducen nueva contaminación.
¿Cómo se debe planificar la inspección de bordes accesibles?
Definir las ubicaciones, condiciones de visualización y defectos permitidos. Elija un método que pueda evaluar los requisitos reales en lugar de simplemente producir fotografías.
Un control visual requiere iluminación adecuada, acceso y cualquier aumento acordado. Describa estas condiciones cuando afecten a la aceptación.
Es posible que sea necesario verificar las dimensiones de un requisito de chaflán o radio. Identifique si el equipo y el acceso propuestos pueden respaldar la evaluación requerida.
Para características suaves o delgadas, considere si el contacto de medición cambia la característica que se está evaluando. Documente el método acordado y la condición de soporte.
Una muestra de referencia aprobada puede ayudar a comunicar la apariencia, pero debe tener una revisión y un alcance escrito. Conserve los requisitos del dibujo junto a él.
Nuestro página de calidad e inspección puede ayudar a organizar la discusión. Confirme el equipo especial o informe por separado.
¿Cómo se pueden verificar pasajes ocultos?
Empiece por identificar qué se debe observar y dónde se encuentra. Luego evalúe si la inspección propuesta proporciona una visibilidad adecuada.
Un examen óptico a través de un puerto puede mostrar sólo una parte de la intersección. Documente cualquier área ciega en lugar de asumir una cobertura completa.
Una muestra seccionada representativa puede respaldar el desarrollo del proceso. No prueba automáticamente el estado de cada pieza de producción entregada.
Asimismo, una verificación de flujo puede responder una pregunta funcional sin revelar todos los fragmentos adjuntos. Indique lo que cada prueba demuestra y lo que deja sin resolver.
Para aplicaciones críticas, acuerde la evidencia combinada antes de la producción. Registrar el muestreo, la trazabilidad y la respuesta ante un resultado inaceptable.
No prometa una técnica de inspección interna particular antes de confirmar el acceso y la disponibilidad. La cotización debe identificar las limitaciones no resueltas.
¿Qué debe incluir una revisión del primer artículo?
Revisar la pieza entregada después de la secuencia completa de acabado y limpieza acordada. Evaluar las dimensiones finales así como el estado del borde relevante.
Compare el resultado con el dibujo publicado y las excepciones identificadas. Registre cualquier área inaccesible o decisiones de aceptación que aún necesiten aclaración.
Verifique si el acabado cambió una superficie de sellado, la entrada del orificio o una característica delgada. Una apariencia libre de rebabas no excusa una dimensión fuera de especificación.
Preservar evidencia ligada a la revisión de la pieza y ruta del proceso. Si se utilizan fotografías, identifique la característica y el contexto de visualización relevante.
Pregunte cómo los hallazgos del primer artículo se convertirán en instrucciones de producción repetibles. Una muestra aceptable no debería depender de la preferencia de un operador indocumentado.
Resuelva los elementos abiertos antes de aprobar el pedido repetido. Registrar las concesiones explícitamente en lugar de permitir que se conviertan en una nueva especificación informal.
¿Cómo se puede controlar el acabado manual en pedidos repetidos?
Cree un mapa de características claro que distinga los bordes ordinarios, los bordes críticos y las superficies que deben permanecer intactas. Guárdelo con las instrucciones de trabajo.
Registre la secuencia de operación aprobada. Un cambio en el acceso o en las instalaciones puede hacer que un paso manual previamente aceptable sea más difícil de reproducir.
Defina cuándo los operadores deben detenerse y solicitar una revisión. Quitar material adicional para ocultar un defecto puede crear una no conformidad diferente.
Utilice ejemplos de aceptación representativos para la capacitación cuando corresponda. Explique sus límites para que una muestra visual no anule los requisitos dimensionales.
Realice un seguimiento de los defectos recurrentes de los bordes por característica y operación. Esto ayuda a centrar los cambios en el proceso en lugar de aumentar el tiempo de limpieza sin comprender la causa.
Mantenga el control de revisión cuando cambie un método de acabado. Confirme si el cambio requiere otra revisión de muestra o verificación adicional.
¿Qué información pertenece a la solicitud de cotización?
Proporcione suficientes detalles para cotizar consistentemente el alcance del mecanizado, acabado, limpieza e inspección. Separe las operaciones requeridas de las cuestiones de ingeniería no resueltas.
| Artículo de solicitud de cotización | Información para proporcionar |
|---|---|
| Definición de pieza | Dibujo, revisión, modelo CAD y cantidad. |
| Materiales | Grado exacto, requisitos de stock y reglas de sustitución. |
| Mapa de borde | Ubicaciones críticas y excepciones a notas generales |
| Geometria | Chaflanes y radios necesarios y eliminación de material permitida |
| Características internas | Agujeros transversales, pasos ciegos y limitaciones de acceso |
| Estado de entrega | Requisitos de limpieza, residuos y embalaje. |
| Verificación | Método de inspección, muestreo y alcance de la presentación de informes. |
Para fresado de plastico, identifique bordes de bolsillo, ranuras y características en múltiples caras que necesitan atención especial.
Para torneado de plastico, identifique los hombros, los orificios, las caras de corte y las entradas de hilo por separado.
Solicite a los proveedores que enumeren las suposiciones y exclusiones. Un precio unitario más bajo puede reflejar una interpretación diferente de la inspección o limpieza de bordes ocultos.
¿Qué factores de costos deberían discutir los compradores?
El costo depende del acceso, el número de funciones, el comportamiento del material y las necesidades de verificación. Evite tratar el desbarbado como un paso idéntico para cada dibujo.
Un borde accesible con una aceptación clara puede ser más fácil de planificar que una unión interna con una inspección no especificada. Resuelva la incertidumbre temprano.
Los requisitos cosméticos altamente restrictivos pueden agregar necesidades de manipulación y protección. Aplíquelos a las superficies relevantes en lugar de a cada borde oculto.
Pregunte si los cambios de diseño aprobados podrían simplificar el acceso o eliminar el tratamiento ambiguo. Compare los requisitos de los componentes resultantes, no sólo el tiempo de mecanizado.
Evite exigir un “acabado perfecto” no especificado. Traduzca la función real en criterios de aceptación medibles o claramente observables antes de solicitar precios revisados.
¿Qué debería suceder cuando se encuentra un defecto en el borde?
Identifique el lugar afectado y conserve la evidencia antes de volver a trabajarlo. Registre si el problema se refiere a la geometría, una proyección adjunta o contaminación.
Comparar la observación con el requisito acordado. Si la nota es ambigua, involucre al ingeniero responsable en lugar de inventar un nuevo límite.
Evaluar si el retrabajo puede preservar las dimensiones y superficies funcionales restantes. Obtenga la disposición requerida antes de retirar material adicional.
Después del retrabajo aprobado, repita las comprobaciones de inspección y limpieza pertinentes. Actualice el registro para que la condición de entrega siga siendo rastreable.
Utilice hallazgos recurrentes para mejorar el mecanizado o las instrucciones de trabajo. No permita que la corrección manual repetida oculte un problema de proceso no resuelto.
Preguntas frecuentes
¿“Desbarbar todos los bordes” define un tamaño de chaflán?
No. Especifique la geometría de radio o chaflán deliberada cuando sea necesario. Aclarar el tratamiento permitido y las excepciones a la nota general.
¿Un exterior liso demuestra que los pasajes internos están limpios?
No. Los bordes internos y las partículas residuales necesitan su propia revisión. Acordar los requisitos de acceso, verificación y condiciones de entrega.
¿Puede el pulido reemplazar el desbarbado?
No automáticamente. El pulido, la geometría de los bordes y la eliminación de material no deseado tienen objetivos diferentes. Confirme el resultado requerido para cada superficie.
¿Es siempre inaceptable el desbarbado manual para piezas de precisión?
No. Revisar si la operación controlada y la inspección pueden cumplir con el requisito particular. No juzgue la idoneidad únicamente por el nombre del método.
¿Deben todas las piezas recibir la misma inspección?
Definir el plan a partir de las necesidades de aplicación y aceptación acordada. El muestreo, la inspección completa y la evidencia de calificación responden a diferentes preguntas.
¿Qué debo enviar para una cotización?
Enviar el dibujo, grado exacto y cantidad. Marque bordes críticos, intersecciones internas, requisitos de limpieza y cualquier inspección especial o necesidad de informes.
Especifique la ventaja antes de aprobar el proceso
Eliminación de rebabas por separado, geometría de borde prevista, limpieza y apariencia. Identificar ubicaciones críticas y acordar la verificación antes de la producción. Contacto TOPS Plastics con sus requisitos de dibujo y borde para discutir el alcance del mecanizado.