
La elección de roscas roscadas o insertos roscados en piezas de plástico comienza con los requisitos de unión. Las roscas directas pueden adaptarse a ensamblajes más simples. Los insertos merecen una revisión cuando el mantenimiento repetido o las condiciones exigentes de las juntas los hacen útiles. Su calidad, geometría, proceso de instalación y plan de validación determinan la elección final.
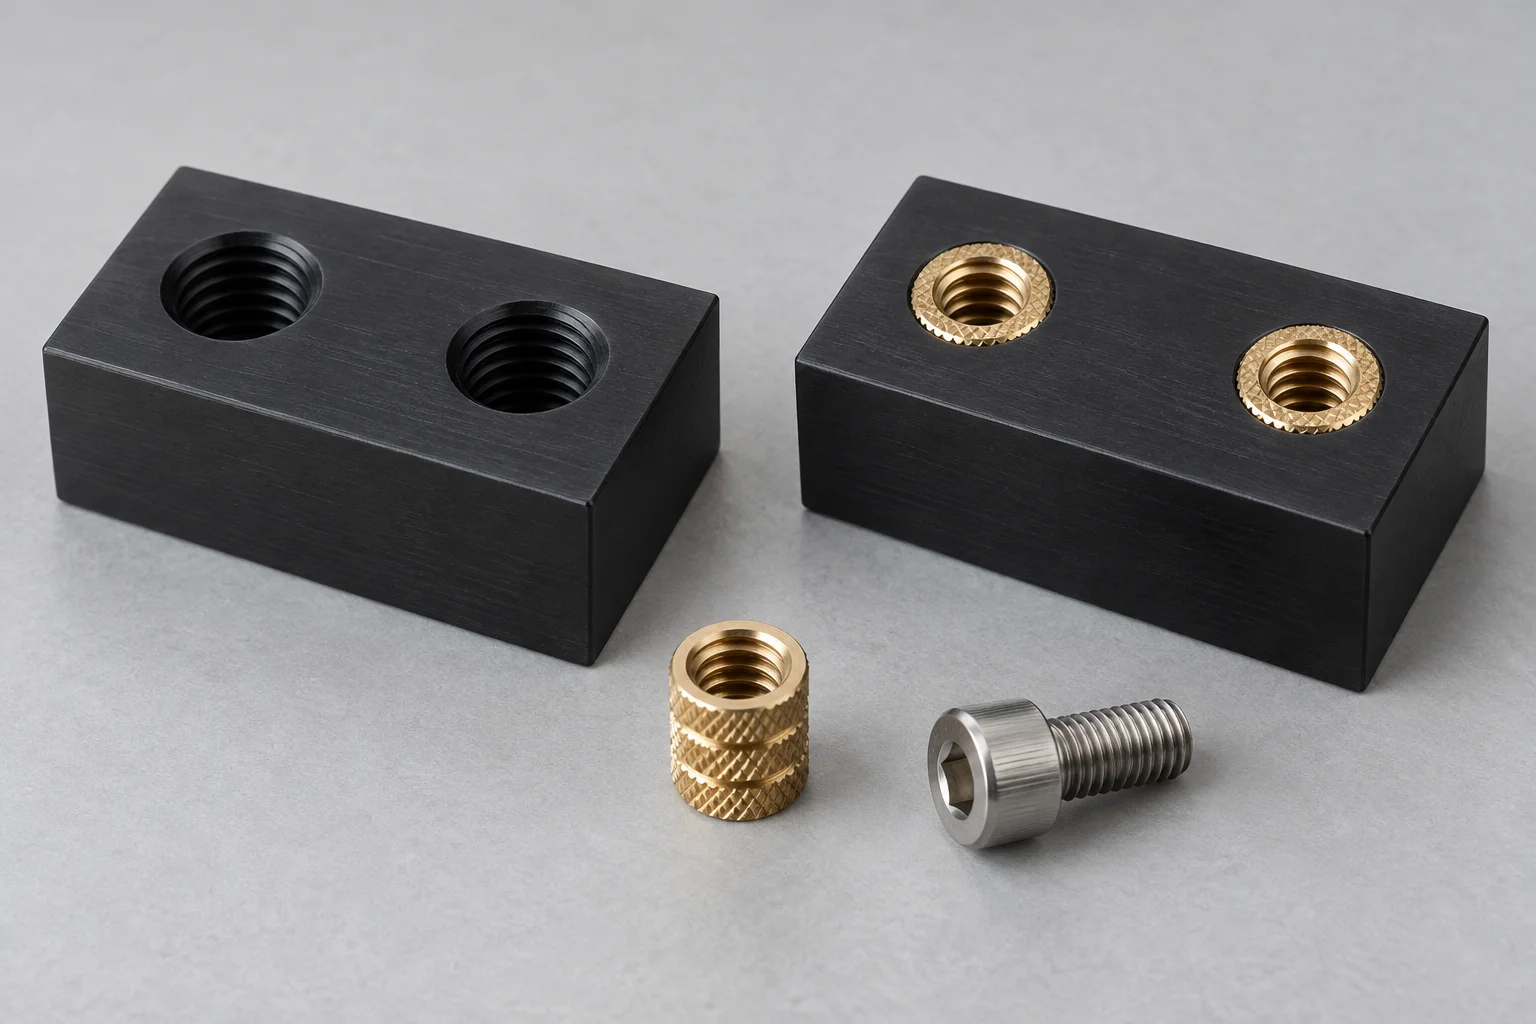
¿Debería golpear el plástico directamente o utilizar un inserto?
Elija la junta en función de sus cargas y vida útil, en lugar de asumir que cada orificio de plástico necesita un inserto de metal.
El roscado directo crea la rosca hembra en el polímero. Un inserto proporciona un componente roscado separado anclado en el plástico.
Conjunto de herramientas de mecanizado de Mitsubishi Chemical Group dice que los insertos son innecesarios para muchas aplicaciones de plásticos de ingeniería. Recomienda considerarlos en caso de vibraciones fuertes o de sujeción y liberación repetidas.
Trate esa guía como un punto de partida. Una cubierta de inspección removible y un espaciador ensamblado permanentemente tienen diferentes requisitos de servicio.
Aún es necesario establecer un torque de ensamblaje, retención y exposición ambiental aceptables para la unión real.
¿Cómo se comparan las dos opciones?
Las roscas directas simplifican la lista de componentes, mientras que las inserciones introducen una especificación de instalación y hardware separada.
Utilice esta comparación para identificar preguntas para su revisión de diseño. Ninguna columna garantiza un rendimiento exitoso.
| decisión | Plástico roscado directamente | Inserto roscado |
|---|---|---|
| Interfaz de hilo | El tornillo engancha la rosca del polímero. | El tornillo encaja en la rosca del inserto |
| Alcance de fabricación | Máquina e inspeccionar el hilo especificado. | Prepare el orificio receptor, instale los herrajes e inspeccione |
| Requisito de servicio | Validar el montaje repetido si es necesario | Revisar los requisitos de retención y uso repetido. |
| Información de dibujo | Designación del hilo, profundidad útil y ubicación. | Insertar número de pieza, geometría de recepción y posición de instalación. |
| Posible falta de investigación | Hilos dañados o compromiso inadecuado | Rotación de inserción, extracción o daños en el plástico circundante. |
| Comparación de costos | Considere el mecanizado, la inspección y el retrabajo | Incluye hardware, instalación, comprobaciones y conjuntos rechazados. |
Esta tabla es una lista de verificación de adquisiciones. La aceptación final debe reflejar su material y montaje particulares.
¿Cuándo pueden ser una opción práctica los hilos roscados directamente?
Las roscas directas ameritan evaluación cuando los requisitos de ensamblaje se pueden cumplir sin hardware adicional.
Comience con el grado exacto de polímero y la geometría disponible. Evite especificar solo un apellido cuando los rellenos o modificaciones sean importantes.
Para Mecanizado Delrin/POM, identifique el grado requerido antes de acordar las características roscadas.
Pregunte cómo se producirá e inspeccionará el hilo. El conjunto de herramientas de MCG destaca el tamaño de los orificios piloto y los métodos de roscado adecuados.
Una rosca que acepta el tornillo no establece automáticamente una retención adecuada. Validar por separado las condiciones utilizables de enganche y montaje.
Si los clientes abren el ensamblaje repetidamente, incluya ese requisito en la revisión. No evalúe la unión con un apriete exitoso.
¿Cuándo debería evaluar los insertos roscados?
Evalúe los insertos cuando sus requisitos de unión justifiquen hardware separado y una operación de instalación controlada.
Guía de diseño de plaquitas de SPIROL distingue la resistencia al par de la resistencia a la extracción axial. Su guía de selección también conecta la elección del inserto con el método de instalación.
Estas son preguntas de diseño separadas. Pregunte si el inserto gira durante el apriete y si resiste la carga axial especificada.
Luego considere el plástico circundante y el componente de acoplamiento. Una rosca hembra metálica no valida por sí sola el conjunto completo.
También debe revisar los requisitos de contaminación, aislamiento eléctrico y compatibilidad de materiales cuando sea relevante. Agregar metal puede cambiar la especificación del componente más allá de su rosca.
No reemplace una rosca directa aprobada con un inserto sin verificar el dibujo y los requisitos del cliente.
¿Cómo cambian los materiales y el medio ambiente la decisión?
Revise el grado exacto del plástico y las condiciones operativas antes de transferir un diseño de rosca exitoso a otro componente.
Por ejemplo, un dispositivo de inspección en seco y un recinto de lavado tienen diferentes historiales de exposición. Pregunte qué estado representan sus medidas de aceptación.
Para Mecanizado de nailon, incluya las condiciones de humedad relevantes en la especificación. Nuestro Comparación de nailon y Delrin explica por qué esa distinción es importante.
Para grados rellenos, identifique el relleno y la designación del proveedor. No trate la prueba de instalación de un material sin relleno como una aprobación para una versión reforzada.
Guía de desempeño de SPIROL identifica la composición del material, la consistencia del orificio, la instalación y el soporte de los componentes acoplados como variables de rendimiento.
Eso hace que un catálogo copiado resulte insuficiente para aprobar un ensamblaje diferente. Úselo para planificar su evaluación y luego pruebe piezas representativas.
Incluya productos químicos de limpieza, cambios de temperatura y cualquier restricción sobre el contenido de metal. Si la compatibilidad sigue siendo incierta, resuélvala antes de seleccionar el hardware.
También es necesario revisar el cambio de latón a otro material de inserción. Hacer coincidir la rosca interna por sí solo no establece un rendimiento equivalente.
¿Qué método de instalación de insertos debería especificar?
Especifique el inserto exacto y un método de instalación aprobado para su material y geometría receptora.
Las categorías de productos comunes incluyen insertos termoinstalados, ultrasónicos, a presión y autorroscantes. Las inserciones moldeadas pertenecen a una ruta de fabricación diferente.
Para una pieza mecanizada, no asuma que la instalación moldeada está disponible después de que se haya fabricado la pieza en bruto.
Un inserto descrito únicamente como “inserto de latón M4” deja varias decisiones sin resolver. Diferentes diseños pueden requerir diferentes orificios receptores y controles de instalación.
Solicite al fabricante del hardware que confirme la idoneidad para el polímero exacto y la condición del orificio mecanizado. Evite copiar los resultados de las pruebas de piezas moldeadas sin verificar su aplicabilidad.
Su proveedor debe confirmar el alcance del ensamblaje propuesto antes de la cotización. Este artículo no establece una temperatura o par de instalación universal.
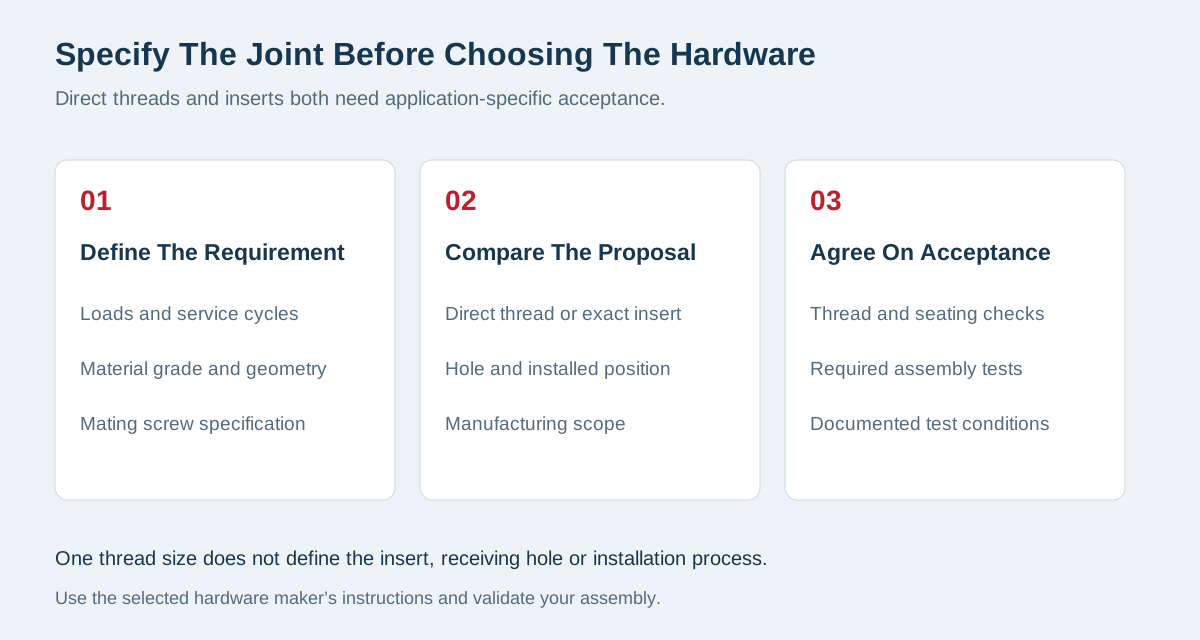
¿Qué detalles de agujeros y roscas pertenecen al dibujo?
Tu dibujo debe definir la unión final y la geometría necesaria para fabricarla.
Para roscas directas, especifique el sistema de rosca, tamaño, paso, profundidad útil y ubicación. Distinga la profundidad de rosca utilizable de la profundidad total de perforación.
Para insertos, identifique el fabricante, la serie y el número de pieza donde se especifica. Incluya la posición de instalación y cualquier restricción de sustitución.
SPIROL advierte que el tamaño del orificio receptor afecta el rendimiento y la tensión de instalación. También identifica el fondo del tornillo como un posible mecanismo de extracción.
Utilice la guía actual de la plaquita seleccionada para la geometría del agujero. Confirme la longitud del tornillo y el espesor de la pieza coincidente en toda la pila de tolerancias.
Haga estas preguntas durante la revisión del dibujo:
- ¿El agujero es ciego o pasante?
- ¿Qué enganche de rosca utilizable debe lograr el tornillo?
- ¿Puede el tornillo propuesto tocar fondo antes de que se asiente la junta?
- ¿La geometría local se adapta al inserto seleccionado?
- ¿Qué dimensiones requieren inspección antes y después de la instalación?
Estas preguntas respaldan una revisión; no reemplazan un diseño de junta calificado.
¿Qué fracaso estás tratando realmente de prevenir?
Identifique el mecanismo de falla antes de cambiar el hilo o agregar hardware.
Una rosca hembra pelada, un inserto giratorio y una protuberancia agrietada son problemas diferentes. Registre qué falló y cuándo sucedió.
| Observación | Revisar antes de cambiar el diseño |
|---|---|
| Giros de tornillo sin sujeción en roscas directas. | Identidad de los tornillos, acoplamiento, daños en las roscas e historial de montaje. |
| El inserto gira durante el ajuste. | Conformidad del orificio receptor, registros de instalación y geometría local |
| El inserto se levanta de su asiento. | Longitud del tornillo, componente acoplado, asiento y carga axial |
| Grietas de plástico alrededor del agujero. | Condición del orificio, material circundante y proceso de instalación. |
| La articulación se afloja después del uso. | Ruta de carga completa, servicio, entorno y requisitos de sujeción retenidos |
Trate estas entradas como indicaciones de investigación, no como diagnósticos a partir de una fotografía. Conserve las piezas defectuosas y compárelas con muestras aceptadas.
Para cada corrección propuesta, anote la mejora esperada. Luego defina la medida o prueba que lo demostraría.
Evite cambiar el tamaño del orificio, inserte series y configuraciones de instalación simultáneamente sin registrar cada cambio. De lo contrario, la prueba exitosa puede resultar difícil de reproducir.
¿Cómo se debe validar la unión terminada?
Valide las características y condiciones de carga que podrían provocar fallas en su ensamblaje.
Comience con la conformidad del hilo, la posición y la profundidad útil. Para el hardware instalado, verifique la alineación, el asiento y los daños visibles.
Luego defina pruebas de aplicación, como ciclos de montaje acordados o controles de retención. Indique la cantidad de muestra y los criterios de aceptación antes de realizar la prueba.
Separe el par de apriete de los tornillos de los ajustes de instalación del inserto. También distinga la carga de aplicaciones de los resultados de pruebas destructivas.
Registre el grado del material, la especificación del tornillo y las condiciones de prueba. De lo contrario, diferentes informes de prueba pueden describir diferentes conjuntos.
tu plan de calidad e inspeccion debería identificar qué controles son rutinarios y cuáles necesitan un acuerdo por separado.
Para una preparación más amplia del dibujo, utilice nuestro Lista de verificación de tolerancias de mecanizado de plástico..
Comprobaciones dimensionales separadas de las pruebas de rendimiento
Utilice registros de aceptación separados para la geometría y el rendimiento de la aplicación. Responden diferentes preguntas y pueden necesitar diferentes muestras.
Un informe dimensional puede registrar la posición de la rosca, la profundidad instalada y la geometría circundante. Un informe de rendimiento debe describir el dispositivo y la dirección de carga.
Indique si cada prueba es destructiva. No devuelva muestras sometidas a pruebas destructivas al lote de producción como componentes ordinarios aceptados.
Para montaje repetido definir tornillo, procedimiento de apriete y número de ciclos. Registre la condición después de la prueba, en lugar de decir simplemente "aprobado".
Es posible que también deba evaluar la cubierta o el soporte ensamblados. Probar un inserto aislado puede omitir efectos importantes de los componentes de acoplamiento.
Defina la ruta de sujeción completa
Compruebe qué transmite la fuerza de sujeción entre la cabeza del tornillo y la conexión roscada.
Un inserto roscado y un limitador de compresión cumplen funciones diferentes. Un inserto proporciona una rosca hembra; un limitador puede restringir la compresión en la pila de plástico.
Guía del limitador de compresión de SPIROL resalta la alineación con el inserto para evitar que se salga.
No asuma que agregar un inserto resuelve todos los problemas de sujeción. Pregunte si el componente acoplado requiere una revisión de la ruta de carga por separado.
La solución adecuada depende de su montaje. Cualquier limitador, arandela o espaciador deberá aparecer en la lista de materiales acordada.
¿Qué cambia el costo total?
Compare el costo de un ensamblaje aceptado, incluido el hardware y la validación, en lugar del precio de mecanizar un orificio.
Solicite a cada proveedor una cotización con los mismos requisitos de revisión de dibujo, grado, cantidad y inspección.
Para los encartes, aclare si se incluyen la adquisición y la instalación. Identifique cualquier hardware suministrado y la responsabilidad por su conformidad.
Para cualquiera de las opciones, revise las consecuencias de una unión rechazada. Una característica roscada pequeña puede afectar la usabilidad de un componente más grande.
Un lote de prueba puede ayudar a resolver requisitos de instalación o inspección inciertos antes de realizar el pedido completo. Defina su propósito de antemano.
No solicite operaciones extras sin un requisito claro. Del mismo modo, no elimine los controles necesarios simplemente para reducir la cotización inicial.
Mantenga visibles los supuestos de cotización
Solicite al proveedor que enumere las exclusiones y los requisitos no resueltos. Una cotización debe distinguir el componente mecanizado de cualquier operación de ensamblaje opcional.
Confirme quién aprueba las sustituciones de hardware y las dimensiones revisadas del orificio receptor. Registre esa aprobación contra la revisión del dibujo utilizada para la producción.
Si la prueba cambia el proceso, actualice la cotización y el plan de inspección juntos. No abandone la producción basándose en una descripción de correo electrónico.
Para pedidos recurrentes, conserve la identidad del hardware aprobado y los registros de configuración relevantes. Los cambios en el proveedor o la calidad del material deben desencadenar una revisión acordada.
Esta documentación hace que las comparaciones de precios posteriores sean más significativas. También le ayuda a distinguir un cambio de diseño intencional de una variación de producción inexplicable.
¿Cómo compararía las opciones de una funda extraíble?
Compare ambas propuestas con los mismos requisitos de servicio y aceptación antes de elegir una solución de rosca.
Considere un gabinete mecanizado hipotético con una cubierta removible. Este ejemplo ilustra un proceso de revisión; No es un caso de cliente TOPS.
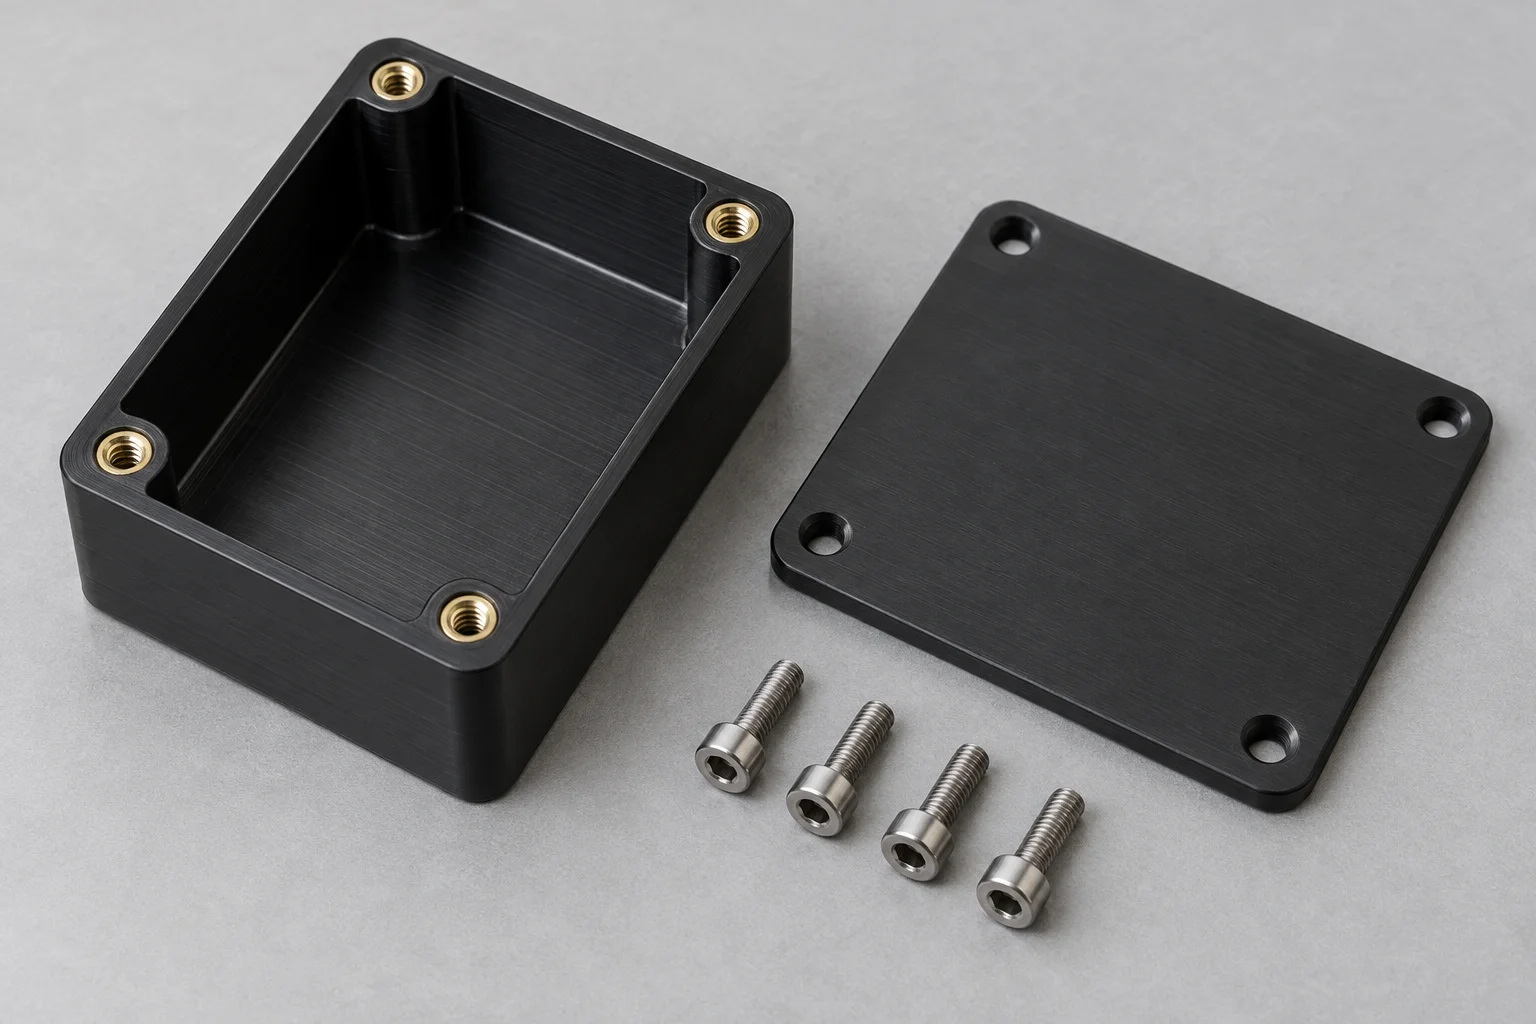
Su primera pregunta es cómo se utilizará la funda. Un conjunto permanentemente cerrado difiere de uno abierto durante el mantenimiento de rutina.
A continuación, identifique el grado del gabinete, el grosor de la cubierta y la especificación de los tornillos. Defina la condición de instalación requerida y el procedimiento de servicio.
Solicite dos propuestas si ambas siguen siendo factibles: orificios roscados directamente y una disposición de inserto específica. Mantenga los requisitos de aceptación idénticos.
Para la propuesta de inserción, confirme la geometría de recepción, la adquisición del hardware y la responsabilidad de instalación. Para roscas directas, confirme la profundidad utilizable y los requisitos de inspección.
Revise cómo cualquiera de las propuestas se adapta a la longitud de los tornillos en toda la pila de ensamblaje. No se debe seleccionar un tornillo únicamente en función de la profundidad del orificio.
Finalmente, acordar un ensayo representativo y sus actas de aceptación. Aprobar la propuesta que cumpla con sus requerimientos con un alcance de fabricación repetible.
Si ninguna de las propuestas tiene éxito, revise la geometría local o el concepto de ensamblaje. Seleccionar una plaquita diferente es sólo un posible cambio de diseño.
¿Qué puede revisar TOPS Plastics con su RFQ?
TOPS Plastics puede revisar sus requisitos de mecanizado de plástico basados en planos y confirmar el alcance propuesto en una cotización.
Para mecanizado CNC de plástico personalizado, envíe su dibujo, archivo CAD, calidad del material, cantidad y requisitos críticos de juntas.
Incluya las especificaciones del tornillo y las condiciones de servicio esperadas. Para inserciones, proporcione el número de pieza de hardware requerido y los requisitos de instalación.
Si necesita instalación, pruebas de retención o informes especiales, solicite confirmación explícitamente. No asuma que estas operaciones se incluyen automáticamente.
La cotización debe resolver cualquier pregunta restante sobre capacidad o aceptación antes de la aprobación de la producción.
Preguntas frecuentes
Estas respuestas aclaran las decisiones comunes de selección de hilos sin prescribir dimensiones universales o límites de carga.
¿Todas las piezas de plástico necesitan inserciones roscadas de metal?
No. Los hilos directos pueden cumplir con el requisito. Evalúe la pendiente, la geometría, la carga y las condiciones de servicio reales antes de agregar hardware.
¿Las inserciones roscadas son siempre más resistentes que las roscas directas?
No se aplica ninguna comparación universal. El inserto seleccionado, el plástico circundante y la calidad de la instalación determinan el rendimiento del conjunto.
¿Puedo especificar un inserto utilizando únicamente su tamaño de rosca interna?
Esto suele dejar detalles importantes sin resolver. Especifique el diseño del hardware y la geometría receptora, junto con la condición de instalación requerida.
¿Se puede utilizar el mismo orificio de inserción para cada grado de plástico?
No lo asumas. Pídale al fabricante del inserto que confirme el diseño para su calidad exacta, incluidos los rellenos.
¿Es suficiente pasar un calibre de rosca para aprobar la unión?
La inspección de subprocesos por sí sola no establece el rendimiento de la aplicación. Acuerde cualquier validación adicional de ensamblaje o retención que requiera su diseño.
Elija la junta antes de soltar el dibujo
Primero defina las cargas, el servicio y la aceptación. Luego compare los hilos directos y la propuesta de inserción específica. Para discutir la fabricación, contáctanos Con su dibujo, grado, cantidad y requisitos conjuntos.