
La deformación del mecanizado de plástico puede deberse a tensiones residuales, calor de corte, sujeción o cambios de humedad y temperatura. Es necesario identificar la causa antes de elegir un remedio. Esta guía explica qué comprobar, cuándo merece una revisión el recocido y qué especificar antes de pedir piezas de plástico de precisión.
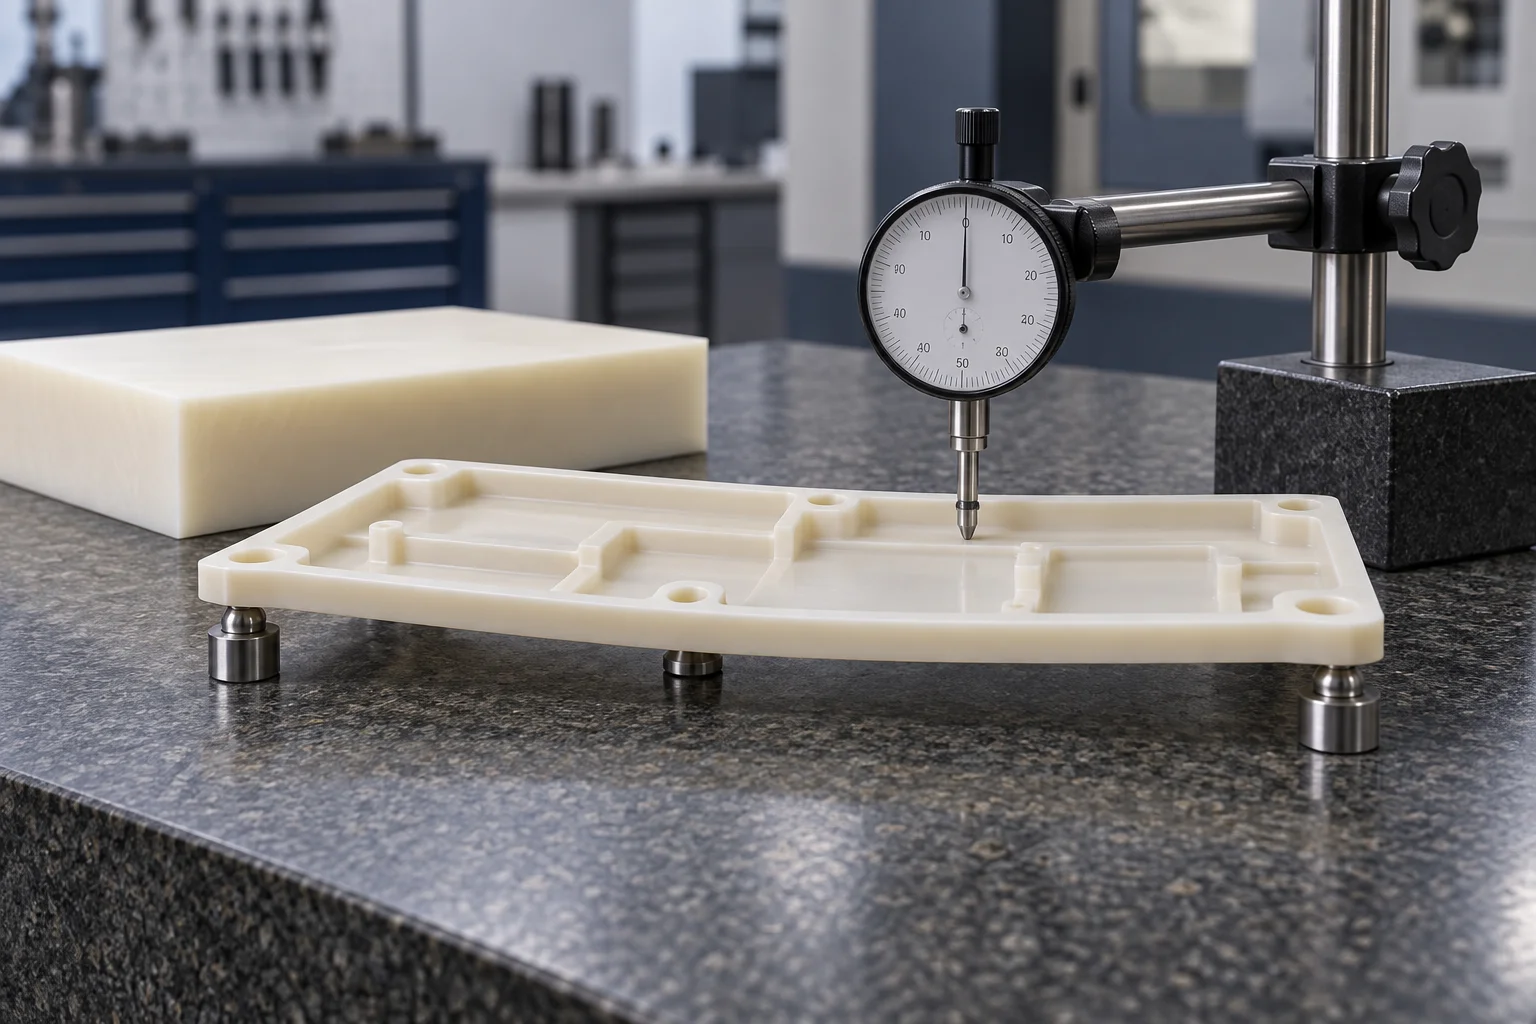
¿Por qué las piezas de plástico se deforman después del mecanizado?
La eliminación de material puede redistribuir la tensión residual y cambiar la forma de un componente plástico.
La producción en stock y el procesamiento previo pueden dejar estrés en un espacio en blanco. Los bolsillos profundos y la eliminación desigual de existencias pueden exponer ese desequilibrio. Una pieza puede parecer aceptable mientras está sujeta y luego moverse después de soltarla.
Guía de mecanizado de Ensinger identifica la geometría asimétrica, el calor de corte excesivo y la eliminación unilateral sustancial como razones para evaluar el recocido intermedio.
Sin embargo, el movimiento por sí solo no prueba que el estrés residual haya causado el problema. Registre cuando aparezca antes de cambiar el proceso.
¿Se trata de deformación, movimiento térmico o distorsión de sujeción?
La sincronización y la repetibilidad del movimiento te ayudan a separar las diferentes causas.
Utilice esta tabla como punto de partida para la resolución de problemas, en lugar de un diagnóstico basado únicamente en la apariencia.
| lo que observas | Qué investigar | Próxima comprobación útil |
|---|---|---|
| Cambios de piezas inmediatamente después del lanzamiento. | Deformación de sujeción y tensión residual. | Compare las medidas soportadas y sin fijar antes y después del mecanizado |
| El tamaño cambia a medida que la pieza se enfría | Diferencias de temperatura y calor cortante. | Repetir las mediciones después de la estabilización térmica. |
| El arco aparece después de un bolsillo profundo. | Eliminación desigual, apoyo y redistribución del estrés. | Revisar la orientación del material y la secuencia de desbaste. |
| Cambios de ajuste durante el almacenamiento o el uso húmedo. | Historial de exposición a la humedad y temperatura. | Comparar estados condicionantes definidos |
| Diferentes operadores obtienen diferentes lecturas | Fuerza de contacto, soporte y configuración de datos | Repetir utilizando un método de inspección documentado. |
El grupo químico Mitsubishi explica que la absorción de humedad y los cambios de temperatura pueden afectar las dimensiones y los espacios libres del acabado.
Registre el historial de temperatura y acondicionamiento junto con las mediciones. De lo contrario, dos informes de inspección pueden describir diferentes estados del material.
¿Cómo se puede reducir la deformación durante el mecanizado CNC de plástico?
Puede reducir el riesgo revisando la geometría, el soporte, la eliminación de material y el calor de corte juntos.
Comience con las superficies funcionales del dibujo. Identifique pisos delgados, paredes largas sin soporte, zonas profundas y características que requieran una eliminación sustancial de un lado.
Pregunte si se pueden aumentar los espesores de paredes no funcionales. Mantenga la discusión ligada al espacio libre de ensamblaje, el peso y el propósito real de la pieza.
Una pared más gruesa no es automáticamente aceptable si bloquea un componente coincidente. Asimismo, un requisito de planitud innecesario puede aumentar el costo sin mejorar la función.
Para Mecanizado de plástico CNC, acuerde estas preguntas del proceso antes de aprobar la producción:
- ¿Cómo se soportarán las secciones en blanco y delgadas?
- ¿Se puede distribuir la remoción entre caras opuestas cuando el diseño lo permita?
- ¿Qué características deberían permanecer sin terminar hasta después del desbaste y liberación?
- ¿Cómo se controlará el filo de la herramienta, la evacuación de viruta y el aporte de calor?
- ¿Qué mediciones se repetirán después de la estabilización?
Estas preguntas forman una lista de verificación de revisión, no una receta de mecanizado universal. Su material, dimensiones y equipamiento determinan la secuencia final.
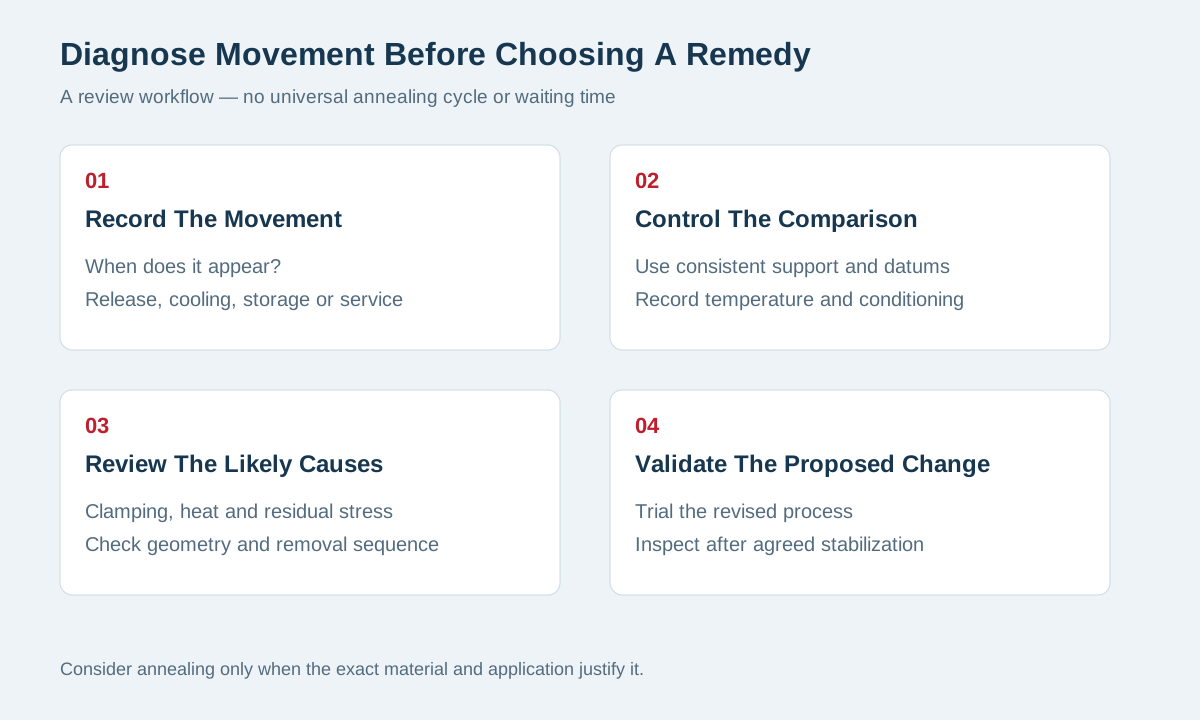
¿Cuándo debería considerar el recocido de piezas de plástico?
Considere el recocido cuando los requisitos de grado, geometría y dimensiones justifiquen un paso controlado de alivio de tensiones.
El recocido utiliza un ciclo de calentamiento, mantenimiento y enfriamiento específico del material. Puede reducir la tensión residual, pero también puede cambiar las dimensiones.
No lo trate como un paso final automático para cada pieza de plástico. Primero pregunte si un mejor soporte o una secuencia de eliminación diferente soluciona el problema.
Conjunto de herramientas de mecanizado de Mitsubishi Chemical Group describe el recocido intermedio para ciertos requisitos exigentes de planitud y geometría asimétrica. También aconseja dejar stock suficiente para su posterior acabado.
Por lo tanto, su secuencia de revisión podría incluir mecanizado de desbaste, tratamiento controlado, estabilización y mecanizado final. Valide esa secuencia en piezas representativas antes de confiar en ella.
Solicite orientación al fabricante original sobre el grado exacto y el espesor de la sección. No transfiera un programa de temperatura entre familias de polímeros.
Confirme también el soporte, la uniformidad del calentamiento, las condiciones de enfriamiento y cualquier requisito de superficie. Una instrucción de tratamiento térmico sin estos detalles deja variables importantes sin resolver.
¿Puede el recocido resolver todos los problemas dimensionales?
El recocido no puede compensar todas las fuentes de cambio dimensional.
Una pieza aún puede deformarse bajo una fuerza de sujeción excesiva después de aliviar la tensión. Todavía puede expandirse con la temperatura o responder a la humedad.
Para Componentes de nailon, defina la condición de humedad relevante antes de comparar el ajuste. Para las calificaciones completas, pregunte acerca de los efectos de orientación en lugar de asumir un comportamiento uniforme.
No asuma que una cubierta de plástico transparente necesita el mismo tratamiento que un cojinete semicristalino grueso. Utilice instrucciones y criterios de aceptación específicos del grado.
Si un proveedor propone el recocido, pregunte qué falla observada aborda. Luego acuerde medidas que demuestren si el cambio funcionó.
¿Cómo se debe inspeccionar una pieza que puede moverse?
Inspeccionar la pieza en un estado de soporte, temperatura y acondicionamiento acordado.
Defina si la aceptación se refiere a la pieza libre o al conjunto instalado. Esos estados pueden producir diferentes medidas.
Si se especifica planitud, documente cómo descansa el componente durante la inspección. Evite forzarlo a aplanarlo simplemente para obtener un resultado pasajero.
Para orificios y paredes delgadas, considere si la fuerza de medición cambia la lectura. Seleccione el equipo y los métodos de contacto apropiados para la característica.
tu plan de calidad e inspeccion Debe identificar datos, dimensiones críticas, condiciones de estabilización y requisitos de presentación de informes.
Para la preparación del dibujo, revise nuestro Lista de verificación de tolerancias de mecanizado de plástico..
Repita las comprobaciones clave después de la liberación y después de cualquier tratamiento acordado. Cuando la exposición al servicio sea importante, distinga la aceptación dimensional de la validación de la aplicación.
Un informe de inspección a temperatura ambiente por sí solo no establece el rendimiento en un entorno operativo cambiante.
¿Qué añade al coste la prevención de deformaciones?
El costo depende de los pasos del proceso necesarios para entregar piezas aceptables, en lugar del tiempo de mecanizado únicamente.
El stock adicional, las configuraciones adicionales, la estabilización, el tratamiento y la inspección repetida pueden aumentar el costo cotizado. Las piezas rechazadas y los retrabajos de montaje también tienen costes.
Compare cotizaciones utilizando la misma calidad de material, revisión de planos y condiciones de aceptación. Un precio más bajo puede reflejar una interpretación diferente de los requisitos de inspección.
Para una nueva geometría, considere un primer lote representativo antes de lanzar la cantidad total. Acuerde lo que debe demostrar el juicio.
No apruebe un tratamiento costoso sólo porque parezca más preciso. Exigir una conexión clara entre el tratamiento y sus criterios de aceptación.
¿Qué debe enviar con su solicitud de cotización?
Enviar la información que permita a un proveedor evaluar el riesgo de movimiento y el estado de inspección requerido.
Incluya su dibujo y modelo CAD, grado exacto, número de pieza y cantidad. Identifique las características de acoplamiento y explique qué dimensiones controlan la función.
Agregue el rango de temperatura de funcionamiento y la exposición a la humedad relevante. Indique si la pieza inspeccionada está libremente apoyada o instalada.
Si ya tiene algún problema, proporcione medidas y fotografías de antes y después del lanzamiento. Incluya el tiempo transcurrido y las condiciones ambientales.
Explique cualquier tratamiento requerido o especificación de stock. Si siguen sin decidirse, solicite una revisión en lugar de prescribir un proceso sin respaldo.
TOPS Plastics ofrece servicios de mecanizado de plástico basados en dibujo. Su RFQ puede respaldar una discusión específica del proyecto sobre los requisitos de material, geometría y inspección.
Cualquier paso de recocido, informe especial o validación adicional debe ser confirmado para la cotización. Esta guía no promete una tolerancia universal ni una capacidad de tratamiento.
Preguntas frecuentes
Estas respuestas aclaran decisiones comunes sobre el movimiento de mecanizado, el recocido y la inspección.
¿Por qué mi pieza de plástico está plana en el dispositivo pero arqueada después de soltarla?
La sujeción puede restringir la deformación que se vuelve visible después de soltarlo. La tensión residual también puede redistribuirse durante la eliminación del material.
Compare las mediciones soportadas y sin fijar y revise la secuencia de mecanizado antes de asignar una sola causa.
¿Deberían recocerse todas las piezas de plástico mecanizadas?
No. Evalúe la calidad exacta, la geometría, el historial de existencias y los requisitos de aceptación. El tratamiento adicional necesita una finalidad específica y controles adecuados.
¿Puede el material prerecocido seguir moviéndose durante el mecanizado?
Sí. El tratamiento del material no elimina todos los efectos del calor de corte, la sujeción, la eliminación de material o los cambios ambientales.
¿Cuánto tiempo deben estabilizarse las piezas antes de la inspección?
No existe un tiempo de espera universal. Acuerde las condiciones basadas en la calidad, el espesor de la sección, el historial térmico y las mediciones requeridas.
¿Se puede corregir la deformación ajustando la tolerancia al dibujo?
Una tolerancia más estricta define un límite más estricto; no elimina la causa subyacente. Primero revise la viabilidad del diseño y del proceso.
Planifique piezas estables antes de la producción
Identifique cuándo ocurre el movimiento, acuerde las condiciones de inspección y valide la secuencia de mecanizado propuesta. Trate el recocido como una opción específica del material. Para revisar tu parte, contáctanos con su dibujo, grado, cantidad y dimensiones funcionales críticas.