
プラスチック加工の反りは、残留応力、切削熱、クランプ、または湿気や温度の変化によって発生する可能性があります。対処法を選択する前に、原因を特定する必要があります。このガイドでは、精密プラスチック部品を注文する前に確認すべきこと、焼きなましを見直す必要がある場合、および指定する内容について説明します。
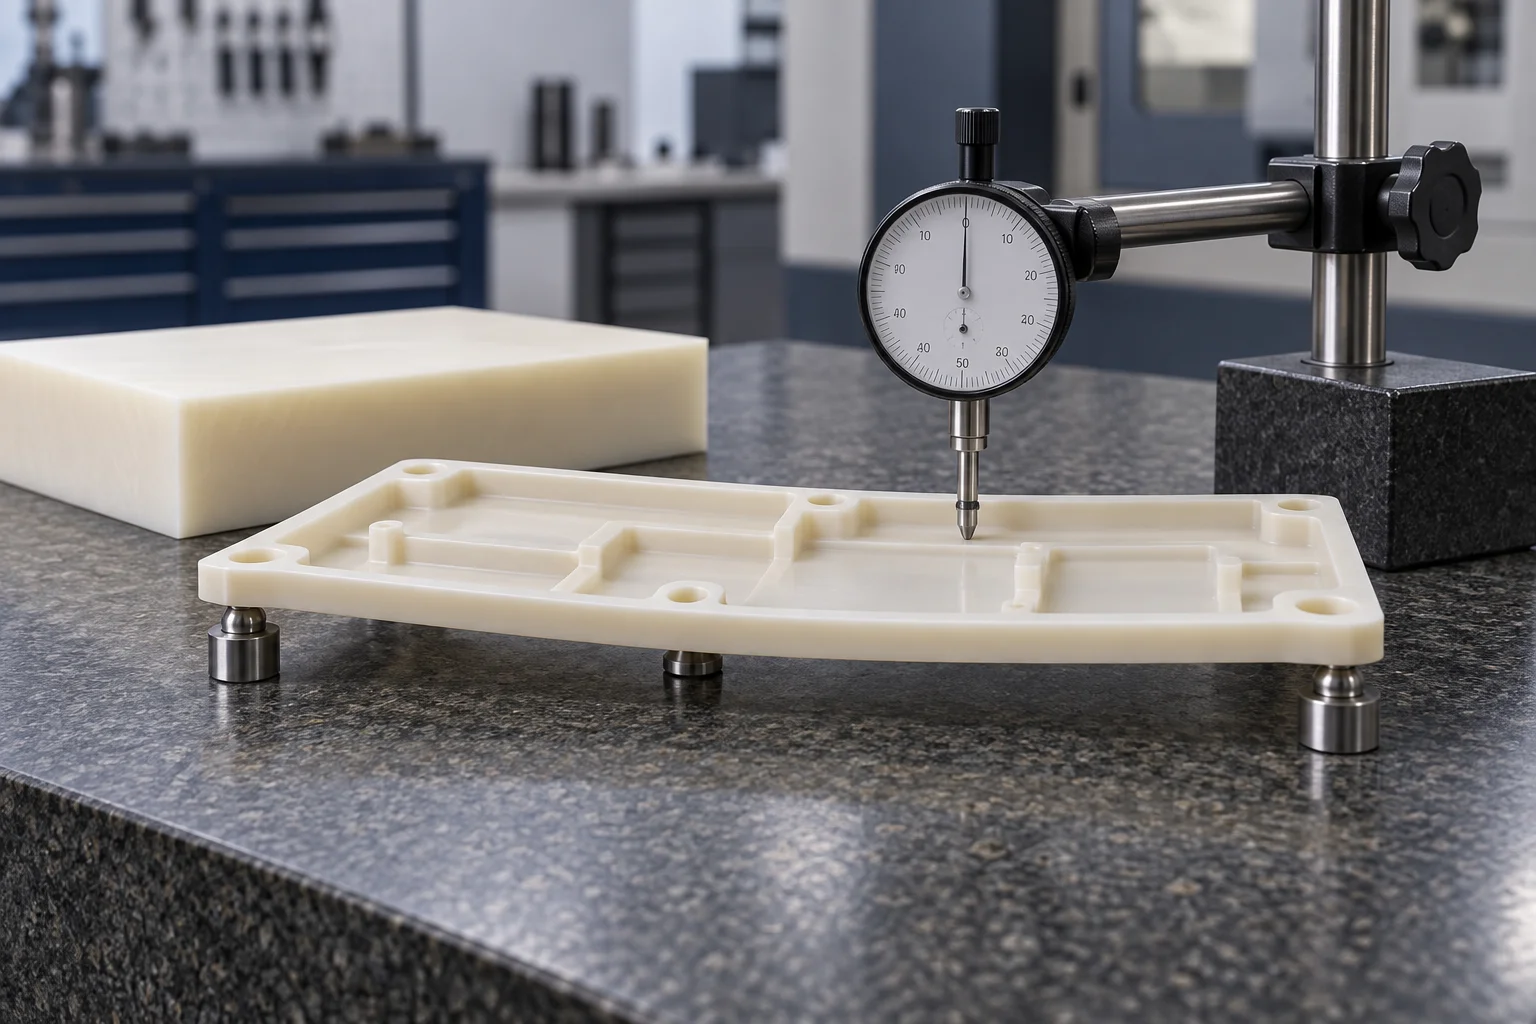
プラスチック部品が加工後に反るのはなぜですか?
材料を除去すると残留応力が再配分され、プラスチック部品の形状が変化する可能性があります。
ストック生産や前処理により、ブランク内にストレスが残る可能性があります。深いポケットや不均一な切り代により、その不均衡が露呈する可能性があります。クランプされている間は部品が許容範囲内に見えても、解放後に動く場合があります。
エンシンガーの加工指導 は、中間焼鈍を評価する理由として、非対称形状、過剰な切削熱、および実質的な片側除去を特定しています。
ただし、動いているだけでは残留応力が問題の原因であるとは証明できません。プロセスを変更する前に、それが表示されたときを記録します。
反り、熱移動、またはクランプ歪みですか?
動きのタイミングと再現性は、さまざまな原因を区別するのに役立ちます。
この表は、外観だけから診断するのではなく、トラブルシューティングの開始点として使用してください。
| あなたが観察するもの | 何を調査するか | 次に役立つチェック |
|---|---|---|
| 発売直後にパーツ変更 | クランプ変形と残留応力 | サポートされている、クランプなしの測定値を加工前と加工後に比較します |
| パーツが冷えるとサイズが変化します | 温度差と切削熱 | 熱安定後に測定を繰り返します |
| 深いポケットの後に弓が現れる | 不均一な除去、サポート、応力の再分散 | 素材の方向と荒加工の順序を確認する |
| 保管中や濡れた状態での使用によるフィット感の変化 | 湿気への曝露と温度履歴 | 定義された条件付け状態を比較する |
| 演算子が異なれば測定値も異なります | 接触力、サポート、およびデータムのセットアップ | 文書化された 1 つの検査方法を使用して繰り返す |
三菱化学グループが解説します 吸湿や温度変化が仕上がり寸法やクリアランスに影響を与える可能性があることをご確認ください。
測定と同時に温度とコンディショニングの履歴を記録します。そうしないと、2 つの検査レポートに異なる材料状態が記述される可能性があります。
プラスチック CNC 加工中の反りをどのように軽減できますか?
ジオメトリ、サポート、削り取り、熱のカットを一緒に見直すことで、リスクを軽減できます。
図面の機能面から始めます。薄い床、支持されていない長い壁、深いポケット、および実質的に片側の除去が必要な機能を特定します。
機能しない壁の厚さを増やすことができるかどうかを尋ねます。議論は、アセンブリのクリアランス、重量、部品の実際の目的に関連付けて続けてください。
より厚い壁は、嵌合コンポーネントを妨げる場合、自動的には受け入れられません。同様に、不必要な平坦性の要件により、機能が向上せずにコストが増加する可能性があります。
のために CNCプラスチック加工、制作を承認する前に、次のプロセスに関する質問に同意してください。
- ブランク部分や薄い部分はどのようにサポートされますか?
- 設計が許す限り、除去を反対側の面に分散させることはできますか?
- 荒加工してリリースするまで未完成のままにしておく必要があるフィーチャーはどれですか?
- 工具の切れ味、切りくず排出、入熱はどのように制御されるのでしょうか?
- 安定化後にどの測定が繰り返されますか?
これらの質問はレビュー チェックリストを形成するものであり、普遍的な加工レシピを形成するものではありません。材料、寸法、設備によって最終的な順序が決まります。
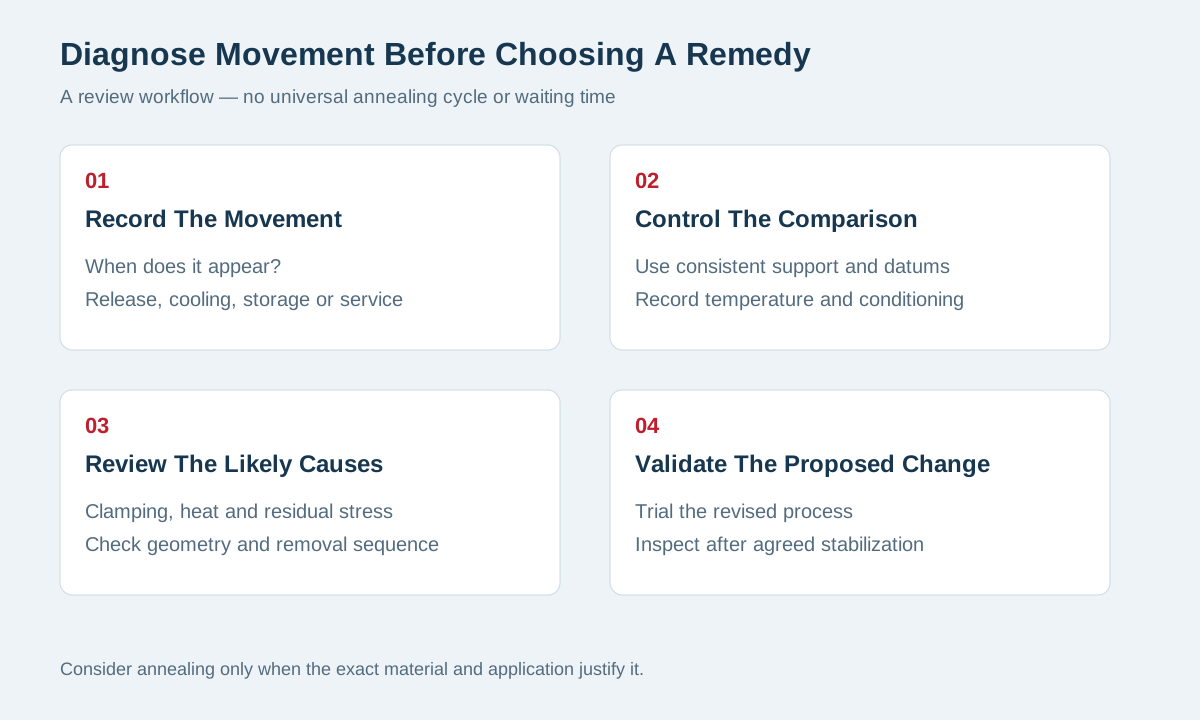
プラスチック部品のアニーリングを検討する必要があるのはどのような場合ですか?
材種、形状、寸法の要件により、制御された応力除去ステップが正当化される場合は、焼きなましを検討してください。
アニーリングでは、材料固有の加熱、保持、冷却サイクルを使用します。残留応力を軽減できますが、寸法が変化する可能性もあります。
これをすべてのプラスチック部品の自動最終ステップとして扱わないでください。まず、より良いサポートや別の削除手順で問題が解決されるかどうかを尋ねます。
三菱化学グループの加工ツールキット 特定の要求の厳しい平坦性および非対称幾何学的要件のための中間アニーリングについて説明します。また、その後の仕上げのために十分な在庫を残しておくことも推奨します。
したがって、レビュー手順には、粗加工、管理された処理、安定化、最終加工が含まれる場合があります。信頼する前に、代表的なパーツでそのシーケンスを検証してください。
正確なグレードとセクションの厚さをカバーするガイダンスについては、在庫メーカーに問い合わせてください。ポリマー ファミリ間で温度スケジュールを転送しないでください。
また、サポート、加熱均一性、冷却条件、および表面要件も確認します。これらの詳細を含まない熱処理指示では、重要な変数が未解決のままになります。
アニーリングはあらゆる次元の問題を解決できるのでしょうか?
アニーリングでは、あらゆる寸法変化の原因を補償することはできません。
応力除去後も過剰なクランプ力がかかると部品が変形する可能性があります。温度によって膨張したり、湿気に反応したりする可能性があります。
のために ナイロン製コンポーネント、フィット感を比較する前に、関連する水分条件を定義します。塗りつぶされた成績の場合は、均一な動作を仮定するのではなく、配向効果について質問してください。
透明なプラスチックのカバーには厚い半結晶質のベアリングブランクと同じ処理が必要であるとは考えないでください。グレード固有の指示と合格基準を使用してください。
サプライヤーがアニーリングを提案する場合は、観察されたどの障害に対処するかを尋ねてください。次に、変更が機能したかどうかを示す測定値について合意します。
動く可能性のある部品をどのように検査すればよいでしょうか?
合意されたサポート、温度、調整状態にある部品を検査します。
受け入れが未使用部品に関するものなのか、取り付けられたアセンブリに関するものなのかを定義します。これらの状態では、異なる測定値が生成される可能性があります。
平面度が指定されている場合は、検査中にコンポーネントがどのように置かれているかを文書化します。合格結果を得るためだけに無理に平らにすることは避けてください。
穴や薄い壁の場合は、測定力によって測定値が変化するかどうかを検討してください。機能に応じた機器と連絡方法を選択してください。
あなたの 品質と検査計画 データム、重要な寸法、安定化条件、および報告要件を特定する必要があります。
図面の準備については、 プラスチック加工公差チェックリスト.
釈放後および合意された治療後に重要なチェックを繰り返します。サービスの公開が重要な場合は、寸法の受け入れとアプリケーションの検証を区別してください。
室温検査レポートだけでは、変化する動作環境全体でのパフォーマンスを確立することはできません。
反り防止によりコストはどのくらい増加しますか?
コストは、加工時間だけではなく、許容可能な部品を提供するために必要なプロセスステップによって決まります。
余分な在庫、追加のセットアップ、安定化、処理、および繰り返しの検査により、見積コストが増加する可能性があります。不合格になった部品や組み立てのやり直しにもコストがかかります。
同じ材質グレード、図面改訂、合格条件を使用して見積を比較します。より低い価格は、検査要件の異なる解釈を反映している可能性があります。
新しい形状の場合は、全量をリリースする前に、代表的な最初のバッチを検討してください。裁判で何を証明しなければならないかについて同意する。
より正確に聞こえるという理由だけで、高額な治療を承認しないでください。治療と受け入れ基準との明確な関連性を要求します。
RFQ では何を送信する必要がありますか?
サプライヤーが移動リスクと必要な検査状態を評価できるようにする情報を送信します。
図面と CAD モデル、正確なグレード、部品番号、数量を含めてください。嵌合フィーチャーを特定し、どの寸法が機能を制御するかを説明します。
動作温度範囲と関連する湿気への曝露を追加します。部品が自由にサポートまたは設置されて検査されるかどうかを記載します。
すでに問題がある場合は、リリース前後の測定値と写真を提供してください。経過時間と環境条件が含まれます。
必要な治療やストックの仕様について説明します。これらが未決定のままの場合は、サポートされていないプロセスを処方するのではなく、再検討を要求してください。
TOPS Plasticsは図面ベースのプラスチック加工サービスを提供します。 RFQ は、材料、形状、検査要件に関するプロジェクト固有の議論をサポートできます。
アニーリング ステップ、特別なレポート、または追加の検証は、見積書に対して確認する必要があります。このガイドは、普遍的な耐性や治療能力を保証するものではありません。
よくある質問
これらの回答により、機械加工の動作、焼きなまし、検査に関する一般的な決定が明確になります。
プラスチック部品が治具内では平らになっているのに、リリース後に曲がるのはなぜですか?
クランプにより、解放後に目に見える変形が抑制される場合があります。残留応力は、材料の除去中に再分布することもあります。
単一の原因を特定する前に、サポートされているクランプされていない測定値を比較し、加工シーケンスを確認します。
機械加工されたプラスチック部品はすべて焼きなましを行う必要がありますか?
いいえ。正確なグレード、形状、在庫履歴、および合格要件を評価します。追加の治療には、特定の目的と適切な管理が必要です。
焼き鈍し前の素材は加工中に動く可能性がありますか?
はい。ストック処理では、切削熱、クランプ、材料除去、環境変化の影響をすべて排除できるわけではありません。
検査前に部品が安定するまでどのくらいの時間が必要ですか?
普遍的な待ち時間はありません。グレード、断面の厚さ、熱履歴、および必要な測定に基づいて条件に同意します。
絞り公差を厳しくすることで反りを修正できますか?
許容差が厳しくなると、制限も厳しくなります。根本的な原因は除去されません。まず設計とプロセスの実現可能性を検討します。
生産前に安定した部品を計画する
移動がいつ発生するかを特定し、検査条件に同意し、提案された加工シーケンスを検証します。アニーリングは材料固有のオプションとして扱います。自分のパートを確認するには、 お問い合わせください 図面、グレード、数量、重要な機能寸法を記入します。