
プラスチック部品に確実に穴をあけるには、公称ドリル径以上の穴が必要です。穴の処理内容、完成サイズと位置、使用可能な深さ、検査方法を定義します。次に、材料、サポート、加工ルートを一緒に検討します。このアプローチは、単純に見える図面が信頼性の低いアセンブリ インターフェイスになるのを防ぐのに役立ちます。
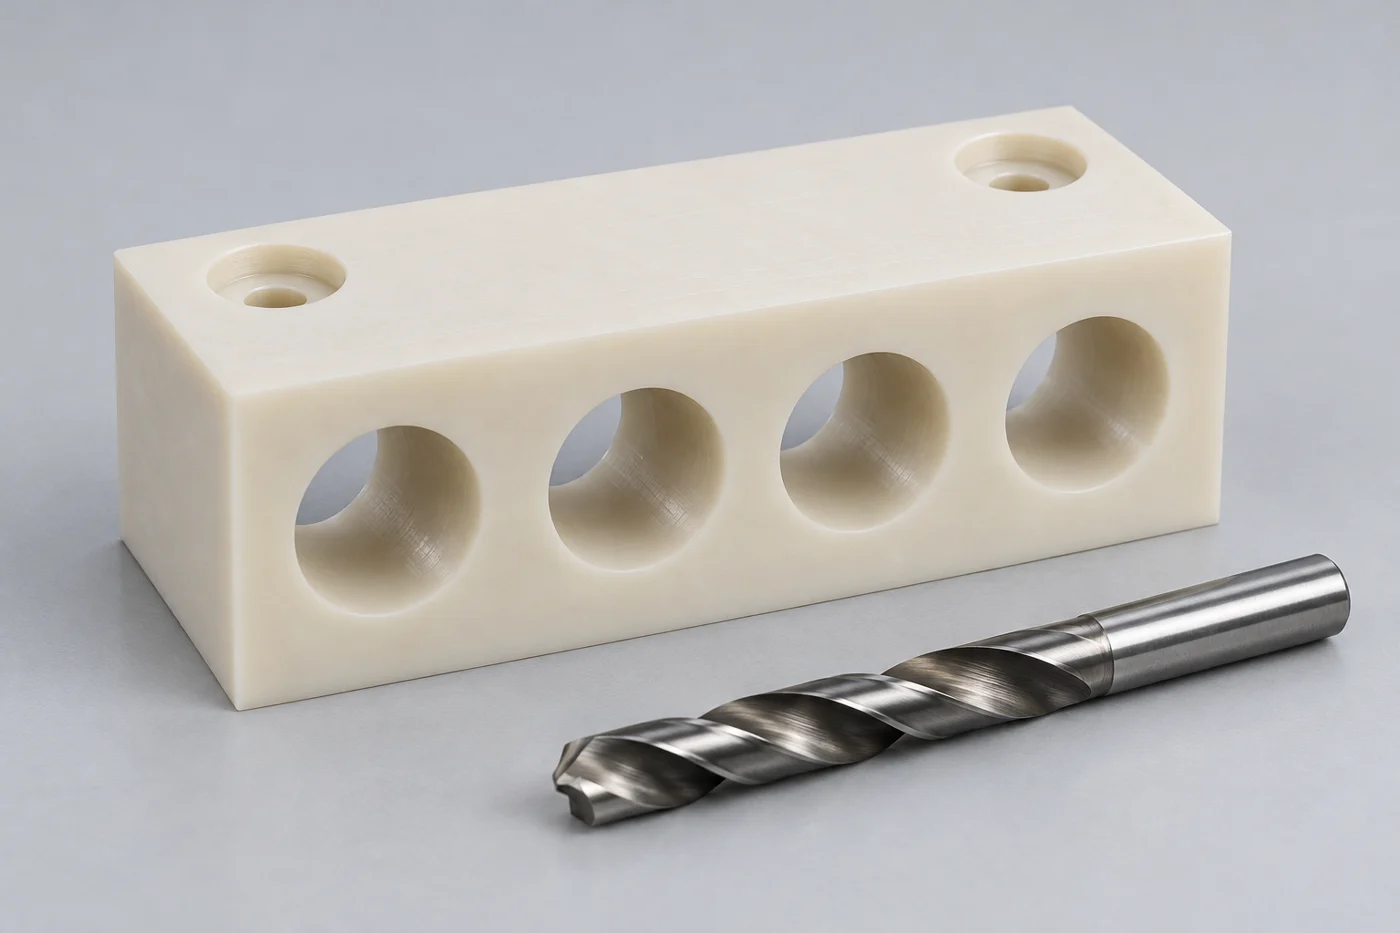
調達チームにとって有益な質問は、提供された穴が目的の締結具を受け入れるか、コンポーネントの位置を特定するか、または指定された条件下で必要な流れを運ぶかどうかです。ドリルのサイズは製造時の入力値です。完成した穴の要件は、購入する必要がある結果を示します。
まずは各穴の役割から
隙間穴を位置決め穴、ねじ付きパイロット穴、および流体通路から分離します。外観は似ているかもしれませんが、必要な許容基準は異なります。ネジの逃げ穴は実用的なサイズ範囲で使用できますが、位置決め穴は別のフィーチャとの関係を制御する必要がある場合があります。
ザグリ穴は別の機能を追加します。ネジ頭やワッシャーが正しく装着されているかどうかは、その直径と深さによって決まります。その下の残りの材料も考慮してください。ハードウェアを隠すために座ぐりの深さを増やすと、クランプ荷重を支えるために利用できるサポートが変わる可能性があります。
多様体の通路の場合、接続点と交差する穴を特定します。設計に特定の内部エッジ状態または清浄度レベルが必要かどうかを述べます。外側の開口部がきれいだからといって、通路全体に異物が入っていないことが証明されるとは考えないでください。
すべての重要な穴に、識別可能な図面吹き出しを付けます。これにより、見積書、初品レポート、受入検査が同じフィーチャを参照できるようになります。また、サプライヤーが十分な締結具クリアランスのみを提供する穴に高価な位置要件を適用することも防ぎます。
直径、深さ、位置を個別に指定
穴の直径は穴の位置を定義しません。位置は、取り付け面や 2 つの位置決めフィーチャーなどの機能データに関連している必要があります。緩いコンポーネント上で測定しやすい外側のサーフェスではなく、アセンブリからこれらの参照を選択します。
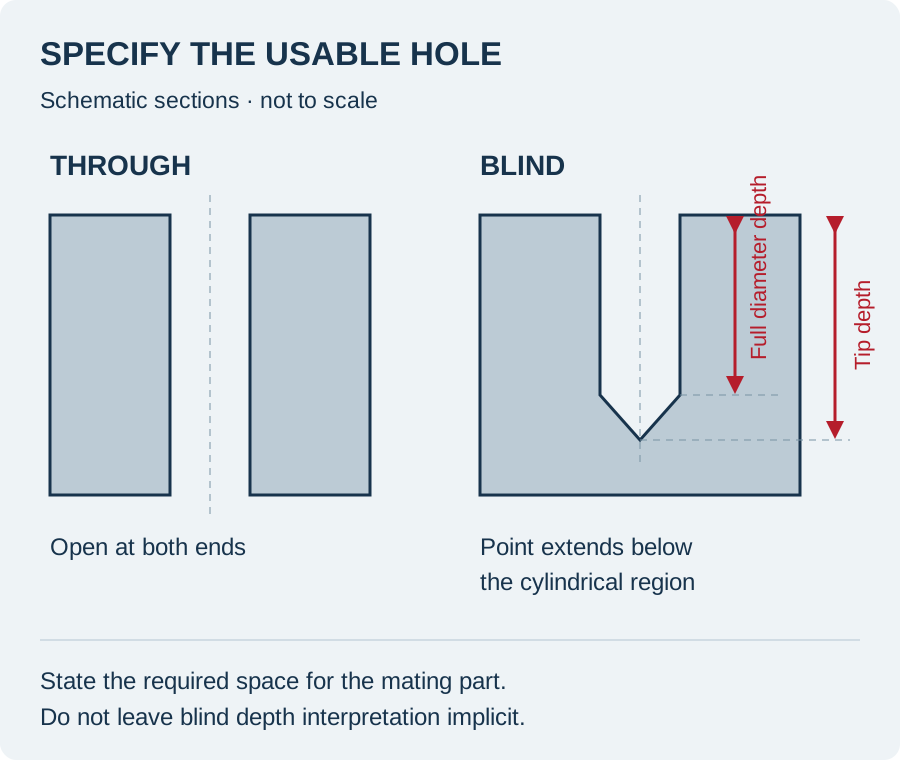
止まり穴の場合、使用可能な全直径の深さとドリル先端が到達する深さを区別します。尖った工具は、穴の円筒部分を超えて伸びる可能性があります。ピンを定義された距離まで挿入する必要がある場合は、そのピンに必要な使用可能なスペースを図面に記載する必要があります。
ねじ付き止まり穴の場合は、完全なねじのかみ合いもドリルの深さから分離します。ツールには、必ずしも使用可能なスレッドになるとは限らないスペースが必要です。アセンブリに実際に必要な作業を明確に指定しながら、サプライヤーのレビューのためにプロセスの余裕を残しておきます。
| ホール機能 | 定義する図面情報 | 受け入れの質問 |
|---|---|---|
| ファスナーのクリアランス | 直径範囲、位置および入口エッジ | 目的のファスナーが自由に通過しますか? |
| 位置決め穴 | サイズ、データム関係および関連する形状 | 嵌合フィーチャーは結合せずに位置決めされていますか? |
| ザグリ取付 | 頭部のくぼみの大きさと深さと座面 | ハードウェアは干渉なく取り付けられていますか? |
| ブラインドピンホール | 全径の深さと底の制限 | ピンは意図した位置に届くでしょうか? |
| 内部通路 | つながり、交差点、清潔さ | 意図したルートは開いており、問題なくきれいですか? |
一貫した単位を使用し、モデルと図面が一致しない場合にどの文書が制御するかを特定します。モデルは名目上の形状を適切に記述することができますが、検査要件と許容されるエッジの変更については、依然として明確なコミュニケーションが必要です。
熱と切りくず除去が重要な理由
プラスチックは金属のように穴あけ作業にまったく反応しません。熱、摩擦、捕捉された切りくずは、開発中のボアに影響を与える可能性があります。の プラスチック部品の加工に関する MCG ガイド は、穴あけ中の熱の蓄積を強調し、定期的な工具の取り外しを含め、切りくずの排出に注意することを推奨します。その推奨事項はプロセス開発の出発点であり、すべての形状を保証するものではありません。
通路が深いと、チップの排出経路が長くなります。ブラインドボトムと別のボアへのブレークスルーにより、異なる切削条件が作成されます。コンポーネントの残りの部分が機械加工されてから初めて難しいセクションを見つけるのではなく、引用するときにそれらの遷移を確認してください。
提案されたプロセスが選択したグレードの熱を制御し、切りくずを除去する方法をサプライヤーに尋ねてください。その答えには、ツールの形状、段階的な操作、または適切な冷却アプローチが含まれる場合があります。すべてのポリマーと穴サイズに対して 1 つの固定速度と送りを指定することは避けてください。
パッセージが機能的に重要な場合は、その状態をどのように検証するかを定義します。入り口で測定した寸法だけでは、その長さ全体のサイズ、真直さ、清潔さを確立することはできません。検査方法では、実際に重要な領域にアクセスする必要があります。
冷却は素材に適合する必要があります
乾式加工が自動的に適切な選択になるわけではなく、液体冷却が自動的に無害になるわけでもありません。 エンシンガーの機械加工に関するよくある質問 冷却が必要となる可能性がある状況として深い穴あけを特定し、影響を受けやすいプラスチックの応力亀裂の懸念を含む材料の適合性について議論しています。熱管理と培地の効果の両方を見直してください。
部品に残留物の処理に関する制限があるかどうかをサプライヤーに伝えてください。関連する場合、承認された洗浄方法または禁止物質を含めます。切削加工に適した加工液を使用しても、完成したアプリケーションに対して追加の洗浄作業や認定作業が必要になる場合があります。
透明なコンポーネントの場合は、寸法とともに外観要件を評価します。どの面とボア サーフェスが機能的な表示領域であり、どの面が単なるクリアランス フィーチャであるかを指定します。小さな表示領域のみが重要な場合は、すべての表面を光学的に透明にするという曖昧な指示は避けてください。
製造中の化学物質への曝露と保守中の曝露を分けてください。どちらも確認が必要ですが、答えは異なります。既存のガイドは、 プラスチックの耐薬品性 RFQ で提供される動作環境情報を整理するのに役立ちます。
パーツを歪めずにサポート
薄いプレート、柔軟なブロック、厚いスリーブには、異なるサポート配置が必要です。穴あけ中にコンポーネントがどのように配置され、リリース後にどのように動作するかをショップに検討してもらいます。プレートが強く拘束されているときに行われた測定は、その自由な状態を表していない可能性があります。
スルーホールにより出口エッジが導入されます。設計が許せば、出口付近のサポートを製造計画の一部にすることができます。バックアクセスがない場合、サプライヤーは別の操作またはシーケンスを必要とする場合があります。図面では、特定の治具を想定するのではなく、許容可能な仕上げエッジを定義する必要があります。
穴の間隔と近くの壁を確認します。いくつかの穴が密に配置されていると、クランプ、加工、取り扱いの際に特別な注意が必要な狭い部分が残る場合があります。無関係な 1 つの材料やコンポーネントから安全な最小の壁を推測しないでください。実際の勾配と積載配置を評価します。
広範囲に材料を除去する部品の場合は、周囲のポケットや面と比較して重要な穴をいつ仕上げるかについて話し合ってください。の プラスチック加工反りガイド 完成した形状とプロセスの順序を一緒に考慮する必要がある理由を説明します。
ドリリング、ボーリング、リーミングでさまざまなニーズに対応
ドリリングにより最初の穴が作成されます。後の操作を選択して、仕上がりのサイズ、形状、位置、または表面をより厳密に制御することもできます。ボーリングとリーマ加工が可能な仕上げルートですが、その適合性はアクセス、材料、および機能の要件によって異なります。
すべての穴に追加の仕上げ操作が必要であるとは考えないでください。実際のクリアランスホールは、適切な穴あけプロセスから直接受け入れられる場合があります。逆に、タイトボアを掘削済みと呼ぶことは、提案されたルートが必要な最終条件を達成できることを確立するものではありません。
製造方法を固定する前に結果を議論してください。機能許容範囲と検査要件を記載し、サプライヤーにルートを説明させます。プロセス自体が適格な設計に必須である場合は、その制限を明示し、変更がどのように承認されるかを説明してください。
中心穴のあるスリーブまたはローラーの場合、内部特徴と外部特徴の間の関係を評価します。調整されたセットアップでそれらを加工することは、名目上のより細かいサイズ公差を単独で選択するよりも重要な場合があります。私たちの CNCプラスチック旋削サービス 回転コンポーネントの開始点に関連します。
定義された状態で完成した穴を検査する
プラグゲージは機能的なサイズの質問に答えることができますが、位置やすべての形状特性を独立して確立することはできません。選択したゲージが何を証明するのか、そして何が別の方法を必要とするのかに同意します。過度の挿入力も、自由コンポーネントが意図した要件を満たしているかどうかを不明瞭にする可能性があります。
例示的な検査セットアップでは、プラグゲージとサポートブロックの横に穴を開けたプレートを配置します。重要な決定は、実際のコンポーネントをどのようにサポートし、測定するかです。このイラストは校正記録や製造検査結果の証拠ではありません。
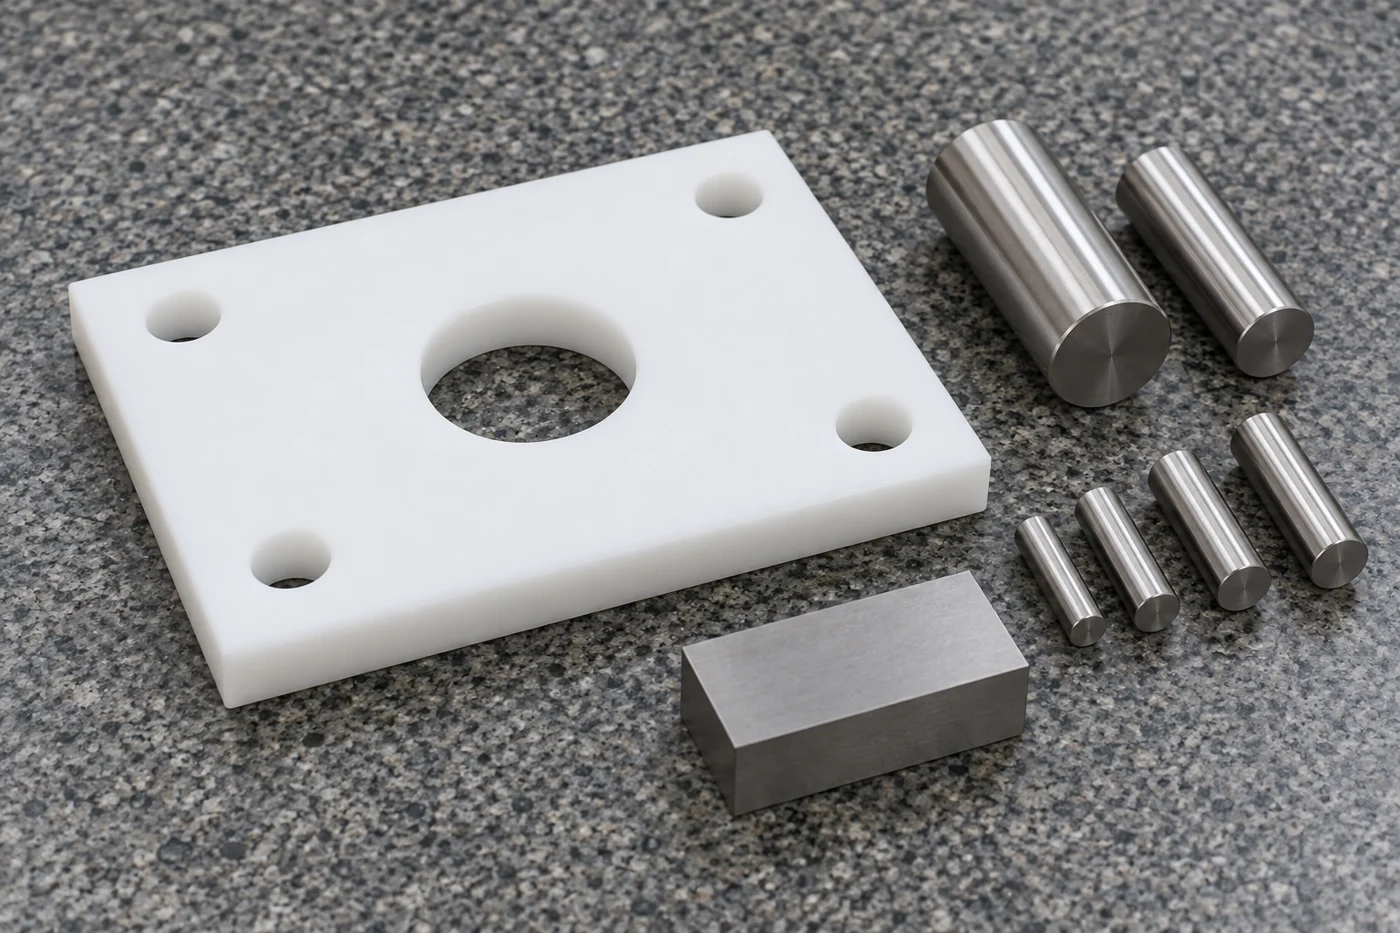
クリティカルボアの測定状態を定義します。関連する温度または調整要件、およびコンポーネントが無料か、軽くサポートされているか、取り付けられているかどうかを含めます。異なる条件下で取得した測定値を、あたかも同じ受け入れテストを表しているかのように比較することは避けてください。
深さについては、使用可能な円筒領域と尖った底部を区別するアプローチを使用します。位置については、データム設定とフィーチャー評価を特定します。長い穴の場合は、要件をサポートするために追加のアクセスまたはセクション固有の測定が必要かどうかを決定します。
機器、機能識別子、および結果を合意されたレポートに記録します。嵌合が重要な場合は、代表的な嵌合コンポーネントで寸法検査を補完できます。当事者が受け入れ方法に明示的に同意していない限り、描画基準を黙って置き換えるべきではありません。
例: 通路が交差する多様体
取り付け穴と交差する内部通路を備えた仮想の機械加工プラスチックマニホールドを考えてみましょう。元の図面には外形寸法と穴径が示されていますが、交差状態についてはほとんど記載されていません。購入者は、組み立て前に十分な説明が必要な、寸法的に妥当な部品を受け取る可能性があります。
まず、実装機能を流路から切り離します。設置に一致するデータムを割り当てます。どのブラインドエンドが許可され、どの開口部が通信する必要があるかを特定します。プラグ、インサート、または別の指定された接続システム用に予約されている機能をマークします。
次に、交差点の点検と清掃の方法に同意します。外部バリを除去する工程が内部交差まで到達しない場合があります。サプライヤーはルートを決定する前にアクセシビリティを検討する必要があり、顧客は清潔さの受け入れ要件を明示する必要があります。
最後に、最初の記事証拠を定義します。これには、寸法レポート、合意された通過検査、およびアプリケーション固有の機能チェックが含まれる場合があります。圧力または漏れの許容は、責任者が個別に定義する必要があります。ボア寸法だけからは推測できません。
この例では、顧客のケースや主張される資格ではなく、レビュー方法について説明します。実際のプロジェクトの場合は、関連する接続の詳細を担当者に提供してください。 プラスチックマニホールドのお問い合わせ そのため、未解決の要件に本番前に対処できます。
よくある見積の相違点を解決する
2 つの引用は、同じホールノートの異なる解釈に値する可能性があります。 1 つは追加の穴の仕上げ、内部検査、洗浄を含む場合があり、もう 1 つは公称穴あけのみをカバーするものです。違いが単なる加工コストであると結論付ける前に、提案された範囲を比較してください。
アセンブリを制御するいくつかの寸法を特定します。すべての穴に一律に厳しい公差を設けると、不必要な製造作業や検査作業が発生する可能性があります。一方、単にコストを削減するために配置要件を削除すると、問題がアセンブリに移される可能性があります。
代替グレードまたはストックフォームが許可されるかどうかを示します。よく知られたポリマーの略語だけでは、すべての配合物を承認するのに十分ではありません。特に穴が取り付けられた繰り返し注文の場合は、承認された資料を図面の改訂およびトライアルの証拠に関連付けて保管してください。
穴あけプラスチック部品の RFQ チェックリスト
図面とモデルを数量、部品番号、送り先の国とともにお送りください。材料グレード、穴機能、重要なデータを特定します。穴に形状だけでは理解できない位置決め、固定、または接続の役割がある場合は、嵌合ハードウェアの情報を含めます。
使用可能なブラインドの深さ、該当する場合はねじのかみ合い、許可される入口および出口エッジの変更、および関連する内部清浄度要件を指定します。検査条件と報告範囲を記載します。これらがまだ決まっていない場合は、見積書に合意を示唆するのではなく、図面のレビューを依頼してください。
繰り返しのコンポーネントについては、関連する最初の記事の調査結果を共有し、何が変更されたかを説明します。部品名が同じであっても、新しい穴の深さ、材料グレード、または取り付け配置によってレビューが変更される可能性があります。これらの変更は、古い発注書に関する非公式のメモではなく、管理されたリビジョンに保存してください。
よくある質問
ドリルの直径は仕上げ穴の直径と同じですか?
必ずしもそうとは限りません。図面には必要な仕上げ穴を指定する必要があります。工具サイズはプロセスへの入力の 1 つであり、結果は合意された状態でチェックする必要があります。検査証拠をドリルの公称マークに置き換えないでください。
プラスチックの穴はすべてリーマー加工する必要がありますか?
いいえ。機能の機能と受け入れ要件から決定します。クリアランス ホールによっては、別途仕上げ作業を必要としないものもあります。クリティカルなボアには別のルートが必要になる場合がありますが、リーマ加工は材料、アクセス、および望ましい結果に対して正当化される必要があります。
止まり穴の深さはどのように指定する必要がありますか?
使用可能な全直径の深さと底面の制限を記載します。ねじ穴の場合は、必要なかみ合わせも特定します。コンポーネントを製造する前に、既存の深さ注記がドリル先端を指すのか、それとも円筒領域を指すのかを明確にします。
両端から貫通穴を開けることはできますか?
それはオプションかもしれませんが、会議領域を見直す必要があります。許容されるアライメントと内部ステップの状態を合意します。各入口からは許容範囲に見える通路でも、操作が満たされる機能要件を満たしていない可能性があります。
スムーズな入口はボアが許容できることを証明しますか?
いいえ、制御領域はさらに内側または交差点にある可能性があります。必要なサイズ、形状、位置、清浄度に合わせて検査方法を選択してください。外観は、実際に現れる表面についてのみ有効な証拠となります。
穴の寸法によってマニホールド圧力定格が決まりますか?
いいえ。圧力の適合性は、完全な設計、材料、接続、および定義された検証条件によって異なります。必要な圧力またはリーク評価を個別に指定します。機械加工図面のみを、承認されたサービス評価の証拠として扱うべきではありません。
図面レビューをリクエストする
TOPS Plastics に図面とアプリケーションの詳細を送信します。 お問い合わせページ。重要な穴、データム、使用可能な深さをマークし、数量と材料グレードを含めます。集中的にレビューすることで、カスタム プラスチック コンポーネントのバッチを作成する前に、加工と検査の範囲を明確にすることができます。