
Un trou fiable dans une pièce en plastique nécessite plus qu'un diamètre nominal de perçage. Définissez ce que le trou doit faire, sa taille et son emplacement finis, sa profondeur utilisable et la manière dont il sera inspecté. Revoyez ensuite ensemble le matériau, le support et l’itinéraire d’usinage. Cette approche permet d'éviter qu'un dessin qui semble simple ne devienne une interface d'assemblage peu fiable.
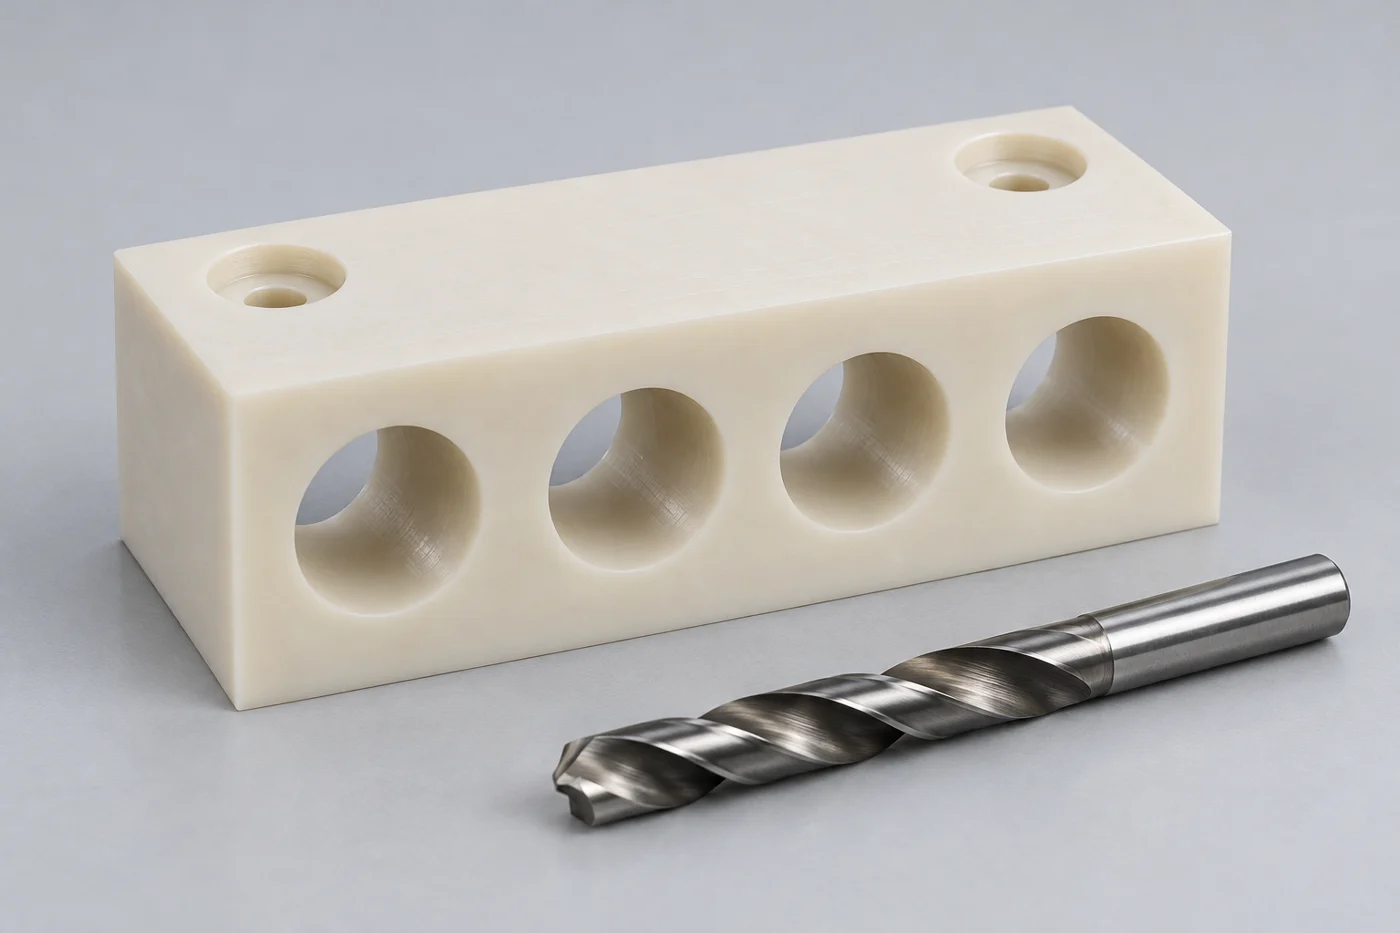
Pour les équipes d'approvisionnement, la question utile est de savoir si le trou livré acceptera la fixation prévue, localisera le composant ou transportera le débit requis dans des conditions spécifiées. Une taille de foret est un intrant de fabrication. Une exigence de trou fini décrit le résultat que vous devez acheter.
Commencez par la fonction de chaque trou
Séparez les trous de dégagement des alésages de positionnement, des avant-trous filetés et des passages de fluide. Ils peuvent avoir des apparences similaires mais nécessitent des critères d'acceptation différents. Un trou de dégagement pour vis peut fonctionner sur une plage de tailles pratique, tandis qu'un alésage de positionnement peut nécessiter une relation contrôlée avec un autre élément.
Un contre-alésage ajoute une autre fonction. Son diamètre et sa profondeur déterminent si une tête de vis ou une rondelle est correctement installée. Considérez également le matériau restant en dessous. L'augmentation de la profondeur du lamage pour masquer le matériel peut modifier le support disponible pour supporter la charge de serrage.
Pour un passage dans un collecteur, identifier les points de connexion et les éventuels trous qui se croisent. Indiquez si la conception nécessite une condition de bord interne particulière ou un niveau de propreté. Ne présumez pas qu’une ouverture externe propre prouve que l’ensemble du passage est exempt de matériaux meubles.
Donnez à chaque trou important une légende de dessin identifiable. Cela permet au devis, au rapport du premier article et à l'inspection de réception de faire référence à la même fonctionnalité. Cela empêche également un fournisseur d'appliquer des exigences de localisation coûteuses à des trous qui ne fournissent qu'un dégagement généreux pour les fixations.
Spécifiez le diamètre, la profondeur et la position séparément
Le diamètre du trou ne définit pas l'emplacement du trou. La position doit se rapporter à des données fonctionnelles, telles qu'une face de montage et deux éléments de localisation. Choisissez ces références dans l'assemblage plutôt que les surfaces extérieures les plus faciles à mesurer sur le composant mobile.
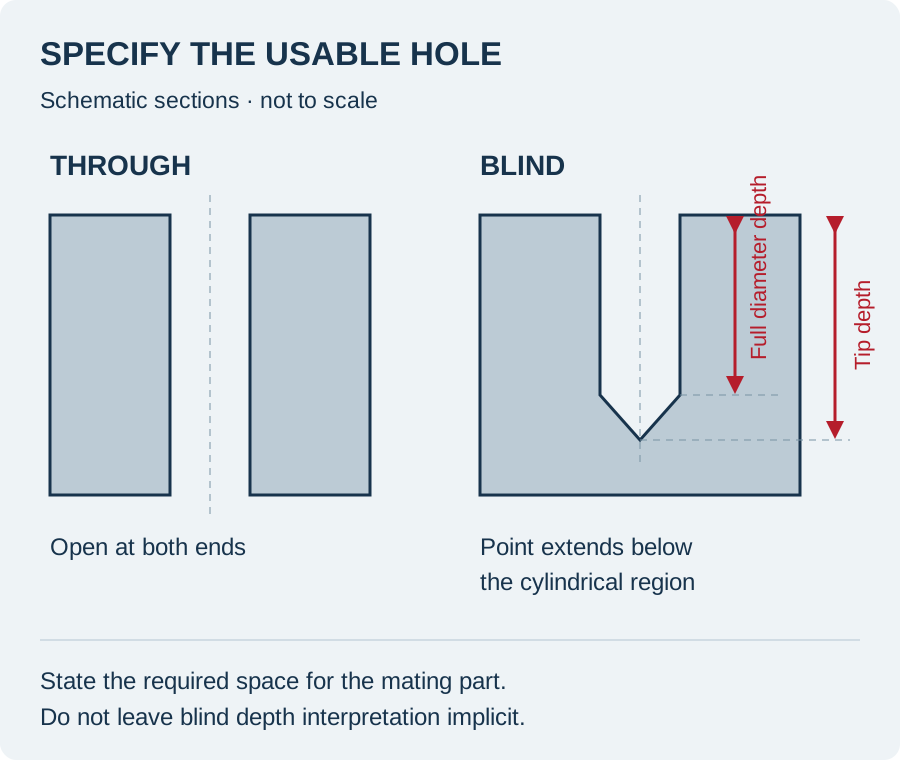
Pour un trou borgne, distinguer la profondeur utilisable sur tout le diamètre de la profondeur atteinte par la pointe de forage. Un outil pointu peut s'étendre au-delà de la partie cylindrique du trou. Si une épingle doit pénétrer à une distance définie, le dessin doit décrire l'espace utilisable requis pour cette épingle.
Pour un trou borgne fileté, séparez également l’engagement complet du filetage de la profondeur de perçage. L'outil a besoin d'espace qui ne devient pas forcément du fil utilisable. Laissez l'allocation de processus à l'examen du fournisseur tout en spécifiant clairement l'engagement que l'assemblage nécessite réellement.
| Fonction de trou | Informations de dessin à définir | Question d'acceptation |
|---|---|---|
| Dégagement des fixations | Plage de diamètre, emplacement et bord d'entrée | La fixation prévue passe-t-elle librement ? |
| Alésage de localisation | Taille, relation de référence et forme pertinente | La fonction d'accouplement se localise-t-elle sans liaison ? |
| Montage contre-alésé | Taille, profondeur et surface d'assise de la tête | Le matériel s'installe-t-il sans interférence ? |
| Trou d'épingle borgne | Restrictions de profondeur et de fond sur tout le diamètre | La goupille peut-elle atteindre sa position prévue ? |
| Passage interne | Liaisons, intersections et propreté | L'itinéraire prévu est-il ouvert et suffisamment propre ? |
Utilisez des unités cohérentes et identifiez quel document contrôle lorsqu'un modèle et un dessin sont en désaccord. Un modèle peut bien décrire la géométrie nominale, mais les exigences d'inspection et les changements de bord autorisés nécessitent toujours une communication claire.
Pourquoi l'élimination de la chaleur et des copeaux est importante
Les plastiques ne réagissent pas exactement à une opération de perçage comme le métal. La chaleur, le frottement et les copeaux piégés peuvent affecter l'alésage en développement. Le Guide MCG pour l'usinage de pièces en plastique met en évidence l'accumulation de chaleur pendant le perçage et recommande de prêter attention à l'évacuation des copeaux, y compris le retrait périodique de l'outil. Ses recommandations constituent des points de départ pour le développement de processus et non une garantie pour chaque géométrie.
Un passage profond permet aux copeaux de sortir plus longtemps. Un fond borgne et une percée dans un autre alésage créent des conditions de coupe différentes. Passez en revue ces transitions lors du devis plutôt que de découvrir la section difficile seulement après que le reste du composant a été usiné.
Demandez au fournisseur comment le processus proposé contrôlera la chaleur et éliminera les copeaux pour la qualité sélectionnée. La réponse peut impliquer la géométrie de l'outil, une opération par étapes ou une approche de refroidissement appropriée. Évitez de prescrire une vitesse et une avance fixes pour tous les polymères et toutes les tailles de trous.
Si un passage est fonctionnellement important, définissez comment son état sera vérifié. Une dimension prise à l'entrée seule ne peut établir la dimension, la rectitude ou la propreté sur toute sa longueur. La méthode d’inspection doit accéder à la zone qui compte réellement.
Le refroidissement doit être compatible avec le matériau
L’usinage à sec n’est pas automatiquement le bon choix et le refroidissement liquide n’est pas automatiquement inoffensif. FAQ sur l'usinage d'Ensinger identifie le perçage profond comme une situation pouvant nécessiter un refroidissement et discute de la compatibilité des matériaux, y compris les problèmes de fissuration sous contrainte pour les plastiques sensibles. Examinez à la fois le contrôle de la chaleur et l’effet du milieu.
Informez le fournisseur si la pièce présente des restrictions sur les résidus de transformation. Incluez toute méthode de nettoyage approuvée ou toute substance interdite, le cas échéant. Un fluide d'usinage adapté à l'opération de découpe peut néanmoins créer un travail de nettoyage ou de qualification supplémentaire pour l'application finie.
Pour les composants transparents, évaluez les exigences d’apparence ainsi que les dimensions. Spécifiez quelles faces et surfaces d'alésage sont des zones de visualisation fonctionnelles et lesquelles sont simplement des fonctions de dégagement. Évitez les instructions vagues indiquant que chaque surface doit être optiquement claire si seule une petite zone de visualisation compte.
Séparez l’exposition aux produits chimiques pendant la fabrication de l’exposition pendant le service. Les deux doivent être révisés, mais ils répondent à des questions différentes. Le guide existant pour résistance chimique des plastiques peut aider à organiser les informations sur l’environnement d’exploitation fournies avec une demande de prix.
Soutenir la pièce sans la déformer
Une plaque mince, un bloc flexible et un manchon épais nécessitent des dispositions de support différentes. Demandez à l'atelier de réfléchir à la manière dont le composant se place pendant le perçage et à son comportement après sa libération. Une mesure effectuée alors qu'une plaque est fortement retenue peut ne pas décrire son état libre.
Les trous traversants introduisent un bord de sortie. Lorsque la conception le permet, un support près de la sortie peut faire partie du plan de fabrication. Lorsqu’il n’y a pas d’accès de sauvegarde, le fournisseur peut avoir besoin d’une opération ou d’une séquence différente. Le dessin doit définir le bord fini acceptable plutôt que de supposer un luminaire particulier.
Examinez l’espacement des trous et les murs à proximité. Plusieurs alésages rapprochés peuvent laisser des sections étroites qui méritent une attention particulière lors du serrage, de l'usinage et de la manipulation. Ne déduisez pas un mur minimum sûr à partir d’un matériau ou d’un composant sans rapport. Évaluez la pente réelle et la disposition de chargement.
Pour les pièces avec un enlèvement de matière important, discutez du moment où les trous critiques seront terminés par rapport aux poches et faces environnantes. Le guide de déformation pour l'usinage du plastique explique pourquoi la géométrie terminée et la séquence de processus doivent être considérées ensemble.
Le perçage, l'alésage et l'alésage répondent à différents besoins
Le perçage crée le trou initial. Une opération ultérieure peut être sélectionnée pour contrôler plus étroitement la taille, la forme, l'emplacement ou la surface finis. L'alésage et l'alésage sont des méthodes de finition possibles, mais leur adéquation dépend des exigences en matière d'accès, de matériaux et de fonctionnalités.
Ne présumez pas que chaque trou nécessite une opération de finition supplémentaire. Un trou de dégagement pratique peut être acceptable directement à partir d'un processus de forage approprié. À l’inverse, le fait de demander un forage serré n’établit pas que le tracé proposé peut atteindre l’état final requis.
Discutez du résultat avant de verrouiller la méthode de fabrication. Énoncez la tolérance fonctionnelle et les exigences d’inspection, puis laissez le fournisseur expliquer l’itinéraire. Si un processus lui-même est obligatoire pour une conception qualifiée, explicitez cette restriction et expliquez comment les modifications seront approuvées.
Pour un manchon ou un rouleau avec un alésage central, évaluez la relation entre les caractéristiques internes et externes. Leur usinage dans des configurations coordonnées peut être plus important que le seul choix d'une tolérance de taille nominalement plus fine. Notre Service de tournage plastique CNC est un point de départ pertinent pour les composants de rotation.
Inspectez le trou fini dans un état défini
Une jauge à tampon peut répondre à une question de taille fonctionnelle, mais elle n'établit pas indépendamment la position ou chaque caractéristique de forme. Convenez de ce que prouve la jauge choisie et de ce qui nécessite une autre méthode. Une force d'insertion excessive peut également masquer si le composant libre répond aux exigences prévues.
Une configuration d'inspection illustrative place une plaque percée à côté des jauges à bouchon et d'un bloc de support. La décision clé est de savoir comment le composant réel sera pris en charge et mesuré. L’illustration ne constitue pas un enregistrement d’étalonnage ni une preuve d’un résultat d’inspection de production.
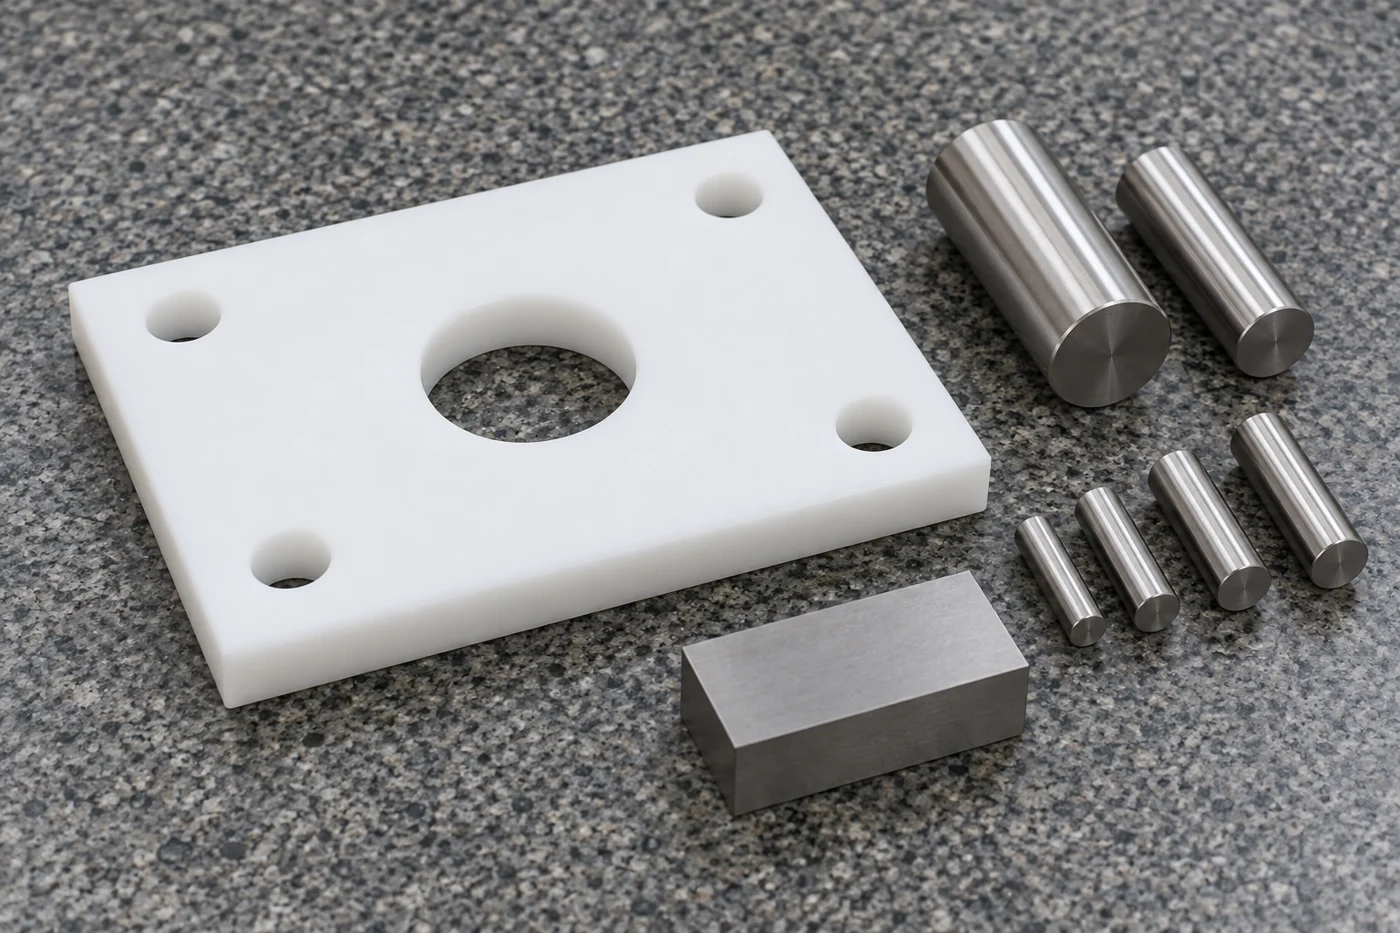
Définissez l'état de mesure pour les alésages critiques. Incluez les exigences pertinentes en matière de température ou de conditionnement et indiquez si le composant est libre, légèrement soutenu ou installé. Évitez de comparer les lectures prises dans des conditions différentes comme si elles décrivaient le même test d'acceptation.
Pour la profondeur, utilisez une approche qui distingue la région cylindrique utilisable du fond pointu. Pour l'emplacement, identifiez la configuration des données et l'évaluation des fonctionnalités. Pour les trous longs, décidez si un accès supplémentaire ou des mesures spécifiques à une section sont nécessaires pour répondre à l'exigence.
Enregistrez l'instrument, l'identifiant de la fonctionnalité et le résultat dans le rapport convenu. Si un ajustement est critique, un composant d’accouplement représentatif peut compléter l’inspection dimensionnelle. Il ne devrait pas remplacer silencieusement les critères de tirage, à moins que les parties n'aient explicitement convenu de cette méthode d'acceptation.
Exemple : un collecteur avec des passages qui se croisent
Considérons un hypothétique collecteur en plastique usiné avec des trous de montage et des passages internes qui se croisent. Le dessin original donne les dimensions extérieures et les diamètres d'alésage mais en dit peu sur l'état de l'intersection. Un acheteur pourrait recevoir des pièces dimensionnellement plausibles qui nécessitent encore des clarifications substantielles avant l'assemblage.
Tout d’abord, séparez les fonctions de montage du chemin d’écoulement. Attribuez des références qui correspondent à l’installation. Identifiez quelles extrémités aveugles sont autorisées et quelles ouvertures doivent communiquer. Marquez toutes les fonctionnalités réservées aux fiches, aux inserts ou à tout autre système de connexion spécifié.
Ensuite, convenez de la manière dont les intersections seront vérifiées et nettoyées. Un processus qui supprime une bavure externe peut ne pas atteindre une traversée interne. Le fournisseur doit vérifier l'accessibilité avant de s'engager sur l'itinéraire, et le client doit indiquer toute exigence d'acceptation en matière de propreté.
Enfin, définissez les preuves du premier article. Il peut inclure un rapport dimensionnel, une inspection de passage convenue et un contrôle fonctionnel spécifique à l'application. L'acceptation de pression ou de fuite doit être définie séparément par le responsable ; cela ne peut pas être déduit des seules dimensions de l’alésage.
Cet exemple décrit une méthode de révision, et non un cas client ou une qualification revendiquée. Pour un projet réel, fournissez les détails de connexion pertinents avec votre demande de collecteur en plastique ainsi les exigences non résolues peuvent être traitées avant la production.
Résoudre les différences de devis courantes
Deux cotations peuvent évaluer différentes interprétations de la même note de trou. L’un peut inclure une finition supplémentaire de l’alésage, une inspection interne et un nettoyage, tandis qu’un autre couvre uniquement le perçage nominal. Comparez la portée proposée avant de conclure que la différence réside simplement dans le coût d’usinage.
Identifiez les quelques dimensions qui contrôlent l’assemblage. Une tolérance serrée et uniforme sur chaque trou peut créer des travaux de fabrication et d’inspection inutiles. D’un autre côté, supprimer une exigence de localisation simplement pour réduire les coûts peut transférer le problème à l’assemblage.
Indiquez si d’autres qualités ou formes de stock sont autorisées. Une abréviation familière de polymère ne suffit pas pour approuver chaque formulation. Conservez le matériel approuvé lié à la révision du dessin et à toute preuve d'essai, en particulier pour les commandes répétées avec des alésages adaptés.
Liste de contrôle de la demande de prix pour les composants en plastique percés
Envoyez le dessin et le modèle avec la quantité, le numéro de pièce et le pays de destination. Identifiez la qualité du matériau, les fonctions des trous et les données critiques. Incluez des informations sur le matériel d'accouplement lorsque le trou a un rôle de localisation, de fixation ou de connexion qui ne peut pas être compris à partir de la seule géométrie.
Spécifiez les profondeurs aveugles utilisables, l'engagement du filetage le cas échéant, les changements de bord d'entrée et de sortie autorisés et les exigences de propreté interne pertinentes. Indiquez la condition de l’inspection et la portée du rapport. Si ceux-ci sont encore indécis, demandez une révision des dessins plutôt que de laisser le devis impliquer un accord.
Pour les composants répétés, partagez les résultats pertinents du premier article et décrivez ce qui a changé. Une nouvelle profondeur de trou, une nouvelle qualité de matériau ou une nouvelle disposition de montage peuvent modifier l'examen même lorsque le nom de la pièce reste le même. Conservez ces modifications dans une révision contrôlée plutôt que dans une note informelle sur un ancien bon de commande.
Foire aux questions
Le diamètre du foret est-il le même que le diamètre du trou fini ?
Pas nécessairement. Le dessin doit spécifier le trou fini requis. La taille de l'outil est une entrée dans le processus et le résultat doit être vérifié dans l'état convenu. Ne remplacez pas les preuves d'inspection par le marquage nominal sur la perceuse.
Faut-il aléser chaque trou en plastique ?
Non. Décidez de la fonction de la fonctionnalité et des exigences d'acceptation. Certains trous de dégagement ne nécessitent aucune opération de finition distincte. Un alésage critique peut nécessiter un tracé différent, mais l'alésage doit être justifié par le matériau, l'accès et le résultat souhaité.
Comment spécifier la profondeur d’un trou borgne ?
Indiquez la profondeur totale du diamètre utilisable et toutes les restrictions de fond. Pour les trous filetés, identifiez également l'engagement requis. Précisez si une note de profondeur existante fait référence à la pointe du foret ou à la région cylindrique avant la fabrication du composant.
Un trou traversant peut-il être percé des deux extrémités ?
Cela peut être une option, mais la région de réunion doit être revue. Convenez de l'alignement autorisé et de la condition de marche interne. Un passage qui semble acceptable depuis chaque entrée peut néanmoins ne pas répondre à une exigence fonctionnelle là où les opérations se rejoignent.
Une entrée en douceur prouve-t-elle que l’alésage est acceptable ?
Non. La région de contrôle peut être plus profonde à l’intérieur ou à une intersection. Adaptez la méthode d’inspection à la taille, à la forme, à la position et à la propreté requises. L’apparence extérieure n’est un témoignage utile que pour les surfaces qu’elle révèle réellement.
Les dimensions des trous établissent-elles une pression nominale du collecteur ?
L’adéquation à la pression dépend de la conception complète, du matériau, des connexions et des conditions de validation définies. Spécifiez séparément toute évaluation de pression ou de fuite requise. Un dessin d'usinage à lui seul ne doit pas être considéré comme une preuve d'une qualification de service approuvée.
Demander une révision de dessin
Envoyez au TOPS Plastics vos détails de dessin et d'application via le page de contact. Marquez les trous critiques, les références et les profondeurs utilisables, et indiquez la quantité et la qualité du matériau. Un examen ciblé peut clarifier la portée de l’usinage et de l’inspection avant de vous engager dans un lot de composants en plastique personnalisés.