
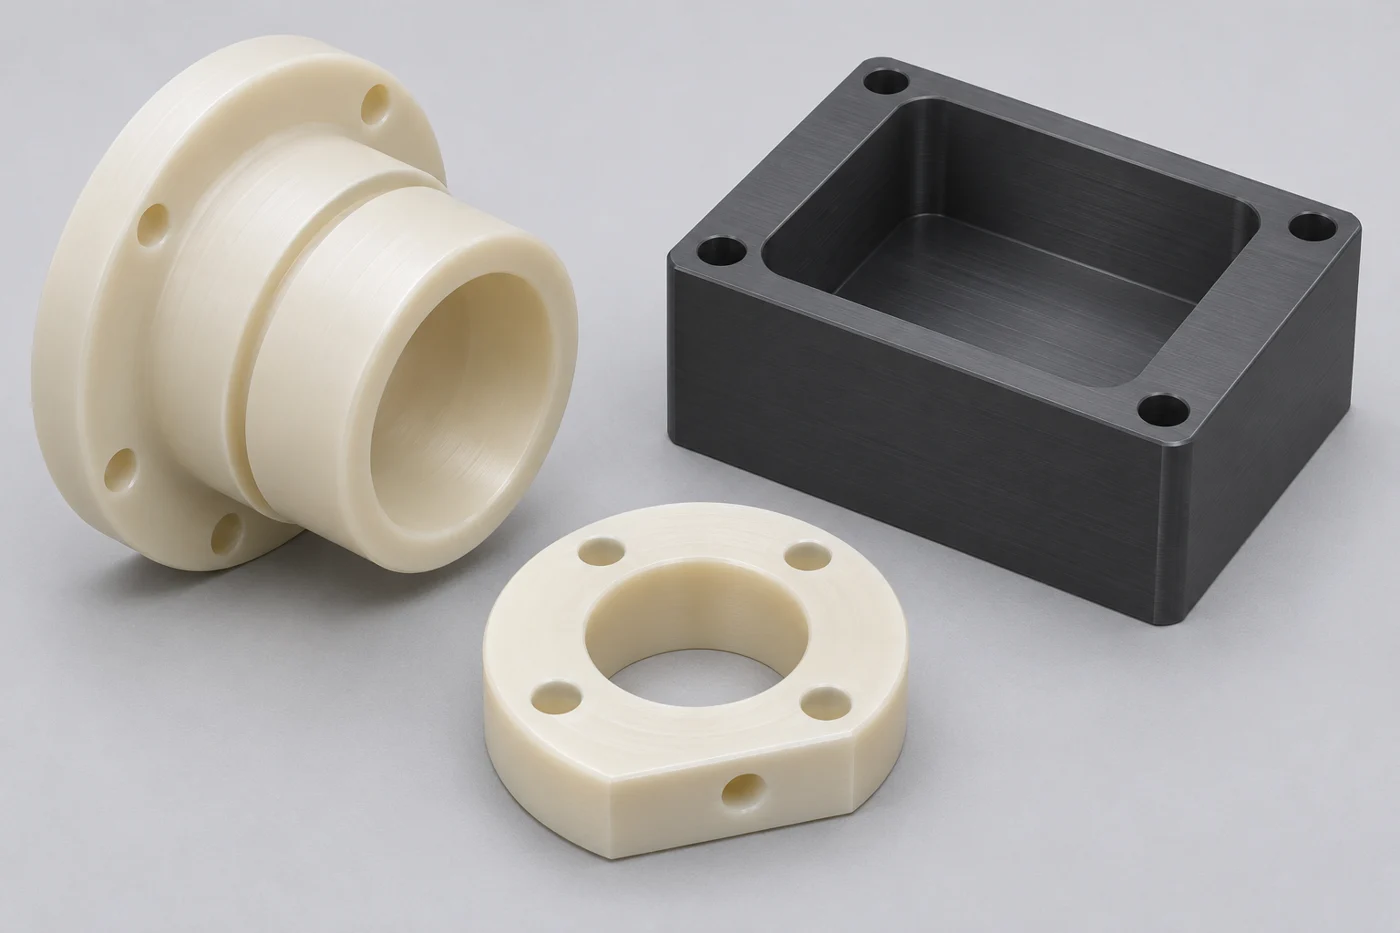
Pour le tournage ou le fraisage CNC de pièces en plastique, commencez par la géométrie fonctionnelle. Faire tourner les fonctionnalités des combinaisons autour d’un axe commun. Le fraisage convient aux poches, aux méplats et aux approches d'outils variées. Certaines pièces ont besoin des deux. Comparez le comportement, la tenue et l'inspection des matériaux avant d'approuver l'itinéraire.
Quelle est la différence entre le tournage et le fraisage CNC ?
Le tournage fait généralement tourner la pièce, tandis que le fraisage utilise une fraise rotative pour enlever la matière d'un composant supporté.
En tournage, l'outil de coupe suit la pièce en rotation pour créer des diamètres, des faces et des profils. En fraisage, les axes de la fraise et de la machine créent des caractéristiques sur les surfaces sélectionnées. Les configurations de machines peuvent combiner ces fonctions, de sorte que la distinction décrit les opérations plutôt que toutes les machines possibles.
Le Boîte à outils du machiniste de Mitsubishi Chemical Group explique le tournage et le fraisage du plastique ainsi que les considérations d'usinage spécifiques aux matériaux. Utilisez son aperçu des processus comme base technique. Votre fournisseur a toujours besoin de la géométrie et du niveau réels pour proposer un itinéraire.
Pour l'achat, demandez quelle opération crée chaque fonctionnalité critique. Cette question est plus utile que de demander une description impressionnante de la machine. Il relie la proposition de fabrication au résultat requis par votre dessin.
Quand le tournage du plastique a-t-il un sens ?
Le tournage est un point de départ solide lorsque les diamètres fonctionnels, les alésages et les épaulements partagent un axe commun.
Les bagues, manchons, bagues, rouleaux et entretoises correspondent souvent à ce modèle. Le tournage peut s'adresser aux profils extérieurs et aux caractéristiques internes là où l'accès le permet. Le dessin complet détermine si des opérations supplémentaires sont nécessaires.
Votre relation entre l'alésage et l'extérieur peut avoir plus d'importance que l'un ou l'autre diamètre seul. Identifiez cette relation à l’aide des commandes de dessin appropriées. Évitez de vous fier à une demande informelle de concentricité sans clarifier les exigences fonctionnelles réelles.
Un manchon long a également besoin d'un support suffisant pendant l'usinage et l'inspection. Un anneau fin peut changer de forme sous l’effet d’une pression de préhension. Ces risques subsistent même lorsque la pièce ressemble à un simple travail de tournage.
Quand le fraisage du plastique a-t-il un sens ?
Le fraisage convient aux poches, aux fentes, aux faces planes, aux modèles de trous et à d'autres caractéristiques qui ne suivent pas un seul profil de rotation.
Les boîtiers, les plaques de fixation, les collecteurs et les supports contiennent généralement ces caractéristiques. L’accès au cutter et le matériau restant affectent la séquence proposée. Une pièce peut nécessiter plusieurs réglages ou une approche multi-axes adaptée.
Votre dessin doit identifier les faces qui localisent le composant en service. Il doit également montrer quels modèles de trous ou de poches se rapportent à ces faces. Sans ces informations, le fournisseur ne peut pas relier entièrement le parcours d'usinage à l'acceptation.
Le fraisage peut également créer des fonctionnalités circulaires. Une forme ronde ne nécessite pas automatiquement un tour. Comparez l'accès aux outils, les relations fonctionnelles, l'utilisation des stocks et le support avant de décider quelle opération doit créer la fonctionnalité.
Un composant en plastique peut-il nécessiter les deux processus ?
Un composant a besoin d’un itinéraire combiné lorsque les fonctionnalités rotationnelles et non rotationnelles doivent coexister avec des relations contrôlées.
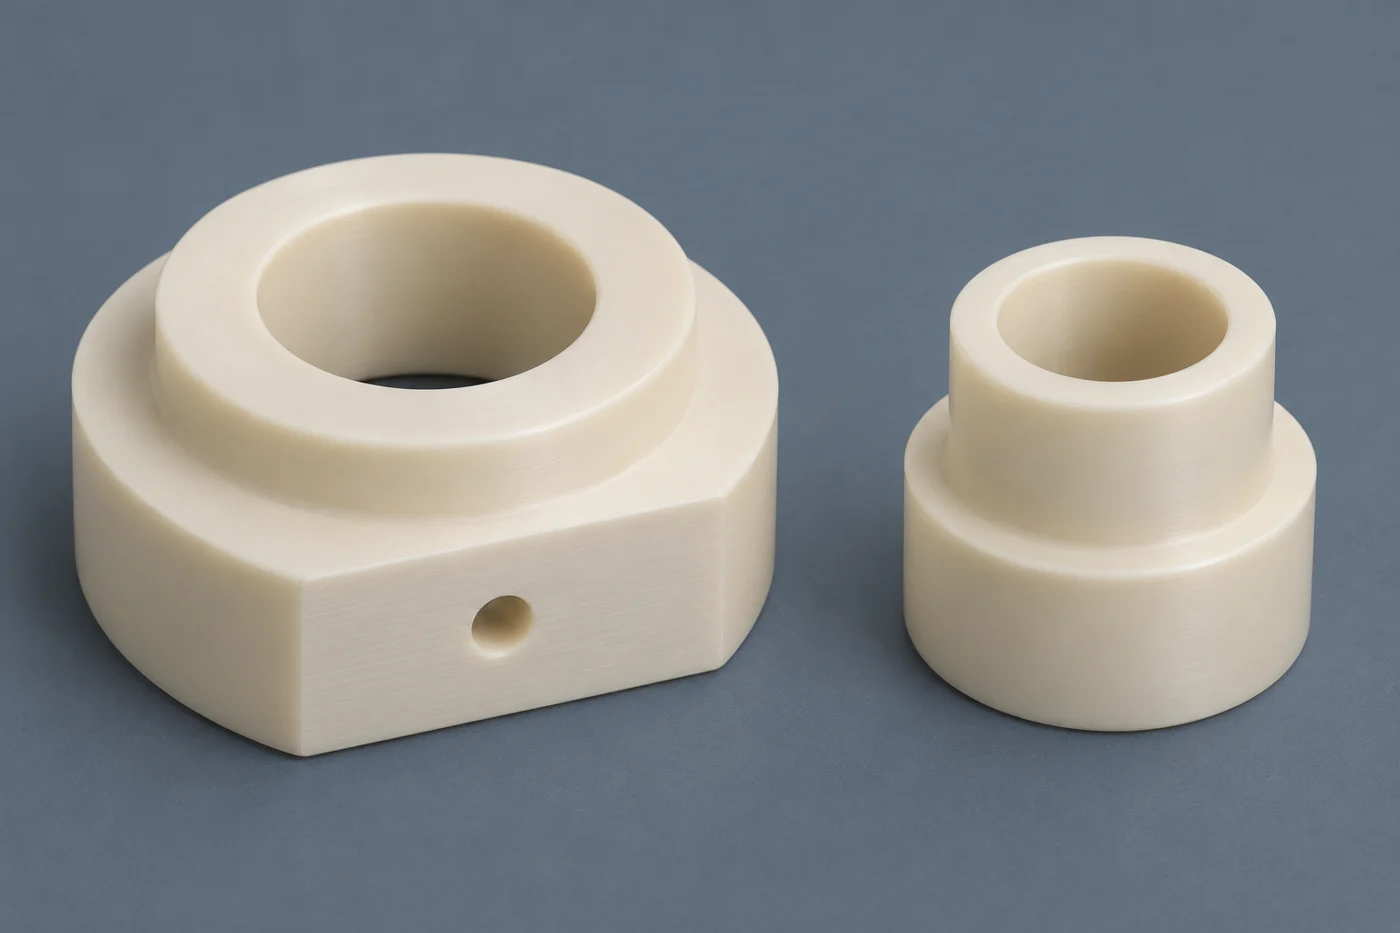
Un manchon avec un plat de montage en est un exemple. Son alésage principal et son diamètre extérieur peuvent favoriser le tournage. Son trou plat ou transversal peut nécessiter une autre opération.
L’illustration de la fonctionnalité secondaire montre ce concept géométrique. Il ne prescrit pas de machine, d'appareil ou de séquence d'opérations. Votre fournisseur doit expliquer comment l'itinéraire proposé préserve les relations entre les caractéristiques importantes.
Certains tours fournissent des outils entraînés pour des opérations allant au-delà du tournage conventionnel. Le Manuel d'utilisation du tour Haas décrit l'outillage dynamique pour le fraisage, le perçage et le rainurage. Il s'agit d'une référence de fonction de la machine et non d'une preuve que TOPS possède une machine ou une option particulière.
Comparez un itinéraire de machine combiné avec des opérations de tournage et de fraisage séparées, le cas échéant. Ni l’un ni l’autre n’est automatiquement supérieur. L'accès, la détention, les efforts d'installation et l'inspection peuvent modifier le choix préféré.
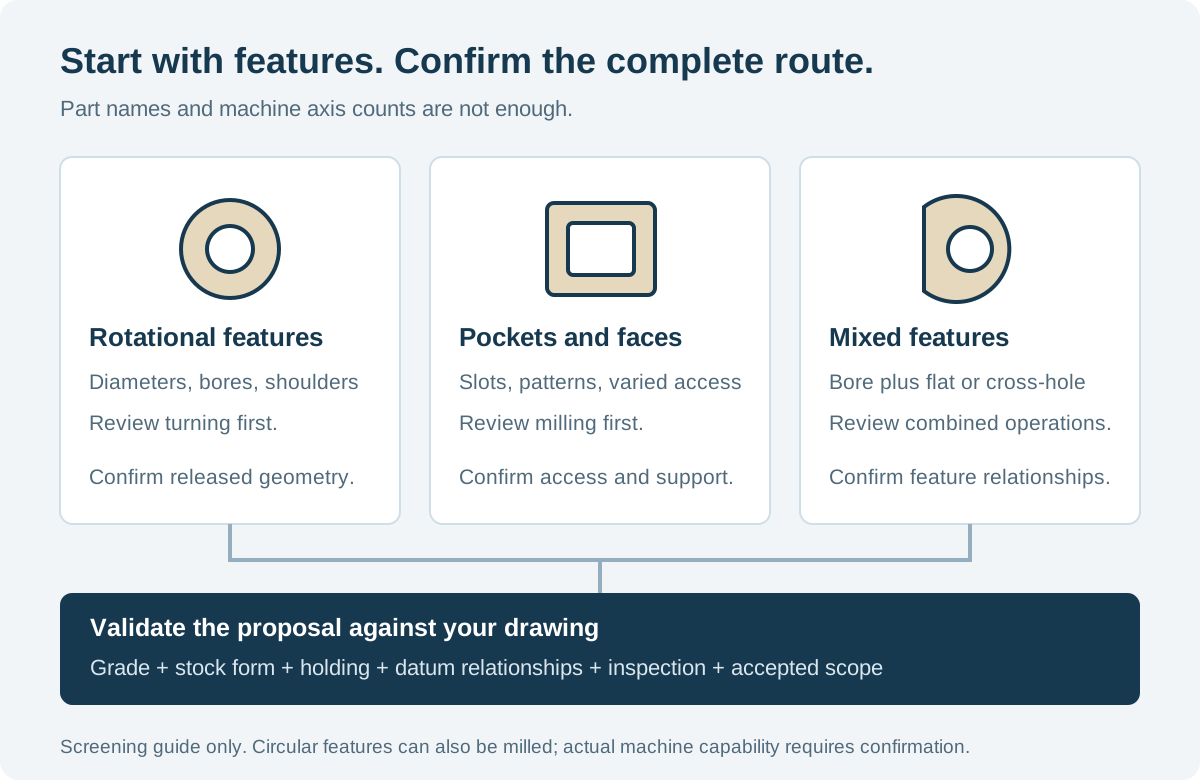
Quel itinéraire correspond aux caractéristiques de votre pièce ?
Utilisez vos fonctionnalités pour présélectionner les itinéraires avant de comparer les devis détaillés.
Le tableau fournit des instructions de révision, et non des recettes de fabrication approuvées. Les exemples matériels sont candidats à la discussion. Leur pertinence dépend de la qualité réelle, de l'application et des preuves requises.
| Fonctionnalité ou composant | Itinéraire à réviser | Exemples de matériaux candidats | Question principale |
|---|---|---|---|
| Douille étagée avec alésage axial | Tournant et ennuyeux | POM, PEEK ou PTFE | Les relations de diamètre requises peuvent-elles survivre à la préhension et au relâchement ? |
| Logement avec poches ouvertes | Fraisage et perçage | POM, PEI ou PEEK | Les outils peuvent-ils atteindre les éléments tandis que les murs restants restent soutenus ? |
| Pièce à bride avec méplats de montage | Tournage plus fraisage ou opérations combinées appropriées | POM ou PEEK | Comment le plat et le trou sont-ils liés à l'axe principal ? |
| Bloc fluide porté | Fraisage, perçage et alésage | PVDF ou une alternative qualifiée | Les intersections de passage, les ports et les dispositifs d'étanchéité sont-ils accessibles ? |
| Plaque avec un motif de trous | Fraisage et perçage | PET, POM ou autre stock approuvé | Quelles faces et quelles références définissent la relation entre les trous ? |
Ne choisissez pas le matériau uniquement dans ce tableau. Commencez par vos exigences opérationnelles et l’approbation de la qualité. Confirmez ensuite quel stock et quel itinéraire de processus peuvent produire le composant défini.
Pourquoi les transferts de références et de configuration sont-ils importants ?
Les références et les transferts de configuration sont importants car les fonctionnalités individuellement acceptables peuvent toujours avoir une relation inacceptable les unes avec les autres.
Lorsqu'une pièce se déplace entre les configurations, le fournisseur doit rétablir son emplacement et son orientation. Les caractéristiques de localisation choisies influencent les travaux ultérieurs. Identifiez les relations importantes avant de demander au fournisseur de réduire le nombre de configurations.
Un alésage et un plat de montage peuvent chacun répondre à leurs exigences de taille. Leur emplacement relatif peut encore affecter l’assemblage. Votre dessin a besoin des contrôles qui expriment la relation souhaitée.
Demandez comment l'itinéraire créera et inspectera ces relations. Une seule configuration peut aider certaines fonctionnalités, mais ce n’est pas une garantie automatique de qualité. Un mauvais accès ou une tenue déformée peuvent mettre à mal un itinéraire apparemment simple.
Pour les commandes répétées, gardez visibles la stratégie de référence approuvée et la méthode d’acceptation. Examinez les modifications de processus proposées lorsqu'elles affectent l'exigence. N'exigez pas de machines identiques lorsqu'un itinéraire validé différent peut satisfaire le même dessin.
Comment le maintien du travail affecte-t-il le choix du processus ?
Le maintien de la pièce affecte le choix de l'itinéraire car les composants en plastique peuvent se déformer sous l'effet des forces de coupe ou de maintien.
Un tour a besoin d’un dispositif de préhension et de support approprié. Une configuration de fraisage a également besoin d'un support sans plier involontairement la pièce. Le meilleur agencement dépend de la géométrie, du matériau et des caractéristiques usinées.
Ensinger FAQ sur l'usinage du plastique met l'accent sur les outils tranchants appropriés et la gestion de la chaleur pour les stocks de plastique technique. Ces considérations s’appliquent parallèlement au maintien de la pièce de travail. Ils ne fournissent pas de configuration universelle ou de paramètre de coupe pour votre composant.
Demandez quelles surfaces peuvent porter un contact de maintien et si des tolérances de fabrication temporaires sont nécessaires. Approuvez toute modification affectant la conception livrée. Ne laissez pas une modification non enregistrée de la poignée devenir une caractéristique involontaire du produit.
Le guide d'usinage des parois minces couvre les questions d'assistance connexes. Utilisez-le pour comparer des géométries délicates tournées et fraisées. Les deux itinéraires nécessitent une inspection de l’état de libération requis ou autrement spécifié.
La qualité du matériau modifie-t-elle l'itinéraire préféré ?
La qualité du matériau peut modifier la stratégie pratique d'outillage, de support et d'inspection en tournage ou en fraisage.
Un polymère non chargé et une formulation renforcée ne doivent pas être traités comme des matériaux d'usinage identiques. Les actions plus souples peuvent présenter des risques de détention différents de ceux des actions plus rigides. Les composés spécifiques à une application peuvent également nécessiter une documentation supplémentaire ou des contrôles de contamination.
Précisez la qualité exacte avant de demander un devis de production final. Déterminez si le stock de tiges, de plaques ou de tubes est acceptable. La forme du stock peut affecter l’utilisation des matériaux et la géométrie qu’il est pratique d’obtenir.
Pour les notes remplies, consultez le guide d'usinage des plastiques renforcés. Votre fournisseur doit évaluer la formulation réelle. Un processus sélectionné pour un grade ne devrait pas autoriser silencieusement un remplaçant.
Quels détails de conception aident les deux processus ?
Des détails de conception utiles donnent au fournisseur un accès clair aux outils, des priorités fonctionnelles et des exigences d'acceptation mesurables.
Vérifiez ces points avant de figer le dessin :
- Prévoir des rayons internes accessibles là où la fonction le permet.
- Identifiez les alésages profonds et les poches nécessitant une portée spéciale.
- Définir les filetages, l'engagement et les exigences d'étanchéité associées.
- Séparez les surfaces cosmétiques des surfaces de contact et de localisation.
- Afficher complètement les trous transversaux et les intersections internes pertinents.
- Marquez les dimensions critiques publiées et les conditions d’inspection approuvées.
Pour les poches, utilisez le guide de conception de pochettes en plastique pour structurer la discussion sur l’accès. Pour les manchons, vérifiez la profondeur de l'alésage, l'épaisseur de la paroi et l'espace de préhension. N'imposez pas les mêmes règles géométriques à chaque composant.
Évitez de prescrire un cutter ou une séquence d’opérations sans raison fonctionnelle. Donnez au fournisseur la possibilité de proposer un itinéraire réalisable. Soumettez les modifications de conception à l’approbation de votre ingénieur responsable.
Comment devez-vous spécifier les exigences en matière de surface et de bord ?
Spécifiez les exigences en matière de surface et de bord par fonction, plutôt que de supposer qu'un seul processus produit automatiquement la finition souhaitée.
Une surface tournée et une surface fraisée peuvent présenter des modèles d'outils différents. Leur acceptabilité dépend des exigences d'accouplement ou d'apparence. Définissez la caractéristique réelle qui compte au lieu d’exiger une finition parfaite indéfinie.
Les intersections et sorties internes méritent une attention particulière là où les bords affectent le flux, l'assemblage ou la manipulation. Passez en revue le guide d'ébavurage plastique pour les questions pratiques d’acceptation. Identifiez les éléments inaccessibles avant que l’itinéraire ne soit accepté.
La finition secondaire peut modifier les dimensions ou l'état de la surface. Convenez de sa portée et de son inspection ultérieure. Conserver l’état final accepté cohérent avec le composant livré.
À quoi le plan d’inspection doit-il comparer ?
Votre plan d'inspection doit évaluer les caractéristiques et les relations qui justifient l'itinéraire choisi.
Pour les pièces tournées, identifiez les diamètres critiques, les alésages, les longueurs et les exigences liées aux axes. Pour les pièces fraisées, identifiez les faces fonctionnelles, les poches et les emplacements des fonctionnalités. Les parties combinées nécessitent les deux séries de questions.
Indiquer le support concerné, la température et les conditions de mesure. Une pièce détenue lors de la fabrication peut différer après sa sortie. Ne comparez pas les résultats du fournisseur et de la réception sans vérifier que les deux décrivent la même condition.
Utilisez le guide d'inspection du premier article pour relier l'identité matérielle, la révision du dessin et les preuves mesurées. Confirmez tous les tests d’assemblage séparés. Un rapport de contrôle d’usinage ne qualifie pas automatiquement l’ensemble de l’application.
Quel itinéraire coûte le moins cher ?
La voie la moins coûteuse est celle qui répond à votre portée d’acceptation complète avec une utilisation pratique des stocks et des efforts de processus.
Le tournage peut être efficace pour une géométrie de rotation appropriée. Le fraisage peut être efficace pour les éléments prismatiques accessibles. Aucune des deux déclarations n’établit un avantage de prix universel pour chaque pièce.
Comparez la taille du flan, le matériau retiré, les configurations, les travaux de maintien et d'inspection spéciaux. Ajoutez les opérations secondaires, la finition, les enregistrements et l'emballage. Un devis excluant les fonctionnalités difficiles n’est pas directement comparable à une offre complète.
Fournir les quantités initiales et la demande répétée attendue. Le travail de configuration peut être partagé différemment selon les volumes de production. Ne présumez pas que le prix d’un prototype évolue linéairement vers une commande plus importante.
Demandez aux fournisseurs d’identifier clairement les différences de portée. Comparez le composant accepté, plutôt que le seul tarif horaire de la machine. Demandez un devis basé sur un dessin au lieu de vous fier à des prix génériques par pièce.
Quand devriez-vous reconsidérer l’itinéraire proposé ?
Reconsidérez l'itinéraire lorsque l'accès à l'outil, le support ou les limitations de mesure empêchent un chemin justifié vers vos exigences de dessin.
Votre conception peut nécessiter un autre formulaire de stock ou une fonctionnalité modifiée. Une approche combinée peut être plus pratique que d’insister sur un seul processus. Un axe ajouté peut améliorer l'accès sans résoudre un problème de matériau ou de maintien.
Avant d’approuver les modifications, identifiez pourquoi la proposition initiale n’est pas à la hauteur. Passez en revue le dessin et le besoin fonctionnel avec votre ingénieur. Conserver toute modification acceptée dans les registres contrôlés.
Que pouvez-vous examiner avec TOPS Plastics ?
Vous pouvez discuter des deux itinéraires via les services de tournage et de fraisage CNC existants de TOPS Plastics.
Le page de service de tournage du plastique décrit l'examen des composants cylindriques et rotatifs. Le page du service de fraisage du plastique couvre les poches, les visages et les caractéristiques associées. Utilisez-les pour préparer une demande de projet complète.
Confirmez la disponibilité réelle des matériaux, la faisabilité des composants et les livrables d’inspection avant de commander. Renseignez-vous individuellement sur tout équipement requis ou sur des tests spéciaux. Cet article n’établit pas d’inventaire des machines, de certification ou de garantie de tolérance numérique.
Foire aux questions
Votre décision de tournage ou de fraisage doit suivre le dessin complet ; ces réponses abordent les raccourcis de sélection courants.
Chaque pièce ronde en plastique doit-elle être tournée ?
Non. Le fraisage peut également créer des éléments circulaires. Comparez les relations fonctionnelles, l'accès, le stock et le support. Le tournage est un point de départ utile lorsque la géométrie principale suit un axe commun.
Une pièce tournée peut-elle avoir un trou plat ou transversal ?
Oui, si une opération supplémentaire appropriée est réalisable. Examinez le fraisage séparé ou l’équipement combiné approprié. Définissez la relation entre ces entités et la géométrie tournée.
Plus d’axes de machine signifient-ils de meilleures pièces en plastique ?
Aucune amélioration automatique ne découle du nombre d’axes. Des axes supplémentaires peuvent faciliter l’accès ou la configuration de la planification. Le comportement, la tenue et l'inspection des matériaux nécessitent encore un contrôle.
Quel processus présente des tolérances plus strictes ?
Le résultat que vous pouvez atteindre dépend de la géométrie, du matériau, du processus et de la méthode de mesure. Discutez des caractéristiques critiques de votre dessin. Évitez de supposer un avantage de tolérance universelle pour l’un ou l’autre processus.
Pouvez-vous utiliser le même programme après avoir changé la qualité du plastique ?
Ne présumez pas qu’un processus inchangé reste adapté. Le fournisseur doit examiner les nouvelles exigences en matière de qualité et d'application. Approuver explicitement les substitutions de matériaux et les modifications de processus pertinentes.
Devez-vous spécifier une seule configuration ?
Spécifiez d'abord l'exigence fonctionnelle. Une seule configuration peut bénéficier à certaines relations mais limiter l’accès à d’autres. Demander au fournisseur de justifier le parcours proposé.
Une surface lisse est-elle suffisante pour être acceptée ?
Non. Une apparence lisse ne prouve pas les dimensions, la géométrie ou l’identité du matériau. Acceptez les inspections requises. Séparez les critères d’apparence des mesures fonctionnelles.
Quelles informations vous aident à obtenir un devis utile ?
Envoyez des dessins, la qualité exacte, les quantités et les exigences en matière de fonctionnalités critiques. Incluez les relations d’assemblage et les besoins d’inspection. Expliquez toute question non résolue sur l'itinéraire ou la conception avant de fixer le prix de production.
Demander un examen du processus
Pour le tournage ou le fraisage CNC de pièces en plastique, envoyez vos dessins, nuances, quantités et exigences critiques d'acceptation. Contacter TOPS Plastics pour une revue d'itinéraire. Acceptez le traitement des fichiers confidentiels avant de partager des dessins sensibles et confirmez la portée complète de l’usinage et de l’inspection.