
L'ébavurage des pièces en plastique usinées signifie éliminer les matériaux indésirables tout en préservant la géométrie des bords prévue. Définissez quels bords sont importants, quels enlèvements de matière sont autorisés et comment l'acceptation sera vérifiée. L'apparence extérieure, les passages internes, les interfaces d'étanchéité et la propreté nécessitent des exigences distinctes avant l'offre.
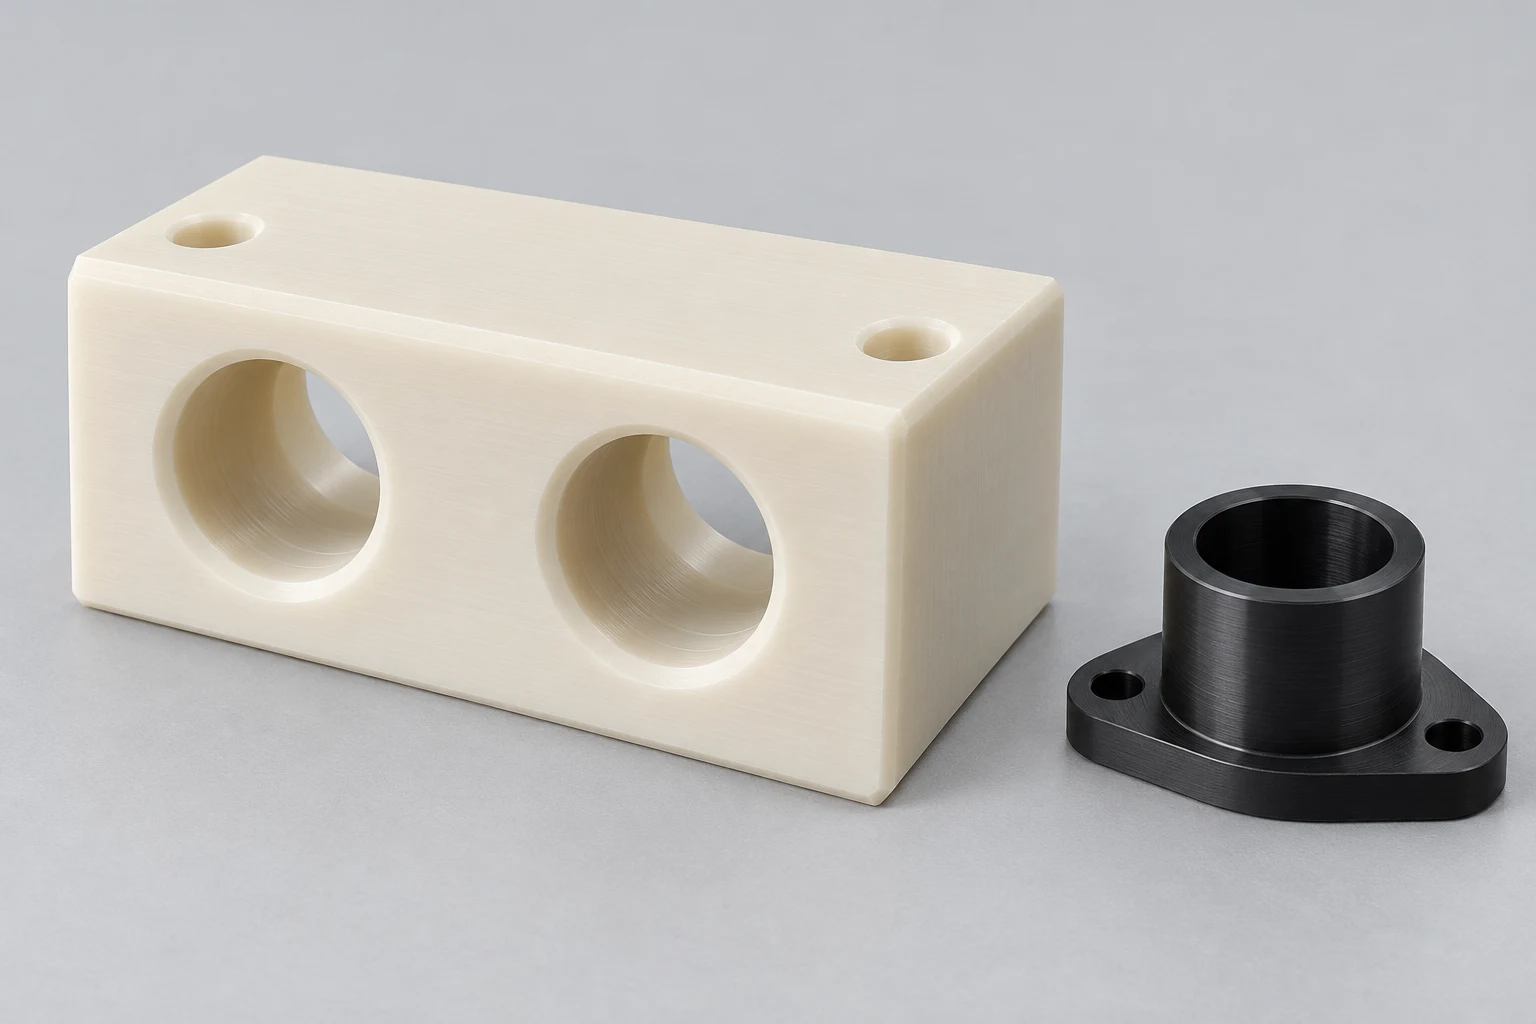
À quoi devrait réellement servir l’ébavurage ?
Une opération réussie supprime la projection indésirable sans créer de défaut différent. L’arête résultante doit toujours prendre en charge la fonction du composant.
Un ruban lâche au niveau de l'embouchure d'un trou, un chanfrein surdimensionné et un bord d'étanchéité arrondi sont des conditions différentes. Évitez de les regrouper.
Commencez par identifier si le bord affecte l’assemblage, la manipulation, le débit, l’étanchéité ou l’apparence. Cette fonction détermine la question d'acceptation appropriée.
Une note générale peut couvrir des bords ordinaires. Les interfaces critiques nécessitent généralement leurs propres exigences identifiées et une méthode de vérification convenue.
Pour Usinage plastique CNC, marquez ces interfaces sur le dessin plutôt que de les laisser à une préférence de finition non documentée.
Pourquoi la prévention des bavures devrait-elle commencer pendant l'usinage ?
L'étape de nettoyage finale ne doit pas assumer l'entière responsabilité de la qualité des bords. Passez en revue l'opération d'usinage qui crée l'arête.
Guide d'usinage de Mitsubishi Chemical Group met l'accent sur un outillage pointu, un dégagement approprié et une élimination efficace des copeaux pour les formes en plastique.
De votre côté, demandez comment l'état, le support et la séquence de fonctionnement de l'outil de coupe seront examinés. Des paramètres spécifiques nécessitent une évaluation du processus.
Un foret traversant une paroi mince et une fraise en bout laissant un bord soutenu présentent des conditions différentes. Examinez-les séparément.
Fournisseur d'outillage Exemple de perçage POM de Silmax décrit les problèmes de bavures et de cordage, y compris des difficultés supplémentaires autour des trous transversaux.
Cet exemple de fournisseur illustre un problème de développement de processus. Il n’établit pas d’outil particulier ni de recette de découpe pour chaque composant en plastique.
L'élimination des bavures, le chanfreinage et l'arrondi sont-ils identiques ?
Non. L’élimination des bavures s’attaque aux matériaux indésirables ; un chanfrein ou un rayon définit une forme prévue. Spécifiez une géométrie délibérée lorsque la fonction l'exige.
| Exigence | Ce qu'il contrôle | Ce qui doit encore être défini |
|---|---|---|
| Supprimer les bavures | Projections indésirables | Bords applicables et méthode d’acceptation |
| Briser les arêtes vives | Traitement général des bords | Suppression autorisée et fonctionnalités exclues |
| Chanfrein spécifié | Géométrie de biseau définie | Taille, angle, tolérance et bords affectés |
| Rayon spécifié | Transition courbe définie | Rayon, tolérance et étendue |
| Nettoyer les passages internes | Contamination résiduelle | Portée du nettoyage et critères de vérification |
| Acceptation cosmétique | Apparence visible | Conditions de visualisation et limites de défauts |
Une arête peut paraître lisse alors que son chanfrein est trop grand. Un biseau dimensionnellement acceptable peut toujours contenir des particules libres.
Gardez ces catégories d’acceptation distinctes dans le plan d’inspection. Un chèque ne doit pas en remplacer silencieusement un autre.
Notre guide de finition de surface en plastique explique la distinction connexe entre la texture, la géométrie et l'apparence visuelle.
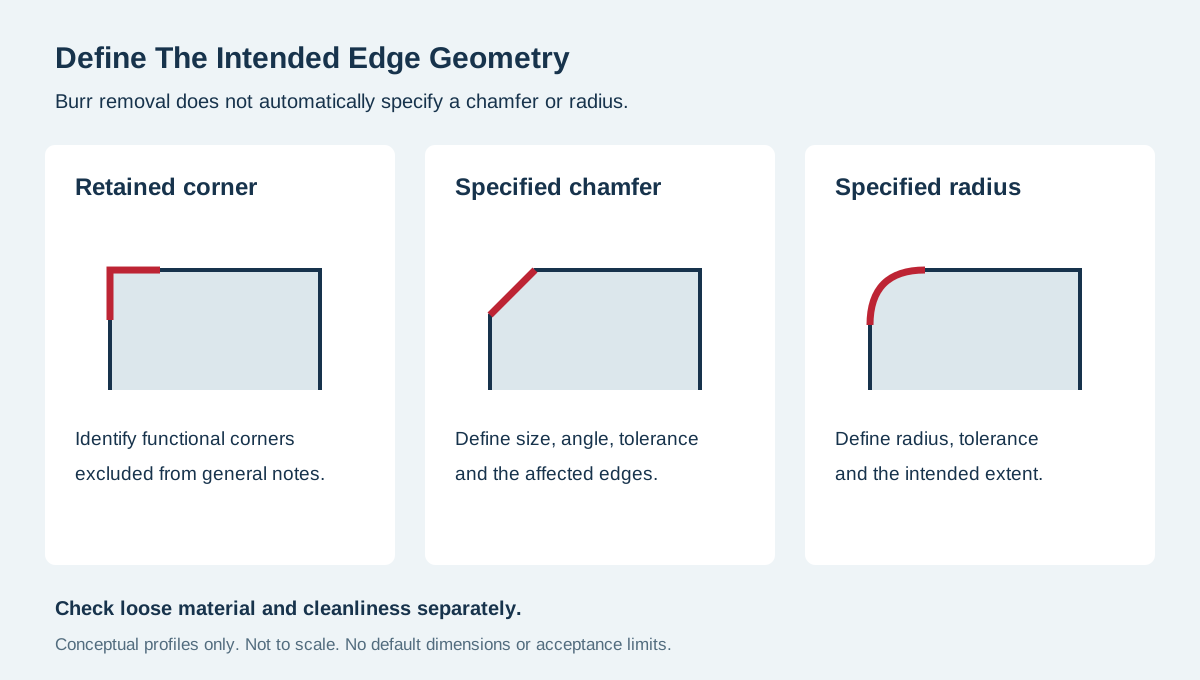
Quels bords nécessitent des légendes de dessin individuelles ?
Identifiez les zones de joint, les épaulements de localisation, les lèvres fines, les débuts de filetage et les caractéristiques d'accouplement où un retrait supplémentaire de matière pourrait modifier les performances.
Affiche les arêtes exclues d'une note générale de rupture d'arête. Dans le cas contraire, une opération de finition pourrait altérer une caractéristique intentionnellement retenue.
Définissez la référence ou la surface fonctionnelle utilisée pour évaluer un chanfrein critique. Précisez si les dimensions s’appliquent avant ou après la finition.
Évitez de combiner des instructions contradictoires. Une note demandant des bords arrondis peut entrer en conflit avec un coin fonctionnel pointu à proximité, sauf exception claire.
Lorsqu'une entité est difficile à afficher dans la vue principale, ajoutez un détail ou une section. Identifiez également l’accès d’inspection.
Si un fournisseur propose de modifier le traitement des bords, acheminez cette proposition vers l'approbation des dessins. Ne vous fiez pas à une interprétation informelle de la production.
Quelle est la différence entre les bords internes et les bords percés en croix ?
Un bord extérieur est souvent visible directement. Une intersection interne peut nécessiter une autre voie d’accès ou une autre méthode d’inspection.
Considérons un collecteur polymère hypothétique avec des alésages qui se croisent. Cet exemple décrit une revue technique, et non un enregistrement d'inspection client.
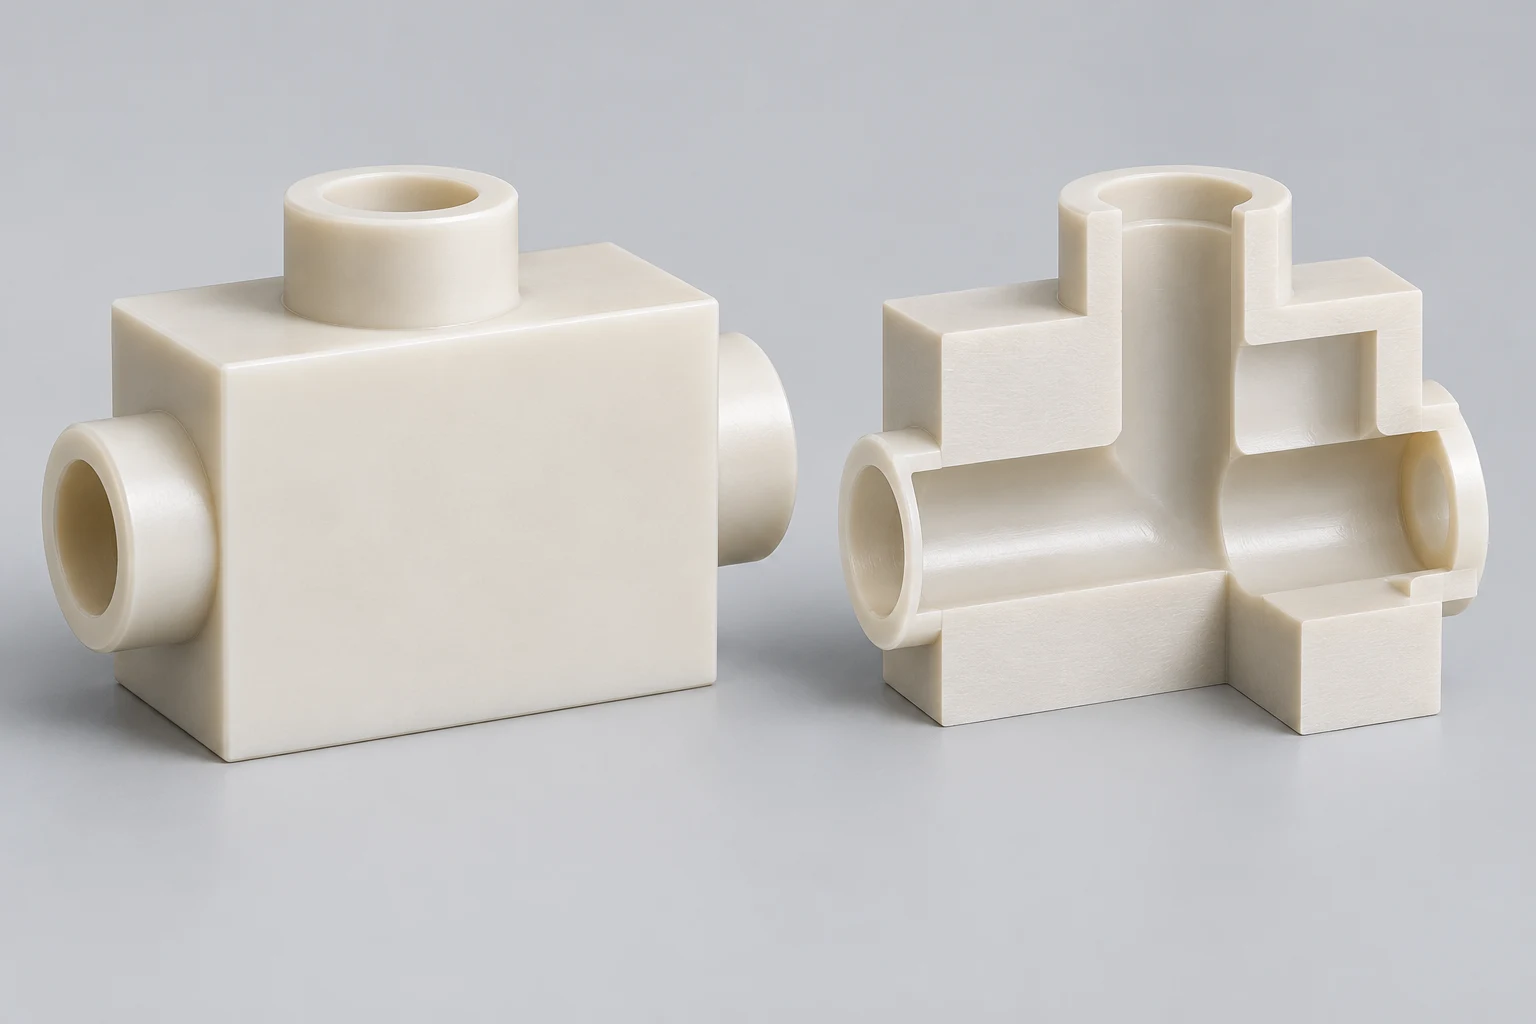
Les ports extérieurs peuvent paraître propres alors qu'une jonction interne reste non examinée. Les photographies extérieures ne démontrent pas l’état de cette intersection.
Marquez les passages qui nécessitent une attention particulière. Expliquez si le problème concerne un matériau meuble, une restriction de débit, une étanchéité ou un autre risque fonctionnel.
Demandez au fournisseur comment atteindre et vérifier l'intersection. Évaluez cette proposition avant de supposer que le nettoyage manuel de routine la couvre.
Pour collecteurs en plastique, incluez les intersections de forages et toutes les surfaces inaccessibles dans la revue de la demande de prix.
Une modification de conception peut parfois améliorer l’accès à la fabrication ou à l’inspection. Tout changement de ce type doit être approuvé avant de devenir une voie de production.
Quelles méthodes de finition méritent d’être prises en compte ?
Le choix de la méthode dépend du matériau, de la géométrie, de l'accès et du résultat requis. Spécifiez d’abord l’acceptation, puis examinez l’approche de fabrication proposée.
FAQ usinage Ensinger décrit les approches d'ébavurage manuel, abrasif et thermique pour les plastiques techniques, y compris leurs considérations de traitement.
Ces catégories sont des informations générales et non une déclaration selon laquelle le TOPS Plastics propose toutes les méthodes ou que chaque méthode convient à votre niveau.
| Approche de révision | Utilisation potentielle | Questions avant approbation |
|---|---|---|
| Opération de coupe contrôlée | Bords définis accessibles | Préserve-t-il la géométrie spécifiée ? |
| Finition manuelle | Fonctionnalités accessibles localement | Comment sont contrôlées la cohérence et les exclusions ? |
| Processus abrasif ou médiatique | Groupes de surfaces appropriés | Qu’arrive-t-il à la texture, aux dimensions et aux résidus ? |
| Procédé thermique spécialisé | Matériau et géométrie validés | Les effets thermiques et l'acceptation sont-ils démontrés ? |
Confirmez la disponibilité et la portée du processus lors du devis. Ne faites pas d’une opération spécialisée une inclusion présumée dans un prix d’usinage ordinaire.
Demander une évaluation représentative lorsqu’un nouveau processus pourrait affecter une interface fonctionnelle. Enregistrez l'itinéraire approuvé et toutes les restrictions.
Comment les différences importantes affectent-elles l’examen ?
Demandez la qualité exacte et les spécifications du stock. Un processus accepté pour un matériau ne doit pas être automatiquement transféré à un autre.
Pour Usinage du PTFE, discutez de la manière dont les arêtes douces et la géométrie critique seront gérées et vérifiées.
Pour Usinage Delrin / POM, distinguez la note requise avant d'évaluer un outil ou de terminer une modification.
Pour les qualités renforcées, identifiez toute préoccupation concernant le renforcement exposé ou l’état de la surface. Demandez ce que la méthode d'acceptation proposée peut réellement détecter.
Les pièces transparentes peuvent également nécessiter une protection contre les rayures et les modifications visibles des bords. Séparez ces exigences esthétiques de l’élimination des bavures.
Utilisez notre guide de sélection ingénierie-plastique quand le choix matériel lui-même reste ouvert.
Pourquoi l’ébavurage et le nettoyage doivent-ils être des exigences distinctes ?
La suppression d'une projection ne prouve pas que toutes les particules résultantes ont quitté le composant. Définissez indépendamment l’état de livraison requis.
Une poche encastrée, un trou borgne et un passage connecté peuvent retenir le matériau de différentes manières. Identifiez les fonctionnalités pertinentes pour l’application.
Indiquez toute restriction concernant les produits de nettoyage, les résidus ou les matériaux d'emballage. Confirmez la compatibilité avec le polymère exact et l’utilisation en aval.
Ne présumez pas que le nettoyage ordinaire d’un magasin établit une propreté médicale, des semi-conducteurs ou autre spécialité. De telles exigences nécessitent une spécification explicite et une portée convenue.
Si un test de propreté est requis, définissez sa méthode, son rapport et ses limites d'acceptation. Confirmez qui l'effectue et quand les échantillons sont prélevés.
Gardez les instructions de nettoyage liées à la manipulation et à l’emballage. Un résultat vérifié peut perdre de sa signification si des opérations ultérieures introduisent de nouvelles contaminations.
Comment planifier l’inspection des bords accessibles ?
Définir les emplacements, les conditions de visualisation et les défauts autorisés. Choisissez une méthode capable d’évaluer les besoins réels plutôt que de simplement produire des photographies.
Un contrôle visuel nécessite un éclairage, un accès et un grossissement convenus. Décrivez ces conditions lorsqu'elles affectent l'acceptation.
Une exigence de chanfrein ou de rayon peut nécessiter une vérification dimensionnelle. Déterminez si l’équipement et l’accès proposés peuvent prendre en charge l’évaluation requise.
Pour les caractéristiques douces ou fines, déterminez si le contact de mesure modifie la caractéristique évaluée. Documentez la méthode convenue et les conditions de support.
Un échantillon de référence approuvé peut aider à communiquer l’apparence, mais il doit avoir une révision et une portée écrite. Conservez les exigences de dessin à côté.
Notre page de qualité et d'inspection peut aider à organiser la discussion. Confirmer l'équipement spécial ou le rapport séparément.
Comment vérifier les passages cachés ?
Commencez par identifier ce qui doit être observé et où cela se situe. Évaluez ensuite si l’inspection proposée offre une visibilité adéquate.
Un examen optique à travers un port peut montrer seulement une partie de l'intersection. Documentez toute zone aveugle au lieu de supposer une couverture complète.
Un échantillon sectionné représentatif peut soutenir le développement du processus. Cela ne prouve pas automatiquement l’état de chaque pièce de production livrée.
De même, une vérification de flux peut répondre à une question fonctionnelle sans révéler chaque fragment attaché. Indiquez ce que chaque test démontre et laisse en suspens.
Pour les applications critiques, convenez des preuves combinées avant la production. Enregistrer l'échantillonnage, la traçabilité et la réponse à un résultat inacceptable.
Ne promettez pas une technique d’inspection interne particulière avant de confirmer l’accès et la disponibilité. La citation doit identifier les limitations non résolues.
Que devrait inclure une revue du premier article ?
Examinez la pièce livrée après la séquence complète de finition et de nettoyage convenue. Évaluez les dimensions finales ainsi que l’état des bords concerné.
Comparez le résultat avec le dessin publié et les exceptions identifiées. Enregistrez toutes les zones inaccessibles ou les décisions d’acceptation qui nécessitent encore des éclaircissements.
Vérifiez si la finition a modifié une zone de joint, une entrée de trou ou un élément mince. Un aspect sans bavure n’excuse pas une dimension hors spécifications.
Conservez les preuves liées à la révision de la pièce et à l’itinéraire du processus. Si des photographies sont utilisées, identifiez la caractéristique et le contexte de visualisation pertinent.
Demandez comment les résultats du premier article deviendront des instructions de production reproductibles. Un échantillon acceptable ne devrait pas dépendre d’une préférence non documentée de l’opérateur.
Résolvez les postes non soldés avant d’approuver la commande répétée. Enregistrez les concessions explicitement plutôt que de les laisser devenir une nouvelle spécification informelle.
Comment pouvez-vous contrôler la finition manuelle des commandes répétées ?
Créez une carte de caractéristiques claire qui distingue les bords ordinaires, les bords critiques et les surfaces qui doivent rester intactes. Conservez-le avec les instructions de travail.
Enregistrez la séquence d’opérations approuvée. Un changement d’accès ou de fixation peut rendre plus difficile la reproduction d’une étape manuelle auparavant acceptable.
Définissez le moment où les opérateurs doivent s’arrêter et demander un examen. Retirer du matériel supplémentaire pour masquer un défaut peut créer une non-conformité différente.
Utilisez des exemples d’acceptation représentatifs pour la formation, le cas échéant. Expliquez leurs limites afin qu'un échantillon visuel ne remplace pas les exigences dimensionnelles.
Suivez les défauts de bord récurrents par fonctionnalité et opération. Cela permet de concentrer les changements de processus au lieu d’augmenter le temps de nettoyage sans en comprendre la cause.
Maintenez le contrôle des révisions lorsqu’une méthode de finition change. Confirmez si la modification nécessite un autre examen d’échantillon ou une vérification supplémentaire.
Quelles informations appartiennent à la demande de prix ?
Fournissez suffisamment de détails pour citer de manière cohérente la portée de l’usinage, de la finition, du nettoyage et de l’inspection. Séparez les opérations requises des questions d’ingénierie non résolues.
| Article de la demande de prix | Informations à fournir |
|---|---|
| Définition de la pièce | Dessin, révision, modèle CAO et quantité |
| Matériel | Grade exact, exigences de stock et règles de substitution |
| Carte des bords | Emplacements critiques et exceptions aux notes générales |
| Géométrie | Chanfreins requis, rayons et enlèvement de matière autorisé |
| Caractéristiques internes | Trous transversaux, passages aveugles et limitations d'accès |
| Etat de livraison | Exigences en matière de nettoyage, de résidus et d’emballage |
| Vérification | Méthode d’inspection, échantillonnage et périmètre de reporting |
Pour fraisage du plastique, identifiez les bords de poche, les fentes et les caractéristiques sur plusieurs faces qui nécessitent une attention particulière.
Pour tournage du plastique, identifier séparément les épaulements, les alésages, les faces coupées et les entrées de filetage.
Demandez aux fournisseurs de lister les hypothèses et les exclusions. Un prix unitaire inférieur peut refléter une interprétation différente de l’inspection ou du nettoyage caché.
De quels facteurs de coûts les acheteurs devraient-ils discuter ?
Le coût dépend de l'accès, du nombre de fonctionnalités, du comportement des matériaux et des besoins de vérification. Évitez de traiter l’ébavurage comme une étape identique pour chaque dessin.
Un bord accessible avec une acceptation claire peut être plus facile à planifier qu'une jonction interne avec une inspection non spécifiée. Résolvez l’incertitude dès le début.
Des exigences cosmétiques très restrictives peuvent ajouter des besoins de manipulation et de protection. Appliquez-les sur les surfaces concernées plutôt que sur chaque bord caché.
Demandez si les modifications de conception approuvées pourraient simplifier l’accès ou éliminer un traitement ambigu. Comparez les exigences en matière de composants qui en résultent, et pas seulement le temps d'usinage.
Évitez d’exiger une « finition parfaite » non spécifiée. Traduisez la fonction réelle en critères d’acceptation mesurables ou clairement observables avant de demander une tarification révisée.
Que doit-il se passer lorsqu’un défaut de bord est détecté ?
Identifiez l’emplacement affecté et conservez les preuves avant de les retravailler. Enregistrez si le problème concerne la géométrie, une projection attachée ou une contamination.
Comparez l’observation avec l’exigence convenue. Si la note est ambiguë, impliquez l'ingénieur responsable plutôt que d'inventer une nouvelle limite.
Évaluez si les retouches peuvent préserver les dimensions et surfaces fonctionnelles restantes. Obtenez la disposition requise avant de retirer du matériel supplémentaire.
Après une reprise approuvée, répétez les contrôles d'inspection et de nettoyage appropriés. Mettez à jour l'enregistrement afin que l'état livré reste traçable.
Utiliser les constats récurrents pour améliorer les usinages ou les instructions de travail. Ne laissez pas les corrections manuelles répétées masquer un problème de processus non résolu.
Foire aux questions
« Ébavurer toutes les arêtes » définit-il une taille de chanfrein ?
Non. Spécifiez une géométrie de chanfrein ou de rayon délibérée si nécessaire. Clarifier le traitement autorisé et les exceptions à la note générale.
Un extérieur lisse prouve-t-il que les passages internes sont propres ?
Non. Les bords internes et les particules résiduelles nécessitent leur propre examen. Convenez des exigences d’accès, de vérification et d’état de livraison.
Le polissage peut-il remplacer l’ébavurage ?
Pas automatiquement. Le polissage, la géométrie des bords et l’enlèvement de matière indésirable ont des objectifs différents. Confirmez le résultat requis pour chaque surface.
L’ébavurage manuel est-il toujours inacceptable pour les pièces de précision ?
Non. Vérifiez si l’opération contrôlée et l’inspection peuvent répondre à l’exigence particulière. Ne jugez pas l’adéquation uniquement à partir du nom de la méthode.
Chaque pièce doit-elle recevoir la même inspection ?
Définir le plan à partir des besoins de la demande et de l’acceptation convenue. L'échantillonnage, l'inspection complète et les preuves de qualification répondent à différentes questions.
Que dois-je envoyer pour un devis ?
Envoyez le dessin, la note exacte et la quantité. Marquez les bords critiques, les intersections internes, les exigences de nettoyage et tout besoin spécial d’inspection ou de rapport.
Spécifiez le Edge avant d’approuver le processus
Élimination séparée des bavures, géométrie des bords prévue, propreté et aspect. Identifiez les emplacements critiques et convenez d’une vérification avant la production. Contacter TOPS Plastics avec vos exigences en matière de dessin et de bord pour discuter de la portée de l'usinage.