
Sélectionnez un liquide de refroidissement pour l'usinage du plastique en fonction du matériau identifié, de l'opération de découpe et des exigences de la pièce finie. Un fluide qui fonctionne sur un travail métallique n'est pas automatiquement adapté à un composant polymère. La question utile est de savoir si la méthode de refroidissement et de nettoyage proposée contrôle la chaleur d'usinage tout en préservant les propriétés, les dimensions et l'état de surface nécessaires à l'acceptation.
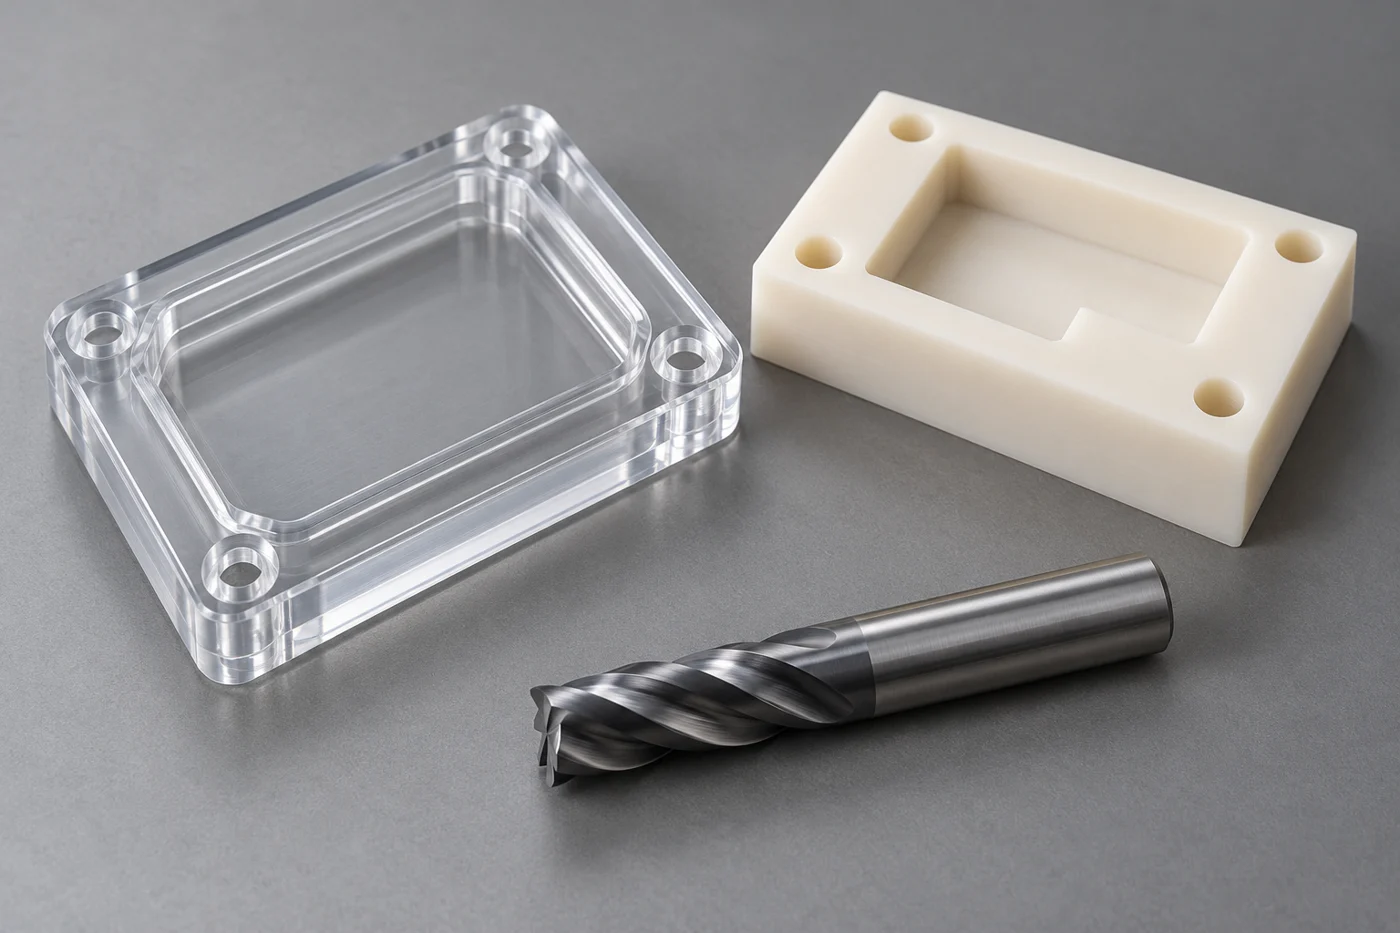
Les acheteurs n'ont pas besoin de prescrire tous les paramètres d'usinage. Ils doivent communiquer les restrictions qui affectent le processus et convenir de la manière dont les résultats critiques seront vérifiés. Ce guide explique les discussions nécessaires avant de commander un couvercle transparent, une plaque isolante, un boîtier de précision ou tout autre composant en plastique usiné où l'exposition aux fluides de procédé pourrait être importante.
Commencez par le matériel et le fonctionnement
Spécifiez le fabricant et la désignation du stock lorsque le dessin nécessite un produit particulier. Identifiez les charges, les modificateurs et les exigences de surface pertinentes. Un nom de famille de polymères aide à sélectionner un processus, mais la formulation réelle et les conseils du fournisseur doivent éclairer la décision concernant l'exposition à un fluide d'usinage.
Décrire les caractéristiques qui rendent l'opération exigeante. Un alésage profond, une poche étroite ou une coupe interrompue posent différentes questions d'accès et d'évacuation des copeaux à partir d'une face ouverte. L'examen du processus doit relier ces caractéristiques au contrôle de la chaleur, au support et à l'état autorisé des surfaces finies.
Demandez au fournisseur d'identifier tout conflit entre le dessin et l'itinéraire proposé. Si une surface requise ne peut pas tolérer le fluide ou la méthode de nettoyage sélectionné, résolvez le problème avant la production. Une instruction inexpliquée d’utiliser un liquide de refroidissement standard peut laisser l’hypothèse de compatibilité la plus importante sans examen.
Utilisez le guide de sélection des plastiques techniques établir d'abord les exigences matérielles. La commodité du processus doit être évaluée dans le cadre de ces exigences plutôt que de modifier silencieusement le matériau ou la portée d'acceptation.
Comprendre pourquoi le contrôle de la chaleur nécessite une révision des processus
La coupe génère de la chaleur et les conditions locales dépendent de l'engagement de l'outil, de son tranchant, de la formation et de l'évacuation des copeaux. L'ajout de liquide n'est qu'une réponse possible. Un processus qui frotte ou coupe des copeaux à plusieurs reprises peut nécessiter un changement d'outillage ou d'accès ainsi qu'une révision du refroidissement.
Groupe Mitsubishi Chemical boîte à outils du machiniste décrit plusieurs approches de refroidissement et discute des opérations dans lesquelles le refroidissement peut être utile. Ses conseils soutiennent la révision du fonctionnement plutôt que de supposer que chaque travail plastique nécessite le même système fluide. Appliquer les recommandations au produit en stock et à la géométrie réelle.
Les mouvements liés à la chaleur peuvent également compliquer l’inspection. Une caractéristique mesurée immédiatement après la découpe peut ne pas représenter l'état final convenu. Définissez la température et le calendrier pertinents des contrôles de réception, en particulier lorsqu'un ajustement serré ou une large surface plane contrôle l'assemblage.
Le guide de dilatation thermique fournit le contexte de cette discussion. Le refroidissement pendant l'usinage et l'acceptation dimensionnelle après l'usinage sont des décisions liées, mais elles ne doivent pas être réduites à une seule préférence d'atelier non documentée.
Séparer les options de refroidissement des revendications de compatibilité
Un examen du processus peut prendre en compte l'air, un brouillard ou un système liquide approprié. Chaque option nécessite une évaluation de la machine, du fonctionnement et du matériau. Cet article ne recommande pas une méthode de refroidissement universelle ni une recette de fluide, car les conditions nécessaires n'ont pas été définies pour une tâche individuelle.
Pour la coupe assistée par air, vérifiez si les copeaux peuvent quitter la zone de coupe et si l'agencement permet d'obtenir le résultat souhaité. Une étiquette telle que l’usinage à sec n’établit pas à elle seule une basse température ou une finition acceptable. Le fournisseur a toujours besoin d’une stratégie de découpe et d’évacuation reproductible.
Pour un système liquide, identifiez le produit réel et son état de fonctionnement lorsque la compatibilité est importante. La concentration, la contamination et la durée du contact peuvent être pertinentes pour l'examen. Un nom de produit sans les conditions d'utilisation prévues peut laisser planer une incertitude quant à ce que le composant rencontrera réellement.
Pour un système de brouillard, les mêmes questions de matériau et d'acceptation demeurent. Une plus petite quantité de liquide constitue toujours une exposition. Confirmez toute restriction sur les résidus, le collage ultérieur ou les surfaces sensibles avant d'approuver un itinéraire simplement parce qu'il utilise moins de liquide qu'un autre processus.
Prenez au sérieux les problèmes liés au stress
L'exposition chimique et le stress mécanique peuvent interagir dans un composant polymère. Les contraintes pertinentes peuvent inclure le chargement de l'assemblage ou les contraintes résiduelles associées au stock et à l'historique de traitement. Un examen de compatibilité ne doit donc pas se limiter à déterminer si un échantillon non stressé semble inchangé après un bref contact.
MCG guide d'usinage métrique prévient que certains fluides à base d'huile minérale à usage général peuvent contribuer à la fissuration sous contrainte, en particulier les plastiques amorphes. Considérez cela comme une raison pour vérifier la qualité et le processus, et non comme une affirmation selon laquelle chaque fluide ou chaque produit amorphe se comporte de manière identique.
Ensinger FAQ usinage identifie également les effets des matériaux liés au liquide de refroidissement comme facteur à prendre en compte dans la sélection du processus. Obtenez des conseils actuels pour la combinaison de stock et de fluide proposée. Si les preuves sont insuffisantes, convenez d’une évaluation appropriée avant d’exposer la quantité de production.
Les fissures visibles peuvent avoir plusieurs causes. Le chargement des outils, la géométrie restreinte et les dommages causés par la manipulation méritent une enquête parallèlement à la chimie. Enregistrez l’état observé et l’historique du traitement plutôt que d’attribuer une cause à partir d’une seule photographie. Le but est d’identifier le mécanisme et de prévenir la récidive.
Définir l'exposition au-delà du cycle de coupe
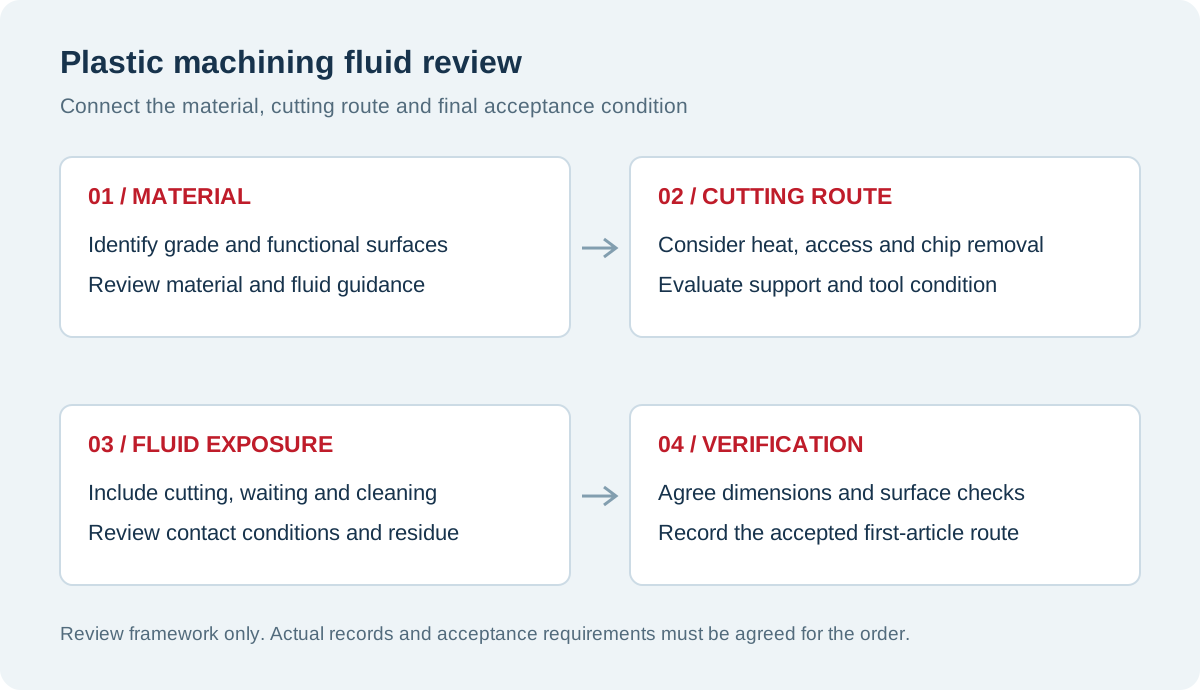
Le composant peut entrer en contact avec du fluide pendant l'usinage, l'attente entre les opérations, le lavage ou le stockage. Incluez ces étapes lors de la description de l’itinéraire proposé. Un cycle de coupe court ne signifie pas nécessairement une exposition totale courte si les pièces restent ensuite humides dans un récipient.
Revoir la séquence entre l'ébauche, la finition et l'inspection. Le fluide retenu dans les éléments aveugles ou les luminaires bien ajustés peut créer un modèle de contact différent de celui d'une surface ouverte. Demandez comment le fournisseur gère la géométrie plutôt que de supposer que chaque face sèche ou s'égoutte de la même manière.
Le guide de résistance chimique explique pourquoi le milieu, la concentration, la température et la durée d'exposition vont de pair. Utilisez ce cadre pour les fluides de traitement ainsi que pour les produits chimiques de service. Les deux peuvent influencer le matériau entrant dans l’assemblage fini.
Si le client requiert une restriction spécifique, indiquez-la dans le dessin ou dans la documentation de commande. Les exemples peuvent inclure une liste de fluides approuvés ou une exigence de révision des agents de nettoyage. La restriction doit avoir un objectif identifié et un propriétaire d'approbation afin que le fournisseur puisse l'évaluer avant de proposer un devis.
| Question de processus | Informations à établir | Implication de l'acceptation |
|---|---|---|
| Identité matérielle | Fabricant, grade, modificateurs et formulaire de stock | Détermine quelles directives de compatibilité sont pertinentes |
| Défi de coupe | Profondeur des fonctionnalités, accès, support et suppression des puces | Aide à sélectionner un itinéraire de contrôle de la chaleur réalisable |
| Exposition aux fluides | Produit, état de fonctionnement et séquence de contact | Définit la combinaison réelle à examiner |
| Traitement après usinage | Aménagement de drainage, de nettoyage et de stockage | Résout l’exposition après l’arrêt de l’outil |
| Vérification finale | Dimensions, surfaces et enregistrements requis | Connecte le processus au composant livré |
Continuez le nettoyage selon l'itinéraire approuvé
Le nettoyage mérite son propre examen de compatibilité. Un solvant qui élimine efficacement un résidu peut ne pas convenir au polymère, à l'état de surface ou à l'application en aval particuliers. Ne copiez pas une recette de nettoyage générale dans chaque bon de commande en plastique sans confirmer sa portée.
Demandez ce qui doit être supprimé et quelle condition doit rester. Un revêtement cosmétique, une pièce collée et un composant ayant une exigence de propreté contrôlée peuvent nécessiter des preuves différentes. Définissez l’exigence avant de sélectionner l’agent et la méthode destinée à y parvenir.
Lorsque les directives du fournisseur proposent un traitement après usinage, confirmez qu'il s'applique au produit et à l'utilisation réels. L'examen doit inclure la séquence de matériau, de fluide et de nettoyage. Cet article évite délibérément de prescrire des solvants, des températures ou des temps d'exposition pour un composant non spécifié.
Enregistrez les modifications approuvées. Remplacer un produit de nettoyage ou modifier une séquence peut affecter la base sur laquelle un premier article a été accepté. L'équipe responsable devrait décider quels changements nécessitent un nouvel examen au lieu de supposer que tous les produits vendus pour le nettoyage sont interchangeables.
Protéger les surfaces fonctionnelles et transparentes
Identifiez les surfaces importantes pour fonctionner avant le début de l’usinage. Un couvercle transparent peut avoir des exigences en matière d'apparence et de visibilité qui diffèrent d'une face de montage cachée. Précisez les conditions de visualisation pertinentes et les marques autorisées afin que la décision d'acceptation soit plus utile qu'une demande subjective d'une finition parfaite.
Les changements de surface peuvent inclure des marques, des dépôts ou des dommages, mais l'apparence seule n'établit pas leur cause. Comparez la condition avant et après les opérations pertinentes pour lesquelles une enquête est nécessaire. Préservez l’identité du matériau et les informations de traitement afin que la comparaison concerne le même itinéraire candidat.
L'illustration du produit montre des plaques transparentes supportées pour la manipulation et l'inspection. Il s'agit d'une discussion d'examen de surface plutôt que d'une procédure d'usine documentée. Les points d'appui réels et les matériaux de contact doivent protéger les faces identifiées comme critiques sur le dessin.
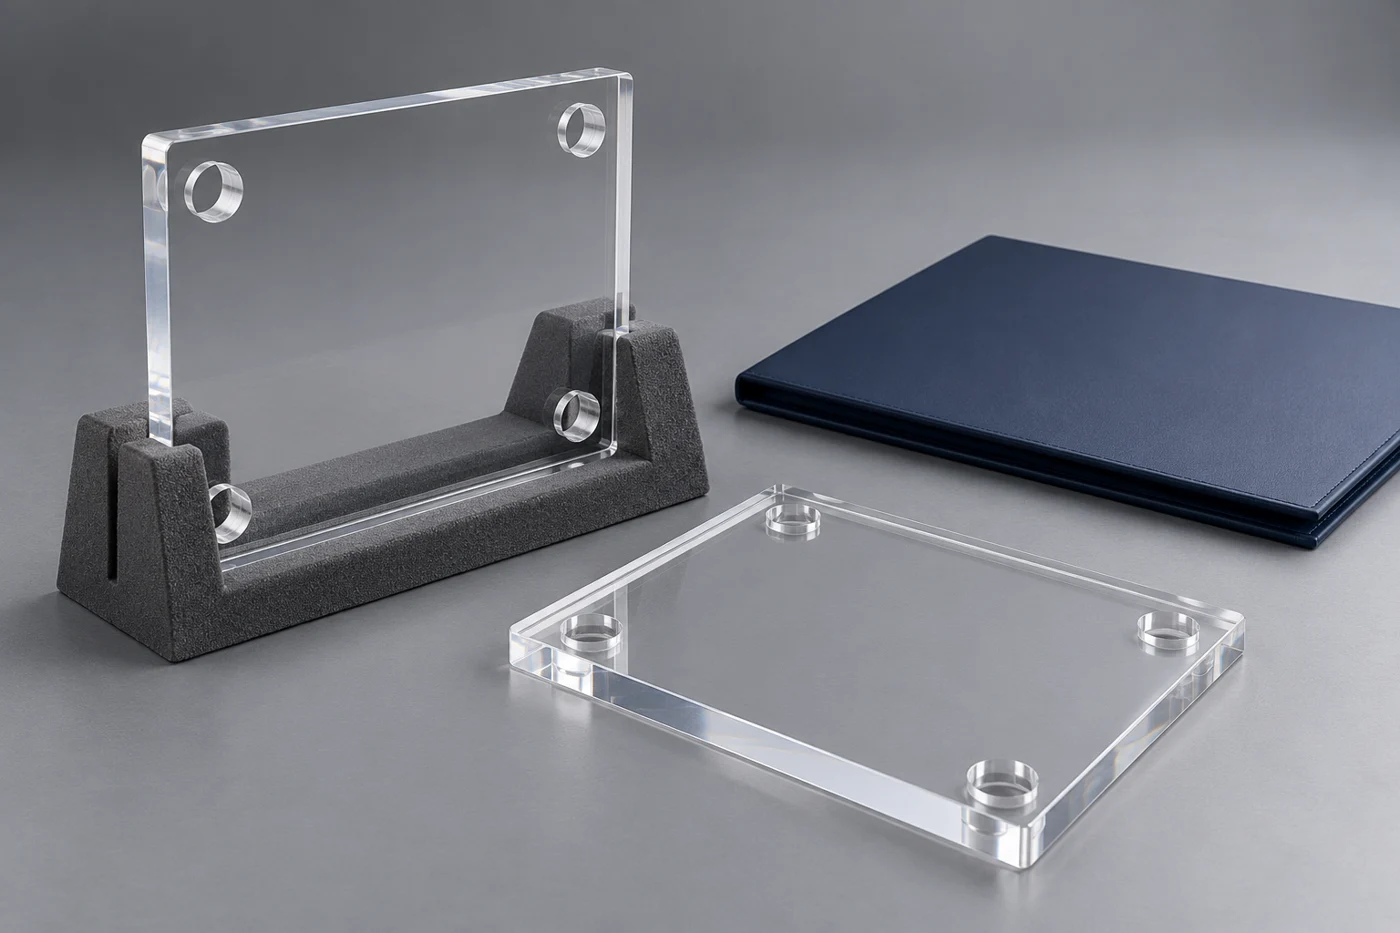
Pour composants en polycarbonate ou composants acryliques, examinez le brut spécifique et le résultat de surface requis. Il ne faut pas en déduire un comportement de traitement identique simplement parce que les deux matériaux peuvent être fournis sous forme de pièces transparentes.
Inclure les effets dimensionnels et d'humidité
Si un matériau peut absorber de l’humidité, un processus contenant de l’eau peut mériter une attention particulière lors de l’examen dimensionnel. Établir l'état de mesure et toutes les exigences de conditionnement approuvées. L’effet ne peut pas être représenté par une seule correction s’appliquant à chaque étalonnage, géométrie et historique d’exposition.
Le article anti-humidité en nylon explique pourquoi les conditions de stockage et d'inspection sont importantes pour les composants en polyamide. Utilisez cet arrière-plan lors de la définition de l’état de livraison pertinent. Une mesure correcte nécessite une base partagée entre le fournisseur d’usinage et l’inspecteur réceptionnaire.
La température, la contrainte et la redistribution du stress restent des contributeurs distincts au mouvement. Le guide de déformation aide à organiser ces questions. Un changement de liquide de refroidissement ne doit pas être considéré comme une preuve que chaque problème dimensionnel a été résolu.
Lorsque vous comparez des méthodes, enregistrez comment et quand les mesures sont prises. Autrement, un itinéraire peut paraître plus précis simplement parce que les pièces ont été vérifiées dans des états différents. Le plan du premier article doit créer une comparaison équitable liée aux exigences d'acceptation réelles.
Utilisez un premier article représentant
Sélectionnez la qualité de stock proposée et les caractéristiques représentatives pour l'essai. Incluez les surfaces et les géométries les plus susceptibles de remettre en cause le processus. Un échantillon plat peut aider à détecter une exposition, mais il ne peut pas à lui seul établir le résultat d'un composant profondément ensaché ou retenu mécaniquement.
Convenez de ce que l’essai doit démontrer avant de fabriquer les pièces. Cela peut inclure des dimensions critiques, une inspection visuelle convenue et des preuves pertinentes pour l'utilisation en aval. Si des tests de matériaux supplémentaires sont nécessaires, précisez son objectif, sa méthode et sa base d'acceptation avec l'équipe technique responsable.
Enregistrez les conditions de processus nécessaires pour interpréter le résultat. Un échantillon réussi est plus utile lorsque son identité matérielle, son itinéraire et ses conditions d’inspection sont connus. L'acheteur peut alors déterminer si un changement de production proposé reste dans les limites acceptées ou nécessite un autre examen.
Un essai limité ne permet pas d'établir tous les résultats du service. Indiquez toute différence entre l'essai et l'application prévue, en particulier lorsque l'exposition, le stress ou la durée diffèrent. Cela aide l’équipe d’approbation à utiliser les preuves sans en faire une garantie plus large que celle que soutient l’évaluation.
Un examen hypothétique à couverture transparente
Imaginez un acheteur recherchant un couvercle usiné transparent avec des trous de montage et un bord encastré. La demande initiale précise les dimensions mais ne définit pas l'acceptation de la face visible ni les restrictions liées au fluide de procédé. Il s'agit d'un exemple hypothétique et non d'un cas client TOPS.
L'examen identifie la désignation du stock, la zone de visualisation fonctionnelle et la charge de l'assemblage autour des fixations. Le fournisseur explique ensuite la séquence de découpe, de nettoyage et de manipulation proposée. Toute question de compatibilité incertaine est résolue avant que la quantité de production ne soit exposée.
Le premier article résultant peut être évalué par rapport à un plan visuel et dimensionnel défini. Si un changement est nécessaire, les parties l'enregistrent avant la diffusion. L'amélioration vient du fait de relier les conditions de matériau, de processus et d'acceptation plutôt que de s'appuyer sur une déclaration générique selon laquelle l'atelier utilise un liquide de refroidissement sans danger pour le plastique.
Rendez votre demande de prix utile au fournisseur d'usinage
Envoyez le dessin et le modèle actuels, la quantité et l'identité du matériau. Marquez les surfaces critiques, les ajustements et les opérations en aval telles que le collage ou le polissage. Incluez toutes les restrictions définies par le client concernant les fluides d'usinage ou les agents de nettoyage, ainsi que la personne responsable de l'approbation des exceptions.
Demander un examen des hypothèses non résolues avant la production. Si le fournisseur ne peut pas confirmer une combinaison matériau-fluide requise, convenez de l'évaluation suivante ou d'un itinéraire alternatif. Séparez la décision du premier article de la libération de la quantité restante lorsque le projet nécessite ce contrôle.
Comparez les devis avec le même livrable. Un itinéraire qui comprend un nettoyage, une inspection ou une documentation supplémentaire n'est pas directement comparable à une offre qui omet ces exigences. Clarifiez la portée afin que la décision d'achat reflète le composant accepté plutôt que seulement le temps machine.
Foire aux questions
Tous les plastiques ont-ils besoin d'un liquide de refroidissement lors de l'usinage CNC ?
Non. Les exigences d’exploitation, de qualité, de géométrie et d’acceptation déterminent le tracé approprié. Revoir l’outillage et l’évacuation des copeaux ainsi que le refroidissement. Une instruction universelle ne peut pas représenter chaque composant en plastique.
Le liquide de refroidissement pour le travail des métaux peut-il être utilisé sur une pièce en plastique ?
Ne présumez pas de compatibilité de son utilisation sur du métal. Identifiez le fluide et le matériau, examinez les instructions du fournisseur et comblez toute lacune en matière de preuves. Certaines combinaisons peuvent créer des problèmes de matériau ou de surface qui sont absents sur le travail du métal.
Le nettoyage après usinage est-il toujours inoffensif ?
Non. Les agents et méthodes de nettoyage nécessitent également un examen des matériaux et des applications. Définir l'objectif d'élimination des résidus et l'état de surface autorisé. Approuvez l’itinéraire complet plutôt que d’évaluer indépendamment l’usinage et le nettoyage.
Un premier article clair prouve-t-il une compatibilité à long terme ?
Une bonne apparence constitue une preuve utile dans le cadre du contrôle convenu. Il n’établit pas automatiquement chaque résultat d’exposition ou de service chargé. Définissez toute évaluation supplémentaire nécessaire pour l’application avant la mise en production.
Discutez de vos besoins en matière d'usinage du plastique
Envoyez au TOPS Plastics votre dessin pour examen. Incluez l’identité du matériau, la quantité, les surfaces critiques et toute restriction relative aux fluides de traitement. Ces détails soutiennent une discussion pratique sur l’usinage, le nettoyage et l’acceptation avant un engagement de production.