
Selecione um refrigerante para usinagem de plástico de acordo com o material identificado, a operação de corte e os requisitos da peça acabada. Um fluido que funciona em uma peça metálica não é automaticamente adequado para um componente polimérico. A questão útil é se a rota de resfriamento e limpeza proposta controla o calor de usinagem enquanto preserva as propriedades, dimensões e condições de superfície necessárias para aceitação.
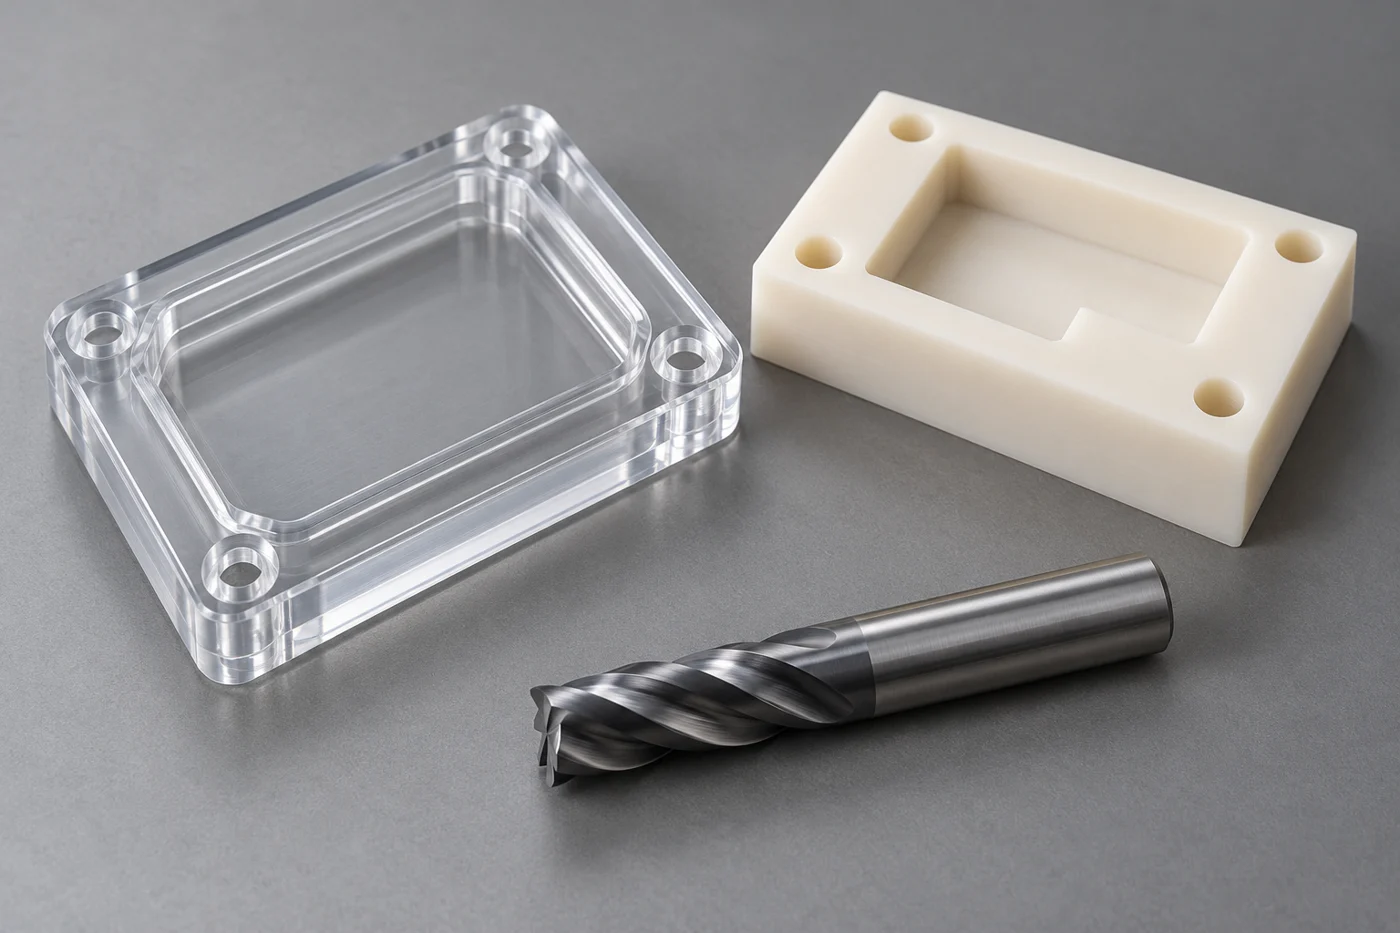
Os compradores não precisam prescrever todos os parâmetros de usinagem. Eles precisam comunicar as restrições que afetam o processo e chegar a um acordo sobre como os resultados críticos serão verificados. Este guia explica as discussões necessárias antes de encomendar uma tampa transparente, uma placa isolante, um invólucro de precisão ou outro componente plástico usinado onde a exposição ao fluido do processo possa ser importante.
Comece com o material e a operação
Especifique o fabricante e a designação do estoque onde o desenho requer um produto específico. Identifique enchimentos, modificadores e requisitos de superfície relevantes. O nome de uma família de polímeros ajuda a selecionar um processo, mas a formulação real e a orientação do fornecedor devem informar a decisão sobre a exposição a um fluido de usinagem.
Descreva os recursos que tornam a operação exigente. Um furo profundo, um bolsão estreito ou um corte interrompido apresentam diferentes questões de acesso e remoção de cavacos em uma face aberta. A revisão do processo deve conectar essas características ao controle de calor, ao suporte e às condições permitidas das superfícies acabadas.
Peça ao fornecedor para identificar qualquer conflito entre o desenho e a rota proposta. Se uma superfície necessária não tolerar o fluido ou método de limpeza selecionado, resolva o problema antes da produção. Uma instrução inexplicada para usar refrigerante padrão pode deixar a suposição de compatibilidade mais importante sem revisão.
Use o guia de seleção de plástico de engenharia para estabelecer os requisitos de material primeiro. A conveniência do processo deve ser avaliada dentro desses requisitos, em vez de alterar silenciosamente o material ou o escopo de aceitação.
Entenda por que o controle de calor precisa de uma revisão de processo
O corte gera calor e as condições locais dependem do engate da ferramenta, da afiação, da formação de cavacos e do escoamento. Adicionar líquido é apenas uma resposta possível. Um processo que repetidamente esfrega ou recorta cavacos pode precisar de uma troca de ferramentas ou de acesso, bem como uma revisão do resfriamento.
Grupo Mitsubishi Chemical kit de ferramentas para maquinista descreve diversas abordagens de resfriamento e discute operações onde o resfriamento pode ser útil. A sua orientação apoia a revisão da operação em vez de assumir que cada trabalho de plástico requer o mesmo sistema de fluidos. Aplique recomendações ao produto e à geometria do estoque real.
O movimento relacionado ao calor também pode complicar a inspeção. Uma característica medida imediatamente após o corte pode não representar a condição final acordada. Defina a temperatura e o tempo relevantes das verificações de aceitação, especialmente quando um ajuste apertado ou uma ampla superfície plana controla a montagem.
O guia de expansão térmica fornece base para essa discussão. O resfriamento durante a usinagem e a aceitação dimensional após a usinagem são decisões interligadas, mas não devem ser reduzidas a uma única preferência de oficina não documentada.
Opções de resfriamento separadas das reivindicações de compatibilidade
Uma revisão do processo pode considerar ar, névoa ou um sistema líquido apropriado. Cada opção precisa de avaliação para a máquina, operação e material. Este artigo não recomenda um método de resfriamento universal ou uma receita de fluido, pois as condições necessárias não foram definidas para um trabalho individual.
Para corte assistido por ar, considere se os cavacos podem sair da zona de corte e se o arranjo suporta o resultado desejado. Uma etiqueta como usinagem a seco não estabelece baixa temperatura ou um acabamento aceitável por si só. O fornecedor ainda precisa de uma estratégia reproduzível de corte e evacuação.
Para um sistema líquido, identifique o produto real e sua condição de funcionamento quando a compatibilidade for importante. A concentração, a contaminação e a duração do contacto podem ser relevantes para a revisão. Um nome de produto sem as condições de uso pretendidas pode deixar incerteza sobre o que o componente realmente encontrará.
Para um sistema de névoa, permanecem as mesmas questões de material e aceitação. Uma quantidade menor de fluido ainda é uma exposição. Confirme quaisquer restrições sobre resíduos, colagem subsequente ou superfícies sensíveis antes de aprovar uma rota apenas porque utiliza menos líquido do que outro processo.
Leve a sério as preocupações com a quebra do estresse
A exposição química e o estresse mecânico podem interagir em um componente polimérico. A tensão relevante pode incluir carga de montagem ou tensões residuais associadas ao estoque e ao histórico de processamento. Uma análise de compatibilidade deve, portanto, considerar mais do que se uma amostra sem estresse parece inalterada após um breve contato.
MCG's guia de usinagem métrica alerta que alguns fluidos à base de óleo mineral de uso geral podem contribuir para a fissuração por tensão, em particular plásticos amorfos. Trate isso como uma razão para verificar o grau e o processo, não como uma afirmação de que todo fluido ou produto amorfo se comporta de forma idêntica.
Ensinger Perguntas frequentes sobre usinagem também identifica os efeitos do material relacionados ao refrigerante como uma consideração na seleção do processo. Obtenha orientação atual para a combinação proposta de estoque e fluido. Se a evidência for insuficiente, acorde uma avaliação apropriada antes de expor a quantidade de produção.
Rachaduras visíveis podem ter múltiplas causas. O carregamento da ferramenta, a geometria restrita e os danos no manuseio merecem investigação juntamente com a química. Registre a condição observada e o histórico de processamento em vez de atribuir uma causa apenas a partir de uma fotografia. O objetivo é identificar o mecanismo e prevenir a recorrência.
Defina a exposição além do ciclo de corte
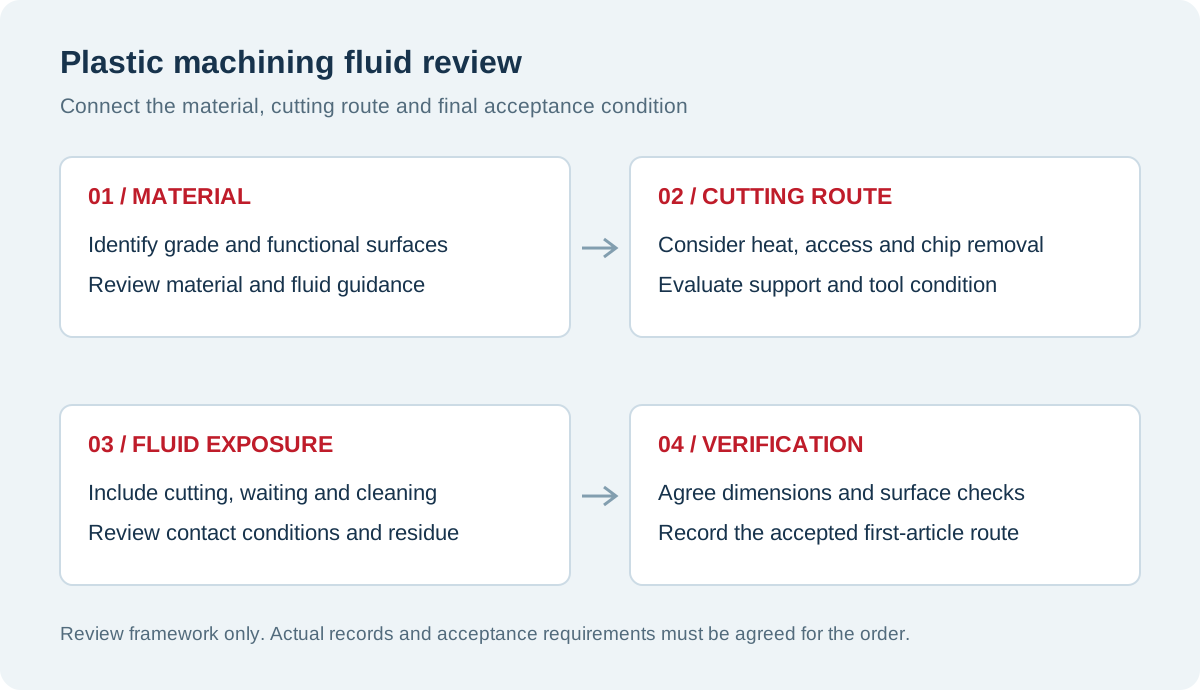
O componente pode entrar em contato com fluido durante a usinagem, espera entre operações, lavagem ou armazenamento. Inclua essas etapas ao descrever a rota proposta. Um ciclo de corte curto não significa necessariamente uma exposição total curta se as peças permanecerem molhadas num recipiente depois disso.
Revise a sequência entre desbaste, acabamento e inspeção. O fluido retido em elementos cegos ou acessórios bem ajustados pode criar um padrão de contato diferente de uma superfície aberta. Pergunte como o fornecedor lida com a geometria em vez de assumir que cada face seca ou drena da mesma maneira.
O guia de resistência química explica por que meio, concentração, temperatura e duração da exposição estão interligados. Use essa estrutura para fluidos de processo, bem como para produtos químicos de serviço. Ambos podem influenciar o material que entra na montagem acabada.
Caso o cliente necessite de uma restrição específica, indique-a no desenho ou na documentação do pedido. Os exemplos podem incluir uma lista de fluidos aprovados ou uma exigência de revisão de agentes de limpeza. A restrição deve ter uma finalidade identificada e um proprietário de aprovação para que o fornecedor possa avaliá-la antes de cotar.
| Pergunta do processo | Informações para estabelecer | Implicação de aceitação |
|---|---|---|
| Identidade material | Fabricante, classe, modificadores e forma de estoque | Determina quais orientações de compatibilidade são relevantes |
| Desafio de corte | Profundidade de recursos, acesso, suporte e remoção de chips | Ajuda a selecionar uma rota viável de controle de calor |
| Exposição a fluidos | Produto, condição de funcionamento e sequência de contato | Define a combinação real a ser revisada |
| Manuseio pós-usinagem | Drenagem, limpeza e arranjo de armazenamento | Aborda a exposição após a ferramenta ser interrompida |
| Verificação final | Dimensões, superfícies e registros necessários | Conecta o processo ao componente entregue |
Mantenha a limpeza dentro da rota aprovada
A limpeza merece sua própria análise de compatibilidade. Um solvente que remove um resíduo de forma eficaz pode ser inadequado para o polímero específico, estado superficial ou aplicação a jusante. Não copie uma receita geral de limpeza em cada pedido de compra de plástico sem confirmar seu escopo.
Pergunte o que precisa ser removido e qual condição deve permanecer. Uma cobertura cosmética, uma peça adesiva e um componente com requisitos de limpeza controlados podem necessitar de provas diferentes. Defina o requisito antes de selecionar o agente e o método pretendido para alcançá-lo.
Quando a orientação do fornecedor propor um tratamento pós-usinagem, confirme se ele se aplica ao produto e uso reais. A revisão deve incluir a sequência de material, fluido e limpeza em conjunto. Este artigo evita deliberadamente prescrever solventes, temperaturas ou tempos de exposição para um componente não especificado.
Registre as alterações aprovadas. Substituir um produto de limpeza ou alterar uma sequência pode afetar a base de aceitação do primeiro artigo. A equipe responsável deve decidir quais alterações exigem revisão renovada, em vez de presumir que todos os produtos vendidos para limpeza são intercambiáveis.
Proteja superfícies funcionais e transparentes
Identifique as superfícies que importam para funcionar antes do início da usinagem. Uma tampa transparente pode ter requisitos de aparência e visibilidade diferentes de uma face de montagem oculta. Especifique as condições de visualização relevantes e as marcas permitidas para que a decisão de aceitação seja mais útil do que uma solicitação subjetiva de um acabamento perfeito.
As alterações superficiais podem incluir marcas, depósitos ou danos, mas a aparência por si só não estabelece a sua causa. Compare a condição antes e depois das operações relevantes onde a investigação é necessária. Preservar a identidade do material e processar informações para que a comparação se refira à mesma rota candidata.
A ilustração do produto apresenta placas transparentes suportadas para manuseio e inspeção. Representa uma discussão de revisão superficial, em vez de um procedimento de fábrica documentado. Os pontos de apoio reais e os materiais de contato devem proteger as faces identificadas como críticas no desenho.
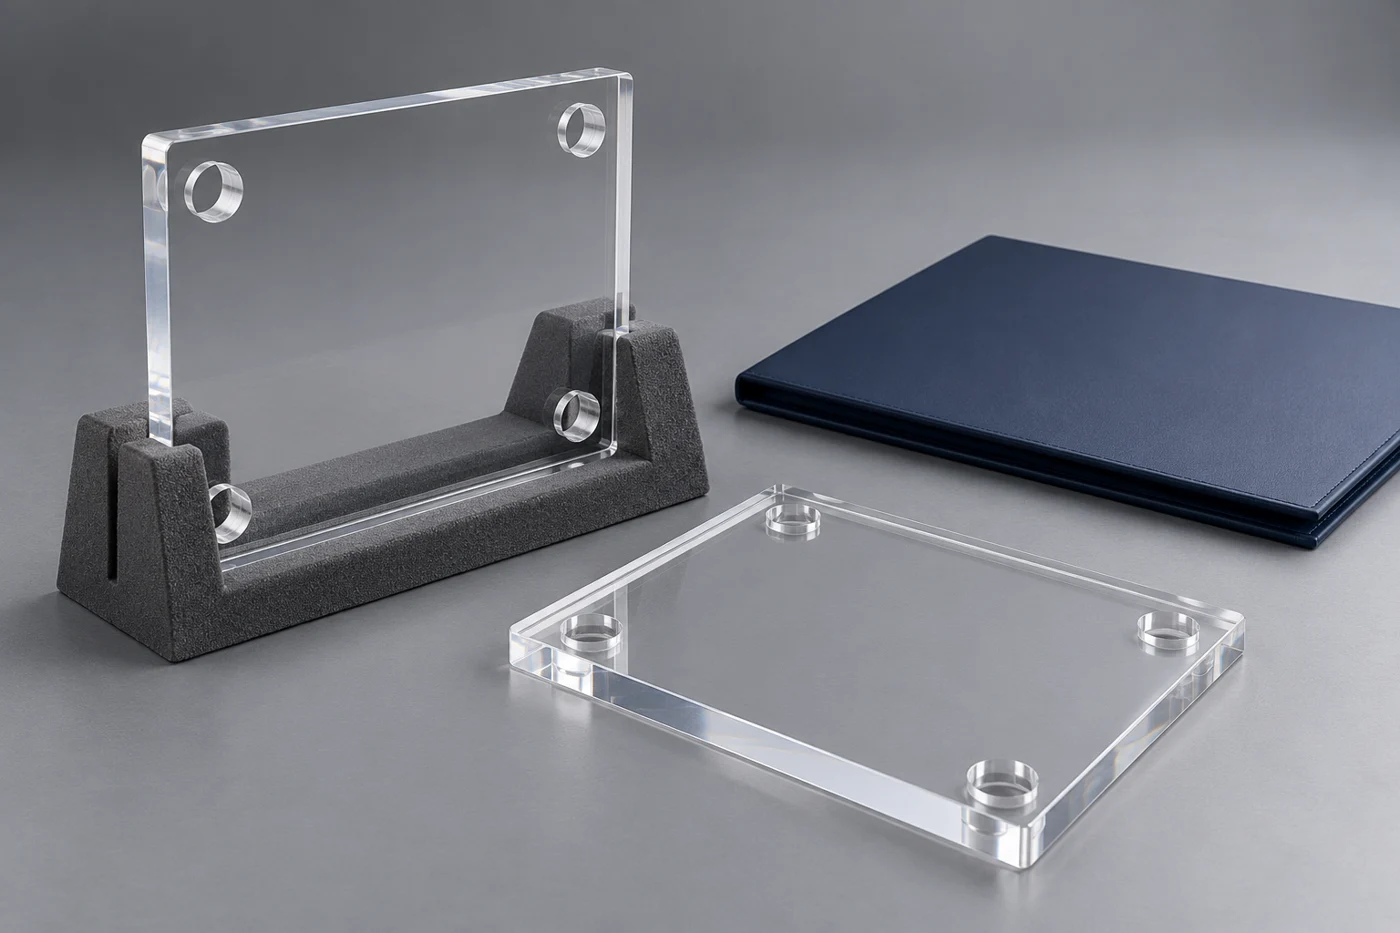
Para componentes de policarbonato ou componentes acrílicos, revise o material específico e o resultado de superfície necessário. Não inferir comportamento de processamento idêntico apenas porque ambos os materiais podem ser fornecidos como peças transparentes.
Inclui efeitos dimensionais e de umidade
Se um material puder absorver umidade, um processo que contenha água pode merecer atenção na revisão dimensional. Estabeleça o estado de medição e quaisquer requisitos de condicionamento aprovados. O efeito não pode ser representado por uma correção que se aplica a cada classe, geometria e histórico de exposição.
O artigo de umidade de náilon explica por que as condições de armazenamento e inspeção são importantes para componentes de poliamida. Use esse histórico ao definir o estado de entrega relevante. Uma medição correta necessita de uma base compartilhada entre o fornecedor de usinagem e o inspetor de recebimento.
A temperatura, a contenção e a redistribuição do estresse continuam a contribuir separadamente para o movimento. O guia de deformação ajuda a organizar essas questões. Uma troca de refrigerante não deve ser tratada como prova de que todos os problemas dimensionais foram resolvidos.
Ao comparar métodos, registre como e quando as medições são feitas. Caso contrário, uma rota pode parecer mais precisa simplesmente porque as peças foram verificadas em estados diferentes. O plano do primeiro artigo deve criar uma comparação justa vinculada ao requisito de aceitação real.
Use um primeiro artigo representativo
Selecione o grau de estoque proposto e os recursos representativos para o teste. Inclua as superfícies e geometrias com maior probabilidade de desafiar o processo. Uma amostra plana pode ajudar a rastrear uma exposição, mas não pode, por si só, estabelecer o resultado de um componente com bolsas profundas ou retido mecanicamente.
Combine o que o teste deve demonstrar antes de fabricar as peças. Isto pode incluir dimensões críticas, uma inspeção visual acordada e provas relevantes para a utilização a jusante. Se forem necessários testes adicionais do material, especifique sua finalidade, método e base de aceitação com a equipe técnica responsável.
Registre as condições do processo necessárias para interpretar o resultado. Uma amostra bem-sucedida é mais útil quando a identidade do material, a rota e as condições de inspeção são conhecidas. O comprador pode então determinar se uma alteração proposta na produção permanece dentro da base aceita ou requer outra revisão.
Um teste limitado não estabelece todos os resultados do serviço. Indique quaisquer diferenças entre o ensaio e a aplicação pretendida, especialmente quando a exposição, o estresse ou a duração forem diferentes. Isto ajuda a equipa de aprovação a utilizar as evidências sem transformá-las numa garantia mais ampla do que a que a avaliação suporta.
Uma revisão hipotética da capa transparente
Imagine um comprador adquirindo uma tampa usinada transparente com furos de montagem e uma borda rebaixada. A consulta inicial especifica dimensões, mas não define a aceitação da face visível ou restrições de fluido do processo. Este é um exemplo hipotético, não um caso de cliente TOPS.
A revisão identifica a designação do estoque, a área de visualização funcional e a carga de montagem ao redor dos fixadores. O fornecedor então explica a sequência proposta de corte, limpeza e manuseio. Qualquer questão incerta de compatibilidade é abordada antes que a quantidade de produção seja exposta.
O primeiro artigo resultante pode ser avaliado em relação a um plano visual e dimensional definido. Se for necessária uma alteração, as partes a registram antes da divulgação. A melhoria vem da conexão do material, do processo e das condições de aceitação, em vez de depender de uma declaração genérica de que a oficina utiliza refrigerante seguro para plástico.
Torne sua RFQ útil para o fornecedor de usinagem
Enviar desenho e modelo atual, quantidade e identidade do material. Marque superfícies críticas, ajustes e operações subsequentes, como colagem ou polimento. Inclua quaisquer restrições definidas pelo cliente sobre fluidos de usinagem ou agentes de limpeza, juntamente com a pessoa responsável pela aprovação de exceções.
Solicite uma revisão das suposições não resolvidas antes da produção. Se o fornecedor não puder confirmar a combinação material-fluido necessária, combine a próxima avaliação ou uma rota alternativa. Separe a decisão do primeiro artigo da liberação da quantidade restante quando o projeto precisar desse controle.
Compare as cotações com o mesmo produto final. Uma rota que inclua limpeza, inspeção ou documentação adicional não é diretamente comparável a uma oferta que omite esses requisitos. Esclareça o escopo para que a decisão de compra reflita o componente aceito e não apenas o tempo da máquina.
Perguntas frequentes
Todos os plásticos precisam de refrigerante líquido durante a usinagem CNC?
Não. Os requisitos de operação, classificação, geometria e aceitação determinam a rota apropriada. Revise as ferramentas e o escoamento de cavacos, bem como o resfriamento. Uma instrução universal não pode representar todos os componentes plásticos.
O refrigerante para metalurgia pode ser usado em uma peça de plástico?
Não presuma compatibilidade com seu uso em metal. Identifique o fluido e o material, revise as orientações do fornecedor e resolva qualquer lacuna de evidência. Algumas combinações podem criar problemas de material ou superfície que estão ausentes no trabalho de metal.
A limpeza após a usinagem é sempre inofensiva?
Não. Os agentes e métodos de limpeza também necessitam de revisão do material e da aplicação. Definir o objetivo de remoção de resíduos e as condições de superfície permitidas. Aprove a rota completa em vez de avaliar a usinagem e a limpeza de forma independente.
Um primeiro artigo claro prova compatibilidade a longo prazo?
Uma boa aparência é uma prova útil dentro do âmbito de inspeção acordado. Ele não estabelece automaticamente cada exposição ou resultado de serviço carregado. Defina qualquer avaliação adicional necessária para o aplicativo antes do lançamento da produção.
Discuta seus requisitos de usinagem de plástico
Envie TOPS Plastics seu desenho para revisão. Inclua a identidade do material, quantidade, superfícies críticas e quaisquer restrições de fluido do processo. Esses detalhes apoiam uma discussão prática sobre usinagem, limpeza e aceitação antes de um compromisso de produção.