
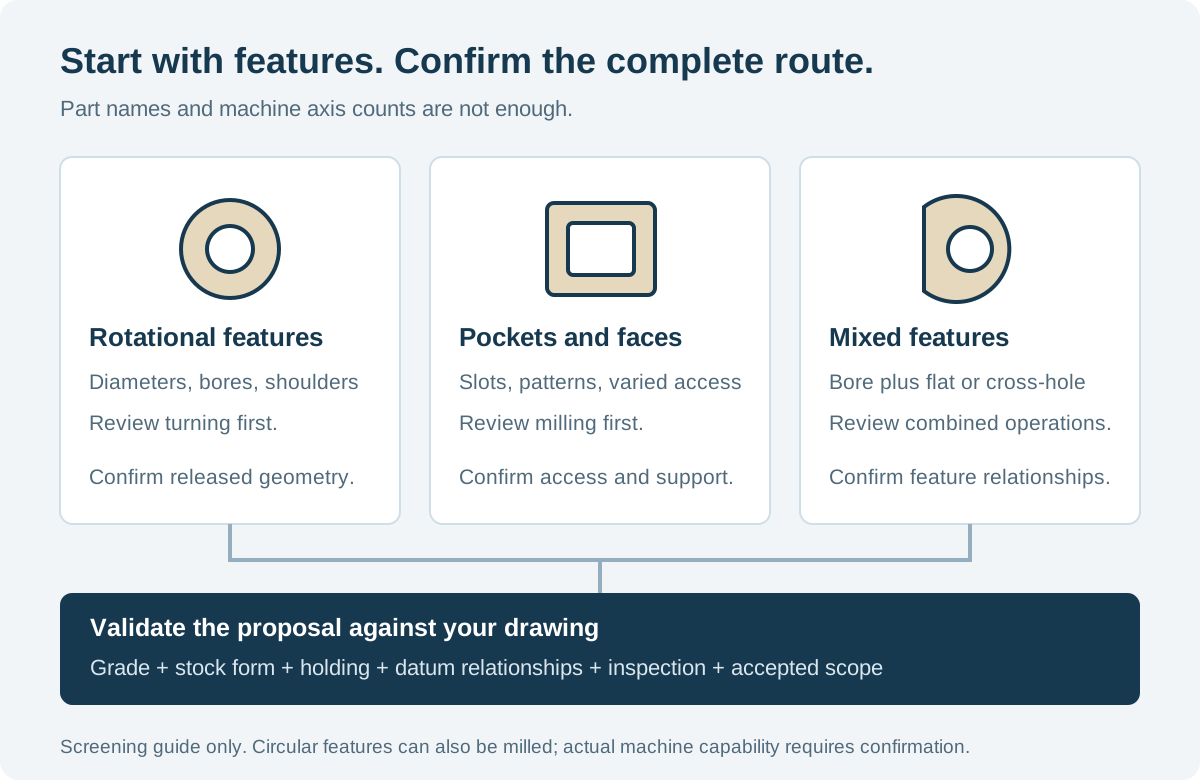
Para torneamento CNC versus fresamento de peças plásticas, comece com a geometria funcional. O giro de recursos de ternos em torno de um eixo comum. O fresamento combina com bolsões, planos e abordagens variadas de ferramentas. Algumas peças precisam de ambos. Compare o comportamento do material, a retenção e a inspeção antes de aprovar a rota.
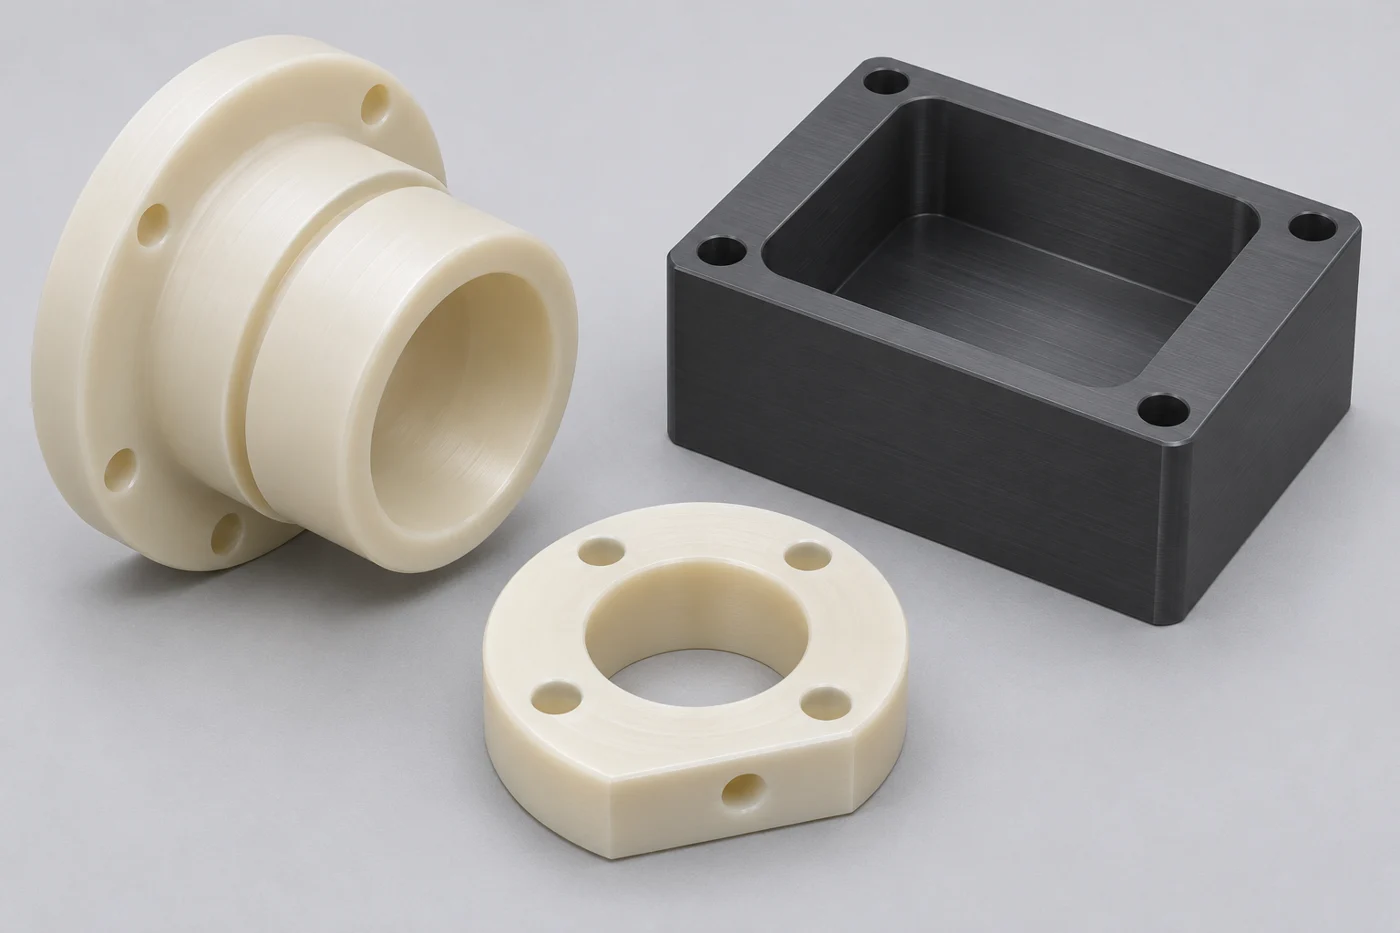
Qual é a diferença entre torneamento e fresamento CNC?
O torneamento geralmente gira a peça de trabalho, enquanto o fresamento usa uma fresa rotativa para remover material de um componente suportado.
No torneamento, a ferramenta de corte segue a peça rotativa para criar diâmetros, faces e perfis. No fresamento, os eixos da fresa e da máquina criam recursos nas superfícies selecionadas. As configurações das máquinas podem combinar essas funções, portanto a distinção descreve operações e não todas as máquinas possíveis.
O Kit de ferramentas para maquinista do Mitsubishi Chemical Group explica torneamento e fresamento de plástico juntamente com considerações de usinagem específicas do material. Use a visão geral do processo como base técnica. Seu fornecedor ainda precisa da geometria e do grau reais para propor uma rota.
Para comprar, pergunte qual operação cria cada recurso crítico. Essa pergunta é mais útil do que solicitar uma descrição impressionante da máquina. Ele conecta a proposta de fabricação ao resultado que seu desenho exige.
Quando o torneamento de plástico faz sentido?
O torneamento é um forte ponto de partida quando diâmetros funcionais, furos e ressaltos compartilham um eixo comum.
Buchas, mangas, anéis, rolos e espaçadores geralmente se enquadram nesse padrão. O torneamento pode abordar perfis externos e recursos internos onde o acesso permitir. O desenho completo determina se são necessárias operações adicionais.
Sua relação entre o furo e o exterior pode ser mais importante do que apenas o diâmetro. Identifique esse relacionamento usando os controles de desenho apropriados. Evite confiar em uma solicitação informal de concentricidade sem esclarecer o requisito funcional real.
Uma manga longa também precisa de suporte suficiente durante a usinagem e inspeção. Um anel fino pode mudar de forma sob pressão. Esses riscos permanecem mesmo quando a peça parece ser um trabalho simples de torneamento.
Quando a fresagem de plástico faz sentido?
O fresamento é adequado para bolsões, ranhuras, faces planas, padrões de furos e outros recursos que não seguem um perfil rotacional.
Caixas, placas de fixação, coletores e suportes geralmente contêm esses recursos. O acesso do cortador e o material restante afetam a sequência proposta. Uma peça pode precisar de várias configurações ou de uma abordagem multieixo adequada.
Seu desenho deve identificar quais faces localizam o componente em serviço. Também deve mostrar quais padrões de furos ou bolsos se relacionam com essas faces. Sem essas informações, o fornecedor não poderá conectar totalmente a rota de usinagem à aceitação.
O fresamento também pode criar recursos circulares. Uma forma redonda não requer automaticamente um torno. Compare o acesso à ferramenta, as relações funcionais, o uso de estoque e o suporte antes de decidir qual operação deve criar o recurso.
Um componente plástico pode precisar de ambos os processos?
Um componente precisa de uma rota combinada quando recursos rotacionais e não rotacionais devem coexistir com relacionamentos controlados.
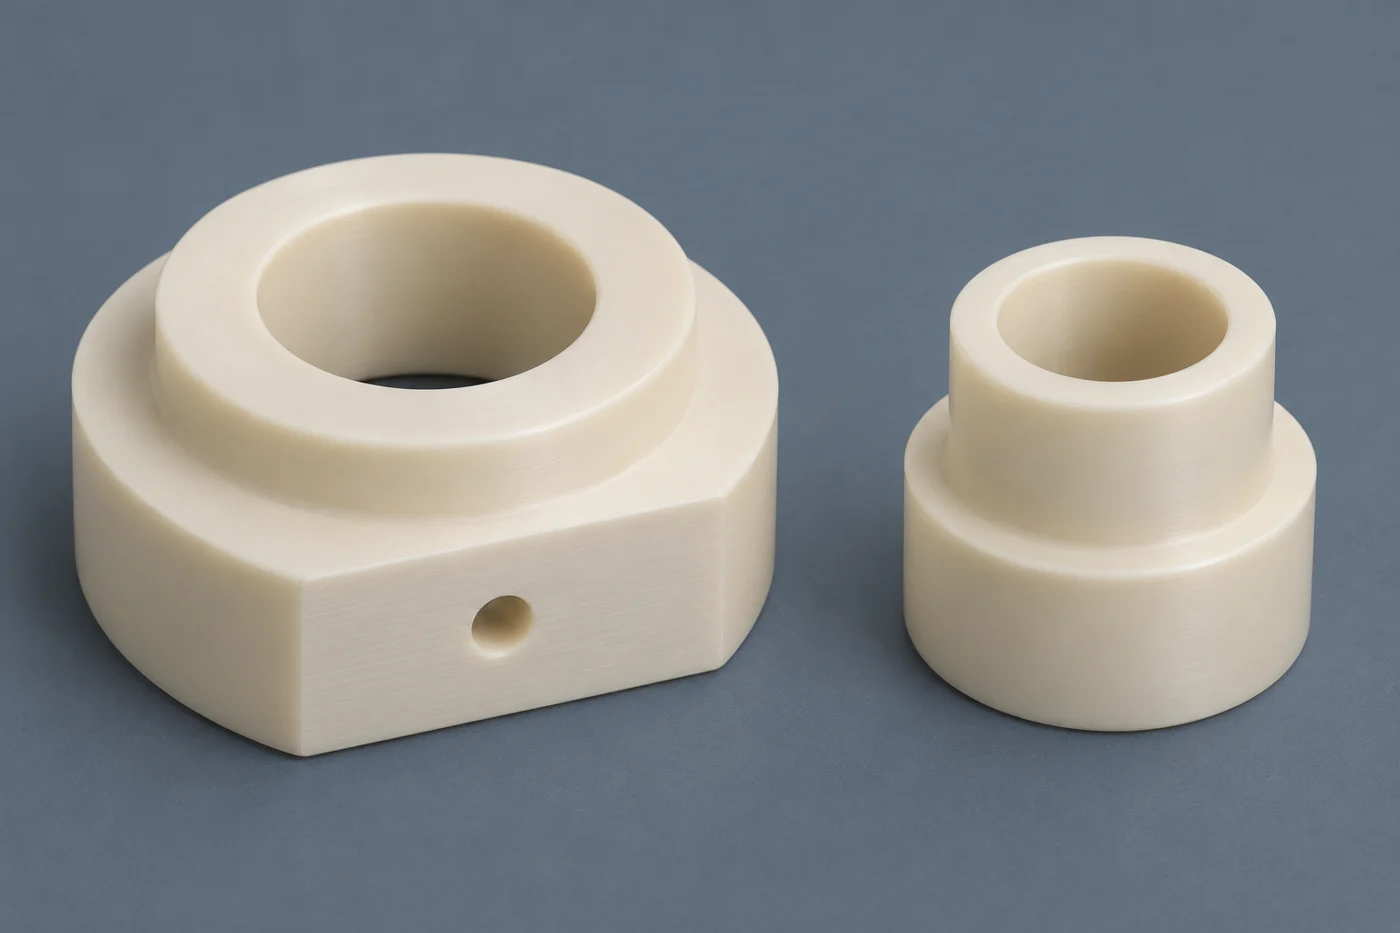
Uma luva com montagem plana é um exemplo. Seu furo principal e diâmetro externo podem favorecer o torneamento. Seu furo plano ou cruzado pode precisar de outra operação.
A ilustração do recurso secundário mostra esse conceito de geometria. Não prescreve uma máquina, acessório ou sequência de operação. Seu fornecedor deve explicar como a rota proposta preserva as relações de características importantes.
Alguns tornos fornecem ferramentas acionadas para operações além do torneamento convencional. O Manual do operador do torno Haas descreve ferramentas motorizadas para fresamento, furação e abertura de canais. Esta é uma referência da função da máquina e não uma evidência de que a TOPS possui uma máquina ou opção específica.
Compare uma rota de máquina combinada com operações separadas de torneamento e fresamento, quando relevante. Nenhum dos dois é automaticamente superior. Acesso, retenção, esforço de configuração e inspeção podem alterar a escolha preferida.
Qual rota se adapta aos recursos da sua peça?
Use seus recursos funcionais para selecionar rotas antes de comparar cotações detalhadas.
A tabela fornece instruções de revisão, não receitas de fabricação aprovadas. Exemplos materiais são candidatos à discussão. A sua adequação depende da nota real, da aplicação e das provas exigidas.
| Recurso ou componente | Rota para revisão | Exemplo de candidatos materiais | Pergunta principal |
|---|---|---|---|
| Bucha escalonada com furo axial | Girando e chato | POM, PEEK ou PTFE | As relações de diâmetro necessárias podem sobreviver ao aperto e à liberação? |
| Habitação com bolsos abertos | Fresagem e perfuração | POM, PEI ou PEEK | As ferramentas podem alcançar os recursos enquanto as paredes restantes permanecem apoiadas? |
| Peça flangeada com planos de montagem | Torneamento mais fresamento ou operações combinadas adequadas | POM ou PEEK | Como o plano e o furo estão relacionados ao eixo primário? |
| Bloco de fluido portado | Fresagem, furação e mandrilamento | PVDF ou uma alternativa qualificada | As interseções de passagem, portas e recursos de vedação são acessíveis? |
| Placa com padrão de furo | Fresagem e perfuração | PET, POM ou outro estoque aprovado | Quais faces e referências definem a relação entre furos? |
Não escolha apenas o material desta tabela. Comece com seus requisitos operacionais e aprovação de classificação. Em seguida, confirme qual estoque e rota de processo podem produzir o componente definido.
Por que os dados e as transferências de configuração são importantes?
Os dados e as transferências de configuração são importantes porque os recursos individualmente aceitáveis ainda podem ter um relacionamento inaceitável entre si.
Quando uma peça se move entre configurações, o fornecedor deve restabelecer sua localização e orientação. As características de localização escolhidas influenciam o trabalho subsequente. Identifique quais relacionamentos são importantes antes de pedir ao fornecedor para reduzir o número de configurações.
Um furo e um plano de montagem podem atender aos seus requisitos de tamanho. A sua localização relativa ainda pode afetar a montagem. Seu desenho precisa de controles que expressem o relacionamento pretendido.
Pergunte como a rota criará e inspecionará esses relacionamentos. Uma única configuração pode ajudar em determinados recursos, mas não é uma garantia automática de qualidade. Acesso deficiente ou retenção distorcida podem prejudicar uma rota aparentemente simples.
Para pedidos repetidos, mantenha visíveis a estratégia de referência aprovada e o método de aceitação. Revise as alterações propostas no processo quando elas afetarem o requisito. Não exija máquinas idênticas quando uma rota validada diferente puder satisfazer o mesmo desenho.
Como o Workholding afeta a escolha do processo?
A fixação afeta a seleção da rota porque os componentes plásticos podem deformar-se sob forças de corte ou retenção.
Um torno precisa de um arranjo adequado de fixação e suporte. Uma configuração de fresamento também precisa de suporte sem dobrar a peça involuntariamente. O melhor arranjo depende da geometria, do material e das características que estão sendo usinadas.
Ensinger Perguntas frequentes sobre usinagem de plástico enfatiza ferramentas afiadas adequadas e gerenciamento de calor para estoque de plástico de engenharia. Estas considerações aplicam-se juntamente com a fixação no trabalho. Eles não fornecem uma configuração universal ou parâmetro de corte para sua peça.
Pergunte quais superfícies podem manter contato e se são necessárias licenças temporárias de fabricação. Aprove qualquer alteração que afete o design entregue. Não deixe que uma modificação não registrada da empunhadura se torne um recurso não intencional do produto.
O guia de usinagem de paredes finas cobre questões de suporte relacionadas. Use-o ao comparar geometrias delicadas torneadas e fresadas. Ambas as rotas precisam de inspeção da condição liberada exigida ou especificada de outra forma.
A classificação do material altera a rota preferida?
A classe do material pode alterar a estratégia prática de ferramentas, suporte e inspeção tanto no torneamento quanto no fresamento.
Um polímero sem carga e uma formulação reforçada não devem ser tratados como materiais de usinagem idênticos. Ações mais fracas podem apresentar riscos de manutenção diferentes das ações mais rígidas. Compostos específicos para aplicações também podem precisar de documentação adicional ou controles de contaminação.
Especifique a nota exata antes de solicitar um orçamento de produção final. Identifique se haste, placa ou material tubular são aceitáveis. A forma do estoque pode afetar o uso do material e qual geometria é prática de obter.
Para notas preenchidas, revise o guia de usinagem de plásticos reforçados. Seu fornecedor deverá avaliar a formulação real. Um processo selecionado para uma série não deve autorizar silenciosamente um substituto.
Quais detalhes de design ajudam ambos os processos?
Detalhes úteis do projeto proporcionam ao fornecedor acesso claro às ferramentas, prioridades funcionais e requisitos de aceitação mensuráveis.
Revise estes pontos antes de congelar o desenho:
- Forneça raios internos acessíveis onde a função permitir.
- Identifique furos profundos e bolsões que requerem alcance especial.
- Definir roscas, engate e requisitos de vedação relacionados.
- Separe as superfícies cosméticas das superfícies de encaixe e localização.
- Mostre completamente os furos cruzados e interseções internas relevantes.
- Marque as dimensões críticas liberadas e as condições de inspeção aprovadas.
Para bolsos, use o guia de design de bolso de plástico para estruturar a discussão sobre acesso. Para mangas, revise a profundidade do furo, a espessura da parede e o espaço de fixação. Não force as mesmas regras geométricas em todos os componentes.
Evite prescrever um cortador ou sequência de operação sem uma razão funcional. Dê espaço ao fornecedor para propor uma rota viável. Mantenha as alterações de projeto sujeitas à aprovação do engenheiro responsável.
Como você deve especificar os requisitos de superfície e borda?
Especifique os requisitos de superfície e aresta por função, em vez de assumir que um processo produz automaticamente o acabamento desejado.
Uma superfície torneada e uma superfície fresada podem apresentar padrões de ferramentas diferentes. Sua aceitabilidade depende dos requisitos de acasalamento ou aparência. Defina a característica real que importa em vez de solicitar um acabamento perfeito indefinido.
Interseções e saídas internas merecem atenção especial onde as bordas afetam o fluxo, a montagem ou o manuseio. Revise o guia de rebarbação de plástico para questões práticas de aceitação. Identifique recursos inacessíveis antes que a rota seja aceita.
O acabamento secundário pode alterar as dimensões ou a condição da superfície. Acordar seu escopo e posterior inspeção. Mantenha o estado final aceito consistente com o componente entregue.
O que o plano de inspeção deve comparar?
Seu plano de inspeção deve avaliar as características e relações que justificaram a rota selecionada.
Para peças torneadas, identifique diâmetros críticos, furos, comprimentos e requisitos relacionados ao eixo. Para peças fresadas, identifique faces funcionais, bolsões e localizações de recursos. As partes combinadas precisam de ambos os conjuntos de perguntas.
Indique as condições relevantes de suporte, temperatura e medição. Uma peça retida durante a fabricação pode diferir após a liberação. Não compare os resultados do fornecedor e do recebimento sem verificar se ambos descrevem a mesma condição.
Use o guia de inspeção do primeiro artigo para conectar identidade material, revisão de desenho e evidência medida. Confirme quaisquer testes de montagem separados. Um relatório de inspeção de usinagem não qualifica automaticamente toda a aplicação.
Qual rota custa menos?
A rota de menor custo é aquela que atende todo o seu escopo de aceitação com uso prático de estoque e esforço de processo.
O torneamento pode ser eficiente para uma geometria rotacional adequada. O fresamento pode ser eficiente para recursos prismáticos acessíveis. Nenhuma das declarações estabelece uma vantagem de preço universal para cada peça.
Compare o tamanho da peça bruta, material removido, configurações, fixação especial e trabalho de inspeção. Adicione operações secundárias, acabamento, registros e embalagens. Uma cotação que exclui recursos difíceis não é diretamente comparável a uma oferta completa.
Forneça as quantidades iniciais e a demanda repetida esperada. O trabalho de configuração pode ser compartilhado de forma diferente entre os volumes de produção. Não presuma que o preço de um protótipo aumenta linearmente em um pedido maior.
Peça aos fornecedores que identifiquem claramente as diferenças de escopo. Compare o componente aceito, em vez de apenas a taxa horária da máquina. Solicite um orçamento baseado em desenho em vez de depender de preços genéricos por peça.
Quando você deve reconsiderar a rota proposta?
Reconsidere a rota quando o acesso da ferramenta, o suporte ou as limitações de medição impedirem um caminho justificado para os seus requisitos de desenho.
Seu design pode precisar de outro formulário de estoque ou de um recurso modificado. Uma rota combinada pode ser mais prática do que insistir num processo único. Um eixo adicionado pode melhorar o acesso sem resolver um problema de material ou retenção.
Antes de aprovar alterações, identifique por que a proposta original é insuficiente. Revise o desenho e a necessidade funcional com seu engenheiro. Mantenha qualquer modificação aceita nos registros controlados.
O que você pode revisar com TOPS Plastics?
Você pode discutir ambas as rotas por meio dos serviços existentes de torneamento e fresamento de plástico CNC da TOPS Plastics.
O página de serviço de torneamento de plástico descreve a revisão de componentes cilíndricos e rotacionais. O página de serviço de fresagem de plástico cobre bolsos, rostos e recursos relacionados. Use-os para preparar uma consulta completa do projeto.
Confirme a disponibilidade real do material, a viabilidade dos componentes e os resultados da inspeção antes de fazer o pedido. Pergunte sobre qualquer equipamento necessário ou testes especiais individualmente. Este artigo não estabelece inventário de máquinas, certificação ou garantia de tolerância numérica.
Perguntas frequentes
Sua decisão entre torneamento versus fresamento deve seguir o desenho completo; essas respostas abordam atalhos de seleção comuns.
Cada peça redonda de plástico precisa ser girada?
Não. O fresamento também pode criar recursos circulares. Compare relacionamentos funcionais, acesso, estoque e suporte. O torneamento é um ponto de partida útil quando a geometria principal segue um eixo comum.
Uma peça torneada pode ter furo plano ou cruzado?
Sim, se for viável uma operação adicional adequada. Revise a fresagem separada ou equipamento combinado adequado. Defina como esses recursos se relacionam com a geometria torneada.
Mais eixos de máquina significam melhores peças de plástico?
Nenhuma melhoria automática resulta da contagem de eixos. Eixos extras podem ajudar a acessar ou configurar o planejamento. O comportamento, a retenção e a inspeção dos materiais ainda exigem controle.
Qual processo mantém tolerâncias mais rígidas?
O resultado alcançável depende da geometria, do material, do processo e do método de medição. Discuta os recursos críticos do seu desenho. Evite assumir uma vantagem de tolerância universal para qualquer um dos processos.
Você pode usar o mesmo programa após alterar o tipo de plástico?
Não presuma que um processo inalterado permanece adequado. O fornecedor deverá revisar os novos requisitos de classificação e aplicação. Aprovar explicitamente substituições de materiais e alterações relevantes no processo.
Você deve especificar uma única configuração?
Especifique primeiro o requisito funcional. Uma única configuração pode beneficiar alguns relacionamentos, mas limitar o acesso a outros. Peça ao fornecedor que justifique a rota proposta.
Uma superfície lisa é suficiente para aceitação?
Não. Uma aparência lisa não prova dimensões, geometria ou identidade do material. Combine as inspeções necessárias. Mantenha os critérios de aparência separados das medidas funcionais.
Que informações ajudam você a obter um orçamento útil?
Envie desenhos, a classe exata, quantidades e requisitos de recursos críticos. Inclua relações de montagem e necessidades de inspeção. Explique quaisquer questões não resolvidas de rota ou projeto antes do preço de produção.
Solicite uma revisão do processo
Para torneamento CNC versus fresamento de peças plásticas, envie seu desenho, classe, quantidades e requisitos críticos de aceitação. Entre em contato com TOPS Plastics para uma revisão de rota. Combine o manuseio de arquivos confidenciais antes de compartilhar desenhos confidenciais e confirme o escopo completo de usinagem e inspeção.