
Para torneado CNC versus fresado de piezas de plástico, comience con la geometría funcional. Girar las características de los trajes alrededor de un eje común. El fresado se adapta a cavidades, planos y diversos enfoques de herramientas. Algunas partes necesitan ambos. Comparar el comportamiento del material, tenencia e inspección antes de aprobar la ruta.
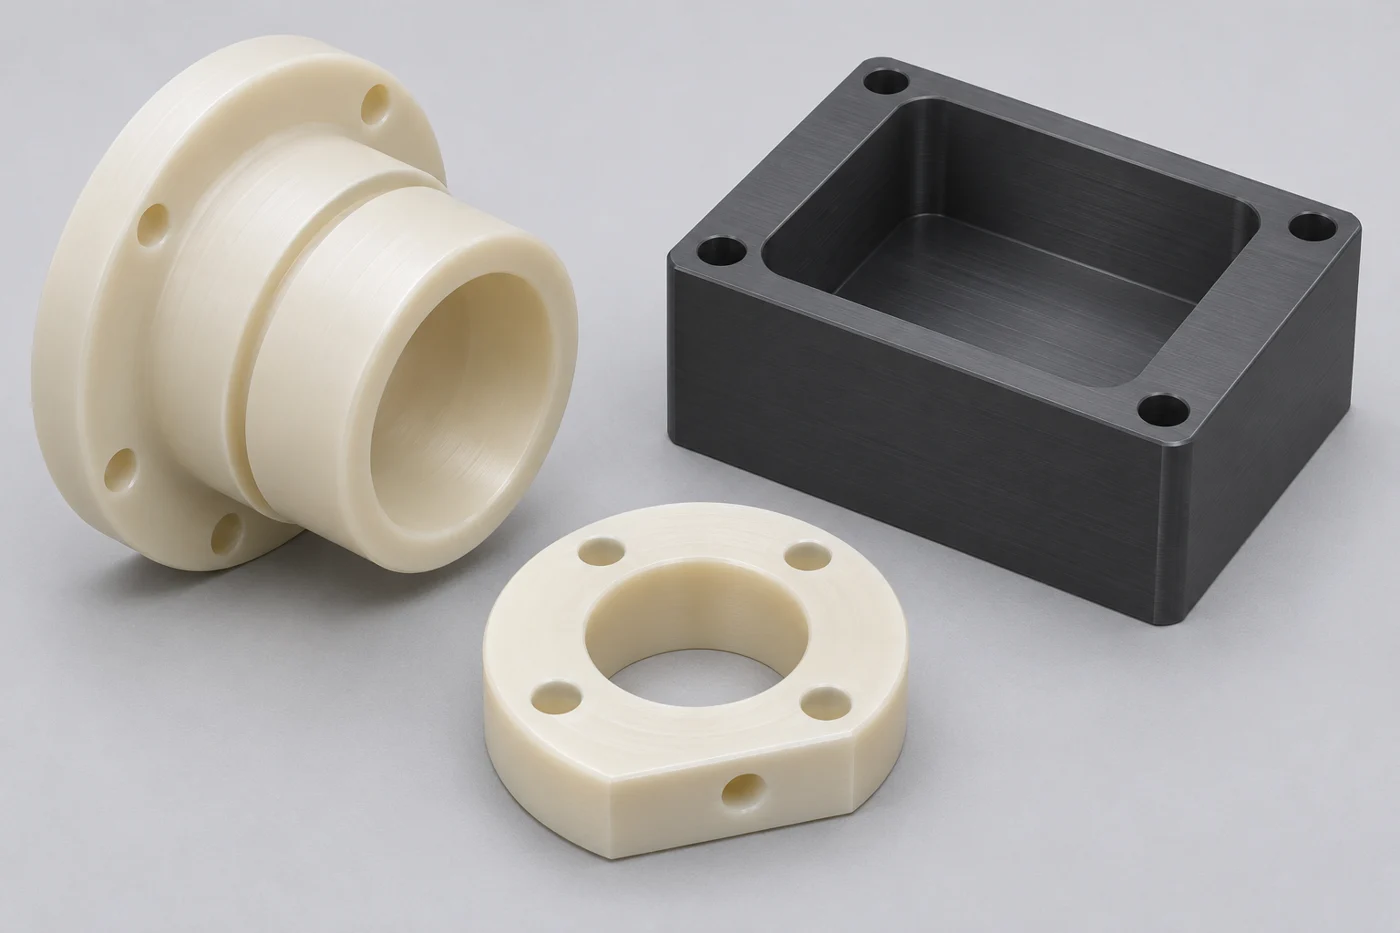
¿Cuál es la diferencia entre torneado y fresado CNC?
El torneado generalmente hace girar la pieza de trabajo, mientras que el fresado utiliza una cortadora giratoria para eliminar material de un componente soportado.
Al tornear, la herramienta de corte sigue la pieza de trabajo giratoria para crear diámetros, caras y perfiles. En el fresado, los ejes de corte y de máquina crean características en superficies seleccionadas. Las configuraciones de las máquinas pueden combinar estas funciones, por lo que la distinción describe las operaciones en lugar de todas las máquinas posibles.
el Conjunto de herramientas para maquinistas de Mitsubishi Chemical Group explica el torneado y fresado de plástico junto con consideraciones de mecanizado específicas del material. Utilice la descripción general del proceso como base técnica. Su proveedor aún necesita la geometría y la pendiente reales para proponer una ruta.
Para la compra, pregunte qué operación crea cada característica crítica. Esa pregunta es más útil que solicitar una descripción impresionante de la máquina. Conecta la propuesta de fabricación con el resultado que requiere tu dibujo.
¿Cuándo tiene sentido el torneado de plástico?
El torneado es un buen punto de partida cuando los diámetros funcionales, los orificios y los hombros comparten un eje común.
Los casquillos, manguitos, anillos, rodillos y espaciadores suelen ajustarse a este patrón. Turning puede abordar perfiles externos y características internas donde el acceso lo permita. El dibujo completo determina si son necesarias operaciones adicionales.
Su relación entre el orificio y el exterior puede importar más que cualquiera de los diámetros por sí solos. Identifique esa relación utilizando los controles de dibujo adecuados. Evite confiar en una solicitud informal de concentricidad sin aclarar el requisito funcional real.
Una manga larga también necesita suficiente soporte durante el mecanizado y la inspección. Un anillo delgado puede cambiar de forma bajo presión de agarre. Estos riesgos persisten incluso cuando el componente parece un trabajo de torneado sencillo.
¿Cuándo tiene sentido el fresado de plástico?
El fresado se adapta a cajeras, ranuras, caras planas, patrones de agujeros y otras características que no siguen un perfil de rotación.
Las carcasas, placas de fijación, colectores y soportes suelen contener estas características. El acceso al cortador y el material restante afectan la secuencia propuesta. Una pieza puede necesitar varias configuraciones o un enfoque multieje adecuado.
Su dibujo debe identificar qué caras ubican el componente en servicio. También debe mostrar qué patrones de agujeros o bolsillos se relacionan con esas caras. Sin esa información, el proveedor no puede conectar completamente la ruta de mecanizado hasta la aceptación.
El fresado también puede crear características circulares. Una forma redonda no requiere automáticamente un torno. Compare el acceso a las herramientas, las relaciones funcionales, el uso de existencias y el soporte antes de decidir qué operación debe crear la característica.
¿Puede un componente plástico necesitar ambos procesos?
Un componente necesita una ruta combinada cuando las características rotacionales y no rotacionales deben coexistir con relaciones controladas.
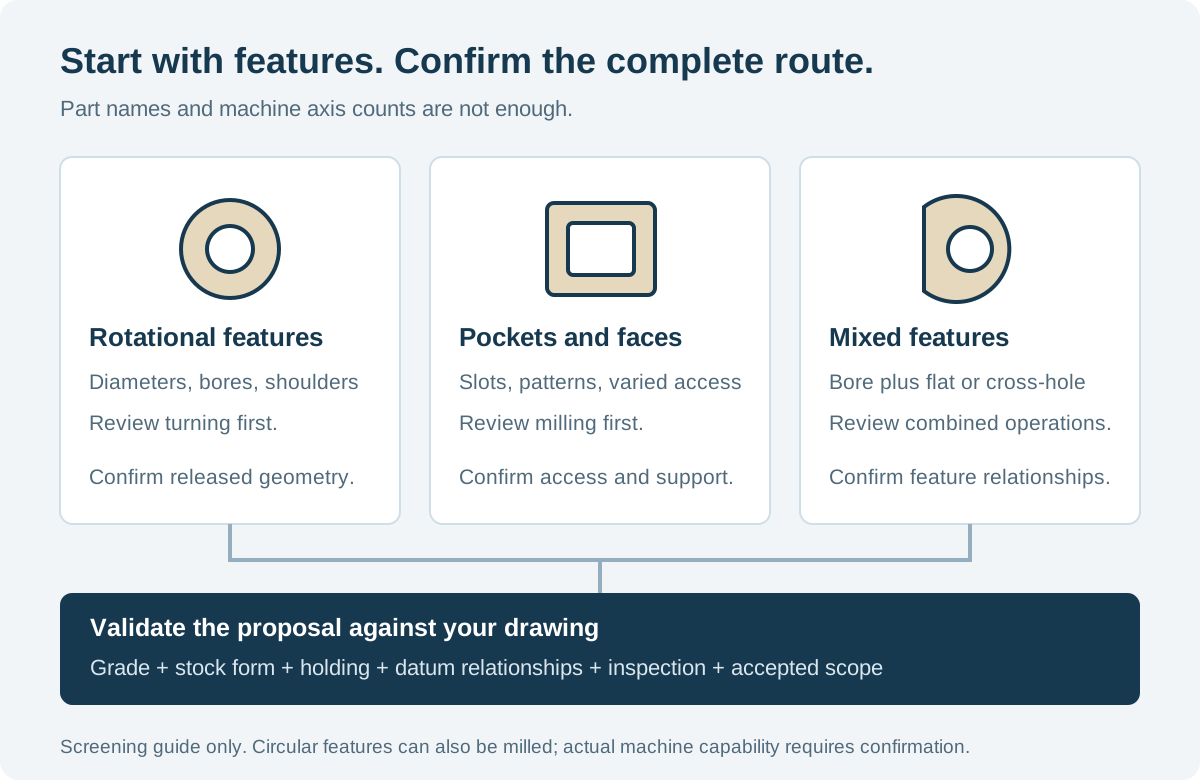
Un ejemplo es un manguito con una parte plana de montaje. Su orificio principal y su diámetro exterior pueden favorecer el giro. Su agujero plano o transversal puede necesitar otra operación.
La ilustración de la característica secundaria muestra este concepto de geometría. No prescribe una máquina, dispositivo o secuencia de operación. Su proveedor debe explicar cómo la ruta propuesta preserva las relaciones entre características importantes.
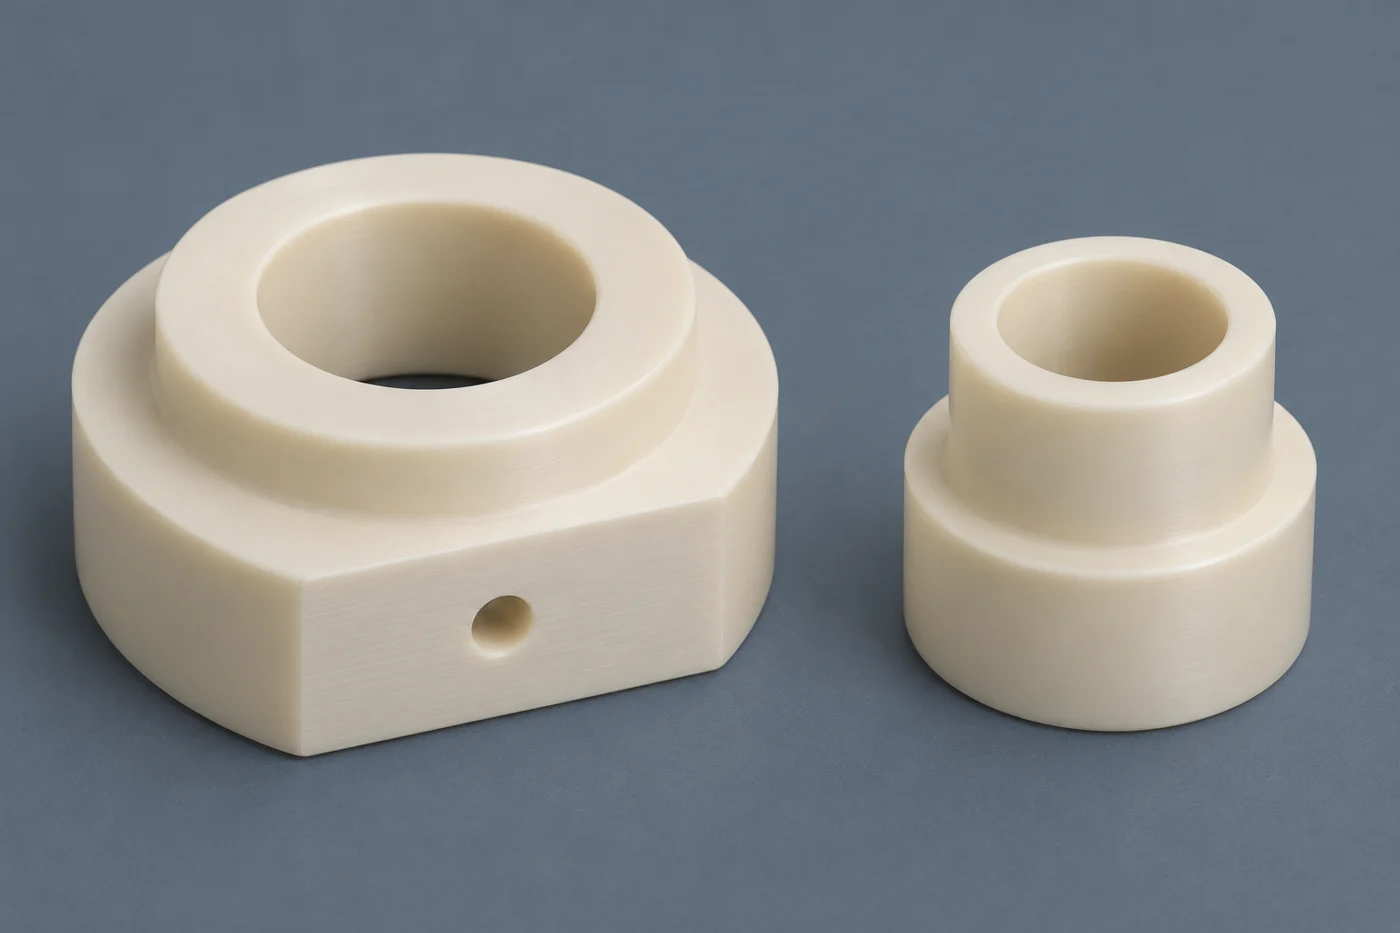
Algunos tornos proporcionan herramientas accionadas para operaciones más allá del torneado convencional. el manual del operador del torno haas describe herramientas vivas para fresado, taladrado y ranurado. Esta es una referencia de la función de la máquina, no evidencia de que TOPS posea una máquina u opción en particular.
Compare una ruta de máquina combinada con operaciones separadas de torneado y fresado cuando sea relevante. Ninguno de los dos es automáticamente superior. El acceso, la retención, el esfuerzo de instalación y la inspección pueden cambiar la elección preferida.
¿Qué ruta se adapta a las características de su pieza?
Utilice sus funciones funcionales para preseleccionar rutas antes de comparar cotizaciones detalladas.
La tabla proporciona instrucciones de revisión, no recetas de fabricación aprobadas. Los ejemplos materiales son candidatos para la discusión. Su idoneidad depende del grado real, la aplicación y las pruebas requeridas.
| Característica o componente | Ruta para revisar | Candidatos de materiales de ejemplo | Pregunta principal |
|---|---|---|---|
| Manguito escalonado con orificio axial | Girando y aburrido | POM, PEEK o PTFE | ¿Pueden las relaciones de diámetro requeridas sobrevivir al agarre y liberación? |
| Vivienda con bolsillos abiertos. | Fresado y taladrado | POM, PEI o PEEK | ¿Pueden las herramientas alcanzar los elementos mientras las paredes restantes permanecen apoyadas? |
| Pieza embridada con superficies de montaje | Torneado más fresado u operaciones combinadas adecuadas | POM o PEEK | ¿Cómo se relacionan el plano y el agujero con el eje primario? |
| Bloque de fluido con puerto | Fresado, taladrado y mandrinado | PVDF o una alternativa calificada | ¿Son accesibles las intersecciones de paso, los puertos y las características de sellado? |
| Placa con patrón de agujeros. | Fresado y taladrado | PET, POM u otro stock aprobado | ¿Qué caras y datos de referencia definen la relación del agujero? |
No elija material de esta tabla únicamente. Comience con sus requisitos operativos y aprobación de grado. Luego confirme qué stock y ruta de proceso pueden producir el componente definido.
¿Por qué son importantes los datos de referencia y las transferencias de configuración?
Los datos y las transferencias de configuración son importantes porque las características individualmente aceptables aún pueden tener una relación inaceptable entre sí.
Cuando una pieza se mueve entre configuraciones, el proveedor debe restablecer su ubicación y orientación. Las características de ubicación elegidas influyen en el trabajo posterior. Identifique qué relaciones son importantes antes de pedirle al proveedor que reduzca el número de configuraciones.
Un orificio y una superficie plana de montaje pueden cumplir sus requisitos de tamaño. Su ubicación relativa aún puede afectar el montaje. Su dibujo necesita los controles que expresen la relación deseada.
Pregunte cómo la ruta creará e inspeccionará esas relaciones. Una única configuración puede ayudar a ciertas funciones, pero no es una garantía de calidad automática. Un acceso deficiente o una retención distorsionada pueden socavar una ruta aparentemente simple.
Para pedidos repetidos, mantenga visibles la estrategia de datos aprobada y el método de aceptación. Revisar los cambios de proceso propuestos cuando afecten el requisito. No exigir maquinaria idéntica cuando un recorrido validado diferente pueda satisfacer el mismo dibujo.
¿Cómo afecta la sujeción de piezas a la elección del proceso?
La sujeción afecta la selección de ruta porque los componentes plásticos pueden deformarse bajo fuerzas de corte o sujeción.
Un torno necesita una disposición adecuada de agarre y soporte. Una configuración de fresado también necesita soporte sin doblar la pieza involuntariamente. La mejor disposición depende de la geometría, el material y las características que se mecanizan.
Ensinger Preguntas frecuentes sobre mecanizado de plástico enfatiza las herramientas afiladas adecuadas y el manejo del calor para el material de plástico de ingeniería. Estas consideraciones se aplican junto con la sujeción de piezas. No proporcionan una configuración universal ni un parámetro de corte para su componente.
Pregunte qué superficies pueden tener contacto de sujeción y si se necesitan márgenes de fabricación temporales. Aprobar cualquier cambio que afecte el diseño entregado. No permita que una modificación de agarre no registrada se convierta en una característica no deseada del producto.
el guía de mecanizado de pared delgada cubre preguntas de soporte relacionadas. Úselo al comparar delicadas geometrías torneadas y fresadas. Ambas rutas necesitan inspección de la condición requerida liberada o especificada de otro modo.
¿La calidad del material cambia la ruta preferida?
La calidad del material puede cambiar la estrategia práctica de herramientas, soporte e inspección, ya sea en torneado o fresado.
Un polímero sin carga y una formulación reforzada no deben tratarse como materiales de mecanizado idénticos. Las acciones más débiles pueden presentar riesgos de tenencia diferentes a los de las acciones más rígidas. Los compuestos para aplicaciones específicas también pueden necesitar documentación adicional o controles de contaminación.
Especifique el grado exacto antes de solicitar una cotización de producción final. Identifique si el material de varilla, placa o tubo es aceptable. La forma original puede afectar el uso del material y la geometría que es práctica de obtener.
Para calificaciones llenas, revise el guía de mecanizado de plásticos reforzados. Su proveedor debe evaluar la formulación real. Un proceso seleccionado para un grado no debe autorizar silenciosamente a un sustituto.
¿Qué detalles de diseño ayudan a ambos procesos?
Los detalles de diseño útiles brindan al proveedor un acceso claro a las herramientas, prioridades funcionales y requisitos de aceptación mensurables.
Revisa estos puntos antes de congelar el dibujo:
- Proporcionar radios internos accesibles donde la función lo permita.
- Identifique orificios profundos y cavidades que requieran un alcance especial.
- Defina los requisitos de roscas, compromiso y sellado relacionados.
- Separe las superficies cosméticas de las superficies de contacto y ubicación.
- Muestre completamente los orificios transversales y las intersecciones internas relevantes.
- Marque las dimensiones liberadas críticas y las condiciones de inspección aprobadas.
Para bolsillos, use el guía de diseño de bolsillos de plástico para estructurar la discusión sobre el acceso. Para manguitos, revise la profundidad del orificio, el espesor de la pared y el espacio de agarre. No fuerces las mismas reglas geométricas en todos los componentes.
Evite prescribir un cortador o una secuencia de operación sin una razón funcional. Déle margen al proveedor para que proponga una ruta factible. Mantenga los cambios de diseño sujetos a la aprobación de su ingeniero responsable.
¿Cómo se deben especificar los requisitos de superficie y bordes?
Especifique los requisitos de superficie y bordes por función, en lugar de asumir que un proceso produce automáticamente el acabado deseado.
Una superficie torneada y una superficie fresada pueden mostrar diferentes patrones de herramienta. Su aceptabilidad depende del requisito de apareamiento o apariencia. Defina la característica real que importa en lugar de solicitar un acabado perfecto e indefinido.
Las intersecciones y salidas internas merecen especial atención donde los bordes afectan el flujo, el montaje o la manipulación. Revisa el guía de desbarbado de plástico para preguntas prácticas de aceptación. Identifique elementos inaccesibles antes de aceptar la ruta.
El acabado secundario puede cambiar las dimensiones o la condición de la superficie. Acordar su alcance y posterior inspección. Mantener el estado final aceptado consistente con el componente entregado.
¿Con qué debe compararse el plan de inspección?
Su plan de inspección debe evaluar las características y relaciones que justificaron la ruta seleccionada.
Para piezas torneadas, identifique diámetros, orificios, longitudes y requisitos relacionados con los ejes críticos. Para piezas fresadas, identifique caras funcionales, cavidades y ubicaciones de características. Las partes combinadas necesitan ambos conjuntos de preguntas.
Indique las condiciones relevantes de soporte, temperatura y medición. Una pieza retenida durante la fabricación puede diferir después del lanzamiento. No compare los resultados del proveedor y del receptor sin comprobar que ambos describen la misma condición.
Utilice el guía de inspección del primer artículo para conectar la identidad material, la revisión de dibujos y la evidencia medida. Confirme cualquier prueba de ensamblaje por separado. Un informe de inspección de mecanizado no califica automáticamente toda la solicitud.
¿Qué ruta cuesta menos?
La ruta de menor costo es aquella que cumple con su alcance de aceptación completo con un uso práctico del stock y esfuerzo del proceso.
El torneado puede ser eficiente para una geometría rotacional adecuada. El fresado puede ser eficaz para elementos prismáticos accesibles. Ninguna de estas afirmaciones establece una ventaja de precio universal para cada pieza.
Compare el tamaño del espacio en blanco, el material eliminado, las configuraciones, los trabajos especiales de sujeción y de inspección. Añade operaciones secundarias, acabados, registros y embalaje. Un presupuesto que excluye características difíciles no es directamente comparable con una oferta completa.
Proporcionar las cantidades iniciales y la demanda repetida esperada. El trabajo de configuración se puede compartir de manera diferente entre los volúmenes de producción. No asuma que el precio de un prototipo aumenta linealmente hacia un pedido mayor.
Solicite a los proveedores que identifiquen claramente las diferencias de alcance. Compare el componente aceptado, en lugar de solo la tarifa por hora de la máquina. Solicite una cotización basada en planos en lugar de depender de precios genéricos por pieza.
¿Cuándo debería reconsiderar la ruta propuesta?
Reconsidere la ruta cuando el acceso a las herramientas, el soporte o las limitaciones de medición impidan un camino justificado hacia sus requisitos de dibujo.
Es posible que su diseño necesite otra forma estándar o una característica modificada. Una ruta combinada puede ser más práctica que insistir en un solo proceso. Un eje añadido puede mejorar el acceso sin resolver un problema de material o sujeción.
Antes de aprobar cambios, identifique por qué la propuesta original se queda corta. Revise el dibujo y la necesidad funcional con su ingeniero. Mantener cualquier modificación aceptada en los registros controlados.
¿Qué puedes revisar con TOPS Plastics?
Puede analizar ambas rutas a través de los servicios de fresado y torneado de plástico CNC existentes de TOPS Plastics.
el página de servicio de torneado de plástico describe la revisión de componentes cilíndricos y rotacionales. el página de servicio de fresado de plástico Cubre bolsillos, caras y características relacionadas. Utilícelos para preparar una consulta de proyecto completa.
Confirme la disponibilidad real del material, la viabilidad de los componentes y los entregables de inspección antes de realizar el pedido. Pregunte por cualquier equipo requerido o pruebas especiales de forma individual. Este artículo no establece garantía de inventario, certificación o tolerancia numérica de máquinas.
Preguntas frecuentes
Su decisión entre torneado y fresado debe seguir el dibujo completo; estas respuestas abordan atajos de selección comunes.
¿Es necesario tornear todas las piezas redondas de plástico?
No. El fresado también puede crear características circulares. Compara relaciones funcionales, acceso, stock y soporte. El giro es un punto de partida útil cuando la geometría principal sigue un eje común.
¿Puede una pieza torneada tener un orificio plano o transversal?
Sí, si es factible una operación adicional adecuada. Revisar el fresado por separado o el equipo combinado adecuado. Defina cómo se relacionan esas características con la geometría torneada.
¿Más ejes de máquina significan mejores piezas de plástico?
No se deriva ninguna mejora automática del recuento de ejes. Los ejes adicionales pueden ayudar a planificar el acceso o la configuración. El comportamiento, la conservación y la inspección del material aún requieren control.
¿Qué proceso tiene tolerancias más estrictas?
El resultado que pueda obtener depende de la geometría, el material, el proceso y el método de medición. Discuta las características críticas de su dibujo. Evite asumir una ventaja de tolerancia universal para cualquiera de los procesos.
¿Se puede utilizar el mismo programa después de cambiar el grado del plástico?
No asuma que un proceso sin cambios sigue siendo adecuado. El proveedor debe revisar los nuevos requisitos de grado y aplicación. Aprobar explícitamente las sustituciones de materiales y cambios de procesos relevantes.
¿Debería especificar una configuración única?
Especifique primero el requisito funcional. Una configuración única puede beneficiar algunas relaciones pero limitar el acceso a otras. Solicite al proveedor que justifique la ruta propuesta.
¿Es suficiente una superficie lisa para la aceptación?
No. Una apariencia suave no prueba dimensiones, geometría o identidad del material. Acordar las inspecciones requeridas. Mantenga los criterios de apariencia separados de las medidas funcionales.
¿Qué información le ayuda a obtener una cotización útil?
Envíe dibujos, el grado exacto, las cantidades y los requisitos de características críticas. Incluir relaciones de montaje y necesidades de inspección. Explique cualquier ruta no resuelta o preguntas de diseño antes de fijar el precio de producción.
Solicitar una revisión del proceso
Para torneado CNC versus fresado de piezas de plástico, envíe su dibujo, calidad, cantidades y requisitos críticos de aceptación. Contacto TOPS Plastics para una revisión de ruta. Acuerde el manejo de archivos confidenciales antes de compartir dibujos confidenciales y confirme el alcance completo del mecanizado y la inspección.