
La inspección del primer artículo para piezas de plástico mecanizadas debe establecer si el componente propuesto y la ruta de fabricación cumplen con un plan de aceptación y dibujo acordado. Los resultados útiles requieren una base de medición compartida. La condición del material, el soporte, la temperatura y la forma en que se contacta una característica pueden influir en los números reportados para una pieza de polímero.
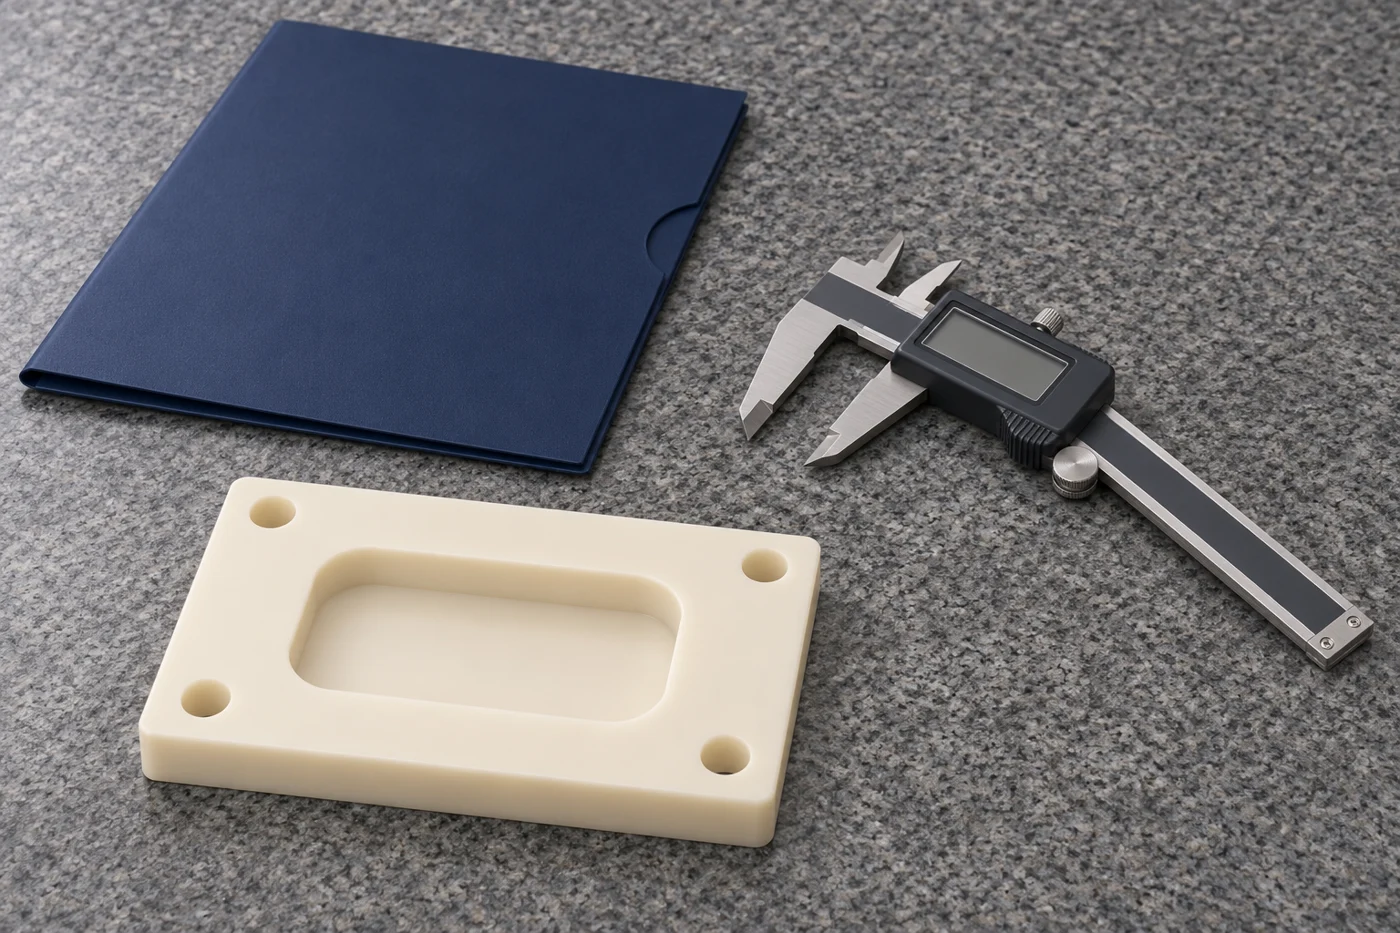
Para un comprador, el objetivo es obtener evidencia que respalde una decisión de liberación de producción. Un informe extenso no es automáticamente un informe útil y una muestra exitosa no establece todos los resultados futuros del servicio. Esta guía explica cómo definir el primer artículo para que la inspección de proveedores y la inspección de recepción respondan preguntas comparables.
Defina lo que debe decidir el primer artículo
Comience con el motivo de la revisión. Un nuevo diseño, un cambio de material o una ruta de fabricación revisada pueden necesitar pruebas diferentes a las de un pedido repetido. Identifique la decisión que se está tomando antes de solicitar un paquete estándar que pueda omitir las preguntas críticas del proyecto.
Separe la aceptación dimensional de la evaluación funcional. La medición de un orificio puede establecer su tamaño en determinadas condiciones, mientras que una prueba de montaje aborda otra parte del problema. Un documento material vuelve a establecer una conexión diferente. Mantenga estos tipos de evidencia vinculados sin asumir que uno reemplaza a los demás.
Enumere las características que determinan la función. Estos pueden incluir relaciones de montaje, una holgura de deslizamiento, una superficie de sellado o una condición de superficie designada. Explique por qué las características son importantes para que el plan de inspección se centre en el componente real en lugar de tratar todas las dimensiones como igualmente importantes.
Utilice el página de calidad e inspección para comenzar una discusión sobre el proyecto específico. Acuerde los controles requeridos antes de la producción en lugar de pedirle al proveedor que reconstruya la base de aceptación después de que llegue la muestra.
Controlar el dibujo y la identidad del material.
El modelo, dibujo y pedido deben identificar la misma revisión. Resolver conflictos entre ellos antes del mecanizado. Un informe no puede establecer claramente el cumplimiento cuando el proveedor utilizó una geometría y el comprador evalúa otra.
Registre la designación del material aprobado y el formulario de stock relevante. Un apellido genérico puede dejar sin resolver diferencias en los rellenos, modificadores o ruta de fabricación. Si se aprobó un sustituto para la muestra, indique si esa aprobación también se aplica a la producción.
el guía de trazabilidad de materiales explica cómo conectar el stock suministrado, los trabajos de mecanizado y las piezas entregadas. Conserve la identidad de la muestra con sus registros para que su revisión posterior no dependa de la apariencia o la memoria.
Si el dibujo cambia durante el desarrollo del primer artículo, conserve los resultados anteriores con sus referencias de revisión originales. No vuelva a etiquetar medidas antiguas como evidencia del nuevo diseño sin establecer lo que sigue siendo aplicable. Un historial claro ayuda a explicar la decisión final de liberación.
Acordar el estado de medición
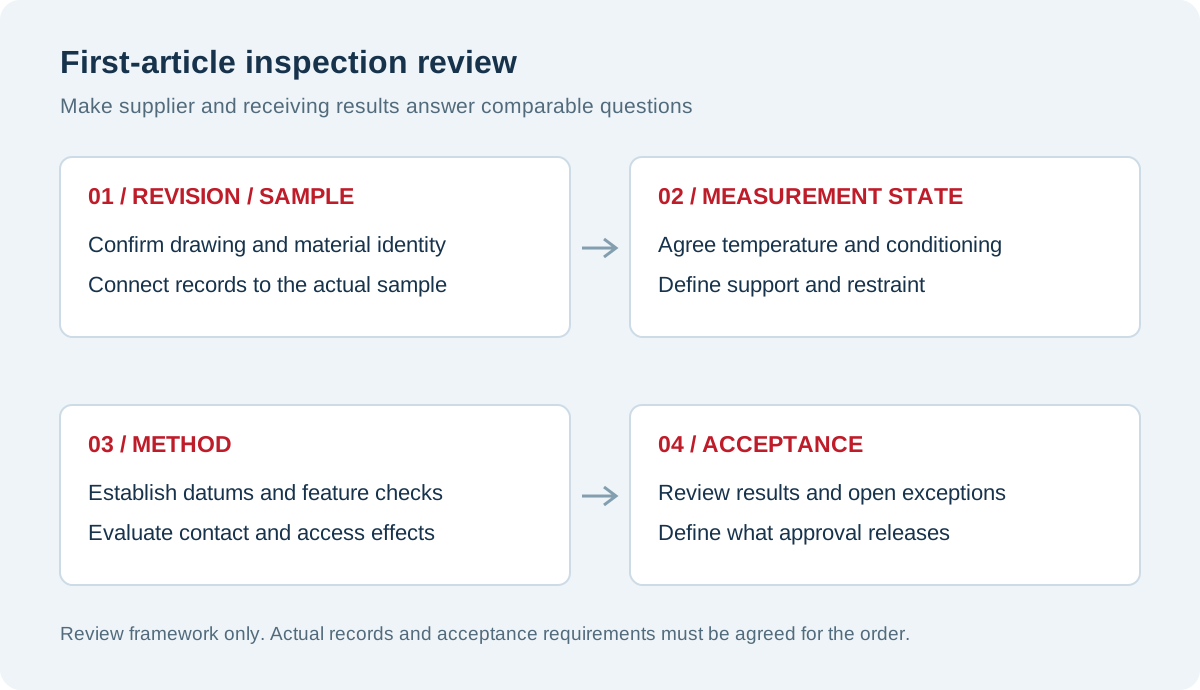
Definir cuándo se toman medidas relativas al mecanizado, cualquier tratamiento aprobado y almacenamiento. Establecer la base de temperatura y las condiciones ambientales relevantes. Un componente inspeccionado inmediatamente después del corte puede no estar en el mismo estado que uno inspeccionado después del envío.
Grupo Mitsubishi Chemical información de estabilidad dimensional Describe las condiciones del material y del procesamiento que pueden afectar el comportamiento dimensional. Utilice esos antecedentes para identificar las variables relevantes para el grado seleccionado. No establece un período de espera adecuado para cada pieza de plástico.
Para productos sensibles a la humedad, especifique cualquier requisito de acondicionamiento y su base de aceptación. el guía de humedad de nailon explica por qué un estado ambiental no especificado puede dificultar las comparaciones. Registre el procedimiento en lugar de asumir un significado compartido para la palabra condicionado.
La temperatura y la humedad son consideraciones separadas. El artículo de expansión térmica analiza el efecto de la temperatura en las expectativas dimensionales. Un informe debe incluir las condiciones necesarias para interpretar el resultado en lugar de simplemente indicar que la inspección se realizó en el interior.
Definir aceptación de estado libre o restringida
Una pieza flexible puede cambiar de forma cuando se soporta, se sujeta o se ensambla. Indique si el dibujo se aplica al componente libre o a una condición restringida definida. Si se requiere moderación, describa la disposición para que otro inspector pueda reproducirla.
No utilice una abrazadera improvisada para que una pieza parezca compatible. La restricción debe representar una condición de aceptación aprobada. Documente las ubicaciones de contacto y cualquier secuencia de ensamblaje o método de carga que el ingeniero responsable considere necesario.
La ilustración del soporte muestra un marco de polímero abierto que descansa sobre almohadillas separadas sin abrazaderas. Ilustra por qué el apoyo pertenece al debate sobre la medición. No prescribe ubicaciones de almohadillas ni demuestra un dispositivo de inspección aprobado para un componente real.
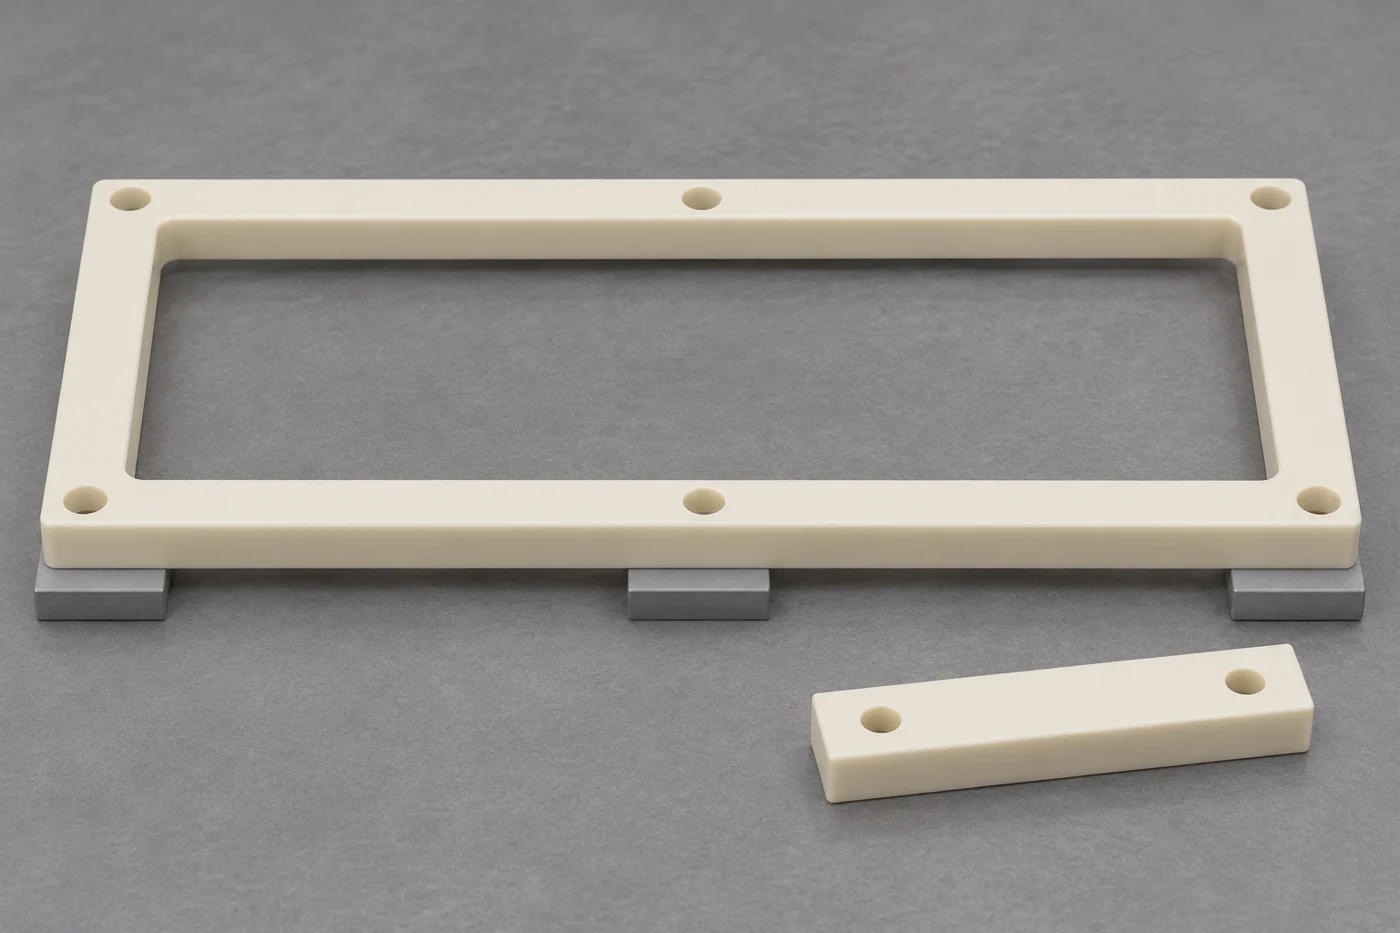
el guía de mecanizado de pared delgada proporciona fondo para marcos, pisos y llantas flexibles. Incluso un componente más grueso puede necesitar un método de soporte definido cuando la planitud o la relación entre las caras es crítica.
Hacer que los datos reproduzcan la referencia funcional
Elija referencias que representen cómo funciona el componente en su ensamblaje. Una cara de montaje sustancial puede proporcionar una base más útil que un borde flexible estrecho, según el diseño. El ingeniero responsable deberá aprobar el esquema de referencia.
Aclare cómo el inspector establece esas referencias. Los puntos de contacto, la alineación y el soporte pueden afectar la relación medida. Si el proveedor y el comprador utilizan métodos diferentes, sus informes pueden describir diferentes condiciones de referencia incluso cuando ambos utilizan los mismos símbolos de dibujo.
Evite redefinir un dato después de ver un resultado desfavorable simplemente para obtener un número aprobado. Investigar si el esquema original representa la función y si la medición se realizó correctamente. Cualquier cambio de dibujo debe seguir el proceso de aprobación del proyecto.
Para un componente con cavidades, incluya su relación con las funciones de montaje cuando sea importante. El artículo de diseño de bolsillo explica por qué la longitud, el ancho y la profundidad por sí solos pueden no describir la aceptación de una cavidad de localización.
Seleccione un método que pueda resolver la función
Un calibre, un micrómetro, un sistema de coordenadas o un método óptico responden a una pregunta a través de su propio enfoque de medición. Seleccione el método para la función y el requisito en lugar de elegir el equipo únicamente porque la resolución mostrada parece impresionante.
Ensinger información de mecanizado describe el uso de medidores tradicionales, sistemas de coordenadas táctiles y mediciones ópticas dentro de sus operaciones. Esto muestra la variedad de enfoques disponibles en el campo. No es una afirmación de que TOPS Plastics posea el mismo equipo o que un método sea automáticamente adecuado para cada dibujo.
Para la medición de contacto, considere si la fuerza aplicada puede mover o indentar la característica. Para la medición óptica, confirme cómo se define el borde o la superficie relevante. Las superficies transparentes, los radios y las condiciones de los bordes irregulares pueden merecer una revisión del método específico.
Pregunte cómo se compararán las mediciones repetidas cuando un resultado esté cerca de un límite. El sistema de medición y el enfoque de decisión deben ser apropiados para el requisito. Si el método disponible no puede resolver adecuadamente la cuestión de la aceptación, identifique el problema antes de redactar el primer artículo.
| Decisión de inspección | Información para acordar | Por qué es importante |
|---|---|---|
| Revisión y material | Dibujo, modelo e identidad exacta del stock. | Establece lo que representa la muestra. |
| Estado de medición | Temperatura, acondicionamiento y sincronización. | Hace que los resultados sean comparables |
| Apoyo y moderación | Ubicaciones de contacto y carga aprobada | Define la forma que se está evaluando. |
| Establecimiento de dato | Superficies de referencia y método de alineación. | Controla las relaciones medidas |
| Método de característica | Instrumento, enfoque de contacto y muestreo. | Conecta el equipo al requisito. |
| Liberar evidencia | Resultados, excepciones y alcance de aprobación | Hace que la decisión de producción sea rastreable |
Mida las relaciones funcionales, no solo las funciones sencillas
Un plan de inspección debe cubrir lo que controla el montaje. Un informe que contenga muchas dimensiones exteriores accesibles aún puede omitir la posición del orificio o la relación de montaje que determina si el componente encaja.
Identifique qué dimensiones necesitan valores individuales y qué otras comprobaciones son apropiadas. Acordar la muestra o cobertura requerida para el artículo primero. Evite asumir que la frase inspección completa tiene un significado universalmente comprendido entre proveedores y compradores.
Un medidor funcional o una prueba de piezas acopladas puede resultar útil cuando se define su propósito. Registre la revisión de apareamiento, las condiciones relevantes y los criterios de aprobación. Un ajuste exitoso bajo una disposición no debe reemplazar silenciosamente los requisitos dimensionales que la prueba no evalúa.
Para un manguito o buje, compare la inspección con la relación de instalación prevista. el guía de separación de bujes explica por qué el eje, la carcasa y las condiciones de montaje merecen una revisión junto con el componente de polímero.
Incluir aceptación de superficies y bordes
Identificar las superficies que cumplen funciones sellantes, deslizantes, ópticas o cosméticas. Especifique las condiciones de inspección relevantes para esas superficies. Una solicitud vaga de un acabado excelente puede dejar a ambas partes con expectativas diferentes.
La apariencia de la superficie y el cumplimiento dimensional son cuestiones diferentes. Una pieza puede cumplir un requisito de tamaño y al mismo tiempo tener una marca inaceptable en una cara funcional. Por el contrario, un patrón de mecanizado visible puede ser aceptable cuando el dibujo y la aplicación lo permitan.
el guía de acabado superficial proporciona un marco para discutir estos requisitos. Marque las áreas importantes en lugar de aplicar una apariencia inexplicable a cada superficie oculta.
El tratamiento de los bordes también necesita un alcance definido. Utilice el guía de desbarbado para discutir bordes funcionales, pequeños agujeros y cambios permitidos. La eliminación de una rebaba no debe convertirse en una alteración no documentada de un labio de sellado o de una esquina de ubicación.
Haga que el informe sea útil para el revisor
Incluya el número de pieza, la revisión del dibujo, la identidad de la muestra y la fecha de inspección. Conecte las características informadas con el dibujo para que el revisor pueda encontrar la característica relevante. Indique las condiciones y métodos de medición requeridos cuando sean necesarios para interpretar los resultados.
Registre claramente los hallazgos y excepciones reales. Si una característica no se midió o un requisito sigue sin resolver, identifíquelo. Un campo en blanco o una declaración de aprobación inexplicable pueden oscurecer una pregunta que debe resolverse antes del lanzamiento de producción.
Mantenga los documentos materiales y la evidencia de pruebas funcionales asociados con la muestra sin confundir su alcance. Una declaración de conformidad, un informe dimensional y una evaluación de la aplicación pueden contribuir a la aprobación. El revisor necesita saber qué establece cada registro.
Acordar qué registros se entregan con el primer artículo y cuáles conserva el proveedor. Los nombres de los archivos, las revisiones y las referencias de recuperación deberían permitir una revisión posterior. Un paquete que no se puede conectar con la muestra entregada tiene un valor limitado incluso cuando sus páginas individuales parecen completas.
Investigue las diferencias antes de rechazar el proceso
Si la inspección recibida no está de acuerdo con el resultado del proveedor, primero confirme que ambos equipos midieron la misma característica y revisión. Compare unidades, condiciones de referencia, soporte y enfoque de instrumentos antes de asignar una causa.
Luego revise el historial del componente entre mediciones. El envío, almacenamiento, manipulación o un tratamiento aprobado puede haber cambiado su estado. el guía de deformación ayuda a organizar preguntas sobre la restricción y el movimiento de materiales.
Repita las mediciones seleccionadas en las condiciones acordadas cuando corresponda. El propósito es aislar la diferencia, no simplemente recolectar más números. Conserve los registros originales para que la investigación pueda explicar por qué cambió el resultado o por qué los métodos no estuvieron de acuerdo.
Un cambio de dibujo, proceso o método de inspección puede estar justificado después de la revisión. Registre la corrección aprobada y su alcance. Evite permitir que una resolución informal sobre un envío se convierta en una regla no documentada para pedidos posteriores.
Una inspección del marco hipotético
Imagine un marco de polímero mecanizado que el proveedor reporta plano pero que muestra un espacio en la superficie de inspección del comprador. Este es un ejemplo hipotético, no un caso de cliente TOPS. La primera pregunta es cómo cada equipo apoyó y contuvo el marco.
La revisión también verifica la identidad del material, la temperatura y el intervalo desde el mecanizado. Luego, una comparación controlada puede establecer si la diferencia proviene de las condiciones de medición, el movimiento de los componentes u otro problema que requiera investigación.
El resultado aprobado puede refinar el método de soporte, revisar el dibujo o requerir cambios en el proceso. El resultado útil es un plan de aceptación reproducible y una decisión de liberación documentada en lugar de una disputa sobre dos mediciones inexplicables.
Definir qué liberaciones de aprobación
Indique si la aprobación cubre una muestra, una ruta de fabricación definida o la cantidad restante del pedido. Si la evaluación deja condiciones abiertas, identifíquelas antes de publicarlas. El significado de aprobado debe quedar claro para ingeniería, compras y el proveedor.
Determine qué cambios posteriores requieren revisión. Las sustituciones de materiales, las revisiones de geometría o los cambios que afecten las condiciones críticas de inspección pueden alterar la base de aceptación. Mantenga esas decisiones visibles en lugar de asumir que cada parte futura está representada por la primera muestra de forma indefinida.
Qué incluir en su solicitud de cotización
Envíe el dibujo actual, modelo, cantidad y requisito de material. Marque las características críticas y indique la evidencia del primer artículo necesaria para su publicación. Incluya cualquier requisito conocido de acondicionamiento, soporte, superficie o pieza de acoplamiento.
Solicite al proveedor que identifique los métodos de inspección propuestos y los supuestos no resueltos antes de la producción. Acordar la etapa del primer artículo por separado cuando la cantidad restante dependa de aprobación. Compare cotizaciones con el mismo alcance de aceptación y registros requeridos.
Preguntas frecuentes
¿Un primer artículo demuestra que todas las partes futuras se ajustarán?
No. Proporciona evidencia dentro de su alcance definido. Los controles de producción continuos y la revisión de cambios siguen siendo relevantes. Especifique qué liberaciones de aprobación y qué cambios requieren una evaluación renovada.
¿Deben medirse siempre las piezas de plástico sin restricciones?
No. La intención funcional del dibujo determina la condición apropiada. Cualquier restricción requerida debe estar definida y reproducible. Evite comparar resultados de estado libre y restringidos como si describieran la misma geometría.
¿Es suficiente la resolución de pantalla del instrumento para seleccionarlo?
No. Considere la característica, el método, el soporte, los efectos del contacto y la decisión requerida. Una visualización de apariencia precisa por sí sola no establece si el método puede resolver la cuestión de la aceptación.
¿Puede una prueba de montaje sustituir el informe de inspección?
Sólo dentro de un alcance aprobado. Una prueba aborda relaciones funcionales particulares y puede omitir otros requisitos de dibujo. Acordar las pruebas necesarias para la liberación antes de realizar la muestra.
Discuta los requisitos de su primer artículo
Envíe TOPS Plastics sus prioridades de dibujo e inspección. Incluya cantidad, material, relaciones críticas y la evidencia necesaria para aprobar la producción. Esos detalles respaldan una discusión práctica sobre la aceptación antes de que comience el mecanizado.