
El mecanizado de plástico de pared delgada tiene éxito cuando el dibujo, la estrategia de soporte y el método de inspección describen la misma condición del componente. Una pared que parece precisa mientras está restringida puede moverse después de soltarla. Una pieza que cumple un requisito de estado libre puede comportarse de manera diferente cuando se atornilla a un conjunto. Decida qué condición importa antes de seleccionar una ruta de fabricación o solicitar una tolerancia estricta.
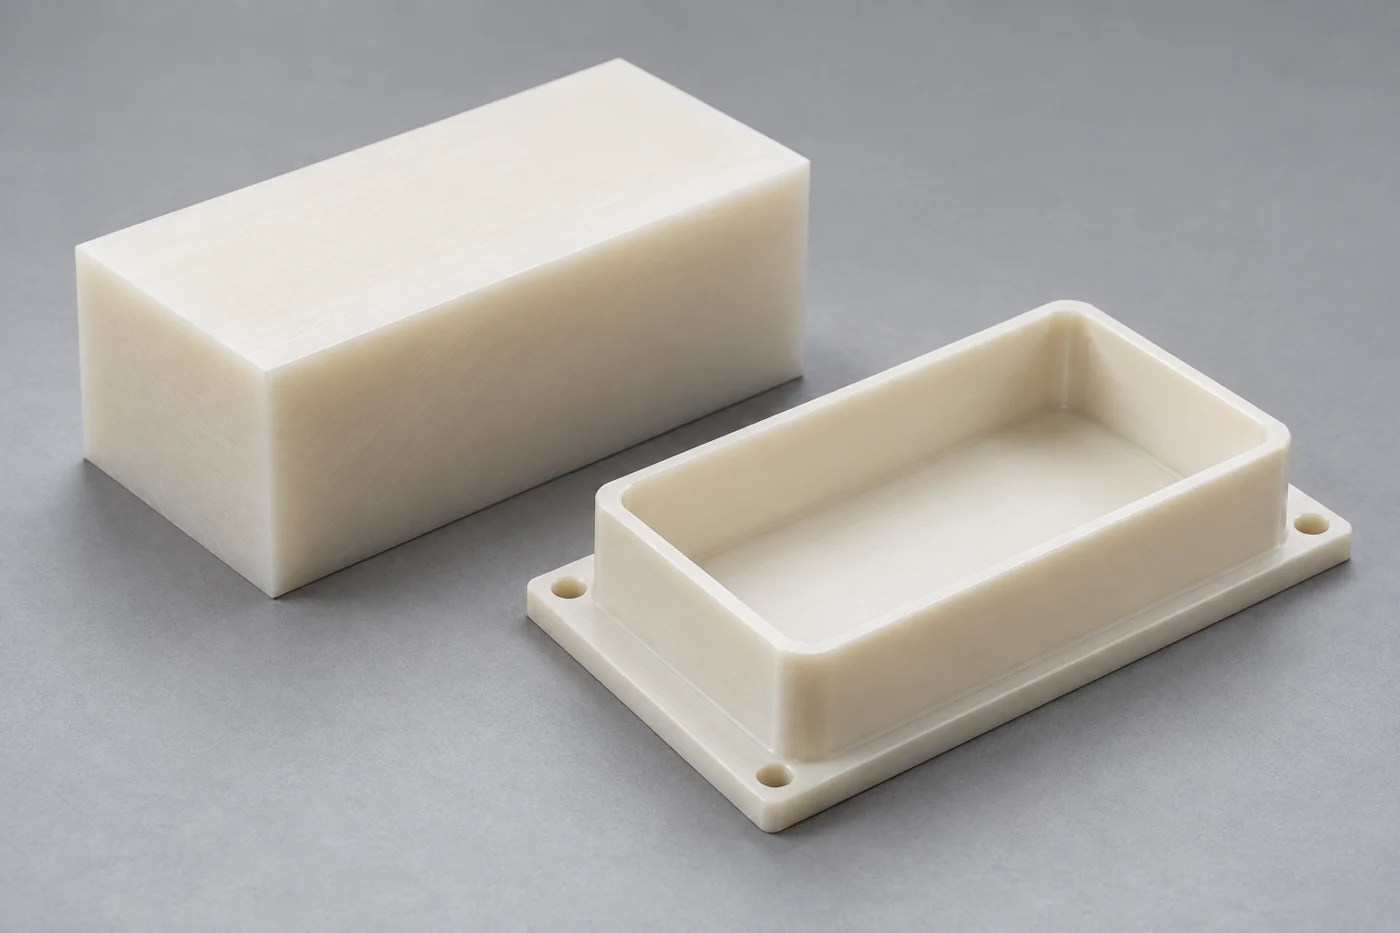
Para los compradores, la pregunta útil es si la geometría propuesta se puede producir, manipular y aceptar de manera consistente en el material especificado. No existe un espesor de pared mínimo universal para cada plástico. La altura de la pared, el tramo sin soporte, la geometría de las esquinas, la calidad del material y la carga funcional afectan la respuesta. Esta guía proporciona una secuencia de revisión práctica para una bandeja, carcasa, funda o marco abierto mecanizado.
¿Qué hace que una pared de plástico sea difícil de mecanizar?
La delgadez es una relación entre dimensiones y soporte. Un labio corto respaldado por un piso grueso puede comportarse de manera muy diferente a una pared alta del mismo espesor. Un lado largo abierto puede flexionarse incluso cuando un bolsillo cerrado más pequeño permanece estable. Revise la forma completa en lugar de aprobar un valor de espesor de forma aislada.
Cortar, sujetar y medir todas las fuerzas aplicadas. Si estas fuerzas mueven una pared, la geometría aparente puede cambiar durante la operación. El calor y los cambios en el estado de tensión interno del material pueden añadir más movimiento. Estos mecanismos pueden superponerse, por lo que es posible que una sola corrección no resuelva todos los problemas dimensionales.
Distinguir la recuperación inmediata del cambio dimensional posterior. El movimiento inmediato después de soltar apunta hacia la restricción y la desviación elástica como posibles contribuyentes. Un cambio gradual merece una revisión más amplia de la temperatura, la humedad, el historial del stock y el estrés residual. Las observaciones ayudan a organizar la investigación; no establecen una causa sin pruebas.
Una pequeña cantidad de prototipos también necesita un plan de aceptación. Una muestra atractiva no demuestra que una geometría delicada pueda sobrevivir a una configuración, método de embalaje o pedido repetido diferentes. Utilice el primer artículo para probar juntas las suposiciones propuestas de fabricación e inspección.
Defina primero la condición funcional
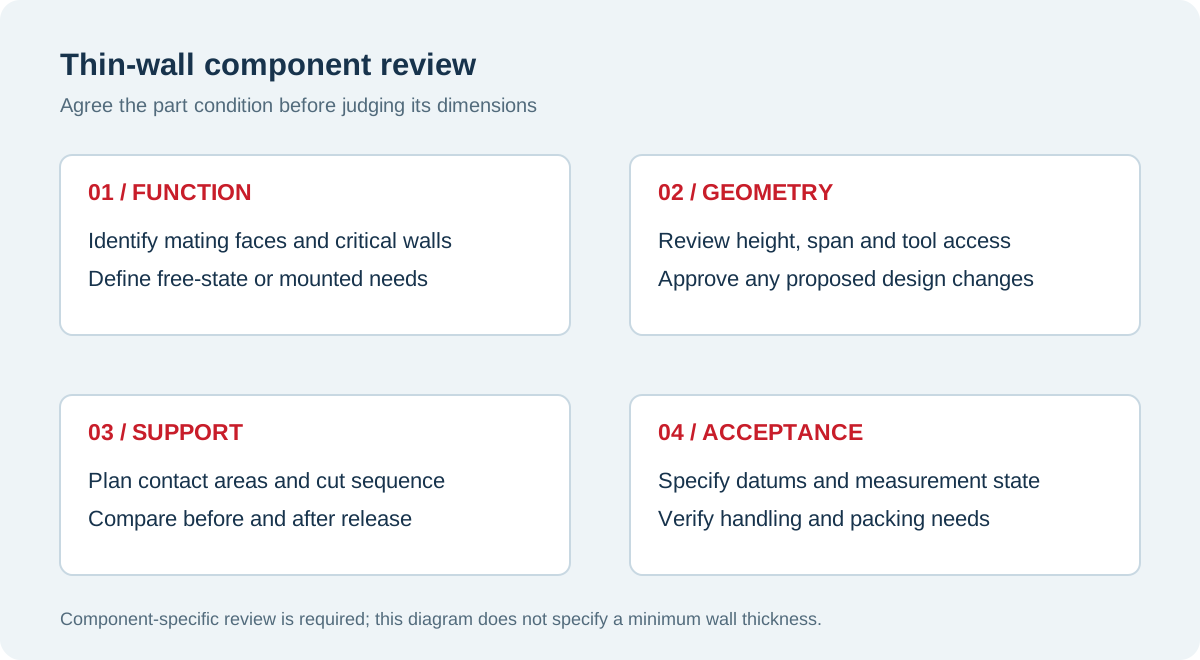
Identifique si la pared ubica otra parte, lleva un sello, protege el equipo o simplemente brinda una cobertura. Esos trabajos requieren controles diferentes. Una superficie de sellado puede necesitar una relación definida con la cara de montaje. En cambio, es posible que una cubierta cosmética necesite un espacio y una apariencia de superficie acordados después de la instalación.
Indique si una dimensión se aplica en estado libre o en una condición restringida definida. Si la restricción del montaje es relevante, describa las superficies de soporte, los sujetadores, la secuencia y el método de carga acordado. Evite el uso de una abrazadera improvisada durante la inspección para que una pieza flexible parezca compatible. La restricción debe representar una condición de aceptación documentada.
Analice los datos de referencia antes del mecanizado. Un borde flexible estrecho puede ser una mala referencia para inspeccionar el resto del componente. Una cara de montaje sustancial o un conjunto de ubicaciones de soporte definidas pueden proporcionar una base más útil. La autoridad de diseño debería aprobar el esquema de referencia y cualquier diferencia entre las referencias de fabricación y las referencias funcionales.
Conecte estos requisitos a la discusión sobre calidad e inspección. Solicite evidencia que aborde las características críticas en lugar de una declaración genérica de que se han verificado todas las dimensiones.
Mejore la geometría antes de agregar complejidad al proceso
Comience acortando los tramos sin soporte cuando el diseño lo permita. Una sección local más gruesa, un borde de retorno o una nervadura estructural pueden cambiar la forma en que una pared responde a las fuerzas de corte y manipulación. Evalúe estos cambios comparándolos con la función real, las necesidades de limpieza y el espacio de montaje disponible. El material adicional es útil sólo cuando soporta la trayectoria de carga correcta.
Proporcionar radios internos realistas. Las esquinas muy pequeñas pueden requerir herramientas más pequeñas con mayor alcance, especialmente en espacios profundos. Revise si la esquina es funcionalmente necesaria o simplemente heredada de un diseño metálico. Cuando otra parte debe caber en el bolsillo, un relieve de esquina local puede merecer discusión en lugar de exigir una esquina interna innecesariamente afilada.
Mantenga material sustancial alrededor de los orificios de montaje siempre que sea posible. Un avellanado a través de una brida delgada puede dejar una sección frágil debajo de la cabeza del sujetador. Pregunte si una ubicación diferente de los sujetadores, una característica de distribución de carga o una junta revisada harían que el diseño fuera más fácil de fabricar y ensamblar.
Los cambios requieren aprobación del diseño. Un maquinista no debe engrosar silenciosamente una pared ni agregar una nervadura para mejorar el rendimiento. Marque las alternativas permitidas en un plano de revisión, registre la revisión seleccionada y utilice esa revisión tanto para la cotización como para la inspección.
| Característica bajo revisión | Por qué merece atención | Discusión de diseño útil |
|---|---|---|
| Pared alta y abierta | Soporte limitado cerca de la zona de corte. | Reducir la altura o agregar geometría de soporte permitida |
| piso ancho y delgado | Puede responder a fuerzas de fijación y medición. | Definir ubicaciones de soporte y aceptación de estado libre. |
| Bolsillo profundo y estrecho | Restringe el acceso a herramientas y la eliminación de virutas. | Revisar profundidad, radios y acceso desde otra cara. |
| Brida de montaje delgada | Concentra cargas de sujeción y montaje. | Preservar el espesor local o distribuir la carga. |
| Manga delgada torneada | La restricción radial puede cambiar su forma. | Acordar el diámetro interior, el diámetro exterior y el estado de inspección. |
Seleccione una calidad de material, no solo un nombre familiar
El material debe satisfacer la aplicación antes de optimizar la maquinabilidad. La exposición química, la temperatura, los requisitos eléctricos y el desgaste pueden descartar un candidato que de otro modo sería conveniente. Identificar la designación del proveedor, formularios de llenado y stock. Una etiqueta familiar por sí sola deja demasiada incertidumbre para un componente exigente de pared delgada.
Una calidad reforzada puede cambiar la rigidez y el comportamiento de mecanizado, pero también introduce otras consideraciones. Es necesario revisar las propiedades direccionales, el desgaste de las herramientas, el estado de la superficie y la compatibilidad de la aplicación. No sustituya una calificación completa únicamente porque una muestra parece más rígida. Utilice la información técnica del producto identificado y discuta su idoneidad con el proveedor del material.
Para materiales sensibles a la humedad, defina la condición relevante en la medición y uso. Ensinger Preguntas frecuentes sobre mecanizado analiza los efectos dimensionales de la absorción de humedad en las poliamidas. Por lo tanto, para una característica delgada de nailon, la especificación de compra debe identificar cualquier requisito de acondicionamiento en lugar de dejar que la inspección entrante asuma un estado seco o ambiental no especificado.
Compare candidatos a través de la función prevista utilizando el guía de selección de plásticos de ingeniería. La elección de un polímero de primera calidad no elimina la necesidad de una geometría sensible y una disposición de soporte reproducible.
Planificar la sujeción en torno al soporte y la liberación
Un dispositivo debe resistir las cargas de mecanizado sin imponer una distorsión inaceptable. Más fuerza de sujeción no significa automáticamente mejor. Las superficies de contacto amplias y el apoyo cerca de la operación pueden ser más útiles que una fuerte sujeción localizada. Mantenga la holgura de la herramienta, el escape de virutas y la protección de las caras acabadas en la misma revisión.
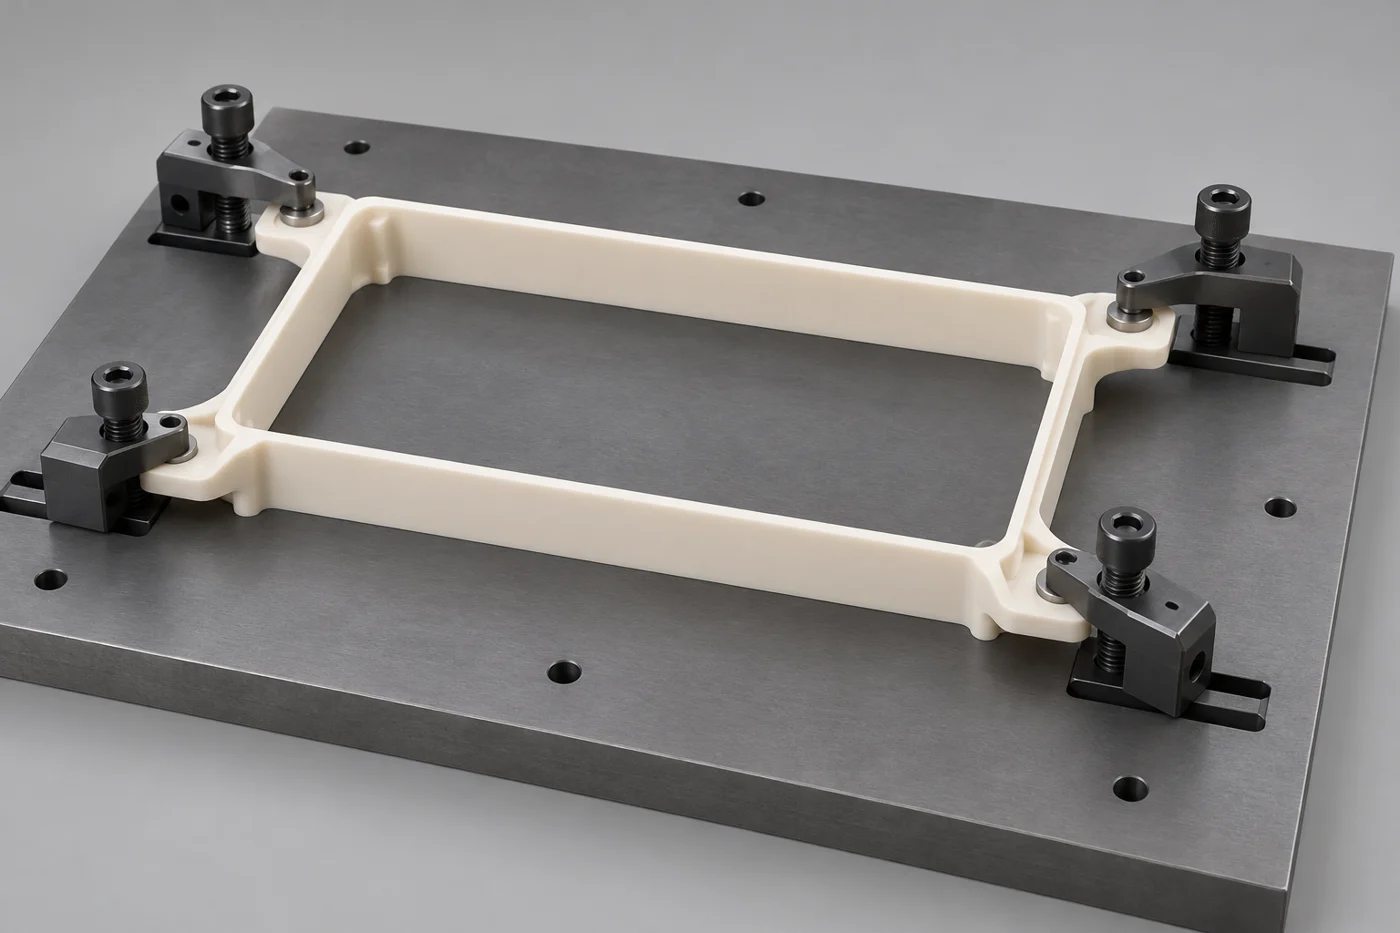
Para una bandeja abierta, considere dónde pueden apoyarse las abrazaderas sobre material sustancial mientras la placa circundante sostiene el piso. Para un marco, evalúe si el material temporal o las pestañas de sacrificio aprobadas pueden soportar la forma hasta operaciones posteriores. Estos son posibles enfoques de proceso, no instrucciones que se ajusten a cada parte.
La ilustración del dispositivo muestra un marco de polímero abierto que descansa sobre una placa de soporte ancha, con abrazaderas colocadas sobre pestañas externas sustanciales. Su propósito es ilustrar la discusión sobre el apoyo. Las dimensiones reales de las pestañas, las fuerzas de contacto y los espacios libres de corte necesitan un plan y una prueba específicos del componente.
La sujeción por vacío puede ser adecuada para algunas geometrías de placas, pero la idoneidad depende del área de sellado disponible, las vías de fuga y las cargas de corte. Los agujeros pasantes y las aberturas en las cavidades pueden cambiar la condición de sujeción durante un programa. Solicite una revisión del proceso en lugar de especificar el vacío como una solución universal para cada piso delgado.
Publique y vuelva a verificar una característica representativa durante el desarrollo del primer artículo. Registre si su posición cambia cuando se retira la restricción. El objetivo es comprender la relación entre la configuración y la geometría terminada, no utilizar la presión del accesorio como un ajuste no documentado de las dimensiones finales.
Secuencia de eliminación de material para preservar el control
Deje suficiente material como soporte útil durante las primeras operaciones y luego aproxímese a la geometría terminada mediante una secuencia planificada. Las bonificaciones apropiadas dependen del stock y de la pieza. No existe un único margen de desbaste ni un número de pasadas que garantice un resultado estable en todos los plásticos de ingeniería.
Discuta cómo se abordarán las caras opuestas y los bolsillos llenos. Quitar un volumen grande de un lado puede exponer un movimiento que no era evidente en el material original. el guía de deformación de mecanizado de plástico explica por qué la retirada de material y la restricción deben considerarse juntas.
Las herramientas afiladas, la holgura y la evacuación de virutas siguen siendo esenciales. Grupo Mitsubishi Chemical kit de herramientas de maquinista enfatiza el control del calor y la eliminación de virutas en el mecanizado de plástico. Aplique sus directrices al producto y a la operación en stock identificados en lugar de transferir una receta de corte de metal sin cambios.
No asuma que una pasada extremadamente ligera siempre produce el mejor resultado. El rozamiento, la formación de virutas, la geometría de la herramienta y el movimiento de la pared sin apoyo deben evaluarse conjuntamente. El proceso debe demostrar un corte limpio y una geometría liberada aceptable. Este artículo no proporciona intencionalmente ninguna tabla de velocidad o avance universal para una máquina, herramienta y polímero no especificados.
Si se propone un alivio de tensión intermedio, revise su compatibilidad con la pendiente y la geometría antes de agregarlo a la ruta. El guía de recocido describe la información necesaria. Un tratamiento térmico no sustituye la corrección de una instalación inadecuada o de una condición de aceptación imposible.
Inspeccionar sin forzar la forma de la pieza
El equipo de inspección puede influir en una característica flexible. Un instrumento de contacto con fuerza excesiva puede mover la pared que pretende medir. Definir el enfoque de soporte y medición de las dimensiones críticas. Cuando se proponga equipo sin contacto, confirme que el método elegido pueda resolver la superficie real, los bordes y la relación de características requeridas.
Acuerde de antemano los requisitos de temperatura y acondicionamiento. Registre el estado relevante en lugar de tomar medidas inmediatamente después del mecanizado y tratarlas como finales. Si el dibujo especifica una inspección restringida, identifique el dispositivo y el método para que otro inspector pueda reproducir el resultado.
Compare las mediciones antes y después de la liberación cuando investigue una discrepancia. Repetir la misma medición bajo la misma fuerza no documentada puede producir números consistentes sin revelar el problema. La evidencia útil es cómo responde la geometría a cambios controlados en el soporte, la restricción y el tiempo.
En el caso de bordes delicados o suelos finos, el embalaje también forma parte de la planificación de recepción. Evite disposiciones que impongan cargas de flexión incontroladas durante el tránsito. Defina dónde se puede apoyar la pieza y si se permite el contacto con una cara acabada. Las instrucciones de manejo deben seguir las prioridades funcionales del dibujo.
Una revisión de vivienda hipotética
Consideremos una propuesta de carcasa mecanizada con un bolsillo central profundo, un piso amplio y un borde superior estrecho. Este es un ejemplo de diseño, no un caso de cliente TOPS. La solicitud original aplica el mismo requisito dimensional estricto a cada pared, sin especificar el estado de inspección.
Una revisión útil comienza con las superficies de contacto. El comprador identifica la base de montaje y la abertura del conector como fundamentales. Luego, el equipo de diseño puede considerar márgenes más amplios en las caras exteriores no funcionales, un radio de esquina interno más grande y ubicaciones de abrazadera sustanciales que permanecen disponibles hasta el acabado.
Las partes también acuerdan cómo se soportará la carcasa durante la inspección y qué dimensiones se aplicarán después de su liberación. Esto no garantiza el éxito de la producción. Crea una prueba significativa del primer artículo, porque el proveedor y el comprador están probando las mismas condiciones de aceptación en lugar de comparar mediciones no relacionadas.
Qué incluir en su solicitud de cotización
Envíe el dibujo y modelo actual, cantidad, designación del material y revisión. Marcar las paredes críticas, puntos de referencia funcionales y superficies que deben permanecer libres de marcas de abrazadera. Identifique las dimensiones que se aplican en el ensamblaje, junto con la restricción aprobada o los detalles de montaje.
Explique si son posibles cambios de diseño y quién puede aprobarlos. Un proveedor puede ofrecer comentarios más útiles cuando un radio, una altura de pared o una pestaña de sujeción están abiertos para su revisión. Si la geometría es fija, dígalo antes de que una cotización suponga una alternativa más simple.
Solicite la evidencia del primer artículo, las expectativas de empaque y los controles de pedidos repetidos que realmente necesita. Para piezas de plástico mecanizadas a medida, el costo de producción incluye la configuración y verificación, así como el tiempo de corte. Compare cotizaciones con la misma revisión de dibujo y alcance de aceptación.
Preguntas frecuentes
¿Cuál es el espesor mínimo de pared para plástico mecanizado por CNC?
No existe un valor universal. El espesor factible depende de la altura del muro, luz, material, acceso, soporte y tolerancias. Envíe la geometría completa y los requisitos funcionales para su revisión en lugar de aprobar un diseño basándose únicamente en el espesor.
¿Puede una pared delgada ser precisa mientras está sujeta pero fallar después de soltarla?
Sí. La restricción puede mantener una característica flexible en una forma diferente. Especifique si la aceptación es de estado libre o restringida y documente cualquier accesorio utilizado para esta última. Las mediciones del primer artículo deben abordar la condición requerida.
¿Deberían recocerse todas las piezas de plástico delgadas?
No. La decisión depende del stock, la orientación del material y el movimiento observado o previsto. Cualquier ciclo propuesto necesita revisión. El recocido no puede compensar un esquema de referencia inadecuado o una distorsión excesiva del accesorio.
¿Es una tolerancia más estricta la mejor manera de mejorar el ajuste del ensamblaje?
Comience con datos funcionales, condiciones de operación y las piezas coincidentes. Un número más ajustado no explica qué estado medir. Una tolerancia adecuada con un método de inspección claro es más útil que un requisito ambiguo.
Analice su componente de pared delgada
Envíe a TOPS Plastics su dibujo para su revisión. Incluir el material, cantidad y condiciones críticas de aceptación. Identifique dónde se permiten cambios de geometría para que la discusión pueda abordar el soporte de la pared, el acceso al mecanizado y la inspección antes de un compromiso de producción.