
El recocido puede resultar útil cuando la tensión residual amenaza la estabilidad dimensional de un componente plástico mecanizado. Debe seleccionarse para un material, una geometría y un requisito de aceptación definidos. Agregar una nota de tratamiento térmico a cada dibujo no mejora automáticamente la pieza y un ciclo no especificado puede crear otra fuente de variación.
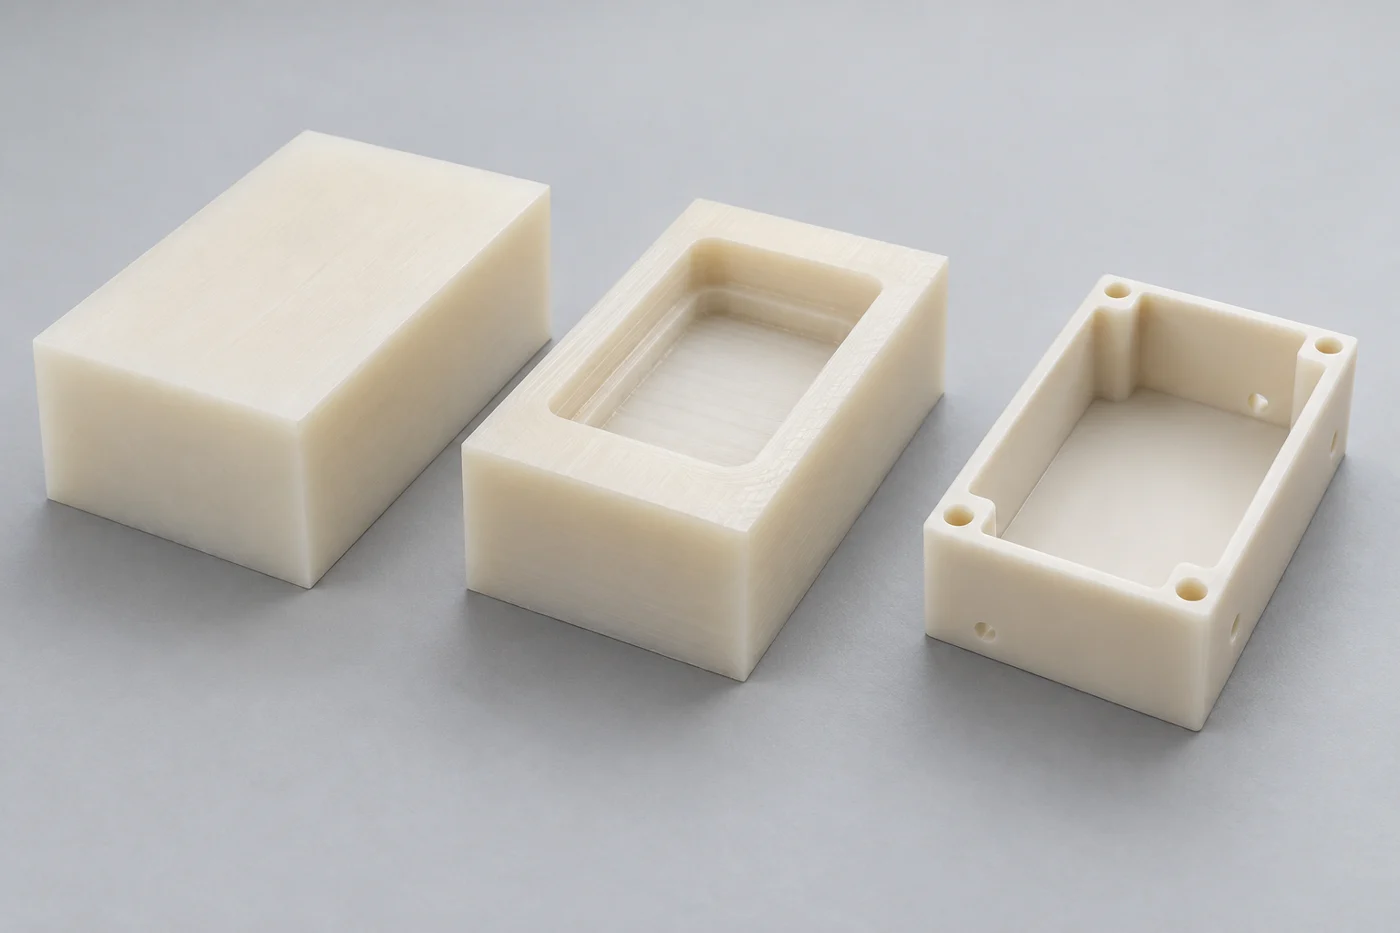
Comience preguntando qué problema debe resolver el tratamiento. ¿Lo que le preocupa es un movimiento después de un desbaste pesado, una superficie plana crítica o un requisito de procesamiento de material específico? Establezca la ruta aprobada y el estado de inspección antes de realizar el pedido. Una pieza terminada debe cumplir con el dibujo después de la secuencia de procesamiento acordada, no solo antes de entrar en un ciclo térmico.
Lo que el recocido puede y no puede establecer
El recocido de plástico utiliza un ciclo térmico controlado para abordar el comportamiento del material, que comúnmente incluye la tensión residual. Es un proceso con condiciones definidas, no simplemente dejar un componente en un horno caliente. La ruta adecuada depende del producto polimérico exacto y del componente que se procesa.
el Guía de diseño de plásticos de ingeniería MCG analiza el recocido intermedio para piezas de precisión seleccionadas y distingue esa necesidad del mecanizado de rutina. Su orientación respalda una decisión condicional. No justifica exigir un ciclo adicional para cada componente fabricado a partir de un plástico de ingeniería.
El recocido no certifica que un orificio mantendrá su ajuste en todas las condiciones de servicio. Tampoco establece una clasificación de carga, compatibilidad química o una calificación de ensamblaje completo. Esas preguntas aún requieren la información de diseño relevante y la evidencia de aceptación.
Trate un ciclo propuesto como un elemento del plan de fabricación. La selección de materiales, el soporte de mecanizado, la eliminación de existencias y la inspección siguen siendo parte de ese plan. Un proveedor debería poder explicar por qué se incluye el paso y qué resultado se comprobará después.
Separe tres puntos diferentes en el proceso
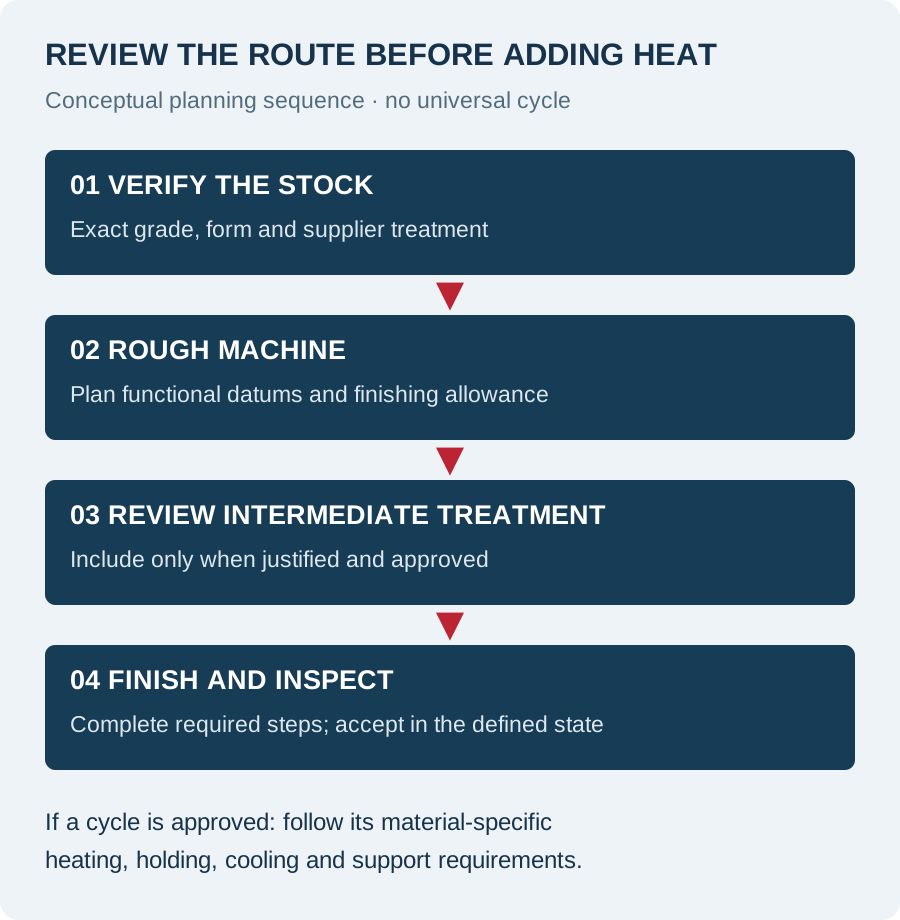
El tratamiento de stock, el tratamiento intermedio y el tratamiento después del mecanizado final responden a diferentes preguntas. Una orden de compra que dice recocido sin identificar la etapa deja lugar a malentendidos. Aclare si el requisito se refiere al espacio en blanco suministrado o a una operación adicional en su componente.
Preguntas frecuentes sobre mecanizado de Ensinger describe el alivio de tensiones de sus productos en stock y analiza el recocido intermedio después de una eliminación de material sustancial o asimétrica. También se observa dejar un margen antes del mecanizado final. Estas son consideraciones de proceso específicas del proveedor, no evidencia de que un blanco no identificado ya haya recibido un tratamiento aceptable.
| Etapa del proceso | Pregunta para resolver | Pruebas a solicitar |
|---|---|---|
| Existencias suministradas | ¿Qué material y condición de procesamiento se está comprando? | Grado exacto, formulario de existencias y documentación relevante del proveedor. |
| Después del mecanizado en desbaste | ¿Se justifica una estabilización adicional antes del acabado crítico? | Ruta aprobada, asignación restante y plan de evaluación. |
| Después del mecanizado final | ¿Por qué se requiere tratamiento en esta etapa? | Orientación material aplicable y aceptación final después del tratamiento. |
| Antes del envío | ¿En qué estado se aceptará el componente? | Soporte definido, acondicionamiento y reporte dimensional. |
No cuentes la misma operación dos veces en una comparación de cotizaciones. Un proveedor puede describir el tratamiento del fabricante de stock, mientras que otro incluye una operación de componente adicional. Pida a ambos que identifiquen el alcance real antes de comparar precios o plazos de entrega.
Identifique la razón para considerar un ciclo adicional
Un bolsillo grande cortado en un lado de un bloque es un desencadenante de revisión útil. También lo es un marco delgado con una superficie de montaje estrictamente controlada. Estas características merecen discusión porque la geometría terminada difiere sustancialmente de la original. Por sí solos, no prueban que el recocido sea obligatorio.
Describir la consecuencia funcional del movimiento. Un arco cosmético en una cubierta suelta y una pérdida de alineación en un marco de localización pueden requerir respuestas diferentes. El dibujo debe hacer visible esa distinción a través de dimensiones funcionales, datos de referencia y límites de aceptación realistas.
Si se han movido piezas anteriores, proporcione el historial de mediciones. Registre cuándo apareció el cambio, qué características cambiaron y cómo se admitió el componente. Una fotografía por sí sola puede mostrar la forma, pero rara vez explica las condiciones necesarias para reproducir o evaluar el problema.
Nuestro guía de deformación de mecanizado de plástico aborda la investigación más amplia. Utilice la discusión sobre recocido para evaluar un tratamiento propuesto específico dentro de esa investigación, en lugar de asumir que cada cambio dimensional tiene la misma causa.
No confunda el recocido con otros tratamientos
El secado, el acondicionamiento de la humedad, el alivio de tensiones y el curado son objetivos de proceso diferentes. Algunos pueden implicar calor, pero eso no hace que sus instrucciones sean intercambiables. Indique el resultado previsto y utilice la terminología del fabricante del material al definir una operación requerida.
El secado aborda la eliminación de la humedad en condiciones específicas. El acondicionamiento establece un estado definido para su uso o medición. Ninguna etiqueta prueba por sí sola que se haya realizado un ciclo de alivio del estrés. Una inspección de recepción no debe interpretar una nota seca genérica como un registro de recocido.
Ciertos productos PAI tienen un requisito o recomendación de curado adicional. el Kit de herramientas para maquinistas MCG trata el curado adicional de PAI por separado de la discusión general sobre el recocido. Mantenga instrucciones específicas de grado adjuntas al producto exacto; no transfiera un procedimiento PAI a PEEK, acetal u otro polímero.
Asimismo, una prueba de exposición a la temperatura de servicio no es automáticamente una especificación de tratamiento de producción. Si un diseño requiere tanto de un tratamiento de fabricación como de una posterior evaluación ambiental, identificarlos por separado. Esto evita que el registro del proceso implique que un paso ha satisfecho dos requisitos no relacionados.
Especificar un procedimiento específico de grado
Un requisito de proceso útil identifica el material, la referencia del procedimiento y quién aprueba los cambios. Una nota genérica como recocer según sea necesario da poco control sobre las órdenes repetidas. También puede producir cotizaciones que incluyan trabajos sustancialmente diferentes.
Evite elegir un ciclo únicamente por la abreviatura del polímero. Confirme el producto en existencia, los rellenos o refuerzos, la geometría de la sección y la guía del proveedor aplicable. Una familia de materiales conocida puede contener grados con diferentes instrucciones o restricciones de procesamiento.
La discusión de Ensinger sobre el recocido y la maquinabilidad. explica cómo la eliminación de material puede redistribuir las tensiones que se originan anteriormente en la producción. Esta es una razón para considerar la historia material completa. No es prueba de que una configuración particular del horno produzca un componente aceptable.
El propietario responsable del proceso debe establecer requisitos de calentamiento, mantenimiento, enfriamiento y soporte utilizando la guía aplicable. Mantenga esas instrucciones en un procedimiento controlado cuando la información detallada de fabricación no pertenezca al plano del cliente. La orden de compra puede hacer referencia al procedimiento aprobado y al alcance del informe.
Planificación de la asignación final antes del tratamiento
Si se propone un ciclo intermedio, decidir qué material queda para terminar. Deje suficiente para completar las caras funcionales y los barrenos a través de la ruta aprobada. No asuma que una pieza que ya tiene su tamaño mínimo permitido puede someterse a otra operación sin afectar la aceptación.
Identificar qué superficies ubican el componente durante el mecanizado posterior. Es posible que una referencia de desbaste temporal ya no represente la referencia de ensamblaje final. Acuerde cómo se restablecerá la pieza para que la secuencia de acabado conserve las relaciones de características previstas.
Esto es especialmente relevante para marcos abiertos, secciones escalonadas y componentes con varios bolsillos grandes. Revisar el acceso a cada cara crítica antes de aceptar la ruta. Una asignación que funciona en el exterior puede resultar inutilizable dentro de una característica estrecha con acceso restringido a herramientas.
Pídale al proveedor que le explique la secuencia en lugar de especificar un margen arbitrario en todas las superficies. La ruta debe conectar el desbaste, cualquier tratamiento aprobado, enfriamiento, acabado e inspección. Nuestro Página de fresado de plástico CNC proporciona un punto de partida para discutir componentes con bolsillos y de múltiples caras.
El apoyo y la medición necesitan sus propias decisiones
Una disposición de soporte de procesamiento térmico y una instalación de inspección tienen diferentes propósitos. Registre ambos cuando influyan en la aceptación. No describa un componente como plano sin explicar si está libre, apoyado en puntos definidos o restringido en un dispositivo de montaje.
Un marco ilustrativo sostenido sobre almohadillas separadas ayuda a mostrar esta distinción. Semejante disposición es un concepto, no una prescripción de inspección universal. Las posiciones de soporte apropiadas dependen de la pieza real y del requisito que se evalúa.
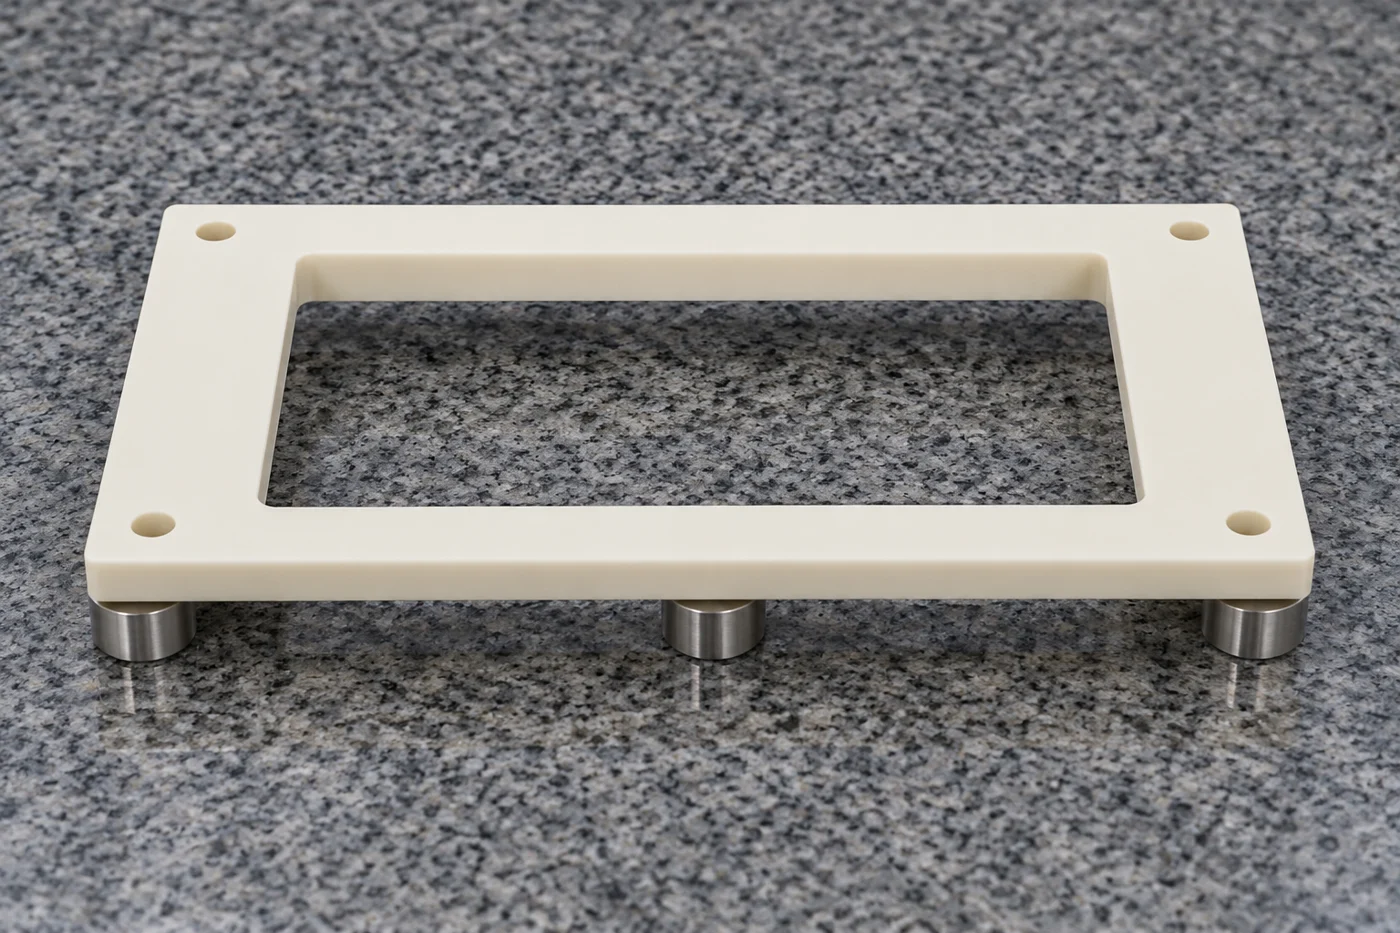
Si se controla la planitud, acuerde el método de evaluación y la condición de soporte. Si un conjunto de montaje restringe intencionalmente el componente, distinga ese requisito instalado de la geometría de estado libre. Forzar una pieza sobre una superficie durante la medición puede ocultar el comportamiento que el cliente quería evaluar.
Defina también la temperatura relevante y el estado de acondicionamiento. Mantenga esto constante al comparar los resultados del antes y el después. el guía de expansión térmica de plástico explica por qué las mediciones tomadas a diferentes temperaturas no deben tratarse como directamente equivalentes.
Validar una ruta propuesta con una parte representativa
Considere un marco de ubicación hipotético mecanizado hecho de una placa de plástico gruesa. El marco tiene una gran abertura central, una superficie de montaje y varios orificios de alojamiento. Al cliente le preocupan los cambios después del desbaste. Este es un ejemplo de revisión de proceso, no un resultado informado por el cliente.
Comience con los requisitos funcionales. Identifique la referencia de montaje, las relaciones de perforación y la forma de estado libre permitida. Pregunte si el dibujo actual mide la pieza en las mismas condiciones en las que necesita funcionar. Resuelve eso antes de elegir un tratamiento adicional.
A continuación, documente el material de partida y la secuencia propuesta. Si se está evaluando un recocido intermedio, identifique su posición antes del acabado crítico. Decida qué mediciones se registrarán en cada etapa y qué resultados determinarán la aceptación final.
Utilice una geometría y calidad de material representativos para la prueba. Registre las desviaciones de la ruta de producción prevista para que no se traten accidentalmente como prácticas aprobadas. Un cupón pequeño y sólido puede ayudar a responder una pregunta material, pero no reproduce todas las características de una montura delgada y abierta.
Después del juicio, revise la evidencia completa. ¿El componente terminado cumplió con el dibujo en el estado acordado? ¿Se inspeccionaron los orificios y puntos de referencia críticos? ¿Se requirió reelaboración adicional? No defina el éxito únicamente como un arco visible más pequeño antes de los pasos finales de mecanizado e inspección.
Qué contiene un registro de proceso útil
El registro debe conectar los elementos tratados con la instrucción aprobada. Identifique el número de pieza, la revisión, la calidad del material y el lote u otra trazabilidad acordada. Incluya la revisión del procedimiento, la fecha del tratamiento y la referencia del registro del proceso o equipo relevante cuando lo requiera el alcance de la compra.
Acuerde si se necesitan registros del ciclo real o si es suficiente un certificado que haga referencia al proceso aprobado. Estos son diferentes entregables. Solicitar uno durante la cotización es más claro que descubrir en el momento del envío que el cliente esperaba el otro.
Registrar cualquier desviación aceptada y su aprobación. Un cambio en la forma del stock, disposición de soporte o tratamiento adicional puede merecer una revisión incluso si el nombre final de la pieza sigue siendo el mismo. Mantenga el registro útil para el siguiente pedido en lugar de tratarlo sólo como papeleo para el envío actual.
Para evidencia dimensional, identifique la etapa y las condiciones de medición. Un informe realizado antes de la operación final requerida no debe presentarse como aceptación final. Nuestro Página de calidad e inspección describe la información a discutir al acordar un alcance de inspección.
Evalúe el costo sin asumir que más procesamiento es mejor
Una operación controlada adicional puede afectar la programación, manipulación, fijación e inspección. Compare esos elementos con el problema que pretende abordar. Un paso justificado puede ser valioso, mientras que un requisito indefinido puede agregar costos sin establecer una mejora mensurable.
Solicite a los proveedores que separe la ruta base de una propuesta de tratamiento opcional. Solicite el motivo de la propuesta y las pruebas de aceptación incluidas. Esto hace que la comparación comercial sea más clara que un precio único que contenga diferencias de proceso inexplicables.
Antes de repetir la producción, registre la ruta seleccionada y cambie las expectativas de aprobación. Si el ensayo inicial respalda una ruta sin tratamiento adicional, conserve esa decisión también. El control consistente significa seguir la evidencia aprobada, no agregar automáticamente otra operación a cada orden posterior.
Preguntas frecuentes
¿Deben recocerse nuevamente todas las piezas de plástico mecanizadas?
No. Evalúe el material exacto, la geometría y los requisitos de aceptación. Es posible que el stock ya haya recibido tratamiento de proveedor y un ciclo de componente adicional necesita su propia justificación. Establezca la etapa del proceso prevista antes de convertirla en un requisito de compra.
¿Puede el recocido reparar una pieza que ya tiene un tamaño insuficiente?
No asuma que puede ser así. El tratamiento no sustituye a una reparación dimensional aprobada. Si un componente terminado está fuera de sus límites, evalúe la disposición según el dibujo y las reglas de retrabajo aprobadas en lugar de esperar que el calor restaure el material faltante.
¿Existe un ciclo para todas las piezas PEEK o POM?
No utilice un apellido como procedimiento completo. Confirme el producto en stock exacto y la guía del fabricante aplicable, luego revise la sección de componentes y el historial de procesamiento. Es posible que un cronograma genérico copiado de otro trabajo no describa la ruta aprobada.
¿Debe realizarse una inspección antes o después del tratamiento?
La aceptación final debe seguir a todas las operaciones requeridas en el estado definido. Las mediciones intermedias pueden apoyar la evaluación del proceso, pero no reemplazan el informe final. Identifique claramente las etapas de medición para que los resultados no se comparen fuera de contexto.
¿El recocido elimina el movimiento de la temperatura de servicio?
No elimina la necesidad de evaluar la expansión térmica y la restricción de montaje. Un componente tratado todavía tiene propiedades materiales que afectan el ajuste instalado. Separe la estabilización de fabricación del requisito de temperatura de funcionamiento del conjunto.
¿Qué debo enviar para una revisión del tratamiento?
Proporcione el dibujo, el grado exacto, la cantidad y los requisitos de procesamiento conocidos. Describa el problema observado o anticipado y el estado de la inspección. Si se movió una pieza anterior, incluya medidas fechadas y condiciones de soporte para que el proveedor pueda revisar evidencia útil.
Solicite una revisión de mecanizado y proceso
Envíe a TOPS Plastics los detalles de su dibujo y aplicación a través del pagina de contacto. Identifique las dimensiones críticas, el material exacto y si el recocido es obligatorio o está bajo consideración. Solicite que se aclare la ruta de mecanizado propuesta y el alcance del tratamiento antes de realizar el pedido, de modo que la producción y la inspección aborden los mismos requisitos.