
O recozimento pode ser útil quando a tensão residual ameaça a estabilidade dimensional de um componente plástico usinado. Deve ser selecionado para um material definido, geometria e requisito de aceitação. Adicionar uma nota de tratamento térmico a cada desenho não melhora automaticamente a peça, e um ciclo não especificado pode criar outra fonte de variação.
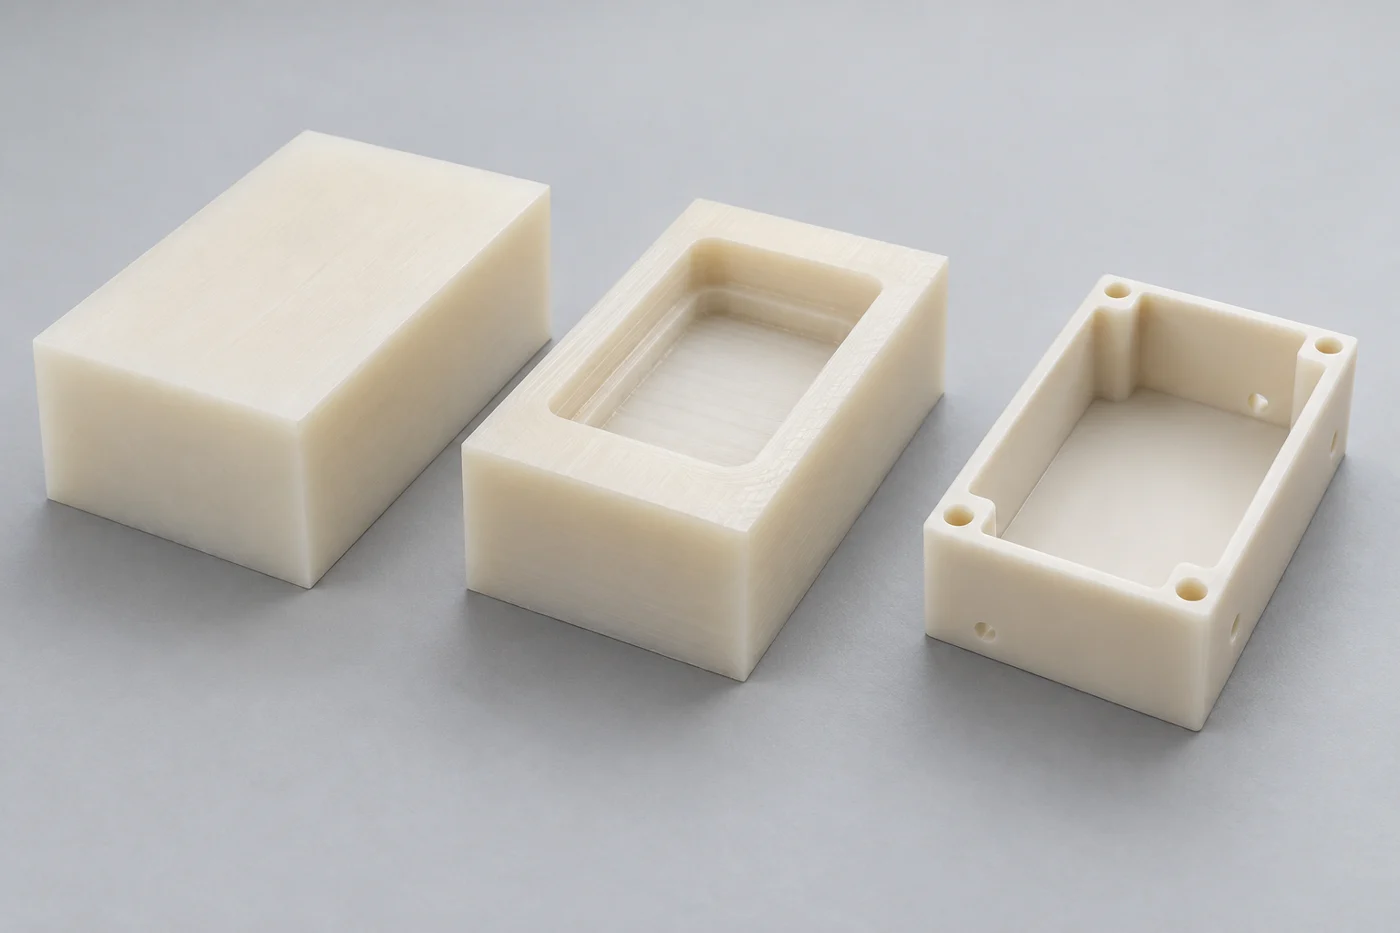
Comece perguntando qual problema o tratamento deve resolver. A preocupação é o movimento após um desbaste pesado, uma superfície plana crítica ou um requisito específico de processamento de material? Estabeleça a rota aprovada e o estado de inspeção antes de fazer o pedido. Uma peça acabada deve atender ao desenho após a sequência de processamento acordada, e não apenas antes de entrar no ciclo térmico.
O que o recozimento pode e não pode estabelecer
O recozimento de plástico utiliza um ciclo térmico controlado para abordar o comportamento do material, geralmente incluindo tensão residual. É um processo com condições definidas, não bastando deixar um componente no forno quente. A rota apropriada depende do produto polimérico exato e do componente que está sendo processado.
O Guia de design de plásticos de engenharia MCG discute o recozimento intermediário para peças de precisão selecionadas e distingue essa necessidade da usinagem de rotina. Sua orientação apóia uma decisão condicional. Isso não justifica a necessidade de um ciclo adicional para cada componente feito de plástico de engenharia.
O recozimento não certifica que um furo manterá seu ajuste sob todas as condições de serviço. Também não estabelece uma classificação de carga, compatibilidade química ou qualificação de montagem completa. Essas questões ainda exigem informações de projeto relevantes e evidências de aceitação.
Trate um ciclo proposto como um elemento do plano de fabricação. A seleção de materiais, o suporte à usinagem, a remoção de material e a inspeção continuam fazendo parte desse plano. Um fornecedor deve ser capaz de explicar por que a etapa foi incluída e qual resultado será verificado posteriormente.
Separe três pontos diferentes no processo
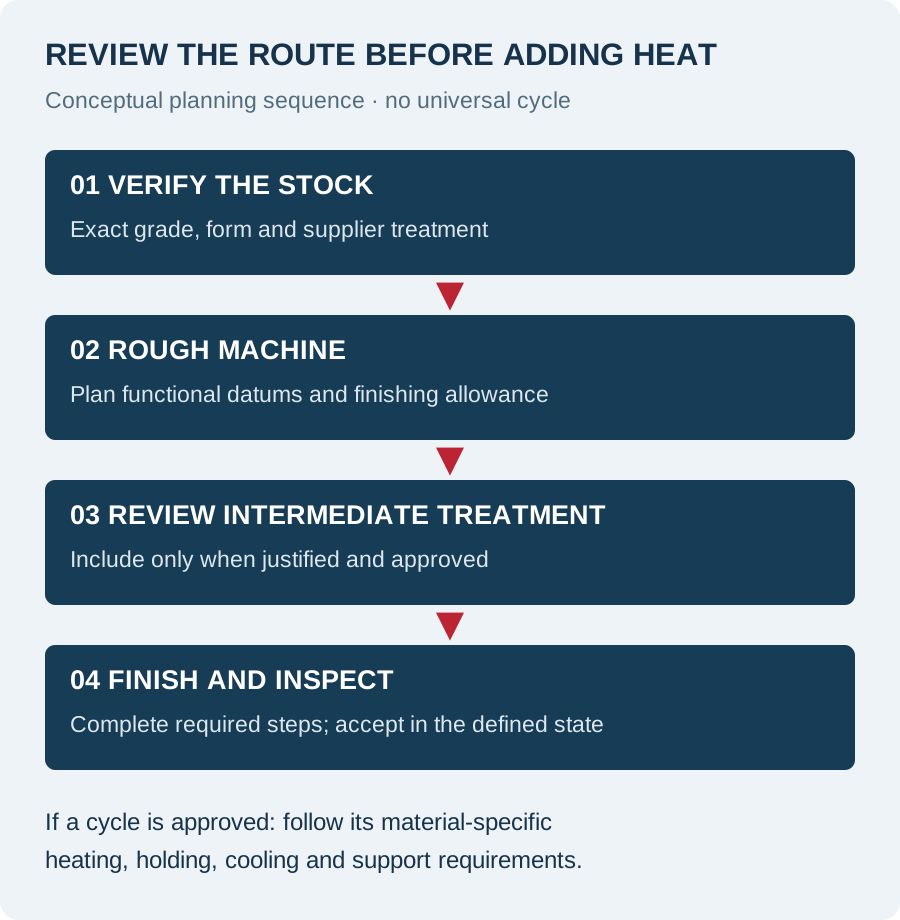
O tratamento de estoque, o tratamento intermediário e o tratamento após a usinagem final respondem a diferentes questões. Um pedido de compra que diz recozido sem identificar o estágio deixa espaço para mal-entendidos. Esclareça se o requisito se refere ao espaço em branco fornecido ou a uma operação adicional no seu componente.
Perguntas frequentes sobre usinagem da Ensinger descreve o alívio de tensão de seus produtos em estoque e discute o recozimento intermediário após remoção substancial ou assimétrica de material. Ele também observa deixar uma margem antes da usinagem final. Estas são considerações de processo específicas do fornecedor e não são evidências de que um branco não identificado já tenha recebido um tratamento aceitável.
| Estágio do processo | Pergunta para resolver | Provas a solicitar |
|---|---|---|
| Estoque fornecido | Qual material e condição de processamento está sendo adquirido? | Grau exato, formulário de estoque e documentação relevante do fornecedor |
| Após usinagem de desbaste | A estabilização adicional é justificada antes do acabamento crítico? | Percurso aprovado, subsídio restante e plano de avaliação |
| Após a usinagem final | Por que o tratamento é necessário nesta fase? | Orientação sobre materiais aplicáveis e aceitação final após o tratamento |
| Antes do envio | Em que estado o componente será aceito? | Suporte definido, condicionamento e relatório dimensional |
Não conte a mesma operação duas vezes em uma comparação de cotações. Um fornecedor pode descrever o tratamento do fabricante do estoque, enquanto outro inclui uma operação adicional de componente. Peça a ambos para identificarem o escopo real antes de comparar preços ou prazos de entrega.
Identifique o motivo para considerar um ciclo extra
Um grande bolso cortado em um lado de um bloco é um gatilho de revisão útil. O mesmo ocorre com uma estrutura fina com uma superfície de montagem rigidamente controlada. Estas características merecem discussão porque a geometria final difere substancialmente do material inicial. Eles não provam, por si só, que o recozimento é obrigatório.
Descreva a consequência funcional do movimento. Um arco cosmético numa cobertura solta e uma perda de alinhamento numa estrutura de localização podem exigir respostas diferentes. O desenho deve tornar essa distinção visível através de dimensões funcionais, referências e limites de aceitação realistas.
Se peças anteriores foram movidas, forneça o histórico de medições. Registre quando a mudança apareceu, quais recursos foram alterados e como o componente foi suportado. Uma fotografia por si só pode mostrar a forma, mas raramente explica as condições necessárias para reproduzir ou avaliar o problema.
Nosso guia de empenamento de usinagem de plástico aborda a investigação mais ampla. Use a discussão do recozimento para avaliar um tratamento específico proposto dentro dessa investigação, em vez de assumir que cada alteração dimensional tem a mesma causa.
Não confunda recozimento com outros tratamentos
Secagem, condicionamento de umidade, alívio de tensão e cura são objetivos diferentes do processo. Alguns podem envolver calor, mas isso não torna as instruções intercambiáveis. Declare o resultado pretendido e use a terminologia do fabricante do material ao definir uma operação necessária.
A secagem aborda a remoção de umidade sob condições específicas. O condicionamento estabelece um estado definido para uso ou medição. Nenhum dos rótulos por si só prova que um ciclo de alívio de estresse foi realizado. Uma inspeção de recebimento não deve interpretar uma nota seca genérica como um registro de recozimento.
Certos produtos PAI possuem requisitos ou recomendações adicionais de cura. O Kit de ferramentas para maquinista MCG trata a cura adicional do PAI separadamente da discussão geral sobre recozimento. Mantenha as instruções específicas da nota anexadas ao produto exato; não transfira um procedimento PAI para PEEK, acetal ou outro polímero.
Da mesma forma, um teste de exposição à temperatura de serviço não é automaticamente uma especificação de tratamento de produção. Se um projeto exigir tratamento de fabricação e avaliação ambiental subsequente, identifique-os separadamente. Isto evita que o registro do processo implique que uma etapa satisfez dois requisitos não relacionados.
Especifique um procedimento específico de nota
Um requisito de processo útil identifica o material, a referência do procedimento e quem aprova as alterações. Uma observação genérica, como recozer conforme necessário, oferece pouco controle sobre pedidos repetidos. Também pode produzir citações que incluam trabalhos materialmente diferentes.
Evite escolher um ciclo apenas pela abreviatura do polímero. Confirme o produto em estoque, enchimentos ou reforço, geometria da seção e orientação aplicável do fornecedor. Uma família de materiais conhecida pode conter classes com diferentes instruções ou restrições de processamento.
A discussão de Ensinger sobre recozimento e usinabilidade explica como a remoção de material pode redistribuir tensões originadas anteriormente na produção. Esta é uma razão para considerar a história material completa. Não é prova de que uma determinada configuração do forno produzirá um componente aceitável.
O proprietário responsável do processo deve estabelecer requisitos de aquecimento, retenção, resfriamento e suporte usando as orientações aplicáveis. Mantenha essas instruções em um procedimento controlado quando informações detalhadas de fabricação não pertencerem ao desenho do cliente. A ordem de compra pode fazer referência ao procedimento aprovado e ao escopo do relatório.
Planeje a margem de acabamento antes do tratamento
Se for proposto um ciclo intermediário, decida qual material resta para acabamento. Deixe o suficiente para completar as faces funcionais e furos através do percurso aprovado. Não presuma que uma peça que já esteja em seu tamanho mínimo permitido possa passar por outra operação sem afetar a aceitação.
Identifique quais superfícies localizam o componente durante a usinagem subsequente. Um ponto de referência de desbaste temporário pode não representar mais o ponto de referência de montagem final. Combine como a peça será restabelecida para que a sequência de acabamento preserve as relações de recursos pretendidas.
Isto é particularmente relevante para estruturas abertas, seções escalonadas e componentes com vários bolsões grandes. Revise o acesso a cada face crítica antes de aceitar a rota. Uma tolerância que funciona externamente pode ser inutilizável dentro de um recurso estreito com acesso restrito à ferramenta.
Peça ao fornecedor para explicar a sequência em vez de especificar uma tolerância arbitrária em todas as superfícies. A rota deve conectar desbaste, qualquer tratamento aprovado, resfriamento, acabamento e inspeção. Nosso Página de fresagem de plástico CNC fornece um ponto de partida para discutir componentes embolsados e multifacetados.
Suporte e medição precisam de decisões próprias
Um arranjo de suporte de processamento térmico e uma configuração de inspeção atendem a propósitos diferentes. Registre ambos onde eles influenciam a aceitação. Não descreva um componente como plano sem explicar se ele está livre, apoiado em pontos definidos ou restringido em um acessório de montagem.
Uma moldura ilustrativa apoiada em almofadas separadas ajuda a mostrar esta distinção. Tal arranjo é um conceito e não uma prescrição universal de inspeção. As posições de suporte apropriadas dependem da peça real e do requisito que está sendo avaliado.
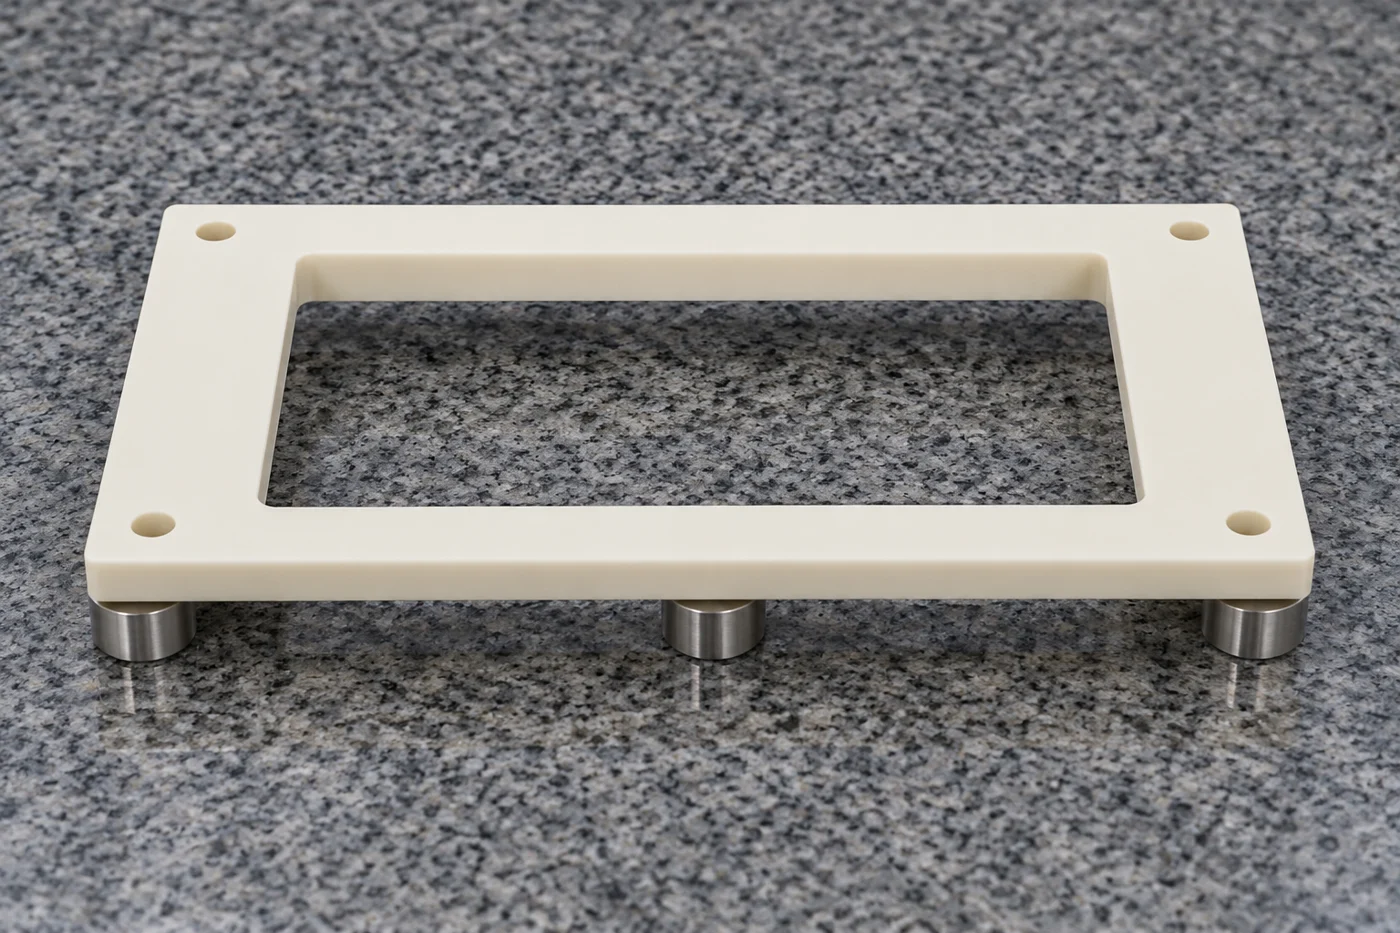
Se a planicidade for controlada, acorde o método de avaliação e as condições de suporte. Se uma montagem de montagem restringir intencionalmente o componente, diferencie esse requisito instalado da geometria de estado livre. Forçar uma peça sobre uma superfície durante a medição pode ocultar o comportamento que o cliente desejava avaliar.
Defina também a temperatura relevante e o estado de condicionamento. Mantenha isso consistente ao comparar os resultados antes e depois. O guia de expansão térmica de plástico explica por que medições feitas em temperaturas diferentes não devem ser tratadas como diretamente equivalentes.
Valide uma rota proposta com uma peça representativa
Considere uma hipotética estrutura de localização usinada feita de uma placa de plástico espessa. A estrutura possui uma grande abertura central, uma superfície de montagem e vários furos de localização. O cliente está preocupado com as alterações após o desbaste. Este é um exemplo de revisão de processo, não um resultado relatado pelo cliente.
Comece com os requisitos funcionais. Identifique o ponto de referência de montagem, as relações dos furos e a forma de estado livre permitida. Pergunte se o desenho atual mede a peça nas mesmas condições em que precisa funcionar. Resolva isso antes de escolher um tratamento adicional.
A seguir, documente o material inicial e a sequência proposta. Se o recozimento intermediário estiver sendo avaliado, identifique sua posição antes do acabamento crítico. Decida quais medições serão registradas em cada etapa e quais resultados determinarão a aceitação final.
Use uma geometria representativa e uma classe de material para o teste. Registre os desvios da rota de produção pretendida para que não sejam tratados acidentalmente como prática aprovada. Um cupom pequeno e sólido pode ajudar a responder uma questão material, mas não reproduz todas as características de uma moldura fina e aberta.
Após o julgamento, revise as evidências completas. O componente finalizado atendeu ao desenho no estado acordado? Os furos críticos e os dados de referência foram inspecionados? Foi necessário retrabalho adicional? Não defina o sucesso apenas como um arco visível menor antes das etapas finais de usinagem e inspeção.
O que contém um registro de processo útil
O registro deve conectar os itens tratados às instruções aprovadas. Identifique o número da peça, a revisão, a qualidade do material e o lote ou outra rastreabilidade acordada. Inclua a revisão do procedimento, a data do tratamento e o equipamento relevante ou referência de registro do processo quando exigido pelo escopo de compra.
Concorde se são necessários registros reais do ciclo ou se um certificado referenciando o processo aprovado é suficiente. Estas são entregas diferentes. Solicitar um durante a cotação é mais claro do que descobrir no embarque que o cliente esperava o outro.
Registre qualquer desvio aceito e sua aprovação. Uma forma de stock alterada, um acordo de suporte ou um tratamento adicional podem merecer revisão, mesmo que o nome final da peça permaneça o mesmo. Mantenha o registro útil para o próximo pedido, em vez de tratá-lo apenas como documentação para a remessa atual.
Para evidências dimensionais, identifique o estágio e as condições de medição. Um relatório elaborado antes da operação final exigida não deverá ser apresentado como aceitação final. Nosso Página Qualidade e Inspeção descreve as informações a serem discutidas ao acordar um escopo de inspeção.
Avalie o custo sem presumir que mais processamento é melhor
Uma operação controlada adicional pode afetar a programação, o manuseio, a fixação e a inspeção. Compare esses itens com o problema que pretende resolver. Uma etapa justificada pode ser valiosa, enquanto um requisito indefinido pode agregar custos sem estabelecer uma melhoria mensurável.
Peça aos fornecedores que separem a via de referência de uma proposta de tratamento opcional. Solicite o motivo da proposta e os comprovantes de aceitação incluídos. Isso torna a comparação comercial mais clara do que um preço único contendo diferenças de processo inexplicáveis.
Antes de repetir a produção, registre a rota selecionada e altere as expectativas de aprovação. Se o ensaio inicial apoiar uma via sem tratamento adicional, preserve essa decisão também. Controle consistente significa seguir as evidências aprovadas e não adicionar automaticamente outra operação a cada pedido subsequente.
Perguntas frequentes
Cada peça plástica usinada deve ser recozida novamente?
Não. Avalie o material exato, a geometria e os requisitos de aceitação. O estoque pode já ter recebido tratamento do fornecedor e um ciclo de componente adicional precisa de sua própria justificativa. Estabeleça o estágio do processo pretendido antes de torná-lo um requisito de compra.
O recozimento pode reparar uma peça que já está subdimensionada?
Não presuma que sim. O tratamento não substitui um reparo dimensional aprovado. Se um componente acabado estiver fora dos seus limites, avalie a disposição em relação ao desenho e às regras de retrabalho aprovadas, em vez de esperar que o calor restaure o material faltante.
Existe um ciclo para todas as peças PEEK ou POM?
Não use um nome de família como procedimento completo. Confirme o produto exato em estoque e as orientações aplicáveis do fabricante e, em seguida, revise a seção de componentes e o histórico de processamento. Um cronograma genérico copiado de outro trabalho pode não descrever a rota aprovada.
A inspeção deve ocorrer antes ou depois do tratamento?
A aceitação final deve seguir todas as operações necessárias no estado definido. Medições intermediárias podem apoiar a avaliação do processo, mas não substituem o relatório final. Identifique claramente os estágios de medição para que os resultados não sejam comparados fora do contexto.
O recozimento remove o movimento da temperatura de serviço?
Isso não elimina a necessidade de avaliar a expansão térmica e as restrições de montagem. Um componente tratado ainda possui propriedades de material que afetam o ajuste instalado. Separe a estabilização de fabricação dos requisitos de temperatura operacional da montagem.
O que devo enviar para uma revisão do tratamento?
Forneça o desenho, a classe exata, a quantidade e os requisitos de processamento conhecidos. Descreva o problema observado ou previsto e o estado da inspeção. Se uma peça anterior foi movida, inclua medições datadas e condições de suporte para que o fornecedor possa revisar evidências úteis.
Solicite uma revisão de usinagem e processo
Envie ao TOPS Plastics seus detalhes de desenho e aplicação através do página de contato. Identifique as dimensões críticas, o material exato e se o recozimento é obrigatório ou está sendo considerado. Solicite que a rota de usinagem proposta e qualquer escopo de tratamento sejam esclarecidos antes de fazer o pedido, para que a produção e a inspeção atendam aos mesmos requisitos.