
A inspeção do primeiro artigo para peças plásticas usinadas deve estabelecer se o componente proposto e a rota de fabricação atendem a um desenho acordado e a um plano de aceitação. Resultados úteis requerem uma base de medição partilhada. A condição do material, o suporte, a temperatura e a forma como um recurso é contatado podem influenciar os números relatados para uma peça de polímero.
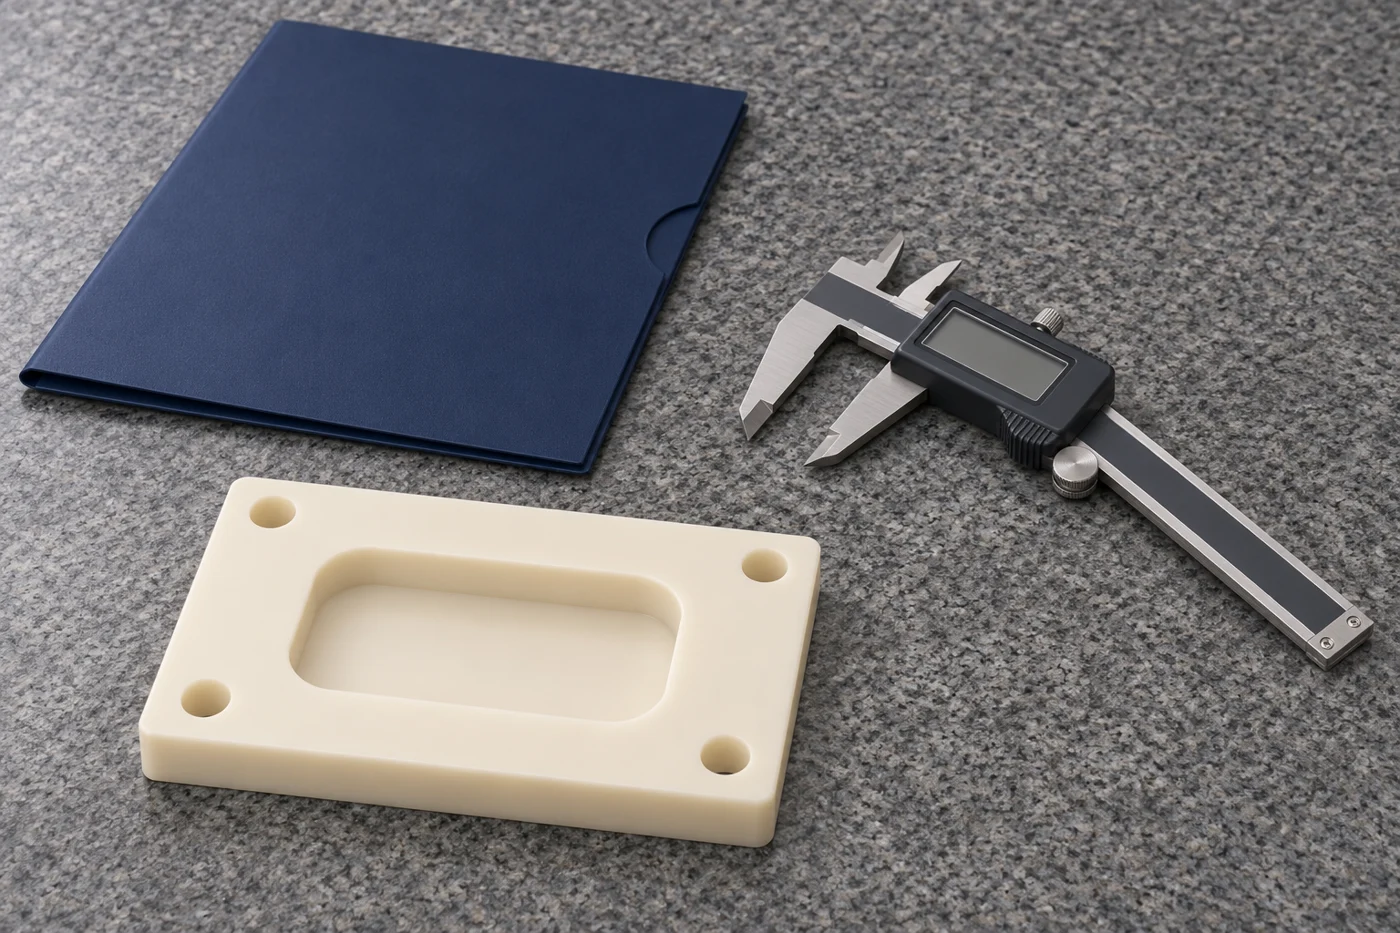
Para um comprador, o objetivo é obter evidências que apoiem uma decisão de liberação da produção. Um relatório longo não é automaticamente útil, e uma amostra bem-sucedida não estabelece todos os resultados futuros do serviço. Este guia explica como definir o primeiro artigo para que a inspeção do fornecedor e a inspeção de recebimento respondam a perguntas comparáveis.
Defina o que o primeiro artigo deve decidir
Comece com o motivo da revisão. Um novo projeto, alteração de material ou rota de fabricação revisada podem precisar de evidências diferentes de um pedido repetido. Identifique a decisão que está sendo tomada antes de solicitar um pacote padrão que possa omitir as questões críticas do projeto.
Separe a aceitação dimensional da avaliação funcional. Medir um furo pode estabelecer seu tamanho sob condições determinadas, enquanto um teste de montagem aborda outra parte do problema. Um documento material estabelece novamente uma conexão diferente. Mantenha esses tipos de evidências vinculados sem presumir que um substitua os outros.
Liste os recursos que determinam a função. Estes podem incluir relações de montagem, uma folga deslizante, uma área de vedação ou uma condição de superfície designada. Explique por que os recursos são importantes para que o plano de inspeção se concentre no componente real, em vez de tratar todas as dimensões como igualmente importantes.
Use o página de qualidade e inspeção para iniciar uma discussão específica do projeto. Combine as verificações necessárias antes da produção, em vez de pedir ao fornecedor para reconstruir a base de aceitação após a chegada da amostra.
Controle o desenho e a identidade do material
O modelo, desenho e ordem deverão identificar a mesma revisão. Resolva conflitos entre eles antes da usinagem. Um relatório não pode estabelecer claramente a conformidade quando o fornecedor utilizou uma geometria e o comprador avalia outra.
Registre a designação do material aprovado e o formulário de estoque relevante. Um nome de família genérico pode deixar diferenças nos preenchimentos, modificadores ou rota de fabricação sem solução. Se tiver sido aprovado um substituto para a amostra, indicar se essa aprovação também se aplica à produção.
O guia de rastreabilidade de materiais explica como conectar estoque fornecido, trabalhos de usinagem e peças entregues. Retenha a identidade da amostra com seus registros para que a revisão posterior não dependa da aparência ou da memória.
Se o desenho for alterado durante o desenvolvimento do primeiro artigo, preserve os resultados anteriores com suas referências de revisão originais. Não reclassifique medições antigas como evidência para o novo projeto sem estabelecer o que permanece aplicável. Um histórico claro ajuda a explicar a decisão final de liberação.
Concorde com o estado de medição
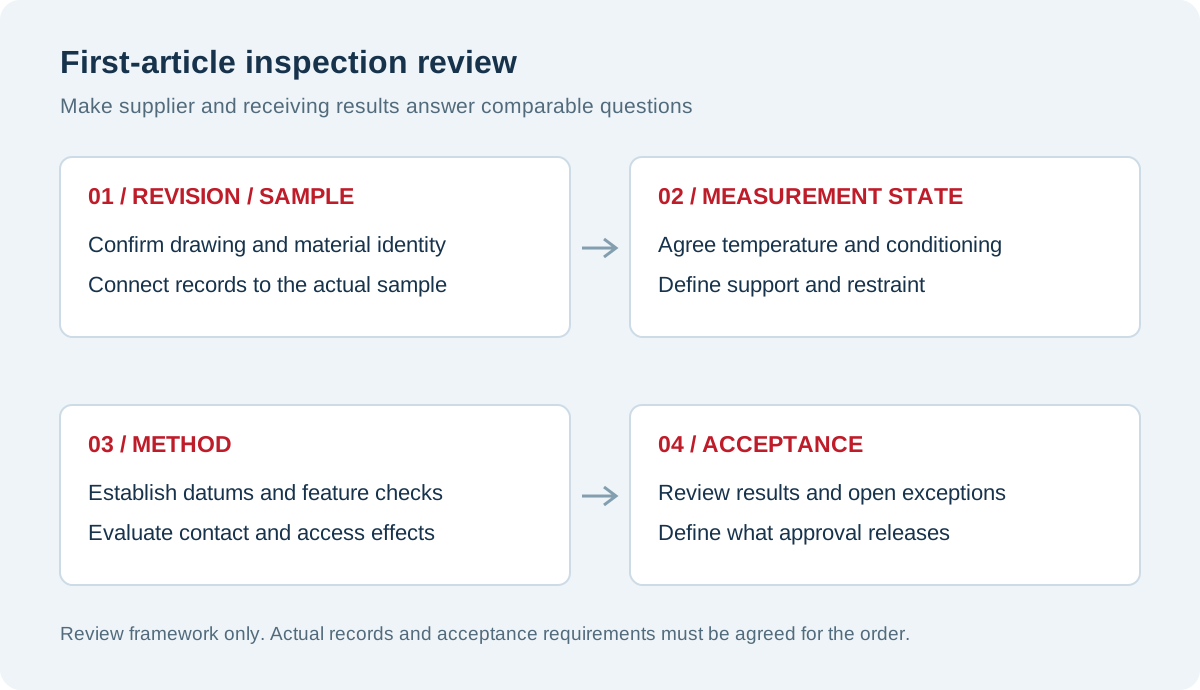
Defina quando serão feitas medições relativas à usinagem, qualquer tratamento aprovado e armazenamento. Estabeleça a base de temperatura e as condições ambientais relevantes. Um componente verificado imediatamente após o corte pode não estar no mesmo estado de um inspecionado após o envio.
Grupo Mitsubishi Chemical informações de estabilidade dimensional descreve condições de material e processamento que podem afetar o comportamento dimensional. Use esse histórico para identificar as variáveis relevantes para a nota selecionada. Não estabelece um período de espera adequado para cada peça plástica.
Para produtos sensíveis à umidade, especifique qualquer requisito de condicionamento e sua base de aceitação. O guia de umidade de nylon explica por que um estado ambiente não especificado pode dificultar as comparações. Registre o procedimento em vez de assumir um significado compartilhado para a palavra condicionado.
Temperatura e umidade são considerações separadas. O artigo de expansão térmica discute o efeito da temperatura nas expectativas dimensionais. Um relatório deve incluir as condições necessárias para interpretar o resultado, em vez de simplesmente declarar que a inspeção ocorreu em ambientes fechados.
Defina aceitação de estado livre ou restrita
Uma peça flexível pode mudar de forma quando apoiada, fixada ou montada. Indique se o desenho se aplica ao componente livre ou a uma condição restrita definida. Se for necessária moderação, descreva o arranjo para que outro inspetor possa reproduzi-lo.
Não use um grampo improvisado para fazer uma peça parecer compatível. A restrição deve representar uma condição de aceitação aprovada. Documente os locais de contato e qualquer sequência de montagem ou método de carregamento que o engenheiro responsável considere necessário.
A ilustração do suporte mostra uma estrutura de polímero aberta apoiada em almofadas separadas sem grampos. Ilustra por que o apoio pertence à discussão sobre medição. Ele não prescreve a localização das almofadas nem demonstra um dispositivo de inspeção aprovado para um componente real.
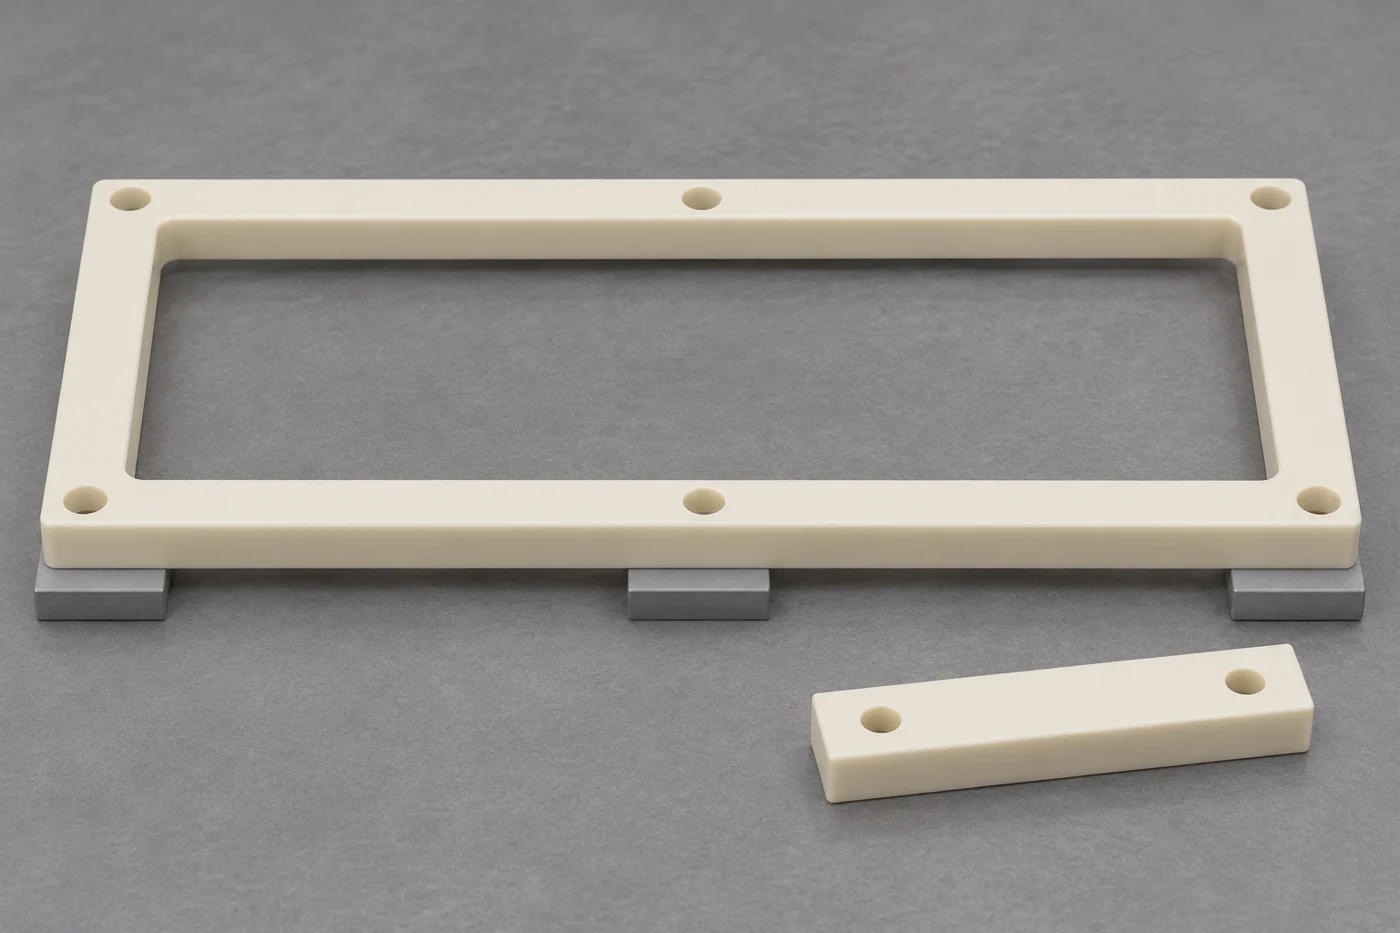
O guia de usinagem de paredes finas fornece base para molduras, pisos e aros flexíveis. Mesmo um componente mais espesso pode precisar de um método de suporte definido quando a planicidade ou a relação entre as faces for crítica.
Faça os dados reproduzirem a referência funcional
Escolha referências que representem como o componente funciona em sua montagem. Uma face de montagem substancial pode fornecer uma base mais útil do que uma borda estreita e flexível, dependendo do projeto. O engenheiro responsável deverá aprovar o esquema de referência.
Esclareça como o inspetor estabelece essas referências. Pontos de contato, alinhamento e suporte podem afetar o relacionamento medido. Se o fornecedor e o comprador utilizarem métodos diferentes, seus relatórios poderão descrever condições de referência diferentes, mesmo quando ambos utilizem os mesmos símbolos de desenho.
Evite redefinir um dado depois de ver um resultado desfavorável simplesmente para obter um número passageiro. Investigue se o esquema original representa a função e se a medição foi realizada corretamente. Qualquer alteração no desenho deverá seguir o processo de aprovação do projeto.
Para um componente com bolsão, inclua sua relação com os recursos de montagem onde isso for importante. O artigo de design de bolso explica por que comprimento, largura e profundidade por si só podem não descrever a aceitação de uma cavidade de localização.
Selecione um método que possa resolver o recurso
Um paquímetro, micrômetro, sistema de coordenadas ou método óptico responde a uma pergunta por meio de sua própria abordagem de medição. Selecione o método de acordo com o recurso e o requisito, em vez de escolher o equipamento apenas porque a resolução exibida parece impressionante.
Ensinger informações de usinagem descreve o uso de medidores tradicionais, sistemas de coordenadas táteis e medição óptica em suas operações. Isso mostra a variedade de abordagens disponíveis na área. Não é uma afirmação de que TOPS Plastics possui o mesmo equipamento ou que um método é automaticamente adequado para cada desenho.
Para medição de contato, considere se a força aplicada pode mover ou recuar o recurso. Para medição óptica, confirme como a aresta ou superfície relevante está definida. Superfícies transparentes, raios e condições de arestas irregulares podem merecer uma revisão específica do método.
Pergunte como as medições repetidas serão comparadas quando um resultado estiver próximo de um limite. O sistema de medição e a abordagem de decisão devem ser apropriados ao requisito. Se o método disponível não resolver a questão de aceitação de forma adequada, identifique o problema antes da elaboração do primeiro artigo.
| Decisão de inspeção | Informações para concordar | Por que isso importa |
|---|---|---|
| Revisão e material | Desenho, modelo e identidade exata do estoque | Estabelece o que a amostra representa |
| Estado de medição | Temperatura, condicionamento e tempo | Torna os resultados comparáveis |
| Apoio e restrição | Locais de contato e carregamento aprovado | Define a forma que está sendo avaliada |
| Estabelecimento de dados | Superfícies de referência e método de alinhamento | Controla relacionamentos medidos |
| Método de recurso | Instrumento, abordagem de contato e amostragem | Conecta o equipamento ao requisito |
| Liberar evidências | Resultados, exceções e escopo de aprovação | Torna a decisão de produção rastreável |
Avalie relacionamentos funcionais, não apenas recursos fáceis
Um plano de inspeção deve abranger o que controla a montagem. Um relatório contendo muitas dimensões externas acessíveis ainda pode perder a posição do furo ou a relação de montagem que determina se o componente se ajusta.
Identifique quais dimensões precisam de valores individuais e quais outras verificações são apropriadas. Combine a amostragem ou cobertura necessária para o primeiro artigo. Evite presumir que a frase inspeção completa tenha um significado universalmente compreendido entre fornecedores e compradores.
Um medidor funcional ou teste de peças correspondentes pode ser útil quando sua finalidade é definida. Registre a revisão de acasalamento, condições relevantes e critérios de aprovação. Um ajuste bem-sucedido sob um arranjo não deve substituir silenciosamente os requisitos dimensionais que o ensaio não avalia.
Para uma luva ou bucha, compare a inspeção com a relação de instalação pretendida. O guia de folga de bucha explica por que o eixo, o alojamento e as condições de montagem merecem revisão juntamente com o componente de polímero.
Incluir aceitação de superfície e borda
Identifique as superfícies que desempenham funções de vedação, deslizamento, ópticas ou cosméticas. Especifique as condições de inspeção relevantes para essas superfícies. Um pedido vago de excelente acabamento pode deixar ambas as partes com expectativas diferentes.
A aparência da superfície e a conformidade dimensional são questões diferentes. Uma peça pode atender a um requisito de tamanho e ao mesmo tempo apresentar uma marca inaceitável em uma face funcional. Por outro lado, um padrão de usinagem visível pode ser aceitável quando o desenho e a aplicação permitirem.
O guia de acabamento superficial fornece uma estrutura para discutir esses requisitos. Marque as áreas importantes em vez de aplicar uma exigência de aparência inexplicável a cada superfície oculta.
O tratamento de bordas também precisa de um escopo definido. Use o guia de rebarbação para discutir arestas funcionais, pequenos furos e alterações permitidas. A remoção de uma rebarba não deve se tornar uma alteração não documentada em um lábio de vedação ou canto de localização.
Torne o relatório útil para o revisor
Inclua o número da peça, revisão do desenho, identidade da amostra e data da inspeção. Conecte as características relatadas ao desenho para que o revisor possa encontrar o recurso relevante. Indique as condições e métodos de medição exigidos quando forem necessários para interpretar os resultados.
Registre claramente as descobertas e exceções reais. Se um recurso não foi medido ou um requisito permanece sem solução, identifique-o. Um campo em branco ou uma declaração de aprovação inexplicável pode obscurecer uma questão que deve ser resolvida antes do lançamento da produção.
Mantenha documentos materiais e evidências de testes funcionais associados à amostra sem confundir seu escopo. Uma declaração de conformidade, um relatório dimensional e uma avaliação da aplicação podem contribuir para a aprovação. O revisor precisa saber o que cada registro estabelece.
Combine quais registros serão entregues com o primeiro artigo e quais serão retidos pelo fornecedor. Nomes de arquivos, revisões e referências de recuperação devem permitir revisão posterior. Um pacote que não pode ser conectado à amostra entregue tem valor limitado mesmo quando suas páginas individuais parecem completas.
Investigue as diferenças antes de rejeitar o processo
Se a inspeção recebida discordar do resultado do fornecedor, primeiro confirme se ambas as equipes mediram o mesmo recurso e revisão. Compare unidades, condições de referência, suporte e abordagem do instrumento antes de atribuir uma causa.
Em seguida, revise o histórico do componente entre as medições. O envio, o armazenamento, o manuseio ou um tratamento aprovado podem ter mudado de estado. O guia de deformação ajuda a organizar questões sobre restrição e movimentação de materiais.
Repita as medições selecionadas sob condições acordadas, quando apropriado. O objetivo é isolar a diferença e não simplesmente coletar mais números. Preservar os registros originais para que a investigação possa explicar por que o resultado mudou ou por que os métodos discordaram.
Uma alteração no desenho, processo ou método de inspeção pode ser justificada após revisão. Registre a correção aprovada e seu escopo. Evite permitir que uma resolução informal sobre uma remessa se torne uma regra não documentada para pedidos posteriores.
Uma inspeção de estrutura hipotética
Imagine uma estrutura de polímero usinada reportada como plana ao fornecedor, mas mostrando uma lacuna na superfície de inspeção do comprador. Este é um exemplo hipotético, não um caso de cliente TOPS. A primeira questão é como cada equipe apoiou e conteve o quadro.
A revisão também verifica a identidade do material, a temperatura e o intervalo desde a usinagem. Uma comparação controlada pode então estabelecer se a diferença vem das condições de medição, do movimento do componente ou de outro problema que requer investigação.
O resultado aprovado pode refinar o método de apoio, revisar o desenho ou exigir alterações no processo. O resultado útil é um plano de aceitação reproduzível e uma decisão de liberação documentada, em vez de uma disputa sobre duas medições inexplicáveis.
Definir quais liberações de aprovação
Indique se a aprovação abrange uma amostra, um roteiro de fabricação definido ou a quantidade restante do pedido. Se a avaliação deixar condições em aberto, identifique-as antes da divulgação. O significado de aprovado deve ser claro para a engenharia, compras e fornecedor.
Determine quais alterações posteriores exigem revisão. Substituições de materiais, revisões geométricas ou alterações que afetem condições críticas de inspeção podem alterar a base de aceitação. Mantenha essas decisões visíveis em vez de assumir que cada parte futura será representada pela primeira amostra indefinidamente.
O que incluir em sua RFQ
Envie o desenho atual, modelo, quantidade e necessidade de material. Marque os recursos críticos e indique as evidências do primeiro artigo necessárias para o lançamento. Inclua quaisquer requisitos conhecidos de condicionamento, suporte, superfície ou peças correspondentes.
Peça ao fornecedor para identificar os métodos de inspeção propostos e as suposições não resolvidas antes da produção. Acordar separadamente a etapa do primeiro artigo quando a quantidade restante depender de aprovação. Compare as cotações com o mesmo escopo de aceitação e registros exigidos.
Perguntas frequentes
Um primeiro artigo prova que todas as peças futuras estarão em conformidade?
Não. Fornece evidências dentro do escopo definido. Os controles contínuos de produção e a revisão de alterações permanecem relevantes. Especifique quais liberações de aprovação e quais alterações exigem avaliação renovada.
As peças plásticas devem sempre ser medidas sem restrições?
Não. A intenção funcional do desenho determina a condição apropriada. Qualquer restrição necessária deve ser definida e reproduzível. Evite comparar resultados de estado livre e restrito como se descrevessem a mesma geometria.
A resolução do display do instrumento é suficiente para selecioná-lo?
Não. Considere o recurso, método, suporte, efeitos de contato e decisão necessária. Uma exibição precisa por si só não estabelece se o método pode resolver a questão de aceitação.
Um teste de montagem pode substituir o relatório de inspeção?
Somente dentro de um escopo aprovado. Um ensaio aborda relações funcionais específicas e pode omitir outros requisitos de desenho. Combine as evidências necessárias para liberação antes de fazer a amostra.
Discuta os requisitos do primeiro artigo
Envie ao TOPS Plastics suas prioridades de desenho e inspeção. Inclua quantidade, material, relações críticas e as evidências necessárias para aprovar a produção. Esses detalhes apoiam uma discussão prática de aceitação antes do início da usinagem.