
L'inspection du premier article pour les pièces en plastique usinées doit déterminer si le composant proposé et l'itinéraire de fabrication répondent à un plan de dessin et d'acceptation convenu. Des résultats utiles nécessitent une base de mesure partagée. L'état du matériau, le support, la température et la manière dont une caractéristique est mise en contact peuvent influencer les chiffres rapportés pour une pièce en polymère.
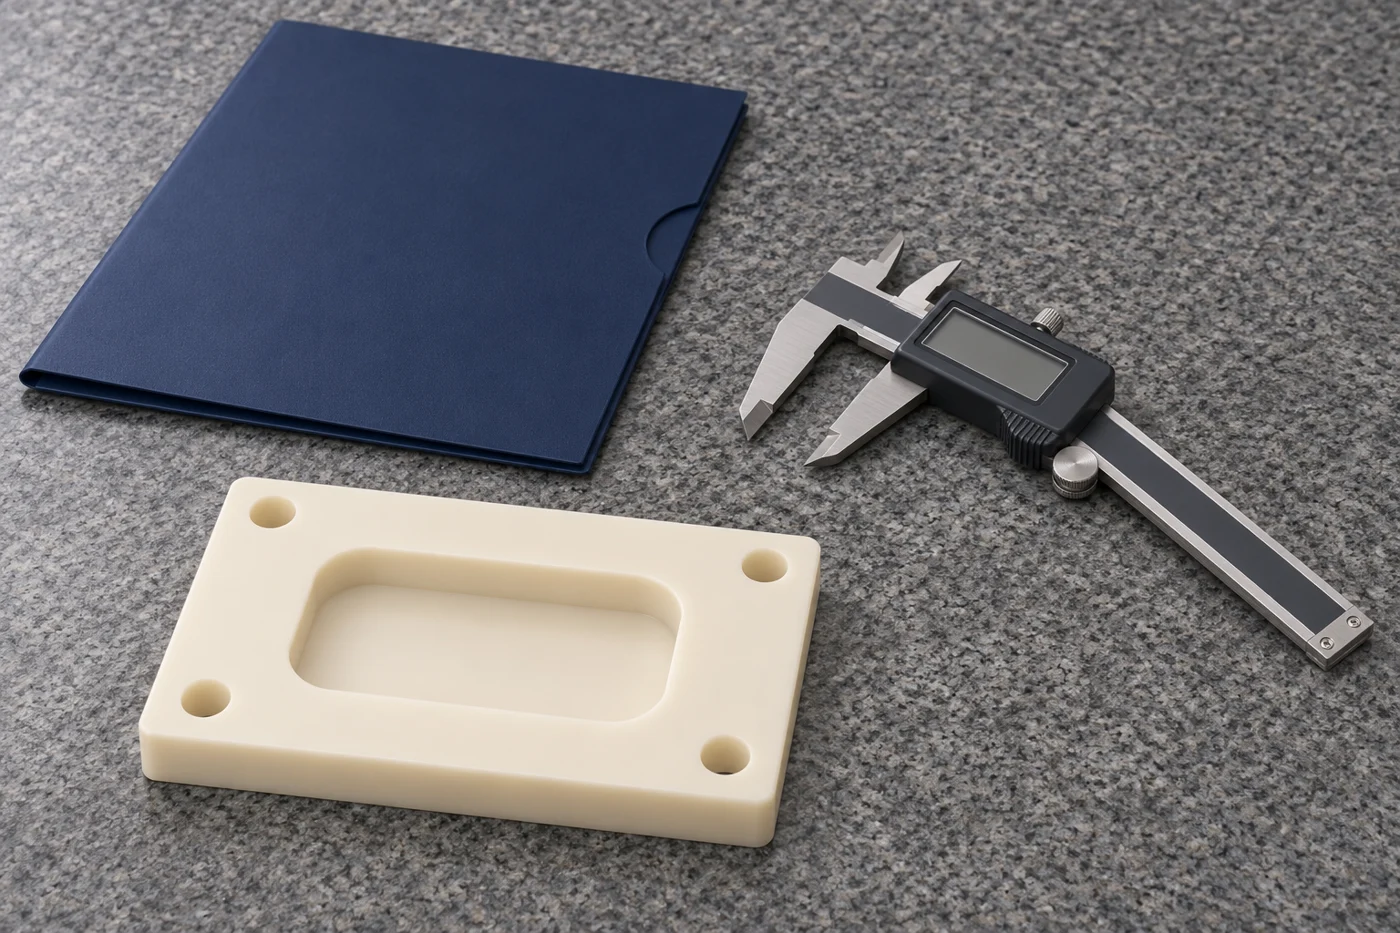
Pour un acheteur, l’objectif est d’obtenir des preuves à l’appui d’une décision de mise en production. Un long rapport n’est pas automatiquement un rapport utile, et un échantillon réussi ne permet pas d’établir tous les résultats futurs des services. Ce guide explique comment définir le premier article afin que l'inspection du fournisseur et l'inspection à la réception répondent à des questions comparables.
Définir ce que le premier article doit décider
Commencez par la raison de l’examen. Une nouvelle conception, un changement de matériau ou un itinéraire de fabrication révisé peuvent nécessiter des preuves différentes d'une commande répétée. Identifiez la décision prise avant de demander un package standard qui peut omettre les questions critiques du projet.
Séparez l’acceptation dimensionnelle de l’évaluation fonctionnelle. La mesure d'un alésage peut établir sa taille dans des conditions données, tandis qu'un essai d'assemblage aborde une autre partie du problème. Un document matériel établit à nouveau une connexion différente. Gardez ces types de preuves liés sans supposer que l’un remplace les autres.
Énumérez les caractéristiques qui déterminent la fonction. Ceux-ci peuvent inclure des relations de montage, un jeu de glissement, une zone d'étanchéité ou un état de surface désigné. Expliquez pourquoi les caractéristiques sont importantes afin que le plan d'inspection se concentre sur le composant réel plutôt que de traiter chaque dimension comme étant d'égale importance.
Utilisez le page de qualité et d'inspection pour entamer une discussion spécifique au projet. Convenez des contrôles requis avant la production au lieu de demander au fournisseur de reconstituer la base d'acceptation après l'arrivée de l'échantillon.
Contrôler le dessin et l'identité matérielle
Le modèle, le dessin et la commande doivent identifier la même révision. Résolvez les conflits entre eux avant l’usinage. Un rapport ne peut pas établir clairement la conformité lorsque le fournisseur a utilisé une géométrie et que l'acheteur en évalue une autre.
Enregistrez la désignation du matériau approuvé et le formulaire de stock correspondant. Un nom de famille générique peut laisser des différences dans les charges, les modificateurs ou le mode de fabrication non résolues. Si un substitut a été approuvé pour l'échantillon, indiquez si cette approbation s'applique également à la production.
Le guide de traçabilité des matières explique comment connecter le stock fourni, les travaux d'usinage et les pièces livrées. Conservez l’identité de l’échantillon avec ses enregistrements afin que son examen ultérieur ne dépende pas de son apparence ou de sa mémoire.
Si le dessin change pendant le développement du premier article, conservez les résultats antérieurs avec leurs références de révision d'origine. Ne réétiquetez pas les anciennes mesures comme preuve de la nouvelle conception sans établir ce qui reste applicable. Un historique clair aide à expliquer la décision finale de publication.
Accepter l'état de la mesure
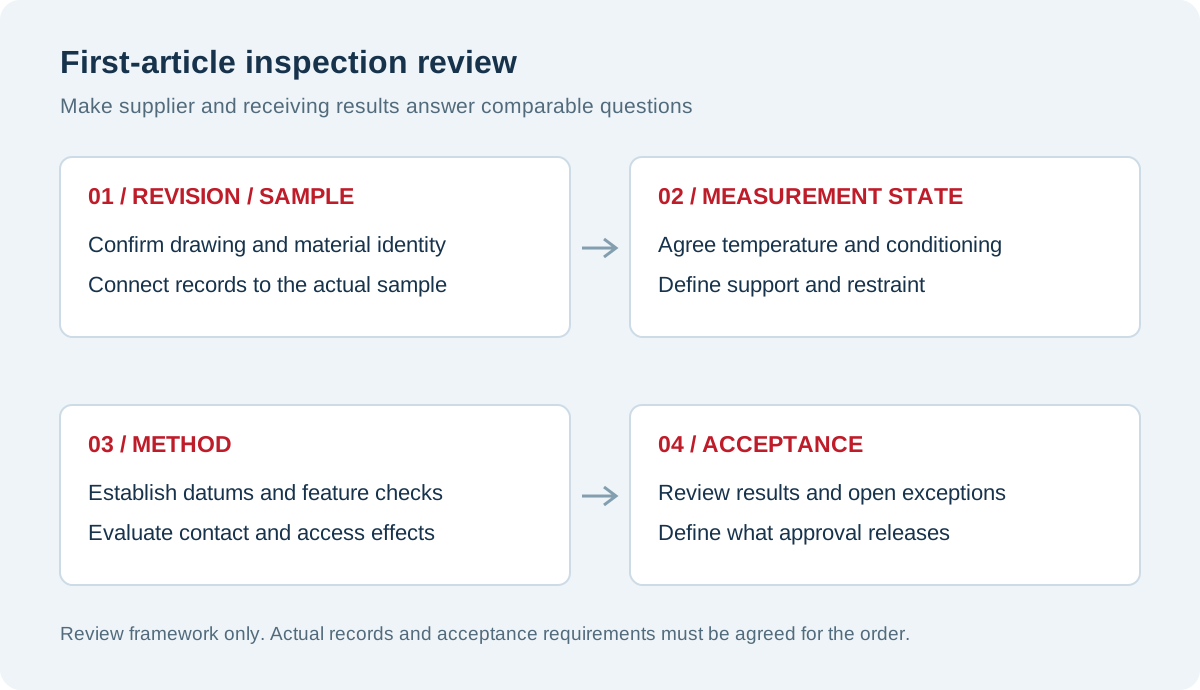
Définir le moment où les mesures sont prises par rapport à l'usinage, aux éventuels traitements et stockages approuvés. Établir la base de température et les conditions environnementales pertinentes. Un composant vérifié immédiatement après la découpe peut ne pas être dans le même état qu'un composant inspecté après expédition.
Groupe Mitsubishi Chemical informations sur la stabilité dimensionnelle décrit les conditions de matériaux et de traitement qui peuvent affecter le comportement dimensionnel. Utilisez ce contexte pour identifier les variables pertinentes pour la note sélectionnée. Elle ne fixe pas de délai d'attente unique pour chaque pièce en plastique.
Pour les produits sensibles à l'humidité, préciser toute exigence de conditionnement et sa base d'acceptation. Le guide d'humidité en nylon explique pourquoi un état ambiant non spécifié peut rendre les comparaisons difficiles. Enregistrez la procédure plutôt que de supposer une signification commune pour le mot conditionné.
La température et l'humidité sont des considérations distinctes. Le article sur la dilatation thermique discute de l'effet de la température sur les attentes dimensionnelles. Un rapport doit inclure les conditions nécessaires pour interpréter le résultat plutôt que de simplement indiquer que l'inspection a eu lieu à l'intérieur.
Définir l'acceptation à l'état libre ou restreinte
Une pièce flexible peut changer de forme lorsqu'elle est soutenue, serrée ou assemblée. Indiquez si le dessin s'applique au composant libre ou à une condition contrainte définie. Si une retenue est requise, décrivez l'arrangement afin qu'un autre inspecteur puisse le reproduire.
N’utilisez pas de pince improvisée pour rendre une pièce conforme. Le dispositif de retenue doit représenter une condition d'acceptation approuvée. Documentez les emplacements de contact et toute séquence d'assemblage ou méthode de chargement que l'ingénieur responsable juge nécessaire.
L'illustration du support montre un cadre ouvert en polymère reposant sur des patins séparés sans pinces. Cela illustre pourquoi le soutien a sa place dans la discussion sur la mesure. Il ne prescrit pas l'emplacement des tampons ni ne démontre un dispositif d'inspection approuvé pour un composant réel.
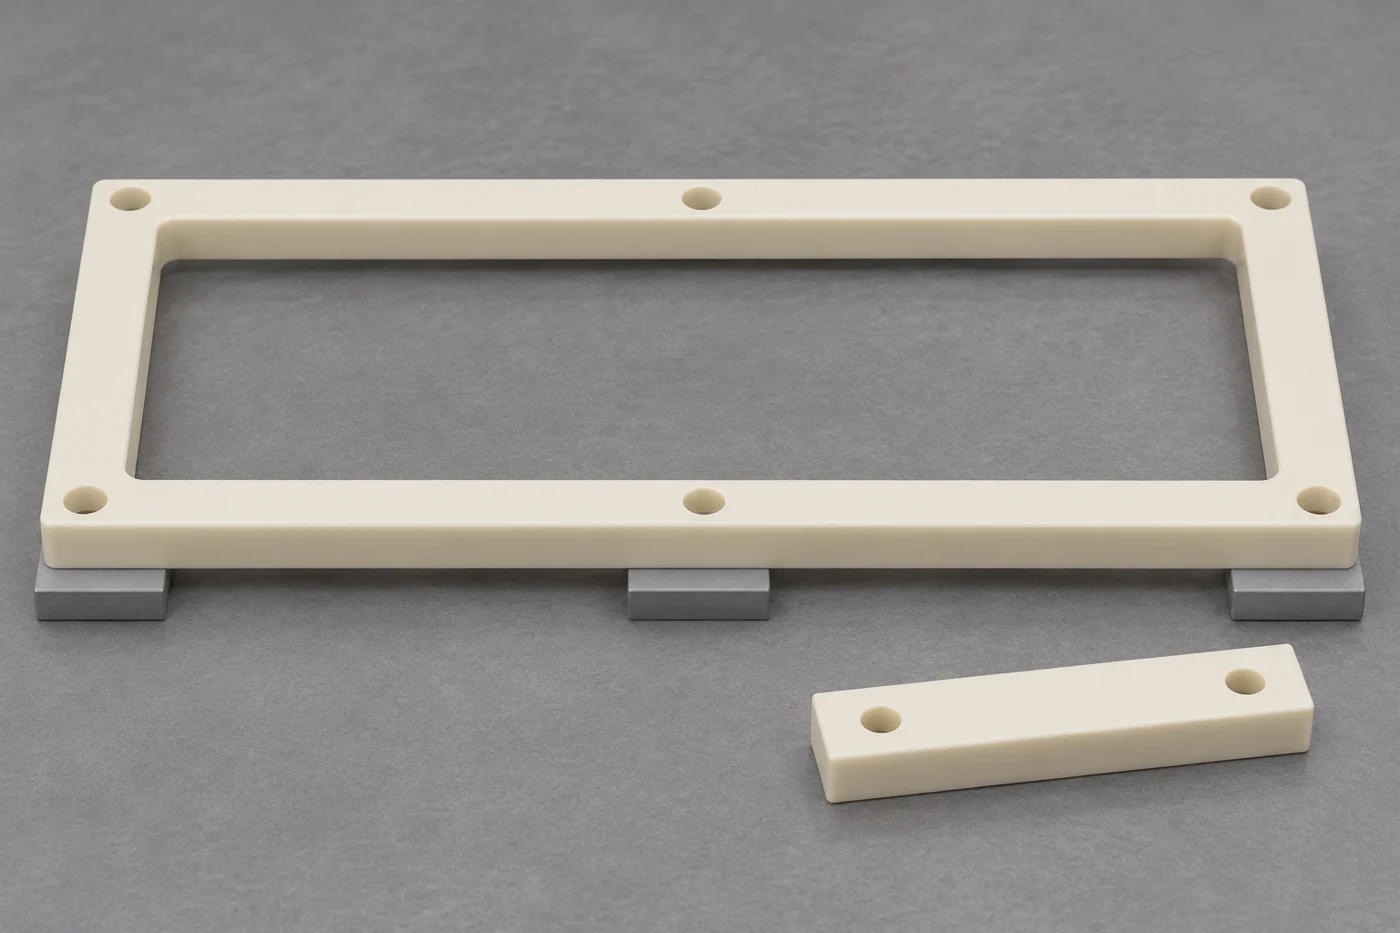
Le guide d'usinage des parois minces fournit un arrière-plan pour les cadres, planchers et jantes flexibles. Même un composant plus épais peut nécessiter une méthode de support définie lorsque la planéité ou la relation entre les faces est critique.
Faire en sorte que les données reproduisent la référence fonctionnelle
Choisissez des références qui représentent le fonctionnement du composant dans son assemblage. Une face de montage importante peut constituer une base plus utile qu'un bord flexible étroit, selon la conception. L'ingénieur responsable doit approuver le schéma de référence.
Précisez comment l’inspecteur établit ces références. Les points de contact, l’alignement et le soutien peuvent affecter la relation mesurée. Si le fournisseur et l'acheteur utilisent des méthodes différentes, leurs rapports peuvent décrire des conditions de référence différentes, même si tous deux utilisent les mêmes symboles de dessin.
Évitez de redéfinir une donnée après avoir constaté un résultat défavorable simplement pour obtenir un chiffre de passage. Vérifiez si le schéma d'origine représente la fonction et si la mesure a été effectuée correctement. Toute modification du dessin doit suivre le processus d’approbation du projet.
Pour un composant ensaché, incluez sa relation avec les fonctionnalités de montage là où cela compte. Le article de conception de poche explique pourquoi la longueur, la largeur et la profondeur seules ne peuvent pas décrire l’acceptation d’une cavité de localisation.
Sélectionnez une méthode capable de résoudre le problème
Un pied à coulisse, un micromètre, un système de coordonnées ou une méthode optique répond à une question grâce à sa propre approche de mesure. Sélectionnez la méthode en fonction de la fonctionnalité et de l'exigence plutôt que de choisir l'équipement uniquement parce que sa résolution affichée semble impressionnante.
Ensinger informations sur l'usinage décrit l'utilisation de jauges traditionnelles, de systèmes de coordonnées tactiles et de mesures optiques dans le cadre de ses opérations. Cela montre la gamme d’approches disponibles dans le domaine. Cela ne signifie pas que TOPS Plastics possède le même équipement ou qu'une méthode convient automatiquement à chaque dessin.
Pour la mesure de contact, déterminez si la force appliquée peut déplacer ou indenter l'élément. Pour la mesure optique, confirmez la manière dont le bord ou la surface concernée est définie. Les surfaces transparentes, les rayons et les conditions de bords irrégulières peuvent mériter une révision spécifique de la méthode.
Demandez comment les mesures répétées seront comparées lorsqu'un résultat est proche d'une limite. Le système de mesure et l’approche décisionnelle doivent être adaptés aux exigences. Si la méthode disponible ne peut pas résoudre de manière adéquate la question d'acceptation, identifiez le problème avant la rédaction du premier article.
| Décision d'inspection | Informations pour convenir | Pourquoi c'est important |
|---|---|---|
| Révision et matériel | Dessin, modèle et identité exacte du stock | Établit ce que représente l’échantillon |
| État de mesure | Température, conditionnement et timing | Rend les résultats comparables |
| Soutien et retenue | Lieux de contact et chargement approuvé | Définit la forme évaluée |
| Établissement de référence | Surfaces de référence et méthode d'alignement | Contrôle les relations mesurées |
| Méthode des fonctionnalités | Instrument, approche par contact et échantillonnage | Connecte l’équipement au besoin |
| Communiquer des preuves | Résultats, exceptions et portée de l'approbation | Rend la décision de production traçable |
Mesurez les relations fonctionnelles, pas seulement les fonctionnalités simples
Un plan d'inspection doit couvrir ce qui contrôle l'assemblage. Un rapport contenant de nombreuses dimensions extérieures accessibles peut toujours manquer la position de l'alésage ou la relation de montage qui détermine si le composant s'adapte.
Identifiez quelles dimensions nécessitent des valeurs individuelles et quelles autres vérifications sont appropriées. Convenez de l’échantillonnage ou de la couverture requis pour le premier article. Évitez de supposer que l’expression inspection complète a une signification universellement comprise par les fournisseurs et les acheteurs.
Une jauge fonctionnelle ou un essai de pièce à coupler peut être utile lorsque son objectif est défini. Enregistrez la révision d'accouplement, les conditions pertinentes et les critères de réussite. Un ajustement réussi dans le cadre d’un arrangement ne devrait pas remplacer silencieusement les exigences dimensionnelles que l’essai n’évalue pas.
Pour un manchon ou une bague, comparez l’inspection à la relation d’installation prévue. Le guide de jeu des bagues explique pourquoi les conditions de l'arbre, du boîtier et du montage méritent d'être revues avec le composant polymère.
Inclure l'acceptation des surfaces et des bords
Identifier les surfaces qui remplissent des fonctions d'étanchéité, de glissement, optiques ou cosmétiques. Spécifiez les conditions d'inspection pertinentes pour ces surfaces. Une vague demande d’excellente finition peut laisser les deux parties avec des attentes différentes.
L’aspect de la surface et la conformité dimensionnelle sont des questions différentes. Une pièce peut répondre à une exigence de taille tout en portant une marque inacceptable sur une face fonctionnelle. A l’inverse, un motif d’usinage visible peut être acceptable lorsque le dessin et l’application le permettent.
Le guide de finition de surface fournit un cadre pour discuter de ces exigences. Marquez les zones importantes au lieu d’appliquer une exigence d’apparence inexpliquée à chaque surface cachée.
Le traitement des bords nécessite également une portée définie. Utilisez le guide d'ébavurage pour discuter des bords fonctionnels, des petits trous et des modifications autorisées. L'élimination d'une bavure ne doit pas constituer une modification non documentée d'une lèvre d'étanchéité ou d'un coin de positionnement.
Rendre le rapport utile au réviseur
Incluez le numéro de pièce, la révision du dessin, l’identité de l’échantillon et la date d’inspection. Connectez les caractéristiques signalées au dessin afin que le réviseur puisse trouver la fonctionnalité pertinente. Indiquer les conditions et méthodes de mesure requises lorsqu'elles sont nécessaires à l'interprétation des résultats.
Enregistrez clairement les conclusions et exceptions réelles. Si une fonctionnalité n’a pas été mesurée ou si une exigence reste non résolue, identifiez-la. Un champ vide ou une déclaration de réussite inexpliquée peut masquer une question qui devrait être réglée avant la sortie en production.
Conservez les documents importants et les preuves de tests fonctionnels associés à l’échantillon sans confondre leur portée. Une déclaration de conformité, un rapport dimensionnel et une évaluation de l'application peuvent chacun contribuer à l'approbation. L'examinateur doit savoir ce que chaque enregistrement établit.
Convenez quels enregistrements sont livrés avec le premier article et lesquels sont conservés par le fournisseur. Les noms de fichiers, les révisions et les références de récupération doivent permettre une révision ultérieure. Un package qui ne peut pas être connecté à l’échantillon livré a une valeur limitée même lorsque ses pages individuelles semblent complètes.
Enquêter sur les différences avant de rejeter le processus
Si l’inspection à la réception n’est pas d’accord avec le résultat du fournisseur, confirmez d’abord que les deux équipes ont mesuré la même fonctionnalité et la même révision. Comparez les unités, les conditions de référence, le support et l'approche instrumentale avant d'attribuer une cause.
Examinez ensuite l’historique du composant entre les mesures. L'expédition, le stockage, la manutention ou un traitement approuvé peuvent avoir changé son état. Le guide de déformation aide à organiser les questions sur la contention et le mouvement des matériaux.
Répétez les mesures sélectionnées dans des conditions convenues, le cas échéant. Le but est d’isoler la différence, pas simplement de collecter davantage de chiffres. Conservez les enregistrements originaux afin que l'enquête puisse expliquer pourquoi le résultat a changé ou pourquoi les méthodes ne sont pas d'accord.
Un changement de dessin, de processus ou de méthode d'inspection peut être justifié après examen. Enregistrez la correction approuvée et sa portée. Évitez de permettre qu'une résolution informelle sur une expédition devienne une règle non documentée pour des commandes ultérieures.
Une inspection hypothétique du cadre
Imaginez un cadre en polymère usiné signalé plat chez le fournisseur mais présentant un écart sur la surface d'inspection de l'acheteur. Il s'agit d'un exemple hypothétique et non d'un cas client TOPS. La première question est de savoir comment chaque équipe a soutenu et retenu le cadre.
L'examen vérifie également l'identité du matériau, la température et l'intervalle depuis l'usinage. Une comparaison contrôlée peut alors déterminer si la différence provient des conditions de mesure, du mouvement des composants ou d'un autre problème nécessitant une enquête.
Le résultat approuvé peut affiner la méthode de support, réviser le dessin ou nécessiter des modifications du processus. Le résultat utile est un plan d'acceptation reproductible et une décision de libération documentée plutôt qu'un différend sur deux mesures inexpliquées.
Définir les versions d'approbation
Indiquez si l'approbation couvre un échantillon, un itinéraire de fabrication défini ou la quantité restante de la commande. Si l’évaluation laisse des conditions ouvertes, identifiez-les avant la publication. La signification du terme « approuvé » doit être claire pour l’ingénierie, les achats et le fournisseur.
Déterminez quelles modifications ultérieures nécessitent un examen. Les substitutions de matériaux, les révisions géométriques ou les modifications affectant les conditions d'inspection critiques peuvent modifier la base d'acceptation. Gardez ces décisions visibles au lieu de supposer que chaque partie future est représentée indéfiniment par le premier échantillon.
Que faut-il inclure dans votre demande de prix
Envoyez le dessin actuel, le modèle, la quantité et les exigences matérielles. Marquez les fonctionnalités critiques et indiquez les preuves du premier article nécessaires à la publication. Incluez toutes les exigences connues en matière de conditionnement, de support, de surface ou de pièces à assembler.
Demandez au fournisseur d'identifier les méthodes d'inspection proposées et les hypothèses non résolues avant la production. Convenez séparément de l'étape du premier article lorsque la quantité restante dépend de l'approbation. Comparez les devis avec la même portée d'acceptation et les mêmes enregistrements requis.
Foire aux questions
Un premier article prouve-t-il que chaque future pièce sera conforme ?
Non. Il fournit des preuves dans le cadre défini. Les contrôles continus de la production et l’examen des changements restent pertinents. Spécifiez quelles versions d'approbation et quelles modifications nécessitent une nouvelle évaluation.
Les pièces en plastique doivent-elles toujours être mesurées sans retenue ?
Non. L’intention fonctionnelle du dessin détermine la condition appropriée. Toute contention requise doit être définie et reproductible. Évitez de comparer les résultats à l’état libre et restreints comme s’ils décrivaient la même géométrie.
La résolution d’affichage de l’instrument est-elle suffisante pour le sélectionner ?
Non. Tenez compte de la fonctionnalité, de la méthode, du support, des effets de contact et de la décision requise. Un affichage précis ne permet pas à lui seul de déterminer si la méthode peut résoudre la question de l'acceptation.
Un essai d’assemblage peut-il remplacer le rapport d’inspection ?
Uniquement dans un périmètre approuvé. Un essai porte sur des relations fonctionnelles particulières et peut omettre d'autres exigences en matière de dessin. Convenez des preuves nécessaires à la libération avant de réaliser l’échantillon.
Discutez de vos exigences pour le premier article
Envoyez au TOPS Plastics vos priorités de dessin et d'inspection. Incluez la quantité, le matériel, les relations critiques et les preuves nécessaires pour approuver la production. Ces détails soutiennent une discussion pratique d’acceptation avant le début de l’usinage.