
Le gauchissement lors de l'usinage du plastique peut provenir de contraintes résiduelles, de la chaleur de coupe, du serrage ou de changements d'humidité et de température. Vous devez identifier la cause avant de choisir un remède. Ce guide explique ce qu'il faut vérifier, quand le recuit mérite d'être révisé et ce qu'il faut spécifier avant de commander des pièces en plastique de précision.
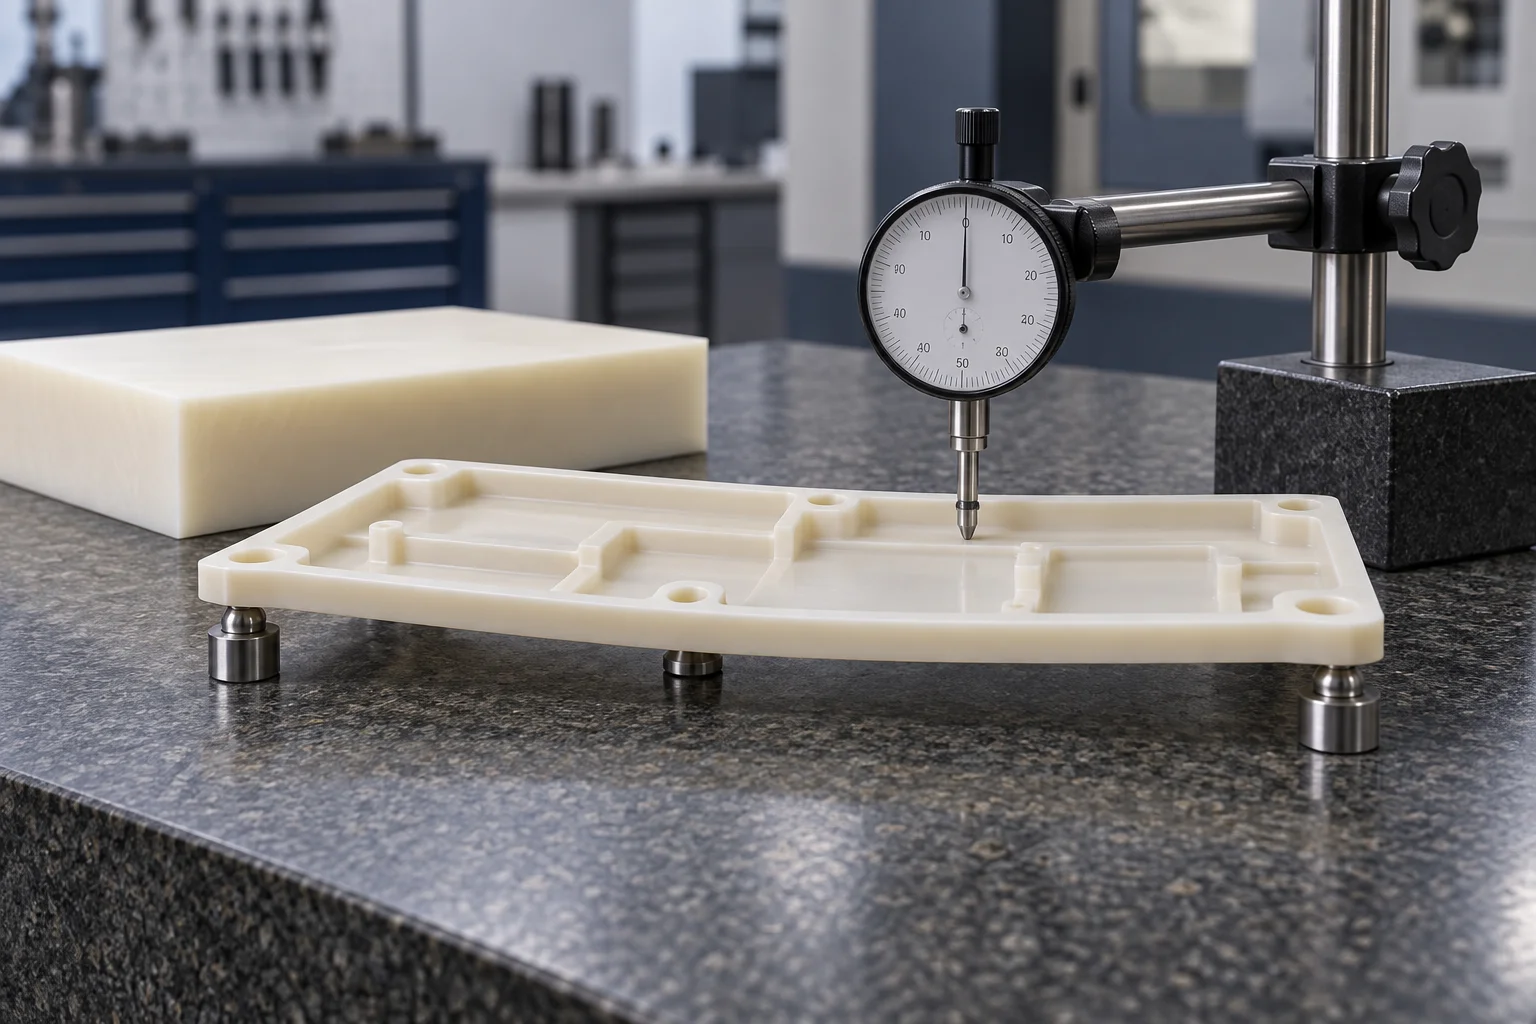
Pourquoi les pièces en plastique se déforment-elles après l'usinage ?
Le retrait de matière peut redistribuer les contraintes résiduelles et modifier la forme d'un composant en plastique.
La production de stock et le traitement antérieur peuvent laisser du stress dans un vide. Des poches profondes et un enlèvement de matière inégal peuvent révéler ce déséquilibre. Une pièce peut sembler acceptable lorsqu'elle est serrée, puis bouger après avoir été relâchée.
Guide d’usinage d’Ensinger identifie une géométrie asymétrique, une chaleur de coupe excessive et un enlèvement unilatéral important comme raisons pour évaluer le recuit intermédiaire.
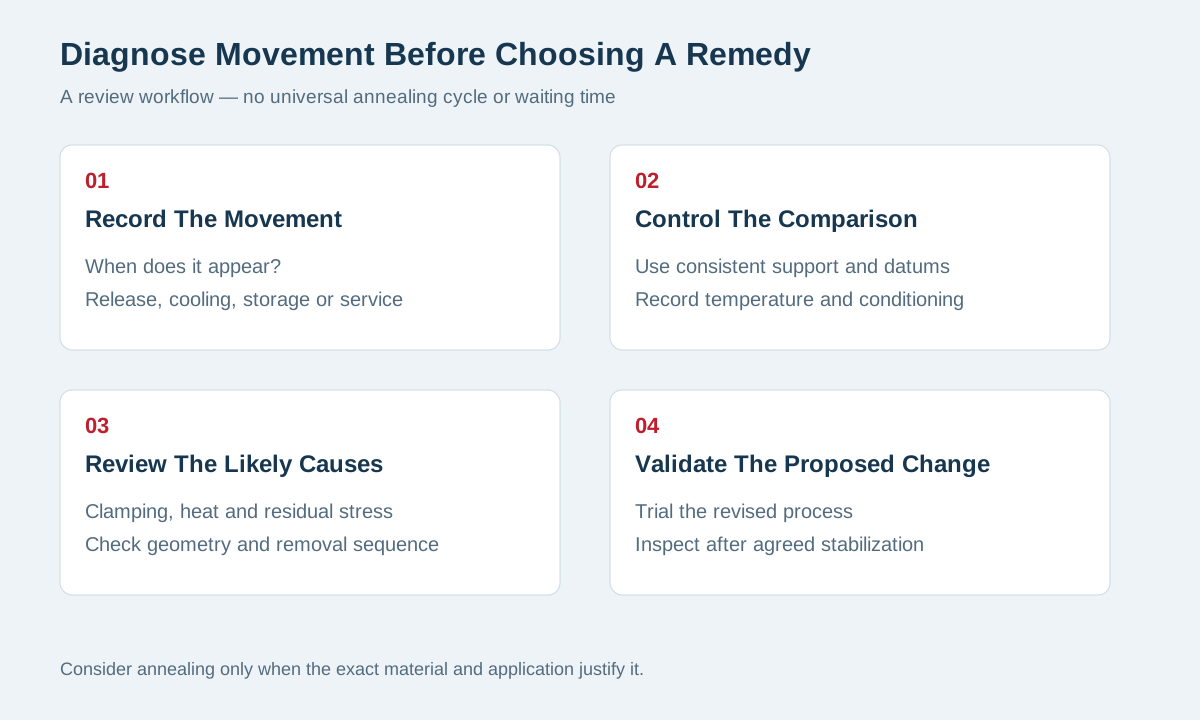
Cependant, le mouvement à lui seul ne prouve pas que le stress résiduel est à l’origine du problème. Enregistrez quand il apparaît avant de modifier le processus.
S'agit-il d'un gauchissement, d'un mouvement thermique ou d'une distorsion de serrage ?
Le timing et la répétabilité du mouvement vous aident à distinguer les différentes causes.
Utilisez ce tableau comme point de départ pour le dépannage, plutôt que comme un diagnostic basé uniquement sur l'apparence.
| Ce que vous observez | Sur quoi enquêter | Vérification suivante utile |
|---|---|---|
| Les pièces changent immédiatement après leur sortie | Déformation de serrage et contrainte résiduelle | Comparez les mesures prises en charge et sans serrage avant et après l'usinage |
| La taille change à mesure que la pièce refroidit | Différences de température et chaleur de coupe | Répéter les mesures après stabilisation thermique |
| L'arc apparaît après une poche profonde | Retrait, soutien et redistribution du stress inégaux | Vérifier l'orientation du brut et la séquence d'ébauche |
| Changements d'ajustement pendant le stockage ou l'utilisation humide | Exposition à l’humidité et historique de la température | Comparez les états de conditionnement définis |
| Différents opérateurs obtiennent des lectures différentes | Force de contact, support et configuration des données | Répétez en utilisant une méthode d'inspection documentée |
Le groupe Mitsubishi Chemical explique que l'absorption d'humidité et les changements de température peuvent affecter les dimensions et les dégagements finis.
Enregistrez l’historique de la température et du conditionnement ainsi que les mesures. Dans le cas contraire, deux rapports d'inspection peuvent décrire des états de matériaux différents.
Comment pouvez-vous réduire le gauchissement lors de l'usinage CNC du plastique ?
Vous pouvez réduire les risques en examinant ensemble la géométrie, le support, l'enlèvement de matière et la coupe thermique.
Commencez par les surfaces fonctionnelles du dessin. Identifiez les sols minces, les longs murs non soutenus, les poches profondes et les éléments nécessitant un retrait important d'un seul côté.
Demandez si les épaisseurs de parois non fonctionnelles peuvent être augmentées. Gardez la discussion liée au jeu d’assemblage, au poids et à l’objectif réel de la pièce.
Un mur plus épais n’est pas automatiquement acceptable s’il bloque un composant d’accouplement. De même, une exigence inutile de planéité peut augmenter les coûts sans améliorer la fonction.
Pour Usinage plastique CNC, mettez-vous d'accord sur ces questions de processus avant d'approuver la production :
- Comment les sections vierges et fines seront-elles prises en charge ?
- L'enlèvement peut-il être réparti entre les faces opposées lorsque la conception le permet ?
- Quelles fonctionnalités doivent rester inachevées jusqu'après l'ébauche et le démoulage ?
- Comment seront contrôlés l’affûtage des outils, l’évacuation des copeaux et l’apport de chaleur ?
- Quelles mesures seront répétées après stabilisation ?
Ces questions constituent une liste de contrôle de révision et non une recette d'usinage universelle. Votre matériel, vos dimensions et votre équipement déterminent la séquence finale.
Quand devriez-vous envisager de recuire des pièces en plastique ?
Envisagez le recuit lorsque les exigences en matière de qualité, de géométrie et de dimensions justifient une étape contrôlée de relaxation des contraintes.
Le recuit utilise un cycle de chauffage, de maintien et de refroidissement spécifique au matériau. Cela peut réduire les contraintes résiduelles, mais cela peut également modifier les dimensions.
Ne le considérez pas comme une étape finale automatique pour chaque pièce en plastique. Demandez d’abord si une meilleure assistance ou une séquence de suppression différente résout le problème.
La boîte à outils d'usinage de Mitsubishi Chemical Group décrit le recuit intermédiaire pour certaines exigences exigeantes de planéité et de géométrie asymétrique. Il conseille également de laisser suffisamment de stock pour les finitions ultérieures.
Votre séquence de révision peut donc inclure l’ébauche, le traitement contrôlé, la stabilisation et l’usinage final. Validez cette séquence sur des pièces représentatives avant de vous y fier.
Demandez au fabricant d'origine des conseils concernant la nuance exacte et l'épaisseur de la section. Ne transférez pas de programme de température entre les familles de polymères.
Confirmez également le support, l’uniformité du chauffage, les conditions de refroidissement et toutes les exigences de surface. Une instruction de traitement thermique sans ces détails laisse des variables importantes non résolues.
Le recuit peut-il résoudre tous les problèmes dimensionnels ?
Le recuit ne peut pas compenser toutes les sources de changement dimensionnel.
Une pièce peut encore se déformer sous l’effet d’une force de serrage excessive après la relaxation des contraintes. Il peut encore se dilater avec la température ou réagir à l'humidité.
Pour Composants en nylon, définissez les conditions d'humidité pertinentes avant de comparer l'ajustement. Pour les notes remplies, renseignez-vous sur les effets d'orientation plutôt que de supposer un comportement uniforme.
Ne présumez pas qu’un couvercle en plastique transparent nécessite le même traitement qu’un flan de roulement semi-cristallin épais. Utilisez des instructions et des critères d'acceptation spécifiques à votre niveau.
Si un fournisseur propose un recuit, demandez à quelle défaillance observée il répond. Convenez ensuite des mesures démontrant si le changement a fonctionné.
Comment inspecter une pièce susceptible de bouger ?
Inspectez la pièce dans un état de support, de température et de conditionnement convenu.
Définir si la réception concerne la pièce libre ou l'ensemble installé. Ces états peuvent produire différentes mesures.
Si la planéité est spécifiée, documentez la manière dont le composant repose pendant l'inspection. Évitez de forcer à plat simplement pour obtenir un résultat passager.
Pour les alésages et les parois minces, vérifiez si la force de mesure modifie la lecture. Sélectionnez l’équipement et les méthodes de contact appropriés à la fonctionnalité.
Votre plan qualité et contrôle devrait identifier les données, les dimensions critiques, les conditions de stabilisation et les exigences en matière de rapports.
Pour la préparation du dessin, consultez notre liste de contrôle des tolérances d'usinage du plastique.
Répétez les contrôles clés après la libération et après tout traitement convenu. Lorsque l’exposition au service est importante, faites la distinction entre l’acceptation dimensionnelle et la validation de l’application.
Un rapport d'inspection à température ambiante ne permet pas à lui seul d'établir les performances dans un environnement d'exploitation changeant.
Qu’est-ce que la prévention du gauchissement ajoute au coût ?
Le coût dépend des étapes du processus nécessaires pour fournir des pièces acceptables, plutôt que du seul temps d'usinage.
Un stock supplémentaire, des configurations supplémentaires, une stabilisation, un traitement et une inspection répétée peuvent augmenter le coût indiqué. Les pièces rejetées et la reprise de l’assemblage entraînent également des coûts.
Comparez les devis en utilisant la même qualité de matériau, la même révision des dessins et les mêmes conditions d'acceptation. Un prix inférieur peut refléter une interprétation différente des exigences d’inspection.
Pour une nouvelle géométrie, considérez un premier lot représentatif avant de libérer la quantité totale. Convenez de ce que le procès doit démontrer.
N'approuvez pas un traitement coûteux uniquement parce qu'il semble plus précis. Exigez un lien clair entre le traitement et vos critères d’acceptation.
Que devez-vous envoyer avec votre demande de devis ?
Envoyez les informations qui permettent à un fournisseur d’évaluer le risque de mouvement et l’état d’inspection requis.
Incluez votre dessin et votre modèle CAO, la qualité exacte, le numéro de pièce et la quantité. Identifiez les caractéristiques d'accouplement et expliquez quelles dimensions contrôlent la fonction.
Ajoutez la plage de température de fonctionnement et l’exposition à l’humidité pertinente. Indiquez si la pièce est inspectée librement supportée ou installée.
Si vous rencontrez déjà un problème, fournissez des mesures et des photographies avant et après la sortie. Incluez le temps écoulé et les conditions environnementales.
Expliquez tout traitement requis ou spécification de stock. Si celles-ci restent indécises, demandez une révision plutôt que de prescrire un processus non pris en charge.
TOPS Plastics fournit des services d'usinage du plastique basés sur des dessins. Votre demande de prix peut prendre en charge une discussion spécifique au projet sur les exigences en matière de matériaux, de géométrie et d'inspection.
Toute étape de recuit, reporting particulier ou validation supplémentaire doit être confirmé pour le devis. Ce guide ne promet pas une tolérance ou une capacité de traitement universelle.
Foire aux questions
Ces réponses clarifient les décisions courantes concernant le mouvement d'usinage, le recuit et l'inspection.
Pourquoi ma pièce en plastique est-elle plate dans le luminaire mais courbée après son retrait ?
Le serrage peut limiter la déformation qui devient visible après le relâchement. Les contraintes résiduelles peuvent également être redistribuées lors de l'enlèvement de matière.
Comparez les mesures prises en charge et desserrées et examinez la séquence d'usinage avant d'attribuer une seule cause.
Chaque pièce en plastique usinée doit-elle être recuite ?
Non. Évaluez la nuance exacte, la géométrie, l’historique des stocks et les exigences d’acceptation. Un traitement supplémentaire nécessite un objectif spécifique et des contrôles appropriés.
Le matériau prérecuit peut-il encore bouger pendant l'usinage ?
Oui. Le traitement de la matière première n'élimine pas tous les effets de la chaleur de coupe, du serrage, de l'enlèvement de matière ou des changements environnementaux.
Combien de temps les pièces doivent-elles se stabiliser avant l’inspection ?
Il n’existe pas de temps d’attente universel. Convenez des conditions en fonction de la qualité, de l'épaisseur de la section, de l'historique thermique et des mesures requises.
Pouvez-vous réparer le gauchissement en resserrant la tolérance du dessin ?
Une tolérance plus stricte définit une limite plus stricte ; cela ne supprime pas la cause sous-jacente. Examinez d’abord la conception et la faisabilité du processus.
Planifiez des pièces stables avant la production
Identifiez quand un mouvement se produit, convenez des conditions d’inspection et validez la séquence d’usinage proposée. Considérez le recuit comme une option spécifique au matériau. Pour revoir votre pièce, contactez-nous avec votre dessin, votre qualité, votre quantité et vos dimensions fonctionnelles critiques.