
Verzug bei der Kunststoffbearbeitung kann durch Eigenspannung, Schnitthitze, Klemmung oder Feuchtigkeits- und Temperaturschwankungen verursacht werden. Bevor Sie ein Mittel auswählen, müssen Sie die Ursache ermitteln. In diesem Leitfaden wird erklärt, was zu prüfen ist, wann das Glühen überprüft werden sollte und was vor der Bestellung von Präzisionskunststoffteilen zu beachten ist.
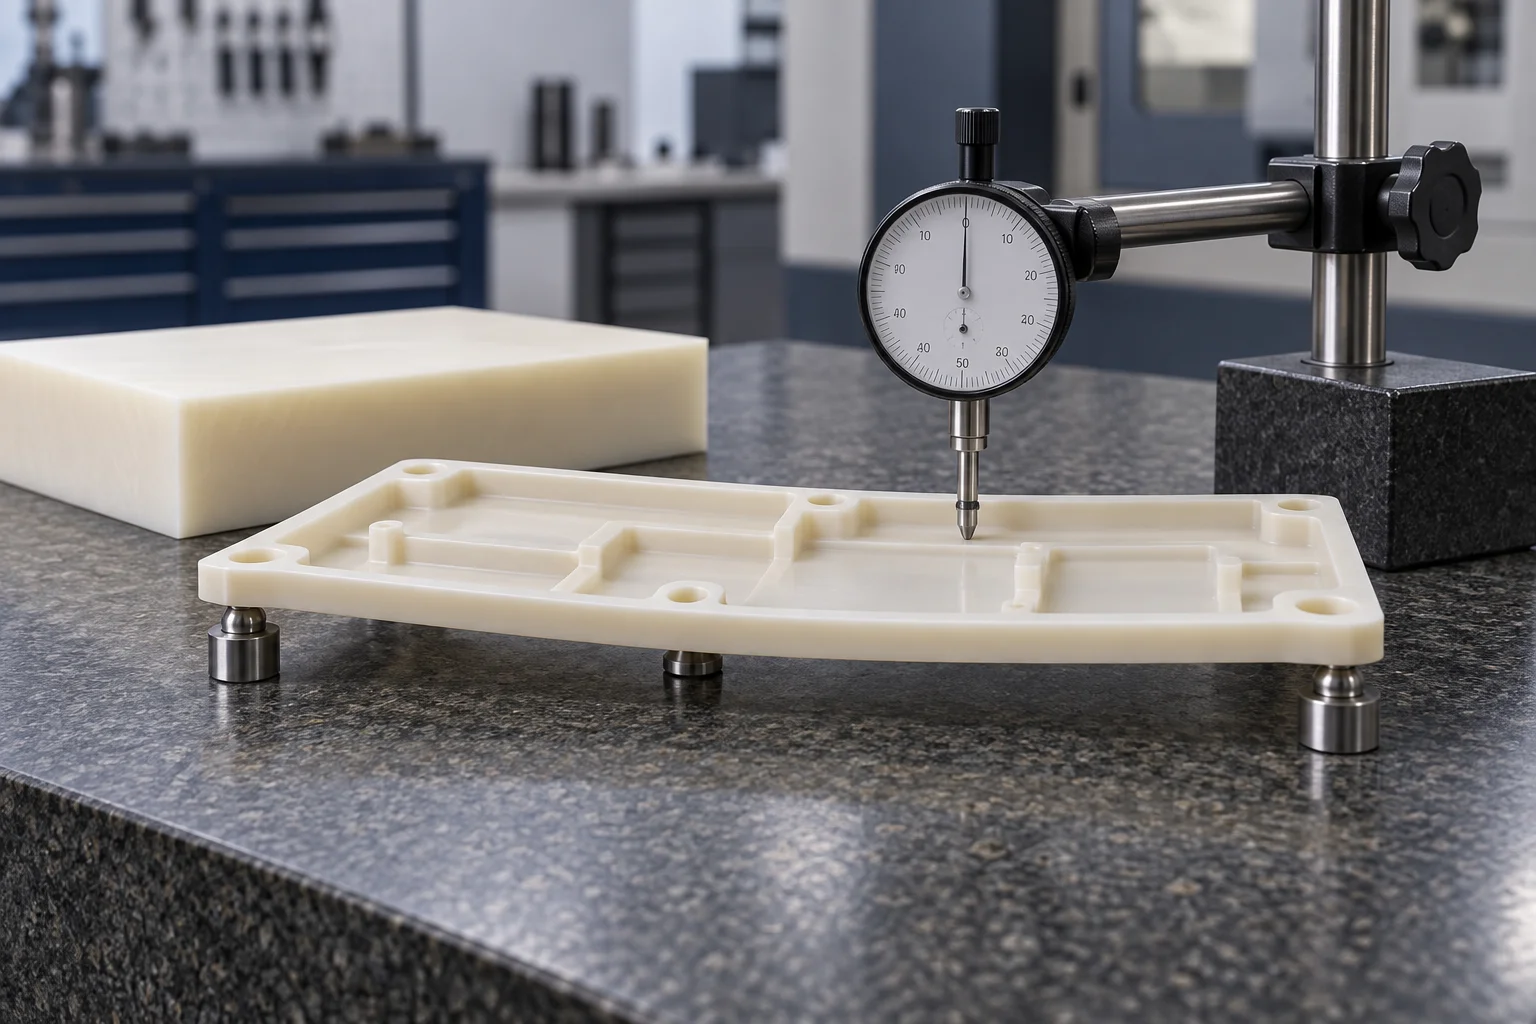
Warum verziehen sich Kunststoffteile nach der Bearbeitung?
Das Entfernen von Material kann Restspannungen neu verteilen und die Form eines Kunststoffbauteils verändern.
Die Produktion auf Lager und die vorherige Verarbeitung können zu Spannungen im Rohling führen. Tiefe Taschen und ungleichmäßiger Materialabtrag können dieses Ungleichgewicht aufdecken. Ein Teil sieht im geklemmten Zustand möglicherweise akzeptabel aus und bewegt sich nach dem Lösen.
Ensingers Bearbeitungsanleitung identifiziert asymmetrische Geometrie, übermäßige Schneidwärme und erheblichen einseitigen Abtrag als Gründe für die Bewertung des Zwischenglühens.
Bewegung allein beweist jedoch nicht, dass Eigenspannung das Problem verursacht hat. Notieren Sie, wann es angezeigt wird, bevor Sie den Prozess ändern.
Handelt es sich um einen Verzug, eine thermische Bewegung oder eine Klemmverformung?
Das Timing und die Wiederholbarkeit der Bewegung helfen Ihnen, verschiedene Ursachen zu unterscheiden.
Verwenden Sie diese Tabelle als Ausgangspunkt für die Fehlerbehebung und nicht als alleinige Diagnose anhand des Erscheinungsbilds.
| Was Sie beobachten | Was zu untersuchen ist | Nützlicher nächster Check |
|---|---|---|
| Teiländerungen unmittelbar nach Veröffentlichung | Klemmverformung und Eigenspannung | Vergleichen Sie unterstützte, ungespannte Messungen vor und nach der Bearbeitung |
| Die Größe ändert sich, wenn das Teil abkühlt | Temperaturunterschiede und Schneidhitze | Wiederholen Sie die Messungen nach der thermischen Stabilisierung |
| Bogen erscheint nach einer tiefen Tasche | Ungleichmäßige Entfernung, Unterstützung und Stressumverteilung | Überprüfen Sie die Materialausrichtung und die Schruppreihenfolge |
| Passformänderungen während der Lagerung oder des Nassgebrauchs | Feuchtigkeitseinwirkung und Temperaturverlauf | Vergleichen Sie definierte Konditionierungszustände |
| Verschiedene Bediener erhalten unterschiedliche Messwerte | Kontaktkraft, Unterstützung und Bezugspunkteinstellung | Wiederholen Sie dies mit einer dokumentierten Inspektionsmethode |
Mitsubishi Chemical Group erklärt dass Feuchtigkeitsaufnahme und Temperaturänderungen die Endabmessungen und Abstände beeinflussen können.
Zeichnen Sie neben den Messungen auch den Temperatur- und Konditionierungsverlauf auf. Andernfalls können zwei Prüfberichte unterschiedliche Materialzustände beschreiben.
Wie können Sie den Verzug bei der CNC-Bearbeitung von Kunststoffen reduzieren?
Sie können das Risiko reduzieren, indem Sie Geometrie, Unterstützung, Materialabtrag und Schneidwärme gemeinsam überprüfen.
Beginnen Sie mit den Funktionsflächen der Zeichnung. Identifizieren Sie dünne Böden, lange, nicht unterstützte Wände, tiefe Taschen und Merkmale, die eine umfangreiche einseitige Entfernung erfordern.
Fragen Sie, ob nicht funktionale Wandstärken erhöht werden können. Beschränken Sie die Diskussion auf den Montageabstand, das Gewicht und den tatsächlichen Zweck des Teils.
Eine dickere Wand ist nicht automatisch akzeptabel, wenn sie ein Gegenstück blockiert. Ebenso kann eine unnötige Ebenheitsanforderung die Kosten erhöhen, ohne die Funktion zu verbessern.
Für CNC-Kunststoffbearbeitung, vereinbaren Sie diese Prozessfragen, bevor Sie die Produktion freigeben:
- Wie werden die Roh- und Dünnschnitte unterstützt?
- Kann der Abtrag auf gegenüberliegende Flächen verteilt werden, sofern die Konstruktion dies zulässt?
- Welche Features sollten bis zum Schruppen und Freigeben unvollendet bleiben?
- Wie werden Werkzeugschärfe, Spanabfuhr und Wärmeeintrag kontrolliert?
- Welche Messungen werden nach der Stabilisierung wiederholt?
Diese Fragen bilden eine Überprüfungscheckliste und kein universelles Bearbeitungsrezept. Ihr Material, Ihre Maße und Ihre Ausstattung bestimmen den endgültigen Ablauf.
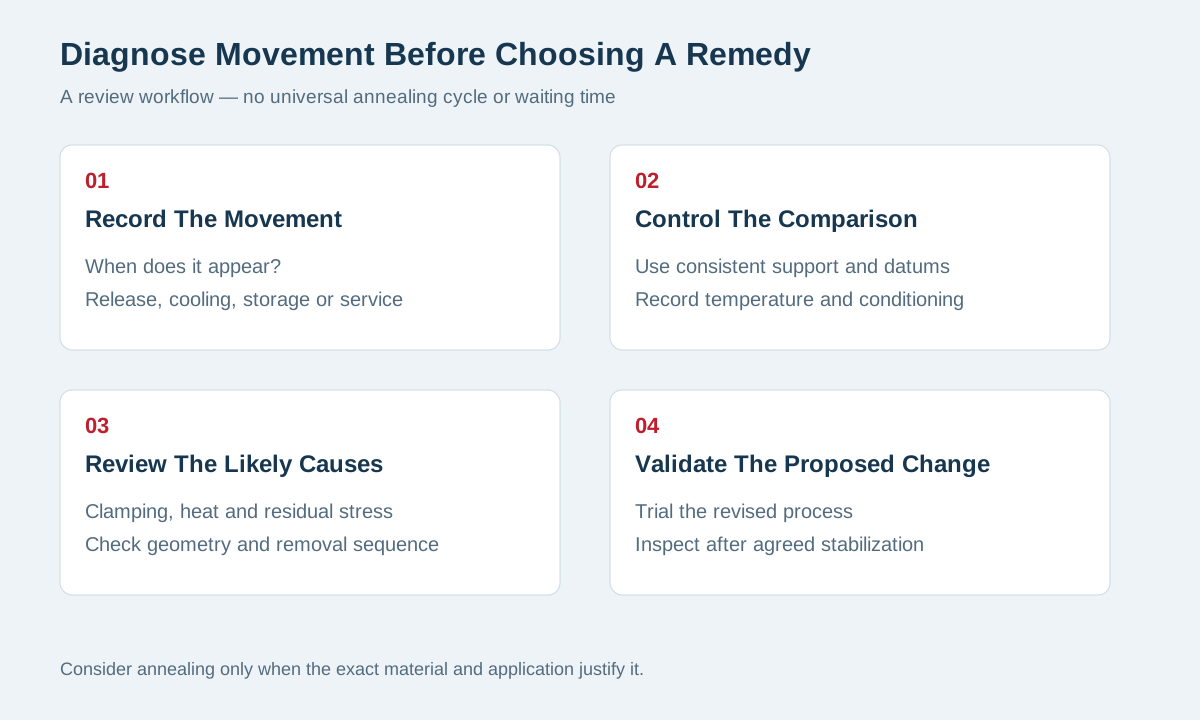
Wann sollten Sie über das Glühen von Kunststoffteilen nachdenken?
Erwägen Sie das Glühen, wenn die Anforderungen an Güte, Geometrie und Abmessung einen kontrollierten Entspannungsschritt rechtfertigen.
Beim Glühen kommt ein materialspezifischer Heiz-, Halte- und Abkühlzyklus zum Einsatz. Es kann Eigenspannungen reduzieren, aber auch Abmessungen verändern.
Betrachten Sie es nicht als automatischen letzten Schritt für jedes Kunststoffteil. Fragen Sie zunächst, ob ein besserer Support oder eine andere Entfernungsreihenfolge das Problem behebt.
Das Bearbeitungs-Toolkit der Mitsubishi Chemical Group beschreibt Zwischenglühen für bestimmte anspruchsvolle Anforderungen an Ebenheit und asymmetrische Geometrie. Außerdem empfiehlt es sich, genügend Material für die spätere Endbearbeitung übrig zu lassen.
Ihre Prüfsequenz könnte daher die Grobbearbeitung, die kontrollierte Behandlung, die Stabilisierung und die Endbearbeitung umfassen. Validieren Sie diese Reihenfolge an repräsentativen Teilen, bevor Sie sich darauf verlassen.
Bitten Sie den Materialhersteller um Hinweise zur genauen Sorte und Abschnittsdicke. Übertragen Sie keinen Temperaturplan zwischen Polymerfamilien.
Bestätigen Sie außerdem die Unterstützung, die Gleichmäßigkeit der Erwärmung, die Kühlbedingungen und etwaige Oberflächenanforderungen. Eine Wärmebehandlungsanweisung ohne diese Angaben lässt wichtige Variablen offen.
Kann Tempern jedes Dimensionsproblem lösen?
Durch das Glühen kann nicht jede Quelle von Dimensionsänderungen kompensiert werden.
Ein Teil kann sich auch nach der Spannungsentlastung unter übermäßiger Spannkraft verformen. Es kann sich immer noch mit der Temperatur ausdehnen oder auf Feuchtigkeit reagieren.
Für Nylonkomponenten, Definieren Sie den relevanten Feuchtigkeitszustand, bevor Sie die Passform vergleichen. Fragen Sie bei gefüllten Noten eher nach Orientierungseffekten als nach einheitlichem Verhalten.
Gehen Sie nicht davon aus, dass eine durchsichtige Kunststoffabdeckung die gleiche Behandlung benötigt wie ein dicker halbkristalliner Lagerrohling. Verwenden Sie klassenspezifische Anweisungen und Akzeptanzkriterien.
Wenn ein Lieferant das Glühen vorschlägt, fragen Sie, welchen beobachteten Fehler er behebt. Vereinbaren Sie dann Messungen, die zeigen, ob die Änderung funktioniert hat.
Wie sollten Sie ein Teil prüfen, das sich bewegen kann?
Überprüfen Sie das Teil in einem vereinbarten Stütz-, Temperatur- und Konditionierungszustand.
Legen Sie fest, ob die Annahme das freie Teil oder die eingebaute Baugruppe betrifft. Diese Zustände können unterschiedliche Messwerte erzeugen.
Wenn Ebenheit angegeben ist, dokumentieren Sie, wie das Bauteil während der Inspektion aufliegt. Vermeiden Sie es, es flach zu drücken, nur um ein passables Ergebnis zu erzielen.
Berücksichtigen Sie bei Bohrungen und dünnen Wänden, ob die Messkraft den Messwert verändert. Wählen Sie für die Funktion geeignete Geräte und Kontaktmethoden aus.
Ihr Qualitäts- und Prüfplan sollte Daten, kritische Abmessungen, Stabilisierungsbedingungen und Berichtsanforderungen identifizieren.
Informationen zur Zeichnungsvorbereitung finden Sie in unserem Checkliste für Kunststoffbearbeitungstoleranzen.
Wiederholen Sie die Schlüsselkontrollen nach der Freigabe und nach einer vereinbarten Behandlung. Wenn es auf die Offenlegung von Diensten ankommt, unterscheiden Sie zwischen Dimensionsakzeptanz und Anwendungsvalidierung.
Ein Prüfbericht über die Raumtemperatur allein stellt keine Leistung in einer sich ändernden Betriebsumgebung dar.
Wie hoch sind die Kosten durch die Verhinderung von Verzug?
Die Kosten hängen von den Prozessschritten ab, die zur Lieferung akzeptabler Teile erforderlich sind, und nicht nur von der Bearbeitungszeit.
Zusätzlicher Lagerbestand, zusätzliche Einstellungen, Stabilisierung, Behandlung und wiederholte Inspektionen können die angegebenen Kosten erhöhen. Auch Ausschussteile und Nacharbeiten an der Baugruppe verursachen Kosten.
Vergleichen Sie Angebote mit derselben Materialqualität, derselben Zeichnungsüberarbeitung und denselben Annahmebedingungen. Ein niedrigerer Preis spiegelt möglicherweise eine andere Auslegung der Inspektionsanforderungen wider.
Erwägen Sie für eine neue Geometrie eine repräsentative erste Charge, bevor Sie die gesamte Menge freigeben. Vereinbaren Sie, was der Prozess beweisen muss.
Billigen Sie eine kostspielige Behandlung nicht nur deshalb, weil sie präziser klingt. Erfordern einen klaren Zusammenhang zwischen der Behandlung und Ihren Akzeptanzkriterien.
Was sollten Sie mit Ihrer Angebotsanfrage senden?
Senden Sie die Informationen, die es einem Lieferanten ermöglichen, das Bewegungsrisiko und den erforderlichen Inspektionsstatus einzuschätzen.
Geben Sie Ihre Zeichnung und Ihr CAD-Modell, die genaue Sorte, Teilenummer und Menge an. Identifizieren Sie Passmerkmale und erklären Sie, welche Abmessungen die Funktion steuern.
Fügen Sie den Betriebstemperaturbereich und die entsprechende Feuchtigkeitsexposition hinzu. Geben Sie an, ob das geprüfte Teil frei gelagert oder eingebaut ist.
Wenn Sie bereits ein Problem haben, stellen Sie Messungen und Fotos von vor und nach der Veröffentlichung zur Verfügung. Berücksichtigen Sie die verstrichene Zeit und die Umgebungsbedingungen.
Erläutern Sie alle erforderlichen Behandlungs- oder Lagerspezifikationen. Wenn diese noch nicht entschieden sind, fordern Sie eine Überprüfung an, anstatt einen nicht unterstützten Prozess vorzuschreiben.
TOPS Plastics bietet zeichnungsbasierte Kunststoffbearbeitungsdienste an. Ihre Ausschreibung kann eine projektspezifische Diskussion der Material-, Geometrie- und Prüfanforderungen unterstützen.
Jeder Glühschritt, jedes spezielle Reporting oder jede zusätzliche Validierung muss für das Angebot bestätigt werden. Dieser Leitfaden verspricht keine universelle Verträglichkeit oder Behandlungsfähigkeit.
Häufig gestellte Fragen
Diese Antworten verdeutlichen häufige Entscheidungen zu Bearbeitungsbewegungen, Glühen und Inspektionen.
Warum liegt mein Kunststoffteil flach in der Vorrichtung, verbiegt sich aber nach der Freigabe?
Durch die Klemmung kann eine Verformung verhindert werden, die nach dem Lösen sichtbar wird. Auch beim Materialabtrag kann es zu einer Umverteilung der Restspannung kommen.
Vergleichen Sie unterstützte, nicht eingespannte Messungen und überprüfen Sie die Bearbeitungssequenz, bevor Sie eine einzelne Ursache zuweisen.
Sollte jedes bearbeitete Kunststoffteil geglüht werden?
Nein. Bewerten Sie die genaue Sorte, Geometrie, Lagerhistorie und Akzeptanzanforderungen. Eine zusätzliche Behandlung erfordert einen bestimmten Zweck und geeignete Kontrollen.
Kann sich vorgeglühtes Material während der Bearbeitung noch bewegen?
Ja. Durch die Materialbehandlung werden nicht alle Auswirkungen von Schneidwärme, Spannen, Materialabtrag oder Umgebungsveränderungen beseitigt.
Wie lange sollten sich Teile vor der Inspektion stabilisieren?
Es gibt keine universelle Wartezeit. Vereinbaren Sie Bedingungen basierend auf der Güteklasse, der Querschnittsdicke, der thermischen Vorgeschichte und den erforderlichen Messungen.
Können Sie den Verzug beheben, indem Sie die Zeichnungstoleranz verschärfen?
Eine engere Toleranz definiert einen strengeren Grenzwert; Die zugrunde liegende Ursache wird dadurch nicht beseitigt. Überprüfen Sie zunächst Design und Prozessdurchführbarkeit.
Planen Sie vor der Produktion stabile Teile ein
Identifizieren Sie, wann eine Bewegung auftritt, vereinbaren Sie Prüfbedingungen und validieren Sie die vorgeschlagene Bearbeitungssequenz. Behandeln Sie das Glühen als materialspezifische Option. Um Ihren Teil zu überprüfen, Kontaktieren Sie uns mit Ihrer Zeichnung, Sorte, Menge und kritischen Funktionsmaßen.