
Деформация пластмассы при механической обработке может возникнуть из-за остаточного напряжения, нагрева при резке, зажима или изменений влажности и температуры. Прежде чем выбирать средство, необходимо выявить причину. В этом руководстве объясняется, что следует проверить, когда отжиг заслуживает проверки и что следует указать перед заказом прецизионных пластиковых деталей.
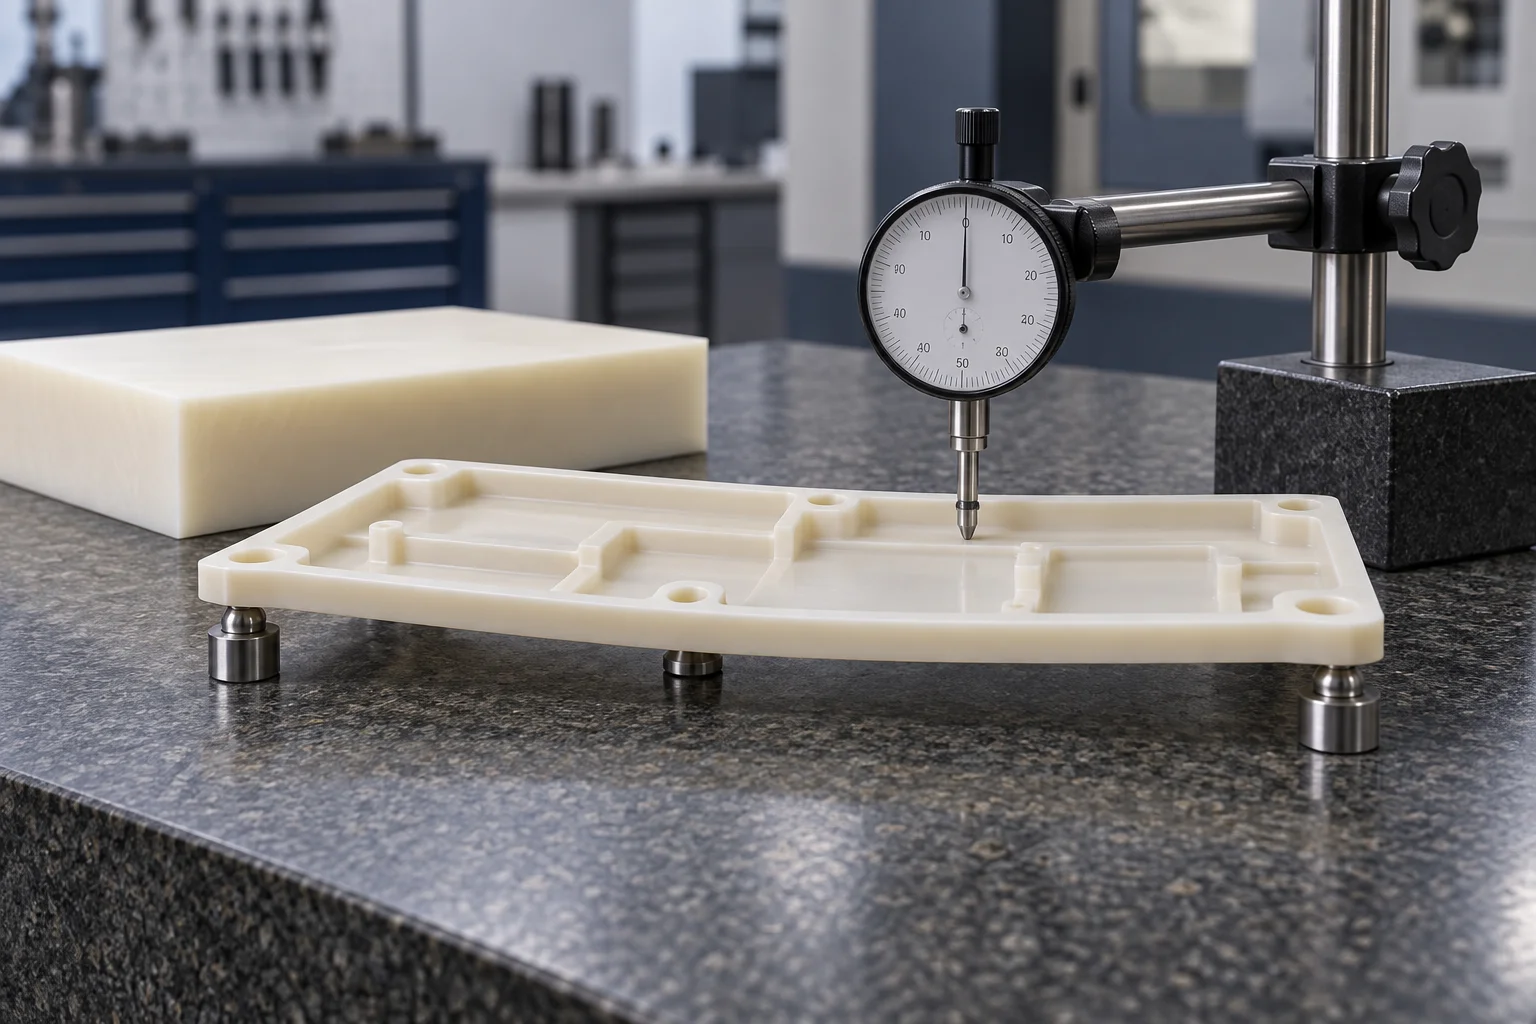
Почему пластиковые детали деформируются после механической обработки?
Удаление материала может перераспределить остаточное напряжение и изменить форму пластикового компонента.
Производство заготовки и предыдущая обработка могут вызвать напряжение внутри заготовки. Глубокие карманы и неравномерное удаление материала могут выявить этот дисбаланс. Деталь может выглядеть приемлемо, пока она зажата, а затем двигаться после освобождения.
Руководство Ensinger по обработке определяет асимметричную геометрию, чрезмерную температуру резки и значительный односторонний съем как причины для оценки промежуточного отжига.
Однако движение само по себе не доказывает, что причиной проблемы является остаточный стресс. Запишите, когда оно появится, прежде чем менять процесс.
Это коробление, тепловое движение или искажение при зажиме?
Время и повторяемость движений помогут вам разделить различные причины.
Используйте эту таблицу в качестве отправной точки для устранения неполадок, а не для диагностики только по внешнему виду.
| Что вы наблюдаете | Что исследовать | Полезная следующая проверка |
|---|---|---|
| Часть меняется сразу после релиза | Зажимная деформация и остаточные напряжения | Сравнение поддерживаемых измерений без фиксации до и после обработки. |
| Размер меняется по мере остывания детали. | Разница температур и нагрев при резке | Повторите измерения после термостабилизации. |
| Лук появляется после глубокого кармана | Неравномерное снятие, поддержка и перераспределение стресса | Проверьте ориентацию заготовки и последовательность черновой обработки. |
| Изменения посадки во время хранения или влажного использования | История воздействия влаги и температуры | Сравнить определенные состояния кондиционирования |
| Разные операторы получают разные показания | Контактная сила, поддержка и настройка исходных данных | Повторите, используя один документированный метод проверки. |
Mitsubishi Chemical Group объясняет что поглощение влаги и изменения температуры могут повлиять на готовые размеры и зазоры.
Записывайте историю температуры и кондиционирования наряду с измерениями. В противном случае два отчета о проверке могут описывать разные состояния материала.
Как можно уменьшить коробление при обработке пластика на станке с ЧПУ?
Вы можете снизить риск, одновременно проверив геометрию, опору, удаление припуска и снятие тепла.
Начните с функциональных поверхностей рисунка. Выявите тонкие полы, длинные неподдерживаемые стены, глубокие карманы и элементы, требующие существенного одностороннего удаления.
Спросите, можно ли увеличить толщину нефункциональных стенок. Держите обсуждение привязанным к зазору при сборке, весу и фактическому назначению детали.
Более толстая стенка автоматически не допускается, если она блокирует сопряженный компонент. Аналогично, ненужное требование плоскостности может увеличить стоимость без улучшения функциональности.
Для обработка пластика на станке с ЧПУ, согласуйте следующие технологические вопросы перед утверждением производства:
- Как будет поддерживаться заготовка и тонкие секции?
- Можно ли распределить удаление между противоположными гранями, если это позволяет конструкция?
- Какие детали должны оставаться незавершенными до завершения черновой обработки и выпуска?
- Как будет контролироваться острота инструмента, эвакуация стружки и подвод тепла?
- Какие измерения будут повторяться после стабилизации?
Эти вопросы составляют контрольный список, а не универсальный рецепт обработки. Ваш материал, размеры и оборудование определяют окончательную последовательность.
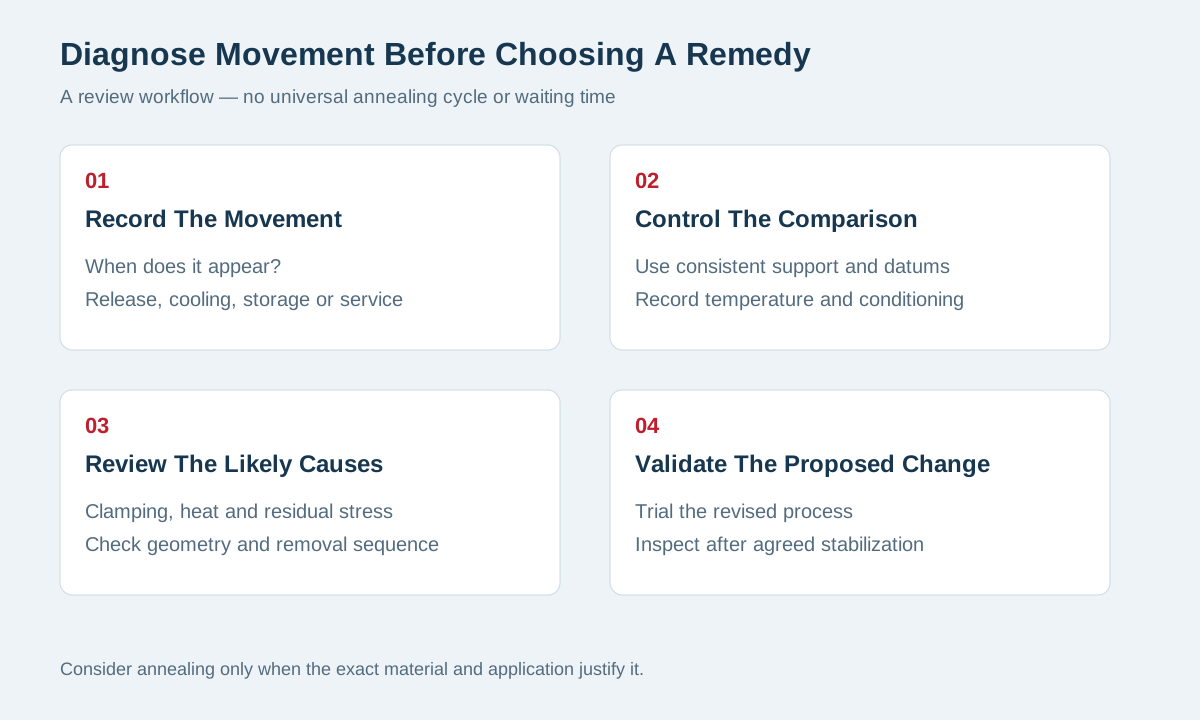
Когда следует рассмотреть возможность отжига пластиковых деталей?
Рассмотрите возможность отжига, когда требования к марке, геометрии и размерам оправдывают контролируемый этап снятия напряжений.
При отжиге используется специфичный для материала цикл нагрева, выдержки и охлаждения. Это может уменьшить остаточное напряжение, но также может изменить размеры.
Не рассматривайте это как автоматический финальный этап для каждой пластиковой детали. Сначала спросите, решит ли проблему улучшенная поддержка или другая последовательность удаления.
Набор инструментов для обработки Mitsubishi Chemical Group описывает промежуточный отжиг для удовлетворения определенных требований к плоскостности и асимметричной геометрии. Также советуется оставить достаточный запас для последующей отделки.
Поэтому ваша последовательность проверки может включать черновую обработку, контролируемую обработку, стабилизацию и чистовую обработку. Прежде чем полагаться на нее, проверьте эту последовательность на репрезентативных частях.
Обратитесь к производителю заготовок за инструкциями по точному сорту и толщине профиля. Не передавайте температурный режим между семействами полимеров.
Также подтвердите поддержку, равномерность нагрева, условия охлаждения и любые требования к поверхности. Инструкция по термообработке без этих подробностей оставляет нерешенными важные переменные.
Может ли отжиг решить любую размерную проблему?
Отжиг не может компенсировать все источники изменения размеров.
Деталь все еще может деформироваться под действием чрезмерной силы зажима после снятия напряжения. Он все еще может расширяться при изменении температуры или реагировать на влагу.
Для Нейлоновые компоненты, определите соответствующие условия влажности, прежде чем сравнивать соответствие. В случае заполненных оценок спрашивайте об эффектах ориентации, а не о единообразии поведения.
Не думайте, что прозрачная пластиковая крышка требует такого же обращения, как и толстая полукристаллическая заготовка подшипника. Используйте инструкции и критерии приемки для конкретных классов.
Если поставщик предлагает отжиг, спросите, какой наблюдаемый дефект он устраняет. Затем договоритесь об измерениях, которые покажут, сработало ли изменение.
Как следует осматривать деталь, которая может двигаться?
Осмотрите деталь в согласованном состоянии опоры, температуры и кондиционирования.
Определите, касается ли приемка свободной детали или установленного узла. Эти состояния могут производить разные измерения.
Если задана плоскостность, задокументируйте, как компонент лежит во время проверки. Не делайте это просто ради получения удовлетворительного результата.
При работе с отверстиями и тонкими стенками учитывайте, влияет ли измерительная сила на показания. Выберите оборудование и способы связи, соответствующие данной функции.
Ваш план качества и контроля следует определить исходные данные, критические параметры, условия стабилизации и требования к отчетности.
Для подготовки чертежей ознакомьтесь с нашим Контрольный список допусков обработки пластика.
Повторите проверку ключей после выпуска и после любого согласованного лечения. Там, где важно воздействие услуги, следует отличать размерную приемку от проверки приложения.
Отчет о проверке при комнатной температуре сам по себе не позволяет определить производительность в меняющихся условиях эксплуатации.
Что увеличивает стоимость предотвращения коробления?
Стоимость зависит от этапов процесса, необходимых для изготовления приемлемых деталей, а не только от времени обработки.
Дополнительный запас, дополнительные настройки, стабилизация, обработка и повторный осмотр могут увеличить указанную стоимость. Отбракованные детали и переделка сборки также имеют затраты.
Сравните предложения с использованием одной и той же марки материала, версии чертежа и условий приемки. Более низкая цена может отражать иную интерпретацию требований проверки.
Для новой геометрии рассмотрите репрезентативную первую партию, прежде чем выпускать полное количество. Договоритесь о том, что должен продемонстрировать суд.
Не одобряйте дорогостоящее лечение только потому, что оно звучит точнее. Требуйте четкой связи между лечением и вашими критериями приемлемости.
Что вы должны отправить с вашим запросом предложения?
Отправьте информацию, которая позволит поставщику оценить риск перемещения и требуемый статус проверки.
Укажите свой чертеж и модель САПР, точный класс, номер детали и количество. Определить особенности сопряжения и объяснить, какие размеры контролируют функцию.
Добавьте диапазон рабочих температур и соответствующее воздействие влаги. Укажите, проверяемая ли деталь свободно поддерживается или установлена.
Если у вас уже есть проблема, предоставьте размеры и фотографии до и после выпуска. Укажите прошедшее время и условия окружающей среды.
Объясните необходимую обработку или характеристики запасов. Если они остаются нерешенными, запросите пересмотр, а не предписывайте неподдерживаемый процесс.
TOPS Plastics предоставляет услуги по обработке пластмасс на основе чертежей. Ваш запрос предложения может способствовать обсуждению требований к материалам, геометрии и контролю конкретного проекта.
Любой этап отжига, специальная отчетность или дополнительная проверка должны быть подтверждены для предложения. Это руководство не обещает универсальной толерантности или возможности лечения.
Часто задаваемые вопросы
Эти ответы проясняют общие решения относительно перемещения, отжига и контроля.
Почему моя пластиковая деталь в креплении плоская, но после освобождения прогибается?
Зажатие может сдерживать деформацию, которая становится видимой после освобождения. Остаточные напряжения также могут перераспределяться во время удаления материала.
Сравните поддерживаемые, незафиксированные измерения и просмотрите последовательность обработки, прежде чем назначать единственную причину.
Должна ли каждая обработанная пластиковая деталь подвергаться отжигу?
Нет. Оцените точную марку, геометрию, историю наличия на складе и требования приемки. Дополнительное лечение требует конкретной цели и подходящего контроля.
Может ли предварительно отожженная заготовка двигаться во время обработки?
Да. Обработка заготовки не устраняет все последствия нагрева при резке, зажима, удаления материала или изменений окружающей среды.
Как долго должны стабилизироваться детали перед проверкой?
Универсального времени ожидания не существует. Согласуйте условия на основе марки, толщины сечения, термической истории и необходимых измерений.
Можете ли вы исправить коробление, ужесточив допуск рисунка?
Более жесткий допуск определяет более строгий предел; это не устраняет основную причину. Сначала рассмотрите проект и осуществимость процесса.
Планируйте стабильные детали до начала производства
Определите, когда происходит движение, согласуйте условия проверки и подтвердите предложенную последовательность обработки. Рассматривайте отжиг как вариант, зависящий от материала. Чтобы просмотреть свою часть, свяжитесь с нами с вашим чертежом, маркой, количеством и важными функциональными размерами.