
Die Oberflächenbearbeitung von CNC-Kunststoffen sollte beschreiben, was jede Oberfläche leisten muss und wie Sie sie akzeptieren. Rauheit, sichtbare Werkzeugspuren, Ebenheit und Transparenz sind unterschiedliche Anforderungen. Definieren Sie diese separat, bevor Sie Polieren oder strengere Bearbeitungsgrenzen anfordern, und vereinbaren Sie dann einen praktischen Inspektionsplan.
Was bedeutet die Oberflächenbeschaffenheit eines Kunststoffteils?
Die Oberflächenbeschaffenheit kann die Textur oder das Erscheinungsbild beschreiben, Ihre Zeichnung sollte jedoch die spezifische Anforderung angeben.
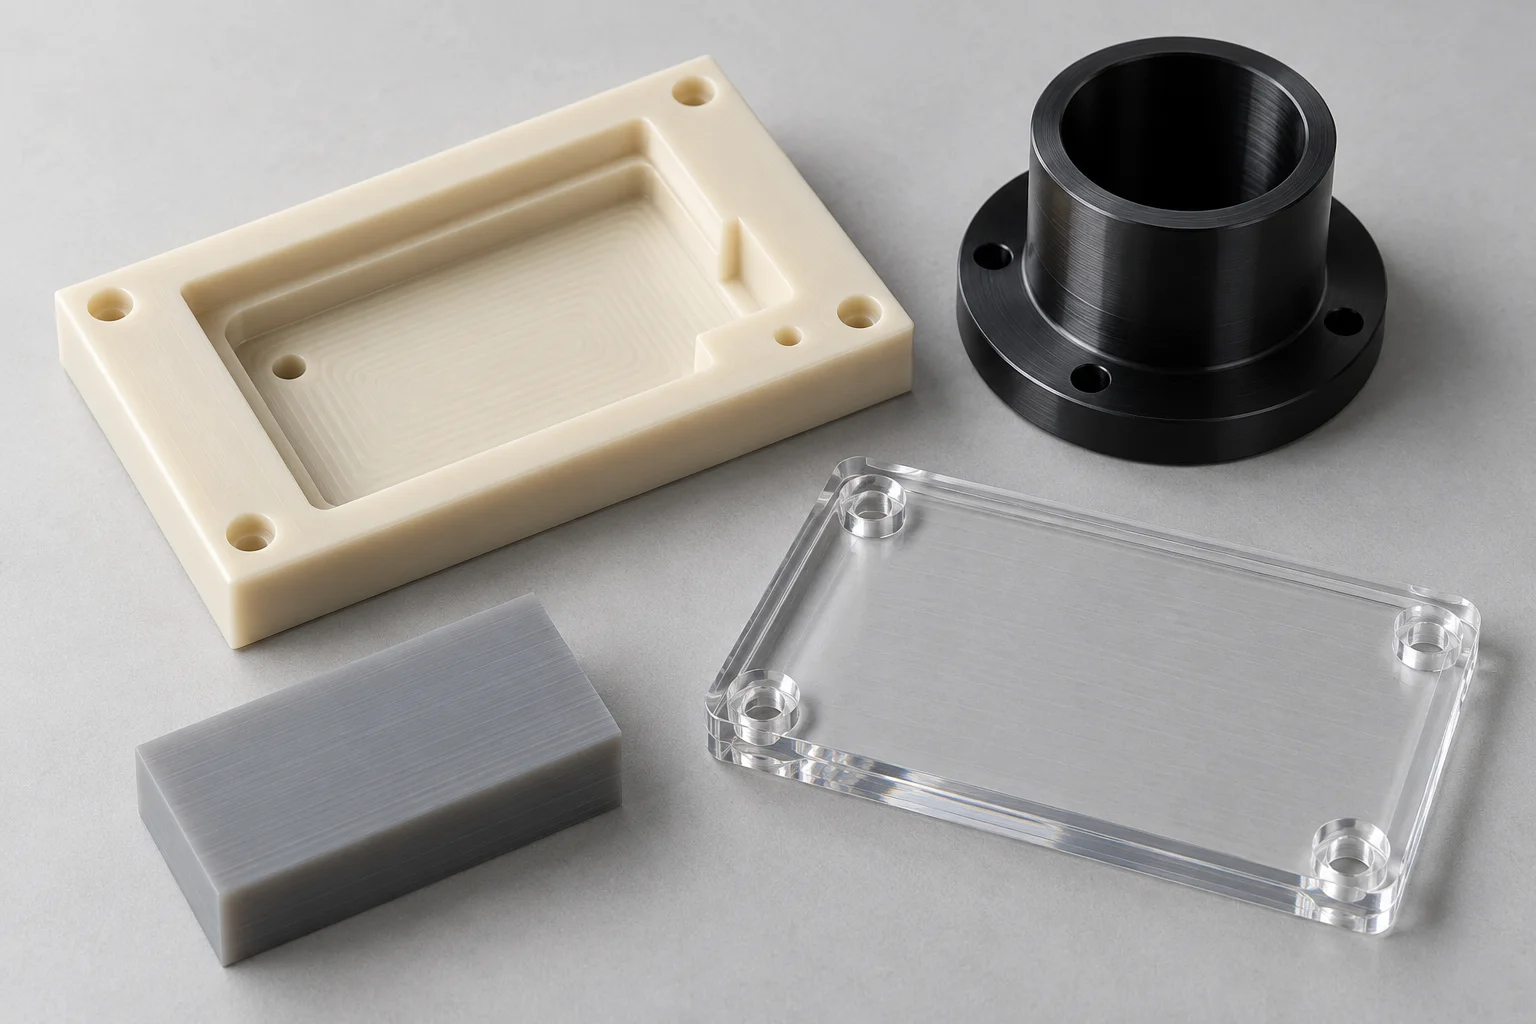
Eine gedrehte Hülle, eine gefräste Tasche und eine transparente Abdeckung dienen unterschiedlichen Zwecken. Sie benötigen nicht automatisch die gleiche Oberflächenbehandlung.
Fragen Sie, ob eine Oberfläche gleitet, abdichtet, ein anderes Bauteil fixiert oder sichtbar bleibt. Verwenden Sie diese Funktion, um die Akzeptanzkriterien zu bestimmen.
„Glatte Oberfläche“ lässt dem Lieferanten zu viel Interpretationsspielraum. Es identifiziert keinen gemessenen Parameter, zulässige Mängel oder Betrachtungsbedingungen.
Für CNC-Kunststoffbearbeitung, markieren Sie die relevanten Flächen und erläutern Sie anhand der Zeichnung deren Funktion.
Unterscheiden Sie dann den Herstellungsprozess vom Ergebnis. Die Spezifikation des Polierens allein legt noch nicht fest, welche Leistung das fertige Bauteil erbringen muss.
Wie unterscheiden sich Rauheit, Form und Aussehen?
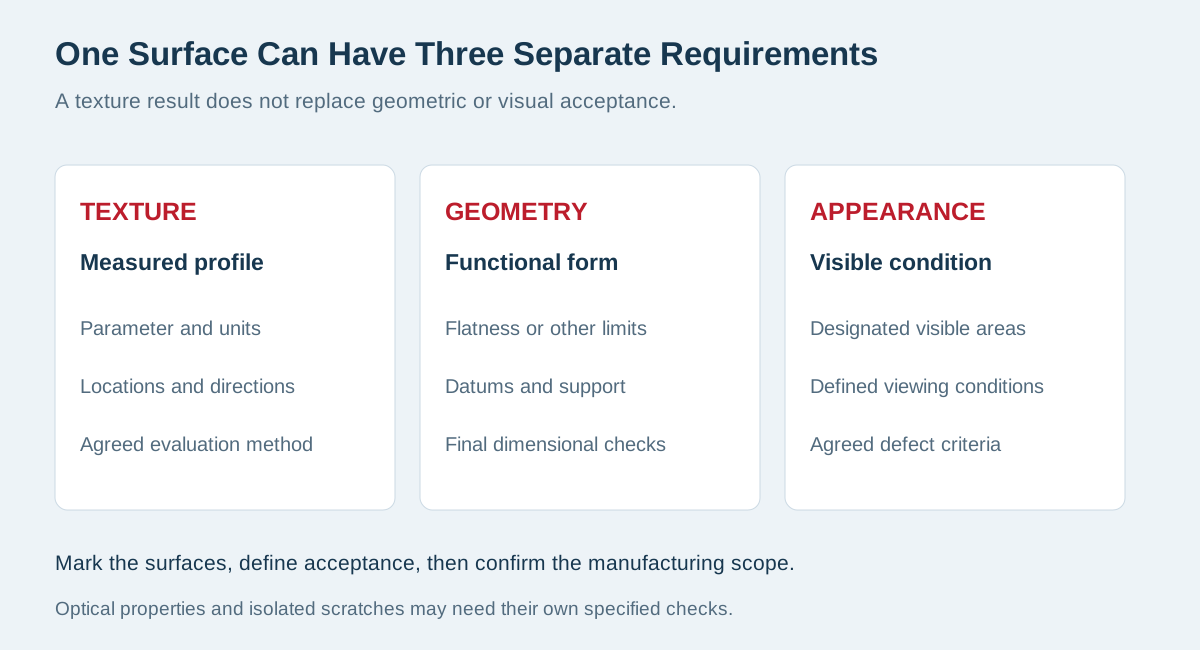
Behandeln Sie Oberflächenbeschaffenheit, geometrische Form und visuelle Erscheinung als separate Akzeptanzkategorien.
Eine Oberfläche kann einen Rauheitsgrenzwert erfüllen, aber die Ebenheitsanforderung nicht erfüllen. Ebenso stellt eine akzeptable Texturablesung keine Transparenz her.
Verwenden Sie diese Tabelle, um die Fragen zu trennen, bevor Sie eine Inspektionsmethode auswählen.
| Anforderung | Was Sie definieren müssen |
|---|---|
| Profilrauheit | Parameter, Einheiten, Grenzwert, anwendbare Norm und Messbedingungen |
| Formular | Relevante Ebenheit, Geradheit oder andere geometrische Anforderungen |
| Erscheinungsbild der Werkzeugmarkierung | Welche Oberflächen sind sichtbar und welches Muster ist akzeptabel? |
| Vereinzelte Mängel | Vereinbarte Grenzwerte für Kratzer, Dellen, Grate oder andere spezifizierte Schäden |
| Transparenz | Betrachtungsbereich, optische oder visuelle Kriterien und Bewertungsmethode |
| Randzustand | Erforderlicher Kantenbruch, Radius oder Einschränkungen bei scharfen Merkmalen |
Diese Kategorien können sich in ihrer Funktion überschneiden, es handelt sich jedoch nicht um austauschbare Maße. Halten Sie ihre Abnahmeprotokolle unterscheidbar.
Wenn das Erscheinungsbild wichtig ist, legen Sie eine genehmigte Referenz und eine schriftliche Bewertungsmethode vor. Ein Foto allein vermittelt möglicherweise nicht die vollständige Anforderung.
Was sagen Ihnen Ra und Rz?
Ra und Rz beschreiben verschiedene Aspekte eines gemessenen Rauheitsprofils. Verwenden Sie daher den in Ihrer Zeichnung angegebenen Parameter.
Ra stellt einen arithmetischen Mittelwert der absoluten Profilabweichungen dar. Rz ist ein höhenbasierter Parameter, der gemäß der geltenden Definition und Norm interpretiert wird.
Mitutoyos Rauheitsreferenz unterscheidet Parameter und identifiziert Messbedingungen, die die Interpretation beeinflussen.
Ersetzen Sie eine Rz-Anforderung nicht durch eine Ra-Zahl unter Verwendung eines angenommenen universellen Verhältnisses. Behalten Sie den angegebenen Parameter und die angegebene Methode bei.
Geben Sie auch die Einheiten an. Mikrometer und Mikrozoll beschreiben unterschiedliche Maßstäbe, auch wenn die angezeigten Zahlen ähnlich aussehen.
Wenn eine ältere Zeichnung die Definition unklar lässt, bitten Sie um Klarstellung, bevor Sie ein Angebot abgeben oder eine Inspektion durchführen. Übernehmen Sie nicht stillschweigend einen bevorzugten Standard.
Ein Parameter ist nur dann nützlich, wenn beide Parteien die von ihm beschriebene Oberfläche und Messung verstehen.
Warum können zwei Rauheitswerte nicht übereinstimmen?
Die Messwerte können abweichen, wenn die Messorte, Richtungen oder Auswertungseinstellungen unterschiedlich sind.
Überprüfen Sie das tatsächliche Messprotokoll, bevor Sie zu dem Schluss kommen, dass eines der Instrumente falsch ist. Vergleiche Gleiches mit Gleichem.
In Mitutoyos Referenz werden Auswertungslängen, Filterung und stiftbezogene Messbedingungen erörtert. Ihre vereinbarte Methode sollte die relevanten Einstellungen beheben.
Notieren Sie die Spurrichtung relativ zum Bearbeitungsmuster. Identifizieren Sie die gemessenen Standorte, anstatt nur einen einzigen Endwert zu melden.
Stellen Sie bei kleinen oder gebogenen Merkmalen sicher, dass die vorgeschlagene Ausrüstung den erforderlichen Bereich erreichen kann. Eine unzugängliche Beschriftung muss vor der Produktion überprüft werden.
Vermeiden Sie Messungen über eine Kante oder ein nicht zusammenhängendes Merkmal, es sei denn, die Methode erfordert dies. Definieren Sie Ausschlüsse, anstatt nachträglich geeignete Traces auszuwählen.
Ihr Abnahmeplan sollte wiederholte Messungen sinnvoll machen. Es sollte nicht darauf ankommen, dass der Bediener errät, wo der Konstrukteur messen wollte.
Was kann die Bearbeitung vor der sekundären Endbearbeitung steuern?
Bearbeitungsoptionen beeinflussen die erreichbare Oberfläche. Überprüfen Sie diese daher, bevor Sie einen separaten Endbearbeitungsvorgang hinzufügen.
Bearbeitungsleitfaden der Mitsubishi Chemical Group befasst sich mit dem Zustand der Schneidwerkzeuge, der Werkzeuggeometrie und den Herstellungsmethoden für seine technischen Kunststoffe.
Besprechen Sie die Eignung des Werkzeugs, die Unterstützung und das Spanmanagement für das ausgewählte Material. Vermeiden Sie es, ein Rezept für die Metallzerspanung zu kopieren, ohne dessen Relevanz zu prüfen.
Häufig gestellte Fragen zur Bearbeitung von Ensinger verbindet außerdem geeignete Bearbeitungsbedingungen mit Oberflächenqualität und Maßkontrolle.
Diese Grundsätze unterstützen eine Prozessüberprüfung; Sie garantieren nicht einen Endwert für jede Sorte oder Geometrie.
Für Kunststofffräsen, Taschenböden, Wände und alle ausgewiesenen Funktionsflächen separat identifizieren.
Für Kunststoffdrehen, Identifizieren Sie Bohrungen, Zapfen und Stirnflächen, die eine eindeutige Abnahme erfordern.
Bitten Sie den Lieferanten, die Machbarkeit zu bestätigen, anstatt davon auszugehen, dass alle Oberflächen identische Zugangs- und Schnittbedingungen haben.
Wann sollten Sie das Polieren von Kunststoffen bewerten?
Bewerten Sie das Polieren, wenn eine identifizierte Oberflächenanforderung einen geeigneten Sekundärprozess rechtfertigt.
Der Wunsch nach zusätzlichem Glanz sollte nicht automatisch die Anforderungen an die funktionale Bearbeitung ersetzen. Erklären Sie das beabsichtigte Ergebnis und die beteiligten Oberflächen.
Für Kunststoffpolieren, bestätigen Sie das vorgeschlagene Material, den Prozessumfang und die endgültige Abnahme vor dem Angebot.
Gehen Sie nicht davon aus, dass jeder Kunststoff oder jede Geometrie auf die gleiche Methode reagiert. Fragen Sie nach, welche Oberflächen konsequent behandelt werden können.
Identifizieren Sie auch Features, die ihre Abmessungen oder Kanten beibehalten müssen. Jeder vorgeschlagene sekundäre Betrieb muss anhand dieser Anforderungen überprüft werden.
Wenn die Endbearbeitung nach der Maßprüfung erfolgt, entscheiden Sie, welche Prüfungen anschließend wiederholt werden müssen. Die Reihenfolge sollte mit der Endteilabnahme übereinstimmen.
Vermeiden Sie die Angabe eines Prozessnamens als Ersatz für ein Ergebnis. Eine klare Abnahmevoraussetzung gibt Lieferanten die Möglichkeit, praktische Alternativen zu besprechen.
Beweist ein klares oder glänzendes Teil die optische Qualität?
Visuelle Klarheit oder Glanz allein stellen keine vollständige optische Leistungsspezifikation dar.
An Schutzabdeckung, Sichtfenster und optische Komponente können unterschiedliche Anforderungen gestellt werden. Geben Sie an, welche Rolle auf Ihren Teil zutrifft.
Für Acryl / PMMA-Komponenten, Identifizieren Sie den Sichtbereich und die relevanten Oberflächen, einschließlich der Kanten, wo nötig.
Entscheiden Sie, ob die Abnahme eine visuelle Referenz, eine definierte Sichtkontrolle oder spezifizierte Instrumentenmessungen verwendet. Vermeiden Sie es, die Unterscheidung ungelöst zu lassen.
Wenn Sie numerische optische Eigenschaften benötigen, identifizieren Sie die vom verantwortlichen Designteam bereitgestellten Methoden und Akzeptanzwerte.
Schließen Sie diese Eigenschaften nicht aus einem Produktfoto ab. Beleuchtung und Hintergrund können das Aussehen einer transparenten Probe verändern.
Ebenso stellt ein polierter Umfang nicht den Zustand jeder breiten Fläche fest. Markieren Sie die benötigten Bereiche einzeln.
Wie sollten Sie die Akzeptanz kosmetischer Mittel festlegen?
Legen Sie die kosmetische Akzeptanz anhand definierter Oberflächen, Betrachtungsbedingungen und vereinbarter Fehlerkriterien fest.
Beginnen Sie mit der Identifizierung von Oberflächen, die bei normalem Gebrauch sichtbar sind. Innenflächen müssen möglicherweise anders behandelt werden als eine freiliegende Gehäuseplatte.
Geben Sie an, wie die Inspektion durchgeführt wird, einschließlich relevanter Beleuchtungs-, Abstands- oder Vergrößerungsanforderungen. Verwenden Sie für Ihre Anwendung zugelassene Werte.
Definieren Sie, wie einzelne Kratzer oder Gebrauchsspuren bewertet werden. Gehen Sie nicht davon aus, dass ein Rauheitsgrenzwert jeden kosmetischen Defekt abdeckt.
Eine genehmigte Probe kann die Kommunikation unterstützen, aber ihre Identität und ihren Zustand unter Kontrolle halten. Ersetzen Sie mehrdeutige oder beschädigte Referenzen durch einen vereinbarten Prozess.
Wenn Fotos verwendet werden, behalten Sie deren Zweck als unterstützende Information bei. Ein sich ändernder Kamerawinkel sollte nicht darüber entscheiden, ob eine Charge durchkommt.
Bitten Sie Lieferanten, die Anforderung im Angebot zu bestätigen. Die Erfüllung kosmetischer Erwartungen nach der Entbindung ist für alle schwieriger.
Welche wesentlichen Details beeinflussen die Bewertung?
Geben Sie die genaue Sorte und relevante Lagerbestandsinformationen an, bevor Sie einen Lieferanten um die Bestätigung einer Endbearbeitungsanforderung bitten.
Ein Familienname beschreibt nicht jeden Füllstoff, jede Modifikation oder jede Farbangabe. Notieren Sie bei Bedarf die genehmigte Lieferantenbezeichnung.
Für Delrin/POM-BearbeitungIdentifizieren Sie die gewünschte Qualität, anstatt sich nur auf eine allgemeine Acetalbeschreibung zu verlassen.
Übertragen Sie die Genehmigung nicht von einem Material auf ein anderes, ohne die Anforderung zu prüfen. Ein ähnlich aussehendes Muster ist kein Beweis für eine gleichwertige Akzeptanz.
Wenn sich das Material ändert, aktualisieren Sie den Prozess und die Inspektionsbesprechung gemeinsam. Sorgen Sie dafür, dass die Ersetzungsgenehmigung bis zur Zeichnungsrevision nachvollziehbar ist.
Für umfassendere Auswahlfragen nutzen Sie unsere Leitfaden zur Auswahl technischer Kunststoffe bevor Sie den Oberflächenbedarf festlegen.
Vermeiden Sie es, Material ausschließlich für das Erscheinungsbild eines Fotos auszuwählen. Das Bauteil muss weiterhin seinen mechanischen und umweltbezogenen Anforderungen genügen.
Was sollte ein Plan zur Oberflächenbeschaffenheitsprüfung beinhalten?
Ihr Prüfplan sollte jede spezifizierte Oberfläche mit einer definierten Prüf- und Abnahmeregel verbinden.
Beginnen Sie mit einer markierten Zeichnung oder Merkmalsliste. Getrennte gemessene Textur, Geometrie, kosmetische Prüfungen und etwaige spezielle optische Auswertungen.
Identifizieren Sie die für das Material und die Funktion geeignete Ausrüstung und Methode. Bestätigen Sie, dass die Messung von Kontakt oder Support die Bewertung nicht ungültig macht.
Definieren Sie dann die Probenorte, die Berichtspflichten und die Inspektionsphase. Notieren Sie, ob Messungen vor oder nach der Nachbearbeitung erfolgen.
Nutzen Sie unsere Qualitäts- und Inspektionsseite projektspezifische Fragen zu organisieren, anstatt davon auszugehen, dass jeder Test enthalten ist.
Der Lieferant sollte den vereinbarten Umfang im Angebot bestätigen. Sonderausstattungen, externe Laborarbeiten oder zusätzliche Gutachten bedürfen der ausdrücklichen Vereinbarung.
Halten Sie den Abschlussbericht mit dem Material, der Zeichnungsrevision und der Charge verknüpft. Andernfalls kann eine vorbeikommende Zahl ihren Kontext verlieren.
Behalten Sie die dimensionale Akzeptanz im gleichen Plan bei
Überprüfen Sie gemeinsam Abmessungen und Oberflächenanforderungen, wenn sekundäre Arbeiten Auswirkungen auf die Funktionsmerkmale haben können.
Identifizieren Sie, welche Dimensionen eine abschließende Überprüfung erfordern und wer jede Prozessänderung genehmigt. Behandeln Sie separate Berichte nicht als unabhängige Aktivitäten.
Unser Checkliste für Toleranzen bei der Kunststoffbearbeitung hilft bei der Organisation der umfassenderen RFQ- und Inspektionsdiskussion.
Wenn die Oberflächenanforderung mit einer Kanten- oder Maßanforderung in Konflikt steht, lösen Sie den Konflikt vor der Produktion. Der Betreiber sollte nicht stillschweigend entscheiden.
Wie würden Sie eine Angebotsanfrage für eine transparente Abdeckung prüfen?
Unterteilen Sie eine transparente Abdeckung in funktionale und sichtbare Flächen und weisen Sie jeder Fläche eine entsprechende Akzeptanz zu.
Stellen Sie sich eine hypothetische, bearbeitete, durchsichtige Abdeckung mit Befestigungslöchern und einem Sichtbereich vor. Dies ist ein illustratives Beispiel, kein Kundenfall.
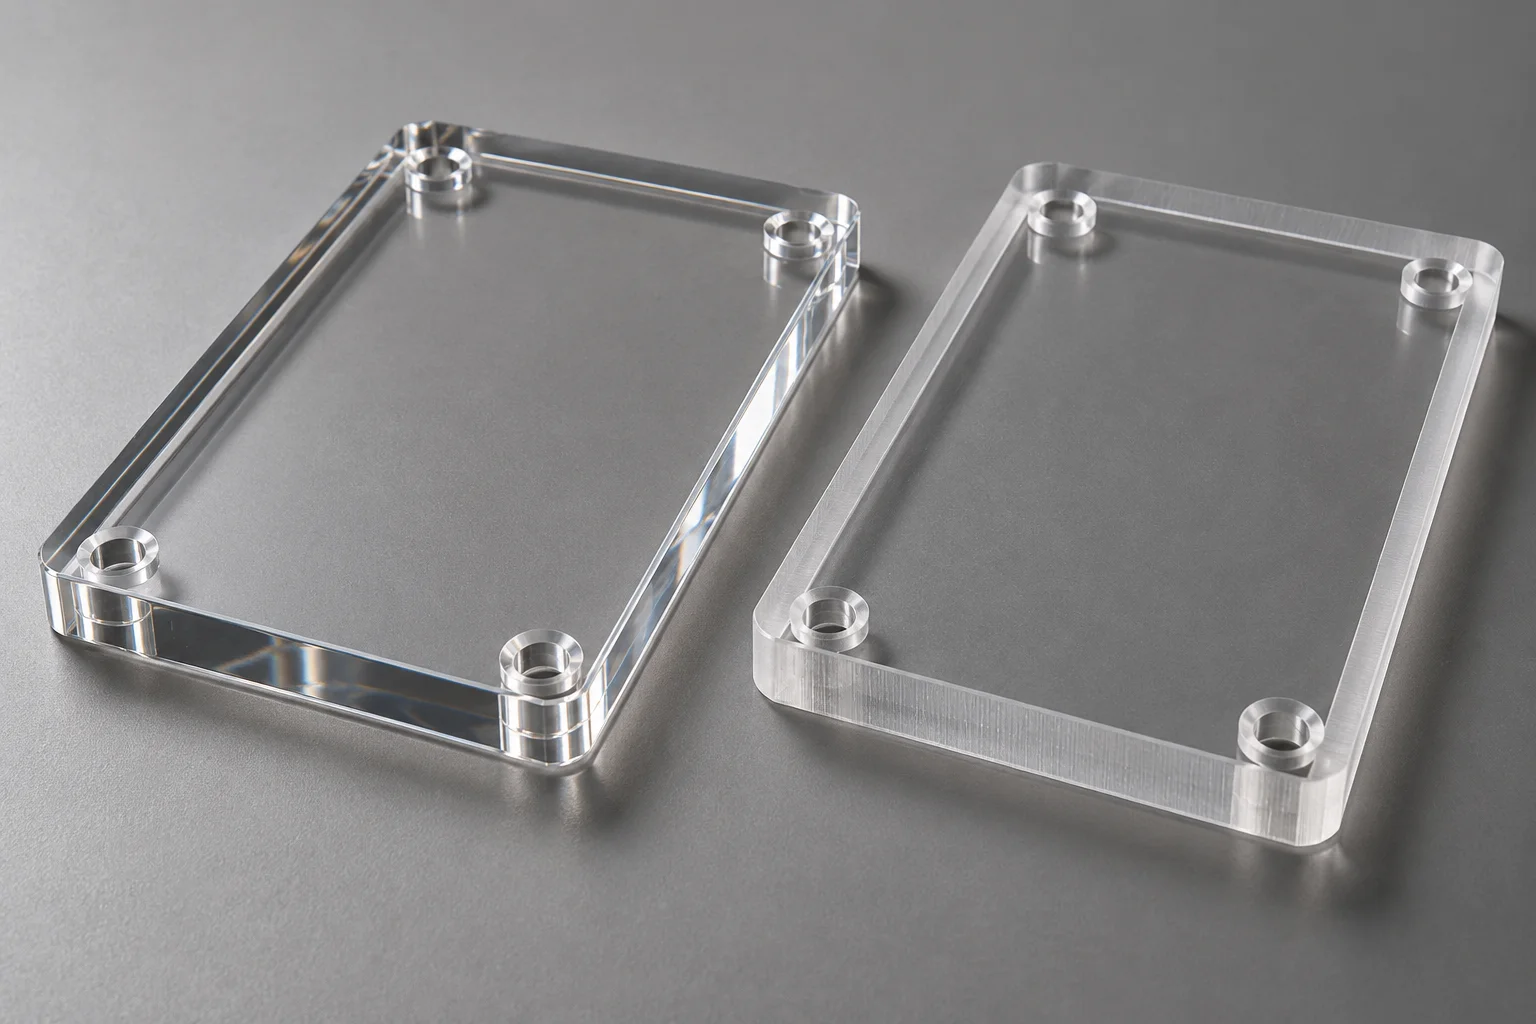
Bestätigen Sie zunächst die genaue Material- und Zeichnungsrevision. Markieren Sie den Sichtbereich, die Breitflächen, den Umfang und die Montagemerkmale.
Stellen Sie anschließend fest, ob die Abdeckung lediglich Geräte schützt oder eine bestimmte optische Funktion erfüllt. Die Antwort ändert die erforderlichen Beweise.
Geben Sie alle Anforderungen an das Polieren des Umfangs getrennt von den Anforderungen an die Breitfläche an. Bestätigen Sie, wie nahegelegene Löcher und Kanten geschützt und überprüft werden.
Dann einigen Sie sich auf Aussehensreferenzen und etwaige maßvolle Abnahmen. Schließen Sie abschließende Maßkontrollen ein, wenn der vorgeschlagene Prozess sie erfordert.
Genehmigen Sie ein repräsentatives Muster, bevor Sie sich auf eine Produktionsinterpretation verlassen. Halten Sie das genehmigte Muster und die schriftlichen Kriterien in Verbindung.
Ein Foto mit einem attraktiven Cover kann das Konzept veranschaulichen. Es stellt keine garantierte Produktionsqualität oder gemessene optische Eigenschaft dar.
Was verursacht Streitigkeiten über die Oberflächenbeschaffenheit bei der Lieferung?
Streitigkeiten entstehen oft dann, wenn Zeichnung, Muster und Prüfmethode unterschiedliche Erwartungen beschreiben.
Nutzen Sie diese Checkliste, um Lücken vor der Bestellung zu identifizieren.
| Lieferproblem | Klärung zur Lösung |
|---|---|
| Die gemessene Rauheit ist unterschiedlich | Vergleichen Sie Parameter, Einheiten, Standorte, Richtungen und Auswertungseinstellungen |
| Sichtbare Schnittspuren wurden abgelehnt | Überprüfen Sie die vorgesehenen kosmetischen Oberflächen und vereinbarten Erscheinungsbildkriterien |
| Klarer Teil sieht anders aus | Bestätigen Sie die Betrachtungsbedingungen und die angegebenen optischen bzw. visuellen Anforderungen |
| Abmessung der polierten Kante in Frage gestellt | Überprüfen Sie die endgültige Maßabnahme und den Umfang des Sekundärprozesses |
| Trotz vorübergehender Rauheit wurde ein Kratzer gefunden | Bewerten Sie die separate Anforderung für isolierte Fehler |
Dabei handelt es sich um Untersuchungshinweise, nicht um Diagnosen anhand eines Fotos. Bewahren Sie gegebenenfalls Proben, Berichte und Bearbeitungsunterlagen auf.
Beheben Sie die Ursache, bevor Sie den Prozess ändern. Andernfalls kann es bei einer überarbeiteten Charge unter anderen Prüfbedingungen zu denselben Abweichungen kommen.
Wie wirkt sich die Oberflächenbeschaffenheit auf die angebotenen Kosten aus?
Die Kosten hängen von den Oberflächen, Vorgängen und Überprüfungen ab, die zur Erfüllung der vereinbarten Spezifikation erforderlich sind.
Eine selektive funktionale Beschreibung unterscheidet sich von der Anwendung einer anspruchsvollen Anforderung auf die gesamte Komponente. Markieren Sie die erforderlichen Bereiche deutlich.
Fragen Sie, ob das Angebot eine Nachbearbeitung, Hinweise zum Aussehen, eine spezielle Inspektion und eine schützende Handhabung umfasst. Halten Sie Ausschlüsse sichtbar.
Ermitteln Sie bei Probeaufträgen, wer Muster genehmigt und welche Genehmigungen abgedeckt sind. Die Probenannahme sollte die Produktionskriterien nicht undefiniert lassen.
Vermeiden Sie es, jede Oberflächenanforderung zu verschärfen, nur um präzise zu wirken. Ebenso wenig darf eine funktionale Anforderung entfernt werden, nur um das erste Zitat zu reduzieren.
Vergleichen Sie Lieferanten mit demselben Material, derselben Zeichnungsversion, derselben Menge und derselben Abnahmemethode. Unterschiedliche Annahmen können zu irreführenden Preisvergleichen führen.
Es gibt keinen universellen Preisaufschlag für ein „poliertes Kunststoffteil“. Fordern Sie ein projektspezifisches Angebot mit definiertem Umfang an.
Was sollten Sie an TOPS Plastics senden?
Senden Sie die Zeichnungs- und Abnahmeinformationen, die zur gemeinsamen Überprüfung von Fertigung und Inspektion erforderlich sind.
Berücksichtigen Sie CAD, genaue Materialqualität, Menge und kritische Abmessungen. Identifizieren Sie jede Oberfläche, die eine besondere Textur, Optik oder optische Akzeptanz erfordert.
Geben Sie geltende Standards, Parametergrenzen und alle genehmigten Referenzen an. Geben Sie an, ob ein Nachpolieren erforderlich oder zur Diskussion steht.
TOPS Plastics bietet zeichnungsbasierte Kunststoffbearbeitungsdienste an. Spezifische Oberflächenbeschaffenheit, Polierumfang und Inspektionsanforderungen müssen im Angebot bestätigt werden.
Gehen Sie nicht davon aus, dass numerische optische Prüfungen oder spezielle Oberflächenmesstechnik automatisch enthalten sind. Fordern Sie eine Bestätigung an, wenn Ihr Design dies erfordert.
Vereinbaren Sie vor der Produktion die endgültige Zeichnungsüberarbeitung, Musterfreigaben und den Berichtsumfang. Dieser Datensatz unterstützt konsistente Nachbestellungen.
Häufig gestellte Fragen
Diese Antworten trennen allgemeine Oberflächenanforderungen, ohne einen universellen Rauheitswert oder ein Polierergebnis zu versprechen.
Ist ein niedrigerer Ra für mein Kunststoffteil immer besser?
Nicht automatisch. Wählen Sie die Anforderung aus der Funktion aus und bestätigen Sie dann die Herstellbarkeit und Prüfung. Eine niedrigere Zahl allein führt nicht zu einer besseren Leistung.
Kann ich Rz mit einem festen Verhältnis in Ra umrechnen?
Verwenden Sie kein universelles Verhältnis zur Akzeptanz. Behalten Sie die in der entsprechenden Zeichnung und Methode angegebenen Parameter und Definitionen bei.
Bedeutet eine bestandene Rauheitsprüfung, dass keine Kratzer vorhanden sind?
Nein. Definieren Sie isolierte kosmetische Mängel separat, wenn sie von Bedeutung sind. Ein gemessenes Texturergebnis bewertet nicht jede Oberflächenposition.
Garantiert Polieren optische Klarheit?
Nein. Geben Sie vor der Vereinbarung des Prozesses die tatsächlichen optischen bzw. visuellen Anforderungen, das Material, die Oberflächen und die Bewertungsmethode an.
Sollten alle Gesichter den gleichen Hinweis auf das Ziel erhalten?
Nur wenn das Design es erfordert. Trennen Sie funktionale, kosmetische und unkritische Oberflächen, damit Lieferanten einen angemessenen Umfang angeben können.
Geben Sie das Ergebnis an, bevor Sie den Prozess auswählen
Definieren Sie die Funktion, messbaren Anforderungen und visuellen Kriterien jeder Oberfläche. Vereinbaren Sie eine Inspektion, bevor Sie die Bearbeitung oder das Polieren genehmigen. Um Ihren Teil zu überprüfen, Kontaktieren Sie uns mit Zeichnung, Sorte, Menge und Oberflächenanforderungen.