
La finition de surface en plastique CNC doit décrire ce que chaque surface doit faire et comment vous l'accepterez. La rugosité, les marques d'outils visibles, la planéité et la transparence sont des exigences différentes. Définissez-les séparément avant de demander des limites de polissage ou d'usinage plus strictes, puis convenez d'un plan de contrôle pratique.
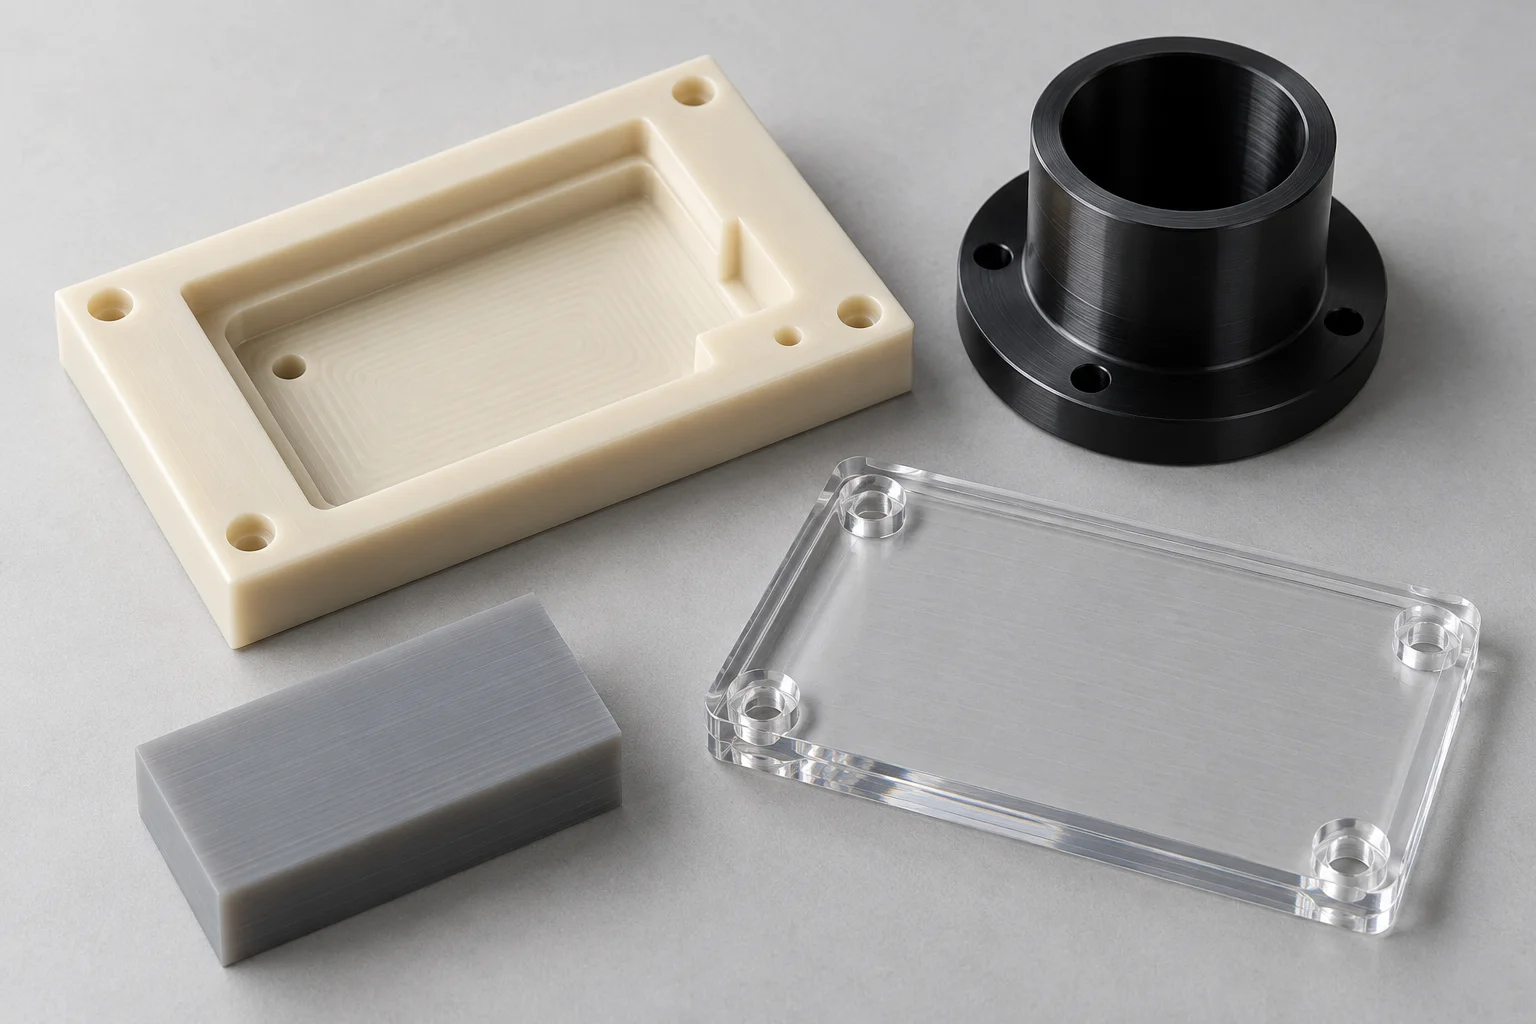
Que signifie la finition de surface sur une pièce en plastique ?
La finition de surface peut décrire la texture ou l'apparence, mais votre dessin doit identifier l'exigence spécifique.
Une pochette tournée, une poche fraisée et un couvercle transparent servent à différentes fins. Ils ne nécessitent pas automatiquement le même traitement de surface.
Demandez si une surface glisse, scelle, localise un autre composant ou reste visible. Utilisez cette fonction pour déterminer les critères d'acceptation.
« Finition lisse » laisse trop d'interprétation au fournisseur. Il n'identifie pas un paramètre mesuré, des défauts admissibles ou des conditions de visualisation.
Pour Usinage plastique CNC, marquez les surfaces concernées et expliquez leur fonction à côté du dessin.
Distinguez ensuite le processus de fabrication du résultat. La spécification du polissage à elle seule ne permet pas de déterminer ce que le composant fini doit accomplir.
En quoi la rugosité, la forme et l’apparence diffèrent-elles ?
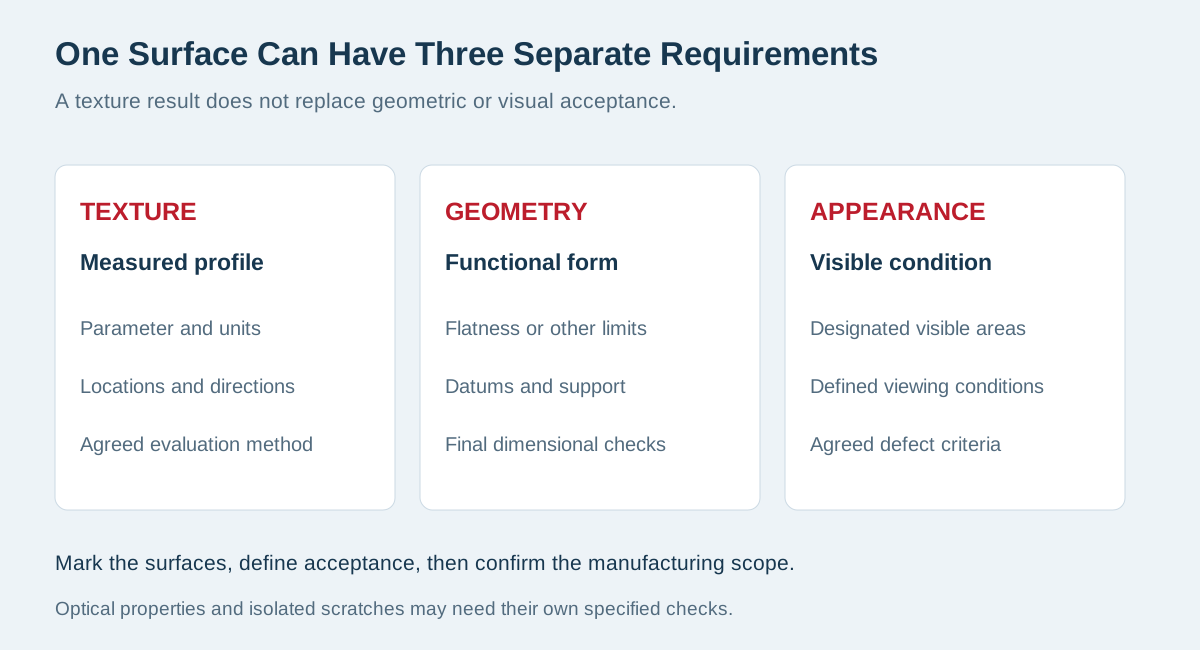
Traitez la texture de la surface, la forme géométrique et l’apparence visuelle comme des catégories d’acceptation distinctes.
Une surface peut respecter une limite de rugosité mais ne pas répondre à une exigence de planéité. De même, une lecture de texture acceptable n’établit pas la transparence.
Utilisez ce tableau pour séparer les questions avant de sélectionner une méthode d'inspection.
| Exigence | Ce que vous devez définir |
|---|---|
| Rugosité du profil | Paramètre, unités, limite, norme applicable et conditions de mesure |
| Formulaire | Planéité, rectitude ou autre exigence géométrique pertinente |
| Aspect des marques d'outils | Quelles surfaces sont visibles et quel motif est acceptable |
| Défauts isolés | Limites convenues pour les rayures, bosses, bavures ou autres dommages spécifiés |
| Transparence | Zone de visualisation, critères optiques ou visuels et méthode d'évaluation |
| État des bords | Rupture de bord, rayon ou restrictions requis sur les éléments pointus |
Ces catégories peuvent se chevaucher en fonction, mais ce ne sont pas des mesures interchangeables. Gardez leurs dossiers d’acceptation distincts.
Si l’apparence est importante, fournissez une référence approuvée et une méthode d’évaluation écrite. Une photographie à elle seule peut ne pas répondre à toutes les exigences.
Que vous disent Ra et Rz ?
Ra et Rz décrivent différents aspects d'un profil de rugosité mesuré, utilisez donc le paramètre spécifié par votre dessin.
Ra représente une moyenne arithmétique des écarts absolus du profil. Rz est un paramètre basé sur la hauteur interprété selon la définition et la norme applicables.
La référence de rugosité de Mitutoyo distingue les paramètres et identifie les conditions de mesure qui affectent l'interprétation.
Ne remplacez pas une exigence Rz par un nombre Ra en utilisant un rapport universel supposé. Conservez le paramètre et la méthode spécifiés ensemble.
Indiquez également les unités. Les micromètres et les micropouces décrivent différentes échelles, même lorsque les nombres affichés se ressemblent.
Si un dessin existant laisse la définition floue, demandez des éclaircissements avant de citer ou d'inspecter. N’adoptez pas silencieusement une norme préférée.
Un paramètre n'est utile que lorsque les deux parties comprennent la surface et la mesure qu'elle décrit.
Pourquoi deux lectures de rugosité peuvent-elles être en désaccord ?
Les lectures peuvent différer lorsque les emplacements de mesure, les directions ou les paramètres d'évaluation diffèrent.
Vérifiez l'enregistrement des mesures réelles avant de conclure que l'un ou l'autre des instruments est erroné. Comparez ce qui est comparable.
La référence de Mitutoyo traite des longueurs d'évaluation, du filtrage et des conditions de mesure liées au stylet. La méthode que vous avez convenue devrait résoudre les paramètres pertinents.
Enregistrez la direction du tracé par rapport au motif d'usinage. Identifiez les emplacements mesurés au lieu de rapporter une seule valeur finale.
Pour les éléments petits ou courbes, confirmer que l’équipement proposé peut accéder à la zone requise. Une légende inaccessible doit être examinée avant la production.
Évitez de mesurer sur un bord ou une caractéristique sans rapport, à moins que la méthode ne l'exige. Définissez des exclusions plutôt que de sélectionner des traces pratiques par la suite.
Votre plan d'acceptation doit donner du sens aux mesures répétées. Cela ne devrait pas dépendre du fait que l'opérateur devine où le concepteur avait l'intention de mesurer.
Que peut contrôler l’usinage avant la finition secondaire ?
Les choix d'usinage influencent la surface réalisable, alors examinez-les avant d'ajouter une opération de finition distincte.
Guide d'usinage de Mitsubishi Chemical Group traite de l'état des outils de coupe, de la géométrie des outils et des méthodes de fabrication de ses plastiques techniques.
Discutez de l’adéquation des outils, du support et de la gestion des copeaux pour le matériau sélectionné. Évitez de copier une recette de découpe de métal sans vérifier sa pertinence.
FAQ usinage Ensinger associe également des conditions d'usinage appropriées à la qualité de surface et au contrôle dimensionnel.
Ces principes soutiennent une révision des processus ; ils ne garantissent pas une valeur de finition pour chaque nuance ou géométrie.
Pour fraisage du plastique, identifiez séparément les planchers de poche, les murs et toutes les faces fonctionnelles désignées.
Pour tournage du plastique, identifiez les alésages, les tourillons et les faces d'extrémité qui nécessitent une acceptation distincte.
Demandez au fournisseur de confirmer la faisabilité plutôt que de supposer que toutes les surfaces partagent des conditions d'accès et de coupe identiques.
Quand devriez-vous évaluer le polissage du plastique ?
Évaluer le polissage lorsqu’un besoin de surface identifié justifie un processus secondaire approprié.
Une demande de brillance supplémentaire ne doit pas automatiquement remplacer les exigences fonctionnelles d’usinage. Expliquez le résultat attendu et les surfaces impliquées.
Pour polissage du plastique, confirmez le matériel proposé, la portée du processus et l'acceptation finale avant le devis.
Ne présumez pas que chaque plastique ou géométrie répond à la même méthode. Demandez quelles surfaces peuvent être traitées de manière cohérente.
Identifiez également les entités qui doivent conserver leurs dimensions ou leurs bords. Toute opération secondaire proposée doit être examinée par rapport à ces exigences.
Si la finition a lieu après l'inspection dimensionnelle, décidez quelles vérifications doivent être répétées par la suite. La séquence doit correspondre à l'acceptation de la partie finale.
Évitez de spécifier un nom de processus en remplacement d'un résultat. Une exigence d'acceptation claire permet aux fournisseurs de discuter d'alternatives pratiques.
Une pièce transparente ou brillante prouve-t-elle la qualité optique ?
La clarté visuelle ou la brillance ne suffisent pas à établir une spécification complète de performances optiques.
Un capot de protection, une fenêtre d'inspection et un composant optique peuvent avoir des exigences différentes. Indiquez quel rôle s’applique à votre rôle.
Pour Composants acryliques / PMMA, identifiez la zone de visualisation et les surfaces pertinentes, y compris les bords si nécessaire.
Décidez si l'acceptation utilise une référence visuelle, un contrôle de visualisation défini ou des mesures instrumentales spécifiées. Évitez de laisser la distinction en suspens.
Si vous avez besoin de propriétés optiques numériques, identifiez les méthodes et les valeurs d'acceptation fournies par l'équipe de conception responsable.
Ne déduisez pas ces propriétés d’une photographie du produit. L'éclairage et l'arrière-plan peuvent modifier l'apparence d'un échantillon transparent.
De même, un périmètre poli n’établit pas l’état de chaque large face. Marquez les zones requises individuellement.
Comment devez-vous spécifier l’acceptation cosmétique ?
Spécifiez l'acceptation cosmétique en utilisant des surfaces définies, des conditions de visualisation et des critères de défaut convenus.
Commencez par identifier les surfaces visibles en utilisation normale. Les faces internes peuvent nécessiter un traitement différent de celui d'un panneau de boîtier exposé.
Indiquez comment l’inspection sera effectuée, y compris les exigences pertinentes en matière d’éclairage, de distance ou de grossissement. Utilisez les valeurs approuvées pour votre application.
Définissez la manière dont les rayures isolées ou les marques de manipulation sont évaluées. Ne présumez pas qu’une limite de rugosité couvre tous les défauts esthétiques.
Un échantillon approuvé peut faciliter la communication, tout en gardant son identité et son état sous contrôle. Remplacez les références ambiguës ou endommagées via un processus convenu.
Si des photographies sont utilisées, conservez leur fonction d’information à l’appui. Un angle de caméra changeant ne devrait pas déterminer si un lot réussit.
Demandez aux fournisseurs de confirmer l’exigence lors du devis. Répondre aux attentes esthétiques après la livraison est plus difficile pour tout le monde.
Quels détails importants affectent l’examen ?
Fournissez la qualité exacte et les informations de stock pertinentes avant de demander à un fournisseur de confirmer une exigence de finition.
Un nom de famille ne décrit pas chaque charge, modification ou spécification de couleur. Enregistrez la désignation du fournisseur approuvé si nécessaire.
Pour Usinage Delrin / POM, identifiez la qualité prévue au lieu de vous fier uniquement à une description générale de l'acétal.
Ne transférez pas l’approbation d’un matériau à un autre sans avoir examiné les exigences. Un échantillon d’apparence similaire ne constitue pas une preuve d’acceptation équivalente.
Si le matériau change, mettez à jour ensemble la discussion sur le processus et l’inspection. Gardez l’approbation de substitution traçable jusqu’à la révision du dessin.
Pour des questions de sélection plus larges, utilisez notre guide de sélection ingénierie-plastique avant de finaliser le besoin en surface.
Évitez de choisir le matériau uniquement pour obtenir l’apparence d’une photographie. Le composant doit encore satisfaire à ses exigences mécaniques et environnementales.
Que doit inclure un plan d’inspection de la finition de surface ?
Votre plan d'inspection doit relier chaque surface spécifiée à une règle de contrôle et d'acceptation définie.
Commencez par un dessin marqué ou une liste de fonctionnalités. Séparez la texture mesurée, la géométrie, les contrôles cosmétiques et toute évaluation optique spéciale.
Identifier l'équipement et la méthode appropriés au matériau et à la fonctionnalité. Confirmez que la mesure du contact ou du soutien n’invalide pas l’évaluation.
Définissez ensuite les emplacements des échantillons, les exigences en matière de reporting et l’étape d’inspection. Enregistrez si les mesures ont lieu avant ou après la finition secondaire.
Utilisez notre page de qualité et d'inspection pour organiser des questions spécifiques au projet plutôt que de supposer que chaque test est inclus.
Le fournisseur doit confirmer l'étendue convenue dans l'offre. Les équipements spéciaux, les travaux de laboratoire externes ou les rapports supplémentaires nécessitent un accord explicite.
Conservez le rapport final lié au matériau, à la révision du dessin et au lot. Sinon, un numéro qui passe peut perdre son contexte.
Conserver l'acceptation dimensionnelle dans le même plan
Examinez ensemble les dimensions et les exigences de surface lorsque des travaux secondaires peuvent affecter les caractéristiques fonctionnelles.
Identifiez les dimensions qui nécessitent une vérification finale et qui approuve tout changement de processus. Ne traitez pas des rapports distincts comme des activités sans rapport.
Notre liste de contrôle des tolérances d'usinage du plastique aide à organiser la discussion plus large sur la demande de prix et l’inspection.
Si les exigences de surface entrent en conflit avec une exigence de bord ou de dimension, résolvez le conflit avant la production. L’opérateur ne doit pas choisir en silence.
Comment examineriez-vous une demande de prix à couverture transparente ?
Divisez un couvercle transparent en surfaces fonctionnelles et visibles, puis attribuez l'acceptation appropriée à chacune.
Considérons un hypothétique couvercle transparent usiné avec des trous de montage et une zone de visualisation. Il s'agit d'un exemple illustratif et non d'un cas client.
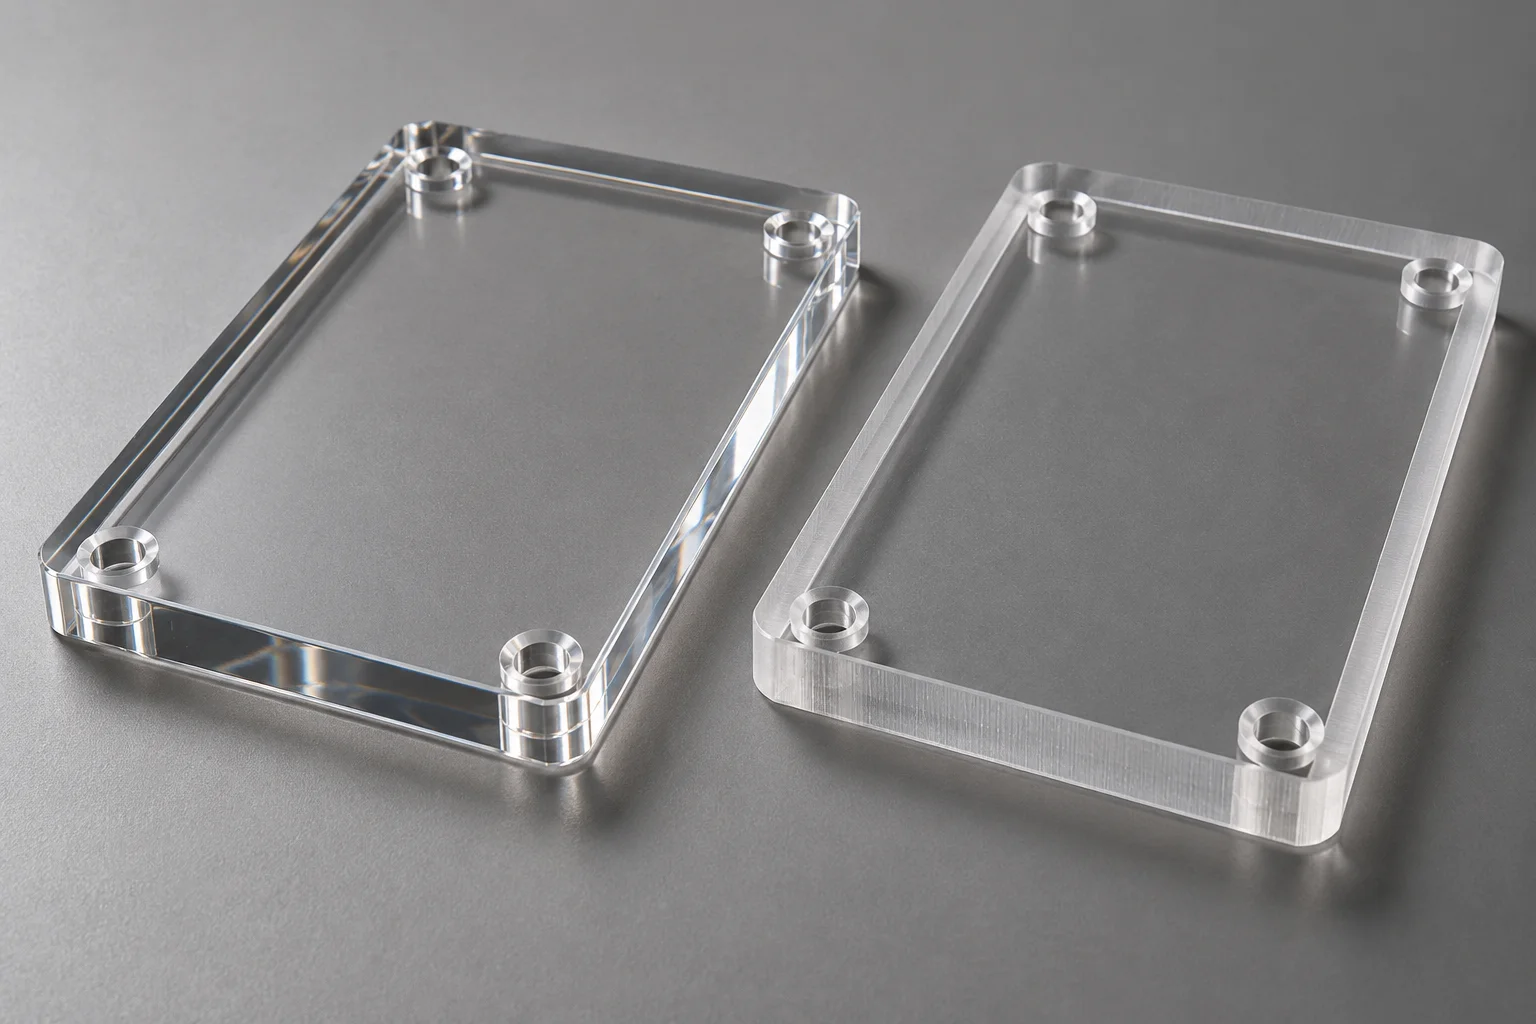
Tout d’abord, confirmez le matériau exact et la révision du dessin. Marquez la zone de visualisation, les faces larges, le périmètre et les caractéristiques de montage.
Ensuite, déterminez si le couvercle protège uniquement l'équipement ou remplit une fonction optique définie. La réponse modifie les preuves requises.
Spécifiez toute exigence de polissage du périmètre séparément de l’exigence relative à la face large. Confirmez comment les trous et les bords à proximité seront protégés et vérifiés.
Convenez ensuite des références d’apparence et de toute acceptation mesurée. Incluez les contrôles dimensionnels finaux lorsque le processus proposé les nécessite.
Approuvez un échantillon représentatif avant de vous fier à une interprétation de la production. Gardez l’échantillon approuvé et les critères écrits connectés.
Une photographie montrant une couverture attrayante peut illustrer le concept. Il n’établit pas de finition de production garantie ni de propriété optique mesurée.
Quelles sont les causes des litiges concernant la finition de surface à la livraison ?
Des litiges surviennent souvent lorsque le dessin, l'échantillon et la méthode d'inspection décrivent des attentes différentes.
Utilisez cette liste de contrôle pour identifier les lacunes avant de commander.
| Problème de livraison | Clarification à résoudre |
|---|---|
| La rugosité mesurée diffère | Comparez les paramètres, les unités, les emplacements, les directions et les paramètres d'évaluation |
| Marques de coupe visibles rejetées | Vérifier les surfaces cosmétiques désignées et les critères d'apparence convenus |
| La partie transparente semble différente | Confirmer les conditions de visualisation et les exigences optiques ou visuelles spécifiées |
| Dimension du bord poli remise en question | Examiner l'acceptation dimensionnelle finale et la portée du processus secondaire |
| Rayure constatée malgré des aspérités passagères | Évaluer l’exigence distincte relative aux défauts isolés |
Ce sont des invites d’enquête, pas des diagnostics tirés d’une photographie. Conservez les échantillons, les rapports et les enregistrements de manipulation, le cas échéant.
Résolvez la cause avant de modifier le processus. Sinon, un lot révisé peut répéter le même désaccord dans des conditions d'inspection différentes.
Comment la finition de surface affecte-t-elle le coût proposé ?
Le coût dépend des surfaces, des opérations et des vérifications nécessaires pour répondre aux spécifications convenues.
Une légende fonctionnelle sélective diffère de l'application d'une exigence exigeante sur l'ensemble du composant. Marquez clairement les zones nécessaires.
Demandez si le devis comprend la finition secondaire, les références d’apparence, l’inspection spéciale et la manipulation de protection. Gardez les exclusions visibles.
Pour les commandes à l’essai, identifiez qui approuve les échantillons et ce que couvre l’approbation. L'acceptation des échantillons ne doit pas laisser les critères de production indéfinis.
Évitez de serrer toutes les exigences de surface simplement pour paraître précis. De même, ne supprimez pas une exigence fonctionnelle dans le seul but de réduire la première citation.
Comparez les fournisseurs avec les mêmes matériaux, révisions de dessins, quantités et méthodes d'acceptation. Différentes hypothèses peuvent créer des comparaisons de prix trompeuses.
Il n’existe pas de majoration de prix universelle pour une « pièce en plastique poli ». Demandez un devis spécifique à un projet avec une portée définie.
Que devriez-vous envoyer au TOPS Plastics ?
Envoyez le dessin et les informations d’acceptation nécessaires pour examiner ensemble la fabrication et l’inspection.
Incluez la CAO, la qualité exacte du matériau, la quantité et les dimensions critiques. Identifiez chaque surface nécessitant une texture, un aspect ou une acceptation optique particulière.
Fournir les normes applicables, les limites des paramètres et toute référence approuvée. Indiquez si un polissage secondaire est requis ou ouvert à la discussion.
TOPS Plastics fournit des services d'usinage du plastique basés sur des dessins. La capacité de finition spécifique, la portée du polissage et les exigences d’inspection doivent être confirmées dans le devis.
Ne présumez pas que les tests optiques numériques ou la métrologie des surfaces spéciales sont automatiquement inclus. Demandez une confirmation lorsque votre conception l’exige.
Avant la production, convenez de la révision finale du dessin, des approbations des échantillons et de la portée du rapport. Cet enregistrement prend en charge les commandes répétées cohérentes.
Foire aux questions
Ces réponses séparent les exigences de surface courantes sans promettre une valeur de rugosité ou un résultat de polissage universel.
Un Ra inférieur est-il toujours préférable pour ma pièce en plastique ?
Pas automatiquement. Choisissez l'exigence de la fonction, puis confirmez la fabricabilité et l'inspection. Un nombre inférieur ne garantit pas à lui seul de meilleures performances.
Puis-je convertir Rz en Ra avec un rapport fixe ?
N'utilisez pas de ratio universel pour l'acceptation. Conserver le paramètre et la définition spécifiés par le dessin et la méthode applicables.
La réussite du contrôle de rugosité signifie-t-elle qu’il n’y a pas de rayures ?
Non. Définissez séparément les défauts cosmétiques isolés lorsqu’ils sont importants. Un résultat de texture mesuré n’évalue pas chaque emplacement de surface.
Le polissage garantit-il la clarté optique ?
Non. Précisez les exigences optiques ou visuelles réelles, le matériau, les surfaces et la méthode d'évaluation avant de convenir du processus.
Toutes les faces doivent-elles recevoir la même légende de finition ?
Uniquement lorsque la conception l'exige. Séparez les surfaces fonctionnelles, cosmétiques et non critiques afin que les fournisseurs puissent proposer une portée appropriée.
Spécifiez le résultat avant de sélectionner le processus
Définissez la fonction de chaque surface, les exigences mesurables et les critères visuels. Convenez d’une inspection avant d’approuver l’usinage ou le polissage. Pour revoir votre pièce, contactez-nous avec les exigences de dessin, de qualité, de quantité et de surface.