
Un agujero fiable en una pieza de plástico necesita más que un diámetro de broca nominal. Defina qué debe hacer el agujero, su tamaño y ubicación final, su profundidad utilizable y cómo será inspeccionado. Luego revisen juntos el material, el soporte y la ruta de mecanizado. Este enfoque ayuda a evitar que un dibujo que parece simple se convierta en una interfaz de ensamblaje poco confiable.
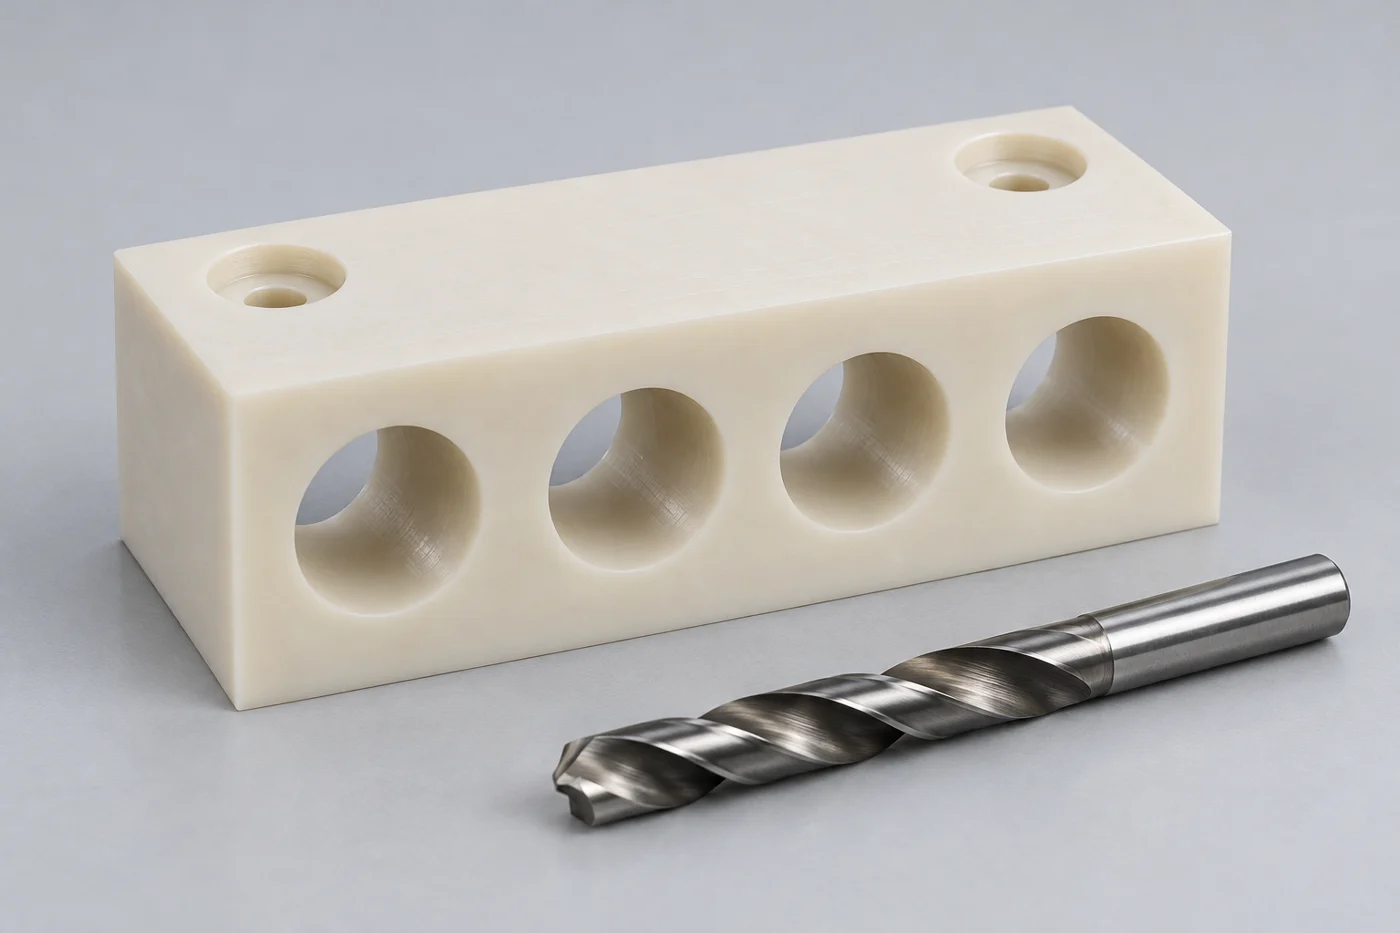
Para los equipos de adquisiciones, la pregunta útil es si el orificio entregado aceptará el sujetador previsto, ubicará el componente o transportará el flujo requerido en condiciones específicas. El tamaño de una broca es un insumo de fabricación. Un requisito de orificio terminado describe el resultado que necesita comprar.
Comience con la función de cada agujero
Separe los orificios de paso de los orificios de localización, los orificios piloto roscados y los conductos de fluido. Pueden tener apariencias similares pero requieren criterios de aceptación diferentes. Un orificio de paso para tornillos puede funcionar en un rango de tamaño práctico, mientras que un orificio de localización puede necesitar una relación controlada con otra característica.
Un avellanado añade otra función. Su diámetro y profundidad determinan si la cabeza de un tornillo o una arandela se asienta correctamente. Considere también el material restante debajo. Aumentar la profundidad del escariado para ocultar los herrajes puede cambiar el soporte disponible para soportar la carga de sujeción.
Para un pasaje en un colector, identifique los puntos de conexión y los orificios que se cruzan. Indique si el diseño requiere una condición de borde interno particular o un nivel de limpieza. No asuma que una abertura externa limpia demuestra que todo el pasaje está libre de material suelto.
Dale a cada agujero importante un dibujo identificable. Esto permite que la cotización, el informe del primer artículo y la inspección de recepción se refieran a la misma característica. También evita que un proveedor aplique un costoso requisito de localización a los orificios que sólo proporcionan un espacio libre generoso para los sujetadores.
Especifique el diámetro, la profundidad y la posición por separado
El diámetro del agujero no define la ubicación del agujero. La posición debe estar relacionada con datos funcionales, como una cara de montaje y dos características de ubicación. Elija esas referencias del conjunto en lugar de las superficies exteriores que sean más fáciles de medir en el componente suelto.
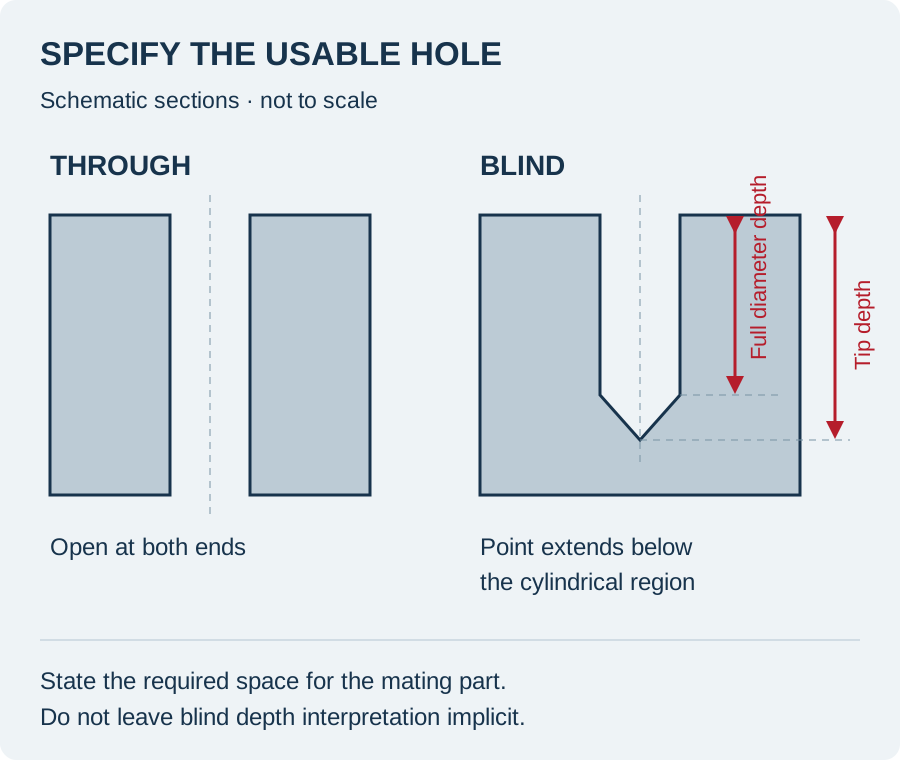
Para un agujero ciego, distinga la profundidad del diámetro total utilizable de la profundidad alcanzada por la punta de perforación. Una herramienta puntiaguda puede extenderse más allá de la porción cilíndrica del agujero. Si un pasador debe entrar a una distancia definida, el dibujo debe describir el espacio utilizable requerido para ese pasador.
Para un agujero ciego roscado, separe también el encaje total de la rosca de la profundidad de perforación. La herramienta necesita espacio que no necesariamente se convierte en hilo utilizable. Deje margen para la revisión del proceso por parte del proveedor y especifique claramente el compromiso que realmente requiere el ensamblaje.
| Función de agujero | Información de dibujo para definir | Pregunta de aceptación |
|---|---|---|
| Espacio libre para sujetadores | Rango de diámetro, ubicación y borde de entrada. | ¿El sujetador previsto pasa libremente? |
| Orificio de localización | Tamaño, relación de referencia y forma relevante. | ¿La característica de acoplamiento se localiza sin atascarse? |
| Montaje avellanado | Tamaño del hueco para la cabeza, profundidad y superficie para sentarse | ¿El hardware se asienta sin interferencias? |
| Orificio para pasador ciego | Restricciones de fondo y profundidad del diámetro total | ¿Puede el pasador alcanzar su posición prevista? |
| Pasaje interno | Conexiones, intersecciones y limpieza. | ¿La ruta prevista está abierta y aceptablemente limpia? |
Utilice unidades consistentes e identifique qué documento controla cuando un modelo y un dibujo no están de acuerdo. Un modelo puede describir bien la geometría nominal, pero los requisitos de inspección y los cambios de bordes permitidos aún necesitan una comunicación clara.
Por qué es importante la eliminación del calor y las virutas
Los plásticos no responden a una operación de perforación exactamente como el metal. El calor, el roce y las virutas atrapadas pueden afectar el orificio de desarrollo. el Guía MCG para el mecanizado de piezas de plástico. destaca la acumulación de calor durante la perforación y recomienda prestar atención a la evacuación de virutas, incluida la retirada periódica de herramientas. Sus recomendaciones son puntos de partida para el desarrollo de procesos, no una garantía para cada geometría.
Un pasaje profundo proporciona a las virutas una ruta de salida más larga. Un fondo ciego y una penetración en otro orificio crean diferentes condiciones de corte. Revise esas transiciones al cotizar en lugar de descubrir la sección difícil solo después de que se haya mecanizado el resto del componente.
Pregunte al proveedor cómo el proceso propuesto controlará el calor y eliminará las virutas para el grado seleccionado. La respuesta puede ser la geometría de la herramienta, un funcionamiento por etapas o un enfoque de refrigeración adecuado. Evite prescribir una velocidad y avance fijos para todos los polímeros y tamaños de orificios.
Si un pasaje es funcionalmente importante, defina cómo se verificará su condición. Una dimensión tomada en la entrada por sí sola no puede establecer el tamaño, la rectitud o la limpieza en toda su longitud. El método de inspección necesita acceso al área que realmente importa.
El enfriamiento debe ser compatible con el material.
El mecanizado en seco no es automáticamente la elección correcta y la refrigeración líquida no es automáticamente inofensiva. Preguntas frecuentes sobre mecanizado de Ensinger identifica la perforación profunda como una situación que puede requerir enfriamiento y analiza la compatibilidad de los materiales, incluidas las preocupaciones sobre el agrietamiento por tensión para los plásticos susceptibles. Revise tanto el control del calor como el efecto del medio.
Informe al proveedor si la pieza tiene restricciones en el procesamiento de residuos. Incluya cualquier método de limpieza aprobado o sustancias prohibidas cuando sea relevante. Un fluido de mecanizado que se adapte a la operación de corte aún puede crear un trabajo de limpieza o calificación adicional para la aplicación terminada.
Para componentes transparentes, evalúe los requisitos de apariencia junto con las dimensiones. Especifique qué caras y superficies de perforación son áreas de visualización funcionales y cuáles son simplemente entidades de espacio libre. Evite instrucciones vagas para que todas las superficies sean ópticamente claras si solo importa una pequeña región de visualización.
Mantenga la exposición a productos químicos durante la fabricación separada de la exposición durante el servicio. Ambos necesitan revisión, pero responden preguntas diferentes. La guía existente para resistencia química de los plásticos puede ayudar a organizar la información del entorno operativo proporcionada con una solicitud de presupuesto.
Apoye la pieza sin distorsionarla
Una placa delgada, un bloque flexible y una funda gruesa necesitan diferentes disposiciones de soporte. Pídale al taller que considere cómo se asienta el componente durante la perforación y cómo se comporta después de soltarlo. Es posible que una medición realizada mientras una placa está fuertemente sujeta no describa su condición libre.
Los agujeros pasantes introducen un borde de salida. Cuando el diseño lo permita, el soporte cerca de la salida puede ser parte del plan de fabricación. Cuando no hay acceso de respaldo, el proveedor puede necesitar una operación o secuencia diferente. El dibujo debe definir el borde acabado aceptable en lugar de asumir una fijación particular.
Revise el espacio entre los agujeros y las paredes cercanas. Varios orificios muy espaciados pueden dejar secciones estrechas que merecen atención adicional durante la sujeción, el mecanizado y la manipulación. No infiera una pared mínima segura a partir de un material o componente no relacionado. Evalúe la pendiente real y la disposición de carga.
Para piezas con una gran remoción de material, analice cuándo se terminarán los orificios críticos en relación con las cavidades y caras circundantes. el guía de deformación de mecanizado de plástico explica por qué la geometría completa y la secuencia del proceso deben considerarse juntas.
La perforación, el mandrinado y el escariado satisfacen diferentes necesidades
La perforación crea el agujero inicial. Se puede seleccionar una operación posterior para controlar más de cerca el tamaño, la forma, la ubicación o la superficie del acabado. Taladrar y escariar son posibles rutas de acabado, pero su idoneidad depende de los requisitos de acceso, material y características.
No asuma que cada agujero necesita una operación de acabado adicional. Un orificio de paso práctico puede ser aceptable directamente mediante un proceso de perforación adecuado. Por el contrario, llamar perforado un orificio estrecho no establece que la ruta propuesta pueda alcanzar la condición final requerida.
Discuta el resultado antes de bloquear el método de fabricación. Indique la tolerancia funcional y los requisitos de inspección, luego deje que el proveedor le explique la ruta. Si un proceso en sí es obligatorio para un diseño calificado, haga explícita esa restricción y explique cómo se aprobarán los cambios.
Para una manga o rodillo con un orificio central, evalúe la relación entre las características internas y externas. Mecanizarlos en configuraciones coordinadas puede ser más importante que elegir únicamente una tolerancia de tamaño nominalmente más fina. Nuestro Servicio de torneado de plástico CNC es un punto de partida relevante para los componentes rotacionales.
Inspeccionar el agujero terminado en un estado definido
Un calibre de tapón puede responder a una pregunta sobre el tamaño funcional, pero no establece de forma independiente la posición ni todas las características de forma. Acuerde lo que demuestra el medidor elegido y lo que necesita otro método. Una fuerza de inserción excesiva también puede oscurecer si el componente libre cumple con el requisito previsto.
Una configuración de inspección ilustrativa coloca una placa perforada junto a los calibres de tapón y un bloque de soporte. La decisión clave es cómo se respaldará y medirá el componente real. La ilustración no es un registro de calibración ni evidencia de un resultado de inspección de producción.
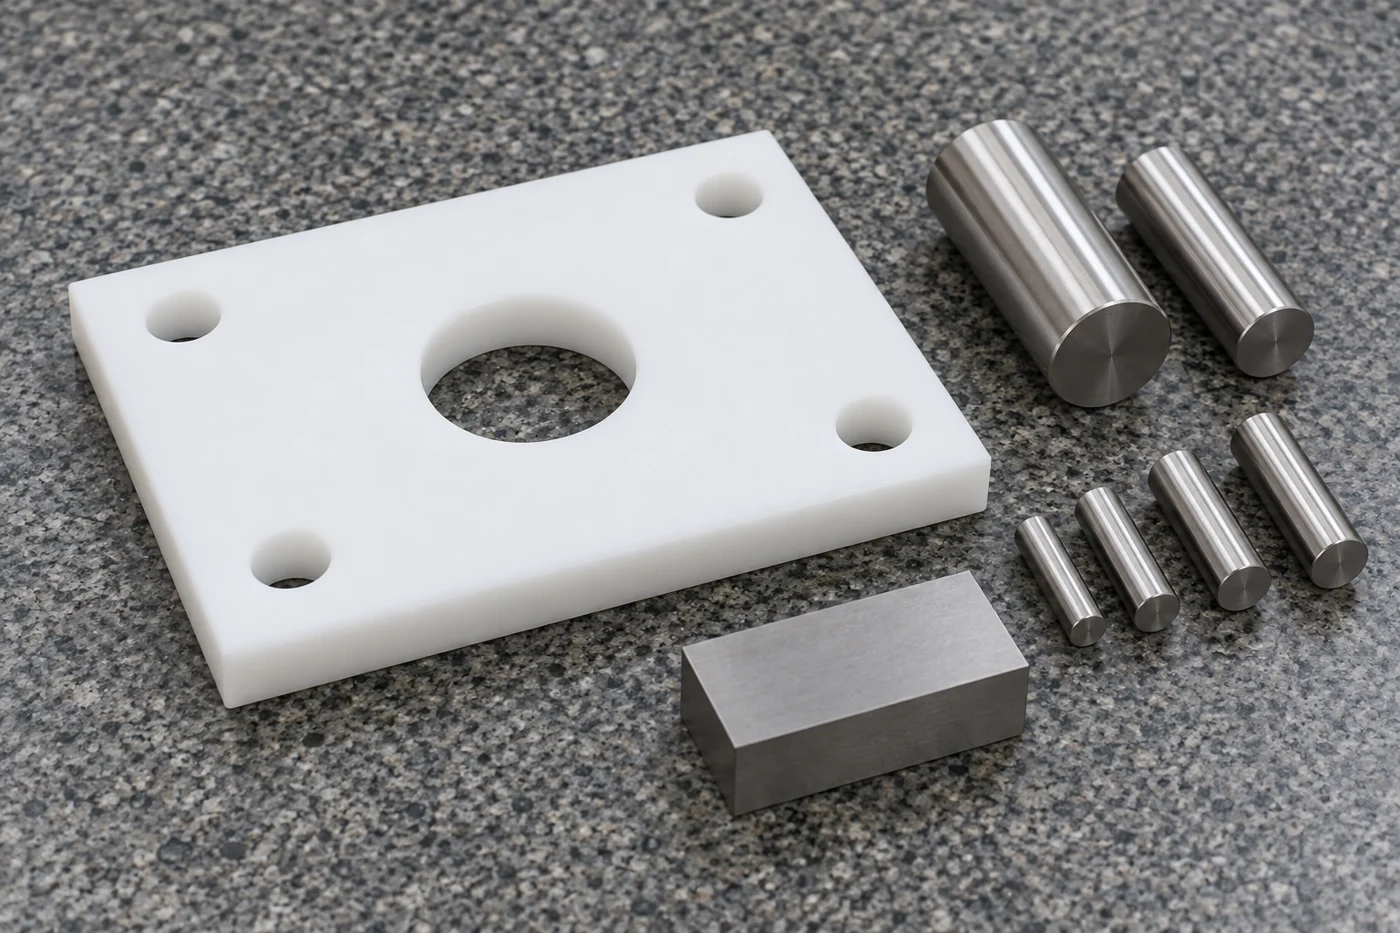
Defina el estado de medición para orificios críticos. Incluya los requisitos relevantes de temperatura o acondicionamiento y si el componente está libre, ligeramente apoyado o instalado. Evite comparar lecturas tomadas en diferentes condiciones como si describieran la misma prueba de aceptación.
Para la profundidad, utilice un enfoque que distinga la región cilíndrica utilizable del fondo puntiagudo. Para la ubicación, identifique la configuración de referencia y la evaluación de características. Para agujeros largos, decida si se necesitan accesos adicionales o medidas específicas de la sección para cumplir con el requisito.
Registre el instrumento, el identificador de características y el resultado en el informe acordado. Si el ajuste es crítico, un componente de acoplamiento representativo puede complementar la inspección dimensional. No debe reemplazar silenciosamente los criterios de sorteo a menos que las partes hayan acordado explícitamente ese método de aceptación.
Ejemplo: un colector con pasajes que se cruzan
Considere un colector de plástico mecanizado hipotético con orificios de montaje y pasajes internos que se cruzan. El dibujo original proporciona dimensiones exteriores y diámetros de orificio, pero dice poco sobre las condiciones de la intersección. Un comprador podría recibir piezas dimensionalmente plausibles que aún requieren una aclaración sustancial antes del montaje.
Primero, separe las funciones de montaje de la ruta del flujo. Asignar datos que coincidan con la instalación. Identifique qué extremos ciegos están permitidos y qué aberturas deben comunicarse. Marque cualquier característica reservada para enchufes, insertos u otro sistema de conexión específico.
A continuación, acuerde cómo se revisarán y limpiarán las intersecciones. Un proceso que elimina una rebaba externa puede no llegar a un cruce interno. El proveedor debe revisar la accesibilidad antes de comprometerse con la ruta y el cliente debe indicar cualquier requisito de aceptación de limpieza.
Finalmente, defina la evidencia del primer artículo. Podría incluir un informe dimensional, una inspección de paso acordada y una verificación funcional específica de la aplicación. La presión o la aceptación de fugas deben ser definidas por separado por la parte responsable; no se puede deducir únicamente de las dimensiones del orificio.
Este ejemplo describe un método de revisión, no el caso de un cliente ni una calificación reclamada. Para un proyecto real, proporcione los detalles de conexión relevantes con su consulta de colector de plástico para que los requisitos no resueltos puedan abordarse antes de la producción.
Resolver diferencias comunes en las cotizaciones
Dos citas pueden valorar diferentes interpretaciones de la misma nota de hoy. Uno puede incluir acabado de perforación, inspección interna y limpieza adicionales, mientras que otro cubre únicamente la perforación nominal. Compare el alcance propuesto antes de concluir que la diferencia es simplemente el costo de mecanizado.
Identifique las pocas dimensiones que controlan el ensamblaje. Una tolerancia estricta y uniforme en cada orificio puede generar trabajos de inspección y fabricación innecesarios. Por otro lado, eliminar un requisito de localización simplemente para reducir costos puede transferir el problema al ensamblaje.
Indique si se permiten grados alternativos o formas originales. Una abreviatura familiar de polímero no es suficiente para aprobar todas las formulaciones. Mantenga el material aprobado conectado con la revisión del dibujo y cualquier evidencia de prueba, especialmente para pedidos repetidos con orificios ajustados.
Lista de verificación de RFQ para componentes de plástico perforados
Envíe el dibujo y el modelo junto con la cantidad, el número de pieza y el país de destino. Identifique la calidad del material, las funciones del agujero y los datos críticos. Incluya información de hardware de acoplamiento cuando el orificio tenga una función de ubicación, sujeción o conexión que no pueda entenderse únicamente a partir de la geometría.
Especifique las profundidades ciegas utilizables, el encaje de la rosca cuando corresponda, los cambios permitidos en los bordes de entrada y salida y los requisitos de limpieza interna relevantes. Indique la condición de la inspección y el alcance del informe. Si todavía están indecisos, solicite una revisión del dibujo en lugar de dejar que la cotización implique un acuerdo.
Para componentes repetidos, comparta los hallazgos relevantes del primer artículo y describa lo que ha cambiado. Una nueva profundidad del orificio, calidad del material o disposición de montaje pueden alterar la revisión incluso cuando el nombre de la pieza sigue siendo el mismo. Conserve esos cambios en una revisión controlada en lugar de una nota informal en una orden de compra anterior.
Preguntas frecuentes
¿El diámetro de la broca es el mismo que el diámetro del orificio terminado?
No necesariamente. El dibujo debe especificar el agujero terminado requerido. El tamaño de la herramienta es una entrada al proceso y el resultado debe comprobarse en el estado acordado. No reemplace la evidencia de inspección con la marca nominal en el taladro.
¿Se deben escariar todos los orificios de plástico?
No. Decida según la función de la función y los requisitos de aceptación. Algunos orificios de paso no necesitan una operación de acabado por separado. Una perforación crítica puede necesitar una ruta diferente, pero el escariado debe justificarse teniendo en cuenta el material, el acceso y el resultado deseado.
¿Cómo se debe especificar la profundidad de un agujero ciego?
Indique la profundidad del diámetro total utilizable y cualquier restricción del fondo. Para orificios roscados, identifique también el compromiso requerido. Aclare si una nota de profundidad existente se refiere a la punta de la broca o a la región cilíndrica antes de fabricar el componente.
¿Se puede perforar un orificio pasante desde ambos extremos?
Puede ser una opción, pero es necesario revisar la región de la reunión. Acuerde la alineación permitida y la condición del escalón interno. Un pasaje que parece aceptable desde cada entrada aún puede no cumplir con un requisito funcional donde se encuentran las operaciones.
¿Una entrada suave demuestra que el orificio es aceptable?
No. La región de control puede estar más adentro o en una intersección. Haga coincidir el método de inspección con el tamaño, la forma, la posición y la limpieza requeridos. La apariencia externa es una evidencia útil sólo para las superficies que realmente revela.
¿Las dimensiones del orificio establecen una clasificación de presión del colector?
No. La idoneidad de la presión depende del diseño completo, el material, las conexiones y las condiciones de validación definidas. Especifique por separado cualquier evaluación de presión o fuga requerida. Un plano de mecanizado por sí solo no debe considerarse evidencia de una calificación de servicio aprobada.
Solicitar una revisión de dibujo
Envíe a TOPS Plastics los detalles de su dibujo y aplicación a través del pagina de contacto. Marque los orificios críticos, los puntos de referencia y las profundidades utilizables, e incluya la cantidad y la calidad del material. Una revisión enfocada puede aclarar el alcance del mecanizado y la inspección antes de comprometerse con un lote de componentes plásticos personalizados.