A medição de peças plásticas usinadas requer um estado de medição definido, força de contato adequada e suporte consistente. Uma exibição mais precisa não pode compensar a deformação do componente. Você deve concordar com o método de inspeção antes de solicitar tolerâncias rígidas, especialmente quando as medidas do fornecedor e do recebimento devem corresponder.
Defina a dimensão que você realmente precisa
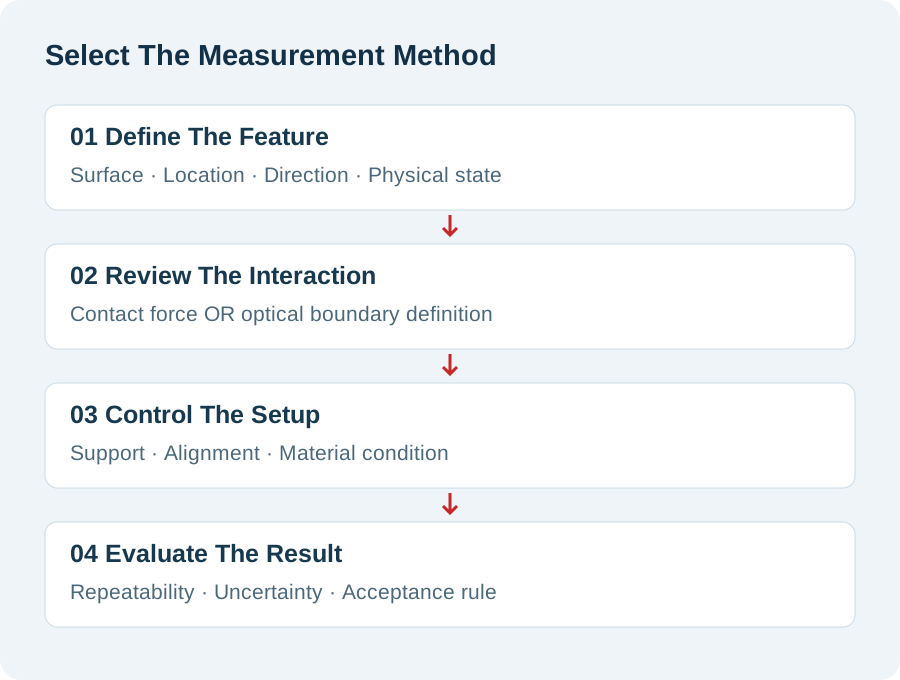
Você deve definir a característica medida e seu estado físico antes de escolher um instrumento.
O diâmetro de uma bucha flexível pode significar diversas coisas diferentes. Você pode precisar do diâmetro livre, do furo instalado ou da folga funcional. Esses resultados respondem a diferentes questões de engenharia, mesmo quando cada relatório utiliza a mesma unidade.
Comece pela revisão do desenho e relação funcional. Identifique a superfície, direção de medição e dados relevantes. Indique se o componente é livre, suportado ou restrito. Se a inspeção instalada for importante, defina a condição de acoplamento separadamente.
Para componentes adquiridos, deixe o estado de aceitação visível no plano de inspeção. Não espere que os inspetores de recebimento o reconstruam a partir do modelo de montagem. Um fornecedor pode medir a característica nominal correta em um estado diferente e chegar a um resultado diferente.
Resolução separada da confiança da medição
Você deve julgar o processo de medição completo em vez de confiar no menor incremento exibido.
A resolução descreve o menor incremento que o instrumento pode exibir ou distinguir. Ela não determina a incerteza do resultado real. Montagem, alinhamento, comportamento da peça e ambiente podem acrescentar variação.
O Guia de incerteza do Laboratório Nacional de Física explica contribuições de instrumentos, peças de trabalho, ambientes e operadores. Também distingue incerteza de erro de medição. Use essa distinção ao avaliar um método de inspeção proposto.
Pergunte como a capacidade do método se relaciona com sua decisão de tolerância e aceitação. Evite inventar uma relação instrumento/tolerância universal para cada recurso. Sua equipe de qualidade deve avaliar o processo de medição real e os requisitos aplicáveis do cliente.
Um registro de calibração continua útil, mas seu escopo é importante. Ele não valida independentemente seu dispositivo, detecção de borda ou sequência de manuseio. Eles pertencem à revisão do método específico da aplicação.
Controle a força de contato e a geometria de contato
Você deve avaliar se o contato de medição altera a dimensão que você está tentando observar.
Um pequeno contato pode recortar uma superfície. Um contato maior pode distribuir a carga de maneira diferente, enquanto interage com a curvatura local ou com arestas próximas. Uma força menor pode reduzir a deformação em configurações adequadas, mas não pode resolver todos os problemas de suporte ou contato.
Orientação para medição de baixa força da Mitutoyo discute peças delicadas e seleção de pontas de contato. Seus exemplos suportam a avaliação conjunta da força e da indentação. Eles não fornecem um ajuste de força universal para cada componente de polímero.
Use peças representativas ao selecionar o arranjo de contato. Compare resultados repetidos enquanto controla a posição e o suporte. Se as leituras mudarem quando você apertar o instrumento, investigue a deformação antes de tratar a diferença como variação de fabricação.
Documente o mecanismo de controle de força ou técnica operacional selecionada. Apenas nomear o instrumento pode deixar uma margem de manobra substancial para o operador. Sua equipe receptora precisa de detalhes suficientes para reproduzir a condição de contato pretendida.
Apoie a peça sem redefinir sua forma
Você deve apoiar o componente de forma consistente enquanto preserva o estado de medição exigido pelo desenho.
Uma placa fina pode se mover quando os suportes mudam. Um anel pode responder de maneira diferente quando segurado em todo o seu diâmetro. Um componente apoiado sobre detritos pode inclinar-se antes que a sonda o toque.
Defina locais de suporte e orientação para recursos sensíveis. Evite adicionar pinças apenas para tornar as leituras estáveis. A restrição pode criar resultados repetíveis para uma forma que desaparece quando você libera a peça.
Se o seu requisito diz respeito a uma condição montada, um acessório controlado pode ser apropriado. Identifique as superfícies de localização, a sequência de retenção e as condições de instalação relevantes. Mantenha este método separado de qualquer verificação dimensional de estado livre.
Para discussão adicional sobre medições sensíveis à forma, consulte planicidade em peças plásticas usinadas. Aplique a mesma disciplina para espessura, paralelismo e relações de furos quando seus resultados dependem de apoio.
Combine o método com o recurso
Você deve selecionar o princípio de medição de acordo com o acesso, o risco de deformação e a definição funcional do elemento.
A tabela a seguir compara questões a serem resolvidas durante o planejamento. Não classifica todos os instrumentos por precisão. Diferentes instrumentos podem ser adequados quando os métodos completos são demonstrados.
| Recurso | Método Candidato | Pergunta principal de configuração | Preocupação com aceitação |
|---|---|---|---|
| Espessura externa | Medição de contato de força controlada | Onde estão os pontos de apoio e contato? | Indentação ou dobra local |
| Furo da bucha | Medição de furo adequada ou medição acordada | Quais profundidades e direções representam o requisito? | Efeitos de conicidade, ovalidade e contato |
| Posição do furo | Medição de coordenadas | Como os dados são estabelecidos? | Estratégia de alinhamento e amostragem |
| Perfil fino | Método óptico ou outro método avaliado | Como a borda visível é definida? | Iluminação, foco e seleção de bordas |
| Ajuste instalado | Dispositivo de acoplamento definido ou verificação funcional | Qual estado de instalação é reproduzido? | Ajuste confuso com dimensões independentes |
Seu revisão de qualidade e inspeção deve conectar essas escolhas ao desenho real. Uma lista de equipamentos por si só não pode estabelecer como uma característica difícil será aceita.
Medir furos em locais e direções acordados
Você deve definir onde um furo será medido antes de comparar os resultados de diâmetro entre organizações.
Uma leitura perto de uma entrada não descreve todos os locais ao longo de um furo. Um chanfro, rebarba ou distorção local podem influenciar o contato. Da mesma forma, uma única direção pode perder uma mudança observada após girar a orientação de medição.
Defina as profundidades e direções de medição relevantes para o seu recurso. Escolha-os de acordo com a função e os requisitos do desenho. Evite transformar um padrão de amostragem arbitrário numa regra de aceitação universal.
Orientação do compasso de calibre Mitutoyo identifica a força de medição e a geometria interna da mandíbula como possíveis fontes de erro. Verifique se a geometria de contato do instrumento é adequada ao tamanho do furo e ao acesso. Uma leitura conveniente do paquímetro pode necessitar de um método mais adequado para aceitação final.
Se um eixo correspondente for aprovado, registre o que a verificação funcional demonstra. Não estabelece automaticamente a geometria do furo ou a folga ao longo do comprimento de trabalho. Mantenha as evidências dimensionais e funcionais identificáveis.
Trate a medição óptica como um método diferente
Você deve avaliar a definição óptica da borda em vez de assumir que a medição sem contato remove todas as fontes de incerteza.
Os métodos ópticos podem evitar que uma sonda mecânica pressione a borda inspecionada. No entanto, a iluminação, o foco, a transparência e a aparência da superfície podem afetar o limite identificado pelo sistema. Uma aresta chanfrada também pode produzir mais de uma transição visível.
Combine qual aresta representa a dimensão do desenho. Retenha informações de configuração para iluminação e processamento de imagem onde elas afetarem o resultado. Use componentes representativos em vez de validar apenas uma forma de referência fácil.
Para componentes transparentes ou reflexivos, discuta o acesso e o contraste durante o planejamento da fabricação. Evite aplicar um revestimento improvisado sem aprovação. Esse tratamento pode afetar a superfície, as dimensões ou a utilização a jusante.
Compare os resultados ópticos e de contato com a mesma definição de recurso. Uma diferença pode refletir como cada método identifica o limite. Investigue o método antes de atribuir toda a diferença ao componente.
Registrar temperatura e condição do material
Você deve comparar os resultados somente depois de verificar se as condições dos componentes são significativamente comparáveis.
Um componente movido de usinagem, lavagem ou transporte pode estar mudando de condição. Segurá-lo repetidamente também pode alterar sua temperatura. Defina uma sequência prática de manuseio para medições sensíveis a esses efeitos.
Seu plano de inspeção deve identificar o ambiente acordado e o estado de preparação. Registre informações relevantes de temperatura quando exigido pelo método. Evite presumir que a temperatura ambiente representa imediatamente a temperatura de cada parte.
Materiais sensíveis à umidade acrescentam outra condição a ser revisada. Uma amostra seca recebida e um componente de produção condicionado podem não representar o mesmo estado. Nosso guia de absorção de umidade de nylon explica por que a base de condicionamento pertence à especificação.
Não invente um período de espera para cada geometria e polímero. Combine o método de condicionamento usando o material, tamanho do componente e aplicação. Registre exceções quando a inspeção urgente ocorrer antes que o estado acordado seja alcançado.
Verifique a repetibilidade antes de interpretar pequenas diferenças
Você deve investigar a variação do método antes de interpretar pequenas alterações na leitura como uma tendência do processo.
Comece com medições repetidas usando a mesma configuração definida. Em seguida, avalie as alterações introduzidas pelo reposicionamento da peça. Quando vários inspetores utilizarem o método, inclua operadores representativos na revisão.
Mantenha a sequência estruturada. Altere um elemento de configuração relevante por vez ao diagnosticar uma discrepância. Caso contrário, as alterações de temperatura, alinhamento e força podem tornar-se difíceis de distinguir.
Antes de comparar organizações, troque uma amostra representativa com o seu registro de método. Confirme que ambas as equipes inspecionam os mesmos locais. Registre a identificação da amostra e o histórico de transporte. Isso ajuda a separar as diferenças de configuração das diferenças entre as peças de produção.
Registre os resultados brutos em vez de reter apenas uma média preferida. Uma ampla difusão pode revelar um contato instável ou um arranjo de suporte. A média não pode explicar um método que mede diferentes estados físicos.
Sua equipe de qualidade deve decidir se é necessário um estudo formal do sistema de medição. Seu design deve refletir o uso na produção e os requisitos do cliente. Este artigo não prescreve um limite universal de aceitação estatística.
Combine como os resultados limítrofes serão decididos
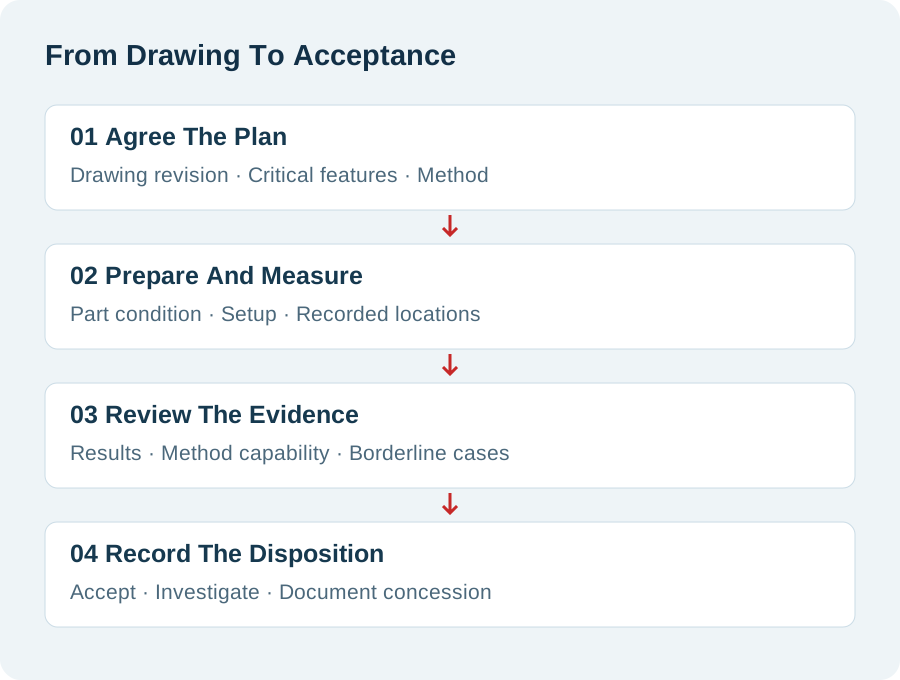
Você deve definir a decisão de conformidade antes que um resultado de inspeção se aproxime de um limite de tolerância.
Um número próximo de um limite pode criar divergências quando o processo de medição apresenta incertezas não resolvidas. Mais casas decimais não resolvem essa questão. Acordar a regra de decisão aplicável com as partes responsáveis pela qualidade.
Especifique quem analisa os resultados duvidosos e quais evidências adicionais podem ser solicitadas. Defina se uma medição repetida deve reproduzir a configuração original. Um instrumento diferente não deve introduzir silenciosamente uma definição de recurso diferente.
Mantenha os desvios e concessões separados da aceitação normal. Se uma concessão de engenharia permitir o uso, identifique o lote e o escopo afetados. Não reescreva o resultado da inspeção para fazer com que a disposição pareça rotineira.
Para uma estrutura de aprovação mais ampla, consulte primeira inspeção de artigo para peças plásticas. O método de medição deve permanecer vinculado ao desenho aprovado e à configuração da amostra.
Crie um relatório que outro inspetor possa usar
Você deve reter informações suficientes sobre o método para que uma segunda equipe entenda o resultado e reproduza sua base.
Uma tabela de resultados precisa de mais do que dimensões nominais e notas de aprovação. Para recursos sensíveis, conecte o valor relatado ao local e estado da medição. Registre a revisão do método relevante quando o processo mudar.
| Campo de relatório | O que gravar | Por que você precisa disso |
|---|---|---|
| Identidade da peça | Número de peça, lote e revisão de desenho | Evita confusões de configuração |
| Identidade do recurso | Referência de desenho e local de medição | Conecta o resultado ao requisito |
| Estado físico | Gratuito, compatível ou instalado | Torna as comparações significativas |
| Configuração do método | Detalhes do instrumento, contato e suporte | Expõe diferenças importantes de configuração |
| Condições | Preparação e ambiente relevantes | Suporta comparação entre inspeções |
| Disposição | Resultado e base de aceitação acordada | Separa a medição da liberação de engenharia |
Guarde fotografias ou esboços de acessórios quando eles esclarecerem a configuração. Esses registros devem mostrar o arranjo relevante sem implicar precisão infundada. Um registro claro do método pode reduzir investigações repetidas durante entregas futuras.
Compare os custos de inspeção com o risco funcional
Você deve concentrar o esforço de inspeção nas características cuja incerteza possa afetar a montagem, operação ou aceitação.
Uma tolerância difícil pode exigir desenvolvimento adicional de configuração, acessórios ou tempo de medição. Apertar amplamente todas as dimensões pode adicionar esforço sem melhorar a função. Identifique relacionamentos críticos antes de solicitar um orçamento detalhado.
Discuta as verificações em processo separadamente da aceitação final. Uma verificação de produção pode orientar a usinagem sem fornecer todo o pacote de evidências de entrega. Combine quais registros acompanham cada lote e quais permanecem disponíveis mediante solicitação.
Peça ao TOPS para confirmar o método proposto e as evidências disponíveis para o seu componente. O site apresenta serviços de usinagem e inspeção, mas este artigo não verifica um inventário de instrumentos específico. Arranjos de medição especiais requerem confirmação específica do pedido.
Inclua a quantidade e a demanda repetida ao discutir o plano. Um método adequado para um protótipo pode necessitar de tratamento diferente para lotes de rotina. As alterações devem preservar a base de medição aceita, em vez de apenas acelerar a inspeção.
Perguntas frequentes sobre medição de peças plásticas usinadas
Você deve resolver essas questões comuns de método antes de trocar relatórios de aceitação.
Posso usar um calibrador comum?
Possivelmente, dependendo do recurso e do requisito. Avalie a força, a geometria do contato e a capacidade do método antes de usá-lo para aceitação final.
Uma catraca elimina a deformação?
Não. Um recurso de controle de força pode melhorar a consistência, mas a força aplicada ainda pode afetar o componente. Revise a configuração completa.
A medição óptica é sempre melhor?
Não. Ele evita o contato mecânico na característica observada, mas a definição da borda e as condições de imagem ainda exigem avaliação.
Por que os resultados do fornecedor e do recebimento são diferentes?
Verifique primeiro a definição do recurso, suporte, força, condições e alinhamento. Diferentes métodos podem produzir resultados diferentes sem identificar a causa subjacente.
Devo medir uma bucha antes da instalação?
Meça-o no estado exigido pela sua especificação. A aceitação do furo instalado e as dimensões de estado livre podem exigir verificações separadas.
A calibração pode substituir um estudo de método?
Não. A calibração aborda o instrumento dentro do escopo declarado. Seu acessório, resposta da peça e método operacional precisam ser considerados separadamente.
Devo calcular a média de cada leitura?
Não. Primeiro entenda por que as leituras diferem. A média não corrige localizações inconsistentes, condições variáveis ou um componente deformado.
O que devo enviar para uma revisão de inspeção?
Envie o desenho, nota, quantidades e requisitos funcionais. Inclua o estado da medição, os resultados contestados e quaisquer regras de aceitação exigidas.
Solicite um plano de medição com seu orçamento
Você pode reduzir as disputas de inspeção definindo o recurso, o estado e o método antes da produção. Controle a força e apoie onde for importante. Manter as evidências de medição separadas das concessões e das verificações de desempenho instaladas.
Contate-nos com seu desenho, classe de material, quantidades de lote e requisitos críticos de medição. Inclua detalhes do método existente quando precisar correlacionar os resultados do fornecedor e do recebimento.