機械加工されたプラスチック部品の測定には、定義された測定状態、適切な接触力、一貫したサポートが必要です。ディスプレイを細かくしても、コンポーネントの変形を補正することはできません。特にサプライヤーと受け取り側の測定値が一致する必要がある場合は、厳しい公差を注文する前に、検査方法に同意する必要があります。
実際に必要な次元を定義する
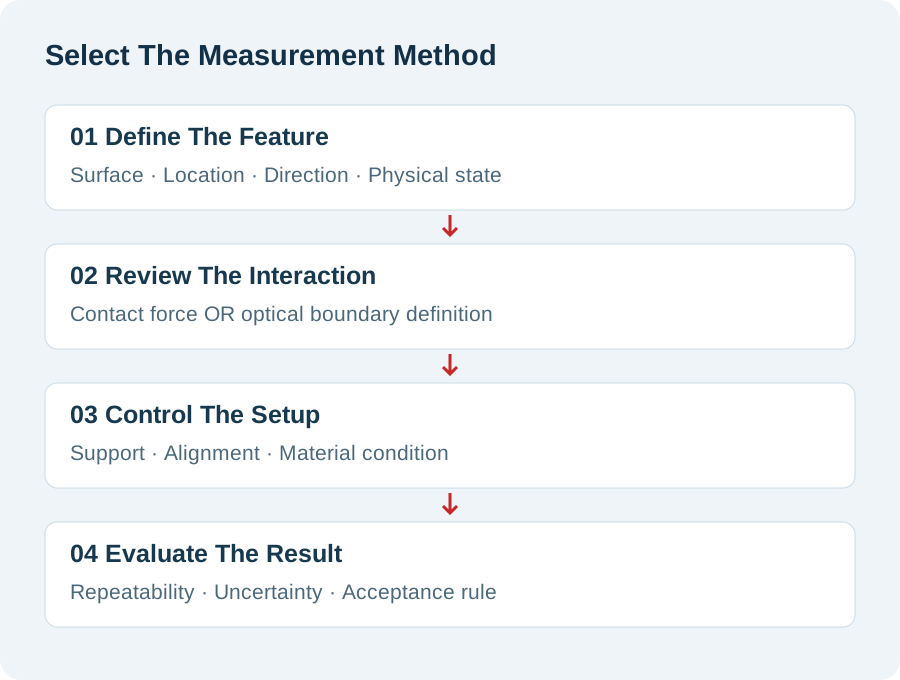
機器を選択する前に、測定される特徴とその物理的状態を定義する必要があります。
フレキシブルブッシュの直径は、いくつかの異なる意味を持ちます。自由直径、取り付け穴、または機能上のクリアランスが必要な場合があります。これらの結果は、各レポートが同じ単位を使用している場合でも、さまざまな工学上の質問に答えます。
図面の改訂と機能の関係から始めます。表面、測定方向、および関連するデータを特定します。コンポーネントがフリーであるか、サポートされているか、または抑制されているかを示します。取り付け検査が重要な場合は、嵌合条件を別途定義してください。
購入した部品については、検査計画書上で受入状態を可視化します。受け取り側の検査官がアセンブリ モデルからそれを再構築することを期待しないでください。サプライヤーは、異なる状態で正しい公称特性を測定し、異なる結果に達する可能性があります。
測定の信頼性とは別の分解能
表示された最小増分に依存するのではなく、完全な測定プロセスを判断する必要があります。
分解能は、測定器が表示または識別できる最小の変化量を表します。実際の測定結果の不確かさを示すものではありません。設置条件、位置合わせ、部品の挙動、環境も変動要因になります。
の 国立物理研究所の不確実性ガイド 機器、ワーク、環境、オペレーターによる影響について説明します。また、不確実性と測定誤差を区別します。提案された検査方法を評価する際には、その区別を使用してください。
メソッドの機能が耐性と受け入れの決定にどのように関係するかを尋ねてください。すべての機能に対して普遍的な機器と公差の比率を考え出すことは避けてください。品質チームは、実際の測定プロセスと該当する顧客要件を評価する必要があります。
校正記録は引き続き役立ちますが、その範囲が重要です。フィクスチャ、エッジ検出、処理シーケンスを個別に検証することはありません。これらは、アプリケーション固有のメソッドのレビューに属します。
接触力と接触形状の制御
測定接触によって観察しようとしている寸法が変化するかどうかを評価する必要があります。
小さな接触によって表面がへこむ可能性があります。より大きな接触は、局所的な曲率または近くのエッジと相互作用しながら、荷重を異なる方法で分散する可能性があります。適切なセットアップでは、力を小さくすることで変形を軽減できますが、サポートや接触に関するすべての問題を解決できるわけではありません。
ミツトヨの低力測定ガイダンス 繊細なワークピースとコンタクトチップの選択について説明します。その例では、力と押し込みを一緒に評価することができます。すべてのポリマー成分に対して普遍的な力設定を提供するわけではありません。
接点配列の選定には代表部品をご使用ください。位置とサポートを制御しながら、繰り返しの結果を比較します。機器を締めたときに測定値が変化する場合は、その差を製造上のばらつきとして扱う前に、変形を調査してください。
選択した力制御機構または操作技術を文書化します。機器に名前を付けるだけでは、オペレーターの裁量が大幅に損なわれる可能性があります。受信側チームは、意図した接触状態を再現するのに十分な詳細情報を必要とします。
形状を再定義せずに部品をサポート
図面に必要な測定状態を維持しながら、コンポーネントを一貫してサポートする必要があります。
薄いプレートはサポートが変化すると移動する可能性があります。リングは、その直径全体にわたって保持されると、異なる反応を示す可能性があります。破片の上に置かれたコンポーネントは、プローブが接触する前に傾く可能性があります。
機密機能のサポート位置と方向を定義します。測定値を安定させるためだけにクランプを追加することは避けてください。拘束を使用すると、パーツを解放すると消える形状に再現可能な結果を作成できます。
要件が組み立てられた状態に関するものである場合は、制御された治具が適切な場合があります。設置面、拘束順序、および関連する設置条件を特定します。この方法は、自由状態の寸法チェックとは別にしてください。
形状依存測定の詳細については、以下を参照してください。 機械加工されたプラスチック部品の平坦度。結果がサポートに依存する場合は、厚さ、平行度、穴の関係にも同じ規律を適用してください。
メソッドを機能に合わせる
アクセス、変形リスク、およびフィーチャの機能定義に応じて測定原理を選択する必要があります。
次の表は、計画中に解決すべき質問を比較しています。すべての機器を精度によってランク付けするものではありません。完全な方法を実証する場合には、さまざまな機器が適している可能性があります。
| 特徴 | 候補方法 | セットアップに関する主な質問 | 受け入れに関する懸念 |
|---|---|---|---|
| 外厚 | 力の制御による接触測定 | サポートや連絡先はどこですか? | 局所的なへこみまたは曲がり |
| ブッシング穴 | 適切なボア測定または合意されたゲージ | どの深さと方向が要件を表していますか? | テーパー、楕円形、接触効果 |
| 穴の位置 | 座標測定 | データはどのように確立されるのでしょうか? | アライメントとサンプリング戦略 |
| 薄型 | 光学的またはその他の評価方法 | 可視エッジはどのように定義されますか? | ライティング、フォーカス、エッジの選択 |
| 取り付けられたフィット感 | 定義された嵌合治具または機能チェック | どのような設置状態が再現されるのか? | 独立した寸法による紛らわしいフィット |
あなたの 品質と検査のレビュー これらの選択を実際の図面に結び付ける必要があります。機器リストだけでは、難しい機能がどのように受け入れられるかを確立することはできません。
合意された位置と方向で穴を測定します
組織間で直径の結果を比較する前に、ボアを測定する場所を定義する必要があります。
入口近くの 1 つの測定値が、ボアに沿ったすべての位置を説明しているわけではありません。面取り、バリ、局所的な歪みは接触に影響を与える可能性があります。同様に、単一の方向では、測定方向を回転した後に観察される変化が見逃される可能性があります。
フィーチャーに関連する測定深度と方向を定義します。機能や描画要件に応じて選択してください。恣意的なサンプリング パターンを普遍的な受け入れルールに変えることは避けてください。
ミツトヨのキャリパーガイダンス 潜在的な誤差の原因として測定力とジョーの内側の形状を特定します。機器の接触形状がボアサイズとアクセスに適合しているかどうかを確認してください。便利なノギス測定値を最終的に受け入れるには、より適切な方法が必要な場合があります。
嵌合シャフトが合格した場合、その機能チェックが何を示したかを記録します。作動長全体にわたってボアの形状やクリアランスが自動的に確立されるわけではありません。寸法および機能の証拠を識別可能な状態に保ちます。
光学測定を別の方法として扱う
非接触測定によりあらゆる不確実性の原因が除去されると仮定するのではなく、光学的なエッジ定義を評価する必要があります。
光学的方法では、機械的プローブが検査対象のエッジを圧迫することを回避できます。ただし、照明、焦点、透明度、表面の外観は、システムが識別する境界に影響を与える可能性があります。面取りされたエッジによって、複数の目に見える遷移が生成されることもあります。
どのエッジが図面の寸法を表すかについて同意します。結果に影響を与える照明と画像処理の設定情報を保持します。簡単な参照形状のみを検証するのではなく、代表的なコンポーネントを使用します。
透明または反射コンポーネントの場合は、製造計画時にアクセスとコントラストについて話し合います。承認なしに即席のコーティングを施すことは避けてください。その処理は、表面、寸法、または下流での使用に影響を与える可能性があります。
光学式と接触式の結果を同じフィーチャー定義と比較します。違いは、各メソッドが境界を識別する方法を反映している可能性があります。差分全体をコンポーネントに割り当てる前にメソッドを調査してください。
温度と材料の状態を記録する
コンポーネントの条件が有意に比較できるかどうかを確認した後でのみ、結果を比較する必要があります。
機械加工、洗浄、輸送から移動されたコンポーネントは状態が変化している可能性があります。繰り返し押し続けると温度が変化することがあります。これらの影響を受けやすい測定に対する実際的な取り扱いシーケンスを定義します。
検査計画では、合意された環境と準備状態を特定する必要があります。メソッドで必要な場合は、関連する温度情報を記録します。室温がすべての部品の温度を直接表すと仮定することは避けてください。
湿気に敏感な素材を使用すると、検討すべき条件がさらに追加されます。乾燥した入荷サンプルと調整された製造コンポーネントは、同じ状態を表さない場合があります。私たちの ナイロン吸湿ガイド 条件付けの基礎が仕様に含まれる理由を説明します。
すべてのジオメトリとポリマーに対して 1 つの待機期間を作成しないでください。材質、部品サイズ、用途に合わせてコンディショニング方法を決定します。合意された状態に達する前に緊急検査が発生した場合の例外を記録します。
小さな違いを解釈する前に再現性をチェックしてください
読み取り値の小さな変化をプロセスの傾向として解釈する前に、メソッドの変動を調査する必要があります。
同じ定義されたセットアップを使用して、繰り返し測定を開始します。次に、パーツの位置を変更することによって生じた変更を評価します。複数の検査員がこの方法を使用する場合は、代表的な検査員をレビューに含めてください。
シーケンスを構造化してください。不一致を診断するときは、関連する設定要素を一度に 1 つずつ変更します。そうしないと、温度、位置合わせ、および力の変化を区別することが困難になる可能性があります。
組織を比較する前に、1 つの代表的なサンプルとそのメソッド レコードを交換します。両チームが同じ場所を検査していることを確認します。サンプルの識別と輸送履歴を記録します。これは、セットアップの違いを製造部品間の違いから区別するのに役立ちます。
好ましい平均値のみを保持するのではなく、生の結果を記録します。広範囲に広がると、接触やサポートの配置が不安定になる可能性があります。さまざまな物理的状態を測定する方法は、平均化では説明できません。
品質チームは、正式な測定システムの調査が必要かどうかを判断する必要があります。その設計は、実稼働での使用と顧客の要件を反映する必要があります。この記事は、普遍的な統計的許容閾値を規定するものではありません。
ボーダーラインの結果がどのように決定されるかに同意する
検査結果が許容範囲に近づく前に、適合性の決定を定義する必要があります。
測定プロセスに未解決の不確実性がある場合、限界に近い数値は不一致を引き起こす可能性があります。小数点以下の桁数が増えても、この問題は解決されません。該当する決定ルールについて、品質担当者と合意します。
ボーダーラインの結果を誰がレビューするのか、またどのような追加証拠を要求できるのかを指定します。繰り返し測定で元の設定を再現する必要があるかどうかを定義します。別の機器が別の機能定義を黙って導入すべきではありません。
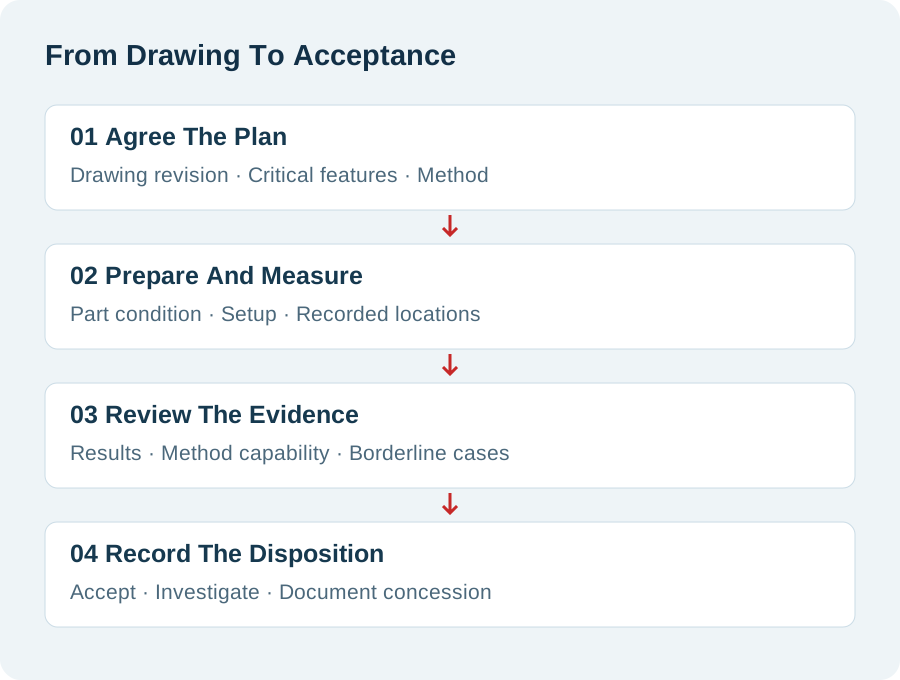
逸脱や譲歩は通常の承認とは切り離してください。エンジニアリング譲歩により使用が許可されている場合は、影響を受けるバッチと範囲を特定します。検査結果を書き換えて、処分が日常的であるかのように見せかけないでください。
より広範な承認フレームワークについては、次を参照してください。 プラスチック部品の初品検査。測定方法は、承認された図面およびサンプル構成に関連付けられたままにする必要があります。
別の検査官が使用できるレポートを作成する
2 番目のチームが結果を理解し、その基礎を再現できるように、十分なメソッド情報を保持しておく必要があります。
結果テーブルには、公称寸法と合格点以上のものが必要です。機密性の高い機能については、報告された値を測定の場所と状態に関連付けます。プロセスが変更された場合は、関連するメソッドのリビジョンを記録します。
| レポートフィールド | 何を記録するか | なぜ必要なのか |
|---|---|---|
| 部品のアイデンティティ | 部品番号、バッチおよび図面のリビジョン | 構成の混同を防止します |
| 特徴のアイデンティティ | 図面参照と測定位置 | 結果を要件に結び付ける |
| 物理的状態 | 無料、サポートされている、またはインストールされている | 比較を有意義なものにする |
| メソッドのセットアップ | 機器、連絡先、サポートの詳細 | 重要なセットアップの違いを明らかにする |
| 条件 | 関連する準備と環境 | 検査間の比較をサポート |
| 性質 | 結果と合意された受け入れ基準 | 測定をエンジニアリングリリースから分離 |
セットアップを明確にする場合は、写真や器具のスケッチを保管してください。これらの記録は、サポートされていない正確さを示唆することなく、関連する取り決めを示す必要があります。明確なメソッド記録により、今後の納品時に繰り返し行われる調査を減らすことができます。
検査コストと機能リスクを比較する
不確実性が組み立て、動作、または合格に影響を与える可能性がある機能に検査作業を集中する必要があります。
許容差が難しい場合は、追加のセットアップ開発、治具、または測定時間が必要になる場合があります。すべての寸法を幅広く締め付けると、機能が改善されずに労力が増える可能性があります。詳細な見積もりをリクエストする前に、重要な関係を特定してください。
工程中のチェックについては、最終的な受け入れとは別に議論してください。生産チェックでは、納品証拠パッケージ全体を提供せずに加工をガイドする場合があります。どの記録が各バッチに付属し、どの記録が要求に応じて利用可能なままになるかについて合意します。
TOPS に依頼して、提案された方法とコンポーネントの入手可能な証拠を確認してください。ウェブサイトでは加工および検査サービスを紹介していますが、この記事では特定の機器の在庫を確認するものではありません。特別な測定の手配には注文固有の確認が必要です。
計画を議論する際には、数量とリピート需要も含めてください。プロトタイプに適したメソッドでも、日常的なバッチでは異なる処理が必要になる場合があります。変更では、単に検査を加速するのではなく、受け入れられた測定基準を維持する必要があります。
プラスチック機械加工部品の測定に関するよくある質問
承認レポートを交換する前に、これらの一般的な方法に関する質問を解決する必要があります。
普通のキャリパーは使えますか?
機能と要件に応じて可能性があります。最終的な承認に使用する前に、力、接触形状、および方法の機能を評価します。
ラチェットを使用すると変形が解消されますか?
いいえ。力制御機能により一貫性は向上しますが、加えられた力がコンポーネントに影響を与える可能性はあります。完全なセットアップを確認します。
光学測定は常に優れているのでしょうか?
いいえ。観察されたフィーチャでの機械的接触は回避されますが、エッジの定義とイメージング条件は依然として評価が必要です。
サプライヤーと受け取り側の結果が異なるのはなぜですか?
最初にフィーチャーの定義、サポート、力、条件、位置合わせを確認してください。根本的な原因を特定しないと、方法が異なれば異なる結果が生じる可能性があります。
取り付ける前にブッシュを測定する必要がありますか?
お客様の仕様に応じた状態で測定してください。取り付けられたボアの許容範囲と自由状態の寸法については、個別のチェックが必要な場合があります。
キャリブレーションはメソッドスタディに取って代わることができますか?
いいえ。校正は、定められた範囲内で機器に対応します。治具、ワークの対応、操作方法については別途検討が必要です。
すべての測定値を平均する必要がありますか?
いいえ。まず、読み取り値が異なる理由を理解してください。平均化では、位置の不一致、状態の変化、コンポーネントの変形は修正されません。
検査レビューには何を送ればよいですか?
図面、グレード、数量、機能要件を送信してください。測定状態、議論のある結果、および必要な受け入れ規則を含めます。
見積もりとともに測定計画をリクエストする
製造前に機能、状態、方法を定義することで、検査に関する紛争を減らすことができます。力をコントロールし、重要な部分をサポートします。測定の証拠は、譲歩や設置されたパフォーマンスのチェックとは別に保管してください。
お問い合わせ 図面、材料グレード、バッチ数量、重要な測定要件を含めます。サプライヤーと受信結果を関連付ける必要がある場合は、既存のメソッドの詳細を含めます。