Измерение механически обработанных пластиковых деталей требует определенного состояния измерения, подходящей контактной силы и постоянной поддержки. Более четкое отображение не может компенсировать деформацию компонента. Прежде чем заказывать жесткие допуски, вам следует согласовать метод контроля, особенно если размеры поставщика и получателя должны совпадать.
Определите размер, который вам действительно нужен
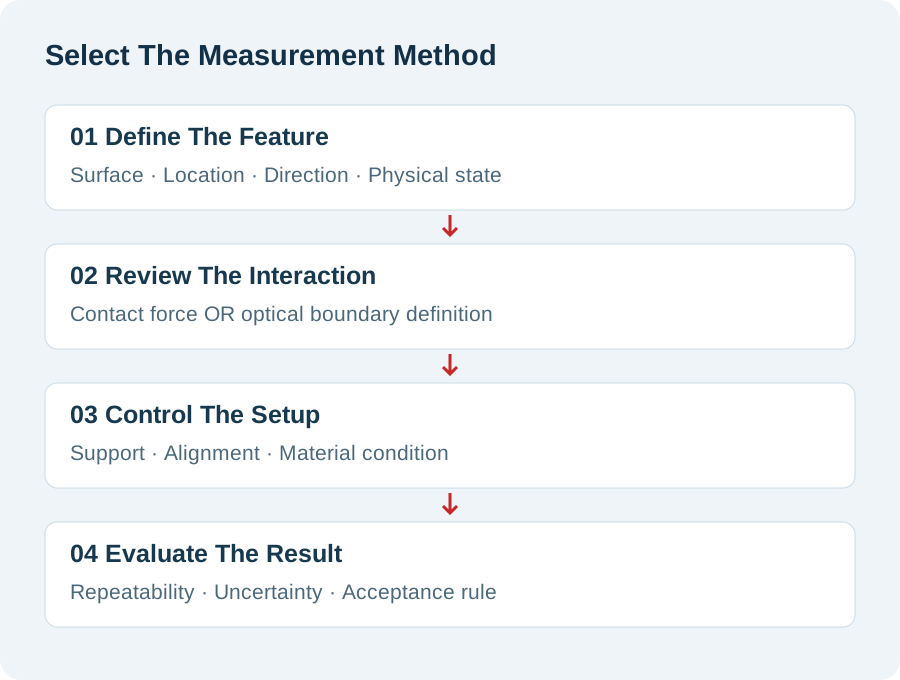
Прежде чем выбирать прибор, вам следует определить измеряемый объект и его физическое состояние.
Диаметр гибкой втулки может означать несколько разных вещей. Вам может понадобиться свободный диаметр, установленное отверстие или функциональный зазор. Эти результаты отвечают на разные инженерные вопросы, даже если в каждом отчете используются одни и те же единицы измерения.
Начните с пересмотра чертежа и функциональной взаимосвязи. Определите поверхность, направление измерения и соответствующую точку отсчета. Укажите, является ли компонент бесплатным, поддерживается или ограничен. Если проверка установки имеет значение, определите условие сопряжения отдельно.
Для приобретенных компонентов сделайте состояние приемки видимым в плане проверки. Не ждите, что принимающие инспекторы реконструируют его по сборочной модели. Поставщик может измерить правильную номинальную характеристику в другом состоянии и получить другой результат.
Отделение разрешения от достоверности измерений
Вам следует оценивать весь процесс измерения, а не полагаться на наименьшее отображаемое приращение.
Разрешение характеризует наименьшее изменение, которое прибор может отображать или различать. Оно не определяет неопределённость фактического результата. Установка, выравнивание, поведение детали и условия окружающей среды могут вносить дополнительные изменения.
В Руководство по неопределенности Национальной физической лаборатории объясняет вклад инструментов, деталей, окружающей среды и операторов. Он также отличает неопределенность от ошибки измерения. Используйте это различие при оценке предлагаемого метода проверки.
Спросите, как возможности метода связаны с вашим решением о терпимости и принятии. Избегайте изобретения универсального соотношения инструмента и допуска для каждой функции. Ваша команда качества должна оценить фактический процесс измерения и применимые требования заказчика.
Запись о калибровке остается полезной, но ее объем имеет значение. Он не проверяет независимо ваше приспособление, обнаружение кромок или последовательность обработки. Они относятся к обзору методов для конкретного приложения.
Контролируйте контактную силу и контактную геометрию
Вам следует оценить, изменяет ли измерительный контакт размер, который вы пытаетесь наблюдать.
Небольшой контакт может привести к появлению вмятин на поверхности. Более крупный контакт может по-другому распределять нагрузку, взаимодействуя с локальной кривизной или близлежащими краями. Меньшая сила может уменьшить деформацию в подходящих конфигурациях, но она не может решить все проблемы с опорой или контактом.
Руководство Mitutoyo по измерению малой силы обсуждаются деликатные детали и выбор контактных наконечников. Его примеры подтверждают совместную оценку силы и отступа. Они не обеспечивают универсальную настройку силы для каждого полимерного компонента.
При выборе расположения контактов используйте типовые детали. Сравните повторные результаты, контролируя положение и поддержку. Если показания изменяются при затягивании прибора, исследуйте деформацию, прежде чем рассматривать разницу как производственное отклонение.
Задокументируйте выбранный механизм контроля силы или метод работы. Само по себе присвоение названия прибору может оставить оператору значительную свободу действий. Вашей принимающей команде необходимо достаточно подробностей, чтобы воспроизвести предполагаемое условие контакта.
Поддержите деталь, не изменяя ее форму
Вы должны постоянно поддерживать компонент, сохраняя при этом состояние измерения, требуемое чертежом.
Тонкая пластина может двигаться при смене опор. Кольцо может реагировать по-разному, если держать его поперек диаметра. Компонент, лежащий на мусоре, может наклониться еще до того, как зонд коснется его.
Определите места опор и ориентацию для чувствительных функций. Избегайте добавления зажимов только для того, чтобы сделать показания стабильными. Ограничение может создать повторяемые результаты для формы, которая исчезает, когда вы отпускаете деталь.
Если ваши требования касаются собранного состояния, может подойти контролируемое приспособление. Определите установочные поверхности, последовательность фиксации и соответствующие условия установки. Держите этот метод отдельно от любой проверки размеров в свободном состоянии.
Дополнительную информацию об измерениях, чувствительных к форме, см. плоскостность обработанных пластиковых деталей. Примените ту же самую дисциплину к толщине, параллельности и взаимосвязи отверстий, когда их результаты зависят от опоры.
Сопоставьте метод с функцией
Вы должны выбрать принцип измерения в соответствии с доступом, риском деформации и функциональным определением объекта.
В следующей таблице сравниваются вопросы, которые необходимо решить во время планирования. Он не ранжирует каждый инструмент по точности. При демонстрации полных методов могут подойти разные инструменты.
| Особенность | Кандидатский метод | Основной вопрос по настройке | Проблема принятия |
|---|---|---|---|
| Внешняя толщина | Контактное измерение контролируемой силы | Где находятся точки поддержки и контакта? | Локальное вдавливание или изгиб |
| Отверстие втулки | Подходящие размеры отверстия или согласованные размеры | Какие глубины и направления представляют собой требование? | Конусность, овальность и контактные эффекты |
| Положение отверстия | Координатное измерение | Как устанавливаются данные? | Стратегия выравнивания и выборки |
| Тонкий профиль | Оптический или другой оцениваемый метод | Как определяется видимый край? | Выбор освещения, фокусировки и края |
| Установленная посадка | Определенное стыковочное приспособление или функциональная проверка | Какое состояние установки воспроизводится? | Непонятное соответствие с независимыми размерами. |
Ваш проверка качества и инспекция следует связать эти варианты с реальным чертежом. Список оборудования сам по себе не может определить, как будет принята сложная функция.
Измерьте отверстия в согласованных местах и направлениях
Прежде чем сравнивать результаты диаметров в разных организациях, вам следует определить, где измеряется диаметр отверстия.
Одно показание возле входа не описывает все места вдоль ствола. Фаска, заусенец или местная деформация могут повлиять на контакт. Аналогичным образом, в одном направлении может быть пропущено изменение, наблюдаемое после поворота ориентации измерения.
Определите соответствующие глубины и направления измерения для вашего объекта. Выбирайте их в соответствии с функцией и требованиями к чертежу. Не превращайте произвольную схему выборки в универсальное правило приемки.
Направляющая суппорта Mitutoyo определяет измерительное усилие и геометрию внутренней челюсти как потенциальные источники ошибок. Проверьте, соответствует ли геометрия контактов инструмента размеру отверстия и доступу. Для удобного считывания показаний штангенциркулем может потребоваться более подходящий метод окончательной приемки.
Если сопрягаемый вал проходит, запишите, что показывает эта функциональная проверка. Он не устанавливает автоматически геометрию отверстия или зазор по всей рабочей длине. Следите за тем, чтобы размерные и функциональные доказательства были идентифицируемыми.
Относитесь к оптическим измерениям как к другому методу
Вам следует оценить определение оптической границы, а не полагать, что бесконтактное измерение устраняет все источники неопределенности.
Оптические методы позволяют избежать воздействия механического зонда на контролируемую кромку. Однако освещение, фокус, прозрачность и внешний вид поверхности могут влиять на то, какую границу определяет система. Скошенный край также может создавать более одного видимого перехода.
Согласуйте, какое ребро представляет размер чертежа. Сохраняйте информацию о настройках освещения и обработки изображений, если она влияет на результат. Используйте репрезентативные компоненты, а не проверяйте только простую справочную форму.
Для прозрачных или отражающих компонентов обсудите доступ и контрастность во время планирования производства. Избегайте нанесения импровизированного покрытия без одобрения. Такая обработка может повлиять на поверхность, размеры или дальнейшее использование.
Сравните оптические и контактные результаты с тем же определением объекта. Разница может отражать то, как каждый метод определяет границу. Изучите метод, прежде чем присваивать компоненту всю разницу.
Запись температуры и состояния материала
Сравнивать результаты следует только после проверки того, являются ли условия компонентов значимым образом сопоставимыми.
Состояние детали, перемещенной с места обработки, мойки или транспортировки, может измениться. Повторное удерживание также может изменить его температуру. Определите практическую последовательность действий для измерений, чувствительных к этим эффектам.
В вашем плане проверки должны быть указаны согласованная среда и состояние подготовки. Запишите соответствующую информацию о температуре, если этого требует метод. Не предполагайте, что комнатная температура сразу отражает температуру каждой детали.
Чувствительные к влаге материалы добавляют еще одно условие для рассмотрения. Сухой поступающий образец и кондиционированный производственный компонент могут не соответствовать одному и тому же состоянию. Наш нейлоновая направляющая для поглощения влаги объясняет, почему основа кондиционирования включена в спецификацию.
Не изобретайте один период ожидания для каждой геометрии и полимера. Согласуйте метод кондиционирования с учетом материала, размера компонента и применения. Запишите исключения, когда срочная проверка проводится до достижения согласованного состояния.
Прежде чем интерпретировать небольшие различия, проверьте повторяемость.
Вам следует изучить вариации метода, прежде чем интерпретировать небольшие изменения показаний как тенденцию процесса.
Начните с повторных измерений, используя ту же заданную установку. Затем оцените изменения, внесенные путем изменения положения детали. Если метод используют несколько инспекторов, включите в проверку представителей операторов.
Сохраняйте последовательность структурированной. При диагностике несоответствия меняйте один соответствующий элемент настройки за раз. В противном случае будет трудно различить изменения температуры, выравнивания и силы.
Прежде чем сравнивать организации, обменяйте одну репрезентативную выборку с записью ее метода. Убедитесь, что обе команды проверяют одни и те же места. Запишите идентификацию образца и историю транспортировки. Это поможет вам отделить различия в настройке от различий между производственными деталями.
Записывайте необработанные результаты вместо того, чтобы сохранять только предпочтительное среднее значение. Широкий спред может указывать на нестабильный контакт или расположение поддержки. Усреднение не может объяснить метод измерения различных физических состояний.
Ваша команда по качеству должна решить, необходимо ли формальное исследование системы измерения. Его конструкция должна отражать производственное использование и требования клиентов. Эта статья не предписывает универсальный статистический порог приемлемости.
Согласуйте, как будут определяться пограничные результаты
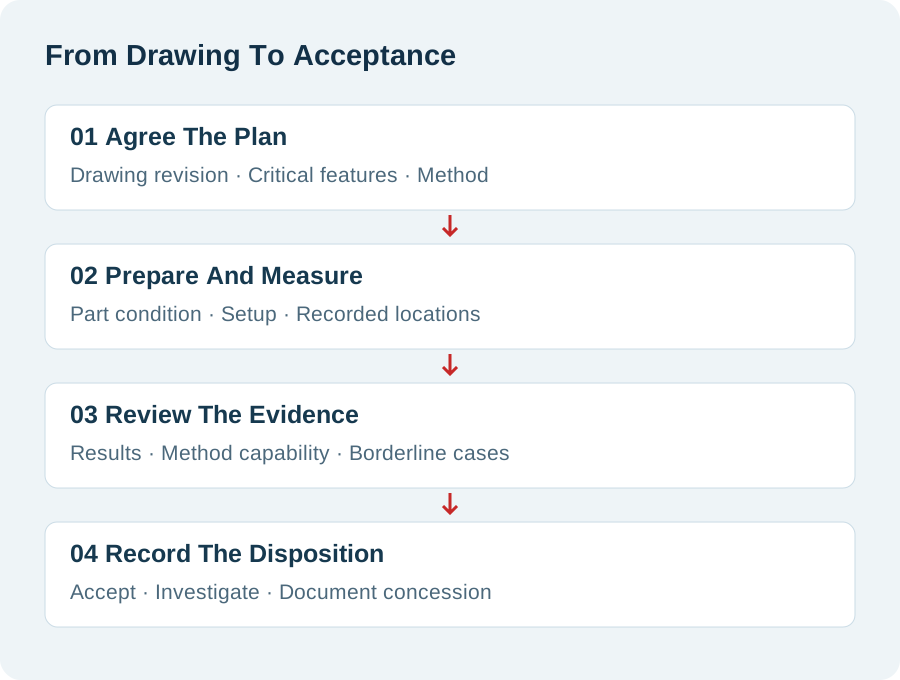
Решение о соответствии следует принять до того, как результат проверки приблизится к границе допуска.
Число, близкое к пределу, может привести к разногласиям, если процесс измерения имеет неразрешенную неопределенность. Увеличение количества десятичных знаков не решает этот вопрос. Согласуйте применимое правило принятия решения со сторонами, ответственными за качество.
Укажите, кто проверяет пограничные результаты и какие дополнительные доказательства можно запросить. Определите, должно ли повторное измерение воспроизводить исходную настройку. Другой документ не должен молчаливо вводить другое определение функции.
Держите отклонения и уступки отдельно от обычного принятия. Если инженерная концессия разрешает использование, укажите соответствующую партию и объем. Не переписывайте результаты проверки, чтобы процедура выглядела рутинной.
Более широкую структуру утверждения см. первая проверка изделия на пластиковые детали. Метод измерения должен оставаться связанным с утвержденным чертежом и конфигурацией образца.
Создайте отчет, который может использовать другой инспектор
Вы должны сохранить достаточно информации о методе, чтобы вторая группа могла понять результат и воспроизвести его основу.
Таблица результатов требует большего, чем просто номинальные размеры и проходные баллы. Для чувствительных функций свяжите сообщаемое значение с местом и состоянием измерения. Запишите соответствующую версию метода при изменении процесса.
| Поле отчета | Что записывать | Почему вам это нужно |
|---|---|---|
| Идентификация детали | Номер детали, партия и версия чертежа | Предотвращает путаницу в конфигурации |
| Идентичность объекта | Эталон чертежа и место измерения | Связывает результат с требованием |
| Физическое состояние | Бесплатно, поддерживается или установлено | Делает сравнения значимыми |
| Настройка метода | Инструмент, контактная информация и информация о поддержке | Раскрывает важные различия в настройках |
| Условия | Соответствующая подготовка и окружающая среда | Поддерживает сравнение между проверками |
| Расположение | Результат и согласованная основа приемки | Отделяет измерение от инженерной версии |
Сохраняйте фотографии или эскизы приспособлений, когда они пояснят установку. Эти записи должны отражать соответствующее расположение, не подразумевая неподтвержденной точности. Четкое описание метода может уменьшить количество повторных расследований во время будущих родов.
Сравните затраты на проверку с функциональным риском
Вам следует сконцентрировать усилия по проверке на тех характеристиках, неопределенность которых может повлиять на сборку, эксплуатацию или приемку.
Сложный допуск может потребовать дополнительной разработки настроек, приспособлений или времени измерения. Широкое ужесточение каждого измерения может привести к увеличению усилий без улучшения функциональности. Определите важные взаимосвязи, прежде чем запрашивать подробное ценовое предложение.
Обсуждайте текущие проверки отдельно от окончательной приемки. Производственная проверка может проводить обработку без предоставления полного пакета доказательств поставки. Согласуйте, какие записи сопровождают каждую партию, а какие остаются доступными по запросу.
Попросите TOPS подтвердить предлагаемый метод и имеющиеся доказательства для вашего компонента. На веб-сайте представлены услуги по механической обработке и контролю, но в этой статье не проверяется конкретный перечень инструментов. Специальные меры измерения требуют подтверждения конкретного заказа.
При обсуждении плана укажите количество и повторите спрос. Метод, подходящий для прототипа, может потребовать другого обращения с обычными партиями. Изменения должны сохранить принятую основу измерения, а не просто ускорить проверку.
Часто задаваемые вопросы по измерению механически обработанных пластиковых деталей
Вам следует решить эти распространенные вопросы, прежде чем обмениваться отчетами о приемке.
Могу ли я использовать обычный штангенциркуль?
Возможно, в зависимости от особенностей и требований. Оцените силу, геометрию контакта и возможности метода, прежде чем использовать его для окончательной приемки.
Устраняет ли трещотка деформацию?
Нет. Функция контроля силы может улучшить согласованность, но приложенная сила все равно может повлиять на компонент. Просмотрите полную настройку.
Всегда ли оптические измерения лучше?
Нет. Это позволяет избежать механического контакта с наблюдаемым элементом, но определение границ и условия визуализации по-прежнему требуют оценки.
Почему результаты поставщика и получателя различаются?
Сначала проверьте определение элемента, поддержку, силу, условия и выравнивание. Различные методы могут давать разные результаты без выявления основной причины.
Нужно ли измерять втулку перед установкой?
Измерьте его в состоянии, требуемом вашей спецификацией. Приемка установленного отверстия и размеры в свободном состоянии могут потребовать отдельной проверки.
Может ли калибровка заменить исследование метода?
Нет. Калибровка касается прибора в пределах его заявленного объема. Ваше приспособление, реакция заготовки и метод работы требуют отдельного рассмотрения.
Должен ли я усреднять каждое показание?
Нет. Сначала поймите, почему показания различаются. Усреднение не исправляет несогласованные местоположения, изменяющиеся условия или деформированный компонент.
Что мне следует отправить на инспекционную проверку?
Отправьте чертеж, марку, количество и функциональные требования. Укажите состояние измерения, оспариваемые результаты и все необходимые правила приемки.
Запросите план измерений с вашей ценой
Вы можете уменьшить количество споров при проверке, определив функцию, состояние и метод перед производством. Контролируйте силу и оказывайте поддержку там, где это важно. Храните доказательства измерений отдельно от уступок и установленных проверок производительности.
Свяжитесь с нами с вашим чертежом, маркой материала, количеством партии и критическими требованиями к измерениям. Включите сведения о существующих методах, если вам нужно, чтобы результаты поставщика и получения коррелировали.